• タンブリングメディアが穴・スロット・ねじ部に詰まるのを防ぐ方法
    タンブリングメディアが穴・スロット・ねじ部に詰まるのを防ぐ方法 May 28 , 2026
    プロセスのトラブルシューティング 穴・スロット・ねじ部にタンブリングメディアが詰まるのを防ぐ方法 表面仕上げの欠陥は、単一の原因ではなく、複数のプロセス変数の相互作用によって引き起こされることが多い。実際の問題を特定するための体系的なアプローチは、時間・メディア・コンパウンドの無駄を減らし、より迅速なプロセス修正につながる。 仕上げ後に表面欠陥が現れる場合、その原因が単一の変数であることはほとんどない。多くの仕上げ問題は、メディアの状態、機械設定、コンパウンド濃度、水質、ワーク投入量の相互作用によって発生する。発生可能性の高い順に変数を確認する体系的な診断アプローチは、試行錯誤の調整よりも迅速に問題を解決する。 簡単な答え: Start by documenting the defect precisely. Take photos under consistent lighting. N...
  • アルミニウム、真ちゅう、鋼部品に適したセラミックメディアとプラスチックメディアの選び方
    アルミニウム、真ちゅう、鋼部品に適したセラミックメディアとプラスチックメディアの選び方 Jul 23 , 2026
    html アルミニウム、真鍮、鋼部品向けのセラミック対プラスチック研磨メディア カバーデザインの方向性:一般的な機械のヒーロー画像ではなく、選択の判断を示す。カバーを再設計する場合にのみ、「セラミックメディア」と「プラスチックメディア」の英語ラベルを追加する。 アルミニウム、真鍮、鋼部品向けのセラミックメディアとプラスチックメディアの選び方 簡単な答え:制御された切削、バリ除去、またはエッジの丸み付けが優先される場合はセラミックメディアを選ぶ。柔らかい金属、外観表面、またはより細かい仕上げ工程で、低衝撃・軽接触の加工が必要な場合はプラスチックメディアを選ぶ。適切な選択は、部品形状、加工前の欠陥、目標仕上げ、機械の動き、試験結果によって依然として決まる。 重要:メディアの選択は工程上の判断であり、万能な材料規則ではない。サプライヤーのページは製品の能力を説明し、研究論文は特定条件下でのメカニ...
  • アルミニウム、真鍮、鋼製部品向けのセラミックメディアとプラスチックメディアの選び方
    アルミニウム、真鍮、鋼製部品向けのセラミックメディアとプラスチックメディアの選び方 Jul 23 , 2026
    html アルミニウム、真鍮、鋼製部品向けのセラミック対プラスチック研磨メディア カバーデザインの方向性:一般的な機械のヒーロー画像ではなく、選択の判断を示す。カバーを再設計する場合にのみ、英語ラベル「セラミックメディア」と「プラスチックメディア」を追加する。 アルミニウム、真鍮、鋼製部品向けのセラミック対プラスチックメディアの選び方 簡単な答え:制御された切削、バリ除去、またはエッジの丸み付けを優先する場合はセラミックメディアを選択する。より柔らかい金属、外観面、またはより細かい仕上げ工程で、低衝撃かつ軽い接触の処理が必要な場合はプラスチックメディアを選択する。適切な選択は、部品形状、加工前の欠陥、目標仕上げ、機械の動作、試験結果によっても決まる。 重要:メディアの選択は工程上の判断であり、普遍的な材料ルールではない。供給業者のページは製品の能力を説明し、研究論文は特定条件下での作用機構...
  • アルミニウム、真鍮、鋼製部品向けのセラミックメディアとプラスチックメディアの選び方
    アルミニウム、真鍮、鋼製部品向けのセラミックメディアとプラスチックメディアの選び方 Jul 23 , 2026
    html アルミニウム、真鍮、鋼製部品向けのセラミック対プラスチックタンブリングメディア アルミニウム、真鍮、鋼製部品向けのセラミックメディアとプラスチックメディアの選び方 簡単な回答:制御された切削、バリ除去、またはエッジの丸み付けを優先する場合はセラミックメディアを選び、より柔らかい金属、外観面、またはより細かな仕上げ工程で低衝撃・軽接触の処理が必要な場合はプラスチックメディアを選びます。適切な選択は、部品形状、初期欠陥、目標仕上げ、機械の動作、試験結果によっても異なります。 重要:メディアの選択は工程上の判断であり、万能な材料規則ではありません。サプライヤーのページは製品能力を説明し、研究論文は特定条件下でのメカニズムを説明しています。量産用の工程レシピを承認する前に、代表的な部品で結果を確認してください。 1. 仕上げ目的から始める 目的を1つの主要目標と、その他の副次目標に分けま...
  • 2段式竹製タンブル研磨機:標準作業手順書、操作ガイド、および仕上げレシピ
    2段式竹製タンブル研磨機:標準作業手順書、操作ガイド、および仕上げレシピ Aug 19 , 2026
    二段式竹材タンブリングマシン:標準操作手順、操作ガイド、仕上げレシピ モデルシリーズ:SP-TB4 / SP-TB8 • 精密乾式タンブリングシステム • 公式取扱説明書 のSP-TBシリーズ 二段式竹材研磨機この精密乾式タンブリングシステムは、高級眼鏡フレーム(アセテート、プロピオネート)、高級金具、ジュエリー、高級プラスチックまたは木製部品の高光沢仕上げ用に設計されています。八角形の熟成竹製バレルは、自然な熱緩衝作用、穏やかなワックス吸収作用、そしてエッジの歪みのない鏡面のような表面を実現するソフトなカスケード作用を提供します。 このマニュアルでは、機械の構造、コントロールパネルの操作、完全な6ステップの標準操作手順(SOP)、実績のあるドライタンブリングレシピ、予防保守、および迅速なトラブルシューティングについて説明します。機器のオプションを最初に比較する場合は、当社の回転式バレルタ...
  • シングルステーション式エコ手動研磨機:操作マニュアル、メンテナンススケジュール、および仕上げレシピ
    シングルステーション式エコ手動研磨機:操作マニュアル、メンテナンススケジュール、および仕上げレシピ Aug 19 , 2026
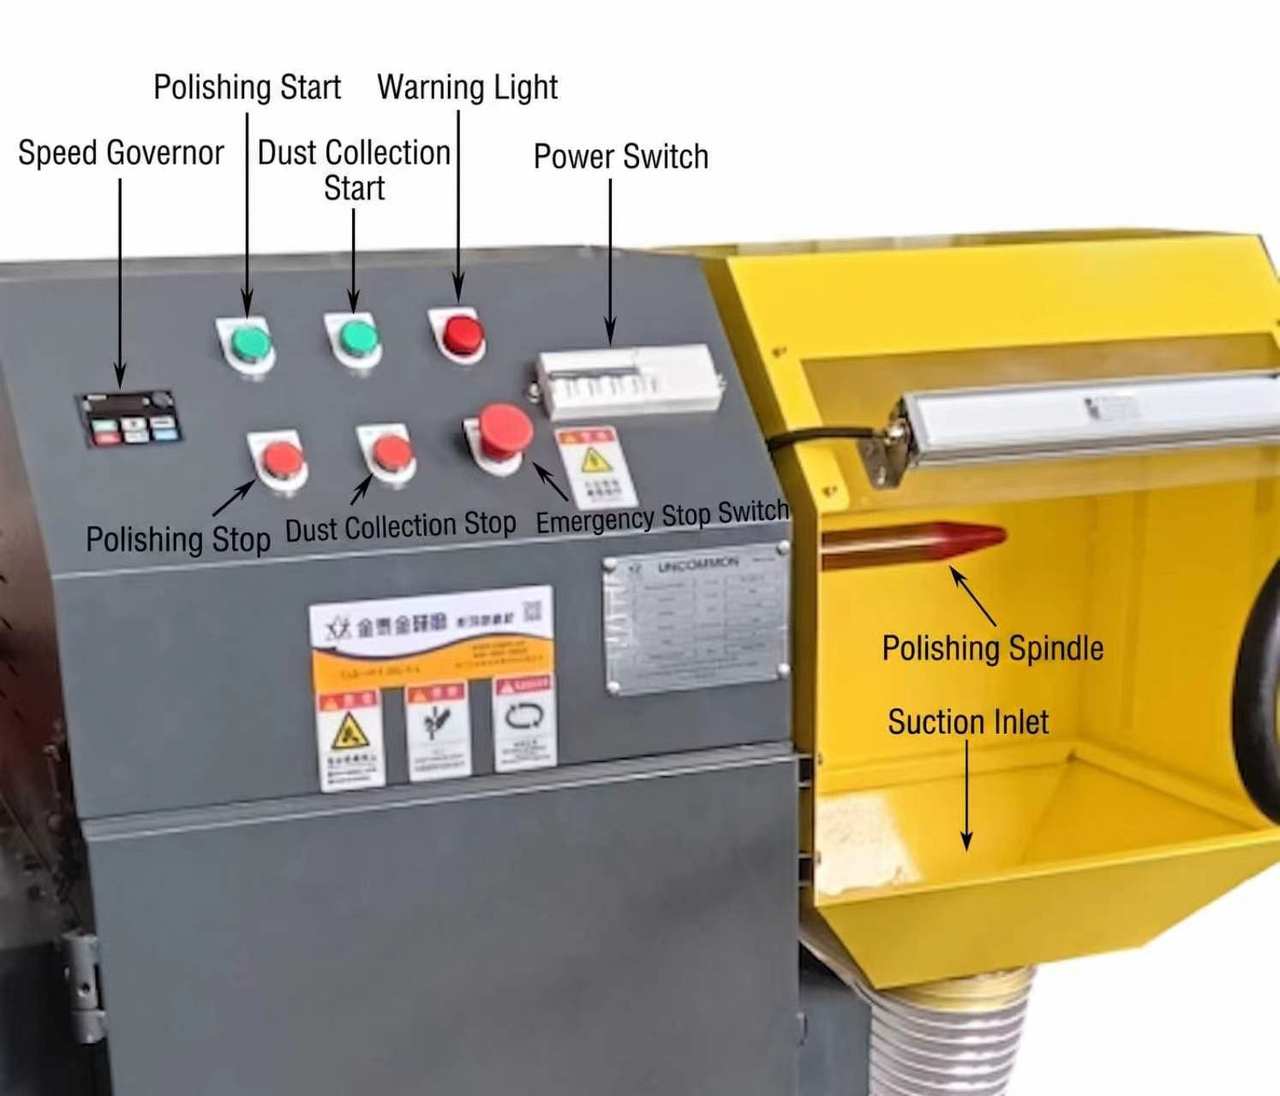
    シングルステーション式エコ手動研磨機:操作マニュアル、メンテナンススケジュール、仕上げレシピ モデルシリーズ:SPM-ECO-1000 • 環境に優しい粉塵制御式バフ研磨ワークステーション • 光学&ハードウェアエディション のJINTAIJIN SPM-ECO-1000 シングルステーションエコ手動研磨機この環境に優しい精密研磨ワークステーションは、酢酸セルロース製の眼鏡、光学部品、ジュエリー、時計ケース、高級ハードウェアなどの高光沢仕上げ用に設計されています。1.5kWの無段階可変周波数駆動スピンドル(0~3,600RPM)、高速負圧集塵装置(1,200~1,500m³/h)、5~10µmのマルチポケットポリエステルフィルター、15Lのスライド式回収引き出しにより、粉塵の発生をゼロに抑えながら、優れた表面光沢を実現します。 このマニュアルでは、製品仕様、機械構造、重要な安全規制、設置と...
  • クルミ殻とトウモロコシの芯の比較:アイウェア、ジュエリー、ハードウェア向け乾式タンブル研磨メディアの選び方
    クルミ殻とトウモロコシの芯の比較:アイウェア、ジュエリー、ハードウェア向け乾式タンブル研磨メディアの選び方 Aug 26 , 2026
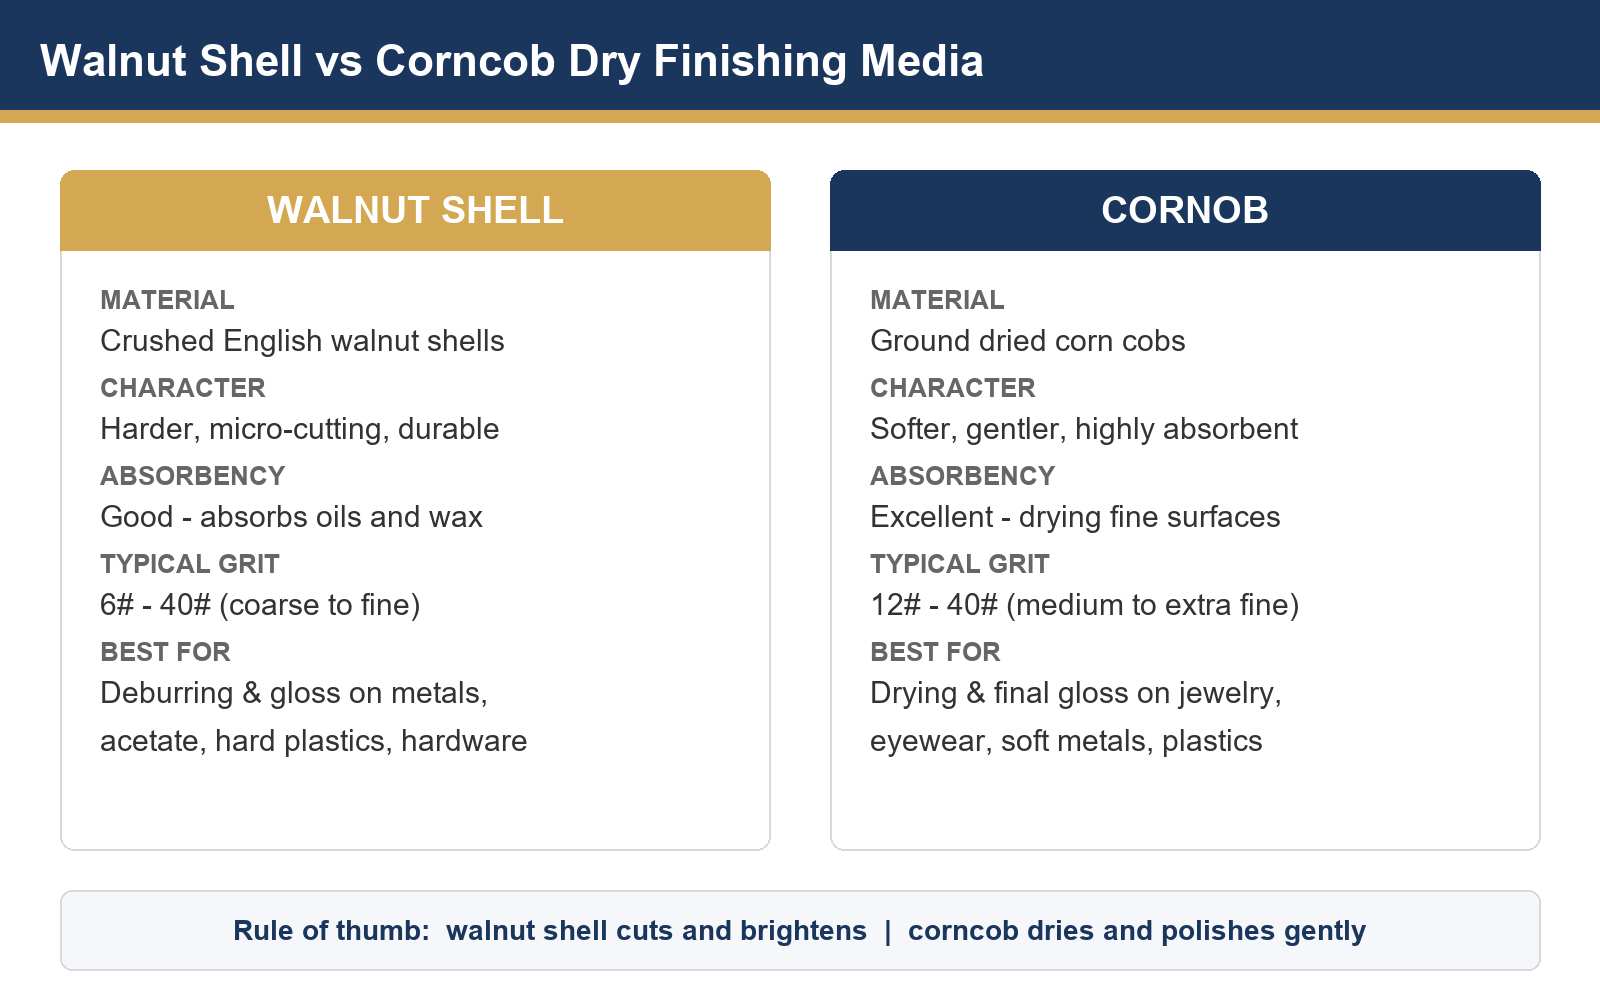
    クルミの殻 vs トウモロコシの芯:眼鏡、ジュエリー、ハードウェア用の乾式タンブリングメディアの選び方 乾式仕上げ用研磨材選定ガイド • クルミ殻とトウモロコシの穂軸 • 乾式タンブリング、振動式、遠心式ライン向け 乾燥有機培地 - 粉砕クルミの殻そして地面トウモロコシの穂軸は、乾式タンブリングと乾式振動研磨の主力製品です。この2種類の研磨材は袋の中では似ていますが、ボウルの中では全く異なる挙動を示します。間違った研磨材を選ぶと、表面がくすんだり、研磨剤がこびりついたり、部品が綺麗になっても光沢が出なかったりといった問題が生じます。このガイドでは、それぞれの研磨材の特性、比較方法、そして眼鏡、ジュエリー、精密機器に適したグレードの選び方について解説します。 クルミの殻とトウモロコシの穂軸:素材特性、吸水性、粒度範囲、および典型的な用途 経験則。クルミの殻は研磨と光沢出しに効果的です。傷や軽...
  • スチールメディアによるバレル研磨ガイド:鏡面仕上げの方法と使用を避けるべきケース
    スチールメディアによるバレル研磨ガイド:鏡面仕上げの方法と使用を避けるべきケース Aug 27 , 2026
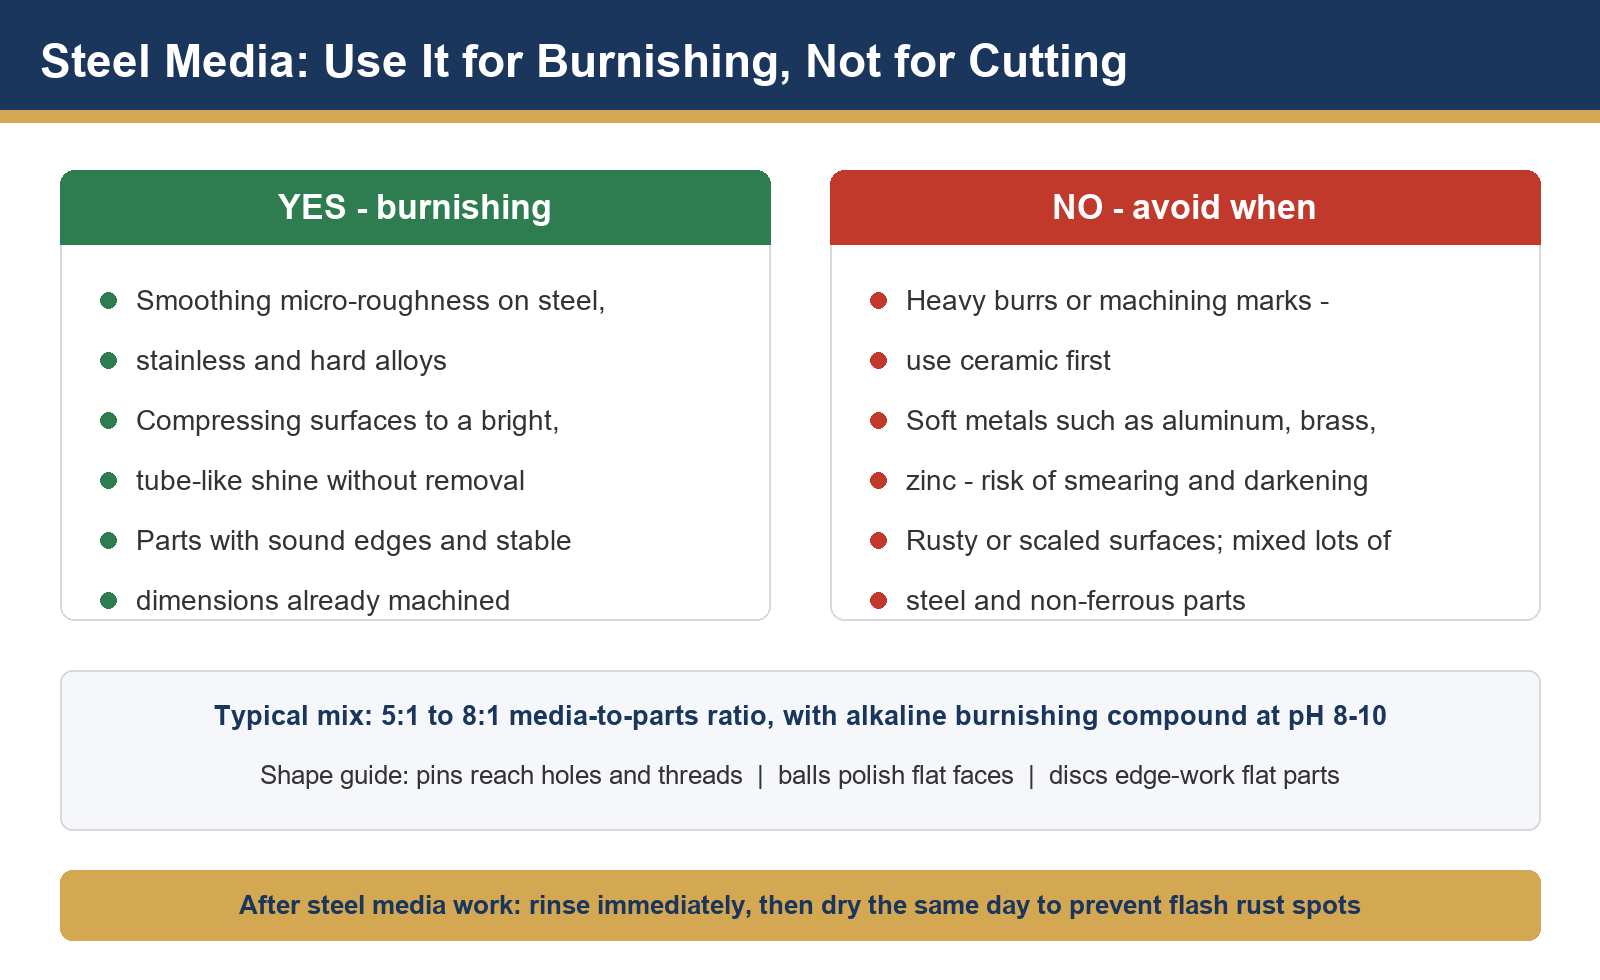
    スチールメディア研磨ガイド:鏡面仕上げの作り方と使用すべきでない時 鋼材仕上げ用メディア • ピン、ボール、ディスク • 研磨工程、コンパウンドの組み合わせと限界 スチールメディア大量仕上げにおいて他に類を見ないのが、切削をほとんど行わずに研磨できる唯一の研磨材であることです。硬化ステンレス製のピン、ボール、ディスクが複合的な圧力下で部品に擦れ、微細な突起を圧縮して緻密で光沢のある表面に仕上げます。これが、購入者が高品質のハードウェア、時計部品、ジュエリーパーツに期待する磨き上げられた外観です。正しく使用すれば、セラミックやプラスチック製の研磨材では決して実現できない輝きが得られます。しかし、誤った使い方をすると、軟質金属を傷つけたり、欠陥を隠したり、機械を錆びさせたりする可能性があります。このガイドでは、その両方の側面について解説します。 スチールメディアが役立つ場合と、それが間違った選...
  • アセテート製アイウェアフレームのマスフィニッシング:タンブルによるマット仕上げから鏡面光沢仕上げまで
    アセテート製アイウェアフレームのマスフィニッシング:タンブルによるマット仕上げから鏡面光沢仕上げまで Aug 27 , 2026
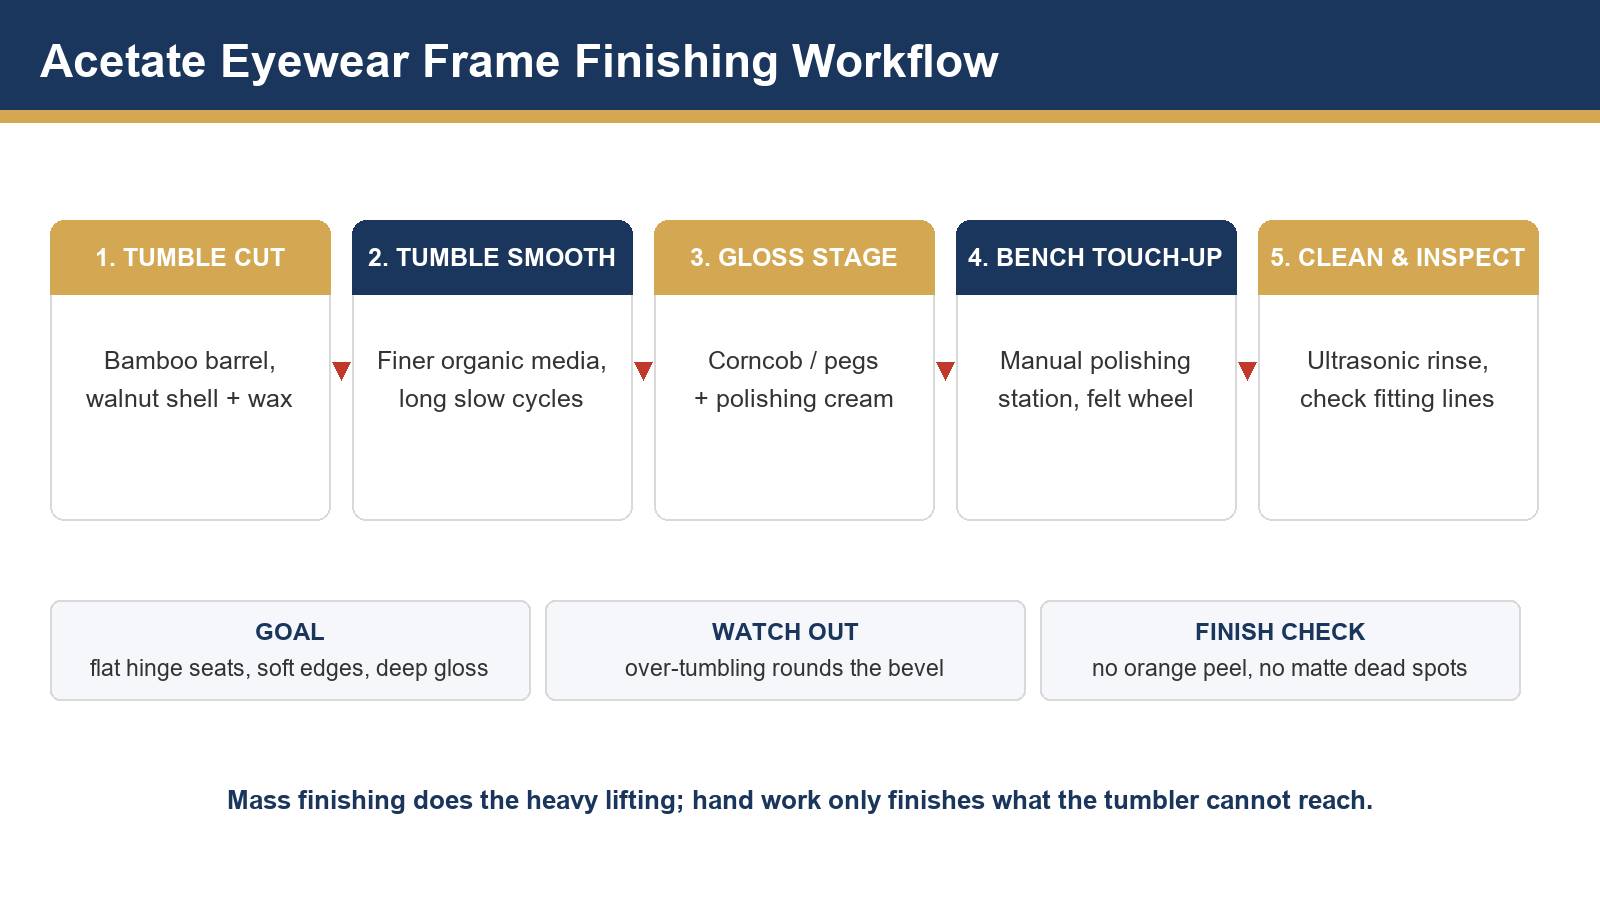
    アセテート製眼鏡フレームの大量生産仕上げ方法:タンブルマット仕上げからミラーグロス仕上げまで アセテートフレームの研磨ワークフロー • バレルタンブリング + ベンチタッチアップ • 眼鏡製造のための再現可能なプロセス CNC加工されたばかりのアセテートフレームは、ベベル部分に工具痕があり、ヒンジシートがマットな質感で、チョークのような見た目です。高級アイウェアの特徴である深みのある濡れたような光沢に仕上げるには、段階的なプロセスが必要であり、その重責を担うのは大量仕上げ手作業による研磨ではありません。以下は、眼鏡工場が1バッチあたり数百個のフレームを一貫した仕上がりで仕上げるために使用するワークフローです。 5段階のアセテートフレーム仕上げ:タンブルカット、タンブルスムージング、光沢仕上げ、ベンチタッチアップ、クリーニング&検査 なぜ大量採点が最初に行われるのか?タンブラーは、ブリッジの...
1 ... 5 6 7 8

の合計 8 ページ

#+86-592-2381506

Eメール : info@surface-polish.com

本社住所 : No. 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen

メッセージを残すにはここをクリックしてください

伝言を残す
当社の製品に興味があり、詳細を知りたい場合は、ここにメッセージを残してください.できるだけ早く返信します.

製品

whatsapp

コンタクト