アルミニウム部品の大量仕上げ:バリ取り、平滑化、光沢出しをムラなく行う
アルミニウム表面処理 • メディア、コンパウンド、サイクルの選定 • CNC部品から化粧部品まで
アルミニウムは、大量仕上げ加工において最もやりがいのある金属の一つであると同時に、最も扱いが難しい金属の一つでもあります。バリ取りが速く、滑らかに仕上がり、美しいサテンのような光沢に磨き上げることができます。しかし、強力な研磨剤を使用すると汚れがにじみ、研磨剤が乾燥するとシミになり、鋼鉄よりも早くエッジがぼやけてしまいます。展示会レベルのアルミニウム部品と廃棄される部品の違いは、ほぼ常に研磨剤の選択と工程管理の徹底にかかっています。
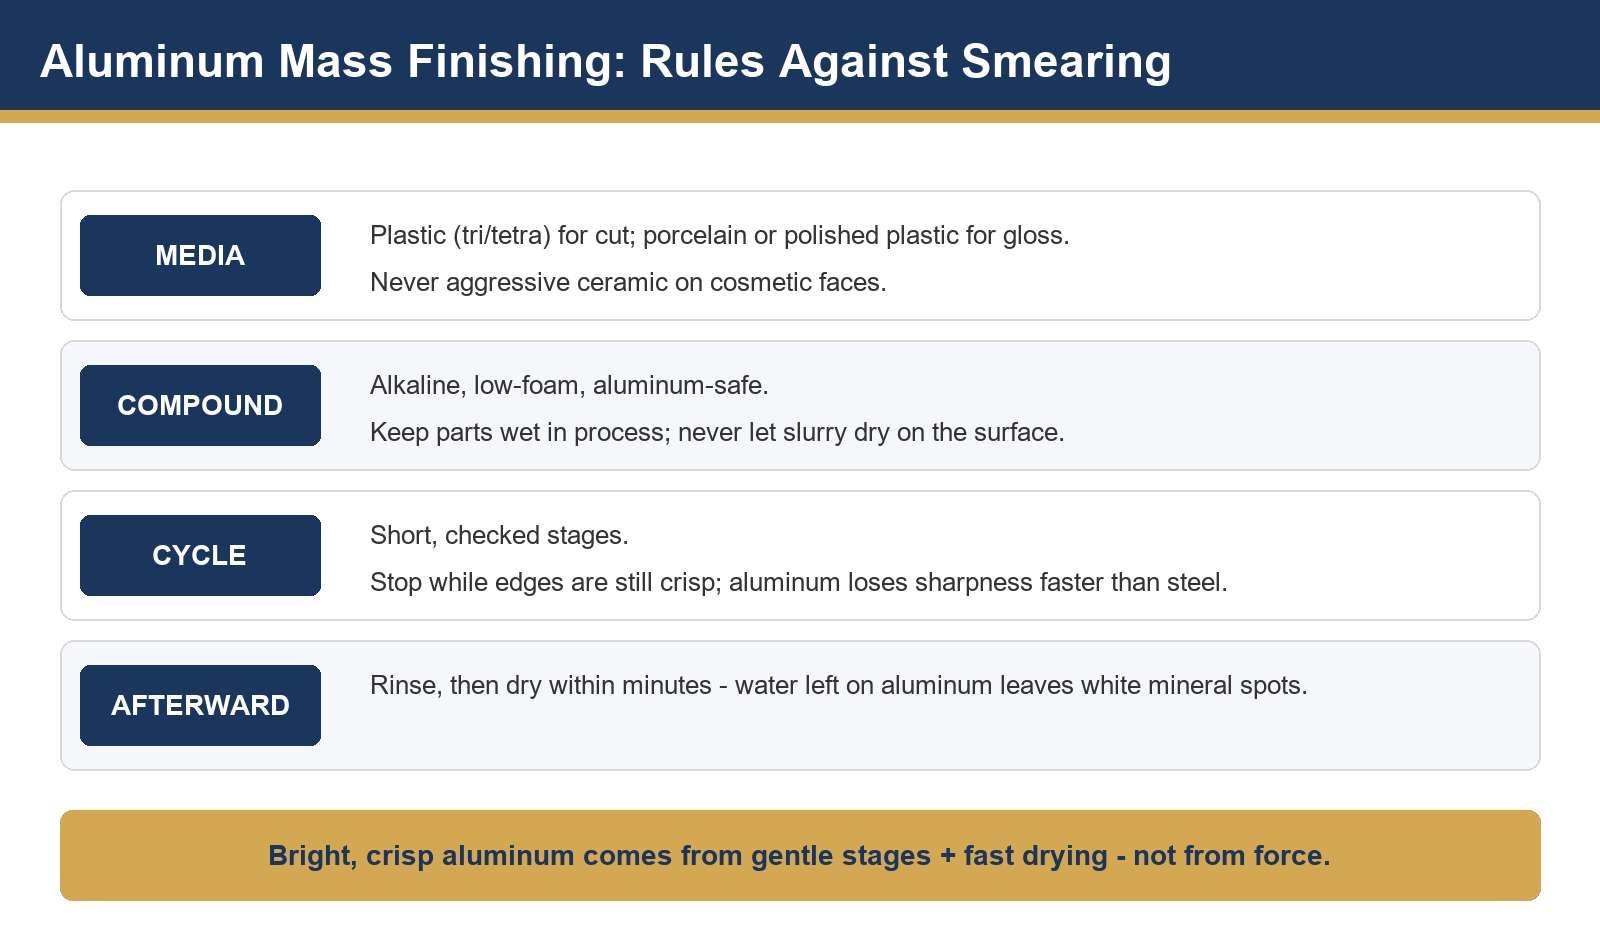
根本的な問題。アルミニウムは柔らかく、粘着性があります。強力な切削工具ではきれいに切断できず、押し付けて塗り広げてしまい、工具の表面に目詰まりを起こし、灰色がかった磨耗したような筋が残ります。このガイドでは、その塗り広げを防ぐための手順をすべて説明します。
1. スタート地点を把握する
- CNC加工部品:工具出口に鋭いバリがあり、表面には加工痕が残っている。研磨の前に本格的な切削加工が必要だ。
- ダイキャスト部品:パーティングライン、コールドシャット、および多孔性。軽切削と重研磨。材料が薄くなるにつれて、表面下の多孔性が現れる可能性があることに注意してください。
- 押出成形品およびプレス加工品:主に表面処理と角丸めの作業です。
- 陽極酸化処理された部品:陽極酸化処理前の仕上げは均一でなければならない。残ったわずかな渦状の跡も、コーティングを通して見えてしまうからだ。
2. メディアの選択:プラスチックが第一、セラミックは慎重に
アルミニウムの場合、結合プラスチックメディアが標準的な切削材です。その研磨材は削り込みを起こさずに作用し、クッション材がエッジを保護します。精密セラミック(特にファインポーセリン)は、適切なコンパウンドと組み合わせることで、平滑化から光沢仕上げまでの工程で優れた性能を発揮します。詳細な比較ロジックは、当社のセラミックとプラスチックのメディアガイド両ファミリーとも当店で販売していますプラスチック媒体そしてセラミック媒体カタログ。
| ステージ | メディア | 客観的 |
| バリ取り/切断 | 接着されたプラスチック製の三角形または四面体(中サイズ) | バリや加工痕を汚れを残さずに除去します。 |
| スムーズ | 微細なプラスチックまたは軽荷重用セラミック | 全ての面に均一なサテンの質感 |
| プレグロス | 磁器/光沢剤で磨かれたセラミック | 明るく反射する仕上げで、陽極酸化処理や販売に適しています。 |
3. 複合規律
- アルミニウムに安全な化学物質:強アルカリ性化合物はアルミニウム表面を腐食するため、アルミニウムおよび非鉄合金に安全と表示されている製品を選択してください。
- 流れを止めないで:連続または定量的な塗布は、部品が乾燥して擦れ合うのを防ぎます。乾燥接触は焼き付きの原因となります。
- すぐにすすいでください。使用済みのアルミニウムスラリーは乾燥すると硬い白い沈殿物となり、後で除去するのが困難になる。
4. サイクル制御とエッジ保護
短い工程で加工を行い、測定してください。アルミニウムのエッジは鋼鉄よりも目に見えて早く劣化するため、各工程の境界でサンプル部品を基準部品と比較する必要があります。特にねじ山、Oリング溝、接合面は重要です。バッチに厚い部分と薄い部分が混在している場合は、それらを分けて加工することを検討してください。薄い部分は厚い部分よりもずっと早く加工が完了します。
5.実例:オートバイ用アルミブラケット
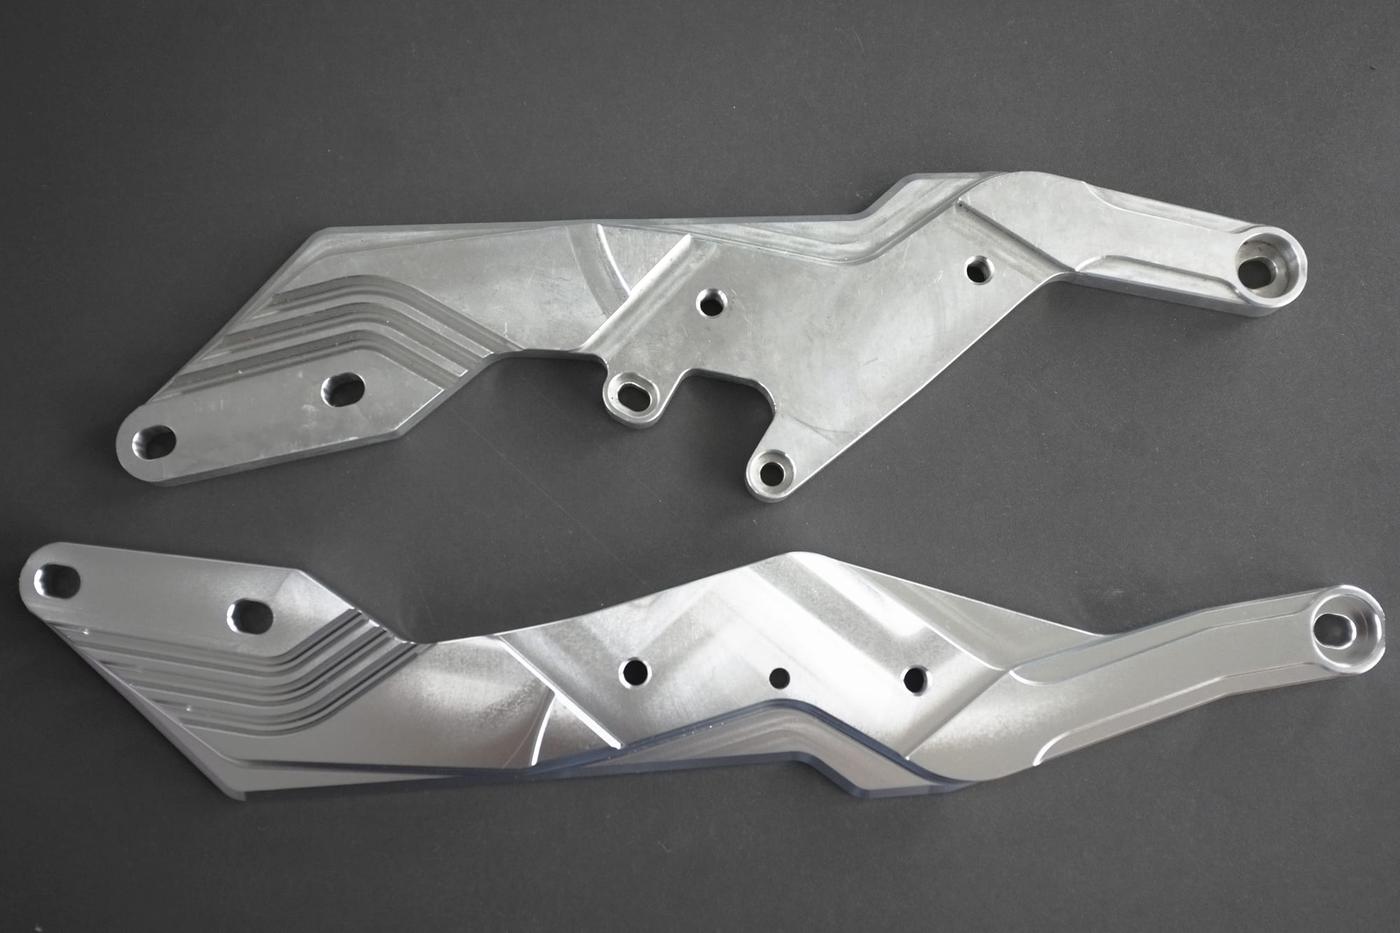
目標とする状態はここに明確に表れています。鋳造や機械加工による粗さは解消され、設計された質感は鮮明に保たれています。このバランスは、一度に強力な切削を行うのではなく、段階的に穏やかな切削を行うことで実現されます。
6. よくある不具合とその対処法
| 欠陥 | 原因 | 修理 |
| 灰色の筋 | メディアの攻撃性が高すぎる。化合物が不足している。 | プラスチック培地に切り替え、投与量を増やす。 |
| 白い粉状の斑点 | 表面にスラリーが乾燥して付着 | 洗浄サイクル終了後すぐにすすぎ、部品を濡れたまま一晩放置しないでください。 |
| 角が丸くなっている | サイクルが長すぎる、またはロットサイズが混在している | 工程を短縮し、部品を断面の厚さで分類する |
| 穴に挟まったメディア | 特大メディア形状 | 小径の角度カットメディア、または小径穴ガイドに従った混合サイズ |
7. 速乾性、きれいな仕上がり
湿式仕上げは乾燥工程で終了しますが、この工程はアルミニウムにとって他の金属よりも重要です。新鮮な表面に水が残っていると、数分以内にミネラルの斑点が付着します。すすぎの直後にスピン乾燥機または吸水性コーン乾燥機を使用することで、仕上げ面を清潔に保つことができます。当社のツールを使用して、処理量に合わせて乾燥方法を選択してください。仕上げ乾燥機そして、レシピの検証が必要な時はいつでも、難しい部分を送ってください。
アルミ部品に汚れやシミが付着していませんか?
欠陥箇所の写真を添えてサンプルをお送りください。弊社のチームが原因を特定し、試験済みの培地とコンパウンドの配合案をお送りいたします。
仕上げチームにお問い合わせください公式サイト:www.surface-polish.com サポートメール:info@surface-polish.com
 +86-592-2381506


 サポートされているIPv6ネットワーク