遠心ディスク仕上げと遠心バレル仕上げ:どちらの高エネルギーマシンがあなたの部品に最適か?
高エネルギーマスフィニッシングの比較 • 遠心ディスクと遠心バレル • 機械選定ガイド
振動仕上げでは必要な結果が得られず、遅すぎたり、弱すぎたりする場合は、次の段階の強度アップは遠心ディスクまたは遠心バレルどちらの機械も、加工媒体と部品間の有効力を増幅することで、小型で仕上げが難しい部品の加工時間を劇的に短縮します。しかし、その強度を実現する方法は異なり、その違いによって、部品の種類、バッチサイズ、設置スペースに最適な機械が決まります。
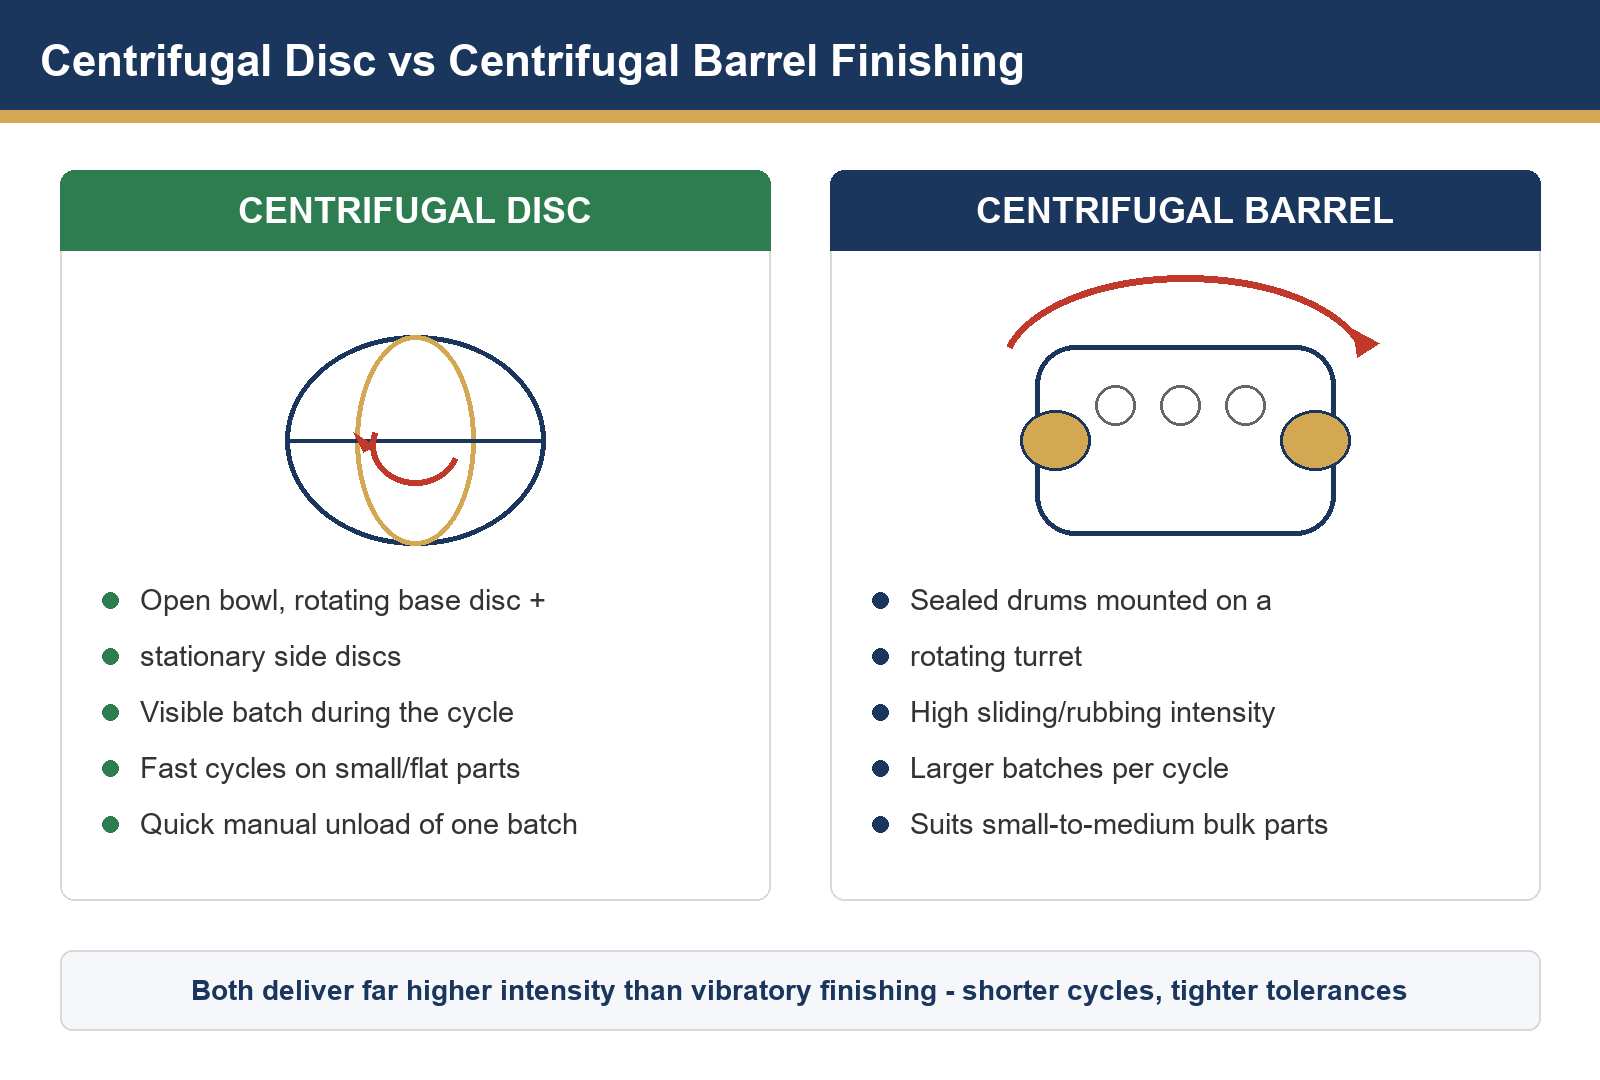
一言で言うと。遠心ディスク式:サイクルが最速で、バッチの状態が常に確認でき、チェックも容易です。遠心バレル式:密閉された大容量バッチで、最も激しいスライド動作を実現します。どちらも、振動ボウルでは同じ結果を得るのに何時間もかかる場合に最適なツールです。
1. 高エネルギー仕上げが存在する理由
振動研磨は穏やかで加工しやすい反面、接触圧力が低いため研磨作用が制限されます。ファスナー、時計部品、医療用ネジ、精密歯車、宝飾品鋳造品など、小型または硬い部品は、バリ取り、平滑化、または予備研磨を商業的に許容できる時間で行うには、はるかに大きな摩擦エネルギーが必要となることがよくあります。遠心研磨機は、加工対象物を回転させることで、研磨材が重力だけでは得られない何倍もの力で部品に押し付けられるようにし、表面仕上げの速度を飛躍的に向上させながら、加工の制御性と再現性を維持することで、この問題を解決します。
2. 遠心ディスクマシンの仕組み
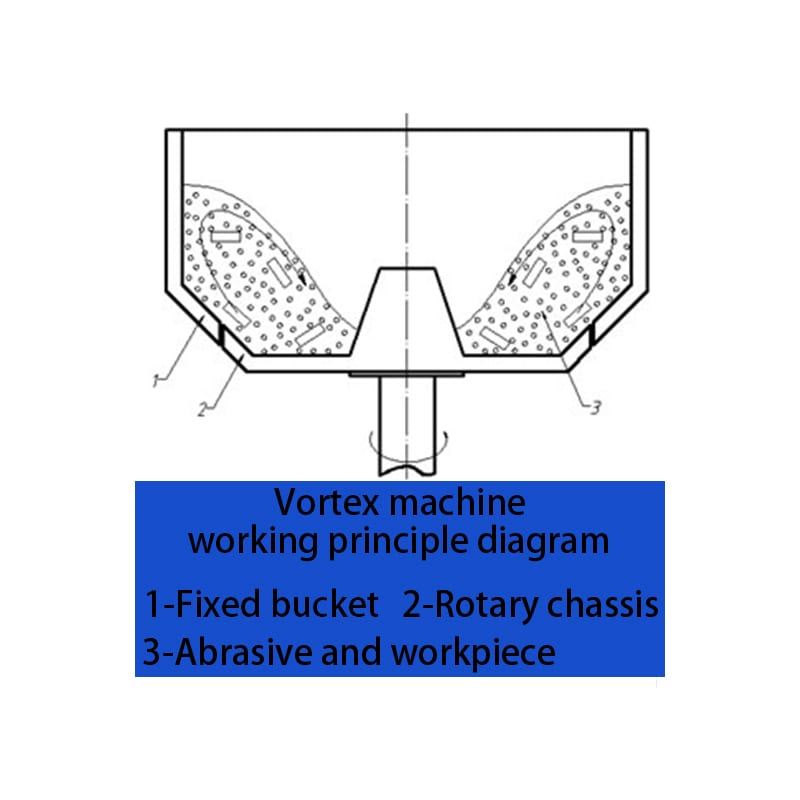
遠心ディスク式遠心分離機は、底部に強力な回転ディスク、側面に固定ディスクまたはリブを備えた開放型のボウルです。底部のディスクが高速回転することで、ろ材と部品が環状に転がり、固定された側面によって一定の速度差が生じるため、すべての部品があらゆる方向から継続的に摩擦されます。ボウルは開放型なので、オペレーターは処理の様子を観察したり、途中で蓋を開けて数秒でサンプル部品を取り出すことができます。排出は通常、ボウルを傾けるか底部の排出口から行い、その後、選別トレイ上でろ材を分離します。
3. 遠心分離機の仕組み
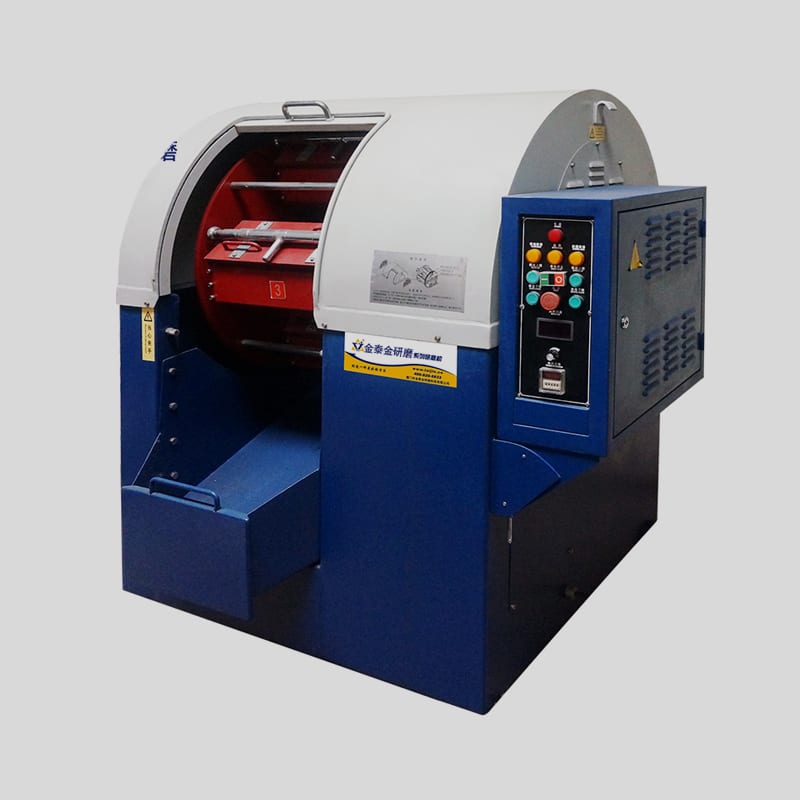
遠心バレルマシンは、複数の密閉ドラムを回転するタレットに取り付けます。タレットが回転すると、各ドラムもそれぞれの軸を中心に回転するため、遠心力によってメディアや部品がドラム壁に押し付けられ、充填物の隆起した「肩」に沿って連続的に滑り落ちます。これにより、バッチ式大量仕上げプロセスの中で最も強力な滑り摩擦作用が生まれます。ドラムは密閉されているため、プロセスは静かでクリーンです。サイクル間にはドラムがスイングアウトして充填でき、完成したバッチはドラムのドアを通して分離器に排出されます。
4. 並べて比較する
| 特徴 | 遠心ディスク | 遠心バレル |
| 動作原理 | 開口部のあるボウル、回転するベースディスク+固定されたサイドディスク | 回転砲塔(遊星運動)上の密閉ドラム |
| バッチの可視性 | 完全に視認可能。サンプルはサイクルの途中で取り外し可能。 | 密封済み - サイクル終了時にのみ確認 |
| アクションキャラクター | 回転する環状の流れ。攻撃的だが制御可能 | 最大滑り/摩擦強度 |
| バッチサイズ | 中小規模 | 中型~大型(全ドラムの合計) |
| 荷降ろし | ボウル傾斜または底扉、クイック手動排出 | ドラムドアからセパレーターへ排出される。 |
| 代表的な部品 | 小型の平型・短尺部品:ファスナー、プレス加工品、宝飾品、時計部品 | 小型~中型のバルク部品:歯車、機械加工ブランク、鋳造品 |
| プロセス制御 | 速度調整可能、視覚的なプロセス監視 | 砲塔とドラムの回転速度は調整可能。完全密閉型。 |
5. どの部品がどの機械に適合するか
- 遠心ディスクを選択する場合:小型部品のサイクルタイムを最短にしたい場合、製造中にバッチの検査やサンプリングを行いたい場合、または部品の種類を頻繁に変更したい場合に最適です。ジュエリー、時計ケース、小型プレス加工品、電子機器ハードウェアなどに最適です。
- 遠心分離機バレルを選択する場合:機械加工されたブランク材、鍛造または鋳造部品、歯科および医療用インプラント(検証済みのプロセスを使用したもの)、切削工具ブランク材など、頑丈な小型から中型の部品を大量生産する場合、最大限の平滑化または前研磨強度が必要になります。
- 振動モードを使用するタイミング:部品が大きい場合、壊れやすい場合、または装飾面が互いに傷をつけないようにする必要があります。詳細については、ガイドを参照してください。セラミック素材とプラスチック素材の選択より穏やかな選択肢をお探しの方へ。
6. メディアと化合物に関する注記
高エネルギー加工機には、より大きな力に耐えられる研磨材が必要です。積極的な切削には精密焼成セラミック、軟質金属にはプラスチック結合研磨材、材料除去を伴わない研磨にはスチール研磨材が適しています。研磨材の供給は、通常、バッチ式ではなく連続式または計量式で行われます。接触圧力は振動加工よりもはるかに高いため、生産前に必ずサンプルバッチで寸法チェックを行ってください。過酷な加工プロセスでは、薄い部分や繊細な部分の公差が変動する可能性があります。
7. 選定チェックリストと次のステップ
- 目的を定義する:バリ取り、エッジ半径加工、表面仕上げ、またはプレポリッシュ加工、および指定されている場合は目標粗さ。
- 部品の寸法を測る:最小の特徴、最も薄い部分、そして部品同士が接触できるかどうか。
- バッチサイズを決定する:1日の処理量によって、ディスク式機械の高速小ロット処理とバレル式機械の大容量密封バッチ処理のどちらが適しているかが決まります。
- サンプルテストを実行する:購入前に、両方の機械タイプで部品を送付して時間制限付きの試作を行い、仕上がり、サイクルタイム、寸法変化を比較してください。
当サイトをご覧ください遠心ディスク仕上げ機そして遠心バレル仕上げ機または、全文を表示仕上げ機コレクションすべての選択肢を比較する。
ディスク型かバレル型か?パーツ次第です。
サンプル部品と仕上がり目標をお送りください。弊社のチームが比較試験を実施し、実際の結果に基づいて最適な機械、メディア、サイクルをご提案いたします。
仕上げチームにお問い合わせください公式サイト:www.surface-polish.com サポートメール:info@surface-polish.com
 +86-592-2381506


 サポートされているIPv6ネットワーク