3Dプリント部品の大量仕上げ:積層造形部品のバリ取りと研磨
積層造形後の処理 • バリ取り、平滑化、研磨 • FDM、SLA/DLP、SLS、金属積層造形部品
3Dプリンティングは最終形状に近い部品を出力できるものの、最終表面に近い形状になることはほとんどありません。サポート材の跡、積層痕、部分的に溶融した粉末、鋭利なエッジなどが、プリント直後の部品と販売可能な、あるいは機能的な部品との間に立ちはだかります。大量仕上げ振動研磨、バレル研磨、磁気研磨を適切な研磨材を用いて行うことで、部品を大量生産する際に、一つ一つ手作業で仕上げる必要がなくなり、そのギャップを埋める最も経済的な方法となる。
なぜそれが重要なのか。手作業による研磨はスケールアップが難しく、内部の溝まで十分に研磨できません。一方、大量仕上げでは、穴、溝、格子構造など、すべての部品を均一に処理できるため、後処理工程がボトルネックから再現性の高い生産工程へと変わります。
1. 3Dプリント部品に後処理が必要な理由
あらゆるAMプロセスには、それぞれ固有の表面痕跡が残ります。FDMでは積層痕やサポート材の接触点が、樹脂プリント(SLA/DLP)ではサポート材の突起や、適切に硬化されていない箇所では粘着性のパッチが、SLSでは粉末ケーキから取り出した部品には粒状の焼結皮膜が、金属AM部品には粗い造形面とサポート材除去痕が残ります。これらの欠陥は、外観だけでなく、部品の適合性、疲労性能、医療用または食品用としての清浄度、そして塗装、メッキ、コーティングの仕上がりにも影響します。大量仕上げは、これらの欠陥すべてを機械的に、バッチ処理で解決します。
2. 印刷工程における課題
| AMプロセス | 典型的な表面の問題 | 大量仕上げアプローチ |
| FDM(PLA、PETG、ABS) | 層の隆起、サポートの傷跡、糸状 | クルミの殻/トウモロコシの穂軸または細かいプラスチックメディアを使用した振動式またはバレル式タンブリング。穏やかなサイクルにより薄い壁を保護します。 |
| SLA/DLP用樹脂 | サポートの突起、もろい緑色の縁、光沢からマットに変化する部分 | まず後硬化させ、その後細かいプラスチック研磨材で振動仕上げする。湿ったコンパウンドはチッピングを防ぐのに役立つ。 |
| SLS/MJFナイロン(PA12) | 粒状の焼結皮膜、穴に閉じ込められた粉末 | セラミックまたはプラスチック製の研磨材を用いた振動研磨またはバレル研磨により、表面を滑らかにして密封し、染料の吸収性を向上させる。 |
| 金属積層造形(SLM/DMLS) | 粗い実地テクスチャ、支持材取り付け跡、飛沫 | セラミックメディアを用いた遠心研磨または振動研磨。バリ取りと仕上げのために段階的に使用する研磨剤。 |
3. 部品タイプ別の機械選択
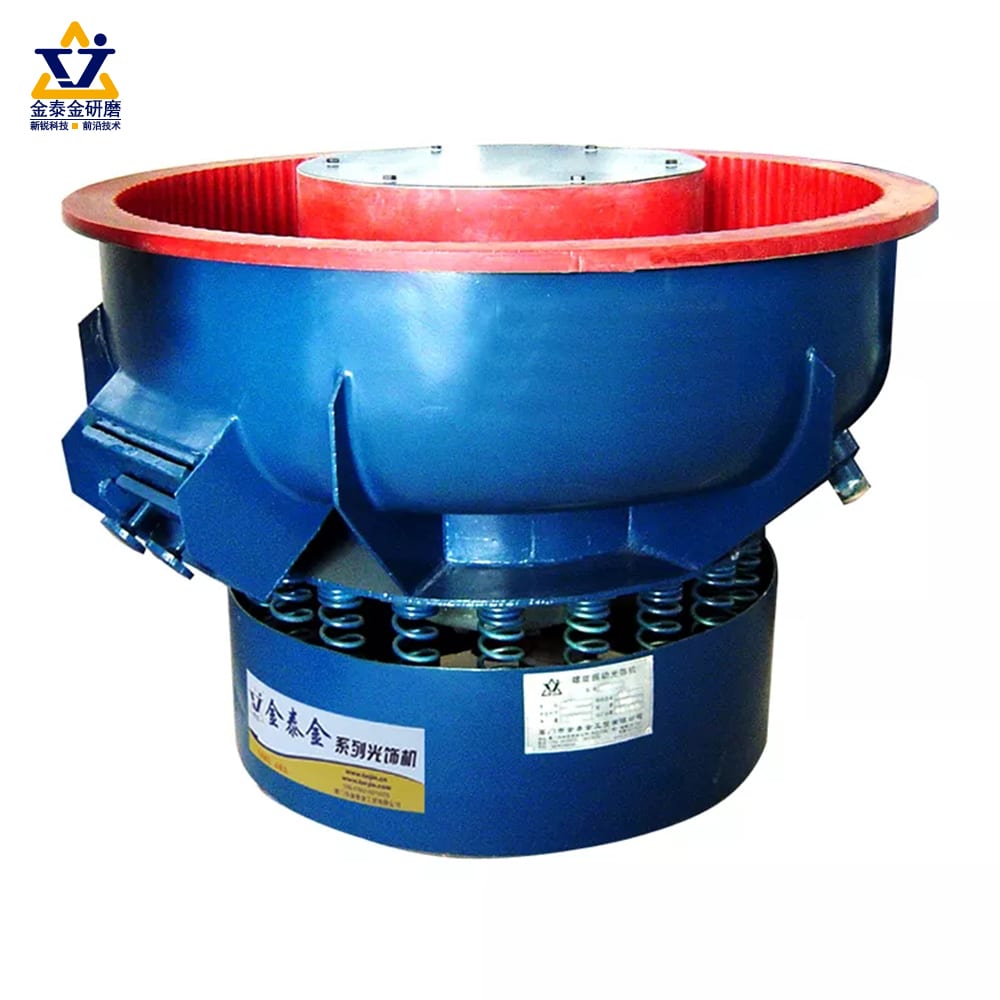
- 振動仕上げ機:小型から中型のプリント部品をバッチ処理する場合のデフォルト設定です。ボウル型は繊細な形状の部品を優しく扱い、タブ型はより長い部品や大きな部品に対応します。
- 回転式バレルタンブラー:丈夫なプラスチックプリントを経済的に平滑化します。乾燥した有機メディアは、乾燥と光沢出しの工程を兼ねます。
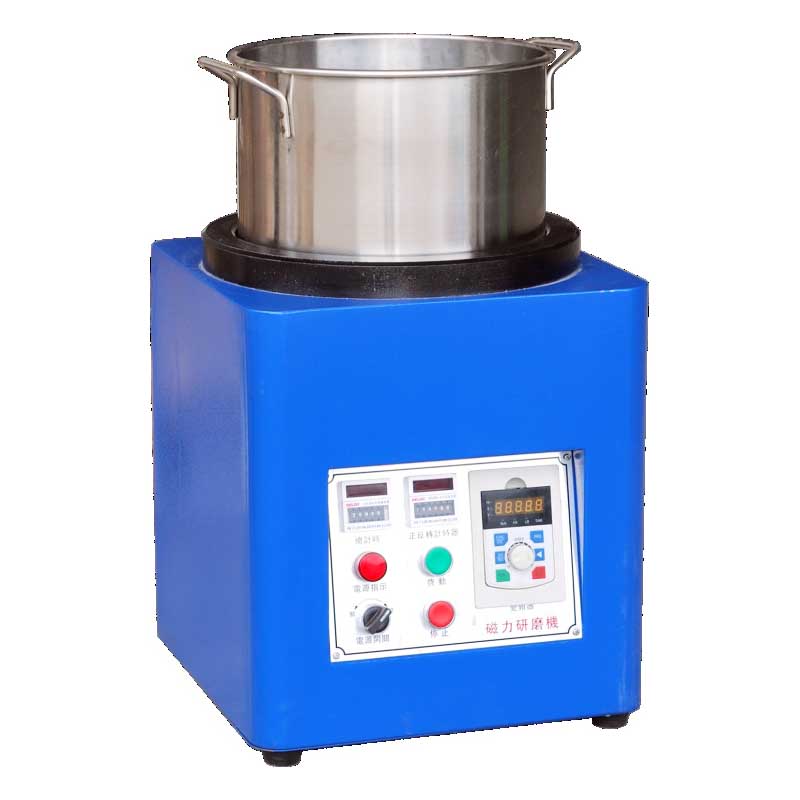
- 磁気仕上げ機:磁場によって駆動されるニードルメディアは、深い穴、ねじ山、複雑な溝に到達するため、内部構造が複雑な小型金属AM部品や樹脂部品に最適です。
- 遠心分離機:金属部品のサイクルタイムや表面仕様が厳しく求められる場合。床面積あたりの負荷が最も高くなる。
4. 媒体と化合物の組み合わせ
| 部品材料 | 推奨メディア | 複合/メモ |
| PLA / PETG / ABS | クルミの殻(24番~36番)、次にトウモロコシの穂軸の細片で光沢を出す | ドライプロセス。まずは短時間サイクルから開始。熱可塑性樹脂はすぐに丸まる可能性がある。 |
| SLA/DLP用樹脂 | 微細なプラスチック結合材(三角形または四面体) | 湿式振動研磨(マイルドコンパウンド使用);タンブリング前に完全に後硬化させる |
| SLS / MJFナイロン | セラミックまたはプラスチック製のメディア、中サイズ | 平滑化することで染色結果も向上します。まず穴から粉を吹き飛ばしてください。 |
| 金属AM(Ti6Al4V、316L、AlSi10Mg) | 精密セラミック(粗研磨材1番、精密研磨材2番) | 2段階プロセス:バリ取り/仕上げ、研磨;寸法変化の検証 |
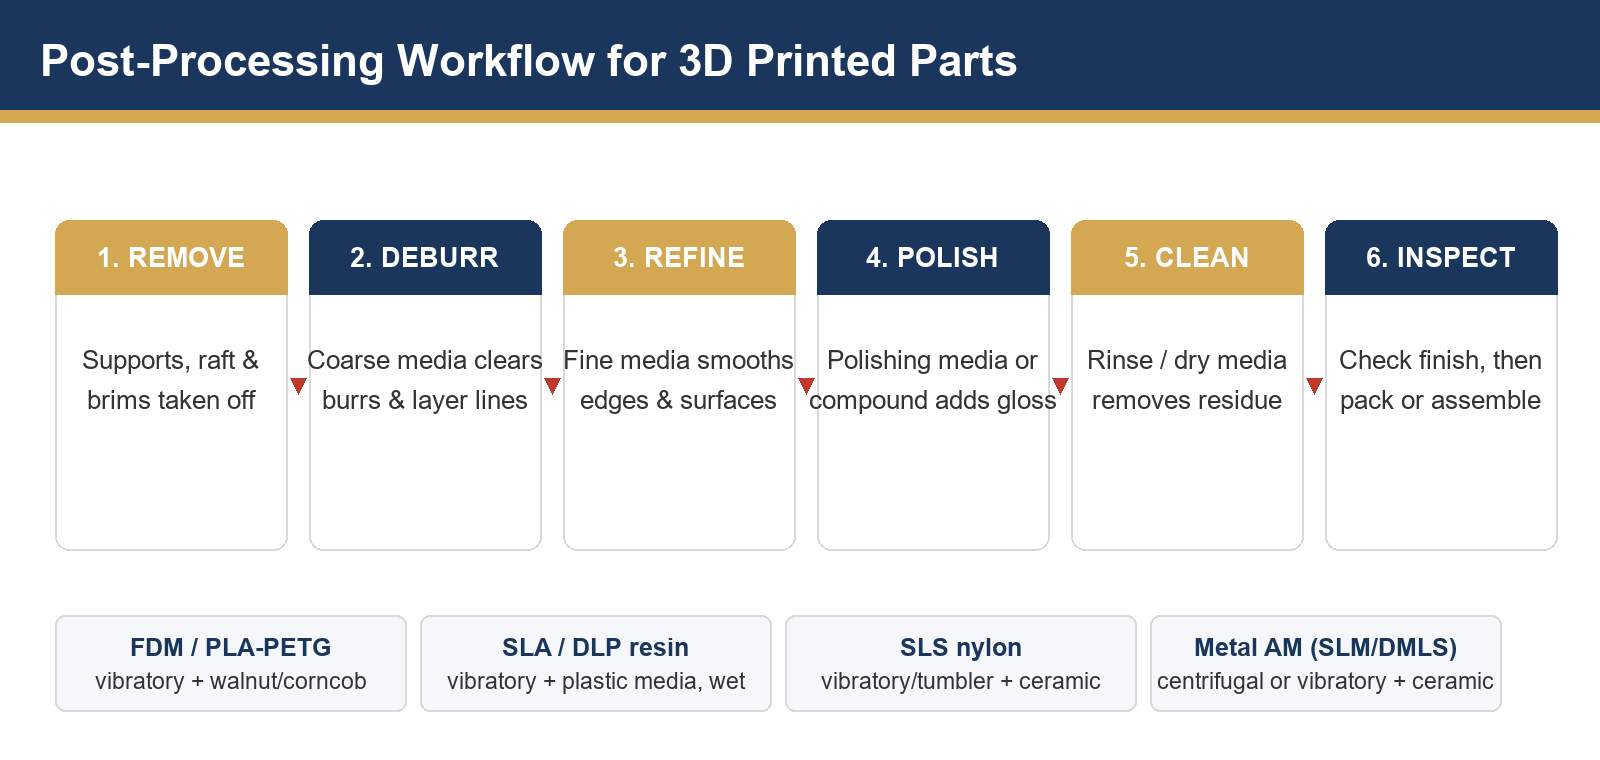
5. ステップバイステップのワークフロー
1. 支柱と筏を取り外します。
仕上げ加工を行う前に、支持材を切断または折ってください。メディアでは、厚い支持材の残骸を効率的に除去することはできません。
2. 粗バリ取り。
強力なメディアステージを実行して、支柱の傷、バリ、そして最悪の層間線を取り除きます。
3. 表面を滑らかにする。
より細かい研磨工程により、エッジが滑らかになり、表面が均一になるため、最終的な仕上がりが均一になります。
4. 磨き(任意)。
化粧部品の場合、研磨材またはコンパウンドによる研磨工程で光沢が増します。プラスチックには乾燥したトウモロコシの穂軸、金属には磁器または鋼鉄製の研磨材が使用されます。
5.清潔で乾燥している。
濡れた化合物残留物を洗い流すか、乾燥したトウモロコシの穂軸の中で回転させて、ほこりや油分を取り除いてください。
6.検査と梱包。
梱包前に、仕上がりの均一性と重要な寸法を初回品基準と比較して確認してください。
6. よくある不具合とその対処法
| 欠陥 | 考えられる原因 | 修理 |
| 部品同士がくっついている、またはメディアが穴に詰まっている | 特大サイズのメディア、ボウルに詰め込みすぎ | より小さなメディアを使用するか、複数のサイズを混ぜて使用する。負荷比率を下げる — 詳細は以下を参照部品同士の損傷ガイド |
| 縁が丸みを帯びすぎ、壁が薄くなっている | サイクルが長すぎるか、メディアの攻撃性が高すぎる | サイクルを短縮し、メディアのグレードを下げ、各試行で寸法を確認する |
| 研磨後のつや消し表面 | 培地の汚染、化合物の投与量の誤り | 培地を洗浄または交換する。化合物を少量ずつ頻繁に投与する。 |
| SLSチャネルに閉じ込められた粉末 | 事前洗浄が不十分 | 吹き出し/超音波による前洗浄;深い溝には磁気ニードルメディアを使用 |
7. 仕上げ作業中に細かい部分を保護する
表面を滑らかにする接触は、薄い壁、細いねじ山、鋭利なエッジを損傷する可能性もあります。研磨材と部品の比率は十分にし、意図的な場合を除き、硬質研磨材と軟質研磨材の混合は避け、必ずマーキングしたサンプルバッチで寸法チェックを行ってください。消耗品については、当社のウェブサイトをご覧ください。乾燥仕上げ材そしてセラミック媒体範囲。
3Dプリント後の処理規模を拡大しようとしていますか?
印刷サンプルと目標とする表面仕様をお送りください。弊社のチームが仕上げ試験を実施し、結果とともに最適な機械、メディア、サイクルをご提案いたします。
仕上げチームにお問い合わせください公式サイト:www.surface-polish.com サポートメール:info@surface-polish.com
 +86-592-2381506


 サポートされているIPv6ネットワーク