アセテート製眼鏡フレームの大量生産仕上げ方法:タンブルマット仕上げからミラーグロス仕上げまで
アセテートフレームの研磨ワークフロー • バレルタンブリング + ベンチタッチアップ • 眼鏡製造のための再現可能なプロセス
CNC加工されたばかりのアセテートフレームは、ベベル部分に工具痕があり、ヒンジシートがマットな質感で、チョークのような見た目です。高級アイウェアの特徴である深みのある濡れたような光沢に仕上げるには、段階的なプロセスが必要であり、その重責を担うのは大量仕上げ手作業による研磨ではありません。以下は、眼鏡工場が1バッチあたり数百個のフレームを一貫した仕上がりで仕上げるために使用するワークフローです。
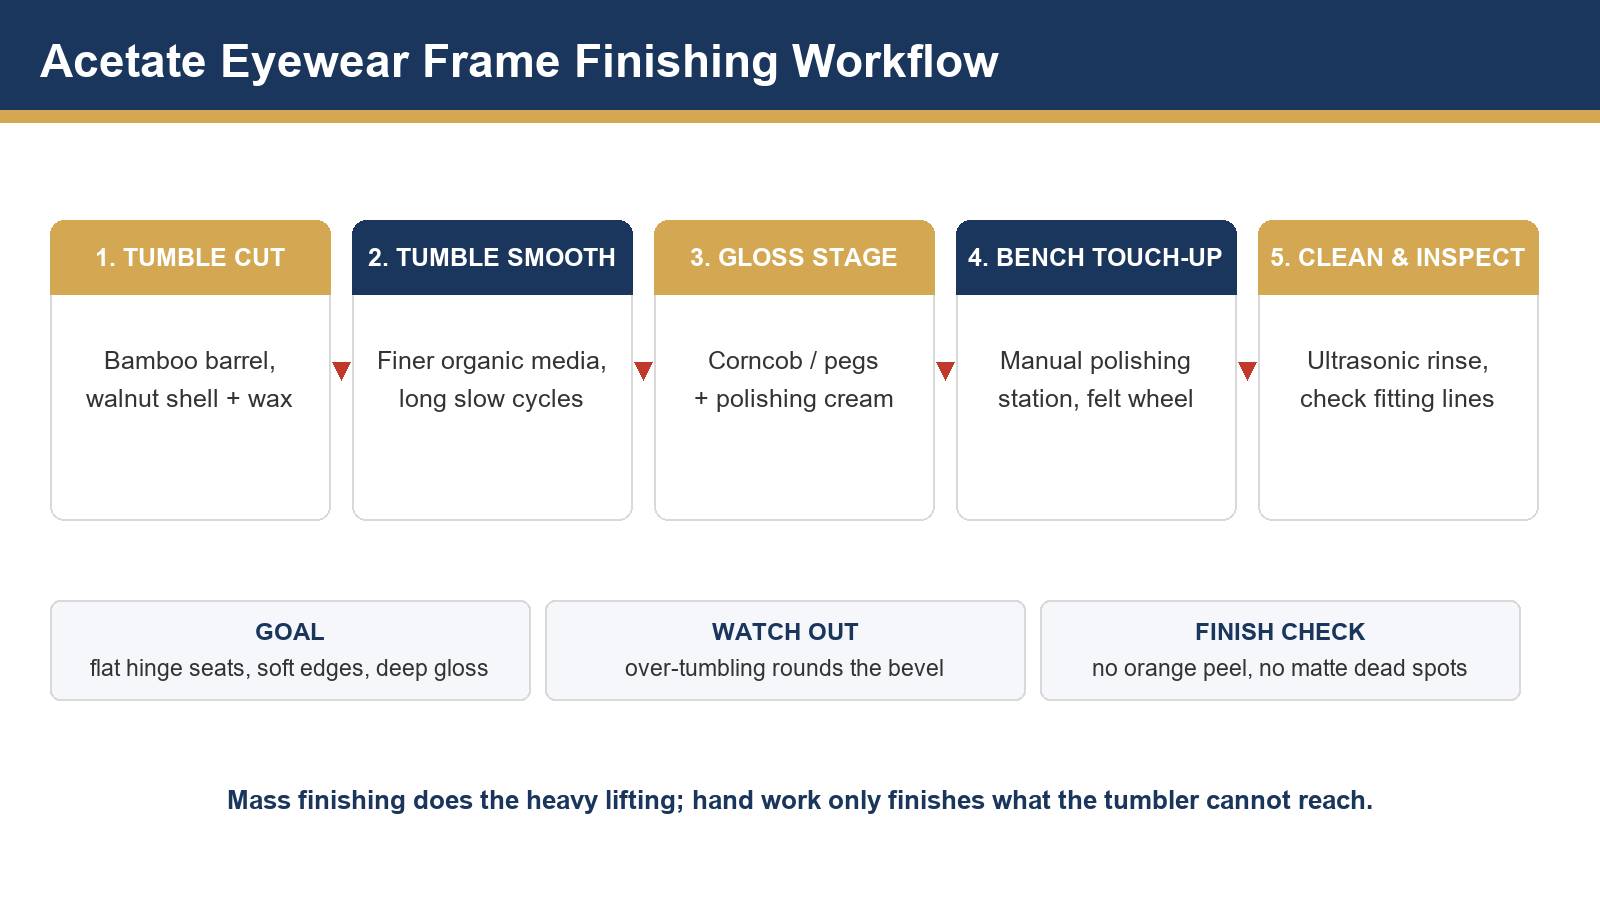
なぜ大量採点が最初に行われるのか?タンブラーは、ブリッジの裏側やテンプルの曲線など、指やバフ研磨ホイールでは届きにくい部分も含め、すべてのフレームを均一に研磨します。その後、残った部分のみを手作業で仕上げるため、1バッチあたりの作業時間を大幅に短縮できます。
1. 出発点:削り出しフレームの外観
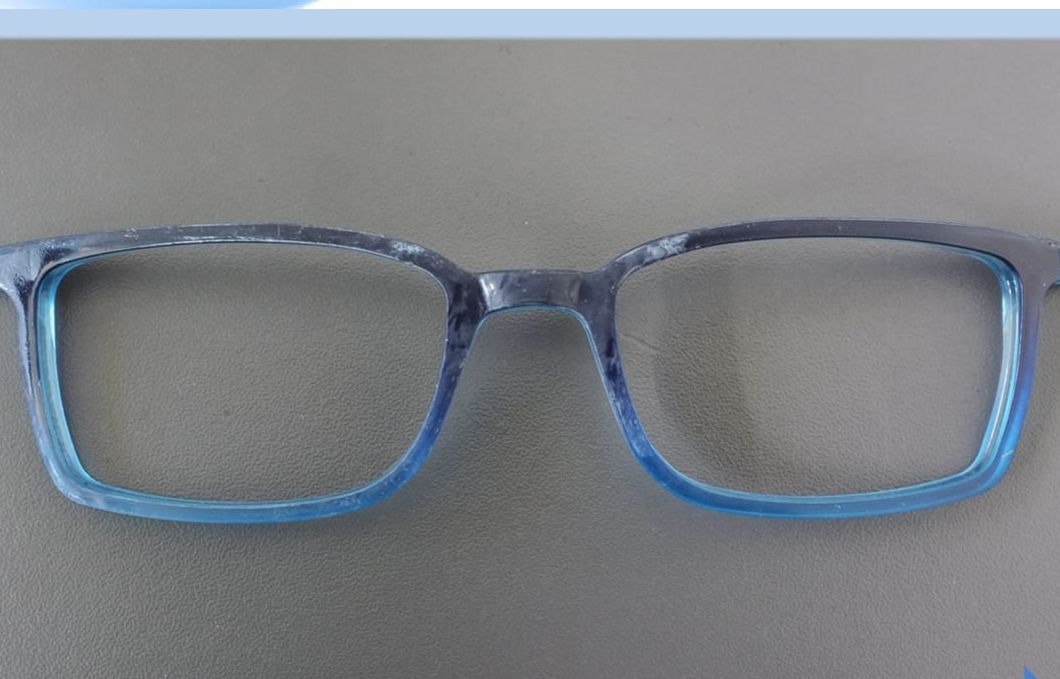
この段階では、切削痕、溝の周りの軽い応力による白化、全体的な乳白色の曇りは正常です。次の段階の目標は、フレームの形状を変えることなくこれらを取り除くことです。ベベル角度とレンズとシートの嵌合状態は、この工程を経ても維持されなければなりません。
2. ステージ1~2:タンブルカットとスムージング
フレームは、有機乾燥研磨材で満たされた回転式バレルまたは振動式ボウルに入れられます。最初の段階では、粗めのクルミ殻と切削ワックスを使用して工具痕を叩き落とし、2番目の段階ではより細かい研磨材を使用して均一に滑らかにします。アセテートは徐々に反応するため、長時間ゆっくりとしたサイクルが一般的です。急いで作業すると、曲面に光沢のある平らな斑点が現れます。
- メディア:まず等級分けされたクルミの殻、次にトウモロコシの芯または木の杭 - 詳細はクルミの殻とトウモロコシの芯の比較ガイド。
- 機械:八角形の竹製の樽は、穏やかな滝のような動きを生み出します。詳細は当社の竹製タンブリングマシンの標準作業手順書。
- チェックポイント:ヒンジは平らに取り付けられ、工具痕は消え、溝加工部分には白化は残っていない。
3. ステージ3:光沢ステージ
研磨クリームを染み込ませた細いトウモロコシの穂軸や木の棒で、最終的な光沢を出します。研磨剤は少量ずつ頻繁に塗布してください。研磨剤を過剰に塗布すると、アセテート表面がペースト状になり、光沢が失われます。プラスチック用に作られた充填剤入りの棒状研磨剤が最適です。当社の関連製品をご覧ください。仕上げ用コンパウンド範囲。
4. 目に見える違い
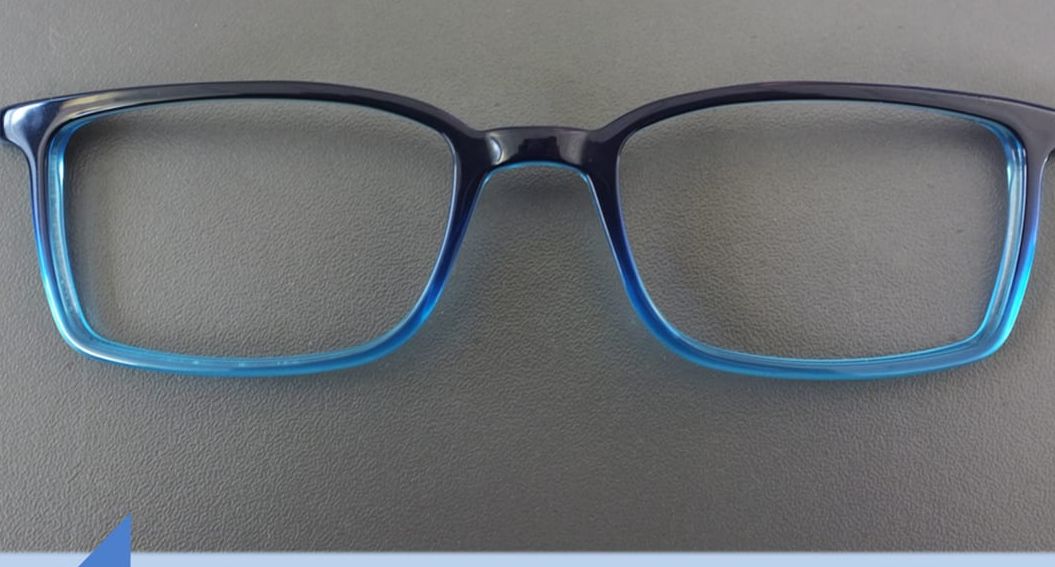
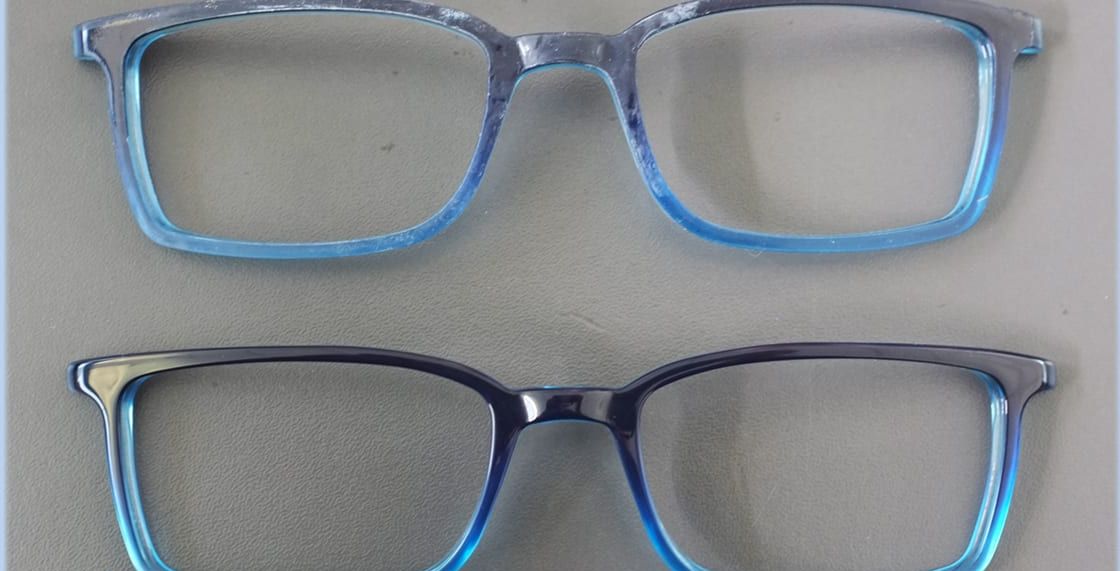
5. ステージ4:ベンチの仕上げ
シングルステーションの手動研磨ベンチは、タンブラーでは処理できない部分、つまりヒンジの細かいフィレット、レンズシートライン、最終的なエッジの仕上げに対応します。フェルトとモスリンのホイールに細かいプラスチック研磨ワックスを塗布することで、これらの部分をタンブラー加工された表面と同じ光沢レベルにまで高めます。シングルステーション研磨機ガイドホイール、コンパウンド、および速度の選択肢について詳しく解説しています。
6. ステージ5:清掃、点検、およびよくある落とし穴
- クリーン:超音波洗浄により、溝や彫刻部分に残ったワックスの残留物を除去します。
- 検査:拡散光の下で、オレンジの皮のような質感、マットなデッドスポット、または丸みを帯びた面取りがないか確認してください。
- 落とし穴その1 ― 転倒しすぎること:レシピで定められたサイクルをはるかに超えて、ベベルを丸め、フロントプロファイルを滑らかにします。累積時間を追跡します。
- 落とし穴その2 ― 汚れたメディア:酢酸粉が付着した使用済みのクルミ材は切削を停止し、コーティングを開始します。スケジュールに従ってメディアを交換してください。
- 落とし穴3 ― グリットロジックを無視すること:いきなり光沢仕上げの段階に進むと、工具痕を除去するのではなく、その上から研磨してしまうことになる。
7. 自分だけのレシピを作ろう
公開されているレシピから始めて、サンプル実行で調整します。バッチごとに1つのマークされたコントロールフレームを保持し、ステージごとのサイクル時間を記録します。機械オプションについては、当社の製品と比較してください。回転式バレルタンブリングマシン消耗品は当社から調達します乾燥仕上げ材カタログ。
フレーム仕上げラインの設置またはアップグレードをお考えですか?
フレームサンプルとご希望の仕上がりをお送りください。テスト済みの工程別レシピ(使用する機械、メディア、サイクル時間を含む)をお送りいたします。
仕上げチームにお問い合わせください公式サイト:www.surface-polish.com サポートメール:info@surface-polish.com
 +86-592-2381506


 サポートされているIPv6ネットワーク