


ステンレス用バフ研磨剤:バーと液体は同じ製品ではない
ステンレス用バフ研磨剤を検索する人の多くは、ワックスやペーストの固形バーを回転する布バフに擦り付け、ステンレス部品を鏡面まで仕上げる姿を思い浮かべます。そのイメージは一つのルートとしては正確ですが、多くの産業購買担当者が実際に回しているルートにとっては誤った製品です。
というのも、この語は二つの異なるものを指して使われているからです:
- バフ研磨剤は、厳密な業界用語では固形物です。グリースやワックスの結合剤に砥粒を懸濁させたバー、スティック、ケーキ状のもので、回転するバフホイールに擦り付けます。手作業または半自動の工程で、接触点は一度に一つです。
- 研磨コンパウンド、または研磨液は液体または粉体で、湿式のバレル研磨工程——振動バレル、回転バレル、遠心機——に計量注入されます。切削はメディアのチャージが行い、液体は熱と切粉を運び去ります。
両者は一つの製品の二つのグレードではありません。二つの工程のための二つの製品であり、間違った方を買っても「悪い結果」にはなりません——結果自体が出ないのです。製品がワークに届く手段がないからです。本ページはその線を引き、貴社の仕事がどちら側にあるかを示し、当社が供給するものとしないものを明示します。
違いは砥粒ではなく、運び手にある
どちらの製品にも砥粒は含まれます。重要な違いは砥粒を表面へどう届けるかです:
| バフ研磨剤(固形) | 研磨液(液体/粉体) | |
|---|---|---|
| 形態 | バー、スティック、ケーキ、ペースト | バレル入りの液体、またはドラム入りの粉体 |
| 適用先 | 回転する布またはサイザル製のバフホイール | バレル研磨機の水槽 |
| 砥粒の供給方法 | 研磨剤を付けたホイールの直接接触 | 液体で濡れた遊離メディアのチャージ |
| 工程の種類 | 接触方式、1個ずつ | バッチ方式、ロット全体を一度に |
| 主な作用 | 光沢化と色目 — 取り代をほとんど出さずに反射率を上げる | 切削、バニシング、洗浄 — 液の機能による |
| 対象範囲 | ホイールが触れる範囲 | メディアの流れが届くすべての面 |
| 作業者の技量 | 高い — 押し付け圧、ホイール回転数、研磨剤の塗布量をすべて手で決める | 低い — レシピを決めて繰り返す |
| 不得意なこと | 前工程が残したキズを除去できない。内部形状に届かない | 大きな平面に方向性のある鏡面は作れない。機械と乾燥工程が必要 |
一行で言えば、バーはワークに当てて持つ道具であり、液体はワークがその中に置かれる工程の原料です。だから一方の見積もりをもう一方の代わりにすることはできず、水槽はあるがバフ研磨機がない工場では、バーはそもそも使えません。
貴社の仕事は線のどちら側か
次の4つの問いを順にたどってください。最初の2つで、ほとんどすべての引き合いの答えが決まります。
1. 工程に回転するホイールがあるか、それともチャンバーか。ワークを手または治具でホイールに当てるなら、必要なのは固形のバフ研磨剤です。ワークがメディアとともにチャンバーに入るなら、必要なのは研磨液です。第三の選択肢はなく、両者の間をつなぐアダプターもありません。
2. その仕事は何かを除去することか、それとも光らせることか。除去——バリ、キズ目、溶接の変色——は切削の仕事で、機械では切削液とメディアが行います。形状がすでに正しい面を光らせるだけなら、バフ研磨の仕事です。ステンレス鋼の引き合いの多くがここでラベルを間違えられます。購買担当者は自らの業界の言葉だから「バフ研磨剤」と言いますが、実際に必要なのは前工程の痕をまず除去することです。
3. 部品の数と形状はどうか。ステンレスの小物が数百個ならバッチ工程——メディアと研磨液を入れた振動バレルまたは回転バレル——です。大きな溶接フレーム1本、あるいは決まった面だけを仕上げる単品は接触作業で、ホイールの担当です。
4. その後はどうなるか。バフ仕上げ面と機械仕上げ面は、めっきや不動態化にとって異なる下地です。二つのロットを同じ外観にめっきする必要があるなら、仕上げ工程は一定の下地に保たれます。そしてバッチ工程は手持ちのホイールより再現性が高くなります。要求が再現性であるとき、レシピが作業者の勘に勝つのと同じ理由です。
当社が実際に供給する液体:機能別
ここは、広く述べるより具体的に述べる方が価値のある箇所です。当社のコンパウンドは液体と粉体で、20 kgバレルと50 kgドラムで出荷します。固形のバフ研磨バーはラインナップになく、そのことは次の節ではっきり述べます。
作動液、20 kg/バレル — 湿式工程の水槽に計量注入するもの:
- ステンレス用研磨液、20 kg/バレル
- ステンレス鋼用研磨液、20 kg/バレル — ステンレス用は2品目あります。互換性があると決めつけず、貴社の合金と工程段階に合う方を確認してください
- 金属用研磨液、20 kg/バレル
- 金属用研磨液、エッセンシャルオイルタイプ、20 kg/バレル
- アセテート用研磨液、20 kg/バレルおよびアセテート用精密圧延油、20 kg/バレル — プラスチックの仕事で、湿式の水槽は冷たく短時間に保つ必要があります
アルミ用研削油:
粉体とドラム、50 kg:
- 研磨光沢剤、50 kg/ドラム — 光沢化の分類で、ラインナップの中でバフ研磨バーに最も近いもの。機械で使える形態です
- 研磨材溶液、50 kg/ドラム
- 研磨・脱脂・防錆粉、50 kg/バレル — 洗浄と防食を1剤で
- ステンレス鋼用研磨洗浄液、50 kg/ドラム
- ステンレス鋼用電解研磨薬剤、50 kg/ドラム — 機械式バレル研磨とは別の工程ファミリーであり、その添加剤ではありません
全ラインナップは仕上げコンパウンドのページにあります。これらの分類間の機能分担——切削、バニシング、洗浄、保護——は金属研磨用コンパウンドに記載しており、本ページでは繰り返しません。
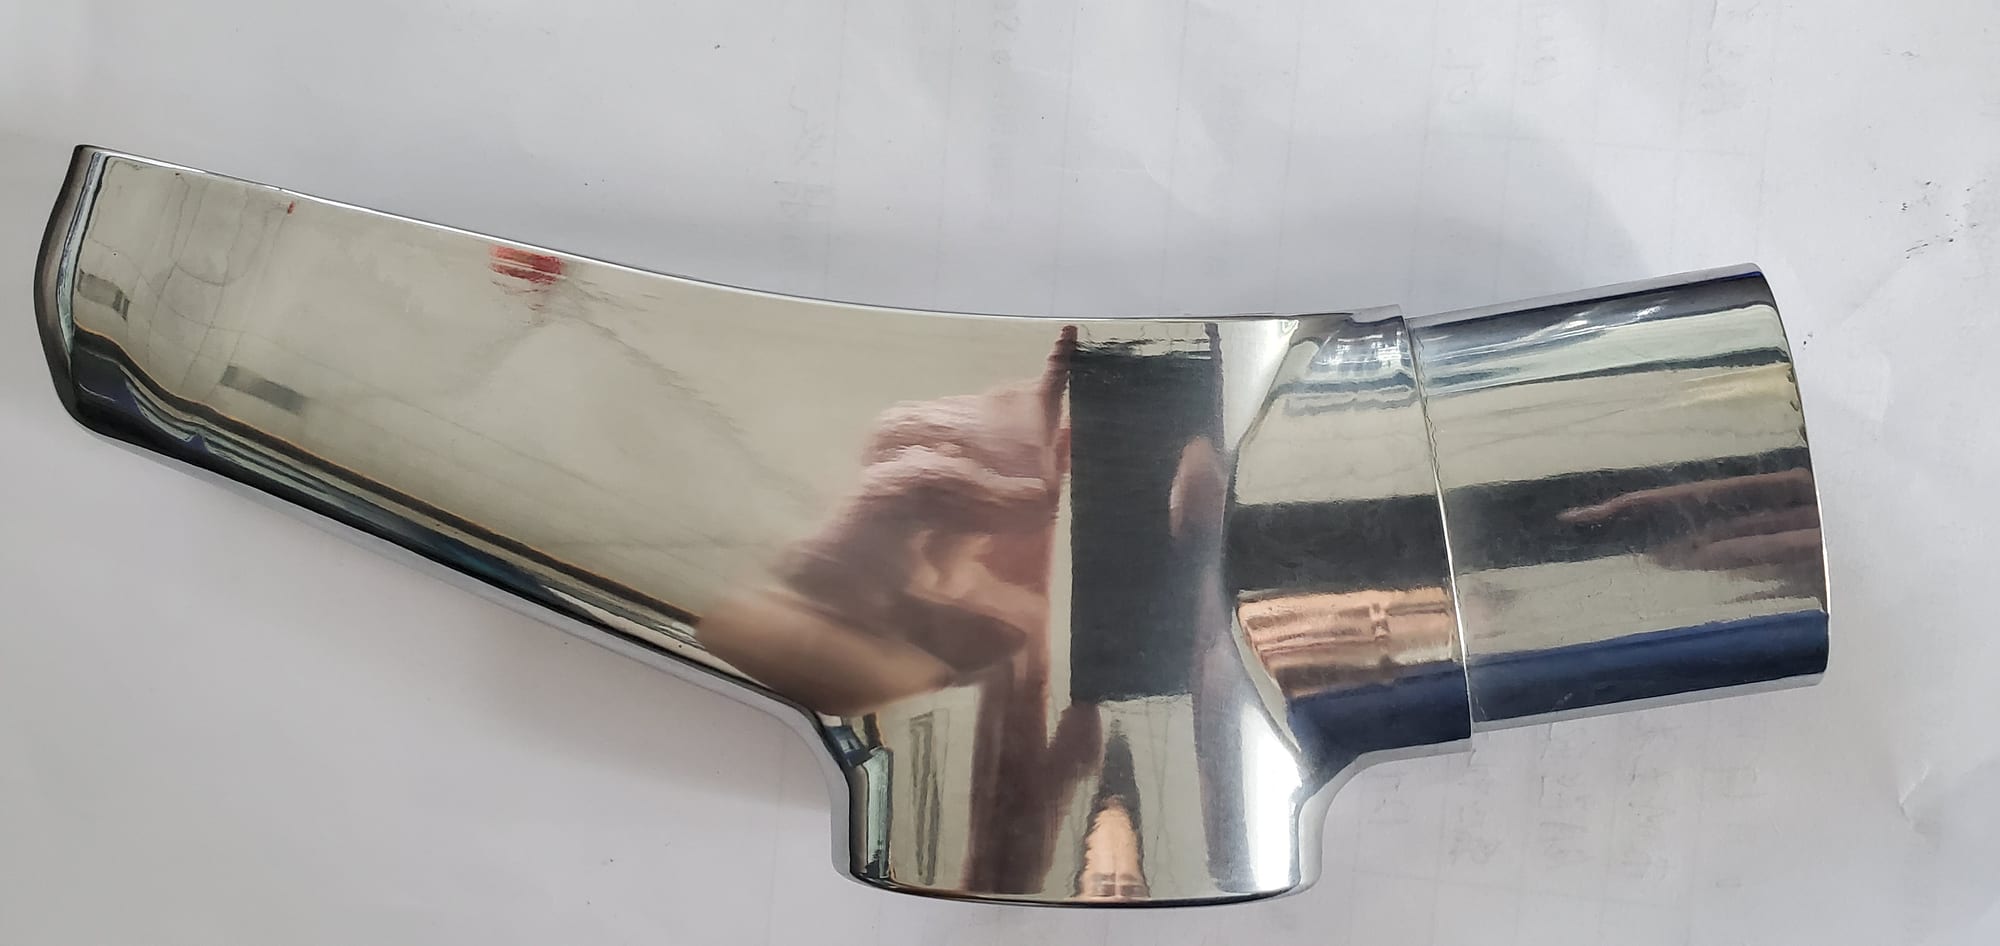
真鍮継手の鏡面仕上げ。液体コンパウンドが目指す結果です。
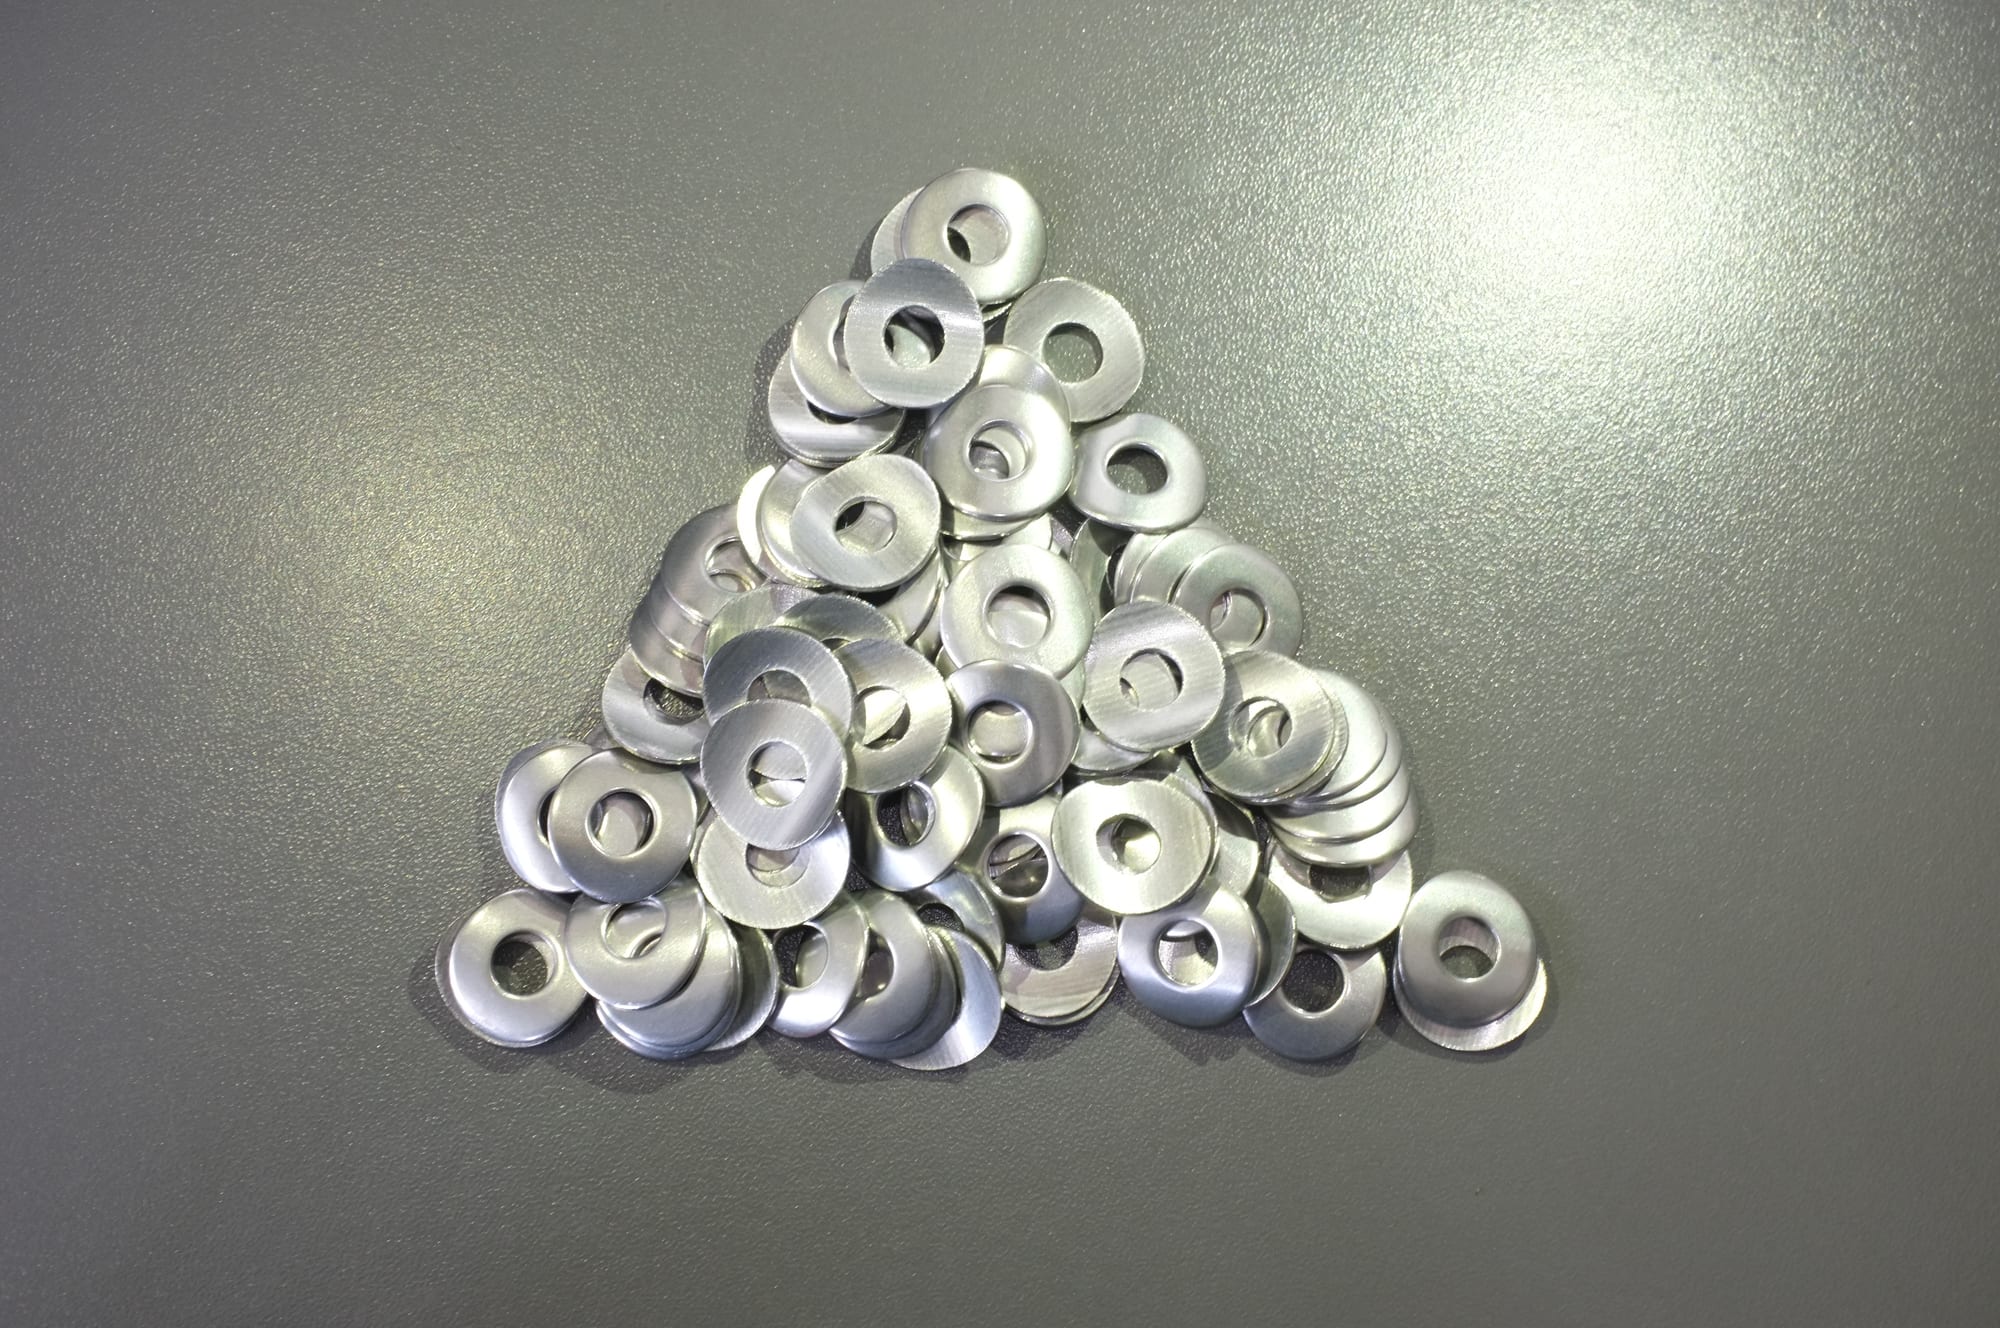
湿式サイクル後の光沢ワッシャー。液体コンパウンドとチャージが共同で生む結果です。
当社が供給しないもの、そしてそう明言する理由
当社はステンレス鋼用の固形バフ研磨剤を在庫していません — バーもスティックも、紅棒(ルージュケーキ)もありません。型番もグレード表も粒度範囲も提示できません。製品が当社のラインナップにないからです。
その明言は検索語を一つ失う代わりに、購買担当者にとってより有用なものを手に入れます。貴社の部品がどちらのルートにあるかへの率直な答えです。工程に回転するバフホイールと、手または治具による当て付けがあるなら、必要なのはそれを作るサプライヤーの固形コンパウンドであり、当社はそのサプライヤーではありません。工程にチャンバー、メディア、水槽があるなら——産業用ステンレス仕上げの大半がそうです——製品は液体であり、それは当社が型番単位の詳細まで供給するラインナップです。
顧客の工程が両者の中間にある場合——自動バフヘッド、カスタムのノズル配置、特定の機械に合わせて組んだコンパウンド供給システムなど——サンプルまたは図面に対して協議します。装置と同じOEM/ODMの基準です。まずワーク、目標とする仕上げ、当て付け方法を確認し、カタログからではなくそれらに照らして構成を提案します。これは在庫品の注文ではなくカスタムエンジニアリングの協議であり、そう説明するのが誠実です。
メールの往復を1回節約する補足があります。二つの製品分類の違いは砥粒を何に載せて運ぶかであり、粒の細かさではありません。バーは手で布バフに塗り付け、液体は水槽に計量注入されてメディアのチャージが運びます。バーと液体のどちらが正しい購入かは工程についての問いであり、研磨とバフ研磨の比較に記載しています。粗さの問いではありません。工程が機械の段階で、表面がステンレスなら、バレル研磨後にステンレス部品が光らない理由が、どの液体を選ぶよりも前に来る診断です。
研磨液がバーの代わりにならない場面
ラインナップの限界を明確にすることが、提案を使えるものにします:
- 大きな平面の方向性のある鏡面。バッチ工程は一方向の研磨目を作れません。メディアが四方から当たるからです。仕様が方向性のある鏡面なら、それは接触作業です。
- 選択的に仕上げたい面。研磨液はメディアが届くすべての面を処理します。マスキングは工程ではありません。ホイールは触れたところだけを仕上げます。
- バッチには大きすぎる、または数が少なすぎるワーク。大きなステンレス構造物の単品仕事は、ホイールか手作業です。
- メディアが追従できない形状。メディアは最小の形状部のおよそ3分の1を超えてはなりません。それ以下では、どんな研磨液も到達の問題を解決しません。ねじの谷や交差穴には磁気研磨が答えです。
- 機械から出た時点で乾燥し、シミのない面でなければならない場合。研磨液は湿式工程です。すすぎと乾燥工程が必要で、それがなければ袋状の形状に残った液膜が数週間後にシミとして現れます。これはコンパウンドの不具合ではありません。
- めっきのために、ロット間で下地の色を同一にしなければならないワーク。色を決めるのは研磨液だけではありません。メディア、工程の順序、すすぎが決めます。一貫性は、文書化して繰り返す工程から生まれます。
送っていただくもの、返ってくるもの
通用するコンパウンドの提案は、データシートではなく試験の結果です。公開されているサイクルは、貴社とは異なる可能性のある材料と取り代を前提にしています。公開されている投入量も同じです。
お送りいただくもの:最も厳しいものを含む代表ワーク、材料とその状態、受入時の表面(前工程が残したもの)、必要な仕上げと許容できる仕上げ、次の工程までの間に腐食の時間窓があるかどうか。返ってくるのは、貴社のワークで実測した仕上げ、サイクル、メディア消費量です。
試験が順番待ちの時間に見合うかを決める、二つの前提数値があります。軽いバリ取りは10〜20分、光沢化段階は2〜8時間です。研磨液はそのどちらかの帯に対して選ばれるもので、「仕上げ全般」に対して選ぶのではありません。またチャージの寿命は20〜200運転時間なので、消費量は仮定せず仕事ごとに実測します。100時間あたりのキログラムで尋ねてください。それが答えられないサプライヤーの数字は、使える見積もりではありません。
よくある質問
ステンレス用バフ研磨剤は液体ですか、固形ですか。厳密な業界用語では固形です。ワックスまたはグリースの結合剤に砥粒を入れたバー、スティック、ケーキ状のもので、回転する布バフに塗り付けます。「コンパウンド」という語は液体にも緩く使われており、混乱はそこから始まります。工程にチャンバーとメディアがあるなら必要なのは研磨液、バフホイールがあるならバーです。
研磨液をバフホイールに使えますか。いいえ。研磨液は水槽に計量注入され、メディアのチャージに運ばれるように処方されています。接触に必要な量だけ回転する布バフの上に留まる手段がありません。逆も同じで、固形バーは機械に計量投入できません。二つの製品はどちらの方向にも互換できません。
バフ研磨剤で検索しましたが、現場は振動研磨機です。実際に必要なものは何ですか。研磨液です。見分け方はチャンバーの有無です。ワークがメディアとともに振動バレルや回転バレルに入るなら、切削はメディアが行い、液体の役目は熱と切粉を運び去り、表面を切削するかバニシングするか洗浄するかを決めることです。液体ラインナップの光沢化分類は、機械で使える形態で、バフ研磨バーに最も近いものです。
ステンレス用バフ研磨剤は販売していますか。いいえ。当社のコンパウンドは液体と粉体で、20 kgバレルと50 kgドラムで出荷しており、固形のバフ研磨バー、グレード表、粒度範囲は公開していません。特定の機械や当て付け方法に合わせた構成が必要な場合は、サンプルまたは図面に対してカスタム構成として協議します。
液体はバフホイールと同じ鏡面になりますか。同じにはなりません。バッチ工程の液体は等方仕上げになります。メディアが四方から当たるからです。バフホイールは接触が一方向に走るため、方向性のある研磨目を作ります。仕様が方向性のある鏡面を求めるなら、それは接触作業であり、固形のバフ研磨剤が伴います。
ステンレスに合うのはどの液ですか。ラインナップには20 kgバレル単位のステンレス用が2品目あります。互換性があると決めつけず、貴社の合金と工程段階に合う方を確認してください。さらに、研磨液は4行の仕様のうちの1行にすぎません。残りはメディアのグレード、メディアのサイズ、サイクルです。他の3行なしに1行だけを見積もるサプライヤーは、推測を見積もっています。
Max Xu, 営業 — 厦門金泰金研磨科技有限公司
厦門市海滄区新陽工業区新昌路31号
info@surface-polish.com
本記事は固形のバフ研磨剤と液体の研磨液の違いを説明するものであり、特定のワークで達成できる結果を主張するものではありません。固形バフ研磨剤の仕様を公開していないのは、その製品が当社のラインナップにないためです。カスタム構成はサンプルまたは図面に対して協議します。仕上げ工程は材料、除去すべき取り代、要求される仕上げによって決まるため、特定のワークの構成はそのワークでの試験によって確認します。当社は仕上げ装置と、そこで使うメディア・コンパウンドを製造しており、受託研磨加工は行っておりません。
 +86-592-2381506


 サポートされているIPv6ネットワーク
