


金属研磨用コンパウンド:各タイプが表面に及ぼす作用
金属研磨用コンパウンドは単に「金属を光らせる」ものではありません。それは表面に生じる3つの作用のどれが起こるかを決定します:研磨材が切削するか、化学成分が光沢を出すか、あるいはその組み合わせで研磨するかです。機能分類の選択を誤ると、灰色化、曇り、キズ、斑点といった工程不良に見える結果をワークにもたらします。しかし実際の不具合は、液剤が顧客の評価基準とは異なる働きをしていたことにあります。
本ページは製品名ではなく機能別に整理されています。ある商標名で販売されている金属研磨コンパウンドと、同等の化学成分を持つ別名製品とでは、サプライヤー間の比較が困難だからです。末尾では、貴社のワークでコンパウンドをテストする方法と、どの製品についても弊社が主張しないことについて説明します。
仕様とセールストークの違いとして、あらかじめ明記しておきます:公表されている処理サイクルは貴社とは異なる材質や取代を前提としている場合があり、公表されている推奨コンパウンドについても同様です。以下の機能分類は信頼できます。貴社ワークに対する正確な製品と投入量はテスト結果によるものです。
4つの機能分類とそれぞれの本来の用途
「研磨コンパウンド」に関する混乱の多くは、1つの言葉が4つの異なる役割を指していることに起因します。これらを分類することで、製品名を挙げる前に選定に関する疑問の大半が解決します:
| 機能分類 | 主な作用 | 作用しない点 | 誤選定時の典型的な不具合 |
|---|---|---|---|
| 切削/研磨 | 研磨材の切削性を維持し、切粉を排出し、切削速度を制御する | 単体では表面に光沢を出せない | 寸法は正常だが、外観がつや消し(マット)のワーク |
| 光沢仕上げ/光沢出し | 取代をほとんど削らずに反射率を向上させる | キズやバリは除去できない | 未除去のキズの上に光沢が乗り、曇り(ヘイズ)に見えるワーク |
| 洗浄/脱脂 | 油分、汚れ、コンパウンド残渣を除去し、表面の下地を整える | 単体では仕上げ不可 | 研磨工程のせいにされるめっき不良やシミ |
| 防錆 | 研磨から次工程までの一時防錆 | 乾燥工程の代替にはならない | 部品受入の数日後に発生する錆や指紋ジミ |
金属用研磨コンパウンドを購入する際の実務上の結論:研削・光沢化・防錆を一度に謳う単一製品は、通常どれか1つしか十全に機能せず、他は中途半端になります。ワークに2つの明確な要件(例えば適正な研削量とめっき前の一時防錆)がある場合、1つの製品を多量に使うよりも、2つの製品を順次使い分ける方が確実に効果的です。
メディア(研磨石)の選定なしにコンパウンドを決められない理由もここにあります。研削を行うのはメディアであり、コンパウンドは摩擦熱と切粉を排出しながら、表面を研削肌、バニシング肌、あるいは光沢仕上げのいずれに導くかを決定づけます。粗いメディア配合に微粒子コンパウンドを組み合わせても、微細な仕上がりは得られません。
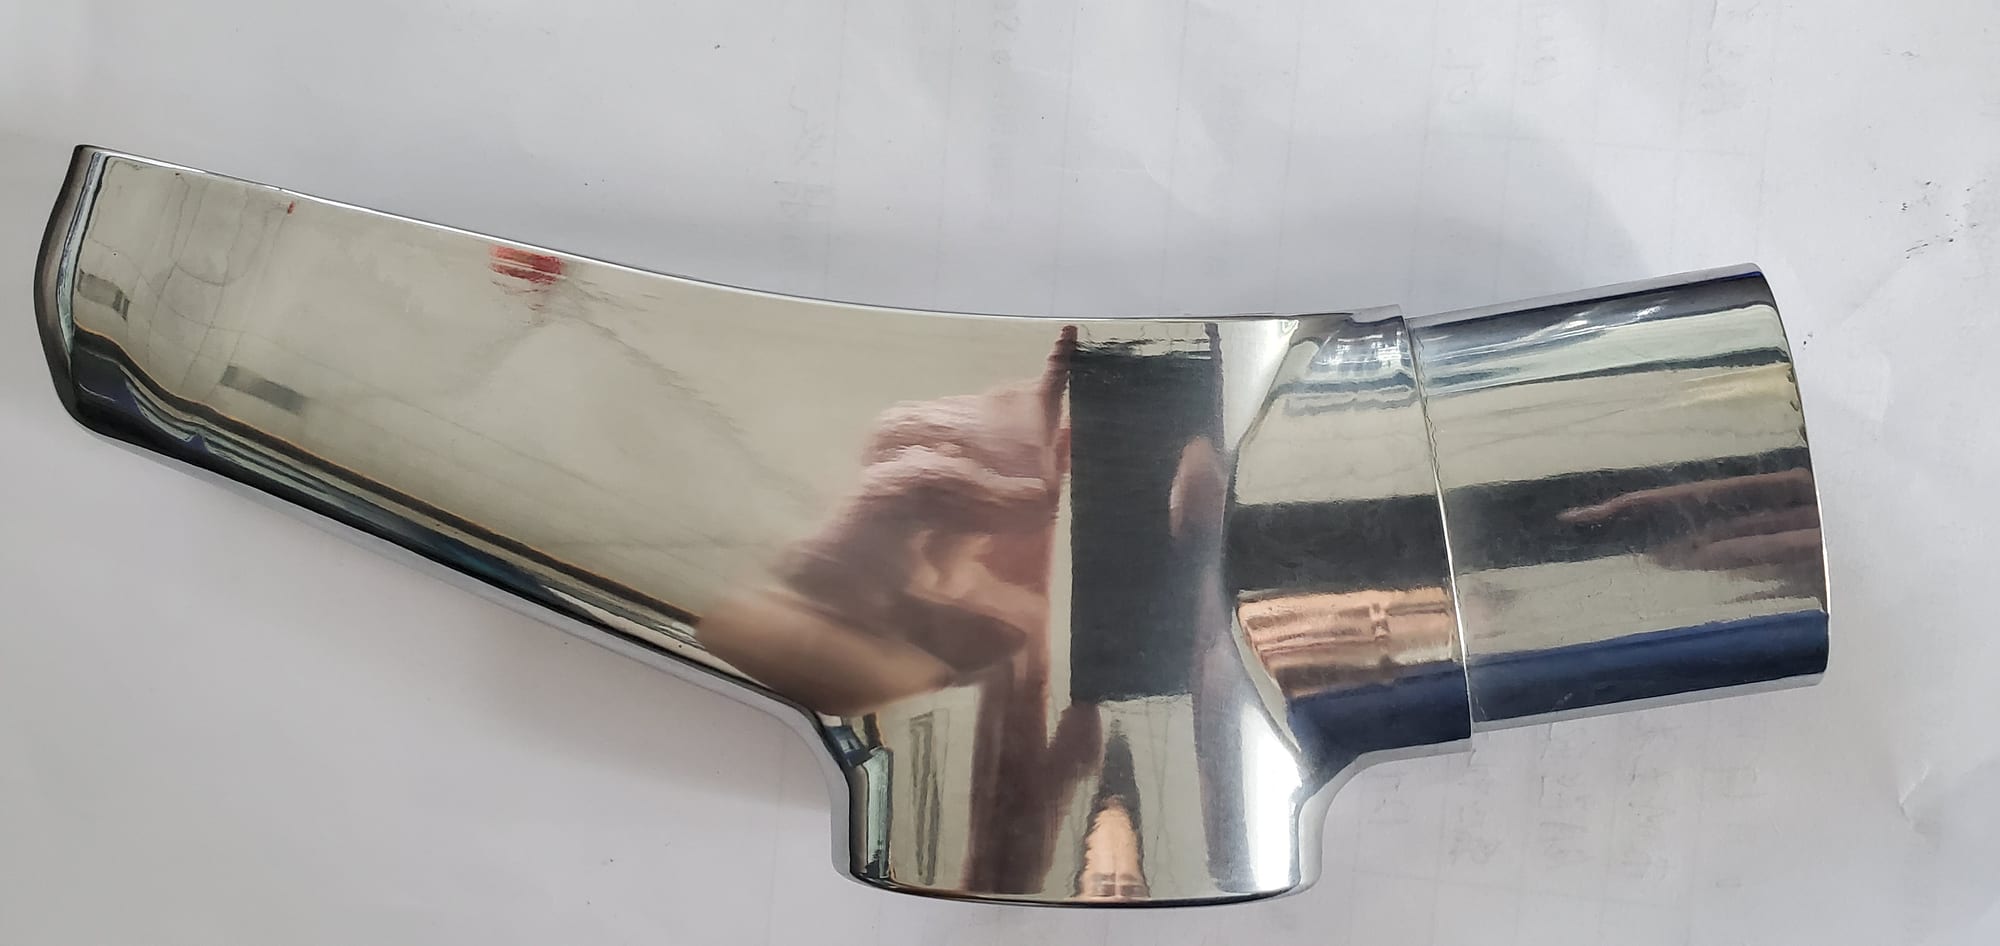
手や窓がくっきりと映り込むほど高反射に研磨された真鍮継手。
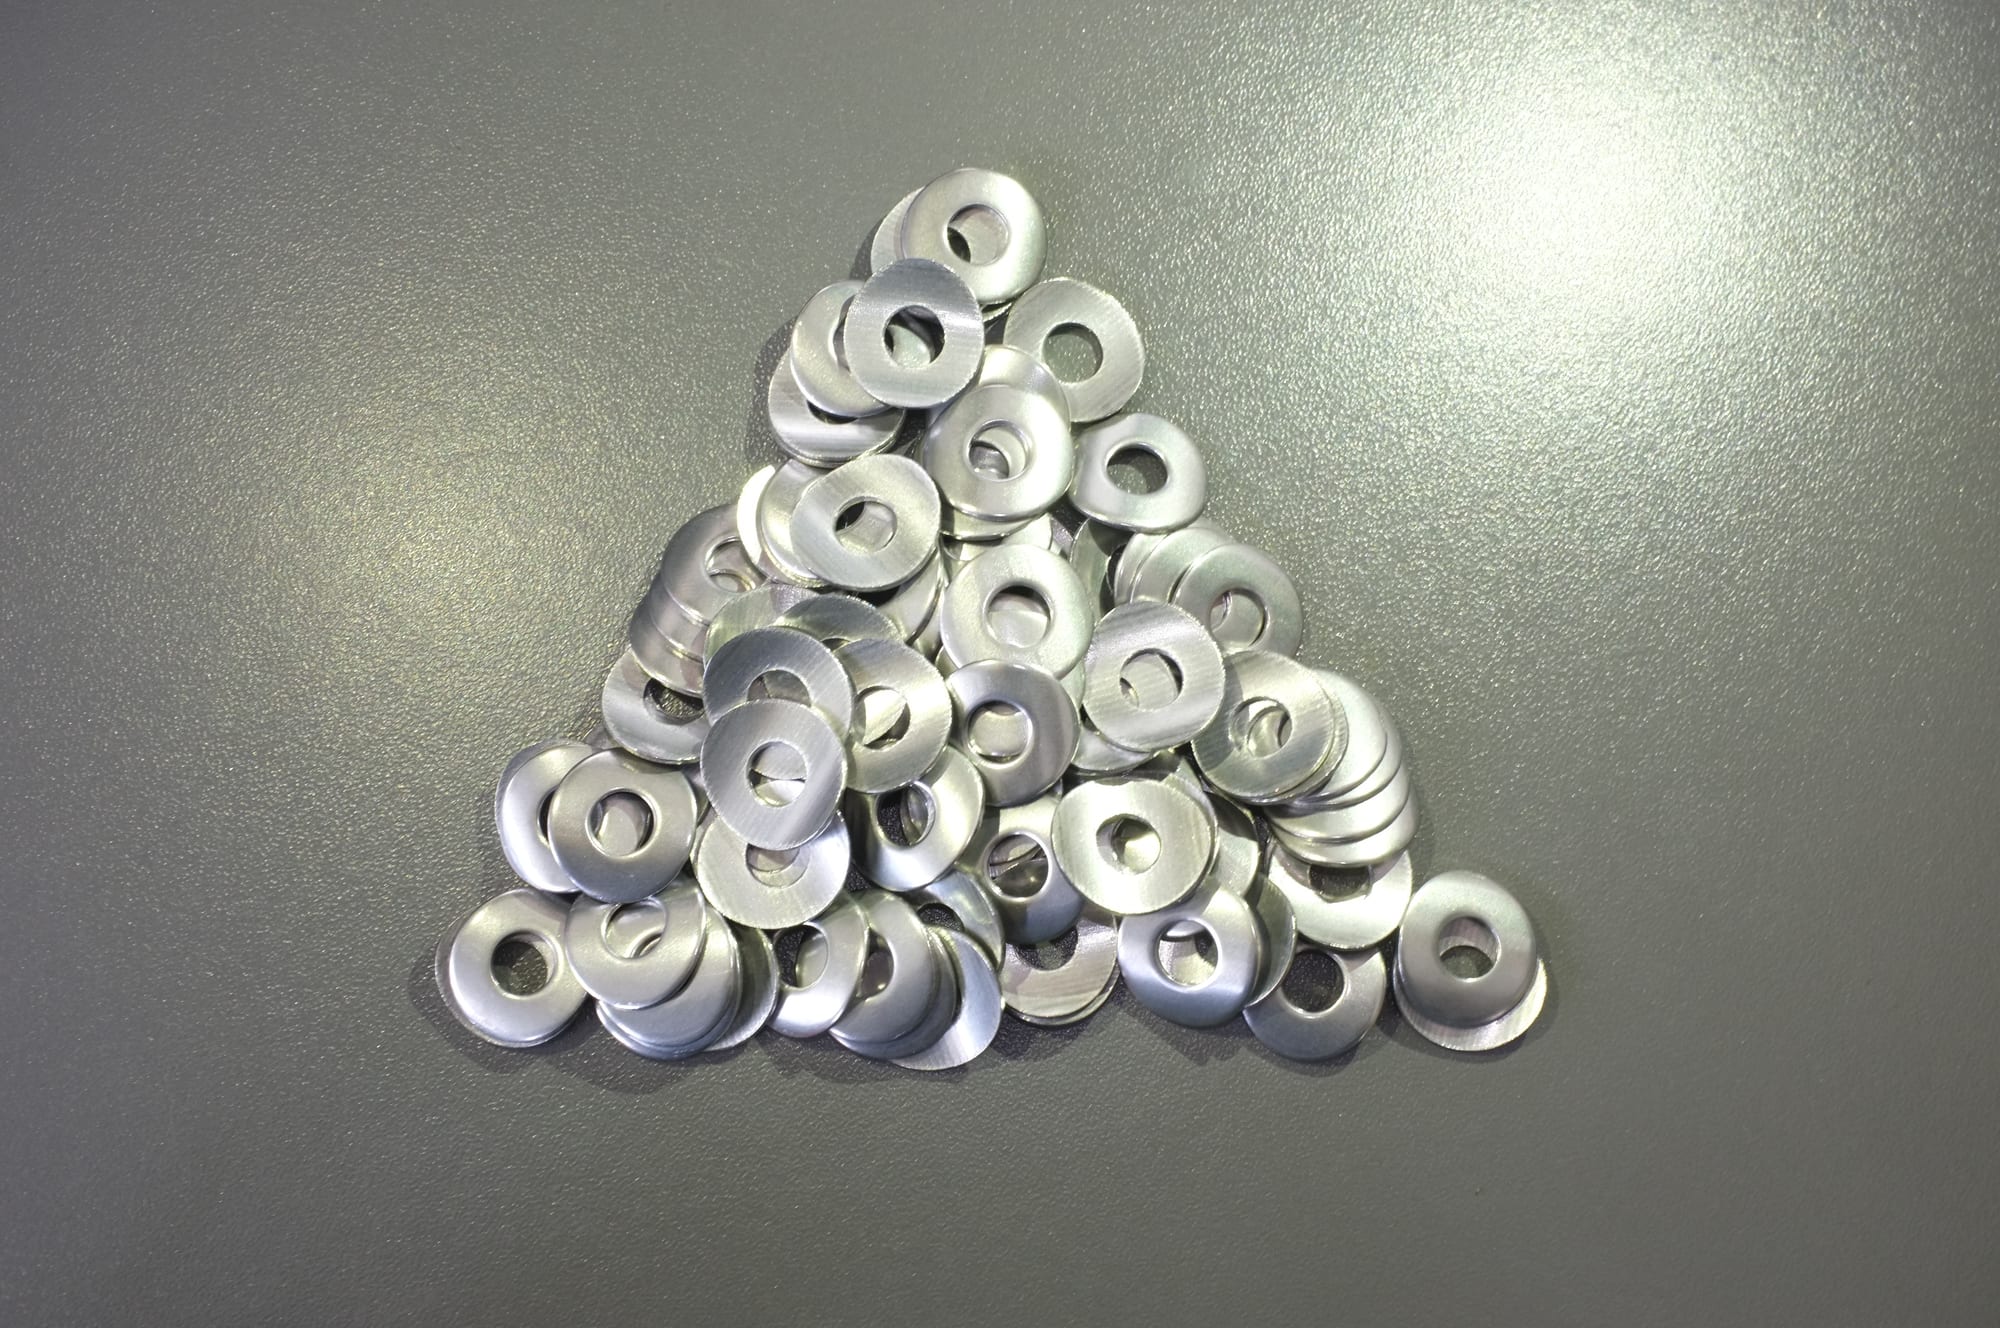
コンパウンドとメディアの工程を経た光沢ワッシャー。用途分類の選定通りの仕上がり結果。
用途別・当社実在庫ラインナップ
多くのサプライヤーが曖昧にしがちな部分ですが、以下は性状・荷姿とともに用途別に分類した当社の実在庫コンパウンド製品です。製品名の掲載はお客様のワークへの個別推奨ではなく、単一の「研磨コンパウンド」ではなく機能別に製品群が構築されていることを示すためのものです。
液体研磨液、1缶20 kg — 湿式バレル研磨用作動液:
- 金属用研磨液、20 kg/缶 — 金属全般用
- 金属用研磨液、精油タイプ、20 kg/缶 — 油性特性が重視される加工向けの仕様
- ステンレス用研磨液、20 kg/缶
- ステンレス鋼用研磨液、20 kg/缶 — ステンレス用には2品目あります。互換性があると見なさず、合金種や加工工程に適した仕様をご確認ください
- アセテート用研磨液、20 kg/缶およびアセテート用精密回転バレル油、20 kg/缶 — 湿式工程を低温かつ短時間に抑える必要があるアセテートフレーム加工用
アルミニウム研削油・コンパウンド:
粉末およびドラム、50 kg:
- 研磨・脱脂・防錆粉末、50 kg/バレル — 洗浄・保護兼用クラス
- 研磨光沢剤、50 kg/ドラム — 光沢クラス
- 研磨液、50 kg/ドラム
- ステンレス電解研磨薬品、50 kg/ドラム — 機械的バレル研磨とは異なるプロセスであり、添加剤として扱ってはなりません
- ステンレス研磨洗浄液、50 kg/ドラム
全製品は研磨コンパウンドページに掲載されています。棚番ではなく仕様に基づいて発注する場合、コンパウンドは4項目の仕様(他はメディアグレード、メディアサイズ、処理サイクル)の1行に過ぎず、他の3項目を確認せずに見積もるサプライヤーは、当て推量で見積もっているにすぎません。
材質別研磨コンパウンド:ステンレス、スチール、アルミ、アクリル
機能クラスがコンパウンドの作用を決め、材質が必要なタイプを決定します。問い合わせの大半は4つの材質で占められますが、それぞれ不具合の現れ方が異なります。
ステンレス用研磨コンパウンド
ステンレスはコンパウンドの役割が最も大きく、不適合な選定が最も早く表面化する材質です。加工硬化しやすく、熱を持ちやすく、単に清浄にするだけでなく光沢が求められることが多いためです。
- コンパウンドに求められる役割:表面の再切削を防ぎつつ熱と切粉を排出し、工程間で表面が灰色に変色するのを防ぐ化学成分を保持すること。
- 典型的な不具合:長時間サイクル後に現れる灰色または青みがかったくすみ。通常、コンパウンドの切粉懸濁力が不足しているため微粉が再循環し、表面が再研磨されて曇ってしまいます。
- 最初に見直すべき点:メディアではありません。装入量に手を付ける前に、まず濃度を上げて流量を確認してください。
スチール用研磨コンパウンド
スチールは、コンパウンドに第2の役割が求められる材質です:研磨機から次工程までの防錆管理。
- コンパウンドに求められる役割:研削力を発揮し、切粉の表面付着を防ぎ、次工程までの待機時間に耐えうる状態にワークを維持すること。きれいに仕上がったスチール部品が一晩で錆びた場合、原因はメディアではなくコンパウンドの選定ミスです。
- 典型的な不具合:研磨後数時間以内の発錆やフラッシュ錆。主に止まり部や切断直後のエッジに生じる。
- 最初に見直すべき点:サイクルタイムではなく、コンパウンドの防錆成分とすすぎの徹底。時間を延ばすとワークが濡れたまま放置され、かえって悪化する。
アルミニウム
鋼用コンパウンドのアルミへの流用は通用しない。アルミは軟質で、切削されずスメアを生じやすく、鋼なら耐えうる薬品にも反応する。コンパウンドにはスメアや変色を起こさず穏やかに研削する性能が求められる。アルミは鋼と下地色が異なるため、めっきを施す場合に重要となる。典型的な不具合は、ワークや機内に黒い残留物が付着し、表面がスメア状のまだらな灰色になることである。対策は化学組成の改善にある。アルミ研磨テストが失敗する最大の原因はステンレス用コンパウンドの流用であり、時間を延ばしてもスメアが悪化するだけである。
アクリル用研磨コンパウンドと樹脂の研磨
アクリル用研磨コンパウンドは、金属用を弱めたものではなく別種の製品である。プラスチック研磨も金属研磨の強度を下げたものではなく、全く別のプロセスである。温まったコンパウンド液での湿式処理は多くのプラスチックを軟化させ、アクリルには永久歪みを生じさせる。コンパウンドには発熱を抑える潤滑・洗浄性と、完全な洗い流し性が求められる。透明部品の残留物は不良に直結するためである。典型的な不具合は白化や曇り、薄肉部の熱変形であり、熱と残留コンパウンドの双方が原因である。改善の決め手はコンパウンドではなく湿式か乾式かの選択にある。プラスチック研磨の多くが乾式で行われるのはこのためである。
4種類すべてに共通する基本原則
ステンレス用、普通鋼用、アルミ用の研磨コンパウンドが別個に存在するのには理由がある。コンパウンドは第一に材質、第二に仕上がり目標に合わせて選定すべきだからである。同一形状のワークであっても、ステンレスとアルミでは、メディア粒度や目標粗さが同じでも異なるコンパウンドが必要となる。1種類のコンパウンドで双方を処理しようとすることが、原因不明のムラが生じる原因である。
なぜ濃度と流量は最初の検討事項ではなく「次」なのか
用途に応じた適正な機能分類が決まったら、次の課題は添加量と供給流量である。コンパウンドに起因する問題の大半はここに潜んでおり、公開されている指針が最も役に立たない点でもある。適正量は機械、メディア、ワーク、持ち込み汚れ、そして掛け流しか循環使用かによって左右されるためである。
そうした変動要因の中でも不変の、言及に値する2つの原則がある:
コンパウンドを増やせば良くなるとは限らない。仕上がりはコンパウンドの機能と工程への持ち込み汚れに左右される。過剰添加は接触環境を変え、発泡を招き、乾燥後に曇りとして現れる残留物を残す原因となる。
水を増やせば良いというわけでもない。流量の増加は単に「洗浄性を高める」だけでなく、排出挙動や接触環境を変化させる。流量の変更はプロセスそのものの変更であり、目視ではなくサンプルの再現テストで確認すべきである。
有効な手法は極めて地道である。まず基準条件(機械、メディアとその状態、材質、持ち込み汚れ、ワーク投入量、水源、コンパウンド銘柄、投入方式、流量、時間、すすぎ、乾燥)を記録し、変数を1つだけ変更して反応を確認する。その具体的な手法は振動バレル研磨における水とコンパウンドの管理で詳述し、メディア、コンパウンド、添加剤の役割分担はメディア、コンパウンド、添加剤が研磨工程を左右する仕組みで扱っているため、本稿では割愛する。
コンパウンドを変える前に除外すべき誤診
光沢仕上げ工程の後に表面が灰色になったり曇ったりすると、必要以上にコンパウンドのせいにされがちである。実際の原因の大半は前工程からの粗砥粒の持ち込みにある。仕込みマス内に粗研削工程の砥粒が残っており、光沢工程でそれを巻き込んで研磨するため、わずかに薄れた後に再び現れる均一な灰色の曇りが発生する。
検証は容易である。ワークとチャージを清掃し、同一のコンパウンド・同一添加量で再実行して曇りが再現するか確認する。再現しなければ、コンパウンドには一切問題がなかったことになる。現場が最初にコンパウンドを変えてしまうと、新製品の購入、添加量や流量の変更を重ね、どの変数が重要だったのか突き止められなくなる。これこそが、研磨条件が「迷信」と化す原因である。
湿式工程での光沢不足にも同様の論理が当てはまる。汚濁水、浮遊スラッジ、油分が灰色の皮膜を残す場合があり、仕上がり不良に見えても実際にはすすぎの不備である。
自社ワークでのコンパウンド検証手順
金属研磨用コンパウンドの選定は、資料を読むだけでは決まらない。変数を1つずつ変更する試作テストによってのみ最適解が得られる。テスト自体は短時間で済む:
- 平均品ではなく最悪条件のワークを使用する — 傷が最も深く、形状が最も微細で、最も研磨材が当たりにくい面を持つ部品。
- メディア、装入量、機械設定を固定する — テスト時の変数をコンパウンドのみに絞るためです。
- 処理前に合否基準を明記する:要求粗さ、指定光源下での外観、維持すべき面、研磨後の防錆猶予期間の要否。
- 主観ではなく測定値で評価する。仕上がりと消費量を記録します。当社の標準手順では、最悪条件を含む代表サンプル、材質、要求仕上がりをご送付いただき、サイクルタイムとメディア摩耗量を測定したワークをご返却します。
- 再現性を確認する。2回目のサンプルで再現しないコンパウンドの結果は、成果とは言えません。
コンパウンドのテスト待ち時間をかける価値があるかを判断する2つの基準値があります。第1に、適合する用途は工程のサイクル時間帯で決まります:軽バリ取りなら10〜20分、標準的なボウル式小物バッチなら20分〜2時間、高精度光沢仕上げなら2〜8時間です。コンパウンドは漠然とした「研磨」ではなく特定時間帯向けに選定されるため、想定外の時間帯でテストしても無意味です。第2に、コンパウンドは購入費というよりランニングコストです。サイクルごとに容量または重量で投入され、消耗品費ではメディアに次ぐ位置を占めます。したがってサプライヤーに確認すべきはドラム缶価格ではなくバッチあたりの消費量であり、メディア消耗量を100時間あたりのkg数で確認するのと同じです。
ステンレス用研磨コンパウンドと宝飾品用コンパウンド:「金属」と一括りにできない2つの事例
上記の機能分類は「コンパウンドの役割」を示すものです。これらを横断し、名指しで指定されるため個別に扱うべき2つの材質事例があります。
宝飾品用研磨コンパウンド(米国表記:jewelry polishing compound)
宝飾品の研磨はまた別格であり、ニッチではなく確立された量産分野です。ファインジュエリー部品、時計部品、装飾金具、貴金属仕上げなどを網羅します。
固有の特徴が3点あります。金属が柔らかく高価であるため、研削速度より確実性が重要です。貴金属の傷は手直しでは済まず再加工になります。仕上がりは色合いと透明感で判断されるため、粗さが優れていても曇りが残れば失格です。そして目減り自体がコストになる点です。薄肉の貴金属では、コンパウンドの切削力選定は技術的判断であると同時にコスト判断でもあります。
仕様書に明記すべき項目:材質、粗さ数値だけでなく目標とする色調、削れてはならない形状部位、後工程でのメッキ有無です。バッチ間で下地の色がばらつくと、メッキ後の色調に目に見える差が生じるためです。
適切に管理されたコンパウンドと多段工程が難削合金にもたらす仕上がり。上記ステンレス事例の到達点であると同時に、宝飾品事例への警告でもあります。ステンレスでこれを実現する強い研削力は、削れが許されない貴金属部品では許容できない目減りを引き起こします。
コンパウンドの変更が的外れな解決策となるケース
コンパウンドで全てを解決することはできず、万能薬のように扱うとコストと時間の浪費になります:
- 除去しきれなかったスクラッチ傷。前工程で残った深い傷は、いかなるコンパウンドでも消せません。前工程自体の変更が必要です。
- 寿命を迎えたメディア。メディアの寿命は材質やサイクルにより稼働約20〜200時間です。仕上がりが向上しなくなり、部品に曇りが生じ、同等の結果を得るのに約20%長くかかる場合、解決策はコンパウンドの強化ではなくメディアの交換です。
- メディアが届かない形状。コンパウンドによってメディアが止まり穴や交差穴に入り込むことはありません。これはメディア寸法と工程設計で決めるべき問題です。
- 温水湿式槽でのアセテートや軟質プラスチック。熱による変形は不可逆であり、いかなるコンパウンドでも防げません。アセテート製フレーム加工の大半が乾式で行われるのはこのためです。
- チタンなどコンタミに敏感な合金。まず専用の清浄なチャージが必要です。前工程から持ち込まれたコンタミはコンパウンドでは中和できません。
- めっき用にバッチ間で均一であるべき表面。コンパウンドは素地の外観をわずかに変化させます。バッチ間の再現性は、より光沢の出るコンパウンドではなく、固定化された標準工程によって得られます。
- 乾燥し、シミのない状態で機外へ排出されるべきワーク。乾燥は別工程です。乾燥工程のない湿式処理では止まり穴等に皮膜が残り、数週間後にシミとして現れるため、乾燥機シリーズが存在します。
コンパウンド購入前の確認事項
- 「これはどの機能分類で、何に対応していませんか?」後半に答えられないサプライヤーは汎用品を販売しているだけです。
- 「添加量はどれくらいで、容積比ですか重量比ですか?」添加量は工程により異なりますが、指定方法が明記されている必要があります。
- 「1バッチあたりの消費量はどれくらいですか?」ドラム缶単価だけではありません。キロ単価ではなく消費量こそがワーク1個あたりのコストです。
- 「掛け流し用ですか、循環運転用ですか?」使い捨て設計のコンパウンドは循環ループに適さない場合があり、循環システムでは分離、補充、メンテナンスの管理要素が加わります。
- 「研磨完了から次工程までに何が起きますか?」めっき前に腐食リスク期間がある場合、防錆等級が重要であり、推測ではなく指定されるべきです。
- 「まず弊社のワークでテスト加工できますか?」コンパウンド選定はサンプル結果で決まり、レシピを再現できるようサンプル条件を記録する必要があります。
よくある質問
研磨コンパウンドと研磨液の違いは何ですか?両者は重複しており、業界内でも言葉が曖昧に使われています。「フルード(液)」は通常、湿式工程に投入される液体製品を指し、「コンパウンド」は同様の液体、またはペースト、油、粉末を指します。重要なのは液体かどうかではなく、切削、光沢仕上げ、洗浄、防錆といった機能分類です。
ステンレスとアルミで異なるコンパウンドが必要ですか?はい。アルミはより軟質でスメア(擦れ・カジリ)が起きやすく、仕上がり色調もわずかに異なるため、加工液や添加量はステンレス工程と異なります。アルミにステンレス用製品を使うと粗く硬い表面になりがちで、一般的な対処法である「研磨量を増やす」は逆効果です。
より高光沢なコンパウンドでワークの輝きは増しますか?加工対象の表面状態の限界までです。コンパウンドは反射率を高めますが、前工程で残ったスクラッチ痕は除去できません。前工程が粗すぎてワークが曇っている場合、より高光沢なコンパウンドを使っても曇りを除去するのではなく、曇り質感が変わるだけです。
コンパウンドの使用量はどれくらいですか?万能な数値は存在せず、無関係な機械や材質から流用した数値は単なる推測にすぎません。サプライヤーの技術データから始め、添加量を記録し、変数を一度に1つずつ変更して、再現サンプルで確認してください。注水流量についても同様の管理が必要です。
電解研磨剤はバレル研磨用コンパウンドと同じですか?いいえ。電解研磨は異なるプロセス体系であり、その薬品は機械的バレル研磨のチャージ用添加剤ではありません。どちらも表面仕上げ工程の一部になり得ますが、互換性はなく、同一工程に混同・混合すべきではありません。
 +86-592-2381506


 サポートされているIPv6ネットワーク
