


研磨とバフ研磨は同義語ではない:異なる機械を使う二つの工程
現場では、「研磨」と「バフ研磨」が一つのものの二つの呼び方であるかのように、あるいはバフ研磨が単に研磨の後半でより光る部分であるかのように使われます。どちらの読み方も高くつく誤りを招きます。二つの作業は、下流のすべてを決める一つの性質で異なるからです:材料と形状が除去されているかどうか。
- 研磨は除去する。砥粒 — チャージ中で遊離しているもの、ホイールに結合されているもの、ベルトに担持されているもの — が表面を切削し、切削とは表面プロファイルが変わることです:キズは浅くなり、エッジは丸くなり、寸法は100分の1ミリ単位で動きます。
- バフ研磨は光らせる。微細なコンパウンドを含ませた柔らかいホイールが、与えられた表面を撫でます。反射率と色を上げますが、除去量はごくわずかで、形状を修正することも前工程のキズを消すこともできません。
一文にすれば、これが覚えておくべき一文です:**研磨は表面の*実体*を変え、バフ研磨は表面の*見え方*を変える。**キズ目が残ったまま鏡面までバフ研磨することはでき、そしてまさにそのワークが一週間後に客先の検査台で落ちます。
「研磨 バフ研磨」として届く問い合わせのほとんどは、実際には二つの質問のどちらかです — *自分のワークに次に必要なのはどちらの作業か*、そして*その作業を行うのはどの機械か* — そしてこの二語が一続きに使われるのは、業界がそれらを一対として使うからです。両者を切り分ければ両方の答えが出ます。それがこのページの残りの部分で行うことです。
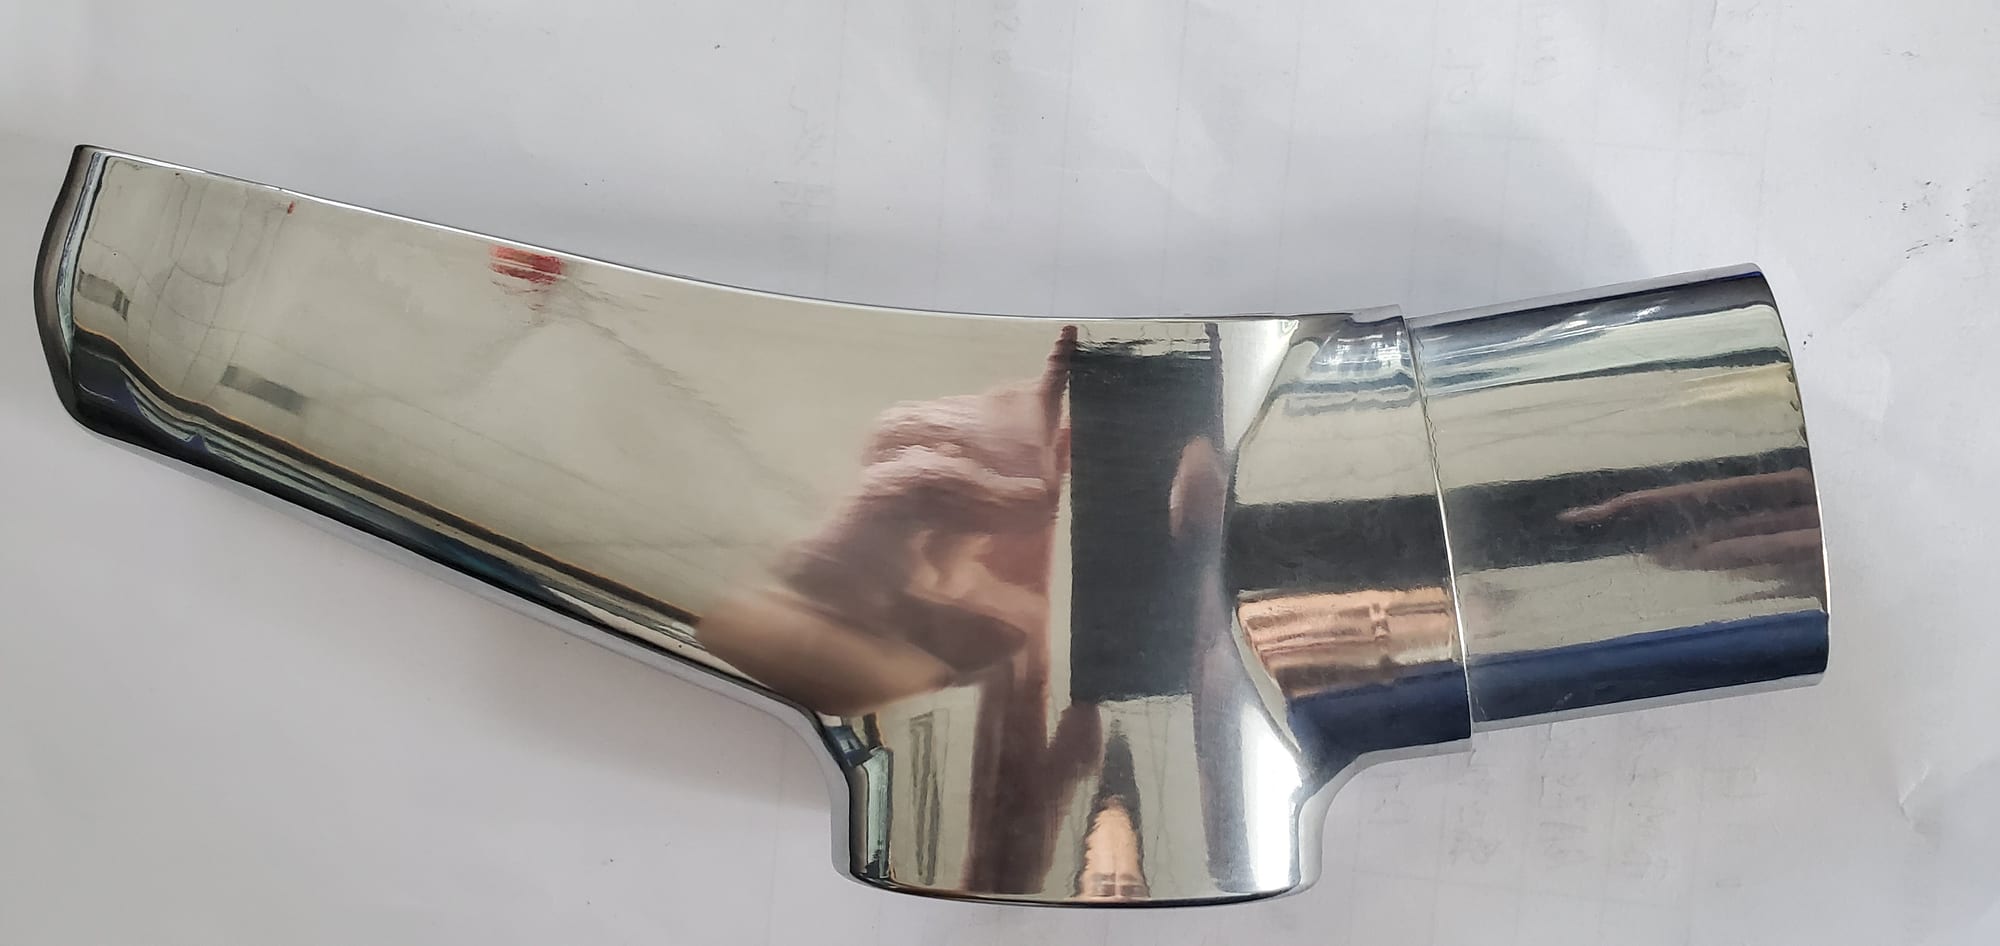
シーケンスの終点がどう見えるか:室内を映し込む鏡面です。この画像は約束ではなく警告として読んでください — これほど反射する表面は、その下に何があるかを何も教えてくれません。キズ目、丸まりすぎたエッジ、動いてしまった寸法は鏡面では見えません。だからこそ、バフ研磨工程に研磨工程の誤りを隠させてはならないのです。
なぜ二つの言葉が混同されるのか
五つの理由があり、それぞれが異なる種類の問い合わせに現れます:
1. 同じ機械が両方の分類に入る。回転バレルや振動ボウルは、切削工程も光沢工程も運転できます。だから一台の機械を持つ工場は「研磨もバフ研磨もやっている」と言います — 実際にやっています、順番に、別々のチャージで。これに対してバフホイールを備えた機械はバフ研磨しかできません。設備の重なりがプロセスの違いを隠します。
2. 製品名が両方の言葉を緩く使っている。「バフ研磨コンパウンド」「研磨コンパウンド」「研磨液」「バフ研磨液」はマーケティング上の呼称であり、プロセスの説明ではありません。信頼できる手がかりは物理的な形態です:固形バーはバフホイールに属し、液体はチャンバーに属します。この区別はステンレス鋼のバフ研磨コンパウンドで示しています。
3. 業界の仕上げ用語が明るさ基準である。顧客はワークを目で判断します。そして目では、バフ研磨したワークと研磨したワークは良い照明の下で同一に見えることがあります。違いは後で現れます:めっきの密着、寸法検査、見た目は正しく測定値は違うワークとして。
4. 機械加工のサプライヤーが「研磨」を仕上げパスに使うが、実際には軽切削です。だから図面が「Raまで研磨」と書いて「Raまで切削」を意味することがあり、それにバフホイールで応える工場は別の質問に答えています。
5. 結合砥粒の用語が両者の上に重なる。「研磨ホイール」が切削工具であり得、「バフホイール」が光沢化工具であり得ます。そして両者は仕様の異なる別の消耗品です — 切削側はセラミック研磨ホイールで示しています。製品名をプロセスとして読むことが、混乱のほとんどが入り込むところです。
目の前の段階がどちらかを見分けるテスト
三つの質問で、ほとんどすべてのケースが解決します:
1. 欠陥に深さはあるか。キズ、工具痕、溶接の変色、バリ、オレンジピール肌 — いずれも深さを持ち、深さは切削して取り除くしかありません。バフ研磨は切削できません。バフ研磨工程の前にある欠陥は、後にもあります。
2. その後、寸法やエッジが検査されるか。図面がエッジR、平面度、板厚を規定しているなら、その公差が管理しているのは材料を除去する作業のほうです。実質的に何も除去しないバフ研磨は寸法を動かせません — 仕上がった表面には良い知らせで、修正が必要なワークには悪い知らせです。
3. 合否基準は文書で何か。「明るい」は測定できません。「規定の照明下で300 mmにおいて目視できるキズがない」は測定できます。バフ研磨工程は通常は目視で、研磨工程は通常は粗さと形状で合否を判定します。合否が目視だけで、ワークにまだキズ目があるなら、その仕様は隠れた欠陥を持つバフ研磨済みワークを受け入れてしまっています。
そこから導かれる一般則:バフ研磨で寸法に到達することはできず、研磨で方向性のある鏡面に到達することもできない。それぞれの作業は、相手の仕事には誤った道具です。
各作業が設備に何を求めるか
ここで言葉の問題が設備投資の問題になります。
| 研磨(切削) | バフ研磨(光沢化) | |
|---|---|---|
| エネルギー源 | 動くチャージ中の遊離メディア、結合ホイール、またはベルト | コンパウンドを伴い、ワークに当てる柔らかいホイール |
| ワークの提示方法 | ワークはチャンバー内にあるか、工具に押し当てられる | ワークは手または治具で保持される |
| バッチの挙動 | ロット全体を一度に | 一度に一つのワーク、または一つの面 |
| 一般的なサイクル | 軽いバリ取りなら10〜20分、高品位仕上げ工程なら2〜8時間 | 面あたり数秒〜数分、作業者が設定 |
| 機械の形式 | 振動ボウル、タブ、バレル、遠心、ディスク | バフ研磨旋盤、バフ研磨ヘッド、バフ研磨タンブラー |
| 工数 | レシピを設定し、投入し、取り出す | 技能依存:押し付け圧、速度、コンパウンドの付与量 |
| 結果 | 等方性、ロット全体で均一 | 方向性があり、作業者に依存 |
| 再現性 | プロセスを文書化すれば再現可能 | 人と日によって変わる |
そこから二つの帰結が出ます。購入者が必要とするのはこの二つです:
量産では、切削工程はバッチ処理でなければならない。バフホイールは一度に一つの接触点しか扱えません。何百個もの小物を一つずつ仕上げていくのは経済的に成り立ちません。だから工業的なシーケンスは「機械で切削し、次に光沢化する」であり、光沢化もホイール上ではなく、別チャージで機械の中で行われることが多いのです。
単品の大型または高価なワークでは逆になる。溶接で組んだフレーム一本、鋳造ハウジング一個、仕上げを特定の面で判定するワーク — そうした場では接触作業が競争力を持ち、いずれにせよバッチ処理では方向性のある仕上げは作れません。
当社はそのシーケンスのバッチ側を製作しています:振動研磨機とバレル研磨機、およびそこで使うメディアと液体です。バフ研磨側では、回転バフ研磨用および手作業バフ研磨用に作られた機械をサイトに掲載しており、機械ページとカタログに記載しています。この二つについて正直に言えるのは、買われる理由が違い、異なる基準で仕様を決めるということであり、「研磨もバフ研磨も」とだけ書いてどちらの工程を買うのか示さない一枚の見積は、仕様ではありません。
刃先の鋭さが残った研磨済みのはさみ。バフ研磨が越えられない境界です。
実行しなければならない順序でのシーケンス
四つの段階があり、すべてを支配する規則はこれです:各段階は前段階の痕跡を完全に消さなければならない。順序が固定されている理由も、数値がその値になっている理由もここにあります。
- バリ取りまたは面ならし。バリ、ゲート、溶接ビード、粗い工具痕を除去します。寸法を動かすのはこの段階なので、公差はこの段階に対して書かれます。
- 微細化。残るキズの深さが次段階で処理できる範囲を下回るまで、徐々に細かい砥粒に進めます。
- 光沢化。反射率を上げます。機械では微細なチャージと光沢化液、ホイール上ではコンパウンドバーです。
- 洗浄と乾燥。この段階のない湿式プロセスは、袋状の部位に膜を残し、それが数週間後にシミとして現れます — そしてその不良はコンパウンドやバフ研磨のせいにされます。
このシーケンスが採算に合うかを決める二つの数字:軽いバリ取りは1バッチあたり10〜20分、光沢化工程は2〜8時間です。この比が、切削工程をできるだけ効率よく行う理由であり、光沢化工程がサイクルタイムを予算に組み込むか不満を言うかの分かれ目である理由です。
そして、あらゆるパラメータに付きまとう正直な注意が一つ:公開されているサイクルは、貴社のものとは異なる材料と取り代を前提にしている。段階の順序は信頼できますが、貴社ワークの時間は試験の結果です。
それぞれが通用しなくなる場面
バフ研磨が通用しなくなる場面:
- 深さのあるキズ目。どんなコンパウンドでも除去できません。ワークは一段階前に戻す必要があります。
- 内部の形状。ホイールは触れるものにしか届きません。穴、交差穴、深い凹部には届きません。
- 何百個もの小物のバッチ。一個あたりのコストは表面積に比例して上がり、工数の割合が支配的になります。
- 寸法またはエッジの公差。定義上、バフ研磨は形状を修正できません。
- 来月も同じでなければならないワーク。手作業は作業者によって変わります。再現性には文書化されたプロセスが必要で、それを提供するのが機械の段階です。
研磨が通用しなくなる場面:
- 方向性のある鏡面の要求。バッチ処理はあらゆる方向から作用し、等方性の仕上げを生みます。一方向の加工目は接触作業です。
- 選択的な仕上げ。機械はメディアが届くすべての面を処理します。マスキングはプロセスではありません。
- メディアより小さい形状。メディアは最小形状のおよそ3分の1を超えてはなりません。それより小さいとチャージが届きません — ねじ谷や交差穴には磁気研磨が答えです。
- 大型のワーク、少数のワーク、または寸法が大きすぎるワーク。バッチ用チャンバーは経済性が合わず、サイズも合わないことがよくあります。
- 機械から出た時点で乾燥し、シミのないワーク。湿式プロセスにはすすぎと乾燥機が必要です。それがなければ表面に膜が残り、研磨の失敗と読まれます。
どちらかを見積もる前に確認すべきこと
- 「この見積はどちらの段階に対するものですか — 切削か、光沢化か。」答えられないサプライヤーは、プロセスではなく言葉を見積もっています。
- 「合否基準は何で、どのように測定しますか。」切削なら粗さと形状、光沢化なら規定照明下での目視サンプル。両方が必要なら両方です。
- 「前工程は何を残しますか。」入ってくる表面が、見積対象の段階で何を除去すべきかを決めます。違う状態で届くワークに対する見積サイクルは推測です。
- 「ロットはどのように提示されますか。」チャンバー内で自由か、治具に保持されるか。これは能力より確実に機械の系統を決めます。
- 「仕上げと次の工程の間には何がありますか。」めっき、不動態化、組立。腐食の時間窓はコンパウンドと工程経路の判断であり、研磨の判断ではありません。
- 「1バッチあたりの消費量はどれくらいですか。」メディア寿命は20〜200稼働時間なので、ジョブ単位で測ります。ドラム価格ではなく100時間あたりのキログラムで尋ねてください。
バッチ側の商流は単純です:標準機は手付金から25〜35日で出荷、受注生産仕様は45〜60日、メディアとコンパウンドで約1週間が加わります。MOQは1台、条件は手付金30%、残金は船積書類と引き換えで、どの機械も出荷前にメディアのチャージを入れて運転します。1メートル地点で75〜85 dB(A)、電源は三相380 Vまたは415 V、50 Hzを見込んでください — いずれも機械の選定ではなく建屋側の判断です。
よくある質問
バフ研磨は研磨と同じですか。いいえ。研磨は材料を切削するので形状が変わります。バフ研磨は与えられた表面を光らせるだけで、実質的に何も除去しません。業界では両語が互換に使われており、だからこそ見た目は正しく測定値は違うワークが数多く出てきます。
研磨とバフ研磨ではどちらが先ですか。常に研磨です。バフ研磨は前工程が残したキズを除去できません — その上をなでるだけで、欠陥は明るい表面の下に残ります。キズ目の修正を求められたバフ研磨工程は、後で検査に落ちる工程です。
1台の機械で両方できますか。チャンバーを持つ機械なら、間にチャージとコンパウンドを完全に切り替えて、別々の段階として両方を運転できます。バフホイールはまったく切削できず、切削機械は方向性のある鏡面を作れません。したがって1台で両段階ができるのはバッチ式の場合だけで、しかも順番に行う場合に限ります — 一つのチャージではできません。
当社は工程を「研磨」と呼んでいますが、バフホイールを使っています。問題になりますか。商流の上で問題になります。ワークに材料除去が必要なら、バフホイールは誤った道具で、時間をいくらかけても変わりません。光沢化だけが必要なら、それを研磨と表現すると、必要のない切削設備の見積が集まります。購入を決めるのは言葉ではなく段階です。
バフ研磨とバニシングの違いは何ですか。バニシングは鋼や硬いメディアで表面を加工して明るさを上げるもので、切削はしません。バフ研磨は柔らかいホイールとコンパウンドで同じ仕事をします。ここで使っている定義では両方とも光沢化作業であり、どちらもキズを除去できず、寸法を保つこともできません。
両方の段階を供給できますか。当社はバッチ側を製作しています — 振動研磨機とバレル研磨機、そこで使うメディアと液体です — そしてサイトには回転式および手作業用のバフ研磨機も掲載しています。やらないのは、貴社のワークにどちらの段階が必要かを示さずに「研磨もバフ研磨も」と一行で見積もることです。それが、このページが取り除くために存在する曖昧さだからです。
Max Xu, 営業 — 厦門金泰金研磨科技有限公司
厦門市海滄区新陽工業区新昌路31号
info@surface-polish.com
本記事は研磨工程とバフ研磨工程の違いを説明するものであり、特定のワークで達成可能な結果についての主張ではありません。仕上げプロセスは材料、除去すべき取り代、要求仕上げで決まるため、段階の順序と特定ワークのパラメータは、そのワークでの試験に対して確認されます。当社は仕上げ装置とそこで使うメディア・コンパウンドを製造しており、受託仕上げサービスは提供していません。
 +86-592-2381506


 サポートされているIPv6ネットワーク
