


セラミックポリッシングホイールとセラミックホイール研磨:ホイールとは何か、何をするのか
検索窓に入力されるこの語句は2つの異なるものを指しており、その2つは常に混同されています。まずそこを整理しておきます。
- セラミックポリッシングホイール — 工具そのもの。セラミック結合剤砥石であり、砥粒をビトリファイド(セラミック)結合剤で保持し、主軸に装着し、摩耗に応じてドレッシングして使用します。消耗品であり、粒度、結合度、組織、結合剤によって規定されます。
- セラミックホイール研磨 — 加工そのもの。セラミックホイール上で部品を仕上げ面に仕上げる行為であり、1個ずつ接触させるプロセスで、速度、圧力、コンパウンド、そして独自の熱問題を伴います。
本ページは(1)ホイールについて書かれています。検索語が圧倒的にこの意味で使われており、競合ページもこれを販売しているためです。しかし、第二の意味を抜きにホイールを規定することはできません。ホイールの粒度・結合度・結合剤は、果たすべき加工によって選ばれるからであり、本ページでも各選択を決める要素として加工が随所に登場します。2つの意味で答えが変わる箇所では、その違いを明記します。
最初に明確にしておくべきことがあります。当社はセラミックポリッシングホイールのカタログを発行していません。当社の範囲は仕上げ設備と、そこで使用するメディアおよびコンパウンドであり、結合剤付き砥石はその対象外です。当社ができるのは、ホイールを実際に決定づける作業、すなわちお客様の部品、その材質、除去すべき取り代、目標とする仕上げから出発することです。したがってここで有用な内容は選定ロジックであり、提示されたホイールを検証できる形で記述します。
セラミック結合剤砥石の実際の構成
結合剤付き砥石とは、4つの決定を円板にプレスしたものです。
| 要素 | 何を制御するか | 部品上で何を決めるか |
|---|---|---|
| 砥粒(セラミック結合剤ではアルミナ系) | 切れ刃の硬さ | 硬質合金を切削するか、滑るか、そしてどれだけ熱を入れるか |
| 結合剤(ビトリファイド、すなわちセラミック) | 砥粒をどれだけ強固に保持し、摩耗した砥粒をどう放出するか | ホイールが目詰まりせず切れ味を保つか、ガラス化して切れなくなるか |
| 結合度/硬さ | 摩耗した砥粒を放出するのに要する力 | 「ホイールが切れなくなった」最大の原因 — 部品に対して硬すぎるホイールは砥粒を脱落させずに目詰まりする |
| 組織/気孔率 | 切りくずとクーラントのための空間がどれだけあるか | 切削が冷えた清浄な状態を保つか、自身の切りくずの上でバニシングするか |
これが仕様のすべてであり、「セラミックポリッシングホイール」だけでは発注できない理由です。同一寸法・同一セラミック結合剤の2つのホイールが、一方は切れ味の良い取り代除去用、他方はガラス化するバニシング用になり得て、その違いは円板を見ても分かりません。
最も混乱が多いのは砥粒の系統です。*ceramic* という語は結合剤にも砥粒の分類にも使われるためです。「セラミック」と称するホイールは、セラミック結合剤、セラミック(微結晶)砥粒、あるいはその両方を意味することがあります。どちらを指すのか確認してください。答えによって切削もコストも変わるからです。なお隣接する系統として、当社が実際に製造する成形砥粒体、すなわちセラミックメディアのセラミックと研削メディアの成形体は、遊離したメディアであり別の工具分類です。ホイールが誤った答えとなる場合のセクションで説明しています。
ホイールを決める4つの数値、順番に
1. 材質、そして加工硬化するかどうか。 ステンレスに適したホイールは、アルミニウムを研磨する前に傷を付けます。ステンレスは加工硬化するため、ホイールは摩擦ではなく切削を続ける必要があり、軟質合金はスメアして切りくずを形成せず、ホイールを目詰まりさせます。この判断だけで対象の半分が除外されます。
2. 除去すべき取り代を絶対値で。 「研磨」ではなく、何百分の1ミリメートルかです。取り代は粒度と結合度を決めます。取り代除去には粗く開いたもの、仕上げパスには細かく硬いものを選びます。仕上げ用に選んだホイールで取り代除去を求めると、ガラス化して焼け、作業者が長くかけ続けるほど部品の見栄えは悪くなります。
3. 接触状態。これは部品形状の性質です。 平面は線で接触し、プロファイルは点で接触し、凹Rはホイールの角で接触します。接触面積が圧力を決め、圧力が熱を決めます。プロファイル部品では、ホイールをプロファイルに合わせてツルーイングする必要があり、形状を保持できないホイールは部品の形状も保持できません。
4. 速度。これは機械の性質であると同時にホイールの性質です。 すべてのホイールには定格周速帯があります。帯を超えて回すとワークとコンパウンドを焼き、下回るとビトリファイドホイールはガラス化して切れなくなります。機械の主軸回転数範囲は、使用予定ホイールの帯をカバーしなければならず、銘板の高い数値に届くだけでは不十分です。帯は*周*速であるため、大径ホイールはより低い主軸回転数でその帯に達します。ホイール径を変えることはプロセスを変えることです。
セラミックホイール研磨が適した工程となる場合
セラミックホイール研磨は接触工程です。ホイールが触れた領域を加工し、その領域で評価されます。そのため特定の仕事に適します。
- 輝きが必要な、規定された面または単純なプロファイル。仕上がりが部品全体ではなくその面で評価される場合。
- 大型で少数、あるいは高価な部品1個。バッチ処理が正当化できない場合。
- 高価な単一部品の手直し。バッチ全体のルートが取れない場合。
- 保持すべき形状。プロファイル、R、なじみ形状など、遊離メディアでは角を丸めてしまう箇所。
そして時間で判断する比較。軽いバリ取りの量産仕上げサイクルはバッチ全体で10~20分、光沢化サイクルは2~8時間です。ホイールは一度に1つの接触点を加工するため、1個あたりの時間はカバーすべき表面積と接触幅で決まります。だからこそホイールは大きな部品1個では競争力があり、小さな部品100個では競争力がなく、1個のストップウォッチ計測がそう見せなくても変わりません。
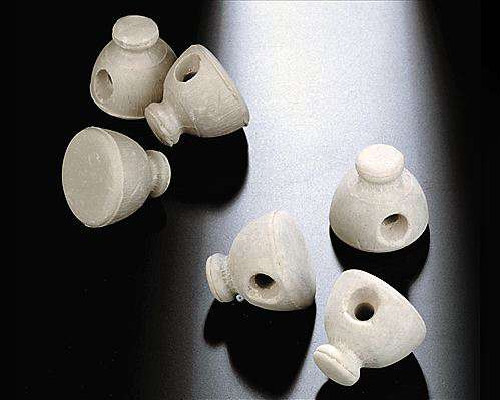
穴付きの小さなキャップ状部品:ホイールかメディアかという工具選択を決める形状。
作業レベルにあるボウルライニング:小さな部品のバッチがホイールではなく均一な仕上がりを得る場所。
セラミックポリッシングホイールが機能しない場合
ホイールのカタログが省く部分であり、プロジェクトが失敗する箇所です。
- 小さな部品の大量処理。 ホイールは1個ずつ、接触点に対して加工します。数百個の小さな部品では、量産仕上げ工程がすべての面に同時に到達し、1個あたりのコストはごく一部です。その仕事のために導入したホイールラインは、稼働率が低く1個あたりの価格が高くなります。
- 内部形状。 ホイールは穴、交差穴、深い凹部に入れません。遊離メディアを支配する規則は、ここではパラメータではなく境界として適用されます。メディアは最小形状寸法の約3分の1以下にすべきであり、ホイールはそれよりはるかに大きい単一の砥石です。だからこそその形状には全く到達できません。重要な形状が内部にある場合、答えはより小さなホイールではなく、磁気研磨または流動プロセスです。
- 鋭さを保つ必要があるエッジ。 すべての結合剤付きホイールは、接触するエッジを丸めます。図面が鋭いエッジを指定している場合、ホイールは誤った工具であり、遊離メディア工程も同様で、より良い答えではなく別の分類の答えになります。
- 粗さのみで規定された仕上げ。 ホイールは方向性のある仕上げを生みます。接触が一方向に走るためです。要求が等方性(方向性のムラがない)である場合、ホイールでは実現できず、それはより細かいホイールではなく別のプロセスです。
- めっきのためにロット間で下地色を同一にしなければならない面。 ホイール接触はドレッシング、圧力、作業者によって変動するため、残される下地は固定バッチ工程よりもばらつきます。一貫性は優れたホイールからではなく、文書化されたプロセスから生まれます。
- 熱がリスクとなる薄肉部。 仕上がりより先に歪みが来ます。肉厚がおよそ0.5 mm以下の場合、制約は砥粒ではなく接触点の熱です。
部品がこのリストに該当する場合、より細かいホイールを買っても解決しません。答えは別のプロセス群です。
ホイールの見積に明記すべき事項
ホイールは名称では発注できないため、有効な見積は6項目を明記します。当社が見積を出すか否かに関わらず、どのホイールサプライヤにも尋ねる価値のある同じリストです。
- 砥粒の種類と粒度 — そして「セラミック」が砥粒、結合剤、その両方のどれを指すか。
- 結合度と組織 — ホイールの硬さと開き具合。これが目詰まりとガラス化を決めます。
- 寸法と定格周速帯 — 使用する主軸回転数だけではありません。
- ドレッシング方法と間隔 — 数個ごとにドレッシングが必要なホイールは、形状を保持するホイールとは別物です。
- 併用するコンパウンドまたはクーラント、および湿式か乾式か。
- 合否判定基準 — 粗さ*と*外観、変化させてはならない面を明記します。
設置時ではなく引き合い時に伝えるべき現場の事実が2つあります。どちらも建屋側の決定だからです。動力式ホイール機械は当社の構成で三相 380 Vまたは415 V、50 Hzで稼働し、接触工程は振動機と同じ1m離れた位置で75~85 dB(A)の帯に収まります。415 V機械用のトランスはリードタイム品であり、付属品ではありません。
当社の提供内容について言えること、言えないこと
当社は仕上げ設備と、そこで使用するメディアおよびコンパウンドを製造しています。セラミックポリッシングホイールは当社のカタログ品ではありません。発行しておらず、お送りできるホイール仕様書もありません。そうでないと言うのは、本ページで最も書きやすい一文であり、購入者が最初に見抜く一文でもあります。
当社にできるのは逆の進め方です。お客様の部品、図面、目標仕上げからプロセスを提案し、試験します。 接触工程が本当に正当化される部品であれば、お客様の治具と部品を中心に構成した仕様を、当社の他の範囲と同じOEM/ODM方式で検討します。標準機は手付金から25~35日、受注生産構成は45~60日、MOQ 1台、手付金30%、残金は船積書類と引き換えです。部品がホイールを正当化しない場合、この用語が引き寄せる引き合いの大半がそうですが、正直な答えはバッチ工程であり、その検討は振動研磨およびバレル研磨の範囲から始まります。
これは謙遜を装った断りではありません。このキーワードの2つの意味が作るのと同じ区別です。ホイールは工具であり、加工は判断です。 当社が有用なのは判断の側です。工具の側は適切な場所で扱っています。ホイールと治具を載せる機械はホイール研磨機であり、同じ流れの光沢化側は研磨とバフ研磨の比較です。バッチ側では、ディスク仕上げ機による精密セラミック研磨が、結合剤付きホイールではなく遊離セラミックメディアが仕事をするルートを扱います。
よくある質問
セラミックポリッシングホイールは何でできていますか? 砥粒をビトリファイド(セラミック)結合剤で保持し、切りくずを排出しクーラントを保持する気孔を備えます。砥粒は通常アルミナ系で、製品名の「セラミック」は結合剤、微結晶セラミック砥粒、またはその両方を指すことがあり、そのため語句だけではホイールを特定できません。
セラミックポリッシングホイールとセラミックホイール研磨の違いは何ですか? 前者は工具、後者はそれを用いて行う加工です。混同は商業的に重要です。工具を探している購入者が実はバッチ工程を必要としていたり、加工を探している購入者が使えないホイールを見積もっていたりするからです。ホイールは加工によって選ばれ、逆はありません。
セラミックホイールはセラミックメディアと同じですか? いいえ。セラミックメディアはチャンバー内で部品とともに攪拌される遊離の成形体で、砥粒がバッチ全体に届き、その寸法の約3分の1までの形状に入り込めます。セラミックホイールは接触した領域にしか届かない単一の結合工具です。同じものの2サイズではなく、砥粒の異なる分類です。
セラミックホイール研磨は量産仕上げ工程の代替になりますか? 規定された外面や単純なプロファイルでは可能です。内部形状、交差部、数百個の小さな部品のバッチ、すべてのエッジを同一に処理すべき場合は不可能です。ホイールは触れたものにしか届かず、接触作業の1個あたりコストは表面積とともに増えます。
ホイールの切れが悪くなるのはなぜですか? 通常の原因はガラス化です。材料に対してホイールが硬すぎるか、定格周速帯を下回って回っているため、摩耗した砥粒が脱落せず、ホイールが自身の切りくずの上を研磨します。切りくずによる目詰まりも同じに見え、対処の方向も同じ(ホイールを開くか速度を上げる)ですが、圧力を上げても熱が増えるだけです。
セラミックポリッシングホイールを供給できますか? 当社はセラミックポリッシングホイールの範囲を発行しておらず、試験できないホイール仕様は見積りません。見積るのは、お客様の部品と図面から組み立てたプロセスであり、試験を成果物とします。
Max Xu, 営業 — 厦門金泰金研磨科技有限公司
厦門市海滄区新陽工業区新長路31号
info@surface-polish.com
本記事は、セラミックポリッシングホイールとセラミックホイール研磨工程がどのように規定されるかを説明するものであり、特定の部品で達成可能な結果を主張するものではなく、カタログからホイール機種、粒度、ホイール仕様を提示するものでもありません。仕上げ工程は材質、除去すべき取り代、要求される仕上げによって決まるため、特定部品の構成はその部品での試験によって確認します。当社は仕上げ設備と、そこで使用するメディアおよびコンパウンドを製造しており、受託仕上げサービスは提供していません。
 +86-592-2381506


 サポートされているIPv6ネットワーク
