


小物部品のバリ取り:工程の選び方とロット数の数え方
小物部品のバリ取りは三つの問いでつまずきます。しかもそのどれも「機械がバリを取れるか」ではありません。すなわち、ロットに実際に何個入るのか、ワーク同士が傷つけ合わずにメディアがバリへ届くか、メディアからワークをどう取り出すかです。これらを図面上で答えられれば、機械の選択はほぼ自動的に決まります。飛ばしてしまえば、きれいなテストが手作業を要するロットに変わります。
本ページでは、工程の系統とその限界、メディアサイズの決め方、ロット数の計算、そして小物部品をバレル研磨すべきでない境目を扱います。数値はテストの出発点です。公表されているサイクルは、あなたの材質や除去量とは違う前提に立っているかもしれません。
小物部品の工程を間違って設定したときに現場で見えるもの
五つの症状でほとんどの失敗は説明でき、それぞれが別の変数を指しています。
| 見える症状 | それが通常意味すること |
|---|---|
| 手で選んだテストは完璧なのに、本番ロットは艶消し、打痕、むらになる | テストはデモ負荷で回していた。個数が増えるにつれ、1個あたりのメディア被覆が減った |
| 外周のエッジはきれいだが、交差穴、溝、ねじの食い始めがまだ鋭い | メディアが大きすぎて形状に入らない。サイクルタイムではなくサイズの問題 |
| バリは取れるが、薄肉部が曲がる、寸法が動く | 素材に対して粒度が粗すぎる、または一つのしつこいバリを追ってサイクルを延ばしている |
| バリは取れているのに、作業者がその一部を手直ししている | 残る作業はバリではなく、跡とハンドリング。投入と選別の問題 |
| 量が増えても千個あたりのコストが下がらなくなる | ボトルネックが機械から選別、乾燥、検査へ移った |
買い手が見落とすのは最後の二つです。小物部品のラインは技術的には正しくても採算が取れないことがあります。機械が制約ではなかったからです。
小物部品が大型部品と違う挙動をする理由
二つの効果が互いに逆向きに働き、どちらも個数に比例して強まります。
到達性。メディアはバリまで届かなければなりません。小物部品では、バリがメディア自体と同じ桁の形状にあることが多く、ねじの食い始め、溝、交差穴の出口などがそれにあたります。そのため使えるメディアサイズが小さくなり、切削速度もそれに伴って落ちます。
緩衝。ワークはメディアでバリを取りますが、同時に互いにも当たります。1個のワークが隣と隔てられるには、その周囲に一定のメディア体積が必要で、この体積はワークが小さくなっても減りません。個数を二倍に詰めても処理量は二倍になりません。ワーク間のメディアが半分になるだけです。
実務上の帰結はこうです。60 Lのボウルには通常、1ロットあたり数百個の小物が入りますが、正しい個数はワークの包絡寸法とメディアサイズから決まり、カタログの数値からは決まりません。深い空洞のあるワークは、外形寸法から想像されるよりはるかに場所を取ります。単純な形状では問題なく見えるロットも、形状にメディアが噛み込むと半分に落ちることがあります。
何かを選ぶ前に、図面でこの七点を確認する
- バリの位置と、その結合の強さ。ドリル加工の交差穴にできる浮いたバリと、プレス切断面のダレは別の仕事です。重いバリを取ろうとして緩いサイクルを延ばすと、良いエッジから先に丸まります。
- ワーク上の最小形状。最小の穴、最も狭い溝、最も細かいねじピッチ、最小の内側半径。これがメディアサイズの上限を決めます。
- 平均的なワークではなく、最悪ケースの包絡。全長、対角、突起、空洞、そして隣と入れ子になり得るものすべて。
- 肉厚。薄肉は削りすぎで不良になる前に、変形で不良になります。
- 変化させてはいけない面。外観面、シール面、ねじ山フランク、軸受穴、データム。
- 1ロットあたりの品種の混在。長さの違うワークは互いを遮蔽したり、絡み合ったりします。合否基準の異なる品種は同じチャージを共有すべきではありません。
- 後工程で何が起きるか。めっき、アルマイト、組立、ねじゲージ、漏れ試験。合否は光沢からではなく、それらから書かれるべきです。
メディアより先に機械の系統を選ぶ
機械の系統は、砥粒がワークにどう届くかで異なり、それがどの形状にそもそも届くかを決めます。
| 系統 | メディアがワークに届く仕方 | 小物部品に適する条件 | 主な限界 |
|---|---|---|---|
| 振動バレル(ボウル型) | メディアが循環するチャージの中でワークの側を流れる | 汎用的な小物部品。工程を目視でき、調整できる | チャージが循環するには体積が必要で、極端に少ない投入ではうまく回らない |
| 振動バレル(トラフ型) | 同じ流れだが、開いた流路が長い | 長いピン、細いシャフト、重めの小物ブランク | 長いワークはブリッジや絡みを起こす |
| 遠心バレル | チャージ全体が小さな槽の中で高エネルギーで回転する | 短いサイクルが重要なコンパクトな精密部品 | 強度が高いため、投入量と薄肉部の管理が必要。60 L機(LX60B)は0–170 rpmで運転し、槽は15 × 4kg、3.0 + 0.75 kW |
| 遠心ディスク | ワークを回転する砥石工具に押し当てて保持する | 1個ずつ、制御された局所的な切削 | 処理量は保持した個数あたりで、ロットあたりではない |
| 磁気研磨 | 柔軟な針状メディアの集合がワークの周囲に引き寄せられる | 溝、交差穴、ねじの谷底のバリ。軽いバリ | 除去量は小さい。残留した針の確認が必要 |
見積もりを取る前に知っておくべき二点があります。遠心バレルの利点は能力ではなく強度です。コンパクトなワークのサイクルを短くしますが、投入量を管理しない限り脆い先端には不向きです。また磁気研磨は、ワークの包絡と必要な除去量で決まり、ワーク重量では決まりません。したがってそのリットル数は、1ロットあたりの個数に換算できません。
用途面ではなく機械側の詳細が必要なら、小容量振動研磨機シリーズ、遠心ディスクのラインナップ、磁気研磨のラインナップに機種データがあります。
メディアサイズを決め、次にグレードを決める
メディアは、ワーク上の最小形状のおよそ三分の一を超えてはなりません。3 mmの止まり穴があるワークでは、3 mmより小さいメディアが必要で、細かいグレードと長いサイクルを意味します。これを避ける方法はありません。現場で有効な確認法は、袋にワークとメディアのサンプルを入れてみることです。手で形状に入らないメディアは、機械の中でも入りません。
実用域はセラミックで3–10 mm、プラスチックで10–25 mmです。小物部品では通常セラミック側が実用域になります。褐色溶融アルミナの三角は3×3 mm以上、セラミックボールは2 mm以上、高周波磁器の円柱は狭い形状向けに1.3×3 mmまであります。プラスチックの大きいサイズ(8×8 mm以上)は一般に小物部品の形状には粗すぎますが、5×5と6×6 mmの円錐はより柔らかい切削が必要な場合に有用です。
グレードはサイズと同じくらい重要で、湿式と乾式の目盛りは同じではありません。
- 湿式研削: VR / R / N / NF / F / FF
- 乾式研削: VR / R / M / MF / F / FF
小物部品では、グレードは除去すべき取り代と、後で表面がどうあるべきかで決まります。これは二つの別の仕事です。軽いバリ取りは10–20分、光沢研磨は2–8時間です。小物部品の振動サイクルは通常15分から数時間の間にあり、どちら側に落ちるかはメディアとコンパウンドで決まります。
メディアは購入品ではなく消耗品です。チャージは材質とサイクルに応じて20–200運転時間持ちます。寿命の兆候はどこでも同じです。仕上がりが向上しなくなり、灰色の艶消し状のくもりが出て、同じ結果に約20%長いサイクルが必要になります。
機械サイズを決める前にロット数を数える
最悪ケースのワークで、この順に計算します。
- 1ロットあたりの個数。検討中の系統について正しい数値から始め、最悪ケースの包絡に合わせて減らします。テストの個数から引き伸ばしてはいけません。
- 除去する取り代に対するサイクルタイム。バリ取りと研磨は別のサイクルです。
- 1時間あたりの個数 = 1ロットあたりの個数 × 60 ÷ サイクル(分)。機械と作業者のどちらがボトルネックかは、ロットの数値ではなくこれで決まります。
- 機械以外の工程を加える。投入、選別、リンス、乾燥、そして図面が要求する検査。小物部品ではこれらが機械時間を上回ることがよくあります。
- 重ねられるものは重ねる。夜間に無人で回るサイクルは採算を変えます。作業者が見ている必要のあるサイクルは変わりません。
すべてを一か所に記録します。品番、メディアのグレードとサイズ、投入量、各時点で測定した結果を載せたテスト記録が、二回目のロットを再現可能にします。精密小物部品向けテスト記録のサンプルが当社の使う形式で、バリ取り後のバリ高さ、エッジ変化、Raの測り方が、「より良い」を数値にするための測定項目を扱っています。
洗浄、乾燥、選別は後処理ではなく工程の一部
小物部品のサイクルはバリが消えた時点で終わりではありません。ワークを選別し、リンスし、二次的な不良を生じさせずに乾燥できた時点で終わりです。選別は仕様を決める段階で決めるべきです。メディアを制約するからです。ワークサイズとメディアサイズの間の窓は、新品メディアでも摩耗したメディアでも成り立たなければならず、摩耗したメディアは発注したグレードより小さいのです。
これは独立したテーマです。小物部品をバレルメディアから選別する方法をご覧ください。ここで重要なのは購買上の帰結です。内部選別スクリーンデッキ、外部選別機、乾燥機は見積書では別項目であり、実証済みでも生産速度で選別できない工程は、実証済みの工程ではありません。
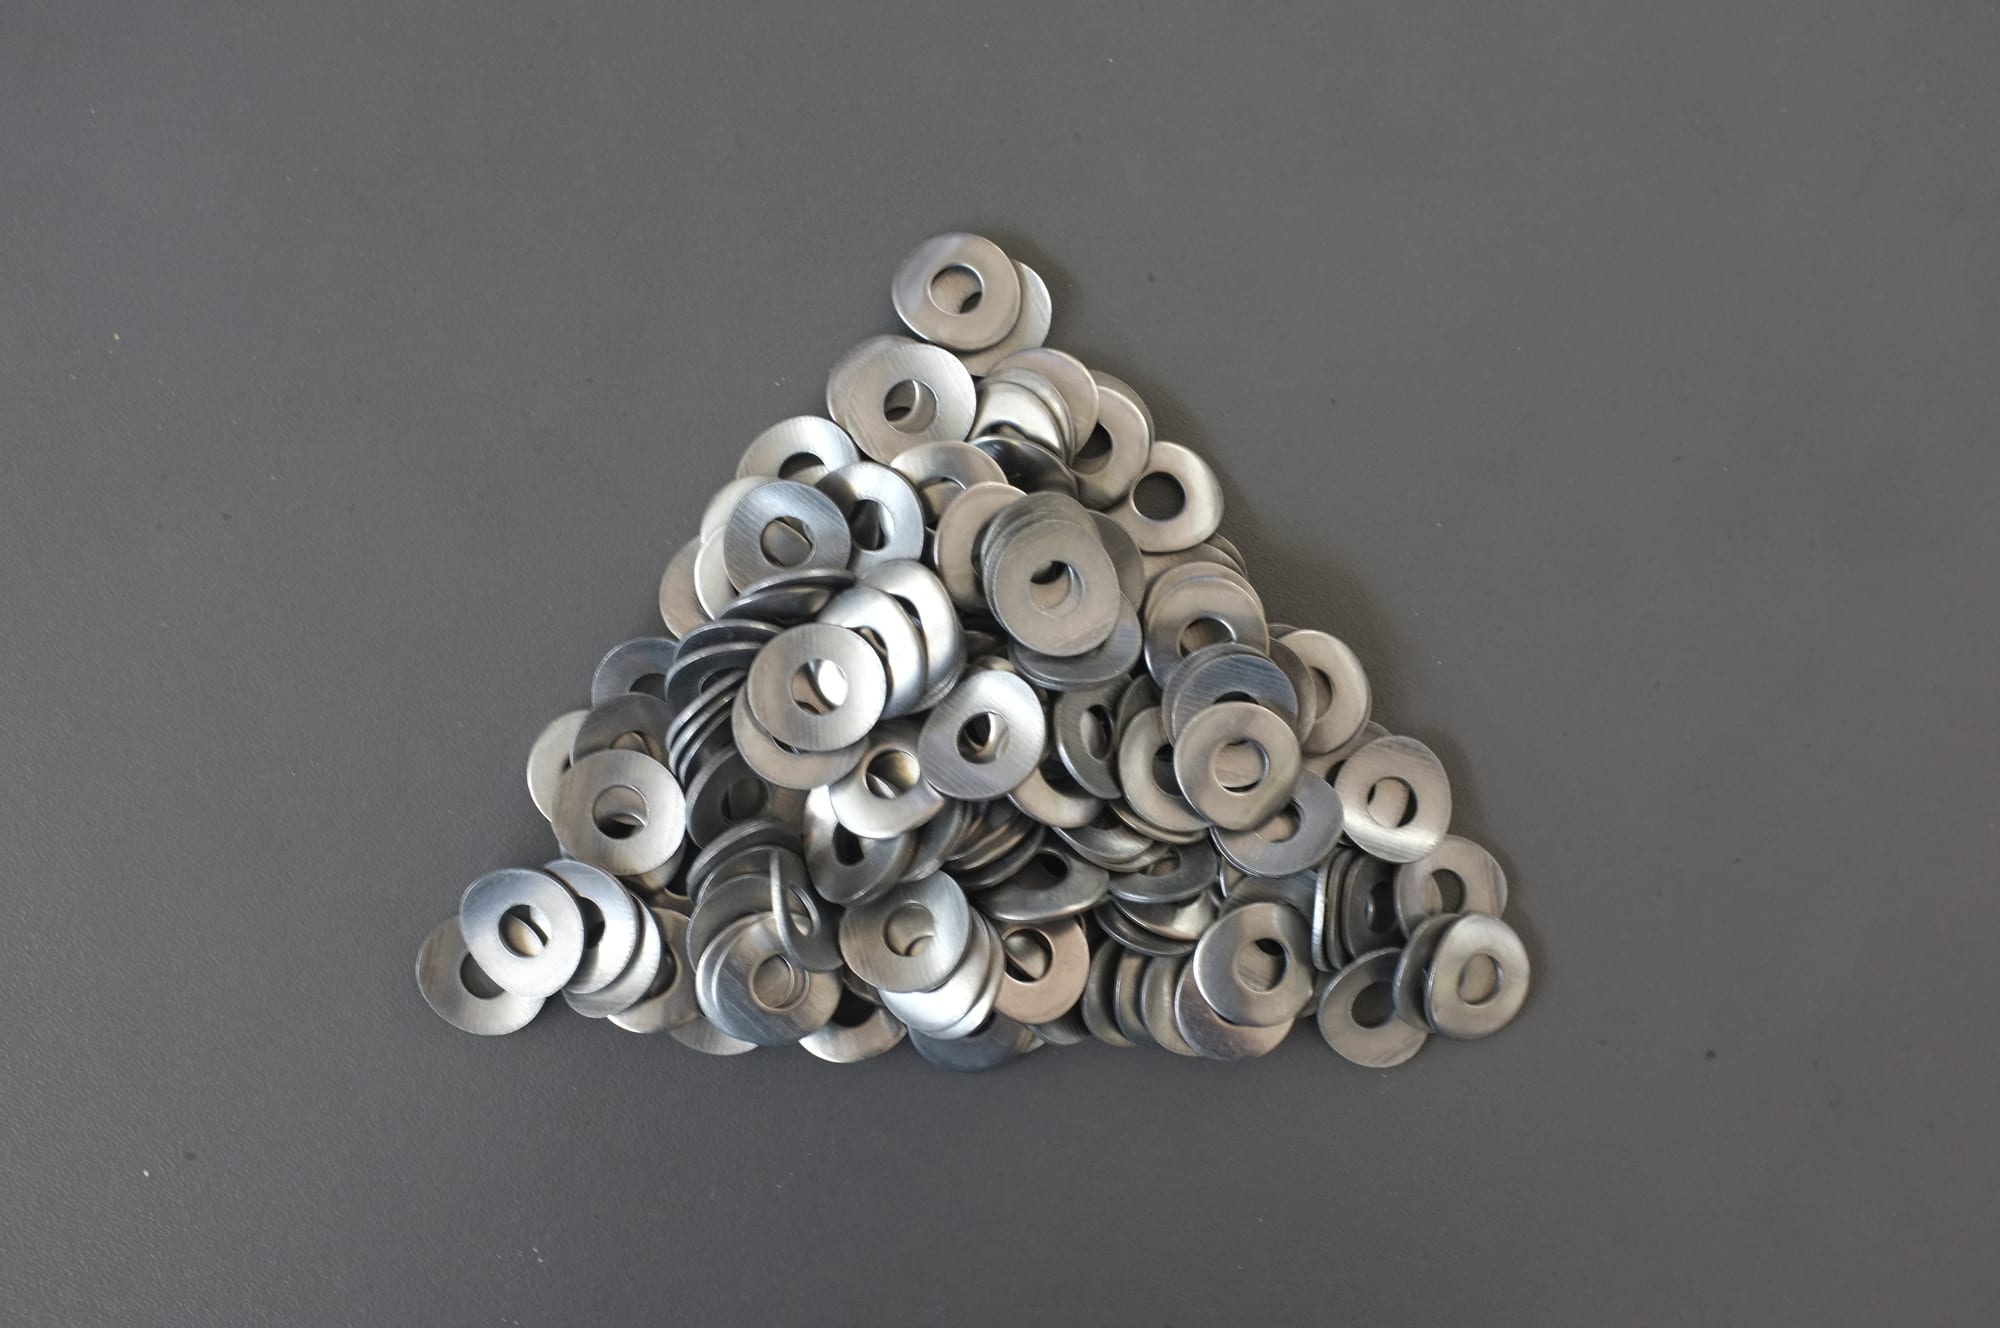
選別こそが本当のボトルネックで、研磨ではない規模の小物部品です。難しさの理由はこうです。エッジが鋭く、個体ごとにばらついている、メディアを保持するためのスクリーンを通過するほど小さい、そして入れ子になる。研磨サイクルは簡単な半分です。
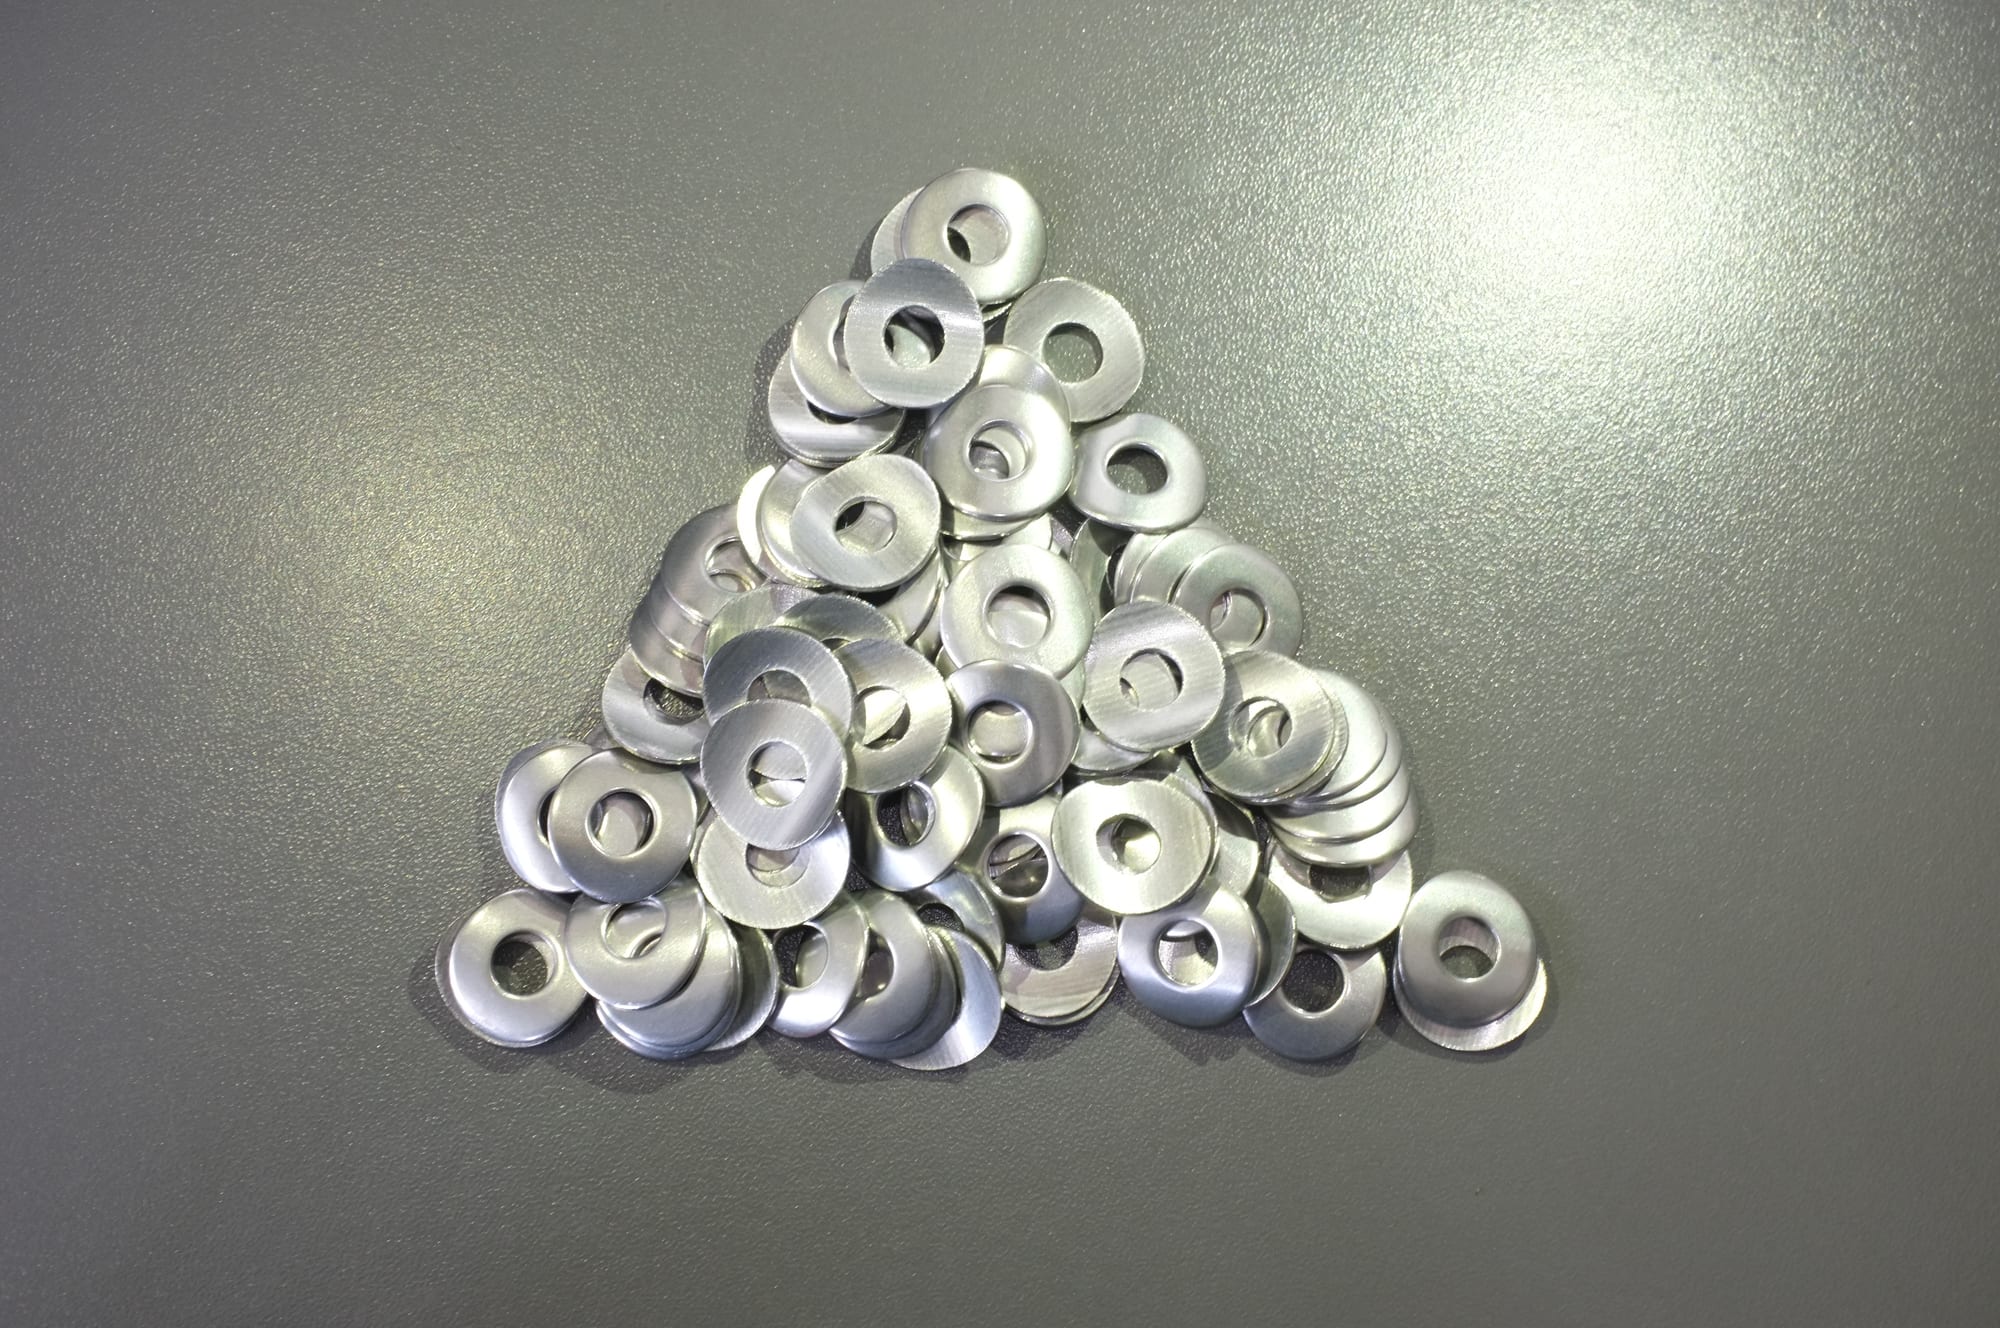
研磨後。作業者が判断しているのは「明るくなったか」ではなく、ロット全体でエッジが揃っているかです。小物部品ではロットがロットとして判定され、エッジが丸まった個体とそうでない個体が混在すれば、平均が許容でもそのロットは不合格になります。
小物部品のバレル研磨が誤りになる場合
限界を具体的に示します。小物部品のプロジェクトが止まるのは、まさにここだからです。
- 厳しいピッチ公差のねじ。メディアが細かいねじに噛み込み、またはねじの食い始めを丸めます。平滑な小径メディアを使うか、マスキングするか、ねじ成形を研磨の後に行うと受け入れるかです。締結具の形状についてはねじ、先端、座ぐりを傷めずに小物締結具のバリを取る方法で扱っています。
- メディアサイズに近い止まり穴や深いポケット。メディアが入ったまま出てきません。洗浄工程を足すのではなく、メディアの選択で解決します。
- 長く細いワーク(ピン、ばね、針、薄いクリップ)。揃って並び、ブリッジし、絡みます。そしてバリが取れる前に曲がります。槽を分けるか、別の工程を選びます。
- 切断や粗いプレスによる重いバリ。バレル研磨は仕上げ工程であり、修復工程ではありません。受入時の不良は工具摩耗と金型状態で決まります。バリが浮いたエッジではなく折れ込みである場合は、上流で修正し、残りを仕上げます。
- 薄肉部と軟質合金。バリが取れる前にワークが変形したり打痕が付いたりします。エネルギーを下げる、メディアを変える、機械の系統を変える。単にサイクルを短くしてはいけません。
- 合否基準の異なる品種の混載。一つのチャージに一つの基準。ゲージ要求の違う二つの品番は、二つの工程です。
- チャージを満たせないほど小さいロット。ある投入量を下回るとメディアが十分にせん断できず、仕上がりは甘く、むらになります。その場合は大型ボウルをほぼ空で回すのではなく、より小さな機械、磁気研磨機、ディスク機の出番です。
見積書を承認する前に確認すべきこと
- 平均ではなく最悪ケースのワークでのテスト。最悪のものを含む代表的なワーク、材質、そして必要な仕上がりと許容できる仕上がりの両方を送ってください。当社のテストは、サイクルタイムとメディア消費量を実測した上で仕上がりをお返しします。
- テストの前に合否を定義する。バリ高さ、エッジ状態、どのゲージまたは組立試験に通るか、どの面を保護するか。書面の合否基準のないテストは、見た目がどうかしか教えてくれません。
- 生産負荷でのロット数を書面で。重要なのは槽を満載にした状態の数値であり、デモ負荷の数値ではありません。
- メディア仕様を書面で、グレード、サイズ範囲、形状として。「セラミックメディア」ではいけません。2から4 mmの範囲は、微細な形状では無視できないばらつきを含みます。
- 100時間あたりのメディア消費量。寿命が20–200時間なら、100時間あたりのキログラムで消費量を示せない供給者は、使える消耗品の数値を提示していません。
- 機械に同梱されるもの。標準梱包にはスペアパーツキット、メディアとコンパウンドのスターターセット、工具、マニュアルが含まれ、すべての機械は出荷前にメディアを入れて運転されます。到着後すぐに最初のテストを回せます。
- 計画に対する納期。標準機は手付金から25–35日で出荷されます。受注生産の仕様は45–60日かかり、選別機や乾燥機を加えるとさらに延びます。機械と一緒に送るメディアは約一週間追加され、厦門から欧州または北米への海上輸送はおよそ30–40日です。最小注文は1台、支払いは30%の手付金で、残金は船積書類と引き換えです。
- 選別の計画。スクリーン、デッキ、乾燥機は機械と同じ見積書に入れるべきです。サイクルを生産速度に変えるものだからです。
よくある質問
60 L機は1ロットで小物部品を何個バリ取りできますか。60 Lのボウルには通常数百個の小物が入りますが、個数はワークの包絡とメディアサイズで決まり、リットル数では決まりません。空洞や深い形状のあるワークは、不釣り合いに場所を取ります。最悪ケースのワークで、生産負荷でテストしてください。
複数の小物品番を1ロットで共有できますか。合否基準とメディアサイズを共有し、形状が互いを遮蔽せず、噛み合わない場合に限ります。長さや肉厚が混在すると仕上がり速度が異なり、あるワークは回しすぎ、別のワークは回し足りなくなります。多品種の仕事は、チャージを大きくするより、段取り替えの速い機械の方が向いています。
小物部品では磁気研磨が振動研磨より優れていますか。溝、交差穴、ねじの谷底のバリにはしばしば優れています。柔軟な針状メディアが一点で当たるのではなく輪郭に沿うからで、工具のように鋭いエッジを丸めることもありません。除去量の小さい工程なので、重いエッジ除去よりも細かいバリに向きます。深い止まり穴には届きません。
小物部品は機械の中で打痕が付いたり絡んだりしますか。メディアがワークを隔てられないほど投入量が多いと、そうなります。ワーク同士の直接接触が打痕、曲がったエッジ、光沢のばらつきの通常の原因で、対策はメディア被覆を増やしてワーク密度を下げることであり、サイクルを延ばすことではありません。
小さな穴や溝にはどのメディアサイズが必要ですか。メディアは最小形状のおよそ三分の一を超えるべきではありません。3 mmの止まり穴なら、3 mm未満のメディア、細かいグレード、長いサイクルが必要です。チャージを発注する前に袋テストで確認してください。
 +86-592-2381506


 サポートされているIPv6ネットワーク
