


バリ高さ、エッジ変化、Raをデバリング後に測定する方法
バリ高さ、エッジ変化、Raをデバリング後に測定する方法
「より滑らかに見える」だけが結果では、仕上げ試験の承認は困難です。バリ除去、エッジ保持、表面性状は別々の課題であり、個別の確認が必要です。本実用的な測定計画により、買い手と供給者は万能な合格基準を設けることなく、受入部品と試験サンプルを比較できます。
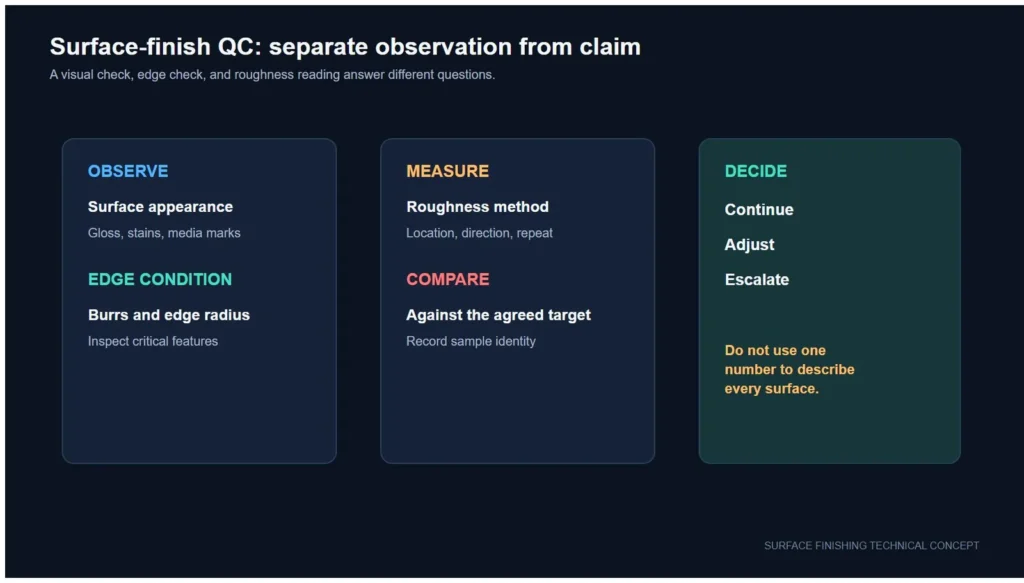
概念的な測定ワークフロー。図面は測定された顧客結果を表すものではありません。
図面と機能リスクから始める
嵌合、密封、コーティング、組立、取扱いに影響する部位を明示します。クロス穴のバリは高さ確認が必要な場合があり、機能エッジは半径やプロファイルの比較が必要な場合があり、密封面は指定の表面性状パラメータが必要な場合があります。図面要件を一般的な「研磨」目標で置き換えないでください。
3つの課題を分けて考える
1. バリはまだ存在するか?
定義された観察方向と再現可能な光学またはプロファイル方法を使用します。部位の位置、倍率または機器、照明、治具、および結果が最大値、プロファイル値、合否目視判定のいずれかを記録します。可能であれば試験前後の同一部位を撮影します。
2. エッジは変化したか?
機能上管理が必要なエッジを測定します。図面とアクセス状況に応じ、エッジ半径、面取り寸法、プロファイル比較などがあります。次のサンプルを同じ場所で測定できるよう、基準、断面、検査平面を記録します。表面粗さはこの形状確認の代用にはなりません。
3. 表面性状は変化したか?
Raなどの指定パラメータまたは図面定義のプロファイルパラメータを、機器と方法の設定とともに報告します。NISTの文書は、触針形状、フィルタリング、サンプリング、校正が表面プロファイル測定に影響することを示しています。受入サンプルと処理サンプル間で方法と測定方向を一貫させてください。
方法を数値とともに記録し、不明な設定による孤立した測定値を比較しないでください。
試験前に測定カードを作成する
| 項目 | 記録内容 | 重要性 |
|---|---|---|
| 部品と部位 | 部品ID、図面改訂、部位ID、検査位置 | 測定が容易な領域へ偏移するのを防ぐ |
| 受入状態 | バリ方向、目視損傷、ベースライン測定値 | 工程変化と受入変動を分離する |
| バリ方法 | 光学/プロファイル方法、治具、方向、報告規則 | 残留バリ判定を再現可能にする |
| エッジ方法 | 半径、面取り、プロファイル方法と基準 | 機能形状が保持されたか確認する |
| 性状方法 | パラメータ、機器、触針または光学方法、フィルタ/カットオフ、評価長さ、方向 | 前後の性状測定値を比較可能にする |
| サンプリング | 部品数、部品あたりの位置、取扱規則 | 一点の都合の良い箇所でバッチを承認するのを避ける |
| 判定 | 図面限度または合意した試験基準、結果、処置 | 監査可能なリリース記録を作成する |
相関性を確認せずに測定方法を混在させない
NISTの比較では、光学式と触針式の粗さ測定が一部の表面で一致しないことが示されています。受入部品を一方の方法で測定し、試作サンプルを別の方法で測定する場合は、相関研究で別段の結果が示されるまで、その差異を方法変更として扱ってください。最も安全なサプライヤー比較は、同一の検証済み計器ファミリー、設定、方向、測定位置を使用することです。
参照サンプルと固定位置を使用する
プログラムが許す場合、識別された受入サンプルと承認済み加工サンプルを保管してください。治具、マーキングされた検査ゾーン、図面指示は、サプライヤーが同じ位置に戻るのに役立ちます。複雑な部品では、無関係な面を平均化するのではなく、小さなフィーチャーマップを使用してください。
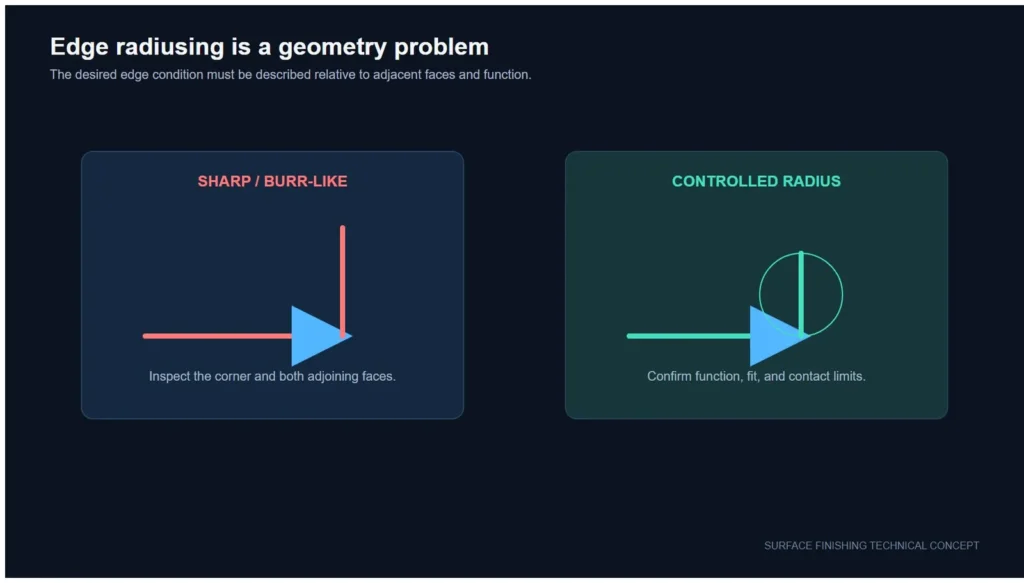
エッジの変化は形状の問題であり、表面テクスチャとは独立して確認する必要があります。
測定を仕上げ試作に結び付ける
測定結果とともに、機械ファミリー、メディア、コンパウンド、水の状態、投入量、時間、検査間隔を記録してください。マスフィニッシングサンプル試作記録はこのためのワークシートを提供します。湿式プロセスの変数については水とコンパウンドの管理試作方法を使用してください。設備を選定中の購買担当者は振動バレル研磨機ガイドをご確認ください。
有用なサンプル試作ブリーフを送付する
部品を発送する前に、図面改訂、受入状態、保護対象フィーチャー、必要な測定方法、合否判定ルールを提供してください。方法がまだ確定していない場合は、加工前に試作測定カードの提案と承認をサプライヤーに依頼してください。
文書化された仕上げ試作が必要ですか? 部品の材質、形状、受入バリ状態、図面に基づく検査要件をお送りください。加工結果を約束する前に、実際の部品に対して試作計画を確認する必要があります。
 +86-592-2381506


 サポートされているIPv6ネットワーク
