


プラスチックメディア:レジンボンドグレード、形状、そして実際の現場限界

「プラスチックメディア」は、バレル研磨の消耗品名の中で最も初めての購入者を戸惑わせるものの一つです。この言葉で検索する人の半分は、軟質なアルミニウム、真鍮、亜鉛ダイカストのバリ取りを、軟らかい壁面を凹ませずに行いたいと考えてポリマーボンド砥石を求めています。もう半分は、成形品やレーザーカットされたポリマー部品を研磨したいと考え、「プラスチックメディア」とはプラスチックワーク向けのメディアだと誤解しています。この二つを混同すると、初日から間違った袋を発注することになります。
本ガイドはレジンボンドバレル研磨メディア——緩衝性のある金属切削のために微細な鉱物砥粒を配合した成形ポリマー製の円錐、角錐、四面体——を扱います。レジンボンド砥石と磁器、鋼、合成、有機ボディとの比較については、5種類のバレル研磨メディアボディの比較から始めてください。ワーク合金が磁器とポリマーのどちらに適するかを先に判断するには、金属合金別のセラミックメディアとプラスチックメディアの選択をご覧ください。ポリマーを選択した後は、以下のグレード、形状、スラッジ管理、限界が生産を左右します。
発注前に名称の落とし穴を解消する
カタログ表記では「レジンボンド砥粒バレル研磨メディア」をプラスチックメディアと略すため、購買シート上で即座に混乱が生じます。バインダーの材質と、それが仕上げる部品を明確にすれば、ロットの損傷を防げます。

金属部品向けプラスチックボディメディアとプラスチックワーク向けメディア
工業仕上げカタログにおいて「プラスチック」とは、槽に入るワークではなくバレル研磨石の内部のバインダーを指します。プラスチックメディアは鉱物砥粒を充填した熱硬化性ポリマー砥石であり、主に軟質非鉄金属や繊細な鋼面のバリ取り・平滑化のために設計されています。対照的に、アクリル板、眼鏡フレーム、光沢ポリマーハウジングの仕上げは、湿式の鉱物充填円錐ではなく、乾式木材ペグ、竹、クルミ殻、ペーストコンパウンドに依存するのが一般的です。
レジンボンドバレル研磨メディアの実際の中身
レジンボンドバレル研磨メディアの円錐を割ると、二つの成分が見えます。硬化したポリエステルまたは尿素ホルムアルデヒド樹脂マトリックスと、シリカ、アルミナ、コランダムなどの均一に分散した鉱物粒子です。ビトリファイド砥石が窯焼き粘土中で砥粒を結合するのに対し、レジンメディアは精密金型内で制御された熱により硬化します。硬化したポリマーマトリックスは荷重下でわずかに変形するため、露出した砥粒は深い溝を掘るのではなく表面の突起を穏やかに削ります。
低かさ密度がアルミニウム、真鍮、亜鉛、薄肉部の打痕を防ぐ理由
かさ密度は、稼働中の槽内でポリマー砥石と磁器を分ける物理的特性です。レジン円錐を満たした振動槽は、高密度アルミナ三角と比べてバケット当たりの重量が明らかに軽いため、通過する砥石がワークに与える運動量は穏やかです。低かさ密度は、展伸アルミニウム、軟質真鍮、薄肉ハウジング、亜鉛ダイカストにおけるエッジの打痕、オレンジピール状の窪み、ねじ山の倒れを防ぎます。機械的テクスチャが下流品質をどう決めるかはアルミニウム仕上げをご覧ください。
熱硬化性鋳造が焼結砥石より滑らかでバリのない円錐を生む理由
高温焼結は粘土結合砥石を収縮させ、わずかに反らせ、時に精密部品に触れる前に慣らし運転を要する鋭いバリ継ぎ目を生じさせます。液状熱硬化性樹脂は多キャビティ金型にきれいに流れ込み、先端から基部まで均一に硬化します。成形プラスチック円錐は寸法が安定し、脆い焼成バリが皆無の状態で槽に入るため、欠けた破片が狭いポケット内に挟まる可能性が低くなります。
湿式スケールグレードN、NF、F、FF——そしてVR/Rが存在しない理由
ポリマーボディを選んだら、切削速度は当社の6段階湿式研削機能スケールで指定します:`VR`(Very Rough)、`R`(Rough)、`N`(Normal)、`NF`(Normal Fine)、`F`(Fine)、`FF`(Very Fine)。ポリマー砥石が下位4段階のみを占めることにすぐ気づくでしょう。

湿式研削文字スケールをNからFFまで読み解く
ベンダーの染料色だけで推測するのではなく、プロセスエンジニアはレジンメディアを湿式研削機能文字で分類します。`N`(Normal)はポリマーバインダー中で最も鋭い鉱物を担い、一次軽バリ取りに用い、`NF`(Normal Fine)へと下がってエッジの均一化やフライス加工のスカラップ平坦化に使います。`F`(Fine)はシャープなエッジを丸めずにマットな機械加工線を整え、`FF`(Very Fine)は超微粉鉱物を用いてメッキ前平滑化を行います。
プラスチックメディアにVery Rough(VR)やRough(R)グレードが存在しない理由
鋼板プレスからアルミブラケットへ移行する購入者は、重いバリを素早く除去するために`VR`や`R`の粗切削プラスチック円錐をしばしば求めます。真のVRやRのプラスチックメディアは存在しません。なぜなら弾性のあるポリマー樹脂は、重切削せん断下で粗い玉石サイズの砥粒を保持できないからです。粗い粗研削砥粒を軟質ポリエステルに鋳込んだ場合、槽の摩擦が金属を切削する前に砥粒全体をバインダーから引きちぎってしまいます。
高速、中速、高密度の高速切削プラスチックバリ取りメディア
ポリマーの範囲内では、バインダー密度と鉱物比率が切削作用を調整します。標準の高速切削プラスチックバリ取りメディアは`N`段階に位置し、アルミマニホールドのポアソン加工フィンをせん断除去します。一方、中切削プラスチックバリ取りメディアは真鍮バルブやCNCハウジングの`NF`均一化を担います。部品に頑固なフライスカスプが残るが磁器による打痕は許されない場合、高密度高速切削プラスチック仕上げメディアが比重を高めて接触圧を増します。
等方性サテン均一性のための軽切削およびメッキ前プラスチックメディア
湿式スケールの微細端では、除去量よりも装飾仕上げ前の突起平坦化が重要になります。軽切削プラスチック平滑化メディアは`F`帯で稼働し、かすかな工具線を消し、先行する`N`段階の痕を清潔なサテン肌へと均一化します。その下では、メッキ前プラスチック予備研磨メディアが`FF`帯で稼働し、メッキ槽直前の亜鉛ダイカストや真鍮金具を整えます。
| 湿式段階 | カタロググレード | 砥粒作用 | 主対象 | 主な限界 |
|---|---|---|---|---|
| VR / R | セラミックのみ | 重切削 | 厚い鋼バリ、スラグ | レジンは粗砥粒を保持できない |
| N | 高速切削プラスチック | 軽快でクッション性のある切削 | アルミニウムのポアソンバリ | 厚鋼の根元にはマイルドすぎる |
| 高密度N | 高密度で高速切削 | より強固なスカラップ食い込み | 頑丈な鋳造ハウジング | 標準より重い接触 |
| NF | 中切削プラスチック | バランスの取れたエッジブレンド | 真鍮バルブ、CNC部品 | 深いフライスカスプには低速 |
| F | 軽切削プラスチック | 浅いピークの平滑化 | 薄肉アルミ、陽極酸化前 | バリ剪断力は最小限 |
| FF | メッキ前プラスチック | 超微細レベリング | メッキ前のダイカスト品 | 重いエッジ破断はゼロ |
成形形状、コーン形状、そして三分の一サイジングルール
熱硬化性スラリーは金型にきれいに流し込めるため、ポリマーメディアはフィレット、リブ、ポケットに砥粒がどのように到達するかを左右する独特の形状を持ち、平面部での張り付きを防ぎます。
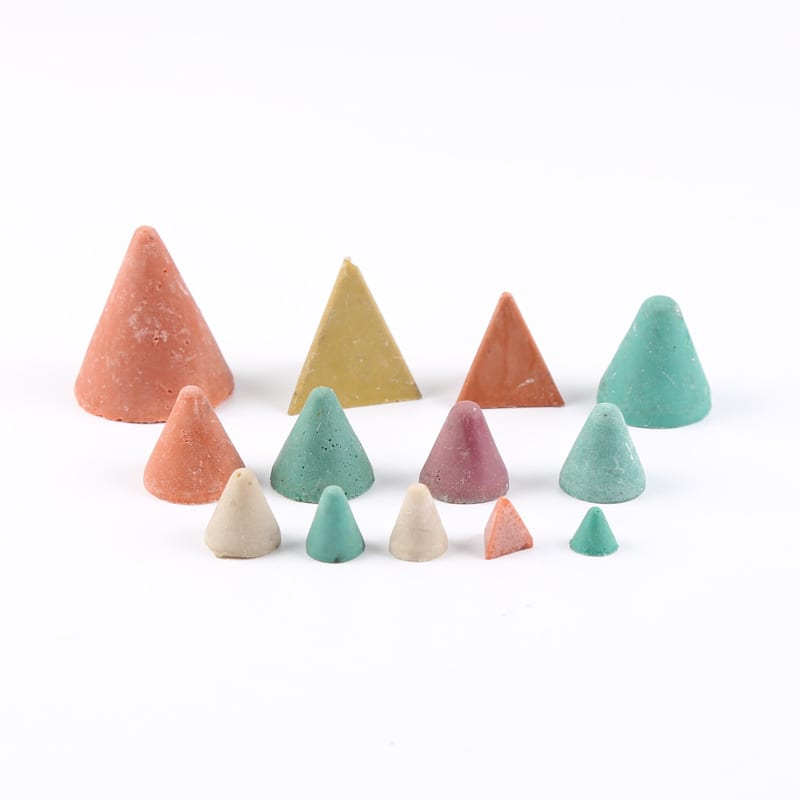
コーンプラスチックメディアとピラミッドが非鉄バレルで主流となる理由
非鉄仕上げエリアを通れば、どのバレルもコーンプラスチックメディアや四角錐で埋め尽くされています。コーンは1つのピースに2つの接触ゾーンを兼ね備えています。その曲面壁は鋭い角の傷をつけずに広い外部輪郭を滑らかに転がり、先細のチップは段付きショルダーに到達します。ピラミッドは尖った頂点のそばに直線エッジを加え、交差するフライス溝やボス基部に沿ってより活発な剪断を実現します。
コーナー、リブ、ポケット用の四面体、三角形、放物面体
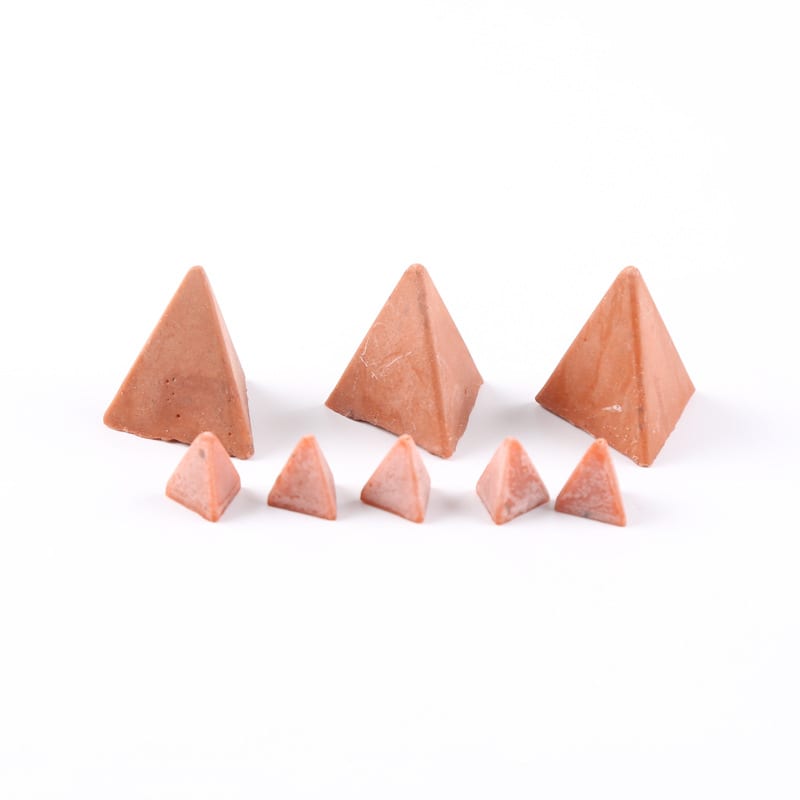
深いコーナーへの到達が転がりの滑らかさより重要な場合、三面の四面体はあらゆる向きで鋭い先端を向け、奥まったボルトボスやハウジングリブに到達します。アングルカットのポリマー三角形は、滑り接触が絡まりを防ぐ平らなブラケットに適しています。逆に、丸みのある放物面体は鋭い石角を完全に排除し、消費者向け筐体や装飾亜鉛金具の美観外面を角の衝撃から保護します。
スロットとクロスホールにおける厳格な三分の一フィーチャールールの徹底
メディアの詰まりは生産を急速に停滞させます。特に弾力性のあるポリマーコーンはわずかに圧縮され、合致する隙間に押し込まれるとしっかりと食い込みます。貫通スロット、ポケット、メディアが通過するボアでは、コーンやピラミッドの最大断面は最も狭いスロット幅の三分の一より厳密に小さくなければならず、単にスロット幅より小さいだけでは決して不十分です。開口部が極めて小さい場合は、ルールを逆にして最も広い開口部より実質的に大きいブリッジングコーンを選びます。
安定した自己摩耗がコーンをセパレータースクリーン窓へと縮める理由
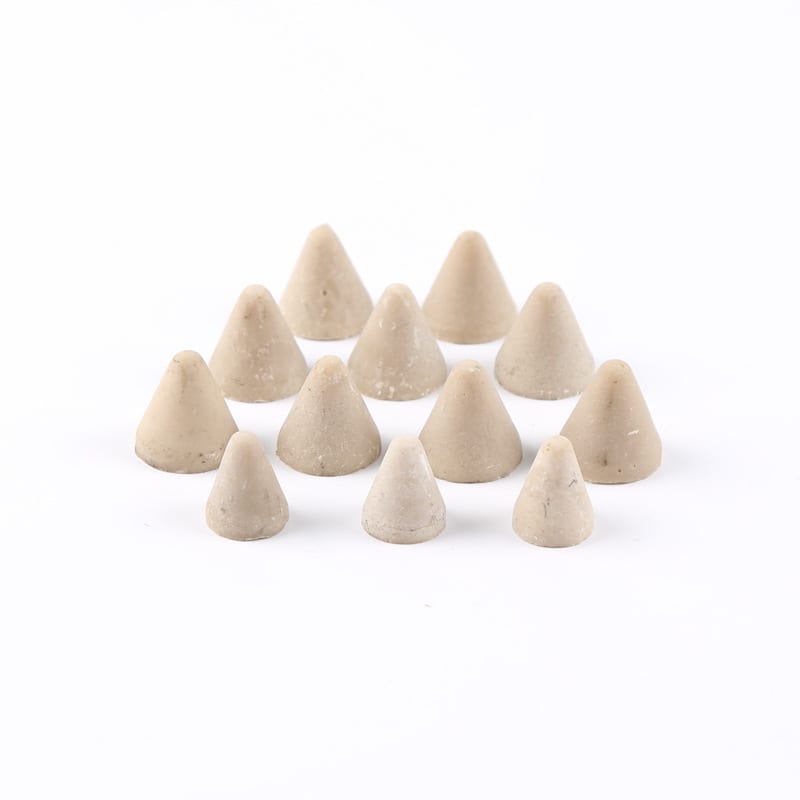
何週間も直径を保ってから欠ける磁器シリンダーとは異なり、レジンボンドコーンは毎シフト外側から内側へと着実に摩耗します。ポケットの外に留まるために購入した大きなブリッジングコーンも、スクリーニングされなければやがて食い込みゾーンまで縮みます。排出・選別スクリーンは新品袋の寸法ではなく摩耗したコーン寸法に合わせてサイジングし、縮んだ小片が部品を詰まらせる前に落下するようにしてください。
ダイカスト品と機械加工合金におけるメッキ前表面均一性
メッキ業者や陽極酸化業者が部品を拒否するのは、槽の化学薬品の誤りよりも下地の機械的欠陥によることがはるかに多いです。そのためメッキ前プラスチックメディアは、ニッケル、クロム、クリア陽極酸化ラインの上流における標準消耗品となっています。

電気メッキと光沢陽極酸化がセラミックの引っかきピークを拡大する理由
購入者は、光沢ニッケルクロムやクリアアルマイト浴が、厚い塗装のように粗いバレル研磨の傷を隠すと時折思い込む。実際には、めっき金属や陽極酸化皮膜は微細な谷に忠実に沿うため、方向性のある傷は明るい光の下で視覚的なヘイズに変わる。深い傷を微細なプラスチックメディアによる浅く等方性のマットなクレーターに置き換えることで、めっき浴中のレベリング光沢剤が表面をきれいに埋めることができる。
亜鉛およびアルミニウムダイカストの多孔質表皮をめっき前に保護する
高圧亜鉛・アルミニウムダイカストは、閉じ込められたガス空洞を含む多孔質の内部を覆う薄く緻密な外側チルスキンで凝固する。硬く粗いセラミックで積極的に研削すると、その緻密な外皮をまっすぐに切り抜き、表面下の気孔を開いてしまう。表面下の鋳造気孔が一度開くと、めっき酸やリンス水が空洞内に閉じ込められ、ベーキング中にブリスターとして噴出する — めっき前のプラスチックメディアが緩和する故障である。
バリと外観仕様の両方を抱える部品におけるセラミックからプラスチックへの段階的受け渡し
機械加工されたステンレスや真鍮部品が、重い出口バリと厳しいめっき前外観目標の両方を伴って届いたらどうするか。`FF`めっき前コーンで重いバリを切削することを期待すると、サイクルが際限なく延び、粗いセラミックで止めると深い傷が残る。別々のボウルで二段階のハンドオフを実行せよ:まずセラミックで一次バリを素早くせん断し、十分にリンスし、めっき前に部品を微細プラスチックメディアへ移す。
めっき前プラスチックが鏡面光沢ではなくマットなサテンのアンカーを残す理由
最も細かい`FF`ポリマー段階を出た部品を検査せよ:金属は滑らかで絹のような均一な外観だが、鏡面光沢ではなくマットグレーである。超微細レジンメディアは依然として鉱物フラワーによる穏やかなマイクロシェービングで作用し、光を拡散散乱させる。未めっきのアルミニウムや真鍮がマットなめっき前アンカーではなく鏡面反射を必要とする場合、微細プラスチック平滑化の後に非研磨バニシングメディアまたは乾式コブで仕上げよ。
漸進的な自己摩耗、微細ポリマースラッジ、および排水設計
ボウルを磁器からポリマーに切り替えると、排水挙動、石鹸の投与量、排水口の維持管理が直ちに変わります。ポリエステルバインダーの侵食の仕方を無視すると、べたつくメディアベッドと汚れた部品が生じます。
振動ボウル内でのレジンの均一な侵食とセラミックの欠けの違い
振動バレル研磨機内で安定した切削を維持するため、ポリマーバインダーは外層を徐々に犠牲にして、鈍化した砥粒を脱落させ、下から鋭い砥粒を露出させます。この漸進的な自己摩耗により、プラスチックコーンはアルミナセラミックよりも稼働時間当たりの体積減少が速くなります。プラスチックメディアを意図的に使用することで、石材の消耗が速くなる代わりに、ワークの打痕がゼロになり、メッキ前の手作業バフ研磨が不要になり、ボウルの運転音も静かになります。
プラスチックメディアが微細な乳白色のポリマー・シリカスラッジを生成する理由
犠牲バインダーが微細な鉱物粉とともに継続的に浸食されるため、プラスチックメディア槽から排出される廃水は、重いセラミック砥粒を含む水と比べて乳白色で泡立って見えます。ポリマー微粉は高密度の石粉よりも沈降槽での沈降がはるかに遅く、未処理のままでは微細フィルターをすぐに目詰まりさせます。プラスチックメディアを毎日使用する工場では、沈降堰タンクを余裕をもって設計するか、未処理の乳白色廃水をワークに戻さず廃水を清澄化する必要があります。
べたつくメディアを防ぐための開ループフラッシング、沈降堰、コンパウンド投与
清水流量が低下しすぎたり、CNC切削油が槽内に混入したりすると、摩耗した樹脂粉が混入油と混ざり、コーン表面を粘着性の皮膜で覆います。コーンがべたつくと砥粒が食い込まなくなり、灰色のススがアルミニウムや真鍮の表面に転写されます。LC10やJTJ60などの適合する研磨剤を添加した安定した開放循環水フラッシングを維持し、ポリマー微粉を排水口からきれいに洗い流してください。
ポリエステルバインダーの温度、溶剤、高エネルギー遠心分離の限界
熱硬化性ポリエステルバインダーは、過度の摩擦熱、高温の洗浄水、または刺激性の塩素系溶剤によって軟化します。冷却水が不十分な状態で高速遠心機を運転すると、摩擦熱がコーンの摩耗を急激に加速させ、温まった金属表面に樹脂が塗り広げられます。湿式プラスチックサイクルは安定した水流で冷却し、樹脂コーンは刺激性溶剤で洗浄せず、加工済みワークは速やかにリンスと乾燥へ移してください。
| 現場の症状 | プラスチックメディアにおける根本原因 | 簡単なベンチチェック | 是正措置 |
|---|---|---|---|
| 厚い鋼のバリが残る | バリ根部に対してバインダーが柔らかすぎる | ルーペで未切削のヒンジを確認 | 切削段階を高速セラミックに切り替え |
| 白濁した灰色のアルミニウム | ポリマースラッジの再付着 | 濡れたコーンを白い布で拭く | 排水口を清掃し、水とJTJ60を増量 |
| コーンがべたつく・粘着する | 混入CNC油または高温 | ベッドの抵抗とボウルの温かさを感じる | ワークを脱脂し、LC10でパージ |
| 真鍮の深い傷 | ボウル内のセラミック片の混入 | ベッドをふるいにかけ破損石片を確認 | 切り替え前に排水口を完全にフラッシング |
| コーンがスロットに挟まる | 3分の1サイズ規定の違反 | 摩耗コーンとスロット間隙の比較 | 3分の1未満に再サイズ調整するか広いブリッジを設置 |
| 目詰まり防止ドレングレーチング | 樹脂ペーストによるスロット詰まり | 排水口の流量確認 | シフトごとにグレートをブラッシング;堰を拡幅 |
| 部品ビン内の小さな突起物 | 自己摩耗によるコーンの縮小 | 摩耗コーンをスクリーンデッキでテスト | 突起物除去のためチャージを定期的に再グレーディング |
| めっき後のブリスター | ダイカスト表皮の気孔開放 | ルーペでブリスター基部を検査 | `N`から穏やかな`FF`へ段階的に変更 |
バッチ間の砥粒埋め込みとプラスチックメディアの限界
ポリマーコーンは軟質合金の表面打痕を防ぐが、相互汚染、砥粒埋め込み、サイクルタイムの罠という3つのプロセス上の落とし穴をもたらすため、作業者が管理する必要がある。
遊離砥粒の持ち越しと stray セラミック片による軟質バッチの傷付け
午前のセラミック・スチール処理と午後のプラスチック・アルミ処理の間で、ボウルを完全にドレン洗浄せずに共用すると、即座に不良品を招きます。硬質セラミック片はドレンプラグや分離ランプの下に隠れ、軟質ポリマー処理物の中でカミソリのように循環します。プラスチック前処理バッチ内に残ったセラミック破片が数個でも、軟質真鍮やアルミハウジングに深い三日月状の傷を刻みます。
銅、鋼、アルミがコーンを共用する際のガルバニック相互汚染
ポリマー樹脂は活性表面がわずかに柔軟なため、前処理からの金属粉が洗い流される前にコーンへ軽く圧入されます。プラスチック処理物で真鍮継手を処理し、その同じメディアにアルミハウジングを投入すると、銅の痕跡がアルミに転写され、暗いガルバニック汚染が発生します。陽極酸化後や光沢外観が重要な場合は、アルミ用、銅合金用、スチール用に分別・表示したプラスチックメディアのトートを必ず専用化してください。
砥粒埋め込みが軟質シール座や摺動ボアを損なう理由
極軟純アルミ、焼鈍銅、軟質鉛フリー真鍮、油圧スプールボアなどでは、摩耗したプラスチックコーンから脱落した微細鉱物粒子がベッド重量下で軟質金属に圧入されることがあります。目に見えない埋め込まれたシリカやアルミナ粒子は、後工程で嵌合Oリングや摺動スプールを傷つけます。部品が動的流体シールや真空シールに使用される場合は、重要な軟質シールボアをマスキングするか、タンブリング後の超音波洗浄を検証してください。
バリが実際にセラミックを必要とする場合のサイクルタイムの罠の認識
プラスチックバリ取りメディアで最も高コストな日常的ミスは、オペレーターがレーザー切断スチールブラケットや厚いロールオーバーバリを`N`グレードコーンに投入し、アンロード時にバリがまだ残っているのを見る場合に起こります。バッチに単に時間が必要だと判断してタイマーを2倍、3倍にすると、重いバリ根部はほとんど変わらないままコーンが摩耗します。高速切削プラスチックでの通常サイクルで重いバリ根部が残る場合、時間の追加を止め、一次切削をセラミックに切り替えるか上流で予備トリムしてください。
当社の製造範囲とその境界
1992年に厦門で設立された厦門金泰金研磨科技有限公司では、反復可能な非鉄生産に必要な仕上げ設備とグレーディング済みポリマー消耗品の両方を製造している。当社工場は21機種プラットフォーム(CE認証証明書M.2023.206.C88121の下での8縦型モデル、およびM.2023.206.C88120の下での13横型モデル、有効期間2023-07-25から2028-07-24)を製造し、ISO 9001証明書00726Q01571R001(有効期間2026-06-03から2029-06-02)の下で運営され、24件の中国知的財産権(1件の発明特許、17件の実用新案、6件の意匠特許)を取得している。
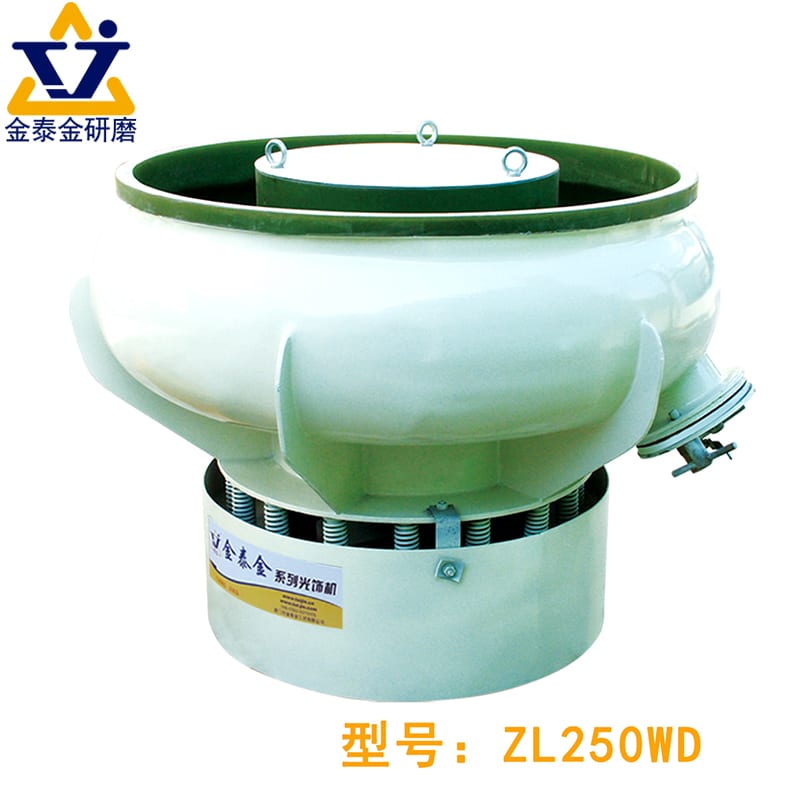
厦門で製造する樹脂結合プラスチックメディア、湿式コンパウンド、機械
当社のプラスチックメディアシリーズでは、高速切削(`N`)、高密度高速切削、中切削(`NF`)、軽切削(`F`)、プレメッキ用(`FF`)の各グレードを、コーン、ピラミッド、四面体、三角形、放物面の形状で成形しています。メディアは適合する機器でのみ清浄に性能を発揮するため、これらの消耗品は当社の振動ボウル、槽、回転バレル、分離機、乾燥機と組み合わせて提供し、品質証明書は認証に記載しています。
適合する湿式ケミカルと標準納期
樹脂コーンの切削性能を維持し、タブから乳白色のポリマースラッジを洗い流すには、適合した液体ケミストリーが必要です。当社は8種類のウェットコンパウンド — LC10、JTJ20、JTJ25、JTJ50、JTJ60、HM3、JTS5、MC8 — を配合しており、中性バリ取り洗浄剤、非鉄光沢剤、薄板絡み防止洗浄、防錆剤に対応しています。標準機は25〜35日、カスタム設計セルは45〜60日で出荷されます。
当社が供給しないブラストメディア、メッキライン、廃水ケミカル
「プラスチックメディア」を検索する購入者が、航空機表皮の塗料を剥がすために乾式ノズルから吹き付けるルーズ尿素、メラミン、アクリルブラストグリットを求めることがあります。当社は成形済みの量産仕上げタンブリングストーンのみを製造しており、ルーズプラスチックブラストグリット、ガラスビーズ、ガーネット、サンドブラストキャビネットは一切供給しません。同様に、当社の`F`および`FF`コーンはめっき・陽極酸化浴の直上流で金属を前処理しますが、電気めっき、陽極酸化、不動態化、コーティングラインは製造していません。
請負タンブリング工場ではなくサンプル検証試験を実施する理由
前処理プラスチックメディアやコーンプラスチックメディアを評価するチームから、定期的な部品ビンの外注仕上げ依頼をいただくことがあります。当社は受託仕上げやトールタンブリングのジョブショップを運営しておらず、メーカーやめっき業者が自社フロアで運用する機械、タンブリングメディア、ウェットコンパウンドを製造しています。エンジニアリング評価、試作レシピのサンプル、設備提案については、お問い合わせから部品写真と仕上げ目標をお送りください。
よくある質問
プラスチックメディアはプラスチック部品の研磨用ですか、それとも金属部品用ですか?
バレル研磨において「プラスチックメディア」とは、ワーク材質ではなく、砥石内部の熱硬化性ポリエステル樹脂結合剤を指します。樹脂結合の円錐形や角錐形は、アルミニウム、真鍮、亜鉛ダイカスト、繊細な鋼面などの軟質金属を、衝撃による加工硬化を起こさずにバリ取り・平滑化・予備研磨するために主に作られています。アクリルや眼鏡フレームなどのポリマー部品は、通常、乾式の木製ペグ、竹、クルミ殻でバレル研磨されます。
プラスチックメディアに超粗(VR)や粗(R)グレードが存在しないのはなぜですか?
弾力性のあるポリマー樹脂結合剤は柔軟すぎて、重切削せん断下で粗い巨礫サイズの粗研削砥粒を保持できません。ポリエステル円錐に`VR`や`R`の粗砥粒を鋳込むと、バレル研磨の摩擦により、厚い金属バリを削り取る前に砥粒全体が結合剤から引き抜かれてしまいます。重粗切削は、窯焼成のガラス質セラミックメディアに厳密に属します。
円錐形プラスチックメディアは、角錐形や四面体形よりもいつ選ぶべきですか?
部品が曲面の外周輪郭と開いた肩部を組み合わせている場合は円錐形を選んでください。滑らかな円錐壁が角部に傷を付けずに穏やかに転がり、先端が段差フィレットに届きます。バリがより狭い交差スロット、ポケットの角、ボス内部にあり、直線エッジと鋭角な先端が丸い円錐側面より深く届く必要がある場合は、角錐形や三面四面体形に切り替えてください。
円錐形がスロットに挟まらないようにプラスチックバリ取りメディアのサイズをどう選びますか?
厳格な3分の1クリアランスルールに従ってください。メディアがスロット、ポケット、ボアを通過する場合、最大円錐断面は最も狭いスロット開口部の3分の1より小さくなければならず、スロット自体より単に小さければよいわけではありません。貫通する円錐形では小さすぎる小穴には、穴より十分に広いブリッジング円錐を選び、円錐の摩耗に応じて定期的に再スクリーニングしてください。
プレプレート用プラスチックメディアだけで鏡面仕上げは可能ですか?
いいえ。最も細かい`FF`プレプレート用プラスチックグレードでも、超微細な鉱物粉を使用して穏やかなマイクロシェービングで山を平らにし、滑らかで均一なマットサテン仕上げを残します。この無方向性のサテン肌は、光沢電気めっきや陽極酸化前の理想的なアンカーとなりますが、鏡面光沢が必要な未めっき部品には、後工程として非研磨のバニシングまたは乾式コブ段階が必要です。
アルミニウム部品がプラスチックメディアで曇った灰色の皮膜を帯びて出てくるのはなぜですか?
アルミニウム上の曇った灰色の皮膜は、摩耗したポリマー粉塵、使用済みの鉱物粉、微細なアルミニウム切粉が槽内に滞留し、排出されずに部品に再付着していることを意味します。詰まった排水グレーチングを清掃し、未沈降の乳白色廃液の再循環を停止し、油分のある部品は事前に脱脂し、LC10またはJTJ60を添加した安定した開放ループ水フラッシングを維持してください。
 +86-592-2381506


 サポートされているIPv6ネットワーク
