


アルミニウムの等方性超仕上げ:外観ではなく摩擦のために買う仕上げ
等方性超仕上げは、外観のために買われることがほとんどない唯一の仕上げ工法です。この言葉が指すのは方向性のない表面性状(テクスチャ)であり、鏡面のように明るい面でも強い方向性を持つことはあります。明るさと方向性は別々の測定項目だからです。
この区別が購買判断のすべてです。要件が「光沢があること」なら、標準的なバレル研磨の工程で安く達成できます。要件が低い摩擦、長い疲労寿命、あるいは漏れないシールなら、方向性は機能上の欠陥であり、それを解決できるのは等方性の工程だけです。
「等方性」が実際に変えるもの
バレル研磨は、切削工具のように一定の模様を刻むものではありません。ボウル、トラフ、バレルの中では、チャージがランダムな向きで表面を押し込むため、得られる表面性状に優先方向はありません。これがこの用語の物理的な根拠です。ある軸に沿って測り、次にそれと直交する方向に測ったとき、粗さはほぼ同じ値を示すはずです。
そこから2つの帰結が生まれますが、購買担当はこれを混同します。
| 測定項目 | 何を表すか | それにとって「等方性」が意味すること |
|---|---|---|
| 粗さ(Ra、Rz) | 山の高さ | 等方性の仕上げは通常は低粗さでもありますが、必ずしもそうではありません。細かくても方向性のある表面性状は作れます |
| 方向性/研磨目 | 山が1つの軸に沿って並んでいるかどうか | 等方性が扱うのはここです。どの軸も支配的でないため、測定方向によって有利不利が出ません |
鏡面のように明るい面が等方性の試験に不合格となり、均一な梨地面が合格することもあります。 「鏡面仕上げ」と「等方性仕上げ」は別の注文書であり、目視で検査できるのはそのうち片方だけです。
最も一般的に使われる工程は、機械的作用に化学作用を加えます。切削用ケミカルが表層を反応させ、メディアが反応層を山から払い落とし、光沢化用ケミカルが残りを中和します。1パスあたりの機械的切削は小さく、化学作用があるからこそこの工法は細かいメディアを何日も回すより速いのです。そしてコンパウンドが消耗品の細部ではなく、*工程そのもの*である理由でもあります。
その工法を正当化するためにワークが満たすべき条件
等方性仕上げを正当化する機能上の要因は4つあり、ワークは図面上で少なくとも1つを持っている必要があります。
1. 滑り接触または転がり接触。 相対運動する2つの面は、山と山の当たり方で決まる接触面積を共有します。方向性のある研磨目はその接触に優先方向を与えるため、摩擦が向きに依存するようになります。歯車、軸受、油圧部品では、方向性を取り除くこと自体が買っている効果です。
2. 疲労。 機械加工面や研削面の工具痕はそれぞれ小さな切欠きであり、き裂は山から始まります。等方性の仕上げは方向性のある切欠きパターンを除去し、より浅くランダムな表面性状を残します。摩耗ではなく繰り返し荷重で寿命が決まる部品にこれが用いられる理由です。
3. シール。 ガスケット、Oリング、金属同士のシールが機能するのは、面がなじむからです。シール面を横切る連続した引っかき傷は漏れ経路であり、方向性のない表面性状には連続した経路がありません。この要因が最も多くこの工法を正当化するのはアルミニウム鋳物や銅合金のバルブボディで、そこでは漏れのコストが仕上げのコストを上回ります。
4. コーティング。 皮膜は下の表面性状に沿って形成されるため、方向性のある研磨目は陽極酸化やめっきの後も方向性のある仕上げになります。
等方性を指し示すワークの姿を1行で言えば、荷重のかかる面またはシール面を持ち、故障コストが高く、表面性状の方向が設計上の制約になっている部品です。
通常の仕上げで既に足りる場合
これは工法の販売側が省く部分であり、コストが無駄になる部分でもあります。
- 要件が外観だけ。 装飾用のトリム部品、接触もシールもない見える筐体。通常の光沢化工程の方が安く、方向性は使用中に見えません。
- 表面が塗装、粉体塗装、またはラッピングされている。 表面性状は皮膜の下に埋もれます。塗膜下の方向性のある研磨目は漏れ経路でも摩擦面でもありません。
- ワークが無負荷で使われる。 ブラケット、カバー、ガード。接触圧も繰り返し荷重もシールもなく、研磨目によって劣化しうるものが何もありません。
- 後工程で研磨目が除去される。 機能面が後から研削、ラップ、機械加工されるなら、先に等方化するために払うのは二重払いです。
- 公差が面ではなくエッジにある。 図面がエッジRや寸法を管理しているなら、これは誤った購買です。
- ロットが1個。 工程開発はロット全体で償却され、投資回収もロット単位になります。だから試作品は試験です。
正直に整理すれば、等方性は機能によって買われるものであり、機能が書かれていなければ購買担当は言葉に対して金を払っています。
3つの材料は同じようには振る舞わない
機構は同じですが、薬液、メディア、リスクは同じではありません。
| アルミニウム | 銅および黄銅 | ステンレス鋼 | --- | --- | --- | --- | ||
|---|---|---|---|---|---|---|---|---|
| 注意すべき不具合 | スメアと灰色で硬い変質層。鋼用に粒度調整されたメディアは平滑化ではなく切削になります | 変色とロット内の色のばらつき。疲弊したチャージはマットな膜を残します | 汚染。炭素鋼の粒子は不動態化処理後に錆の斑点として現れます | |||||
| メディアの方向 | 軟らかい側。プラスチック結合のメディア、後の段階で微粒セラミック | 微粒セラミックと光沢化メディア | より硬く微粒のセラミック。専用で、決して共用しない | |||||
| コストが正当化される箇所 | 油圧ボディ、ポンプハウジング、薄肉鋳物のシール面 | 色と接触の両方が重要なバルブボディと継手 | 繰り返し荷重を受ける部品、計器用および食品接触用のシール | |||||
| 当社が最初に確認すること | 最も条件の厳しい肉厚部での試験 | 色の基準は何か。表面性状とは別に | チャージを専用にできるか |
アルミニウムは難しい材料であり、しかも人々が検索するキーワードです。 硬い金属向けに選ばれたメディアでは、切削ではなく金属を押し流すほど軟らかく、表面は粗く硬くなります。そこで時間を延ばすか粗い粒度にするという通常の対応をすると、さらに悪化します。薄肉鋳物では、表面が仕上がる前に肉が反ってしまうことがあります。公表されている範囲は、軽いバリ取りで10〜20分、高品位の光沢仕上げで2〜8時間であり、等方性タイプの仕上げは長い側に位置します。そして重要な数値は試験から得られます。*公表されたサイクルは、お客様のものとは限らない材料と取り代を前提にしている*からです。より深い形状の話はアルミニウムの凹面部品の研磨にあります。
銅と黄銅は、表面性状の問題に色の問題を追加します。 どれだけ切削されたか、どうすすがれたかによって表面はわずかに異なる色合いに仕上がるため、ロットは表面性状では合格しても外観で不合格になることがあります。
ステンレス鋼は最も寛容な表面であり、最も寛容でない工程です。 リスクは汚染です。炭素鋼と共用したチャージは粒子を残し、不動態化処理後に錆の斑点として現れます。医療用や食品接触用の部品では、それが不合格になります。
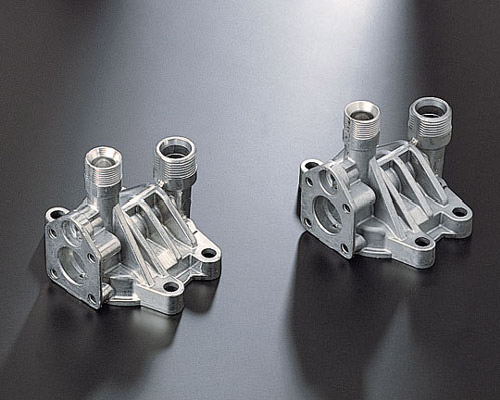
仕上げ後のアルミダイカスト製ポンプハウジング2点。これこそ、この工法が買われる形状です。めねじボス、その間の薄いリブ、そして平坦さを保たなければならない機械加工面であり、機能面がシール面でもあり接触面でもある部品です。この形状は、硬い金属向けに粒度調整されたメディアを罰します。面がきれいになる前にリブが丸くなるからです。写真からは表面性状が等方性かどうかは分かりません。それは目視ではなく測定です。
参考として、公表されているストリーム研磨の数値
当社は等方性超仕上げの自社レンジを公表していません。ワークに合わせて造るためで、それについては後述します。規模感の参考として、欧州メーカーのカタログ(OTEC ストリーム研磨 SF シリーズ、ドイツ語版パンフレット、2026〜10に取得)に掲載されている数値は次の範囲です。
| 機種グループ | 機械寸法 W × D × H(mm) | 最大ワーク径(mm) | 最大長さ(mm) | 最大質量 | ホルダー |
|---|---|---|---|---|---|
| SF X/1 78 | 1930 × 1430 × 2585 | 150 | 250 | 2 kg | 1〜2 |
| SF X/1 105 | 2560 × 1550 × 2820 | 230 | 300 | 15 kg | 2〜5 |
| SF H-105 | 2110 × 1620 × 2820 | 300 | 300 | 60 kg † | 1〜2 |
| SF-HD | — | 380 ‡ | 500 ‡ | 68 kg ‡ | — |
| SF-HP | — | 900 ‡ | 650 ‡ | 200 kg ‡ | — |
† カタログはこの質量をワークとホルダーの合計と記載しています。‡ ホルダーを含むと記載しています。
公表された2つの項目は、この工法をその工法たらしめている設定なので重要です。スピンドル最高回転数 1,000 rpm(SF-HD)と260 rpm(SF-HP)、そして浸漬角度範囲 ±35°と0〜35°です。平たく言えば、ワークはバラ積みで転動させるのではなく、制御された角度で保持されメディアに提示されるため、ワーク全体を処理せずに1つの面だけを扱えます。
これらの数値は当社の仕様ではなく、桁の目安として読んでください。 第三者のカタログ値であり、規模感のためのみのものです。当社のパラメータではなく、これを基準に機械を提供することもありません。カタログは寸法を治具込みで記載しています。どの問い合わせでも同じ罠です。数値は機械を表しており、お客様のワークを表していません。
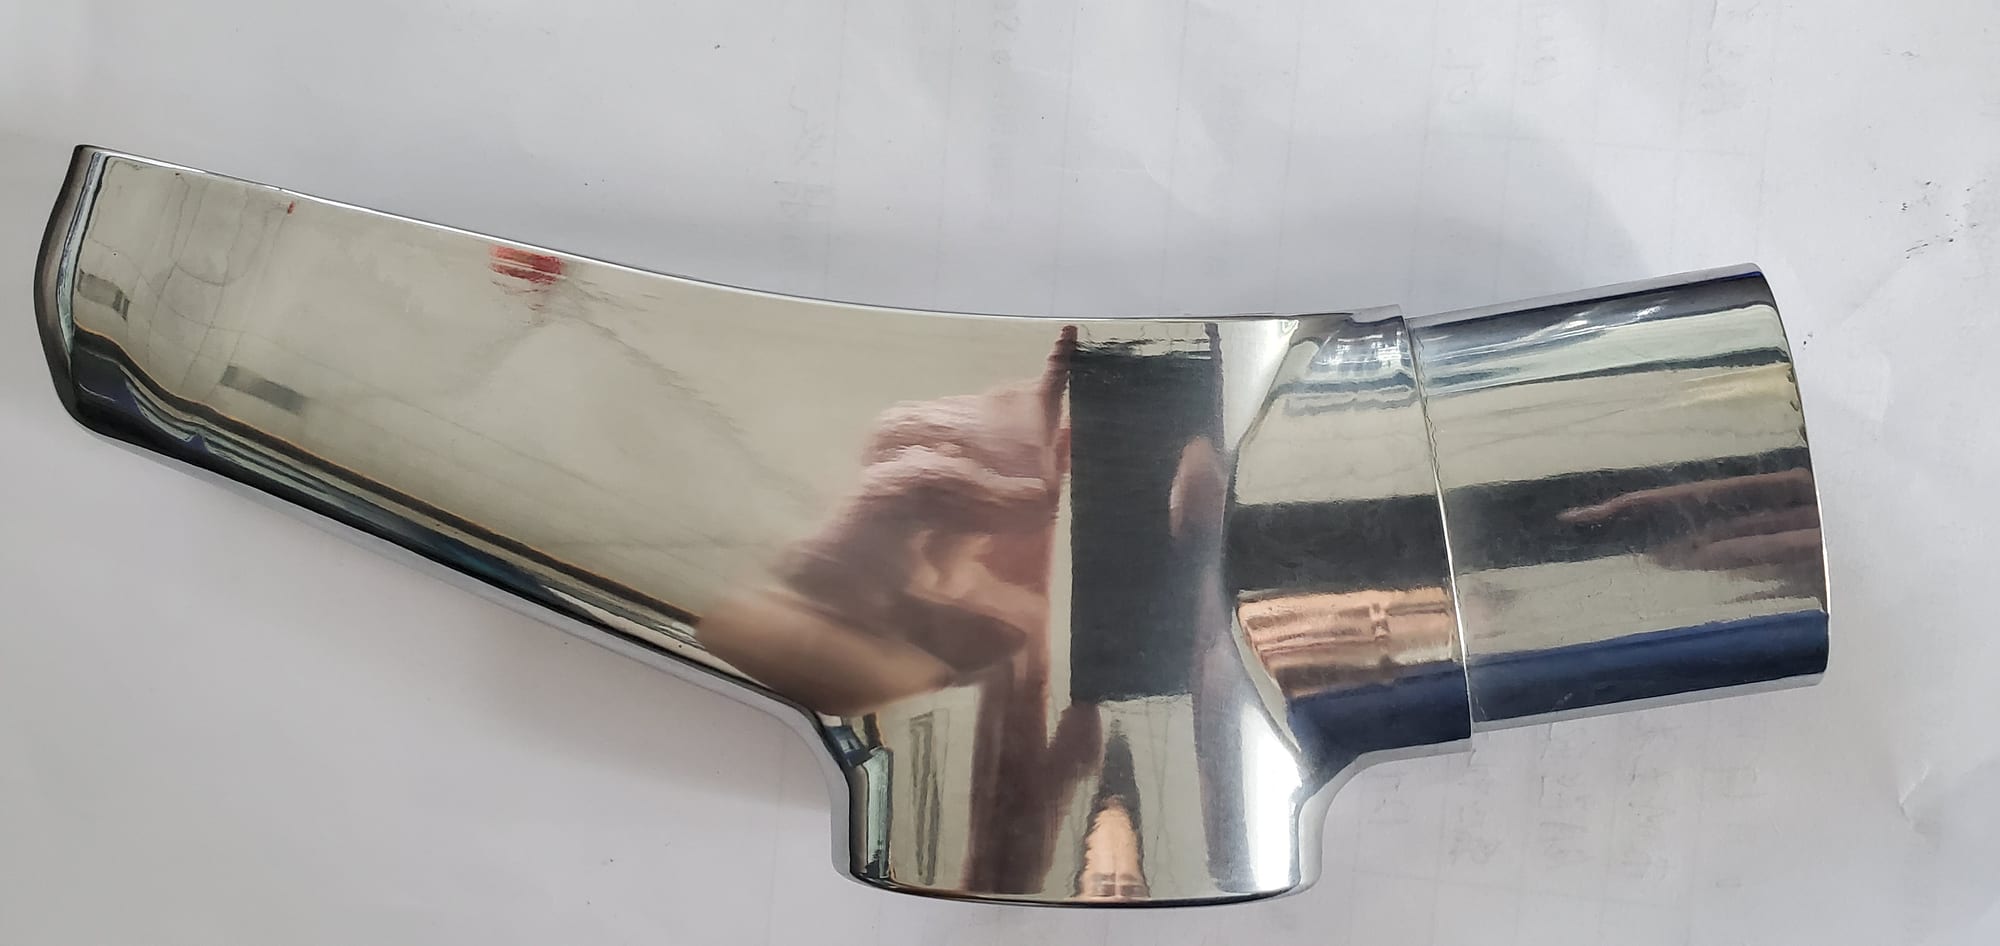
鏡面まで仕上げた銅合金の継手。ここが外観と機能を切り分けるべき箇所です。明るさは粗さが低いことを証明しますが、方向性については何も示しません。このような部品は外観検査に合格しても、シール面に方向性のある研磨目が残っていることがあります。そのためバルブボディでは、合否基準は2方向での測定であり、反射ではありません。
何が壊れるか、どう見分けるか、何を交換するか
| 見える症状 | 通常の意味 | 変更するもの |
|---|---|---|
| 明るいが、直交方向と軸方向で粗さが違う | 研磨目が研磨されただけで、置き換えられていない | 光沢化の前の切削工程。光沢化を増やしても方向性は直らない |
| アルミニウムで灰色・硬質・マットな表面 | 硬い金属向けに粒度調整されたメディア | より軟らかく微粒のメディアと、短い切削工程 |
| 銅合金ロットで色がばらつく | コンパウンド、すすぎ、乾燥の不安定さ | 定量供給、すすぎ工程、乾燥機 |
| 不動態化後のステンレスに錆の斑点 | チャージ内の汚染 | 専用チャージと洗浄 |
| エッジRが公差外 | バリ取りが必要な箇所に仕上げ用のサイクルを設定した | 工程を分割し、エッジの限界を明記する |
| 結果が改善した後、止まり、逆転する | 疲弊したチャージ。交換すべき消耗品はこれ | 定めた間隔でのメディア全交換。補充ではない |
| 運転中に薄肉が反る | 断面に対してエネルギーが高すぎる | エネルギーを下げる。あるいはこの工法が不適切 |
最初の行は、等方性を誤って売られた案件の典型故障です。唯一重要だった試験に落ちる、美しい部品です。方向性をどう測定するかを説明できない供給者は、その主張を検査できません。バリと粗さの測定と同じ規律です。
摩耗する部品と、調整ではなく交換を告げるサイン。 この工法を決めるのはチャージであり、完全に使い物にならなくなる前に3つのサインを出します。仕上がりが改善しなくなる、先週はなかったマットな灰色の曇りが出る、同じ結果に20%余計にかかる。メディア寿命は材料とサイクルにより20〜200運転時間で、幅が広いため時間だけでは指標として不十分です。だからこそサインが時計より重要です。トラフの20〜35 mmのポリウレタンライニングが2つ目の摩耗部品で、胴まで摩耗したものは修理です。疲弊したチャージは速度が落ちるだけではありません。工法の失敗に見える灰色の曇りを生み、購買担当はメディアではなくコンパウンドを交換してしまいます。
等方性が誤った購買になる場合
- 荷重のかかる面もシール面もない。 装飾用、構造用、無負荷。明るさを買ってください。
- 機能面の上にコーティングされる部品。 皮膜が表面性状を隠し、研磨目は問題でなくなります。
- メディアが届かない形状部位。 深い止まり穴は、そこに入れない工法では仕上がりません。またメディアは最小形状部位のおよそ3分の1より大きくしてはいけないため、3 mmの部位には3 mm未満のメディアが必要です。
- 故障モードが表面ではなくき裂や折れである。 断面の欠陥は仕上げの問題ではありません。
- ロットが1個、または公差がエッジにある。 算術的にも幾何学的にも不適切です。
自社の提案について言えること、言えないこと
当社は仕上げ設備と、そこで使うメディアおよびコンパウンドを製造しており、カタログの1行ではなくワークに合わせて造ります。
- 等方性超仕上げの機種は公表していません。カタログに載る機種がないからです。 仕事は図面から仕様化され、試験によって確立されます。
- お客様のワークがこの工法を正当化するなら、それを中心に構成を検討します。メディア、コンパウンド、運動は、データシートではなくお客様のワークで決めます。
- 試験が成果物です。 代表的な数点、最悪のものを含めて、仕上がり、サイクル、実測のメディア消費量として返します。
- 造っていない仕上げは見積もりません。 等方性の主張は測定なので、サンプルで確認します。
設備の物理的な仕様は、当社が造るどの機械とも同じ規則に従います。三相 380 V または 415 V、50 Hz、75〜85 dB(A)、1メートル地点、そしてすべての機械は出荷前にメディアを投入して試運転します。標準機は手付金から25〜35日、受注生産で45〜60日、厦門からの海上輸送は30〜40日です。ワークがメディア範囲の軟らかい側を必要とする場合、それはプラスチックまたは微粒セラミックの選択であり、薬液は仕上げ用コンパウンドの範囲から選びます。制御された局所切削で単一のワークを保持するなら、遠心ディスクシリーズが比較すべきもう1つの選択肢です。
FAQ
等方性超仕上げと研磨の違いは何ですか。 研磨は粗さと反射率を狙い、等方性仕上げは表面性状に方向がないことを狙います。部品は鏡面まで研磨されても強い方向性を持つことがあり、両者は異なる合否基準で買われます。
どの部品が実際に等方性仕上げを必要としますか。 荷重のかかる接触、繰り返し荷重、またはシール面があり、表面性状の方向が設計上の制約になっているものです。油圧部品、歯車と軸受面、鋳物やバルブボディのシール面、そして摩耗ではなく疲労が限界となる部品です。
アルミニウムは鋼と違う工程が必要ですか。 はい。アルミニウムは軟らかく粘るため、硬い金属向けに粒度調整されたメディアは表面をスメアして粗く硬い面にし、時間を延ばしたり粗いメディアにしたりすると悪化します。範囲の軟らかい側と短い切削工程が必要です。
銅と黄銅も同じように扱えますか。 機構は同じですが合否の幅が広くなります。色が表面性状と並ぶ第2の基準なので、すすぎと乾燥の工程が仕様の一部です。
なぜステンレス鋼が汚染のリスクが高いのですか。 炭素鋼と共用したチャージが粒子を残し、不動態化処理後に錆の斑点として現れるからです。医療用や食品接触用の部品ではそれが不合格になります。専用チャージが管理手段であり、見積もりを比較する前に確認すべきコスト項目です。
Max Xu, 営業 — 厦門金泰金研磨科技有限公司
厦門市海滄区新陽工業区新昌路31号
info@surface-polish.com
引用した OTEC ストリーム研磨 SF シリーズの数値は、第三者のカタログ(ドイツ語版パンフレット、2026年10月取得)に掲載された公表値であり、規模感の参考としてのみ示しています。当社の仕様ではなく、当社が提供するいずれの機械についての主張でもありません。またカタログ自身の項目の一部はワークホルダー込みで記載されています。仕上げ工程は材料、除去すべき取り代、要求される仕上げによって設定されるため、特定のワークに対する構成はそのワークでの試験によって確認します。当社は仕上げ設備と、そこで使うメディアおよびコンパウンドを製造しており、受託仕上げサービスは提供していません。
 +86-592-2381506


 サポートされているIPv6ネットワーク
