


遠心ディスク仕上げ機:オープンボウル構造、ギャップ制御、現場での限界

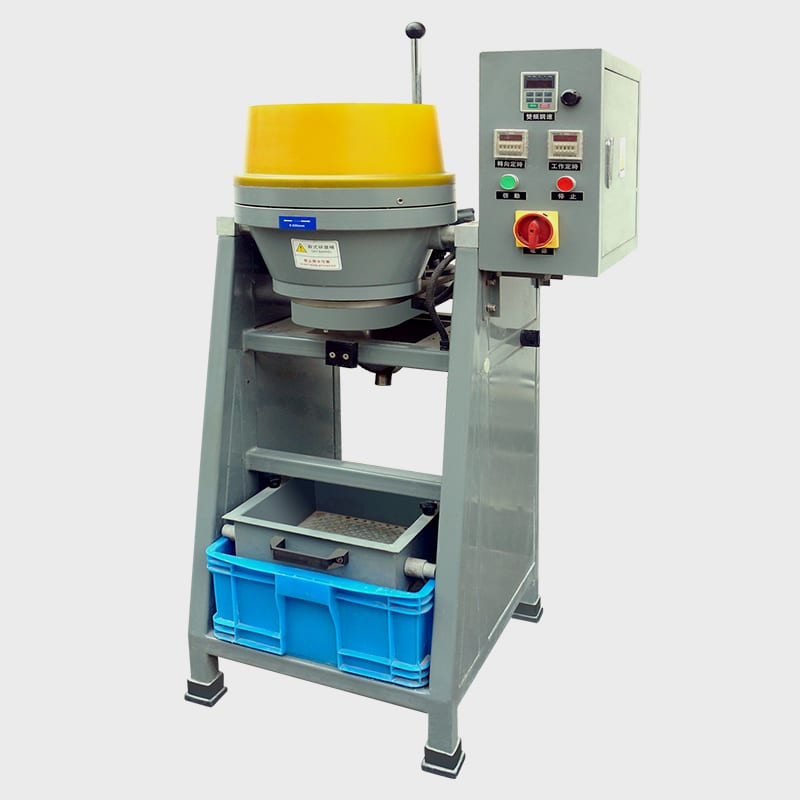
通路の向こうから見ると、遠心ディスク仕上げ機はコンパクトな据置型の槽のように見える。しかし、運転中のボウルを覗き込むと、回転する底板ディスクがワークとメディアを外側へ飛ばし、固定されたポリウレタン壁に衝突させて密なトロイダル流動を形成している。この高速な反転により、振動バウルよりもはるかに速くバリが除去される。ただし、ワークが底部の運転ギャップを通過しないことが条件である。
本ガイドと当社の他の設備ページとの関連:遠心仕上げ機、遠心研磨機、または遠心タンブラーで検索すると、同じファミリー名を共有する2つの異なる構造がヒットする。密閉型プラネタリードラム装置は遠心バレル仕上げ機に属し、オープンディスクと密閉ドラムの直接比較は遠心ディスクとバレル仕上げの比較に記載している。高エネルギー装置と標準バウルの比較検討をまだ行っている場合は、まず振動仕上げの概要をご覧いただきたい。本ガイドはオープンボウル遠心仕上げ機に限定し、ギャップシール、湿式ギャップフラッシング、薄物ワークの詰まり限界、バッチ処理時間、ポリウレタン摩耗検査について解説する。
オープンボウル遠心仕上げ機内部のトロイダル流動メカニズム
すべてのディスク仕上げ機は、高速回転する底板と固定された垂直ブレーキ壁の組み合わせによって切削圧力を生み出す。この2つの表面間でエネルギーがどのように移動するかを理解することで、短いサイクルタイムと処理限界の両方が説明できる。

回転する底部スピナーがチャージを外側へ加速する仕組み
当社のディスク仕上げ機の底部では、成形されたロータ(スピナー)が垂直スピンドル上で回転する。遠心力により、メディアとワークの最下層がボウル壁に向かって外側へ飛ばされる。バネ支持の振動槽とは異なり、外殻はフレームに剛結合され、ロータが荷重に直接エネルギーを注入するため、小型の剛性ワークに強力な摺動接触が与えられる。
固定ポリウレタン壁が流れを制動し折り返す仕組み
外側へ向かう流れが固定ポリウレタン壁に衝突すると、摩擦により水平方向の回転が減速され、堆積物がライナー形状に沿って上方へ押し上げられる。下方から押し出される新しいメディアが、上昇する柱を頂部で内側へ巻き込み、スピナー中心部へと再び流れ落ちる。バリ取りとエッジの面取りのほとんどは、高速の下部メディアと低速の上部堆積物が出会うせん断帯で行われる。
オープントップの可視性が現場でのサイクル内検査を変える理由
ボウル上部が開放されているため、オペレーターはスピンドルを停止したり密閉ドラムの蓋を外したりすることなく、トロイダル流動をリアルタイムで観察できる。機械加工ステンレス継手のセットアップ運転中、工具工は手袋をした手で転動する堆積物からワークを1個そのまま取り出し、すすいで現場の照明下でエッジの面取りを確認する。開放アクセスにより、オープンボウル遠心仕上げ機は監視が容易で、小ロットにわたって天井設置の定量ノズルと組み合わせやすい。
乾式ディスク構成と湿式オープンボウルディスクマシンの比較
金属バリ取りのほとんどは定量水と液体コンパウンドを使用する湿式で行われるが、処理済みクルミ殻や木製ペグを用いた精密研磨用の専用乾式ディスク装置も存在する。湿式ボウルは安定した水流により熱とスワーフを除去する一方、乾式装置は軽量有機メディアに適した穏やかなロータ速度とエアクリアランスで運転される。湿ったチャンバーに乾式有機顆粒を投入してはならず、湿式ボウル内でセラミックストーンを乾式運転してはならない。摩擦によりポリウレタンスピナーが膨れ上がる。
スピナー対リングのギャップシール:すべてのディスクマシンの中核
信頼性の高い遠心ディスク仕上げ機と慢性的な現場の頭痛の種を分けるものは何かと経験豊富な保守技術者に尋ねれば、彼らは一箇所を指さす。回転する底部スピナーと固定された下部摩耗リングとの間の運転ギャップである。

回転ディスクと固定摩耗リングの機械的幾何形状
回転ディスクが固定壁に直接接触すれば両面が焼損する。そのため、製造者はロータエッジが固定下部リングと出会う周囲に狭い環状ギャップを設計する。当社の高エネルギー遠心ディスク仕上げ機やCFシリーズ遠心ディスク仕上げ機のような構成では、精密スピンドルベアリングがロータを同心かつ平坦に保持し、ギャップ幅を均一に保つ。シムパックやねじ式ハウジングにより、嵌合エッジの摩耗に応じてメカニックが軸方向高さを再設定できる。
ギャップクリアランスがワークとメディアの両方より狭くなければならない理由
この周囲スロットは厳格な現場ルールを課す。チャンバー内のすべてのワークとすべてのタンブリングストーンは、運転ギャップより厚くなければならない。平らなシム、ワイヤーピン、摩耗したストーンの薄片が回転ロータと固定リングの間にエッジ方向から滑り込むと、ディスクは旋盤バイトのようにそれをトラックに沿って引きずり回す。瞬時に、1個の詰まった金属ブランクがウレタンリップ周囲に溝を掘り、駆動系を過負荷にし、薄物ワークを曲げてスクラップにする可能性がある。
セラミックギャップリングと成形ポリウレタンラビリンスシールの比較
製造者はワーク厚さと砥粒に基づいて、2つの材料ペアで周囲シールを構成する。熱鋳造ポリウレタンリップは弾力性のあるクッション性を提供し、中サイズストーンによる重量バリ取り時の軽微な砥粒通過を許容し、ボルト固定による交換が可能である。硬質セラミックまたは鋼製摩耗リングは、ラップ仕上げ面と加圧水膜を組み合わせ、時計部品、ジュエリーフィンディング、精密ブラケットなどでより狭いギャップを維持する。
微細な破砕メディア片が運転クリアランスに食い込み傷つける仕組み
新品ワークと新鮮なメディアがギャップを通過しても、破砕したストーンや undersized 砥粒は隠れた損傷を生み出す。数十シフトにわたって、セラミックやプラスチックペレットが摩耗してスロット幅に一致する平らな欠片になる。バッチ間の微細スクリーニングを省略すると、鋭い鉱物片が環状ギャップに詰まり、内側からウレタンリップを研削除去する。
湿式ギャップフラッシング水制御と熱管理
高エネルギー遠心作用は、ワーク、ストーン、液体のコンパクトな体積に相当な機械的動力を詰め込む。ボウルを通る安定した水フラッシングがなければ、摩擦熱は金属を変色させ、ウレタンライナーを膨れ上がらせるほど急速に上昇する。
水が滞留せずギャップまたはスプレーリングから入る理由
適切に配管された湿式遠心研磨機では、清浄水と定量コンパウンドが連続的に流入し、汚れた液体はスロット付きフロアプラグやディスク下トラフから排出される。ギャップフラッシュ設計では、加圧水が下部シール継ぎ目自体を横切って上向きに流れ、微細シルトがスピンドルラビリンスに到達する前にボウル内へ押し戻す液体バリアを形成する。天井スプレーバーが転動堆積物を上方から濡らし、すべてのワークが新鮮な潤滑液でコーティングされた状態を保つ。
潤滑、スワーフ排出、切削トラクションのバランス
遠心タンブラー内の水流は、単なるすすぎ蛇口ではなく切削スロットルのように機能する。水が少なすぎると灰色のスワーフが堆積物内に閉じ込められ、暗色の微粉がステンレスやアルミニウム表面に再付着して艶出しされる。水が多すぎるとスピナーが水浸しになり、ストーンが壁を登る代わりにウレタン床の上をハイドロプレーニングする。オペレーターは定量ポンプを調整し、暗色スワーフがドレンから細く流れ出しながら堆積物がきびきびと転動する状態にする。
フラッシング流量が不足したときにポリウレタンライナーに何が起こるか
ポリウレタンは冷水流量下ではストーン衝撃をよく吸収するが、冷却液が不足すると急速に劣化する。折れたホース、詰まったストレーナー、空のタンクがサイクル中に流量を止めると、摺動摩擦によりボウル温度が急上昇する。過熱したウレタンは軟化し、ロータエッジに沿って粘着性を帯び、鋼製バッキングプレートから剥離する。起動時のドレン流出確認が高価なロータ損傷を防ぐ。
循環沈降タンクと新鮮定量供給セットアップの比較
オープンボウル遠心仕上げ機を運用する工場は、ワンススルー水道水定量供給と閉ループ沈降タンクまたは遠心分離機のどちらかを選択する。ワンススルー定量供給は毎バッチに清浄水と新鮮なコンパウンドを供給し、メッキや陽極酸化処理に向かう外観部品への砥粒持ち越しを防ぐ。循環タンクは、オペレーターが沈降バッフルを定期的にスラッジ除去し、防錆剤を補充する限り、一般バリ取りセルでの水使用量を大幅に削減する。砥粒を含む水を狭いギャップに戻すとリング摩耗が加速する。
薄物ワークのギャップ詰まり限界とワーク形状の境界
すべての図面を1台の機械で仕上げられるわけではない。開放型円盤バウルで得意な形状と、密閉バレルや振動槽に適した形状を見極めることで、シールの破損やロット全体の不良を防げる。

平ワッシャー、シム、薄板プレス品が隙間に落ち込む理由
平板プレス品、ばねシム、シックネスゲージ、薄手ワッシャーは、標準的な円盤仕上げ機にとって典型的な不適合品である。トロイダル流が壁面に沿って床の継ぎ目へ真っ直ぐ下降するため、平板ブランクは硬貨がシュートへ滑るようにスロットと平行に整列する。広い面があっても、剃刀のように薄いエッジは回転リップと固定リングの間へ真っ直ぐ潜り込む。薄板プレス品は、粘着防止液を使用した振動バウルか、床の継ぎ目が皆無の密閉バレルに適している。
トロイダル転動を停滞させたり隣接部品を傷つける重量コンパクト部品
塊状鍛造品、長軸、重量鋳物は、円盤チャンバーのコンパクトなトラックを圧倒する。大型部品はメディアのクッション内に浮かばず回転床に沈み込み、ウレタン回転盤上を引きずられて隣接部品に傷を付ける。開放型バウル遠心仕上げ機は、転動流中に浮遊する小型〜中型の剛性部品——CNCブラケット、骨プレート、時計ケース、ファスナー、超硬インサート——に最適である。
高エネルギー円盤転動に合わせたメディア本体密度と形状の選定
遠心力は接触圧力を何倍にも増幅するため、振動槽では穏やかに切削する粗い砥石でも、ディスク装置では表面を打ち固めたり角を過度に丸めたりすることがあります。ほとんどのレシピでは砥粒を1段階下げ、鋼のバリ除去には細切削用のセラミック研磨メディアを、真鍮やアルミニウムのめっき前仕上げにはプラスチックコーンを組み合わせます。材料の比較については5種類の研磨メディア材料の選択をご覧ください。
繊細な光沢化段階における可変周波数駆動による速度制御
産業用円盤機は可変周波数インバータを介して主軸を駆動し、オペレーターが各レシピ段階に応じてロータ速度を合わせられる。初期切削時の高速ロータはミーリングバリを素早く除去し、磁器バニシング時にインバータ周波数を下げると衝撃が和らぎ、マイクロ欠けなく角がシャープに保たれる。1つのバウル内での可変速度により、精密工場はコンパウンド交換前に粗スワーフを洗浄すれば、機械間で部品を移動せずにバリ取りと平滑化を組み合わせられる。
| ワークカテゴリ | 円盤適合性 | 現場での挙動 | より適した代替手段 |
|---|---|---|---|
| 小型CNCステンレスブラケット | 高い適合性 | トロイダル転動中に浮遊;高速切削 | 大量ロットには振動バウル |
| 薄手平板シムおよびワッシャー | 不適合 | 隙間に潜り込みロータを詰まらせる | 密閉バレルまたは振動バウル |
| 細線ピンおよび針 | 不適合 | 外周クリアランスに噛み込む | 磁気研磨機または密閉バレル |
| 剛性真鍮および亜鉛金具 | 高い適合性 | プラスチックメディアで平滑切削 | 長い取っ手には振動槽 |
| 超硬インサートおよび工具チップ | 高い適合性 | 加圧下で均一なエッジホーニング | 極圧には密閉バレル |
| 重量鋳物および長軸 | 不適合 | ロータ上に沈み隣接部品を傷つける | 治具付き槽またはトラフ振動機 |
| プレス打ち抜きジュエリーおよび時計用ブランク | 条件付き | ハードリング間隙が十分な場合のみ安全 | 極薄素材用の密閉バレル |
バッチ処理のターンアラウンド、傾斜排出、および後段分離
槽内での高速切削も、オペレーターが濡れたメディアを手作業で二倍の時間をかけて掻き出すのであれば意味がない。スムーズなターンアラウンドは、迅速なボウル傾斜と二段スクリーニング、そして即時の遠心乾燥を組み合わせることで実現する。

手動傾斜チャンバーと空圧傾斜・スクリーニングステーションの比較
コンパクト型および床置き型ディスク仕上げ機は、ハンドホイールギアまたは空圧シリンダーで駆動されるピボットトラニオン上にボウルを搭載している。タイマーがスピンドルを停止すると、オペレーターはチャンバーを振動スクリーン上に前方傾斜させ、部品とメディアを一緒に排出する。一体型ステーションでは、使用中のメディアを下部リターンパンまたはホッパーで受け止め、直立したボウルへの迅速な再投入を可能にし、バッチ間のアイドルターンアラウンドを短縮する。
メディア分級を清潔に保ち、小径砥粒がボウルに戻らないようにする
ディスクバッチ後のスクリーニングは二つの役割を同時に果たす。上段デッキは仕上がり部品と使用中メディアを分離し、細かい下段分級メッシュは破損チップや摩耗した小径石をメディアがボウルに戻る前にリジェクトトレイへ落とす。下段デッキのスクリーニングを省略することは、遠心研磨機の間隙シールを台無しにする最速の方法である。ホッパーに再投入された小径石はすべて、次のバッチでシームを詰まらせる楔となる。
高エネルギー排出直後のリンスと遠心乾燥
濡れた遠心タンブラーから出た部品は、切削直後の露出金属表面に微細なスワーフと活性コンパウンドを付着させている。濡れた鋼製ギアやステンレス金具をトート内に放置すると、検査開始前にフラッシュ錆、ウォータースポット、盲ネジ部の白い残留物を招く。分離した部品を清浄なスプレーリンスに直接通し、加熱遠心スピンドライヤーへ投入することで清浄度を固定できる。仕上げ後分離・洗浄・乾燥に関する当社の現場ガイドをご参照ください。
負荷比率とサイクルリズムを確定するためのサンプル試運転の構成
生産ロットをディスクセルに投入する前に、スクラップ片ではなく最悪条件の機械加工部品で管理された試運転を実施すること。コンパクトディスクボウルではメディア対部品の体積比が厳しく、部品を詰め込みすぎるとメディアクッションが不足して角部の打痕が発生し、逆に負荷不足ではボウル空間が無駄になる。充填高さ、インバーター速度、水流、コンパウンドコード、時間を記録することで再現可能な現場カードを構築できる。表面仕上げサンプルテスト準備のためのバイヤーチェックリストに従ってください。
摩耗リング、ポリウレタンライニング、駆動ベアリングの点検
オープンボウルディスクユニットは一つのコンパクトな周縁シームに沿って摺動速度が集中するため、シフト終了時の短時間点検が、後々の数週間にわたるスピンドルやライナーの計画外修理を防ぐ。

スピナーから壁面周縁に沿ったシックネスゲージと目視検査
毎シフト終了時、またはオペレーターが周期的な擦過音を聞いた場合は直ちに、ボウルを空にし、シームを洗浄し、ローターリップ全体を点検する。非傷付け性プラスチックシックネスストリップをスピナー周囲の4箇所に差し込み、均一なクリアランスを確認する。左右で間隙測定値が不均一な場合は、ハブ下の砥粒、ボルトの緩み、またはスピンドルベアリングの遊びを示し、全周で均一に拡大している場合は正常摩耗であり、アキシャルシム調整の時期である。
上部ブレーキ壁の非対称ポリウレタン摩耗帯の読み取り
鋳造ポリウレタン壁は、作業者が機械をどのように運用しているかを正直に示す。健全な湿式ディスク仕上げ機では、固定壁が下部カーブのすぐ上、外向き流れが上向きに転じる位置で均一な帯状に滑らかに摩耗する。シーム直下の鋭い溝は慢性的な小径砥粒の噛み込みを示し、ローター面全体にわたる粘着性、黒ずみ、またはひび割れのあるウレタンは、ボウルがフラッシュ水不足で運転されていたことを証明する。素鋼が露出する前に薄肉部を発見できれば、溶接補修なしでライニングをきれいに張り替えられる。
メインスピンドルハウジングと下部ラビリンス排水経路の保護
回転ディスクの下には、汚水をホースから排出しつつ研磨泥をスピンドルベアリングから遠ざける排水トラフとラビリンスシールドが配置されている。オペレーターが排出前にフラッシュ水を早く止めると、セラミックスラッジがトラフ内で固まり、ベアリングシールへ向かって侵入する。毎シフト、空のボウルと排水シュートを洗浄することで、静かなベアリング回転を維持できる。
壊滅的なスコアリング発生前のライナー再接着とスペアリング交換の計画
賢明なメンテナンスチームは、鋼対鋼の接触を待つのではなく、スピナーと摩耗リングを計画的な消耗品として在庫する。スペアの鋳造ローターまたはシールリングを棚に保管しておけば、メカニックは週末停止中にウェットエンド部品を交換し、摩耗したハブを熱鋳造ポリウレタン再接着のために送り出すことができ、素鋼が素鋼を削る事態を防げる。
| 現場症状 | 推定根本原因 | 現場確認 | 是正措置 |
|---|---|---|---|
| 周期的な擦過音 | 間隙内の破片または薄肉部品 | 周縁シームを点検 | 楔状異物を除去;微細チップをスクリーニング除去 |
| トロイダル流動の鈍化 | 過剰な水がローターに流入 | 排水と表面を確認 | 流動が噛み込むまで給水を絞る |
| 粘着性のある濃色ウレタンリム | 水不足による発熱 | ストレーナーとドレンを点検 | 給水管を清掃し、ライナーの接着を確認 |
| ワークの角の欠け | 部品の密集によるメディアクッション不足 | メディアと部品の比率を確認 | バッチ数またはロータ回転数を低減 |
| 金属表面のくすんだ灰色皮膜 | 水の汚れまたはコンパウンド濃度不足 | 濡れた部品を布で拭き取る | 沈殿槽を清掃し、薬剤投入量を確認 |
| 周囲の隙間の不均一 | ハブの汚れまたはベアリングのガタ | 時計の4方向で隙間を測定 | ハブ座を清掃し、ベアリングを点検 |
| 駆動ベース付近のスラリー | 下部トラフを塞ぐ泥 | ディスク下のシュートを点検 | 毎シフトごとにドレンシュートを洗い流す |
当社の製造範囲とその境界
厦門金太金研磨科技有限公司は1992年に厦門で設立され、自社工場で産業用バレル研磨機と消耗品を製造しており、製造する製品と当社の境界を明確に示しています。
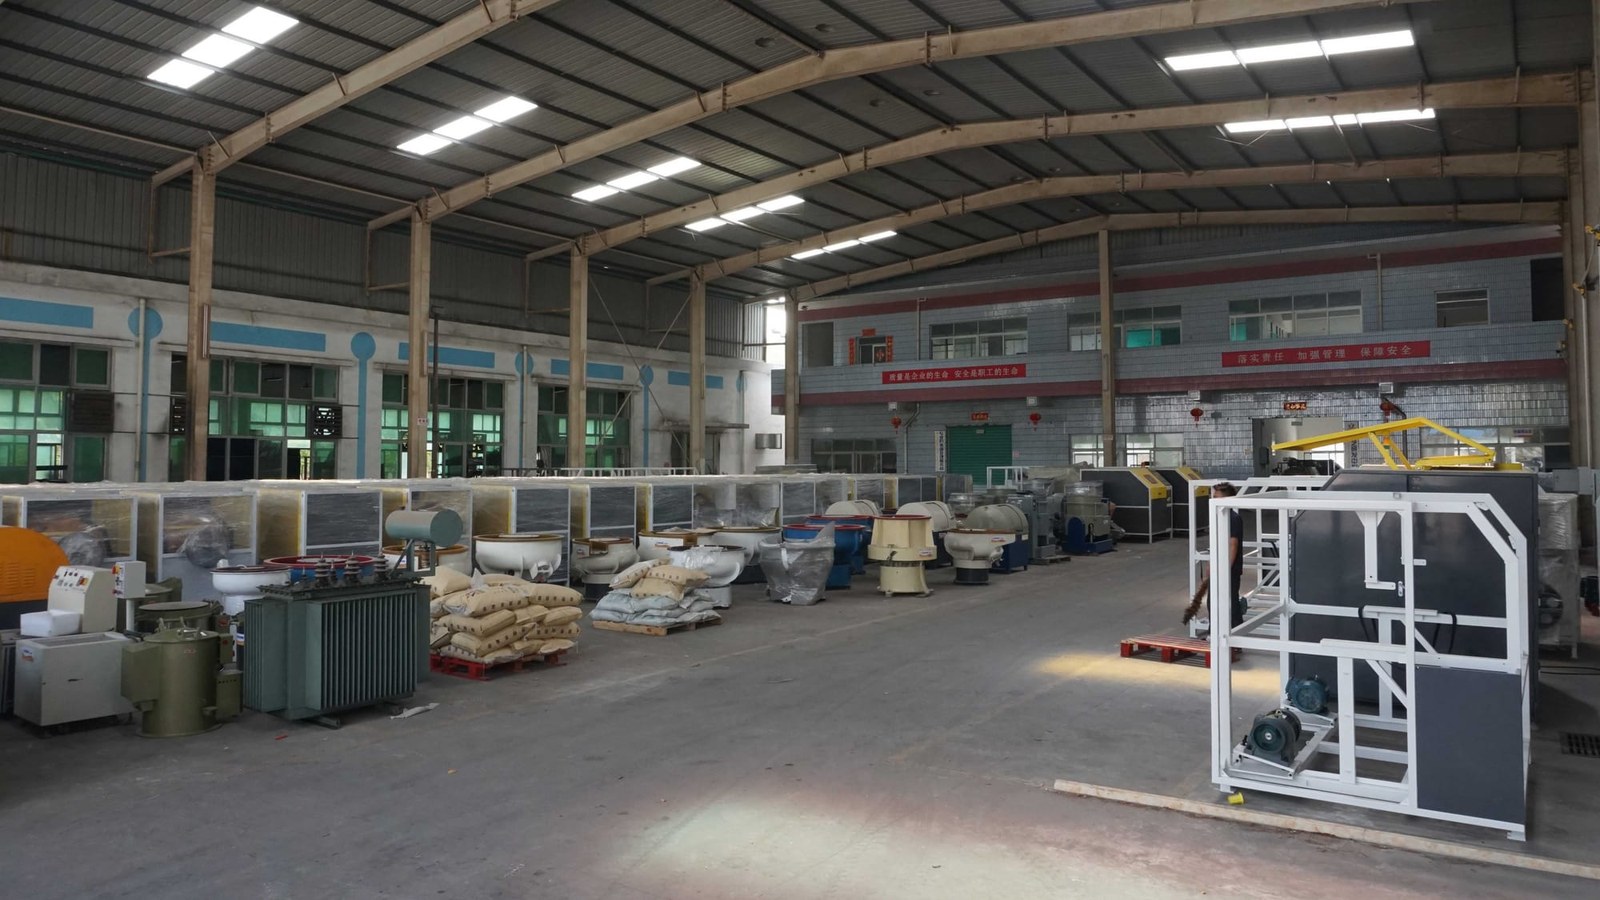
厦門製造拠点、機械プラットフォーム、および検証済みコンプライアンス記録
当社の厦門工場では、21の機械プラットフォームを製造しています。すなわち、CE適合証明書M.2023.206.C88121の下での8縦型モデル、およびM.2023.206.C88120の下での13横型モデル(有効期間2023-07-25~2028-07-24)、さらにISO 9001証明書00726Q01571R001の下でのモデル(有効期間2026-06-03~2029-06-02)です。当社の技術部門は24の中国知的財産権を保有しており、その内訳は1の発明特許、17の実用新案、6の意匠特許です。記録は認証でご確認ください。標準仕様は25~35日、カスタム仕様は45~60日で出荷され、当社の8種類のコンパウンド(HM3、JTJ20、JTJ25、JTJ50、JTJ60、JTS5、LC10、MC8)と厳密に組み合わせられます。
当社のディスク研磨ラインとバレル、ボウル、磁気研磨機との適合性
単一の機械アーキテクチャですべての部品図に対応できるわけではないため、当社は開放型ボウル遠心ディスク研磨機に加え、密閉型遠心バレル機、振動ボウルおよび振動トラフ、回転バレル、磁気ピン研磨機、振動分離機、遠心熱風乾燥機、さらにセラミック、プラスチック、磁器、鋼、有機メディアを製造しています。購入者が頑丈なCNCブラケットと薄いシムを同時に送付してきた場合、当社エンジニアは両方を1つのディスクボウルに押し込むことは決してせず、各形状を安全なクリアランスが確保できる機械ファミリーに適合させます。
請負加工ではなく設備を製造する理由
遠心式研磨機を調査している購買担当者から、定期的なロットを当社工場に送って受託バレル研磨を依頼したいとの問い合わせが時折あります。当社の商業的境界は厳格です。当社は工場や仕上げ工場向けに研磨機、メディア、コンパウンドを製造しており、受託仕上げや委託加工の注文は一切受け付けません。ジョブショップを運営すれば、設備のお客様と競合し、エンジニアリングの焦点が溶接構造物、ウレタン金型、スピンドル組立、出荷前試運転から逸れてしまいます。
当社の製造範囲外のプロセスと表面処理
図面が非機械的処理を要求している場合、明確な技術的範囲を示すことで購買担当者の無駄な時間を省けます。受託加工をお断りするだけでなく、当社は電気めっきライン、陽極酸化槽、不動態化槽、粉体塗装ブース、PVD真空コーター、サンドブラストキャビネット、ショットブラストタービン、熱処理炉、ハンドグラインダー、電解研磨ライン、CNC工作機械を製造しておりません。自社の部品に合わせて構成されたセントリフューガルディスクセル、メディア、ウェットケミストリーを工場内に必要とされる場合は、お問い合わせより当社エンジニアまでご連絡ください。
よくある質問
開放型ボウル遠心研磨機は小物部品において振動ボウルとどう異なりますか?
振動ボウルはスプリングマウントされたトラフを振動させ、通常の重力下でメディアが部品を優しく擦る方式で、大きな混合負荷や薄いプレス品に適しています。開放型ボウル遠心研磨機は固定ポリウレタン壁の内側で底部ロータを回転させ、高速なトロイダル流動を発生させて、部品が剛性で底部外周ギャップより厚ければ、振動サイクルのほんの一部で頑固なバリを除去します。
薄いプレス部品が遠心ディスク研磨機内で詰まるのはなぜですか?
すべての開放型ボウルディスク研磨機は、表面が擦れ合わないよう、回転する底部ロータと固定下部摩耗リングの間に狭い運転ギャップが必要です。平らなシム、薄いワッシャー、細いピンは壁面の下向き流れに沿って縁を立てて整列し、そのスロットに滑り込んでロータを詰まらせ、ウレタンリップに傷を付けます。薄物部品は密閉バレルまたは振動ボウルに適しています。
すすぎ工程を省くために湿式遠心バレルを乾式で運転できますか?
いいえ、湿式構成の遠心ディスクボウル内でセラミックやプラスチックメディアを乾式で運転しないでください。安定した水とコンパウンドのフラッシングがないと、激しい摺動摩擦により急速に熱が発生し、鋳造ポリウレタンスピナーが軟化・膨れし、灰色の金属粉が部品に焼き付きます。乾式ディスク研磨には、低速で軽く処理した有機メディアを使用する専用の乾式機が必要です。
オペレーターはギャップリングとポリウレタンライニングをどのくらいの頻度で点検すべきですか?
オペレーターは毎シフト終了時に継ぎ目をホースで洗浄し、目視でギャップクリアランスを確認するとともに、週に一度、プラスチック製のシックネスゲージで4つの時計位置を測定してください。挟まった石片を早期に発見し、毎バッチ後にメディアチャージから摩耗した規定寸法未満の砥粒をふるい分けることで、回転リップと固定壁の両方に深い溝状の傷が付くのを防げます。
ディスクマシンの構成レビューには、どのような詳細情報が必要ですか?
合金、最小エッジ厚または壁厚、搬入時のバリ状態、目標表面仕上げ、シフトあたりのバッチサイズ、めっきや組立などの後工程を示す部品図面または写真をお送りください。最小部品厚を最初に確認することで、当社のエンジニアはサンプル試運転の前に、オープンボウル式ディスク仕上げ機、密閉式遠心バレル、振動バレルのいずれがお客様の現場に適合するかを確認できます。
 +86-592-2381506


 サポートされているIPv6ネットワーク
