


遠心バレル研磨機:仕組みと仕様の決め方
遠心バレル機は、振動研磨機を速くしたものではありません。投入のしやすさと引き換えに接触圧力を得る別の形状であり、そのトレードオフが適したワークを変えます。
三つの仕上げルート——回転バレル、振動、遠心——でまだ迷っているなら、その判断は別のページに属します:バレル研磨機。遠心ファミリーまで絞り込み、次にディスク式とバレル式のどちらかを選ぶ段階なら、その比較はこちらです:遠心ディスク式とバレル式の比較。本ページはバレル式を候補と想定し、その仕組み、選ぶべきでない場面、仕様書の書き方を扱います。
遠心バレル機が実際にしていること
遠心バレル研磨機を探す購買担当の多くは、振動バレルでは時間がかかりすぎるワーク、あるいは標準的なタンブラーで打痕が付くワークを抱えています。遠心バレル研磨機——遠心バレルタンブラーとも呼ばれます——は、遊星遠心力によってその両方を解決し、当社のバレル研磨機の中で最も高い接触圧力を生み出します。
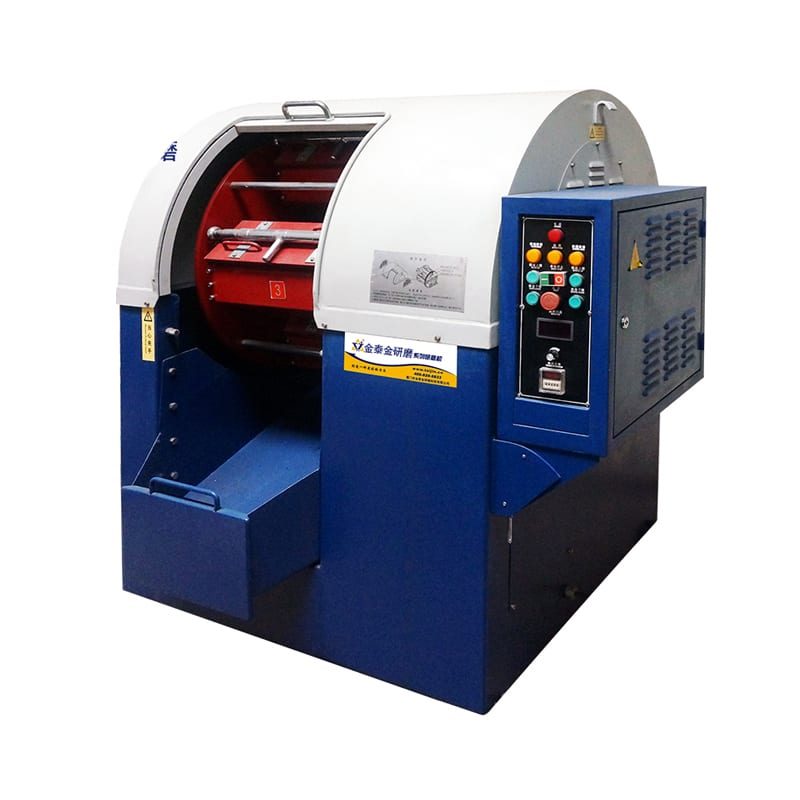
1台に3つの運動:タレット、バレル、メディア
遠心バレル機は高速の観覧車のように動き、1つのフレームの中で3つの運動を同時に組み合わせます:
- メインタレットの回転:中央のタレットホイールが水平軸で回転し、外周に密閉ドラムを保持します。
- バレルの逆回転:ベルト、チェーン、またはギアが、各ドラムをメインタレットとは逆方向に自軸で回します。
- 圧密されたメディアの滑り:各ドラム内で、ワーク、メディア、水、コンパウンドが外壁に押し付けられながら滑らかに滑ります。
なぜバレルは逆回転するのか
ドラムがタレット上で固定されていたら、遠心力は脱水機の洗濯物のようにワークとメディアを外壁に貼り付けます。各バレルを逆回転させることで、圧密された塊はドラム軸の周りへ引き戻され、密な滑り層を作ります。これにより、ワークが空中で衝突することなく、純粋な滑り研磨が得られます。
高G環境が振動研磨機と変えるもの
振動バレル内では、切削圧力は通常の重力とメディアの自重だけから生まれます。遠心バレル内では、遊星回転が各ドラム内に通常重力の数倍を生み出し、プロセスの挙動を3つの点で変えます:
- 切削量の増大:倍増した接触圧力が、振動バレルではほとんど落とせないステンレスやチタンの硬いバリに砥粒を押し込みます。
- ワーク同士の分離:メディア層が高い力で圧縮されるため、ワークは隣のワークにぶつかることなく、メディアのマトリクスの中に閉じ込められて緩衝されます。
- 等方性の表面性状:高圧下での多方向の滑りは、ギア、ベアリング、医療用インプラントでしばしば遠心アイソ仕上げと呼ばれる、均一で方向性のない仕上げを生みます。
「ハーパライジング」という名称の由来
古い航空宇宙や医療の図面では、遠心バレル研磨ではなく「ハーパライジング」と指定されることがよくあります。ハーパー社に由来するこの用語は、密閉された逆回転ドラム内での遊星遠心バレルタンブリングを指すにすぎません。
遠心という名称の下にある2つの系統
遠心研磨機や遠心ポリッシュ機を探す購買担当は、遠心という呼称を共有する2つの異なる構造——バレル式とディスク式——をしばしば混同します。
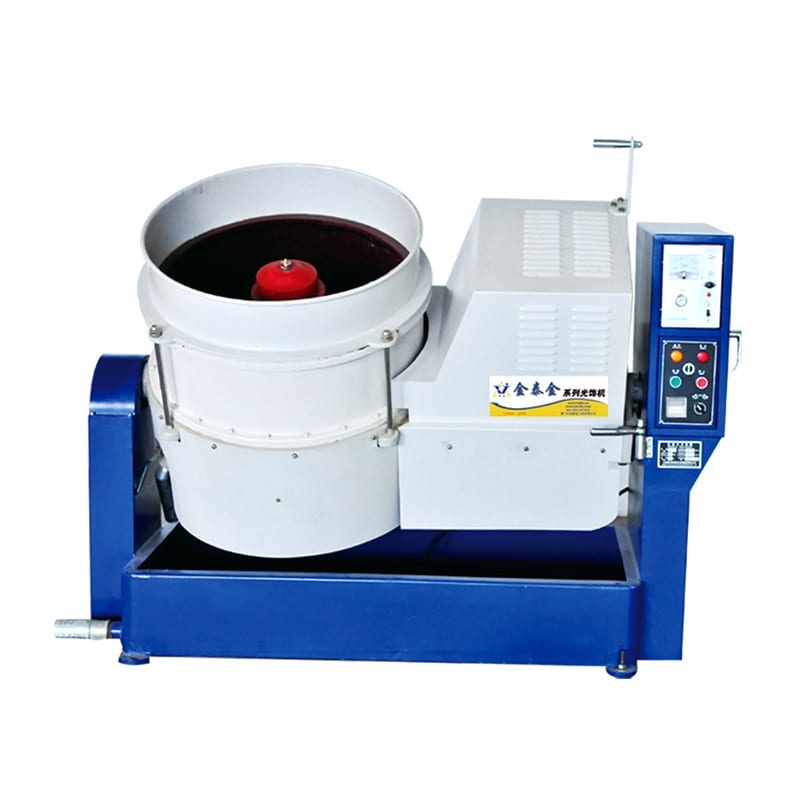
バレル式——タレット上の密閉ドラム
遠心バレル機、たとえば当社のOBD-BJシリーズでは、チャンバーは回転タレットに取り付けられた密閉式のゴムライニング多角形ドラムです。オペレーターは計量したメディア、ワーク、水、コンパウンドを投入し、水密カバーをクランプで締め、密閉バッチサイクルを回します。
ディスク式——底部でディスクが回る開放槽
遠心ディスク研磨機——ディスク研磨機の当社CFシリーズのような遠心ディスク仕上げ機——では、開放型のポリウレタン槽が回転する床ディスクの上にあります。そのディスクがワークとメディアを連続的なロール運動で駆動します。
互換性がない理由
この2つの機械に互換性はありません。開放型ディスク機は連続的にフラッシングし、投入が速く、自動化も容易ですが、回転ディスクと固定壁の間の隙間が紙のように薄いワークを噛み込むことがあります。
バレル機はバッチを密閉ドラム内に封じ込め、ディスク隙間はゼロで、重切削や鏡面バニシング向けのより高い滑り圧力を生みます。代償はサイクル間のバッチ排出が遅いことです。
どちらがどのワークを担うか
小型で堅牢なプレス品や継手を大量に処理し、迅速なバリ取りと短いターンアラウンドが必要ならディスク機を選びます。ワークが繊細、薄肉、高価な場合、大きな面取りや鏡面バニシングが必要な場合、薄いエッジがディスク隙間で詰まる場合は遠心バレルを選びます。
遠心バレルが正解になるとき(そしてならないとき)
ほとんどの機器カタログは、遠心バリ取り機が工場内のあらゆるワークを処理できるかのように書かれています。実際には、高エネルギーの遊星タンブリングには明確な物理的限界があります。
遠心バレルを指す4つの条件
次の4つの条件のうち1つ以上に当てはまるなら、遠心研磨機が最も有力な候補です:
- 打痕を許容できない小型・高価値ワーク:骨プレート、歯科用ブラケット、時計ケース、航空宇宙用継手は、圧密メディアの中で分離されたまま処理されます。
- 振動バレルでは止まってしまう難加工合金:チタン、インコネル、工具鋼、ニチノールは、高Gの滑り圧力によく反応します。
- 等方性の下地研磨や鏡面バニシング:タービンブレード、インプラント、歯車の歯は、歯元と歯面にわたって均一に平滑化されます。
- 開放型ディスクの隙間を詰まらせる薄いプレス品:リードバルブ、シム、微小なワッシャーは、密閉ドラム内で安全に処理されます。
遠心バレルを避けるべき3つの条件
逆に、3つのワーク条件は遠心バレルが不適切な機械であることを即座に示します:
- 大型・かさばる・重い鋳物:バレル投入口とドラム径がワークサイズを制限します。十分なメディアクリアランスがないワークはライナーを傷つけるか、壁に衝突します。
- 長いシャフト、押出材、幅広の平板:細長いワークはコンパクトなドラム内で端から端へ回転できず、矩形トラフ式振動機の領域です。
- 底面のバリ取りが必要な深く細い止まり穴:圧密されたセラミックやプラスチックのメディアは、深い止まり穴の行き止まりまで循環できません。代わりに磁気ピンを使用します。
下の4列の判断表で、自分のワークが遠心バレルに属するかどうかを確認してください。
| ワークの状況 | 遠心バレルを使うべきか | 機能する理由/失敗する理由 | 不可の場合の代替案 |
|---|---|---|---|
| 打痕のない鏡面光沢が必要な小型精密部品 | 可 | 圧密メディアがワークを緩衝し、衝突を防ぐ | バラ積み処理ではなし |
| バリ取りが必要な交差穴や凹み溝 | 可 | 高い滑り力が細かいメディアを溝へ押し込む | 極細穴には磁気ピン研磨 |
| 大型・重量の鋳物や構造ハウジング | 不可 | ドラム径と蓋の開口部がワークの包絡寸法を制限する | 矩形トラフ式振動機またはドラッグ研磨機 |
| 長いシャフト、ロッド、平板パネル | 不可 | ワークが自由に転がるにはドラム長が不足する | リニアトラフ式振動機またはワイドベルトサンダー |
| 迅速なバリ取りが必要な大量・均一な小型プレス品 | 可 | 高い接触圧力が短いサイクルでバリを落とす | 排出を速くするなら遠心ディスク仕上げ機 |
| 潰れやすい複雑な薄肉ワーク | 条件付き | タレット回転数が過大、または重いメディアだと壁が凹む | 低速運転できる変速バレル、または回転タンブラー |
| 底面にバリがある深い止まり穴 | 不可 | 圧密メディアが深い止まり穴の開口部に架橋する | 磁気ピン研磨または熱バリ取り |
振動研磨との正直な比較
遠心タンブラーが既存の振動研磨機を置き換えるかとよく尋ねられます。どちらも他方を置き換えるものではありません。
振動研磨は開放チャンバー内で低エネルギー・長サイクルで運転し、ホイストで容易に投入できる中・大型ワークに適します。遠心バレル研磨は高い滑り力をコンパクトな密閉ドラムに集中させ、小型・難加工・繊細なワークに向きます。同じ工場に両方あるのは普通のことです。振動バレルが一般的なバリ取りと大型鋳物を担い、遠心バレルが難加工合金、手術部品、精密バニシングを担います。
機械の仕様をどう決めるか
遠心研磨の会社や機器ビルダーと進める場合、機械の仕様はカタログの型番ではなくワークから始まります。1992年創業の厦門(アモイ)工場では、21の機械プラットフォームと6つの製品ラインにわたって装置を製造し、24件の中国認可知的財産権を保有しています。
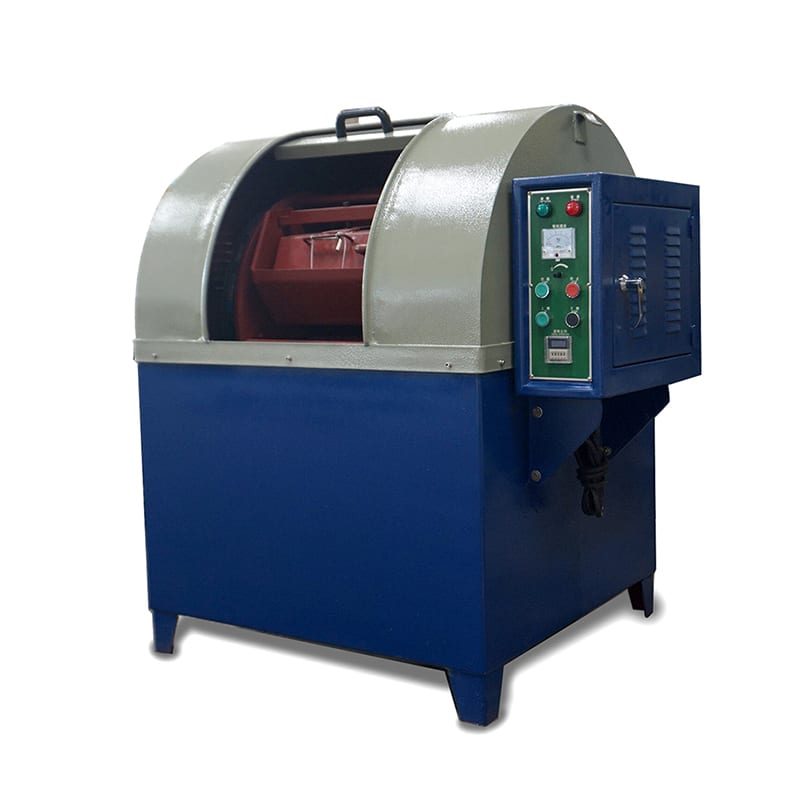
機械ではなくワークから始める
タレットサイズを見る前に、量産ワークについて4つの事実を確定させます:
- 最大ワークサイズ:ドラム内径と長さは、最長のワーク対角線の周囲に十分なメディアクリアランスを残す必要があります。
- バッチ重量と処理能力:シフト当たりの総量とロットサイズがドラム容量を決めます。
- 合金と肉厚剛性:薄い真鍮プレス品と焼入れ工具鋼では、必要な接触圧力が異なります。
- 目標とする表面グレード:一段階のバリ取りならメディアは1グレード、鏡面仕上げなら多段階のメディア交換が必要です。
バレル本数と容量——数字の意味
遠心バレル機は通常、タレット上に2本、4本、または6本のドラムを備えて作られます。よくある誤解は、バレルが多いほど生産量が自動的に上がるというものです。
バレルが多いほど良い機械とは限りません。ドラムを増やすと個々のドラム径が小さくなり、ワークサイズが制限されますが、バランスの取れた1サイクルで別々のロットを処理できるようになります。注目すべきはバッチ当たりの総積載量と、バッチ切り替えの頻度です。
回転数と制御範囲——実際に必要なもの
固定回転数の機械が許容されるのは、工場が毎日まったく同じ鋼板プレス品を流す場合だけです。複数のワーク形状を処理する、切削とバニシングを切り替える、薄肉ワークを流す、のいずれかが始まった時点で、可変周波数ドライブ(VFD)は必須です。
変速により、オペレーターは初期バリ取りで高いタレット回転数、繊細な仕上げやデリケートなワークでは低い回転数で運転でき、PLCのジョギングでドラムを投入高さで停止できます。
投入、排出、選別
ワークとメディアがどうドラムへ入り、どう出るかを計画せずに遠心バレルを仕様化してはいけません。開放型の振動バレルと違い、密閉式の遠心バレルはバッチごとに開けて空にする必要があります。
小型機は持ち上げ式ドラムを使いますが、当社の自動選別OBD-BJプラットフォームのような産業機は、ドラムをモーター駆動の振動スクリーンデッキ上に傾けます。バッチの切り替えが多い場合、排出速度が日々の生産量を左右します。
仕様チェックリスト
正式な見積を依頼する前に、仕様書で次の8項目を確認してください:
- ワークの寸法と重量:最大、最小、最も壊れやすいワークの図面。
- 受入素材の状態:機械加工、プレス、鋳造、レーザー切断、熱処理のいずれか。
- 表面目標:エッジのバリ取り、めっき前のつや消し下地、または鏡面バニシング。
- バッチ量と頻度:ロットサイズと1日当たりのバッチ回転数。
- ドラムの排出方式:小ロット向けの持ち上げ式ドラム、またはモーター選別付きの傾斜ドラム。
- VFDとPLC制御:タレット回転数とサイクルタイマーのレシピ保存。
- バレル仕切り:繊細なワークを隔離するための内部パーティション。
- 工場ユーティリティ:電源、リンス水、沈殿排水。
高エネルギー機械におけるメディアとコンパウンド
トラフ式振動機から粗い振動用メディアと石けんをすくって、遠心バレルに放り込むことはできません。密閉ドラム内の高G環境は、メディアの摩耗の仕方とコンパウンドの挙動を変えます。
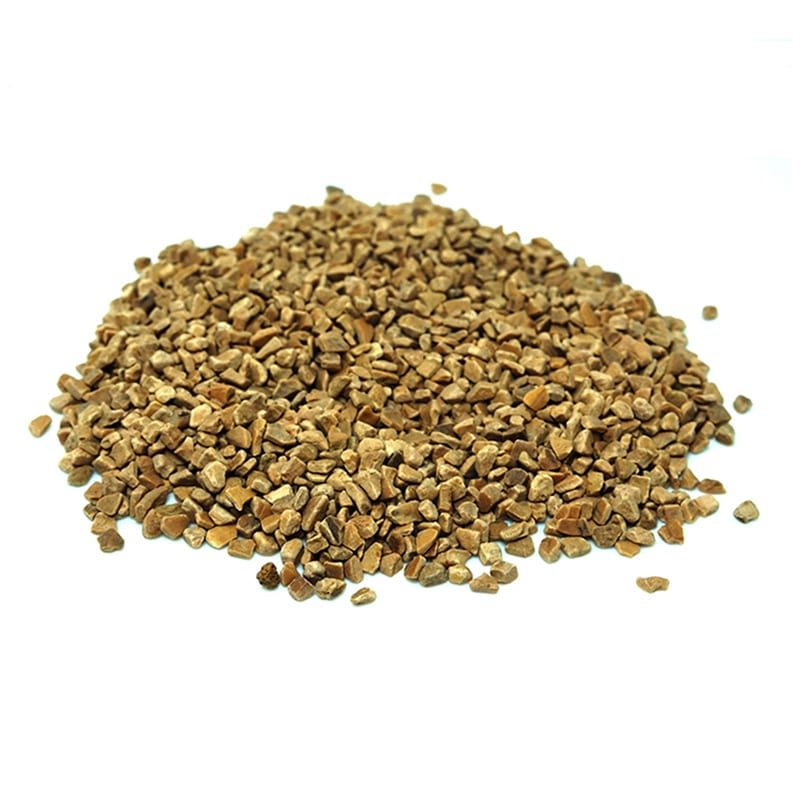
メディアの選択肢が振動機より狭い理由
振動バレルで機能する粗く鋭いセラミックの楔は、高エネルギー遠心圧力下では砕けて砂利状になり、ワークをえぐります。
遠心バレルには、より小さく、より高密度で、より滑らかな研磨メディアが必要です——たとえば細いセラミック円柱、球、アングルカットコーン、アルミや真鍮向けの高密度プラスチックメディアです。タレットの力が接触圧力を倍増させるため、遠心バレル内の細かいメディアは速く切削しながら、はるかに滑らかな表面プロファイルを残します。メディア形状の詳細は振動タンブラーのメディア選定ガイドをご覧ください。
鏡面加工のための非研磨メディア
ジュエリー、時計ベゼル、医療器具で鏡面光沢を得るには、非研磨の鋼製仕上げメディア、磁器ボール、乾燥クルミ殻に切り替えます。非研磨メディアは金属をまったく除去せず、微小な凸部を冷間圧延で平坦にし、鏡面反射に変えます。
高Gでコンパウンドが果たすべき違い
密閉ドラム内ではサイクル中に連続的な排水流がないため、水と仕上げ用コンパウンドは激しい摩擦と大量のスワーフ生成に耐えなければなりません:
- 高い熱安定性と潤滑性:倍増した滑り力は密閉ゴムライニングドラム内で急速に熱を生むため、目詰まり(グレージング)を防ぐ強靭な潤滑膜が必要です。
- 強いスワーフ懸濁性:研磨された金属微粉は回転中に排出できないため、コンパウンドは微粉を懸濁させ続け、ワークに押し戻されないようにする必要があります。
- 低泡性の化学:密閉バレル内の過剰な泡やガスの蓄積は蓋の下に圧力を生み、滑り領域から潤滑を奪います。
3段階のシーケンス
遠心バレルでめっき前や鏡面仕上げに到達するには、省略できない厳格な3段階の順序を踏みます:
- 第1段階——切削:高密度の細粒セラミックメディアと切削用コンパウンドがバリと工具痕を落とします。
- 第2段階——均一化:滑らかなプラスチックまたは細かいセラミックメディアが表面を均一なサテン下地に整えます。
- 第3段階——バニシング:非研磨の磁器、鋼製メディア、乾燥クルミ殻がサテン下地を圧縮して鏡面光沢にします。
遠心機に特有の故障モード
遠心バレルのバッチがうまくいかないとき、高エネルギーは誤りを急速に拡大します。振動バレルではほとんど現れない設定ミスが、数回の運転で薄肉ワークを曲げたりライナーを摩耗させたりします。
ワークを廃却する前に高エネルギーの欠陥を診断する
メディアのレシピを変える前に、遠心バレルでは必ず3つの機械的な基本を確認します。ドラムの総充填率、タレットの回転数設定、タレットホイール上で対向するドラム間の重量バランスです。
4列のトラブルシューティング表
下の診断表を使って、遠心バレル装置に特有の不具合を特定し修正してください。
| 表面または機械の症状 | 根本原因 | 現場での確認 | 是正処置 |
|---|---|---|---|
| ワークが曲がったり薄肉部が凹んだりして出てくる | タレット回転数が高すぎる、ドラムの充填不足、またはメディアが重すぎる | 変形部位を肉厚と充填率に対して比較する | VFDでタレット回転数を下げる、メディア比率を上げる、または軽いプラスチックメディアを使う |
| 内部の穴や溝にバリが残る | メディアが穴に入るには大きすぎる、またはワーク同士が重なり合っている | 石が穴の開口部に架橋していないか確認する | より小さなコーンやピンに替え、ワークの投入密度を下げる |
| 深いえぐり傷や粗い引っかき傷が出る | メディアが高G圧力に対して鋭すぎる、または砕けたチップを含んでいる | バケツ1杯のメディアを篩い、破片がないか確認する | 砕けたチップを篩い落とし、より細かく丸いセラミックグレードに落とす |
| 鏡面に達せず表面が曇る | 最終段階で研磨メディアを使った、または汚れたスワーフがドラムを汚染した | 最終メディアに研磨砥粒が含まれていないか確認する | バレルライナーを十分に洗浄し、バニシングには非研磨メディアを使う |
| ポリウレタン製バレルライナーが早期に摩耗する | 充填量不足、または潤滑されていない砥粒のままドラムを運転している | 蓋を閉じる前にドラム内の総チャージ高さを測る | 適正な充填率を維持し、十分な潤滑コンパウンドを投入する |
| バレルごとに結果がばらつく | 水量の不均一、駆動ベルトの緩み、またはメディア摩耗のばらつき | 各ドラムからワークを個別にサンプリングして比較する | 逆回転ベルトの張力を確認し、コンパウンド投入量を標準化する |
コスト:何が決めるのか
エンジニアリングチームが遠心バレルの導入を評価するとき、機械の購入価格だけを見ると運転の全体像を見落とします。総プロセスコストは、開放型振動ラインとは異なる挙動をする5つのコスト項目から成ります。
遠心設備の5つのコスト項目
あらゆる遠心バレル運転は、5つの継続的なコスト要素を支払います:
- 設備の償却:タレット、逆回転駆動、選別デッキの固定資本費をバッチ量で割ったもの。
- メディアの摩耗:高密度セラミックや鋼製メディアは初期費用が高く、倍増した圧力下でより早く摩耗します。
- コンパウンドの投入:高潤滑性の液体コンパウンドと水をバッチごとに投入します。
- 段取り・排出の労務:蓋を開け、ドラムを排出し、ワークを選別するオペレーターの時間。
- 廃却と手直し:回転数とタイマーを誤設定すると、削りすぎやワークの曲がりが生じるリスク。
サイクルタイムだけでは全体像にならない理由
カタログはしばしば、遠心バレルが振動サイクルのほんの一部でワークを仕上げると謳います。タレットが回っている間は物理的に事実ですが、現場管理者が支払うのは回転時間だけでなく、フロア・トゥ・フロアの時間です。
遠心バレルはサイクルが短い一方で、投入、蓋のクランプ、排出、選別は遠心ディスクや振動バレルの排出より時間がかかります。バッチが小さく頻繁に変わる場合、回転中に節約した時間は手作業のドラムハンドリングに食われます。
量が経済性を変えるところ
遠心バレルの経済性は、振動バレルでは不足するインプラントやタービンブレードのような高価値精密部品、そして振動選別付きの自動傾斜ドラムを使う反復バッチで際立ちます。
予算を計画する際は、当社の製造範囲も思い出してください。当社が造るのはバレル研磨機、メディア、コンパウンドです。受託加工、電気めっき、アルマイト処理、サンドブラスト、熱処理、ハンドポリッシュ工具は提供していません。
遠心バレル研磨に関するよくある質問
遠心バレルと遠心ディスクの違いは何ですか?
遠心バレル機は垂直タレットホイールの周りに密閉ドラムを取り付け、ワークとメディアを高圧の滑り層に押し込みます。これは繊細、薄肉、高精度の部品に最適です。遠心ディスク機は開放型の固定槽と回転する床ディスクを使い、ピーク圧力と引き換えに、堅牢な小型部品でより速い投入と容易な自動化を実現します。
遠心バレル機で鏡面仕上げは可能ですか?
可能です。ただしバレル研磨の限界内で。細かいセラミック切削からプラスチックでの均一化、非研磨の磁器、鋼製メディア、乾燥クルミ殻での仕上げへと段階を踏むことで、時計ケース、ジュエリー、インプラントに明るい鏡面光沢が得られます。完全に平坦な光学板には依然として平面ラッピングが必要です。
遠心バレルに入れるべきでないワークは?
ドラムのクリアランスを超える大型鋳物、バレル内で回転できない長いシャフトや平板、深い止まり穴の底にバリが隠れたワークは投入しないでください。繊細な薄肉管も、圧密メディアの重みで壁が凹まないよう、タレット回転数を下げて運転すべきです。
遠心バレル研磨は振動研磨とどう違いますか?
振動研磨は開放槽を通常重力で揺らし、多様なサイズのワークに穏やかで汎用的なバリ取りを行います。遠心バレル研磨は密閉された逆回転ドラムを通常重力の数倍で回し、圧縮されたメディア層の中で繊細なワークを緩衝しながら硬いバリを速く落とします。
バレルは1本必要ですか、それとも複数ですか?
遠心バレル機は高速タレットのバランスを保つため、常に少なくとも2本の対向ドラム(通常は4本)を取り付けます。4本あれば、より大きな合計バッチ、または重量バランスの取れた4つのロットを同時に処理できます。
遠心バレル機はどんなメディアを使いますか?
遠心バレルは、砕けにくい高密度で滑らかなメディアを使います。鋼向けの細いセラミック円柱、アルミ向けのプラスチックコーン、鏡面バニシング向けの非研磨鋼球、磁器、クルミ殻などです。ワークに合わせたバレル容量とメディアレシピの設定については、お問い合わせページからご連絡いただき、図面をご確認ください。
 +86-592-2381506


 サポートされているIPv6ネットワーク
