


振動バレル研磨:概要・代替加工・不向きなケース
振動バレル研磨は「石を入れたボウルでバリが取れるまでワークを流動させる」とよく説明されますが、正確であっても実用的ではありません。発注者にとって重要なのは工程上の位置づけです。機械加工後、塗装やめっきの前工程として、均一でバリのない表面を次工程へ引き渡します。
本ページでは概要として、基本機能、独自性、工程チェーンでの位置づけ、投入に適さないワークを解説します。工法確定後の詳細選定は各専門ページをご覧ください:研磨機の選定、メディアの選定、バリ取り装置、多段研磨、遠心流動バレル機対回転バレル機、3つの研磨ルート。
振動バレル研磨の基本原理
図面で振動バレル研磨が指定される場合、成形メディア、水、コンパウンドからなる振動流動層にワークを浸漬させて処理するバレル研磨工程を指します。弊社の振動バレル研磨機は構造こそシンプルですが、槽内では3つの機械的力が絶妙にバランスしています。
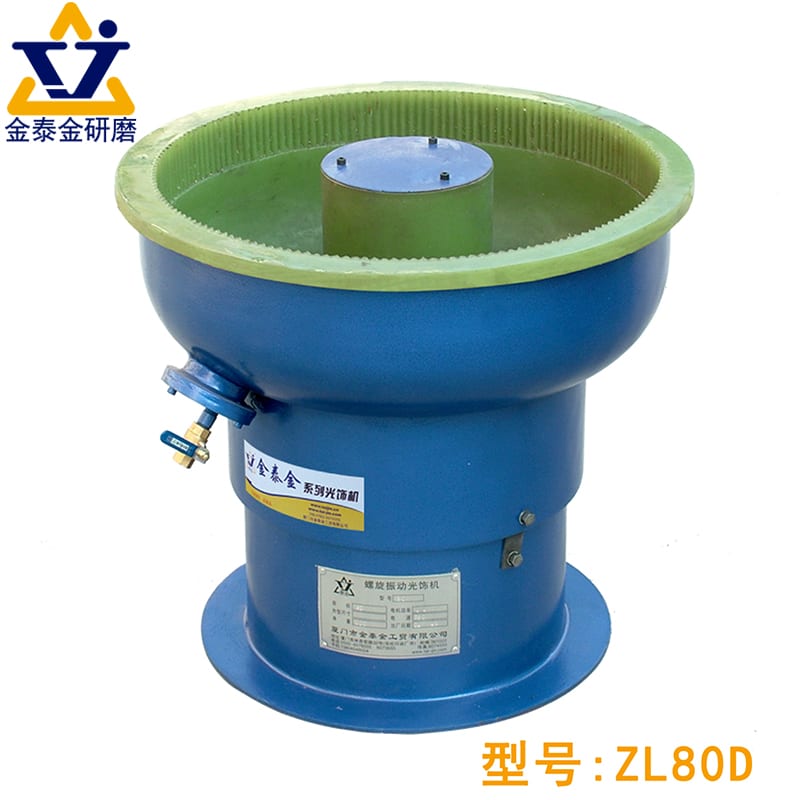
容器、メディア層、駆動機構
すべての振動バレル研磨機は3つの主要ユニットで構成されます:
- ポリウレタンライニング容器: 丸型ボウル槽、またはトラフ型振動バレル機の直線角型トラフ槽。
- 流動メディア層: 液体コンパウンドと混合したセラミック、樹脂、スチール、有機系成形メディア。
- 偏心駆動部: 調整式ウェイトを備え、槽を3次元振動させるスプリングマウントモーター。
単一動作ではない3つの運動:衝撃、摺動、転動
振動研磨機は単にワークをメディアに衝突させるだけではありません。螺旋流動するメディア層内では、3つの接触作用が同時に発生します:
- 微小衝撃: 角のあるメディアのエッジが突出バリを叩いて除去。
- 摺動せん断: メディア層の荷重下で表面を滑り、切削による微小突起を切削。
- 転動加圧: 滑らかな球体や円柱が微小突起を押し均して平滑化し、光沢を付与。
どの運動が優勢になるかは、投入するメディアの形状・密度およびコンパウンドの潤滑性で決まります。
機械加工ではなく表面処理工程に分類される理由
振動バレル研磨機は部品形状を切削するのではなく表面性状を整えます。基準面を持つ剛性CNC工具とは異なり、流動メディア層が露出した全表面を同時に加圧します。肉厚や穴ピッチを損なうことなくバリ取り、エッジ丸め、面粗さ低減を行います。固定基準を持たないため、反ったブラケットの矯正や寸法超過シャフトの補正はできません。
他工法では代替できない独自の強み
工場が振動研磨機を導入するのは、単にサンドペーパー代を節約するためではありません。手作業や固定的なCNC加工では採算が合わない3つの生産課題を、振動研磨が経済的に解決します。
工具が届かない面まで加工可能
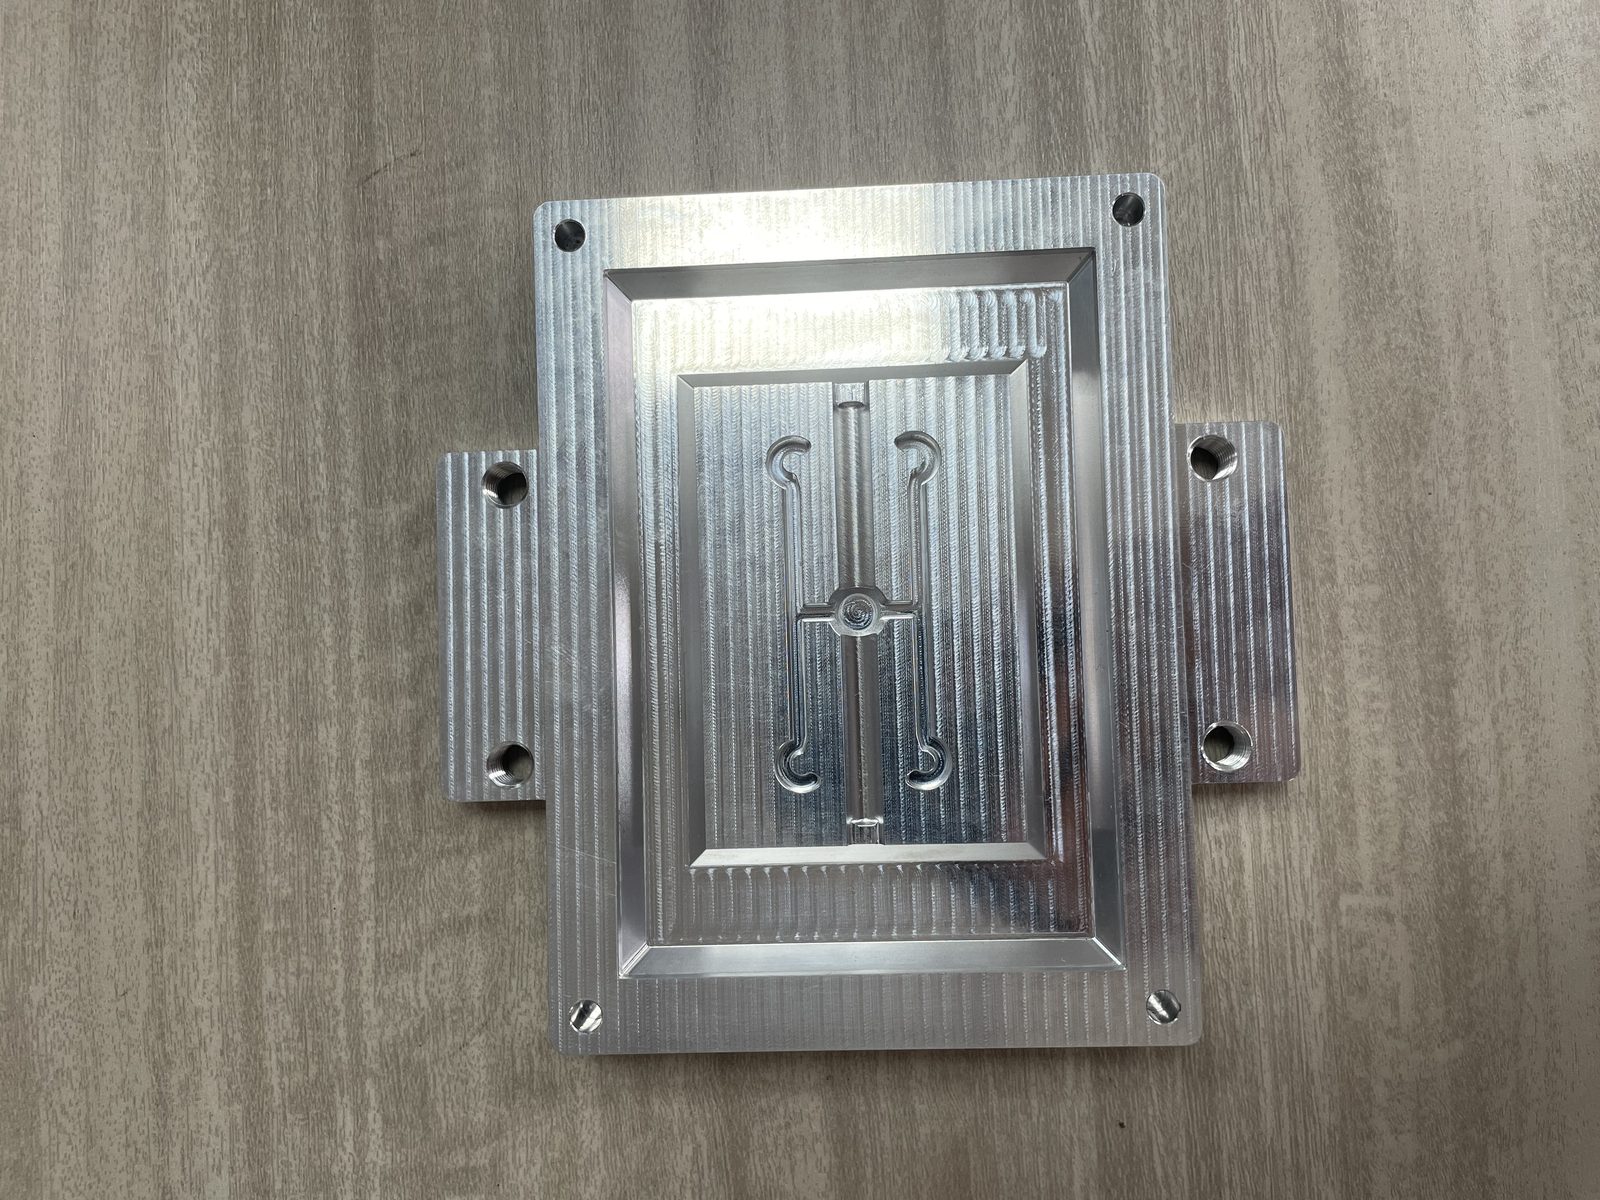
研磨ベルトや砥石車は外径に合う外周面しか接触できず、窪んだポケット、交差穴、溶接ルート部には届きません。一方、流動性のある研磨石で構成される振動研磨メディアは、外郭を均一にならすと同時に、ポケットへ流れ込み、リブを包み込み、スロット内部までくまなく研磨します。
バッチ全体を一括処理
手作業のバリ取り作業台やロボット研削セルでは、サイクルタイムはワーク数に比例して増大します。プレス加工されたブラケットのバッチを手作業でバリ取りする場合、1個ごとに個別ハンドリングが必要です。
振動ボウルやトラフ槽では、バッチ全体をメディア槽に一度に投入し、1工程で仕上げます。バッチが循環研磨されている間、作業者は他機の操作、ロット検査、出荷梱包などを自由に行えます。
作業者の技能ではなく、装置構造によって担保される均一性
振動研磨の最大の利点は、仕上がりの均一性を保証できる点です。作業者がヤスリやサンダーで手作業によるバリ取りを行う場合、加圧力や角度、疲労の変動により、月曜朝のバッチと金曜午後のバッチで仕上がりにバラつきが生じます。
振動研磨機における均一性は、作業者の技能ではなくメディア層の構造から生まれます。投入されたすべてのワークが同一のスパイラル軌道を進み、等しいメディア荷重を受け、あらゆる角度から同等の摺動接触を得ます。これは熟練工の手作業より単に「優れている」というだけでなく、バッチ内の全ワークが同一のエッジRと表面粗さで槽から排出されるという、別次元の品質保証です。
製造プロセスにおける位置づけ
競合他社のガイドでは、振動研磨を単独のエンドオブライン工程として説明することがほとんどです。しかし実際の工程表では、金属切削加工と最終表面保護の橋渡し役として、製造工程の中間に位置づけられます。
最終仕上げではなく、通常は前処理工程
バレル研磨された素地のままのステンレス金具や真鍮部品を出荷する場合を除き、振動研磨は主に前処理工程です。電気めっき、アルマイト、粉体塗装、PVDの代替ではなく、それらの皮膜を確実に密着させるための素地調整工程です。
下記の6段階プロセスフロー表で、工場の製造工程における振動研磨の位置づけをご確認いただけます。
| 製造工程 | 主な設備 | 振動研磨の役割 |
|---|---|---|
| 成形・機械加工 | CNCフライス盤、旋盤、プレス機 | 加工品にバリ、切削痕、スケール、油分が付着 |
| 機械的表面前処理 | ボウル型・槽型振動研磨機 | バリを除去し、エッジを丸め、均一な表面粗さを形成 |
| 工程内洗浄 | コンパウンド供給および水洗 | 油分を乳化し、金属微粉を排水口へ洗い流す |
| 化学的不動態化処理 | 酸不動態化槽 | 研磨後の微量な遊離鉄を除去し、耐食性を回復 |
| 最終コーティング・めっき | めっき、アルマイト、塗装 | バレル研磨で整えられた均一な下地に清浄に密着 |
| 乾燥・梱包 | 熱風乾燥機またはコーンコブ乾燥機 | すすぎ水を急速蒸発させ、ウォータースポットを防止 |
次工程へ引き渡すべき必須要件
ワークが振動研磨エリアを出てアルマイト、めっき、または粉体塗装工程へ送られる際、後工程のラインは振動研磨工程に対して次の3つの条件を求めます:
- エッジのR面取り:鋭利な角では塗料が引け、バリにはめっきが集中します。振動研磨でエッジをR付けすることで、コーティングを均一に密着させます。
- 等方性テクスチャ:アルマイト、クロムめっき、PVDは切削目を強調します。振動研磨によりツールマークを除去し、均一な梨地面へ整えます。
- スケールフリーな素地:メディアの擦過作用により、密着を阻害するレーザー酸化膜、熱処理スケール、微細な金属バリを除去します。
工程順序が重要な理由
この一連の工程を省略すると即座に不具合が発生します。振動研磨によるエッジ仕上げやスケール除去を行わずにレーザー切断ブラケットを直接粉体塗装すると、衝撃時に脆い酸化膜エッジに沿って塗膜が剥離します。逆に、後工程の酸不働態化処理を行わずに汎用メディアでステンレス部品をバレル研磨すると、微量の遊離鉄が残留し、湿潤環境で発錆する原因になります。振動研磨単体では金属を変色させたり化学的防食皮膜を形成したりすることはできず、ステンレス鋼には処理後の不働態化が不可欠です。
ブラスト・めっき・塗装における位置づけ
振動研磨とブラスト加工を同一の塗装前処理として扱ってはなりません。ブラストは投射材を直線的に吹き付けて大型溶接物の頑固なスケールを除去し、粗いアンカーパターンを形成しますが、鋭利なバリを滑らかにR面取りすることはできません。一方、振動研磨は中小型部品のバッチ処理に適し、エッジを丸めてめっき前処理レベルの滑らかさに仕上げます。なお、色調付与や耐食皮膜の形成はめっきや塗装ラインが担います。
振動研磨が不適となるケース
誠実な装置メーカーであれば、どの図面のワークを振動バレルに投入すべきでないかを事前に明示します。振動研磨の失敗原因は、「ワーク形状」「寸法公差」「バッチ採算性」の3大制限のいずれかに帰着します。
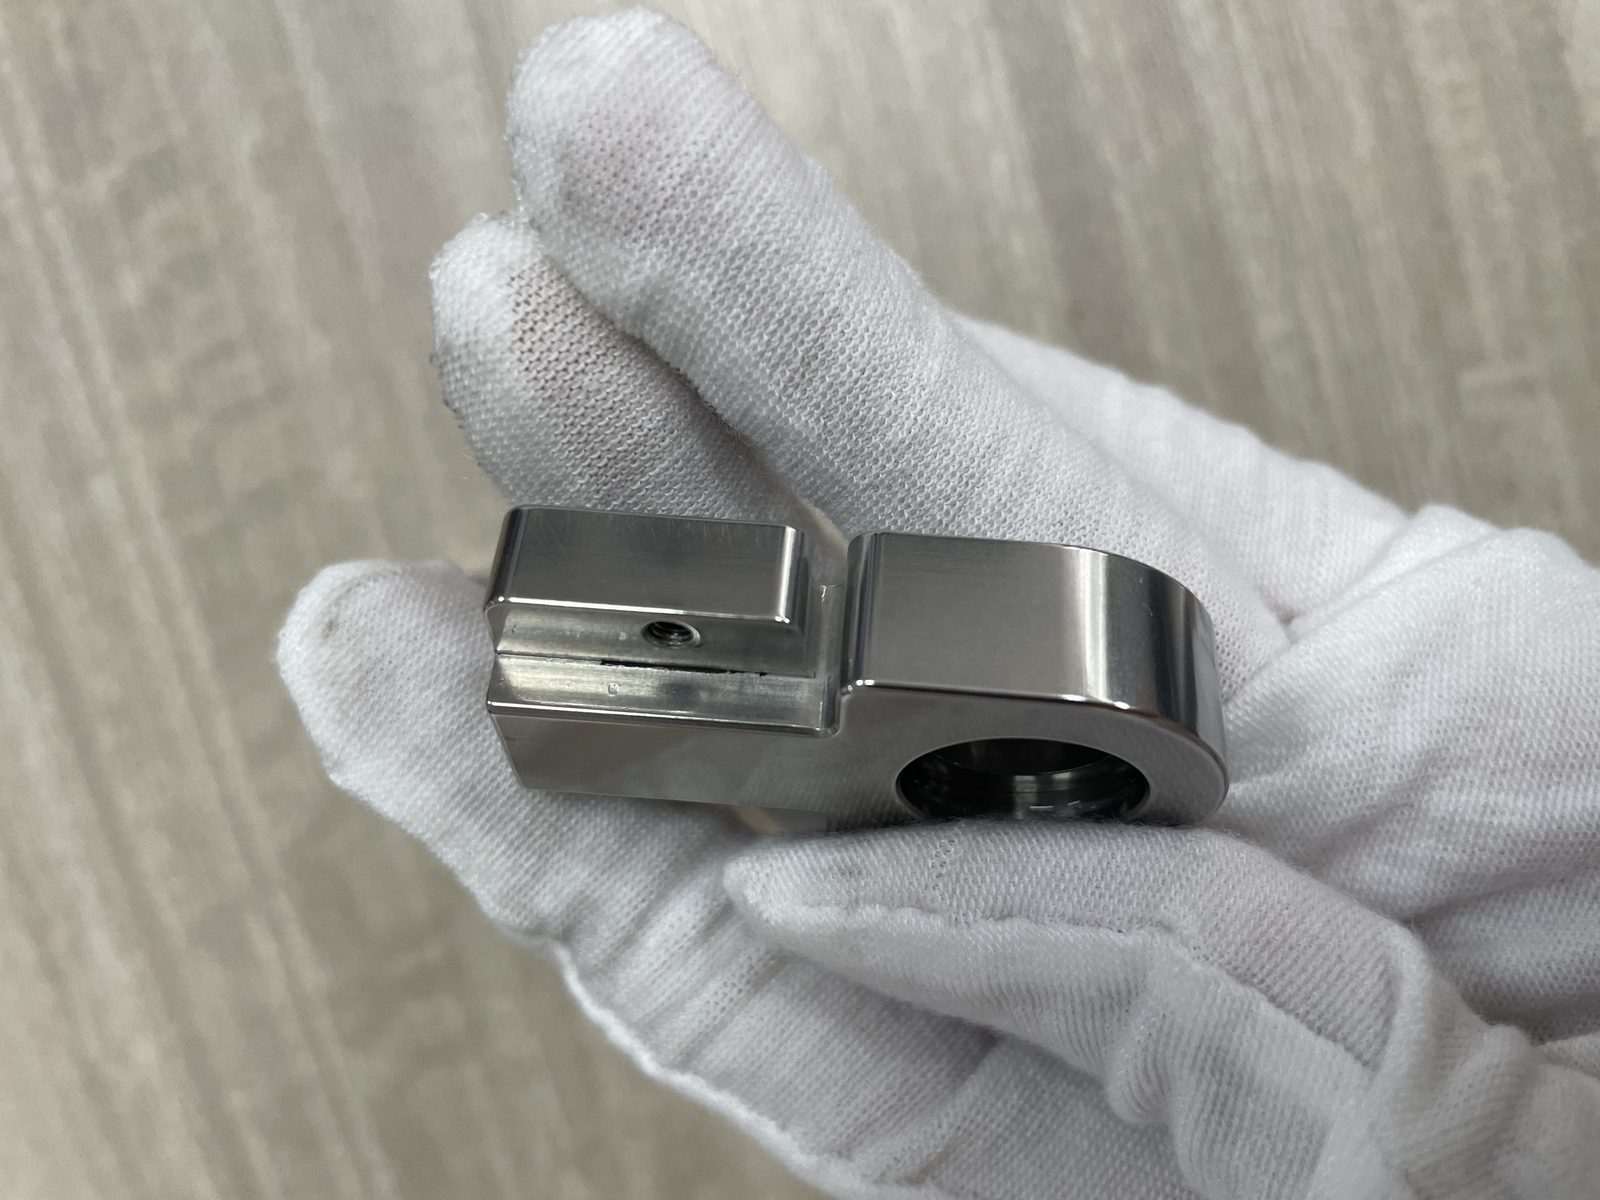
形状の限界 — メディアが進入できない部位
研磨石(メディア)は、対象部に進入し、摺動して排出されて初めて表面を仕上げることができます。深い止まり穴、微細なめねじ、最小メディアより狭いスロットでは即座に噛み込みや目詰まりを起こし、外側は仕上がっても止まり穴の底部は未加工のまま残ります。また、幅広で薄い板物も、濡れた平坦面が槽内ライニング壁面に吸着して流動しなくなるため不適です。
寸法の限界 — プロセス能力を超える厳密な公差
バレル槽内ではメディアが露出部全体を擦過するため、治具なしの振動研磨では、マスキングされていない隣接ベアリングジャーナルや鋭利なシール面を保護しつつ、特定コーナーの頑固なバリだけを除去することはできません。極めて厳しい圧入部や精密なシールエッジを無保護のまま遊動研磨にかけると、エッジがダレて公差外れを招きます。
処理量の限界 — 段取り採算が合わない場合
振動研磨は専用のメディア層を前提としたバッチ処理工法です。試作ブラケット1点や巨大な溶接フレームのバリ取りのために、槽にメディアやコンパウンドをセットアップするのは経済的に見合いません。単品試作は手仕上げベンチ、大型溶接物はブラストブースでの処理が適しています。
別工程へ振り分けるべきワーク
テスト加工を実施する前に、以下の4列判定テーブルを用いて他工法が適したワークを除外してください。
| 対象ワークまたは加工目的 | 振動研磨の適否 | 成否の理由 | 不適時の代替案 |
|---|---|---|---|
| 複雑な三次元機械加工部品 | 適合 — 最適 | メディアがリブや輪郭部に一括で回り込む | 不要 |
| エッジR付けが必要なプレス加工品(バッチ) | 適合 — 最適 | 1工程でロット全体を一括仕上げ | 短サイクル化には遠心流動研磨機 |
| アクセス可能な交差穴 | 条件付き | メディアが自由に通過・流動する場合のみ有効 | 磁気ピンバリ取り |
| 深く細い止まり穴の底部 | 不可 | メディアが止まり穴開口部でブリッジする | 磁気ピンまたはウォータージェット |
| 幅広で薄い平板パネル | 不可 | 濡れた薄板が壁面に吸着または変形する | ワイドベルトサンダー |
| 単品試作または大型溶接品 | 不可 | 単品処理では段取りが不経済 | 手仕上げまたはブラスト加工 |
| マスキングなしの精密嵌合部や刃先 | 不可 | 遊離メディアが露出した全エッジを丸めてしまう | マスキングまたはドラグ研磨 |
| 極薄で変形しやすいプレス品 | 条件付き | 高周波衝撃により薄肉部が曲がる | 回転バレル研磨機 |
| 板材の完全平坦な光学鏡面 | 不可 | バレル研磨はエッジを丸め平面度を損なう | 平面ラッピングまたはバフ研磨 |
| 着色または防食層の付加 | 不可 | 研磨は素地金属の表面調整のみ | 陽極酸化、めっき、塗装 |
実際に制御可能な変数
ワークが振動バレル研磨に適していることを確認したら、品質を左右するのは現場の3大変数、すなわちメディア、コンパウンド、投入量です。
[図:代表的なセラミック研磨メディア4形状と研磨材仕様チャート]
メディア — 形状、サイズ、材質
振動バレル研磨メディアはボウル内の切削工具です。材質が切削力を決定します。セラミックメディアは鋼やチタンのバリを除去し、樹脂メディアは打痕を付けずに軟質アルミや真鍮を仕上げ、非研削性のスチールや磁器メディアは表面を光沢研磨します。形状とサイズは接触部位を左右します。三角形状はコーナー部に届き、円筒形状は曲面を転動し、研磨石は穴に噛み込まないサイズを選定する必要があります。当社の研磨メディアカタログは、これらのグレードを網羅しています。
コンパウンド — 各工程における役割
コンパウンドなしで運転すると、研磨スラッジで石が目詰まりを起こし、ワークが黒ずみます。水流に液体振動バレル助剤や仕上げコンパウンドを定量供給することで槽内の液性を制御します。洗浄成分が油分を除去し、切削コンパウンドが研磨石の気孔を開いた状態に保ち、光沢コンパウンドが滑らかなクッションを形成して高光沢転動を実現し、防錆剤が発錆を防ぎます。
時間と投入量 — 誤りやすい2大要素
適切なメディアと洗浄剤を使用していても、日常的にバッチを台無しにする2つの操作ミスがあります。不適切な投入比率と、根拠のないタイマー設定です。
ワークが多くメディアが少なすぎると、クッション層が失われてワーク同士が衝突し、エッジに打痕が生じます。ボウルに過剰投入するとスパイラル流動が失速し、ワークがほとんど動かなくなります。投入比率は、ワークの周囲をメディアがスムーズに流動するように維持しなければなりません。
唯一の設定方法:実ワークでのテスト加工
未テストのワークに対して、正確な振幅、振動数、メディア対ワーク比、サイクル時間を導き出せる万能な一覧表はありません。バリの厚みや合金硬度は現場ごとに異なるため、信頼できる量産条件はすべて、実ワークによるサンプルテストを行って確立されます。
他工法との率直な比較
振動バレル研磨は、他に6つある機械的表面仕上げ工法の一つです。各工法の違いを把握していれば、1台の機械に無理に7役をこなさせようとする失敗を防げます。
[図:高エネルギー遠心流動バレル研磨機と高光沢鏡面仕上げされた金属鋳造品]
回転バレルとの比較 — 新旧ではなく接触機構の違い
振動バレル機と当社の回転バレル研磨機の比較は、新旧の対比ではなく、「衝撃摩擦」対「斜面滑動」の違いです。振動バレル研磨は研磨層を高周波で振動させ、ワーク輪郭のバリを高速除去するのに対し、回転バレルは研磨層を斜面に沿って穏やかに滑動させ、薄板プレス品の衝撃変形を防ぎます。
遠心バレルとの比較 — エネルギーと投入の利便性
遠心流動バレル機や遠心バレル機は、通常の重力を遥かに超える接触圧力を発生させます。チタンや焼入れ鋼の強固なバリを除去し、振動研磨サイクルの何分の一かの短時間で小型部品を光沢仕上げしますが、槽容量や投入の手軽さを速度と引き換えにしています。
磁気研磨・ドラグ研磨との比較――到達性
研磨石が入らないインジェクター微細交差穴やねじ底のバリに対し、磁気ピン研磨機は微細なステンレス針を凹部へ送り込みます。重量物や高価な歯車・インプラントなどワーク同士の接触が一切許されない場合、ドラグ研磨機はスピンドルに部品を固定し、研磨材層内を引っ張り通過させます。
ブラスト加工との比較――全く異なる役割
ブラスト加工は高速グリットを投射して頑固な錆や溶接スケールを除去し、厚膜コーティング用の粗い足付け面を形成します。振動バレル研磨とは異なり、ブラスト加工ではエッジを滑らかにR面取りしたり、金属を光沢研磨したりすることはできません。
現場で2種類が併用される理由
下記の5列の比較表で、全7種の機械研磨工法がどのように現場作業を分担しているかご確認ください。
| 研磨工法 | 接触機構 | 主な強み | 主な制限 | 最適なワーク |
|---|---|---|---|---|
| 振動バレル研磨 | 螺旋流動層による摩擦 | 幅広いバッチ処理に対応、開放形状に到達 | 難削合金への接触圧力が中程度 | 機械加工品、プレス品、鋳造品 |
| 回転バレル研磨 | 雪崩層での滑り運動 | 薄肉部品に優しく、研磨材の摩耗が少ない | 低速;内部空洞に届かない | 薄板プレス品、チューブ、鍛造品 |
| 遠心バレル | 高G密閉ドラム摺動 | 難削合金を高速研削;鏡面光沢仕上げ | 投入が低速;ドラム寸法によるワーク寸法制限 | インプラント、ブレード、時計ケース |
| 遠心ディスク | 回転ディスクによるトロイダル流動 | 開放ボウル排出による短サイクル | ディスク隙間により極薄シム非対応 | 大量の小型プレス品、歯車 |
| 磁気ピン | 磁性ステンレスピン | 微細交差穴・ねじ部まで到達 | 小型非磁性部品および微細バリ専用 | 切削コネクタ、宝飾品、バルブ |
| ドラッグ研磨 | スピンドルをメディア中で牽引 | ワーク衝突ゼロ;高エッジ面圧 | 治具コスト、少量バッチ | 高付加価値ギア、人工膝関節、工具 |
| ブラスト加工 | 高速研磨材流 | あらゆるサイズの頑固なスケールや錆を除去 | 直進照射部のみ、表面粗面化 | 溶接構造物、鋳物、筐体 |
高効率な研磨工場が全工程を1機種だけで賄うことはありません。ワーク形状によって必要な接触力学が異なるため、遠心バレル機や回転バレルの横で振動ボウル機が汎用ブラケットを処理している光景は一般的です。
コスト:何が費用を左右するのか
振動バレル研磨セルの予算策定時、機械本体の価格だけを見ていると不完全な予算見積もりになります。
5つのコスト項目
振動バレル研磨設備を内製導入する場合、主に5つの明確なコストが発生します:
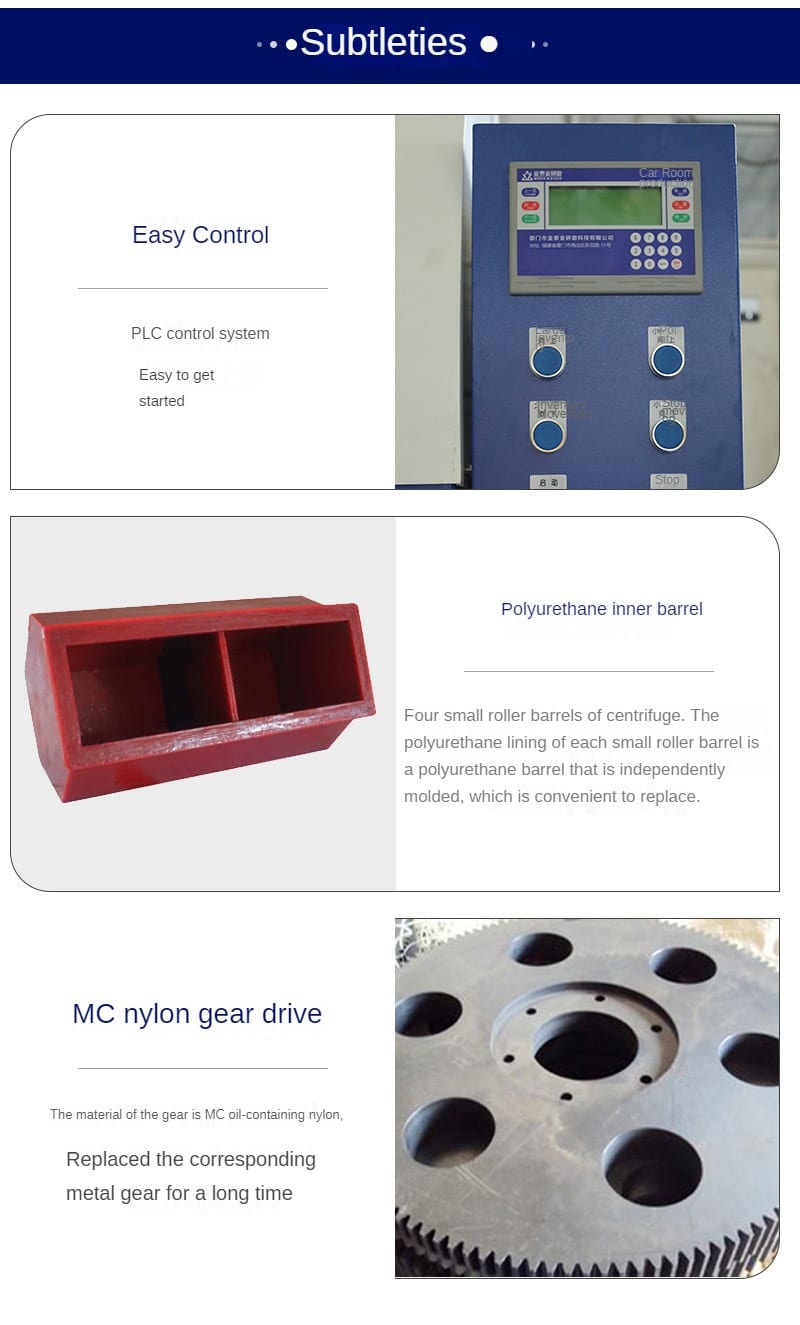
- 機械本体と自動化機器: 振動ボウルまたはタブ、防音カバー、インバータ(VFD)、PLC盤、定量ポンプ、およびオプションの選別デッキや乾燥機。
- 初期充填メディア: 規定の稼働高さまでボウルを満たすために必要なセラミック、プラスチック、またはスチール製メディアの初回投入分。
- メディアおよびコンパウンドの継続補充: 摩耗分を補う補充用メディア、ドラム缶入りの液体コンパウンド、水処理用品。
- 作業者の人件費: ワーク投入、排出ゲートの操作、乾燥工程へのロット移送に要する作業時間。
- 不良・手直し防止による削減効果: 手研磨のミス、不均一な面取り、コーティング不良の解消によるコスト削減。
メディア初期費用が予想以上に高くなる理由
初めて導入される方の多くは本体価格のみを想定し、初期メディアの充填を見落としがちです。ボウルやタブはワークを1個処理するだけでも規定レベルまで満たす必要があるため、初回のメディアおよびコンパウンド費用は本体価格とは別個の費用となります。標準見積もりから除外されていることも多いため、スターター用メディア・コンパウンド一式をあらかじめ見積もりに含めるようメーカーに依頼してください。
処理量が経済性を左右するポイント
少量の単発ロットなら手動選別式ボウル型振動研磨機で設備投資を抑えつつ長時間のヤスリがけを代替できます。日々の複数バッチ生産へ拡大した際は、内蔵エア選別デッキ、定量ポンプ、インライン乾燥機の追加により作業者の拘束時間をバッチあたり数分に短縮し、迅速に投資回収できます。
サプライヤーおよびテスト加工の評価方法
振動研磨の加工条件はカタログだけでは判断できないため、サプライヤーの評価はサンプルテストの実施内容と対応限界の誠実な開示にかかっています。
テスト加工に必要な送付物
本格的なテスト加工には、未加工サンプルワーク、重要公差や接触禁止部位を示した図面、仕上げ済みマスターサンプルまたは目標仕様、1日のバッチ処理量の4点をサプライヤーへ提供してください。
本格的なテスト加工の内容
適切なテスト加工では、実際のワークを処理したうえで書面の工程報告書を提出します。報告書には装置型式、各工程のメディアグレードと形状、コンパウンド種別、給水量、および重要エッジの維持を確認する加工前後の検査結果が記載されます。
サプライヤーが説明できるべき事項
確かな技術を持つメーカーであれば、ボウル型か槽型かの選定理由、穴詰まりを防ぐメディアサイズ、メディアの摩耗速度、後工程の乾燥ステップを明確に説明できます。
取引を再考すべき危険な回答
1工程ですべて仕上げられると主張したり、サンプルテストを省いたりするメーカーは避けてください。対応限界がないと謳うサプライヤーへの発注は、設備導入の失敗につながります。
ISO 00726Q01571R001およびCE規格の認証を取得したXiamen Jin Tai Jin Grinding Technology Co.,Ltd.では、6製品群にわたる21の機械プラットフォームと24件の知的財産権に裏打ちされたバレル研磨システムを製造しています。当社は事業領域を明確に定めています。ボウル型振動研磨機、槽型振動研磨機、遠心バレル研磨機、回転バレル研磨機、磁気研磨機、研磨メディア、コンパウンドを自社製造しています。めっき、アルマイト、粉体塗装、サンドブラスト、熱処理ラインの製造や、手持ち工具の販売、受託加工は行っていません。製造および非製造の事業範囲の詳細は、製造対象および非対象製品のスコープガイドをご覧ください。
振動バレル研磨に関するよくある質問
振動バレル研磨と振動光沢研磨の違いは何ですか?
振動バレル研磨は、ボウル型や槽型の振動機で行われるバリ取り、スケール除去、エッジR付け、梨地ブレンディング、平滑化など全工程を含む総称です。一方、振動光沢研磨はその中の特定の一工程であり、微細または非研削性のメディアと光沢コンパウンドを複数段階で用い、高光沢面を形成する加工を指します。
振動バレル研磨は手作業の研磨を代替できますか?
中小部品のバッチ処理において、手作業のバリ取り、サンディング、めっき前平滑化を代替し、人件費を抑えながら極めて高い均一性を実現します。ただし、大型平板や複雑な鋳物の広い面で歪みのない完全平坦な光学鏡面が求められる場合、バレル研磨では対応しきれず、バフ研磨や平面ラッピングが必要となります。
振動バレル研磨機に適さないワークとは?
深く細い止まり穴の底部にあるバリ、ライナー壁面に吸着しやすい薄く広い板金パネル、機内で循環できない過大な溶接構造物の投入は避けてください。また、鋭利さを維持すべきシール面がマスキングされていない精密部品も、治具固定加工や手作業での処理が適しています。
振動バレル研磨の所要時間はどのくらいですか?
加工時間は素材の表面状態、合金硬度、目標仕上がり、メディア構成、投入量に左右されるため、一律には決まりません。アルミの軽微なバリ取りなら1工程で短時間に完了しますが、ステンレス鋼の多工程仕上げにははるかに長い時間を要します。最適な加工時間は、必ず実際のワークでテストを行って決定してください。
振動バレル研磨で部品の寸法は変化しますか?
振動バレル研磨は部品寸法を切削する加工ではなく、表面性状を整える技術です。適切なメディア選定と時間管理を行えば、肉厚、穴径、穴位置を維持したまま、バリ取り、外角のエッジ丸め、微細な突起の平滑化が可能です。
振動バレル研磨で鏡面仕上げは可能ですか?
はい、外周曲面や小型の高剛性部品であれば可能です。非研磨性磁器ボール、焼き入れ鋼メディア、処理済み乾式有機メディアを最終工程に用いた多段階処理により実現します。実ワークでの検証や最適な装置・メディア仕様の選定については、弊社のお問い合わせページより技術チームによるサンプルテストをご依頼ください。
 +86-592-2381506


 サポートされているIPv6ネットワーク
