


振動バリ取り設備:実際にワークを出荷できる仕様の決め方
製造現場への振動バリ取り設備の導入を検討している方なら、マスフィニッシングについて曖昧な概要だけを示し、機械のサイズ決定や実際の運転コストの算出に必要な技術パラメータを提示しない、初歩的なオンライン解説に触れたことがあるでしょう。本記事は、バリ取り機の選定ルートガイドで当社が示した工程比較の概要をすでに確認し、振動式マスフィニッシングというルートが自社の生産体制に適合すると判断した方を対象としています。
ここでは振動式ルートだけを掘り下げます。ボウル型機と長方形トラフが実際の現場でどう異なるのか、公称容量と実効積載量がなぜ一致しないのか、メディアサイズと化学コンパウンドがエッジRをどう制御するのか、不当な価格設定の罠にはまらずに総所有コストをどう分解するのか、そして振動バリ取りが製造上の選択として完全に不適切となるのはどこかを検証します。
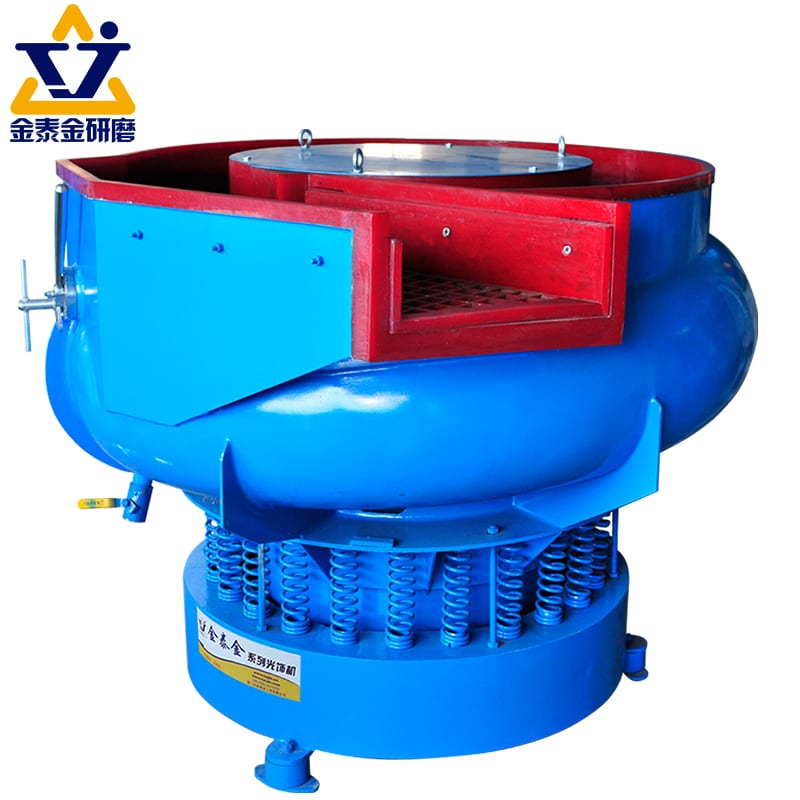

重荷重用の振動バリ取り設備は、精密なトラフ形状、偏心モーターの駆動エネルギー、適合する化学コンパウンドによって、複雑な金属部品を均一にバリ取りします。
「2つのカテゴリー」が現場で実際に意味するもの
多くの設備カタログは、振動研磨システムが「2つの異なるカテゴリー」に分かれると述べるだけで、その区分が日々の投入、サイクルタイム、ワーク形状の限界にどう影響するかを説明していません。製造現場におけるその2つの物理的構造とは、円形ボウル型研磨機と長方形トラフ型振動機(トラフ)です。
ボウル型機とトラフ型機 — それぞれが担えるワーク
円形ボウル型振動機は、中央の隆起したドームの周囲を囲む環状の処理チャンネルを持ちます。底部設置式または中央縦型の偏心モーターが生み出す回転振動により、メディアマスは連続的ならせん状に駆動されます。メディアはボウルの内壁を転がり上がり、頂部を越えて流れ落ち、外壁を下降し、底部を横切って再び戻ります。
一方、長方形のトラフ型振動機(トラフ)は、開放型のU字または矩形チャンネルを持ち、底部または側面に沿って設置された2基の水平・垂直偏心シャフトモーターで駆動されます。トラフは中央ドームが幅を遮らないため、障害物のない直線的な作業長さが得られます。
| 比較項目 | 円形ボウル型研磨機 | 長方形トラフ型研磨機(Lシリーズ トラフ) |
|---|---|---|
| 槽形状 | 中央ドームを囲む環状リング | 開放型の矩形U字トラフ |
| ワーク長さの限界 | 環状の湾曲と中央ドームのクリアランスにより制限 | 長尺シャフト、レール、大型の直線溶接構造物に対応 |
| 区画化の可否 | 固定の単一チャンネル(または手動の選別ダム) | 可動式ウレタン仕切板を装着でき、複数バッチの同時処理が可能 |
| メディアの排出 | 内部排出プラグまたは手作業でのすくい出し | 傾動排出機構または底部落下ゲート |
選択を決めるのは価格ではなくワーク寸法と投入方法である理由
ボウル型とトラフ型のどちらを選ぶかは、決して設備の初期価格だけで決めるべきではありません。判断を左右するのはワーク形状です。 * 円形ボウル型は、中小のプレス部品、ダイカスト部品、旋削継手、一般金具に適しています。円環状の流動は自由状態のワークを自然に均一に転動させ、排出ゲートを備えていれば内部の選別ダムも効率的に機能します。 * 長方形トラフ型は、長尺の直線部品(自動車のコントロールアーム、医療用シャフト、押出形材、大型マニホールドなど)を含む場合に必要です。こうした部品は円形ボウルの湾曲半径をまたいで引っかかったり、橋渡し状態になったりします。さらに長いトラフは、着脱式のウレタン仕切板を使って2〜3の独立した区画に分割でき、1台で異なるワークや別々のメディア段階を同時に処理できます。
振動式設備を、遠心ディスク方式やロボットセルなどの他の自動研磨構造と比較したい場合は、自動バリ取り機の解説をご覧ください。
容量はカタログの数値ではない
仕様書に振動研磨機の容量が1200リットルと記載されていると、購入者はトラフに1200リットルの金属ワークを投入できると考えがちです。実際の作業領域を超えることが、メディアの循環を停止させ、駆動モーターを過負荷にし、表面仕上げを台無しにする最短の道です。
公称トラフ容積が実効積載量を過大に示す理由
公称トラフ容量は、空の容器を縁まで測ったカタログ値です。実際の運転では、いくつかの物理的要因が使用可能容積を減らします。
- フリーボード(上部の空き):トラフ高さの上部15%〜20%は空けておく必要があります。メディアとワークが縁からこぼれずに自由に転動・落下できるようにするためです。
- メディアと金属の比率:マスフィニッシングでは、砥石がワークの緩衝材となって金属同士の衝突を防ぐため、ワークに対する研磨メディアの高い容積比(ワークの繊細さに応じて通常3:1〜6:1)が必要です。
- ライニング厚さ:鋼製外殻を保護する重荷重仕様の注型ポリウレタンライニングが、内部クリアランスを数センチメートル占有します。
ワーク容積とメディア比率から実際のチャージ量を見積もる方法
実際のバッチ容量を求めるには、1サイクルで処理するワークの嵩容積を計算し、その容積に必要なメディア比率を掛け、合計質量がモーターの定格出力を超えないことを確認します。
当社の標準的な重荷重用長方形トラフのラインナップは、産業用振動プラットフォームの規模を示しています。
| 型式 | 公称トラフ容量(L) | 外形寸法 L×W×H(mm) | モーター出力(kW) |
|---|---|---|---|
| L1300 | 1200 | 2700 × 1300 × 1400 | 5.0 × 2 |
| L1500 | 1500 | 3340 × 1290 × 1440 | 5.5 × 2 |
| L1800 | 1800 | 2800 × 1700 × 2000 | 7.5 × 2 |
*定格値に関する技術的な注意:* 公称トラフ容量(1200 L、1500 L、1800 L)は空の槽に対するカタログ値です。実際の積載量はワーク形状、メディアチャージ、仕切りの構成に依存し、サンプル試験で確認する必要があります。サイクルタイムはバリ高さと目標エッジRに依存するため、カタログの固定値を前提とせず、サンプル試験で設定し、監視してください。
当社は1992年に厦門で設立され、ISO 9001認証(証明書00726Q01571R001、有効期間2026-06-03〜2029-06-02)のもとでこれらの振動プラットフォームを製造しています。CE適合は、21機種のプラットフォームを対象とし、縦型(M.2023.206.C88121)・横型(M.2023.206.C88120)のラインにわたり、2028-07-24まで有効です。24件の中国知的財産権(機械駆動と構造設計を支える発明特許1件、実用新案17件を含む)を背景に、当社は電気接点やプレスばねから鋳造ギア、バルブスリーブ、真鍮継手まで、48種類の産業用ワークカテゴリーで振動研磨プロセスを検証してきました。
仕上がりを決める3つの変数
振動機は動力源にすぎません。実際の表面加工は、槽内を循環するメディアと化学コンパウンド液が担います。
メディアのグレード — 切削速度かエッジRか
セラミックメディア(高アルミナ結合)は、強力な材料除去、重いバリの除去、スケール剥離を実現します。一方、レジンボンドのプラスチックメディアは、深い表面傷を付けずに、穏やかな表面平滑化、塗装前処理、制御されたエッジR付けを可能にします。小型部品特有の要件については、小物部品のバリ取りガイドで、微小部品が高周波の振動流中でどのように挙動するかを解説しています。
メディアサイズ — 3分の1ルールとそれが崩れる条件
メディアの選定は形状によって決まります。砥石は、止まり溝、交差穴、雌ねじに噛み込まない大きさでありながら、奥まったコーナーに届く小ささも必要です。マスフィニッシングの基本的な指針は、メディアの詰まりを防ぐため、メディア寸法をワーク上の穴や溝の少なくとも3倍以上、または大幅に小さくすることです。形状とサイズの選定の詳細は、バレル研磨メディアの選定ガイドをご覧ください。
コンパウンド — LC10が出発点であり答えではない理由
振動トラフ内でワークを真水だけで処理すると、酸化とスラッジの蓄積が急速に進みます。液体の化学コンパウンドは接触部を潤滑し、研削で生じた金属切り粉を懸濁させ、金属を化学的に光沢化します。鋼や一般合金部品の重いバリ取りには、compound-LC10(バリ取り)などの配合液が初期の切削潤滑を担います。以降の段階では、compound-JTJ25(金属粗研磨)、compound-JTJ60(金属精密研磨)、compound-HM3(光沢化)、compound-MC8(錆止め)へと移行します。正確な添加比率と流量は、常に技術データシートに従って設定し、サンプル試験で確認します。
コストを決めるもの(そして見積書に書かれないこと)
振動バリ取り設備の検索では、コスト、価格表、安価な設備といった点に注目が集まりがちです。しかし、研磨設備を機械本体の初期価格だけで評価するのは、製造業の購買でよくある財務的な罠です。
購入者を驚かせる順に並べた5つのコスト項目
- 機械本体とトラフ:振動トラフ、偏心モーター駆動部、防音カバーの設備費です。
- 初回のメディアチャージ:1500リットルのトラフでは、作業槽を適正な運転レベルまで満たすために数百キログラムのセラミックまたはプラスチックメディアが必要です。メディアは初期の消耗品投資であり、プロジェクト予算に計上しなければなりません。
- 運転中の消耗品:交換用メディアの継続的な消費(数週間の運転で摩耗します)と、液体コンパウンドおよび水の連続添加です。
- ユーティリティと設置スペースのインフラ:三相の産業用電源、清水の供給配管、金属を含む排水を処理するための排水処理設備または排水沈殿槽です。
- 人手削減の価値:真の投資回収(ROI)は、自動振動システムが置き換える手作業のベンチグラインダー、バリ取りやすり、手作業でバリ取りを行う作業者の数で測ります。同じ公称容量の設備でも、メディアのグレードとコンパウンド消費を最適化した後では、運転コストに大きな差が生じます。
機械価格ではない、確認すべき2つの数値
設備メーカーに見積を依頼するときは、機械価格だけを尋ねないでください。必ず次の点を確認します。 * 稼働1時間あたりのメディア消費量:負荷をかけた処理100時間あたり、何キログラムの砥石が摩耗するか。 * 1サイクルあたりのコンパウンド添加量:計量ポンプを通す推奨流量は毎分何ミリリットルか。
この2つの運用指標は、初期見積のわずかな差異よりもはるかに大きく、継続的な運転コストを左右します。
振動バリ取りが適切な選択でなくなる場面
競合他社の資料は、振動機が機械加工現場のあらゆる表面欠陥を解決できるかのように示唆しがちです。振動式ルートが失敗する領域を知ることは、設備の誤用を防ぎます。
メディアが届かないバリ(交差穴、止まり溝、ねじ)
振動バリ取りは、メディア砥石とワーク表面の相対運動に依存します。深い止まり穴の底部、狭い交差穴の交点、細かい管用雌ねじなど、砥石が物理的に進入も循環もできない位置にあるバリは、振動研磨では除去できません。こうした形状には、熱バリ取り、電気化学加工、専用の高圧流体バリ取りが必要です。
エッジを削ってはならないワーク
図面がカミソリのように鋭いゼロRのエッジを指定し、寸法的なエッジのダレを一切許容しない場合、マスフィニッシングは不適切な工程です。金属ワークに対するメディアの連続的な転動作用は、本質的に鋭角を丸め、制御されたエッジダレ半径を形成します。
チャージを正当化できないほど生産量が少ない場合
週に1点のカスタム試作組立しか生産しない現場では、メディアのグレードを確定し、コンパウンドの添加を設定し、認定バッチを回すために要する時間が、マスフィニッシングの効率を上回ります。少量のカスタム品は、手作業のベンチバリ取りの方が適しています。
トラブルシューティング:設備のせいにされがちな4つの不具合
処理後のワークにバリが残る、表面に変色が出る、砥石が噛み込むといった現象が起きると、作業者は振動機そのものを責めがちです。処理の失敗はほぼすべて、メディアの選定、化学コンパウンドの添加、ワークの投入条件に起因します。
| 観察される症状 | 根本原因 | 現場での確認 | 是正処置 |
|---|---|---|---|
| バリが片面だけに残る | トラフ内のワーク姿勢により下流側の面でメディアの流れが妨げられている、または振動の回転方向が不適切。 | ワークがポリウレタン製トラフ壁に平らに張り付いていないか、滞留域で滞留していないかを点検する。 | 仕切板でワークの位置を変える、治具・バスケットの角度を変える、または偏心モーターの回転位相を確認する。 |
| エッジが丸まり過ぎている(過切削) | サイクル時間が過度に長い、またはワークの合金に対して研磨メディアの攻撃性が高すぎる。 | サイクル中に一定時間ごとに、未研磨のマスターサンプルと比較してエッジRを測定する。 | サイクルタイムを短縮する、切削力の強いセラミックから細目のプラスチックメディアに切り替える、またはモーターの振動振幅を下げる。 |
| 交差穴へのメディアの噛み込み | メディアの公称サイズが溝や穴の重要寸法と一致しているため、砥石が強く詰まる。 | 穴径と溝幅を、トラフ内の摩耗したメディア砥石の実寸と突き合わせて測定する。 | 摩耗して小さくなった砥石は直ちに選別して除去する。メディアサイズは1/3を大きく下回るか、開口部より大きいサイズに変更する。 |
| 光沢が出ない灰色の仕上がり | コンパウンドの劣化または排水路の詰まりにより、金属切り粉がワークに再付着している。 | 排水の清澄度を確認する。湿ったメディアを清潔な白布で拭い、布が灰色にならないか試験する。 | 槽内を十分に洗い流し、排水ポートを清掃し、光沢化コンパウンド(compound-JTJ60またはcompound-HM3)の安定した添加を確認する。 |
バリが片面だけに残る
U字型トラフでは、メディアは予測可能なトロイダル(環状)パターンで流動します。ワークが重なったり、底部ライニングに平らに接したりすると、ワークの上面や保護された面は研磨接触が不足します。着脱式のウレタン仕切板でワークを分けるか、バスケットフレームに軽い回転を与えることで、すべての面に均一にメディアが当たります。
エッジの丸まり過ぎ(過切削)
過切削は、バリが除去された後もワークを切削力の強いセラミック段階に長く放置したときに起こります。厳格なサイクルタイム管理を設け、処理の最終数分で重いセラミック砥石から細目のレジンプラスチックメディアに切り替えることで、過度なエッジR付けを防げます。
交差穴へのメディアの噛み込み
セラミックの三角や円柱は、数週間の運転で摩耗すると断面が縮小し、ワークのドリル穴や締結具用溝の径と一致してしまうことがよくあります。定例のメディア選別手順を運用すれば、噛み込みが現場の慢性的なボトルネックになる前に摩耗砥石を排除できます。
光沢が出ない灰色の仕上がり
研磨直後の金属は、微細な粒子を水槽中に放出します。コンパウンドの供給が途切れたり、排水ポートが詰まったりすると、その金属微粉がワーク表面に焼き付いて、くすんだ曇りがかった灰色の仕上がりになります。清水供給配管を清潔に保ち、適切なコンパウンド添加(切削用のcompound-LC10、光沢化用のcompound-JTJ60)と積極的な排水を維持すれば、切り粉の再付着を防げます。処理後の水分除去とフラッシュ錆の防止には、小型のワークや部品を当社の加熱式遠心脱水機で迅速に乾燥できます(型式35:容量30 kg、バスケットφ400×300 mm、型式70:容量50 kg、バスケットφ500×400 mm、型式70A:容量60 kg、バスケットφ480×290 mm、いずれも3 kWの加熱仕様)。
よくあるご質問
1. 円形ボウル型振動機と長方形トラフ型振動機は、どう選び分けますか?
円形ボウル型研磨機は、一般金具、小型プレス部品、旋削部品など、環状リング内での自由な転動が均一な仕上げをもたらすワークに最適です。長方形トラフ型振動機(トラフ)は、障害物のない直線的な長さを必要とする長尺の直線部品、シャフト、大型溶接構造物に必要であり、また槽内を独立した区画に分けて複数バッチを同時に処理したい場合にも適します。
2. 1200リットルの振動機には、実際に金属ワークをどれだけ投入できますか?
公称トラフ容積(1200 L、1500 L、1800 Lなど)は空の容器に対するカタログ値です。実際に使用できる積載量は、フリーボード(上部の空き)、ポリウレタンライニングの厚さ、必要なメディアとワークの比率3:1〜6:1によって決まります。実際のバッチ量は、必ずサンプル試験で確認する必要があります。
3. 振動バリ取りにおけるセラミックメディアとプラスチックメディアの違いは何ですか?
セラミックメディア(高アルミナ結合)は密度が高く切削作用が鋭いため、硬質金属の重いバリ取り、スケール剥離、急速な肉削りに適しています。プラスチックメディア(砥粒を埋め込んだレジンボンド)はより軟らかく軽量で、アルミや真鍮のような軟質合金に深い傷を付けずに、制御されたエッジR付け、表面平滑化、塗装前処理を行えます。
4. 機械価格以外に、振動バリ取り設備の運転コストをどう評価すればよいですか?
実際の運転コストは5つの要因で決まります。設備費、初回のメディアチャージ、継続的なメディア消費率、ユーティリティと設置スペースのインフラ、そして人件費の削減です。設備見積を依頼する際は、必ず100時間あたりのメディア摩耗率と、毎分あたりのコンパウンド消費量(ミリリットル)をサプライヤーに確認してください。
5. 振動バリ取りでは除去できないバリやワーク形状には、どのようなものがありますか?
振動研磨は、止まり穴の内部、狭い交差穴の交点、雌ねじなど、研磨砥石が物理的に循環できない位置のバリを除去できません。また、カミソリのように鋭いゼロRのエッジを要求し、エッジのダレを厳格に許容しないワークにも適しません。
6. 振動トラフから取り出したワークが、くすんだ灰色の仕上がりになったりフラッシュ錆が出たりするのはなぜですか?
くすんだ灰色の仕上がりは、通常、排水の詰まりや化学コンパウンドの劣化により金属切り粉がワークに再付着することで起こります。フラッシュ錆は、濡れたワークが常温の空気中でゆっくり乾くときに鋼部品に発生します。適切な光沢化薬剤(compound-JTJ60)を使用し、排水のフラッシングを安定して維持し、濡れたワークを直ちに加熱式遠心脱水機やエアブロー装置へ移すことで、表面の変色と酸化を防げます。
振動バリ取りシステムの仕様を決める
プレスブラケット、機械加工鋳物、精密産業部品向けに振動研磨設備を検討しているなら、一般的なカタログモデルではなく、まずワーク形状と生産バッチ量を確認してください。産業用研磨機の全ラインナップをご覧いただくか、技術チームにお問い合わせください。トラフ容量、メディアサイズ、カスタムのサンプル処理試験についてご相談を承ります。
 +86-592-2381506


 サポートされているIPv6ネットワーク
