


研磨メディア:お客様のワークに合う粒度・サイズ・形状の選び方
研磨メディアは次の3つで選びます:切削粒度、ワークの最小形状に対するサイズ、そして形状です。材質名——セラミック、プラスチック、磁器——は最後の判断材料であり、最初ではありません。同じ「セラミックメディア」という名称が、粗切削用の三角と、バフ研磨用の球という、まったく挙動の異なるものを指すからです。
このページでは、サイズのルール、当社が実際に在庫する6段階の切削粒度、そして各選択が破綻する具体的なワーク形状を示します。サンプル試作が必要だとすでにご存じなら、それは正しい判断です。ここに示す数値は試作の出発点であり、試作の代わりではありません。
メディアが不適切なときに現場で見られること
4つの症状でメディアの誤りのほとんどを説明でき、それぞれが異なる変数を指しています:
| 見られること | 通常の意味 |
|---|---|
| エッジが丸まり、薄肉ワークで寸法が流れる | 除去すべき取り代に対してメディアが粗すぎる、または粒度を長く回しすぎている |
| 長時間サイクル後もバリが残る | メディアが細かすぎる、またはメディアが消耗して切削しなくなっている |
| ワークの色がくすんだ灰色になり、明るくならない | 粗い砥粒を研磨工程に持ち込んだ、またはコンパウンドが切り粉を運び出していない |
| メディアが穴、溝、ねじに噛み込む | その形状に対してメディアサイズが不適切——サイズの問題であり、工程の問題ではない |
3番目が最も誤診されやすい症状です。サイクル後半に現れる灰色の曇りは、通常コンパウンドのせいにされますが、実際にはチャージが前工程の砥粒を保持したまま、その上から研磨しているケースです。
メディア選定が失敗する理由:材質の落とし穴
よくある失敗は、材質名でメディアを買うことです。同じ「セラミックメディア」として売られる2つのチャージでも、切削速度が桁違いに異なることがあります。名称は本体を表しており、砥粒の粒度を表しているわけではないからです。
結果を実際に決めるのは、メディアが1時間あたりに除去する取り代と、その間にワークの形状をどれだけ保つかです。この2つは互いに相反します:速い切削はほとんどの場合、形状保持に劣る切削です。メディアの判断はすべてこのトレードオフ上の一点であり、トレードオフは粒度と形状で決まります——本体がセラミックかプラスチックか磁器かではありません。
他人の案件から引用したサイクルタイムがほとんど通用しないのも同じ理由です。公開されたサイクルは、お客様のものではない材質と除去量を前提としています。
メディアを見る前にこれを確認してください
何かを選ぶ前に、実際の図面でこの6項目を確認してください。1つでも飛ばすことが、期待外れの初回試作を生みます:
- バリがどこにあり、どれほど強固に付いているか。 貫通穴の交差部の緩いバリと、鋳造の重い湯口は別の仕事です。重いバリを取るために緩いサイクルを延長すると、バリが取れる前に良いエッジがすべて丸まります。
- ワークの最小形状。 最小の穴、最も狭い溝、最も細かいねじピッチ、最小の内側半径。この数値が最大メディアサイズを決めます——下記のルールを参照してください。
- 除去する取り代を絶対値で。 「バリ取り」ではなく、何十分の1ミリか。これが粒度と時間を決めます。
- 変化させてはならない面。 外観面、シール面、ねじ山のフランク、軸受ボア。メディアはどの面が重要かを知りません。
- 材質とその状態。 軟質合金は速く切削し、なじみます。加工硬化する合金は短く制御された切削が必要です。プラスチックは金属とはまったく挙動が異なり、通常は乾式工程です。
- 後工程で何が起きるか。 めっき、アルマイト、組立、検査。前ロットとわずかに異なる下地色まで研磨されたワークは、めっきの色合い検査で不合格になります。これは工程の問題であり、機械の問題ではありません。
サイズのルールと、それがルールである理由
メディアは、ワークの最小形状のおよそ3分の1より大きくしてはなりません。
実際の帰結:3 mmの止まり穴があるワークには3 mmより小さいメディアが必要で、それは細かい粒度と長いサイクルを意味し、避ける方法はありません。平板の一般的なエッジ破りでは、メディアはもっと大きく、サイクルはもっと短くできます。仕事がエッジを落とすだけだからです。
何かを回す前の有用な現場確認:ワークとメディアのサンプルを袋に入れてください。メディアが手で形状に入らないなら、機械の中でも入りません。
ワークに対して細かすぎるメディアも、逆方向に同じだけ無駄です——切削が遅く、ワークはあまり除去されないまま回り続けます。アルミニウムでよくある失敗は、ステンレス用に格付けされたメディアを使い、その後に損傷を研磨で消そうとすることです。これは元の工程が必要とした以上の材料を除去します。
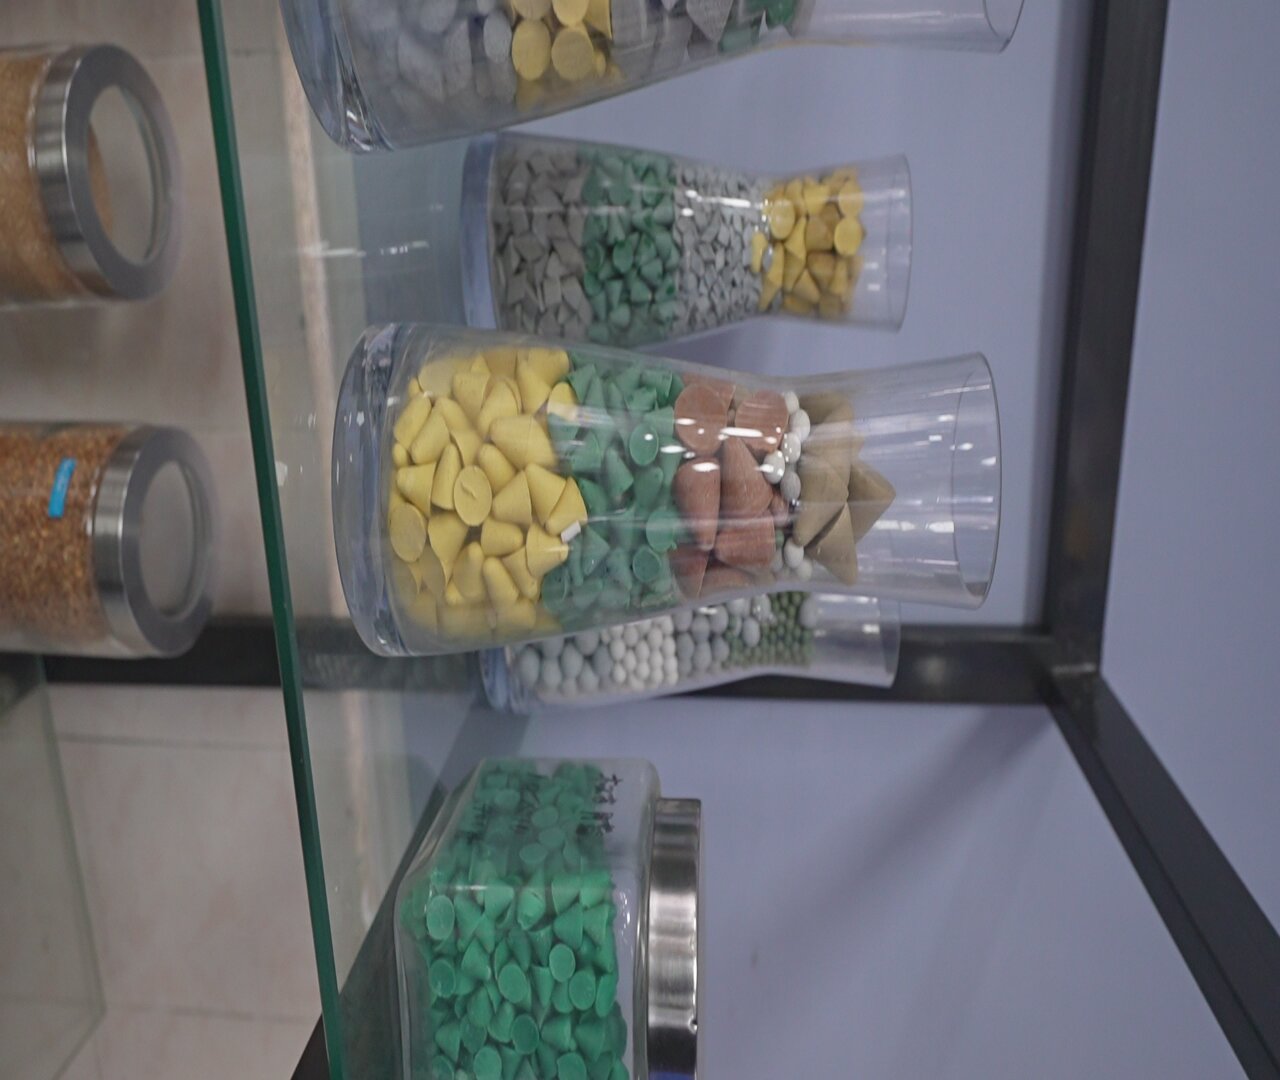
実際のメディアのラインナップ:同じ呼称粒度でも形状と本体色を変えて在庫しており、切削がどこに当たるかを決めるのは形状です。黄色い円錐は、同じサイズの白い円柱が素通りして研磨する角に届きます——「6 mmセラミック」が仕様にならないのは、形状も併記されない限りそうだからです。
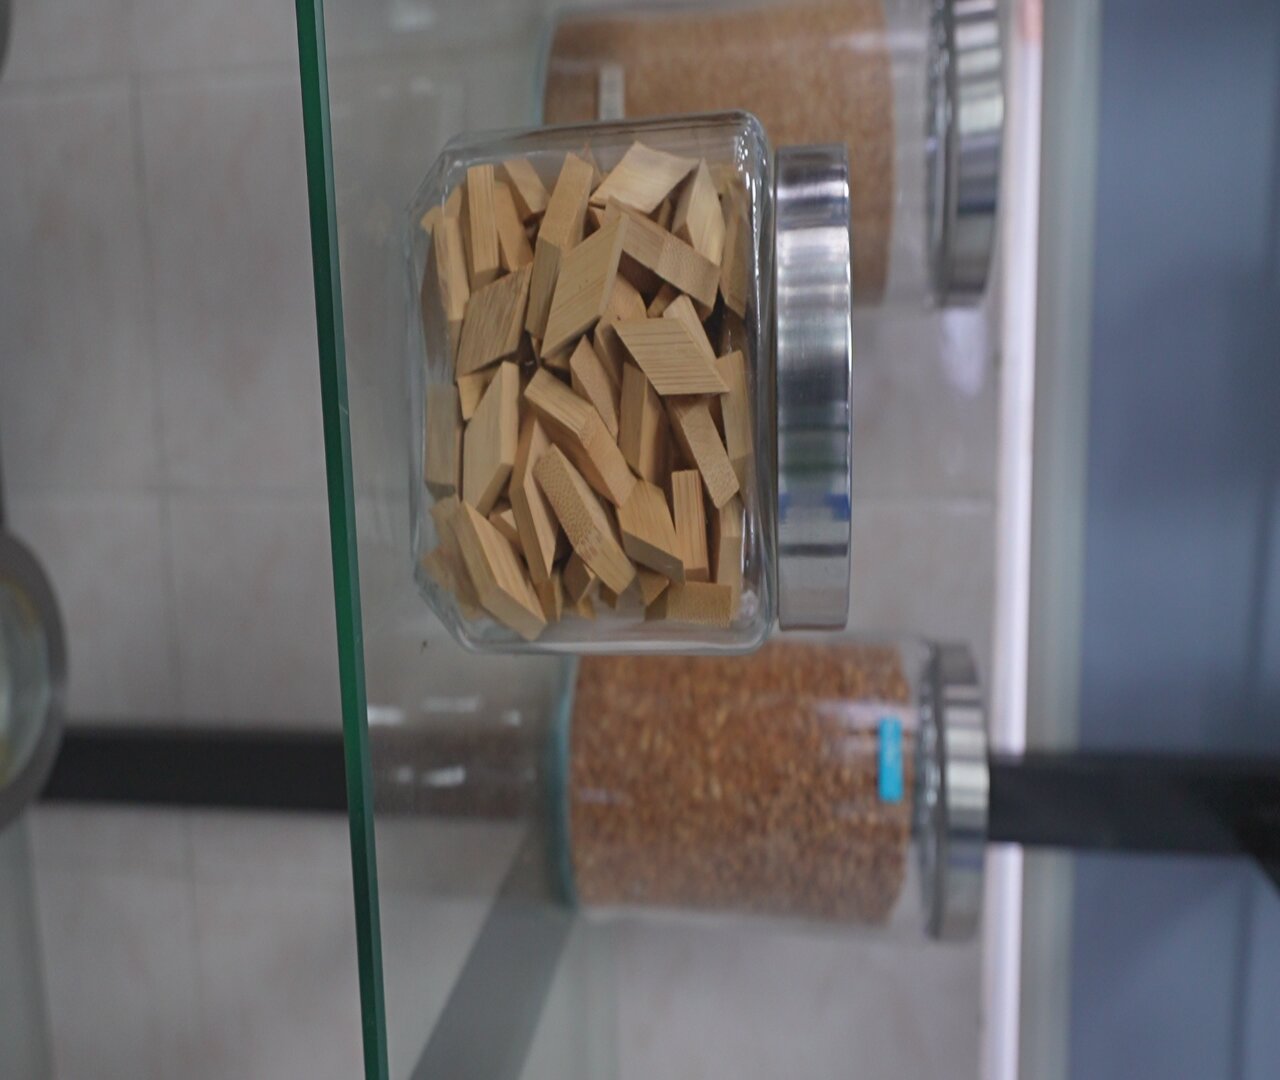
同じメディアをもっと近くで。エッジを見てください:三角形状は明確な切削エッジを持ち、丸い形状は持ちません。この違いは粒度の記号だけでは表せず、混在した形状を持つワークが通常、妥協の1形状ではなく2形状を必要とする理由です。
当社が在庫する6段階の切削粒度
当社のメディアは6点スケールで格付けされ、同じスケールが各製品に付属する湿式研削表と乾式研削表に印刷されています:
| 粒度 | 意味 | 典型的な用途 |
|---|---|---|
| VR | 非常に粗い——最大の取り代除去 | 重いバリ、鋳造バリ、鋸バリ |
| R | 粗い——強い切削 | 堅牢な鋼ワークの標準的なバリ取り |
| N | 標準——標準処理 | 一般的なバリ取りとエッジ破り(湿式) |
| M | 中程度——一般的な仕上げ | 一般的な仕上げ(乾式) |
| NF | 標準細目——中間品質 | 研磨前の中間仕上げ(湿式) |
| MF | 中細目——研磨前 | 研磨前工程(乾式) |
| F | 細目 | 細仕上げ |
| FF | 極細仕上げ | 最終光沢工程 |
湿式表と乾式表は同じ粒度名を使っていないことに注意してください——湿式表はVR / R / N / NF / F / FF、乾式表はVR / R / M / MF / F / FFです。一方の表の粒度記号を他方に混ぜないでください。
実際にラインナップに存在するサイズと形状
湿式研削では、褐色溶融アルミナを角度切り三角、三角、球、角度切り円柱として2 mmから30×30 mmまで形状に応じて、セラミックを球と角度切り三角として2 mmから20×20 mmまで、高周波磁器を円柱として1.3×3 mmから4×14 mmまで、プラスチックを円錐として5×5および6×6 mm、より大きなプラスチックサイズを8×8 mmから50×50 mmまで細かい粒度で在庫しています。
乾式研削では、くるみ殻8#から80#、木製の弾丸・菱・角形が0.5×2 mm以上、竹菱2×2および3×3 mm、そして石粉です。
2つの系統は別々にカタログ化されています。両者の選択は、メディアの判断である前に湿式か乾式かという工程判断だからです:セラミック、磁器、プラスチックの結合砥石はセラミックメディア、プラスチックメディア、研削メディアで湿式運転され、くるみ殻、木、竹、石粉は乾式運転され乾式仕上げメディアに分類されます。誤ってこの線を越えて購入することは、ロットを失うより高くつく方法の1つです。
形状が切削の当たる場所を決めます。 鋭い角は隅を切削し、丸いビーズは面をバフ研磨します。同じサイズでも2つの形状は、混在した形状を持つワークでは互換性がありません。ワークに開放面とねじの両方がある場合、単一の形状で両方にうまく対応できず、段階的な工程のほうが妥協のメディアより安くつくのが普通です。
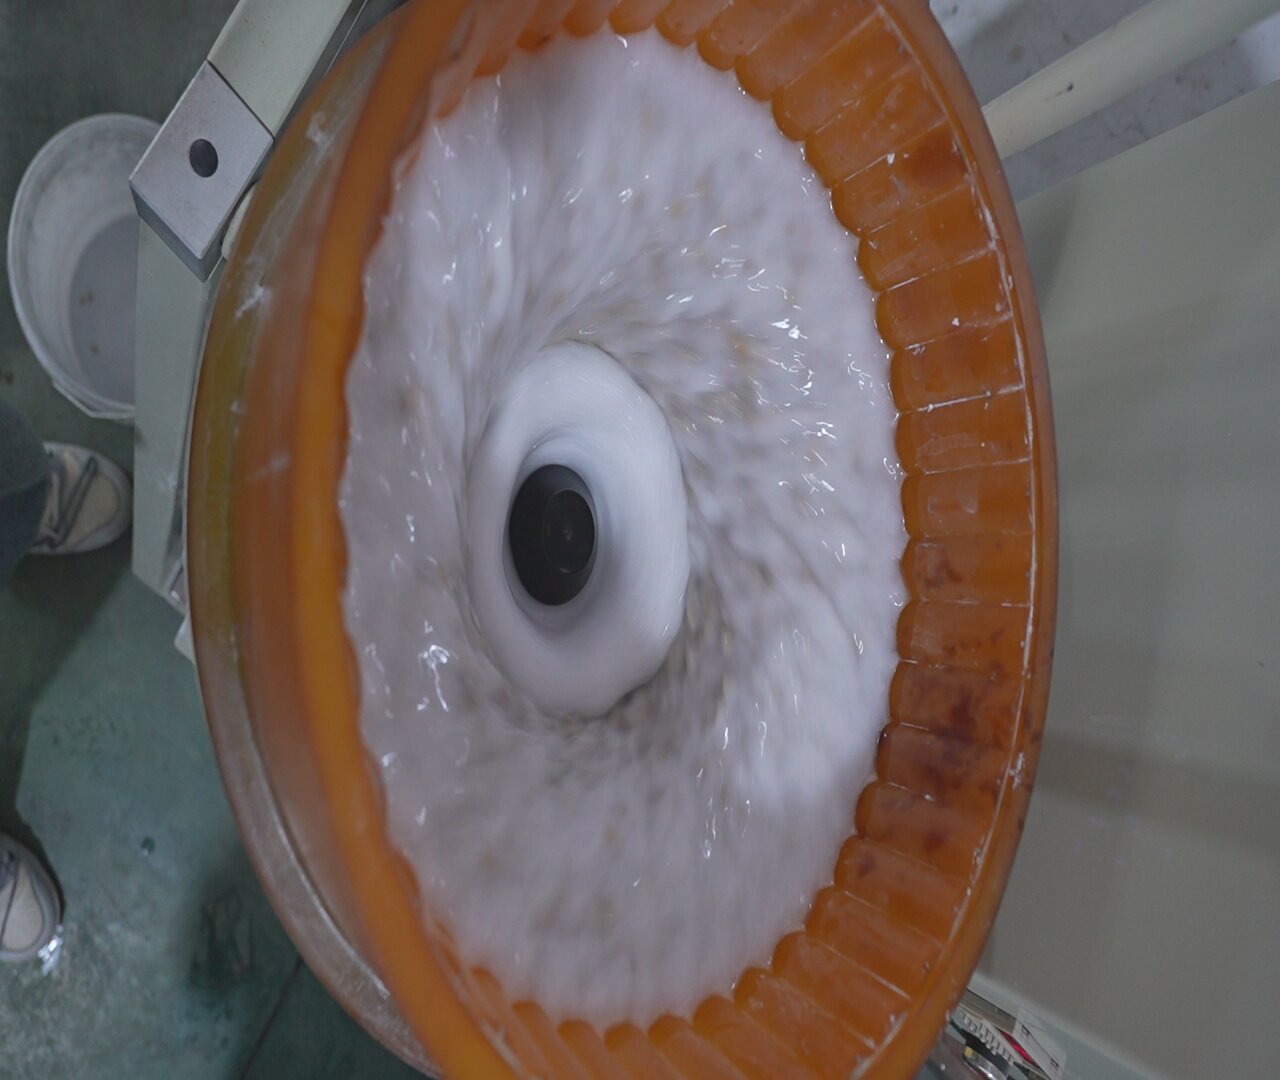
湿式サイクル中のボウル内部。仕様書では示せない3つのことがここに見えます:摩耗部品であるオレンジ色のポリウレタンライニング、実際にメディアをワークに押し当てる中心ハブ周りの流動パターン、そしてコンパウンドが切り粉を運び出すために正しく保つ必要がある水位です。ワークに対して小さすぎるメディアはこの流れに乗って切削せず、大きすぎると壁に当たって止まります。
材質別にタンブラーメディアを選ぶ:ステンレス、真鍮、鋼
上記の粒度・サイズ・形状の論理は一般的なケースであり、ほとんどの購買担当者が「タンブラーメディア」で意味するものです。同じワーク形状でも答えを変える第2の軸があります:ワークが何でできているか。 3つの材質でほとんどの問い合わせをカバーでき、それぞれがラインナップの一部を除外します。
真鍮:「真鍮タンブラーメディア」が実際に要求するもの
真鍮は、「機能する」メディアが知らぬ間に仕上げを台無しにする材質です。問題は切削ではなく——色だからです。
- 真鍮に必要なもの: 鉄を埋め込まずに切削するメディア。鋼を回したチャージは鋼粒子を保持し、真鍮上の鋼粒子は、ワークがすでに研磨された後に現れる錆の斑点を生みます。チャージは専用にするか、材質間で洗浄する必要があります。
- うまくいくもの: 細かい粒度のセラミックまたは磁器の本体を、工程間で表面が変色しないようにするコンパウンドとともに湿式で回すこと。真鍮は濡れて露出していると速く変色します。これはメディアの問題であると同時にコンパウンドの問題でもあります。
- 避けるべきもの: 粗いチャージを長時間回すこと。真鍮は速く切削するので、リスクはバリが残ることではなく、気づく前にエッジと細部が失われることです。
- 特徴的な失敗: むらのある仕上げではなく、ワーク全体に鈍い、ややピンクがかった灰色の覆いがかかること。これは通常、持ち越しの汚染であり、摩耗したチャージではありません。
ステンレス鋼
ステンレスは逆のケースです:硬く、加工硬化し、それ自体を磨耗させずに切削し続けるチャージが必要です。
- ステンレスに必要なもの: 硬化層を貫通するのに十分な時間、形状を保つメディアと、微粉が表面を再研磨して曇らせないよう切り粉を懸濁させておくコンパウンド。
- うまくいくもの: 中〜細粒度のセラミックを2段階で回すこと——取り代を取る切削段階、次に光沢のために細かい粒度へきれいに変更する段階。妥協の粒度で1回長く回すことが、コンパウンドのせいにされる灰色の曇りの通常の原因です。
- 避けるべきもの: ステンレスの取り代除去にプラスチックメディアを使うこと。必要な速度で切削するには軟らかすぎるため、欠陥を残したまま表面を研磨します。
- 特徴的な失敗: 場所によって明るく、他の場所が灰色になり、灰色の部分が荷重内でワークが置かれていた位置に対応すること。
炭素鋼および合金鋼
鋼は、錆の許容時間が仕上げと同じくらいメディア選択を決める材質です。
- 鋼に必要なもの: 効率よく切削するメディア(鋼は粒度に寛容です)と、ワークを乾かして次の工程へ素早く送る工程。よく仕上がって出てきた鋼ワークが一晩で錆びたのは、間違ったメディアで仕上げたからではなく——間違った順序で仕上げたからです。
- うまくいくもの: 鋼は粗い切削に歪まず耐えるため、ラインナップ全体が利用できます。制約は後工程側にあります:止まり形状は水を保持するので、分離と乾燥の工程がメディア粒度より重要です。
- 避けるべきもの: すすぎの規律なしにシフト間で鋼に濡れたチャージを放置すること、および共用チャージで真鍮やアルミニウムより先に鋼を回すこと。
- 特徴的な失敗: 止まり形状や切断エッジに数時間で現れるフラッシュ錆。これはコンパウンドの問題のように見えて、通常は経路の問題です。
3つすべてをカバーするルール
研磨メディアにもタンブラーメディアにも共通するルール:粒度はワークが決め、本体は材質の汚染感受性が決めます。 真鍮とアルミニウムは鋼を回したチャージを共有できません。ステンレスは切削し続けるチャージを必要とします。鋼は乾かす経路を必要とします。同じ形状で、3つの異なる答えです。
これが破綻するところ——やってはいけないこと
限界について具体的に述べます。ほとんどの試作が失敗するのはそこだからです:
- 薄肉。 およそ0.5 mm未満の肉厚では、リスクは切削ではなく歪みです。高エネルギーの工程は研磨する前にワークを曲げます。エネルギーを下げるか機械ファミリーを変えてください。サイクルを短くするだけでは不十分です。肉厚が薄い場合、チャージよりも機械ファミリーが重要です——槽式振動機はボウルより長く緩やかな経路を与え、磁気研磨機はバルク衝撃を完全に除きます。
- 厳しいピッチ公差のねじ。 メディアは細かいねじに噛み込みます。滑らかな小さなメディアを使うか、ねじをマスキングするか、仕上げ後にねじ成形工程が来ることを受け入れてください。すでにメディアが詰まっている場合、解決策は通常、より長いすすぎではなくサイズと形状の変更です——穴、溝、ねじにメディアが詰まるのを防ぐ方法を参照してください。
- 止まり穴と深いポケット。 メディアは入って出てきません。チャージを買う前に、分離と洗浄の工程を計画してください。後ではなく。
- 軟質プラスチックとアセテート。 湿式工程はワークを温浴中に保持し、アセテートは永久に変形します。フレーム作業のほとんどが乾式で行われるのはこのためです。
- めっきのために下地色が重要なワーク。 研磨は表面色をわずかに変えます。2つのロットを同じ外観にめっきする必要がある場合、仕上げ工程は「できるだけ明るく」ではなく、一貫した下地に保たなければなりません。
- チタンのような加工硬化合金。 チャージは専用にして清潔に保つ必要があります。他の案件から持ち込まれた汚染が傷として現れるからです。
見積を承認する前に聞くべきこと
メディアは間違えた場合の結果に比べて安価です。だから仕様の会話を重要な部分として扱ってください:
- 平均的なワークではなく、最悪条件のワークでサンプル試作を依頼する。単純な形状で問題なく見えるロットも、形状がメディアを閉じ込めると歩留まりが半分に落ちることがあります。当社はこれを標準として試作します:代表ワークをお送りいただければ、サイクルタイムとメディア消費量を実測した仕上げをお返しします。手順はサンプル試作ページにあります。
- 試作の前に合格基準を定義する。 何をもって合格エッジとするか、粗さ目標は何か、どの面を保護するか。書面の合格基準がない試作は、見た目がどうかしか教えてくれません。
- バッチあたりのチャージ消費量を聞く。 メディア寿命は材質とサイクルにより約20〜200運転時間です——これほど広い範囲は、消費量をお客様の案件で実測する必要があることを意味し、それがワークあたりの消耗品コストを決める数値です。
- 粒度とサイズを書面で求める。注文書に「セラミックメディア」だけでなく。「2〜4 mm」のような粒度は、細かい形状で重要になる幅をカバーします。
- 機械に何が付属するか確認する。 標準梱包にはスペアパーツキット、メディアとコンパウンドのスターターセット、工具、マニュアルが含まれ、到着後すぐに最初の試作を回せます。
- 生産計画に対する納期を聞く。 標準機は手付金から25〜35日で出荷されます。受注生産仕様は45〜60日かかり、分離機や乾燥機を追加するとさらに延びます。
メディア名ではなくワークで選ぶ
最速の道は通常、カタログからではなくワークから始めることです。3つの出発点でほとんどの問い合わせをカバーできます:
- 除去すべきバリのある金属ワーク —— バリ取り粒度と研削メディアのラインナップから始め、仕上げには細かい粒度へ移ります。
- 表面を貫通させてはならないプラスチックまたは塗装ワーク —— 漸進的に摩耗し、より緩やかな切削を与えるプラスチックメディアから始めます。
- 乾式工程が必要なワーク —— 眼鏡フレーム、木、宝飾品、そして湿浴で染みや歪みが出るものすべて —— 乾式仕上げメディアから始めます。
仕上げよりも分離が本当のボトルネックになるほどワークが小さい場合、メディアの選択は機械とスクリーンに次ぐ問題です。その問題はタンブリングメディアから小さなワークを分離する方法で扱っています。
FAQ
1つのメディアタイプをすべてのワークに使えますか? いいえ。形状、投入状態、目標仕上げのすべてが接触要件を変えますし、平らな鋼ブラケットに適したチャージは、薄肉アルミニウムハウジングを損傷します。
セラミックメディアは常にプラスチックより優れていますか? いいえ。セラミックは速く切削し形状を保つため、より硬い合金や長いサイクルに適します。プラスチックはより緩やかで安価であり、軟質合金、薄肉、プラスチックワークにはより安全な選択です。通常の範囲はセラミック3〜10 mmに対しプラスチック10〜25 mmです。
メディアが消耗したことをどう知りますか? 3つの兆候があり、いずれもチャージが完全に死ぬ前に現れます:仕上げが改善しなくなる、ワークに艶消しの灰色の曇りが出始める、同じ結果に対してサイクルタイムが約20%上がる。補充で切削は戻りますが、定めた間隔での全交換が、新品を古いものに混ぜるより再現性が高いのが普通です。
当社独自仕様でメディアを供給できますか? はい。ワークの材質が管理されている場合や、サプライヤ監査で消耗品が固定されている場合は通常のことです。仕様は完成した外観ではなく、粒度、サイズ範囲、形状、切削かバフ研磨かの挙動として示す必要があります——「このサンプルのように見せてほしい」は発注も検査もできません。
メディアは機械に付属しますか? メディアとコンパウンドのスターターセットは標準機と同じケースで出荷されるため、到着後すぐに最初の試作を回せます。継続的な消費量はお客様のサイクルに対して別途見積もります。
 +86-592-2381506


 サポートされているIPv6ネットワーク
