


バレル研磨機とメディア:機械とチャージを1回の発注でまとめる理由
バレル研磨機とメディアが見積で2行に分かれるのは、現物が2つの箱で届くからであり、期待外れの導入の多くはまさにここから始まります。機械は槽、駆動部、ライニングです。メディアはその槽の中で切削する工具です。どちらも単独では仕様になりません:400 Lのバレルに3 mmのチャージを入れた場合と、400 Lのバレルに25 mmのチャージを入れた場合は、同じ架台を共有しているだけで、別のプロセスです。
したがって購入時の問いは「どの機械」+「どのメディア」ではありません。「どの機械にどのチャージを組み合わせるか」を、どちらを発注する前の一度で決めることです。本ページが扱うのはその単一の判断、すなわち両者を結び付ける要因、別々に買う場合にかかるコスト、そして発注書を書く日に確定しておくべき4つの数値です。
メディアの材質・サイズ・形状がまだ決まっていない場合、それはメディア選定の課題であり、タンブラー研磨メディアの選び方で別途扱っています。機械の形式(ボウル、トラフ、バレル、遠心)がまだ決まっていない場合、その判断は本項より上流にあり、振動研磨とバレル研磨の比較に示しています。本ページは形式が選定済みであることを前提とし、機械とチャージの結合関係を扱います。
両者を別々のプロジェクトとして購入したときに現れる症状
症状は5つあり、いずれも機械のせいにされます:
| 見られる症状 | 実際の原因 |
|---|---|
| 仕上がりが不均一なロット。槽壁付近のワークは過剰に処理され、中央のワークはほとんど処理されない | 有効容量に対してチャージが少なすぎ、メディアが浅い波のように循環するだけで、ワーク層に流動が生まれない |
| ワークへのメディアの噛み込み、および選別機でそれを除去できない状態 | チャージのサイズが、ワークの最小フィーチャーではなく外形基準で決められている |
| メディアが新品であるのに、ワークが灰色のマット面で出てくる | チャージとプロセスが湿式/乾式の境界をまたいでいる。湿式の槽で乾式用チャージを運転している、あるいはその逆 |
| サイクルが安定せず、ロットごとに必要な時間が変わる | 2つのグレードが混合されている、またはチャージが部分的に消耗しているのに稼働時間が記録されていない |
| メディア消費が想定を大きく上回り、ライニングが特定の帯状部分で目立って摩耗する | ワークに対してチャージが粗すぎ、メディアがワークではなくメディア同士やライニングを削っている |
最初の行が機械の故障と読まれやすい項目です。回転の上端でメディアが入っていないように見えるバレルは、出力不足ではなくチャージ不足であり、対策は新しい機械ではなく1パレットのメディアです。
ボウルの内部:メディアが適合すべき槽であり、両者をまとめて購入する理由がここにあります。
機械とメディアを実際に結び付けているもの
機械とチャージが噛み合うかどうかは3つの結合関係で決まります。それぞれ独立に誤り得て、しかもいずれも見積書の上では見えません。
1. チャージの量は有効容量に対する比率であり、請求書上の重量ではありません。 振動ボウルの実務的な目安として、ワークはボウルのおよそ3分の1を占め、残りは循環すべきメディアです。ボウルを縁まで詰めるとメディアが剪断運動を起こせず、結果は軟らかく不均一な仕上がりと、公表サイクルタイムより長い運転になります。必要なメディア量を示さずに見積を出す機械は、プロセスの半分しか見積もっていません。
2. メディアのサイズはワークの最小フィーチャーで上限が決まり、その上限が今度は機械の選別能力を制約します。 メディアはワークの最小フィーチャーのおよそ3分の1を超えてはなりません。3 mmの止まり穴には3 mm未満のメディアが必要で、これを回避する方法はありません。細かいメディアは処理が遅く、小物からの選別も難しくなります。だからこそスクリーンと選別ユニットは、後続の発注ではなくチャージと同じ発注に含めるべきです。
3. 湿式か乾式かの線は、機械とメディアの双方を貫いています。 セラミック、磁器質、樹脂ボンドのボディは、セラミックメディア、プラスチックメディア、研削メディアにおいて湿式で使用されます。クルミ殻、木片、竹、石粉は乾式で使用され、乾式仕上げメディアに属します。この線を誤ってまたいで購入することは、ロットを失うより高くつく方法の一つです。線の反対側は調整の問題ではなく、プロセスそのものが違うからです。
4つ目の結合関係は後になって現れます:ライニングは摩耗部品であり、その摩耗速度はチャージが決めます。 トラフ式の機械は20〜35 mmのポリウレタンでライニングされており、粗いチャージを連続運転すると、メディアが走る帯状部分でライニングが削られます。これはメディアと同じ予算に入れるべきランニングコストの項目であり、誰も管理していない保全予算の話ではありません。
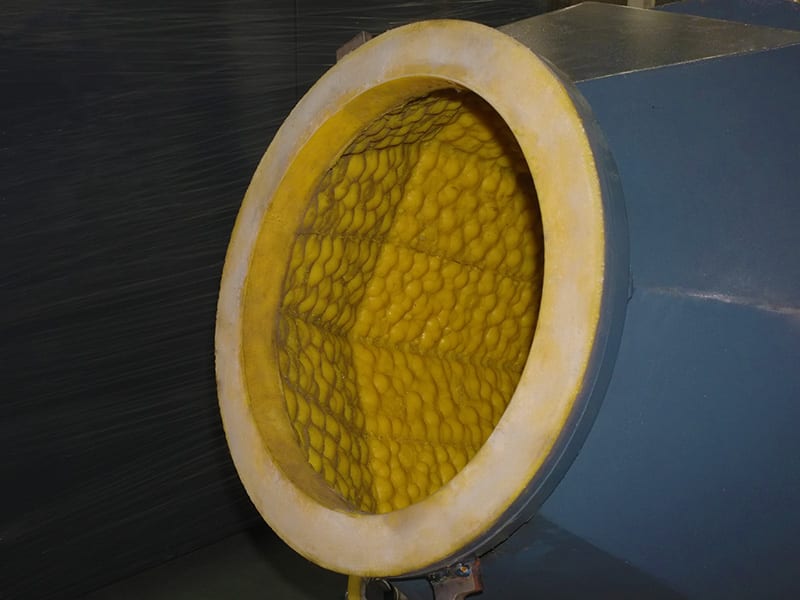
使用後のライニング:黄色いポリウレタンの作用面に、その上を走るチャージによって規則的な凹凸が刻まれています。ライニングを保全予算ではなくメディアと同じ仕様に含めるべき理由がここにあります。摩耗パターンはメディアの運動の記録であり、特定の帯状部分だけが消耗したライニングは、チャージが粗すぎたか、ワークを詰めすぎたかの証拠です。
発注日に確定すべき4つの数値
その他はすべて後から調整できます。この4つはできません。3つは機械が何のために造られるかを決め、残る1つは四半期ごとに何を再発注するかを決めるからです。
- 1サイクル当たりのワーク量(重量とワーク外形による)。 「ブラケットを1ロット」では不十分です。最も重い単品、最も長い単品、そして1サイクル当たりに望む総重量を提示します。例えばLX60B遠心バレルは、15 × 4 kgの投入パターンと0〜170 rpmのドラム回転数を前提に設計されています。これは特定の投入規律であり、汎用の処理能力ではありません。
- ワークの最小フィーチャー。 これがメディアサイズの上限を決め、ひいてはグレード、サイクル、選別スクリーンを決めます。
- 仕上げ目標を2つの要求として示す。 除去すべき取り代(0.1 mm単位)と外観です。両者は同じ数値ではなく、同じ工程でないことも多いのです。
- 1ロット当たりのメディア消費量(100時間当たりのキログラム)。 メディア寿命は材質とサイクルにより20〜200稼働時間です。これほど幅のある範囲は、消費量を自社の加工で実測しなければならないことを意味し、それを提示できないサプライヤは使える数値を見積もっていません。
この4つの数値の下には2つの運転条件があります。機械は三相380 Vまたは415 V(50 Hz)で運転する(小型機は220 V)こと、そして1 m地点で75〜85 dB(A)の範囲に収まることです。どちらも建屋側の判断、すなわち電源、床、機械を据える場所に関わるもので、木枠に詰める前に対処するほうが後からより安く済みます。
1枚の発注書に載せる仕様
まとめての発注は、明細が2行ある1通の書類ではありません。6行の仕様であり、メディアの行は残り5行があって初めて意味を持ちます:
| 項目 | 記載内容 |
|---|---|
| 有効容量とライニング | 槽の寸法、ライニング材質と厚さ、湿式か乾式か |
| ワーク投入量 | 最重量品、最長品、1サイクル当たりの総投入量、ワークの載せ方 |
| チャージ | ボディ、グレード、サイズ範囲、形状、その投入量を処理するのに必要なメディア量 |
| コンパウンド | 液が担う機能(切削、光沢化、洗浄、防錆)と、その梱包単位 |
| 選別と乾燥 | 最小ワークに対応するスクリーンサイズ、ラインに乾燥機を含むかどうか |
| 受入基準 | バリ高さまたはエッジ半径、粗さ、変化させてはならない面、双方が合意したサンプル |
この形で書くことには、率直に述べておく価値のある商務上の効果があります:最初のロットが不良だったときに誰の責任かという議論がなくなるのです。 機械とチャージが1つの書面の受入基準に対して一緒に規定されていれば、結果が外れたときの課題は、サプライヤを責めることではなく調整すべきプロセスになります。
別々に購入する場合:うまくいく条件とコスト
別々の調達が妥当なのは3つの場合であり、いずれも「メディア代を節約するため」ではありません。
- すでに認定済みのチャージがある。 チャージが自社のワークと受入基準に対して認定済みなら、認定した相手から買い続けてください。その場合に機械サプライヤへ渡すべきは、そのチャージの仕様(ボディ、グレード、サイズ、形状)です。機械を汎用のチャージではなく、そのチャージに合わせて造るためです。
- メディアが自社工場では汎用品である。 クルミ殻やコーンコブは、業界によってはメッシュで分級され袋単位で購入されます。乾式プロセス向けに買う機械は、すでに使っているメッシュ範囲を前提に仕様を決められます。
- 既存のラインに2台目を追加する。 チャージ、コンパウンド、受入基準はすでに存在します。買うのは、それらを回せる槽です。
別々の調達で失うのは、チャージが関わるすべてです。必要なメディア量、選別スクリーン、ライニングの摩耗速度、そして上記の4つの数値。初回導入では、これらは明細項目ではなくプロセスそのものです。
この組み合わせでは対応できない領域
適用範囲の境界を明確にしてください。まとめ買いは、1台の機械と1つのチャージですべてをカバーできると信じさせやすいからです:
- 湿式と乾式にまたがるワーク群。 湿式と乾式は1台の機械の2つの設定ではありません。ボディ、コンパウンド、液の保持構造が異なる2つのプロセスです。1台で両方はできず、「大きいほう」を買っても解決しません。
- 利用可能なメディアより小さいフィーチャーを持つワーク。 3分の1ルールには下限があります。それを下回るとどのチャージもフィーチャーに届かず、答えは別のプロセス、すなわちねじ谷や交差穴に対する磁気研磨です。使えない機械に対して細かいチャージを買うことではありません。
- 槽の有効長より長いワーク。 長く細いワークはブリッジして動かなくなり、中央は接触せず両端だけが過剰に当たります。トラフはボウルより長いワークを扱えますが、長さに制限がないわけではありません。
- 肉厚がおよそ0.5 mm未満の薄肉部。 リスクはバリではなく変形です。高エネルギー機や重いチャージは、ワークを良くする前に曲げてしまいます。
- 2種類のメディアではなく2つのプロセスを必要とする現場。 2つの仕上げ(切削と光沢)は、通常は2つのチャージを2工程として運転することを意味し、ワーク群によっては2台の機械を意味します。槽が1つ、ライニングが1つの機械に2つ目のチャージを買っても、得られるのは妥協した1工程であり、2工程ではありません。
何が一緒に出荷され、いつ届くか
機械、メディア、コンパウンドは同じ工場から出るため、梱包の前に互いに突き合わせて確定できます。具体的には次のとおりです:
- 標準機は手付金の入金から25〜35日で出荷されます。受注製作仕様は45〜60日かかります。メディアとコンパウンドは機械と一緒に出荷され、日程に約1週間が加わるだけで、別途の輸入にはなりません。
- 標準梱包にはスペアパーツキット、メディアとコンパウンドのスターターセット、工具、マニュアルが含まれ、到着した時点で初回の試作を実施できます。2回目の納品を待つ必要はありません。
- すべての機械は出荷前にメディアのチャージを入れて運転されます。 不整合を最も安く見つけられるのはこの段階です。無負荷の機械は完璧に見えても、負荷がかかると挙動が変わるからです。
- 最小発注量(MOQ)は1台、条件は手付金30%、残金は船積書類と引き換え、機械はパレットにボルト止めした木箱で輸送されます。
- 厦門からロッテルダムまたはロサンゼルスまでの海上運賃には、30〜40日の輸送日数が加算されます。通関を終えた機械がメディアを待つのは、理由のない1か月の損失です。
ここまでの要点は、まとめ買いが常に正しいということではありません。上記の結合関係は一度しか決められず、発注はそれを安く決められる最後の機会だということです。
よくある質問
バレル研磨機とメディアは同じサプライヤから買うべきですか。 必ずしもそうではありませんが、*仕様*は一緒に決めるべきです。別々のサプライヤから調達する場合は、チャージの完全な仕様(ボディ、グレード、サイズ範囲、形状、必要な量)を機械サプライヤに渡し、機械の有効容量、ライニング、選別スクリーンをメディアサプライヤに渡す必要があります。避けるべきなのは、カタログの処理能力に合わせて機械を買い、ワーク名に合わせてチャージを買うことです。
機械にはどれだけのメディアが必要ですか。 実務的な目安として、ワークはボウルのおよそ3分の1を占め、残りは循環するメディアです。正確な量はワーク量、メディアサイズ、槽の形状で決まり、試作で確認します。公表されているサイクルは自社とは異なる材質と取り代を前提にしている可能性があり、公表されたチャージ量にも同じ注意が必要です。
機械を先に買い、メディアを後から買えますか。 可能ですが、その場合は現地で入手できるチャージで機械を運転することになり、最初のロットの結果が機械の性能として評価されます。標準機にスターターセットが同梱されるのは、まさに機械が仕様化されたチャージで初回の試作を行うためです。
メディアは機械に無償で付いてきますか。 木箱にはスターターセットが入っており、初回の試作を実施できます。継続的な消費量は自社のサイクルに基づいて見積もられます。メディア寿命は材質とサイクルにより20〜200稼働時間なので、消費量の項目は機械サイズから推定するのではなく、案件ごとに実測します。
1つのチャージで複数の異なるワークを処理できますか。 同一のワーク群であれば可能です。形状が異なると妥協になります。3 mmのフィーチャーに合う細かいチャージは開放的なブラケットでは遅く、ブラケットを速く処理できる粗いチャージはフィーチャーに噛み込みます。2つのチャージを意図的に切り替えるほうが、妥協した1つのチャージと1ロットの手直しより、通常は安く済みます。
必要な仕上げがチャージの出せる光沢より明るい場合はどうすればよいですか。 その場合、その工程にとってチャージが適切な工具ではないのであって、機械が悪いのではありません。切削工程と光沢工程ではボディもグレードも異なります。2番目の工程は別のチャージであり、ワーク群によっては機械の形式そのものが異なります。
Max Xu, 営業 — 厦門金泰金研磨科技有限公司
厦門市海滄区新陽工業区新昌路31号
info@surface-polish.com
本記事は、仕上げ機械とそのチャージを一緒に規定する方法を説明するものであり、特定のワークで達成可能な結果についての主張ではありません。仕上げプロセスは材料、除去すべき取り代、要求される仕上げで決まるため、特定のワーク向けの構成はそのワークでの試作に対して確認されます。当社は仕上げ装置と、そこで使用するメディア・コンパウンドを製造しており、受託仕上げサービスは提供していません。
 +86-592-2381506


 サポートされているIPv6ネットワーク
