


タンブラーピン:届く箇所・届かない箇所と性能を維持する方法
スチールメディアは通常、ボール、楕円、ダイアゴナル、ピンといった形状別に分類され、それぞれ一行程度で紹介されます。しかしピンの挙動はワークではなく駆動機械によって決まる唯一の形状であり、より詳しい解説が必要です。
本ページでは、ピンが振動バレルではなく磁気駆動に適している理由、ピンが挟まった時の影響、ピンメディアの寿命を解説します。スチールメディア全般の情報はこちら:スチールメディア研磨ガイド。
ピンは小さなボールではない
タンブラー用ピンやステンレスピンを探す際、針金状に伸ばした極小ステンレスショットと捉えられがちです。しかし現場において、ピンとボールは全く異なる2つの工具として挙動します。
砥粒なし — 切削ではなく圧縮によって作用
含有砥粒で金属を削り取るセラミックやプラスチックの研削メディアとは異なり、ステンレスメディアには砥粒が全く含まれません。鉄・真鍮・銅の研磨や専用液を使用したアルミ研磨のいずれにおいても、金属光沢研磨は切削ではなく冷間圧縮によって行われます。
硬化ピンがワークに衝突・摺動する際、接触圧力によって微細な凸部が平坦化され、ねじ底の脆い微小バリが除去されます。金属研磨は母材を削るのではなく凸部を押し均すため、部品寸法を変えることなく反射性の高い光沢をもたらします。
材質よりも形状が重要である理由
まったく同じ材質のステンレス線からボールとピンを成形できますが、その形状ゆえに正反対の接触物理が生じます。球状ボールは点接触し、鏡面光沢仕上げのために開放面を転がりますが、自身の直径より狭いスロットでは止まってしまいます。
ピンは転がり質量と引き換えに細長いアスペクト比を持っています。丸いスチールショット球が開口部で架橋してしまう狭い流路にも、ピンの先端と側面が真っ直ぐ入り込みます。
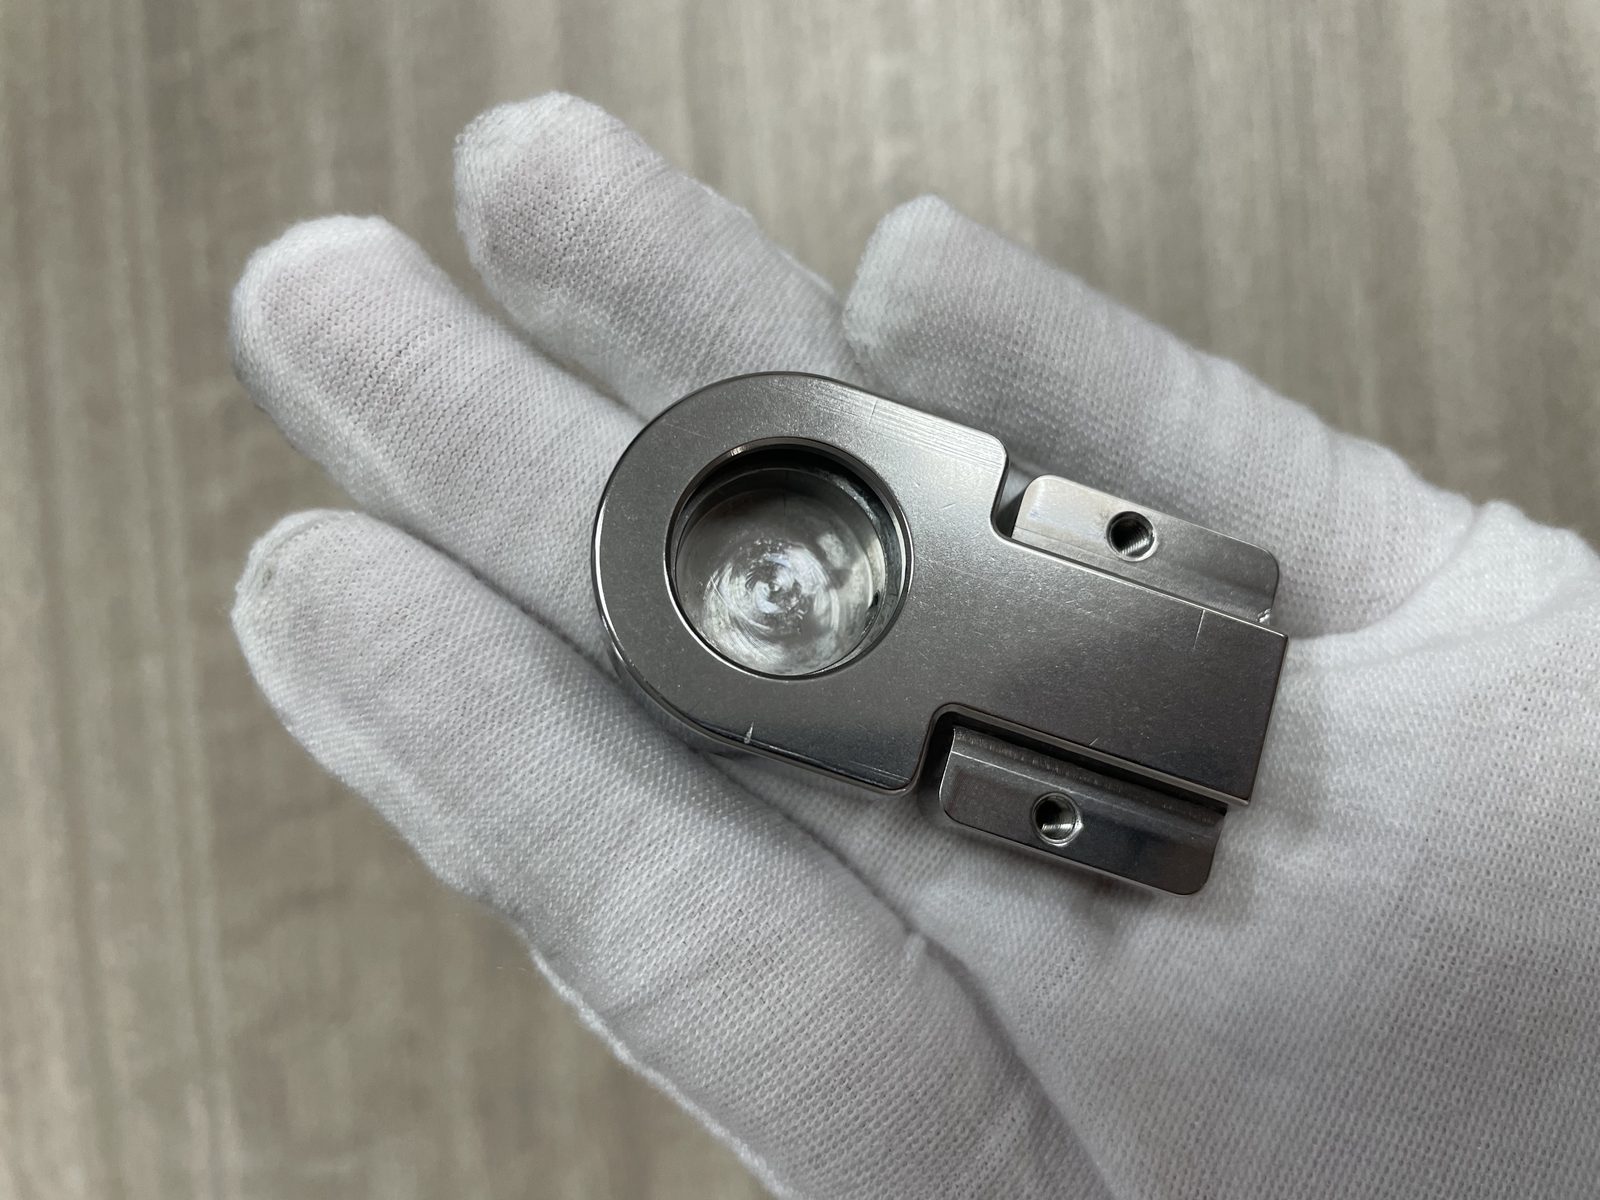
他のメディアには不可能な、ピンが果たす3つの役割
その細い針状の形状により、タンブラーピンはセラミック砥石や研磨石、球状スチールショットでは対応できない3つの作業を実現します:
- 細く長い流路の奥まで到達:ピンが雌ねじ、インジェクター流路、ガイド溝へ先端から滑り込み、微小バリを除去して内壁を光沢仕上げします。
- 交差穴のバリ取り・貫通:マニホールド内で2つのドリル穴が交差する箇所でも、丸いボールが合流部で詰まるのに対し、細いピンは真っ直ぐ通り抜けます。
- 奥まった死角の光沢仕上げ:宝飾鋳物、時計ベゼル、歯科用ブラケットなどで、外側のディテールをダレさせることなくシャープなリブ根元まで届きます。
ピンが振動バレルではなく磁気研磨に適している理由
タンブラー用途のステンレスメディアで最も高価な失敗は、微細な磁性ピンを振動バレルや回転バレルに投入することです。機械構造が微小部品のバリ取りをどう左右するかについては、当社の磁気研磨機ガイドと遊離メディアが届かない場合のガイドを比較してください。標準砥石については振動バレル研磨メディア選定ガイドをご覧ください。
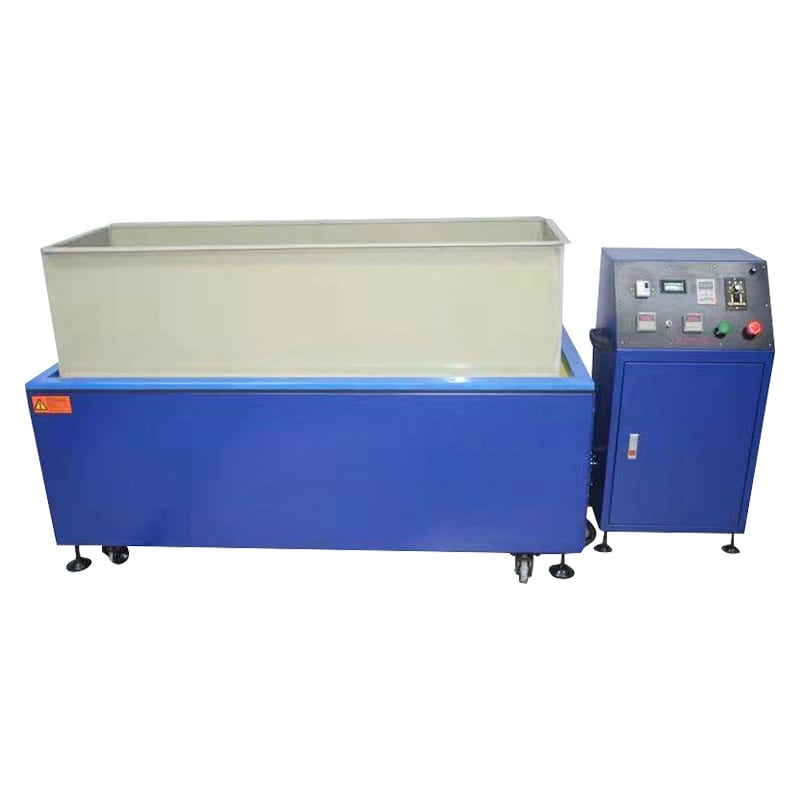
駆動方式がメディアを決定するのであり、その逆ではない
細長いステンレス製ピンは、磁気研磨機内部の回転磁界専用に作られています。非磁性の加工ボウルの下には、永久磁石が交互に配置されたディスクが高速で回転しています。
その磁界が強磁性ピンを捉え、硬く渦巻くブラシのように直立させます。磁界が交番するにつれて、直立したピンの先端があらゆる角度から奥まった穴やスロット、アンダーカットを通り抜けます。細く軽いピンに穴へ入るための指向性を与えられるのは、磁気駆動だけです。
振動ボウルにピンを入れるとどうなるか
微小な穴に入り込むことを期待して、作業者が微細な磁気タンブラーピンを振動ボウルや回転式ステンレスタンブラーに投入しても、物理的にたちまち破綻します。
ピンを直立させる磁界がなければ、重力と振動によってピンは互いに寝てしまいます。濡れた爪楊枝のようにボウル底部で平行な束となって固まり、穴の開口部を横向きに滑り過ぎてしまいます。
ほとんど誰も語らない保管ルール
さらに悪いのは、ピンを振動機の内部や横に置いたときにピンの磁気状態に起きることです。ほとんどのサプライヤーが言及しない重要なルールがあります:タンブラーピンを振動タンブラーボウル内に保管したり、振動モーターの隣に積み置いたりしては絶対になりません。
振動モーターや工場の磁石は、静止したピンを一定の磁界と機械的衝撃に晒します。時間の経過とともにピンは恒久的に過剰着磁し、機械が停止していても固い磁気ボール状に凝集します。過剰着磁したピンは、分散して部品の穴に入り込む代わりに塊になって固まり、機能しなくなります。乾燥したピンは、必ず振動機器から十分に離れたプラスチック容器に保管してください。
ピンの挟まり問題 — 入ったピンが抜けなくなるとき
バレル研磨ピンは微小な穴や溝に入り込む目的で購入されるため、現場で最大の悩みの種となるのがピンの挟まりです。挟まりは、工程中にピンが窪みに入り込み、強固に噛み込むことで発生します。
ピンが挟まる箇所と、それが予測可能な理由
ピンの挟まりは偶然ではありません。穴の内部形状によってピンが斜めに傾き、両端が対向する壁に突っかかることで発生します。真っ直ぐな貫通穴ならピンはきれいに通り抜けますが、径や方向が急変するとピンは途中で引っかかってしまいます。
ピンが過剰に入り込みやすい形状
ピン研磨の図面を確認する際は、部品の以下4つの形状に注意してください。
- 止まり穴: ピンが先端から入り、突き当たりで止まり、後続のピンに押されて斜めに傾き、穴の内径内で突っ張り固定されます。
- 狭いテーパー溝: ピンが溝の広い開口部から入り込み、溝が狭くなるにつれて強固に挟まります。
- 交差穴の交差部: 2つの穴が交差する内部の合流部で、ピンが中途半端に向きを変え、2つの壁の間に挟まります。
- 粗いめねじの谷底: ピンの長さがめねじのピッチ径と一致すると、対向するねじ山の間に架橋するように突っ張ります。
ワークを傷つけずに詰まったピンを取り出す方法
検査で真鍮、アルミ、ステンレス製継手の内部にピンの挟まりが見つかった場合、内径を傷つける硬鋼ピックで無理に掘り出してはなりません。現場で使える次の4つの回収法を順に試してください。
- 磁気反転ジョギング:追加メディアを入れず水とコンパウンドのみでワークを処理し、交番磁極によりピンを反転させて弾き出します。
- 超音波撹拌:ワークの穴を下に向けて超音波槽に入れ、毛細管現象による吸着を解消します。
- 真鍮または木製プローブ:ワークより柔らかい真鍮棒や木片を使い、挟まったピンを軽く叩きます。
- サイクル後の磁気選別:乾燥前に、排出したバッチを振動式磁気選別スクリーンに通します。
挟まりを未然に防ぐ仕様決定
多くの購買担当者はピン径の変更で挟まりを防ごうとします。実際には、ピン長は止まり穴の深さより短くする必要があり、ピンの挟まり防止には径よりも長さがはるかに重要です。
ピン径はピンが穴の入口に入るかどうかを決めるに過ぎず、抜け出るかどうかを決めるのはピン長です。止まり穴の内部で斜めに噛み込まず自由に回転できるほど短いか、あるいは一切入らないよう穴より長いピン長を指定してください。
各形状の特徴と用途
微細な磁気ピンが極小の凹部を処理する一方、ヘビーバレル研磨や振動光沢処理では当社のスチール仕上げメディアラインアップ全体で4種類の標準形状が使われます。認定ステンレスショットメーカー各社は、特定の輪郭に対応するためこれら4形状を製造しています。
ストレートピン
細線、中線、太線の線径を取り揃えた直線円筒形ピンは、磁気バレル研磨機内で狭いスロット、小径穴、歯底、宝飾品のフィリグリー細工への最大限の浸透性を発揮します。
ボールコーンとダイアゴナル
ボールコーンは丸みを帯びた半球状の帯とテーパー状の先端を組み合わせた形状で、ダイアゴナルは円筒形のワイヤーを斜めに切断したものです。どちらの形状も、平面と内角の両方を持つ部品の重振動研磨やバレル光沢処理に適しています。丸い本体が平面を研磨し、先端がフィレット部に届きます。
ボールとディッシュボール
球状ステンレスショットメディアと平らなディッシュボールは、平面を傷つける鋭い先端がなく、純粋な転がり接触を実現します。ボールは、オープンなプレス加工品、鋳物、金物の鏡面ボール光沢仕上げの定番です。軟質焼鈍タイプ(ニューソフトスチールショットとも呼ばれる)は、メディアの硬度を加工物より低く保つ必要があるデリケートな表面に対応します。
ショットミックス — 混合メディアが単一形状より優れている理由
複雑な鋳物や装飾金物では、タンブラー光沢処理に単一形状のステンレスショットのみを投入すると、球体が届かない内角沿いに未研磨のリング状の跡が残ることがよくあります。
現場での解決策は混合メディアの投入です。1回の装入で球状ボールとボールコーンやピンをブレンドします。ボールは広い平面を転がり鏡面光沢を出し、コーンやピンはすみ肉部や溝に届きます。混合メディアは単一形状よりも複雑な部品をカバーできますが、摩耗した形状の選別や比率の補充管理には注意が必要です。
メンテナンス — ピンが摩耗する理由と寿命を縮める要因
ステンレス製光沢メディアはセラミック砥石のように摩耗しないため、半永久的に持つと思われがちです。スチールピンは水に溶けませんが、放置すると4つの明確な要因で寿命を迎えます。
ピンメディアが寿命を迎える4つの要因
使用中のピンについて、次の4つの劣化・破損モードを定期的に点検してください。
- 機械的疲労と破損: 磁気衝撃で細いワイヤーがたわむと、最終的に疲労して短く鋭い破片に折れます。折れたピンは柔らかいワークに傷をつけ、元の長さのピンなら入らない微小な止まり穴の奥深くに詰まります。
- 曲がり: 槽に重い部品を過剰投入すると、直線ピンがフック状に曲がって穴の奥に届かなくなり、ワークに絡みつきます。
- 表面の目詰まり(汚損): 削れた酸化アルミニウム、真鍮の汚れ、油分、乾燥した研磨剤成分がピンに粘着膜を形成し、ワークに灰色の残留物を再付着させます。
- 過剰磁化: 振動ボウル内やモーター付近にピンを保管すると永久磁化し、トゲ状の塊になって流動しなくなります。
生産品と混ぜずに行うピンの洗浄
ピンのせいでワークがくすんだり灰色になったりする場合は、メディアを廃棄せずに専用の洗浄サイクルを実行します。ワークを入れずに汚れたピンのみを機械に投入し、温水とバレル研磨のメンテナンス用である新しい酸性またはアルカリ性の仕上げコンパウンドを加え、短時間のサイクルを実行します。
タンブラー洗浄用の新しい光沢コンパウンドでピンのみを回転させると、付着した金属粉や酸化油膜が除去され、黒いスラッジが洗い流されて輝きのあるスチールピンが蘇ります。
洗浄ではなく交換すべき兆候
洗浄をやめてピンを交換すべきタイミング:
- 温水洗浄後もピンが塊になる場合: メディアが過剰に着磁しています。交流コイルで脱磁するか、ピンを交換して保管場所を見直してください。
- 先端の鋭い折れたピンの破片がパンに見られる場合: 折損した破片が納入部品に入り込まないよう、直ちに選別して廃棄してください。
- ピンのかなりの割合がフック状に曲がっている場合: 曲がったピンは運転のたびにねじ部や交差穴に詰まるため、バッチ全体を交換してください。
部品に適したメディアの選定
最適なピンやショットメディアの選定は、部品全体のサイズではなく、常に図面上の最も小さな開口部から検討します。
最大の部品ではなく、最小の形状から始める
部品の最小スロット幅、最小交差穴径、最も鋭い内側フィレット、最浅止まり穴深さを確認してください。最小開口部に挟まらずスムーズに通過するか、外側に留まって外面を仕上げられるピン径と長さを選択します。
3つの判断基準:到達性、充填、分離
メディアを一括発注する前に、3つの手順を確認してください。第1に、ピン形状が目的の窪みに届くことを確認します。第2に、メディア総重量を装置の駆動能力に合わせます。第3に、サイクル終了時に仕上がり部品とピンをきれいに分離できるスクリーンメッシュまたはマグネットセパレーターがあることを確認します。
以下の4列の決定表を参照し、部品の特徴に適したスチールメディアの形状を照合してください。
| ワークの特徴 | メディア形状 | 有効な理由 | 現場での注意点 |
|---|---|---|---|
| 細目ねじ、狭小スロット、ガイド溝 | 極細ストレート磁性ピン | 細径ピンのみが狭い流路に入り込んで研磨可能 | ピンの長さは止まり穴の深さより短くする必要がある |
| 交差穴およびマニホールド | ストレートピンまたはピンとボールの混合 | 球体がブリッジする交差部もピンなら通過可能 | 内部交差穴の角部に挟まりがないか確認 |
| 広く開いた平面または曲面 | 球形ボールまたはディッシュボール | 転がり接触により最高度の鏡面光沢が得られる | 球体は狭い溝に入り込むことができない |
| 平面やフィレットのある複雑な鋳造品 | 混合ショット(ボール+コーン) | ボールが平面を磨き、テーパー先端がフィレットに届く | 混合形状は選別や補充がより困難 |
| 浅い止まり穴のある部品 | ピンには注意、球体を推奨 | 穴の対角寸法に一致するピンが止まり穴に挟まる | サイクル後に専用の分離工程が必要 |
的確な提案を得るために送るべきもの
ピンの挙動は穴の深さ、合金の硬度、磁界強度に依存するため、写真からピンサイズを推測してはいけません。サプライヤーにサンプル部品、重要穴を明記した図面、目標とする光沢度を送り、実物形状で細径・太径ピンをテストしてもらってください。
コスト:何が実際に左右するのか
バイヤーがステンレスピンやショットメディアを評価する際、kgあたりの購入価格のみに注目すると、実際の工程採算性を見落とします。
4つのコスト項目と、最も支配的な要素
ピンやスチールショット工程の運用には、4つの継続コストが発生します:
- 初期メディア充填: ステンレスピンやボールは、セラミック研磨石よりも初期費用が高くなります。
- 持ち出しおよび破損の補充: 微細なピンは濡れた穴の内部に付着し、排出時に持ち出されます。
- 洗浄メンテナンス: ピンの空洗浄サイクルの稼働にかかるコンパウンドと機械時間。
- 廃棄と詰まり除去作業: 挟まったピンの除去や破損部品の廃棄にかかるコスト。
安価な投入が高くつく理由
スチールピン研磨において、最も高額なコスト項目はピンの価格ではなく、ピンの詰まりです。
サイズ不良や破損したピンが精密バルブボディやコネクタ内に噛み込み、その部品を不良品にしてしまった場合、その損失はピン1バケツ分の価格を上回ることがあります。長さの不揃いやバリがある安価で粗悪なピンは、頻繁な挟まりや傷の原因となります。あらかじめ適切なピンの長さと均一な線材品質を選ぶことに時間をかけることが、工場にとって最も安価な保険となります。
交換と補充の判断基準
通常のウェット処理による持ち出しでピンの量が減少しているだけであれば、同ゲージの新しいピンを補充することで十分機能します。しかし、曲がったピン、破損した破片、過剰に磁化された塊が含まれている場合、補充しても新しいピンを汚染するだけです。劣化したピンはすべて廃棄し、新しく交換してください。
1992年に設立された当社の厦門工場では、中国国内で承認された24件の知的財産権を背景に、21の機械プラットフォームと6つの製品ラインにわたるバレル研磨装置および消耗品を製造しています。磁気研磨機、ステンレスピン、ボール、ボールコーン、光沢研磨剤を取り扱っており、全事業範囲については製造対象と対象外の製品をご覧ください。なお、部品の受託光沢処理、ピン単体の脱磁、めっき、アルマイト処理、ブラスト処理、ハンドツールは提供していません。
タンブラーピンに関するよくある質問
タンブラーピンの材質は何ですか?
工業用タンブラーピンは、硬度、防錆性、磁気応答性を考慮して選ばれた強磁性ステンレス鋼線で作られており、回転磁石によって水や研磨液の中で力強く駆動されます。
振動バレル研磨機でタンブラーピンを使用できますか?
細身の磁気ピンを通常の振動バレル研磨機で単独で使用すべきではありません。ピンを直立させる回転磁界がないと、微細なピンは振動ボウルの底部に倒れて固まり、モーターによって過剰に磁化されてしまいます。強力な振動光沢研磨には、代わりに厚みのあるスチール製ボールコーン、ダイアゴナル、またはボールが使用されます。
穴に詰まったピンを取り出すにはどうすればよいですか?
ボアを傷つける硬鋼の針で、挟まったステンレスピンを無理にこじ開けないでください。まずはきれいな水とコンパウンド中でワークを逆転磁気ジョグ運転するか、穴を下に向けて超音波洗浄槽に浸してみてください。機械的に外す必要がある場合は、柔らかい真鍮や木の棒でピンを軽く叩き、次のバッチの前にピンの長さを調整してください。
なぜピン同士がくっついてしまうのですか?
洗浄後のバレル研磨ピンが機外で塊やトゲ状の毛玉のようにくっつく場合、過剰に着磁しています。これは振動バレルのボウル内に保管したり、モーターの近くに置いたり、一定の磁界にさらされたりすると発生します。ピンは機械から離れたプラスチック容器に保管し、洗浄後もくっついたままのピンは脱磁するか交換してください。
バレル研磨ピンの寿命はどのくらいですか?
寿命は線径、ワークの重量や硬度、磁界強度、折損ピンの選別有無に左右されるため、決まった使用時間はありません。期間ではなくピンの物理的状態で判断してください。真っ直ぐで光沢があり、着磁していない間は使用を続け、疲労破壊や曲がりが生じたら交換してください。
スチールショットとピンの違いは何ですか?
スチールショットとは、外面の光沢仕上げのために振動ボウルやバレルで使用されるボール、オーバル、ボールコーンなどの丸みを帯びたメディアを指します。バレル研磨ピンは、磁気研磨機で駆動され、微細な穴、ネジ部、スロットに届く細い針状メディアです。ワークに適したピン長やショット形状をテストするには、お問い合わせページからご連絡ください。
 +86-592-2381506


 サポートされているIPv6ネットワーク
