


磁力研磨機:遊離チャージが形状に届かないときの答え
磁力研磨機はバレル研磨の第四のルートであり、動作原理が根本的に異なる唯一のものです:砥粒はワークの横を転がる成形体ではなく、ワークの中に流れ込む微細な磁性針の塊です。
その違いが、いつ正しい機械なのかをすべて決めます。優れたボウルではありません。遊離チャージでは解決できない特定クラスの問題への答えであり、運用コストが高いので、ボウルでできる仕事に買うのは機械と消耗品の両方を無駄にします。
それが存在する理由となる問題
他のすべてのファミリー — 振動、遠心、バレル — では、メディアは成形体です。サイズを持って作られ、そのサイズが行ける場所の固い限界です。6 mmのセラミックコーンは3 mmのスリットに入れず、粒度・形状・サイクル長を変えてもそれは変わりません。
これにより、あらゆる遊離チャージが阻まれる特定の形状群が生じます:
| 形状 | 遊離チャージが失敗する理由 |
|---|---|
| 交差穴と交わるボア | メディアは開口の横を通り、交差部を流れない |
| ねじ谷 | 谷は、切削できる質量を持つどのメディアよりも狭い |
| 止まりスリットと狭い凹部 | メディアが入って出ない、または全く入らない |
| 機械加工品の内部R | チャージはアクセス可能な側に届き、閉じた側に届かない |
磁力機はメディアではなく物理を変えます。作業体は非常に微細な強磁性針の塊 — どの成形メディアよりもはるかに小さい — で、回転磁場がそれを駆動します。針は十分小さいのでワークの形状に流れ込み、磁場が動かし続けます。
だからこの機械を買うのです:アクセス可能な面の仕上げを良くするためではなく、他のどのルートも届かない形状のためです。
針の塊ができること、できないこと
届く。それが要点のすべてです。針の塊は磁場に従って交差穴、ねじ谷、止まりスリットに入ります。重要なバリが内部にあるワークでは、これが仕上がったワークと未仕上げのワークの差になります。
本質的に細かい切削です。針は小さく、各針にかかる力も小さい。プロセスはバリ取りと研磨を行い、それを穏やかに行います:材料除去プロセスではなく、フライス面を下げることはありません。研磨前に面から0.2 mm必要なワークは、まず切削段階が必要です。
ワークが磁場に到達可能である必要があります。開口のない閉じた内部空洞は処理できません — 同じ物理的限界を別の言い方で表したものです。小さな開口の深い止まり穴は、広い開口で同じ深さより難しいです。
湿式プロセスで、浴にコンパウンドが入ります。これにより通常の下流要件が発生します:リンスと乾燥、そしてワークはサイクル終了時に濡れています。
同じアクセス可能面積ではボウルより個当たり遅いです。作業容積と針の塊が小さいからです。形状がアクセス可能な仕事ではボウルの方が速く安く、そうでない仕事ではボウルは選択肢にすらなりません。
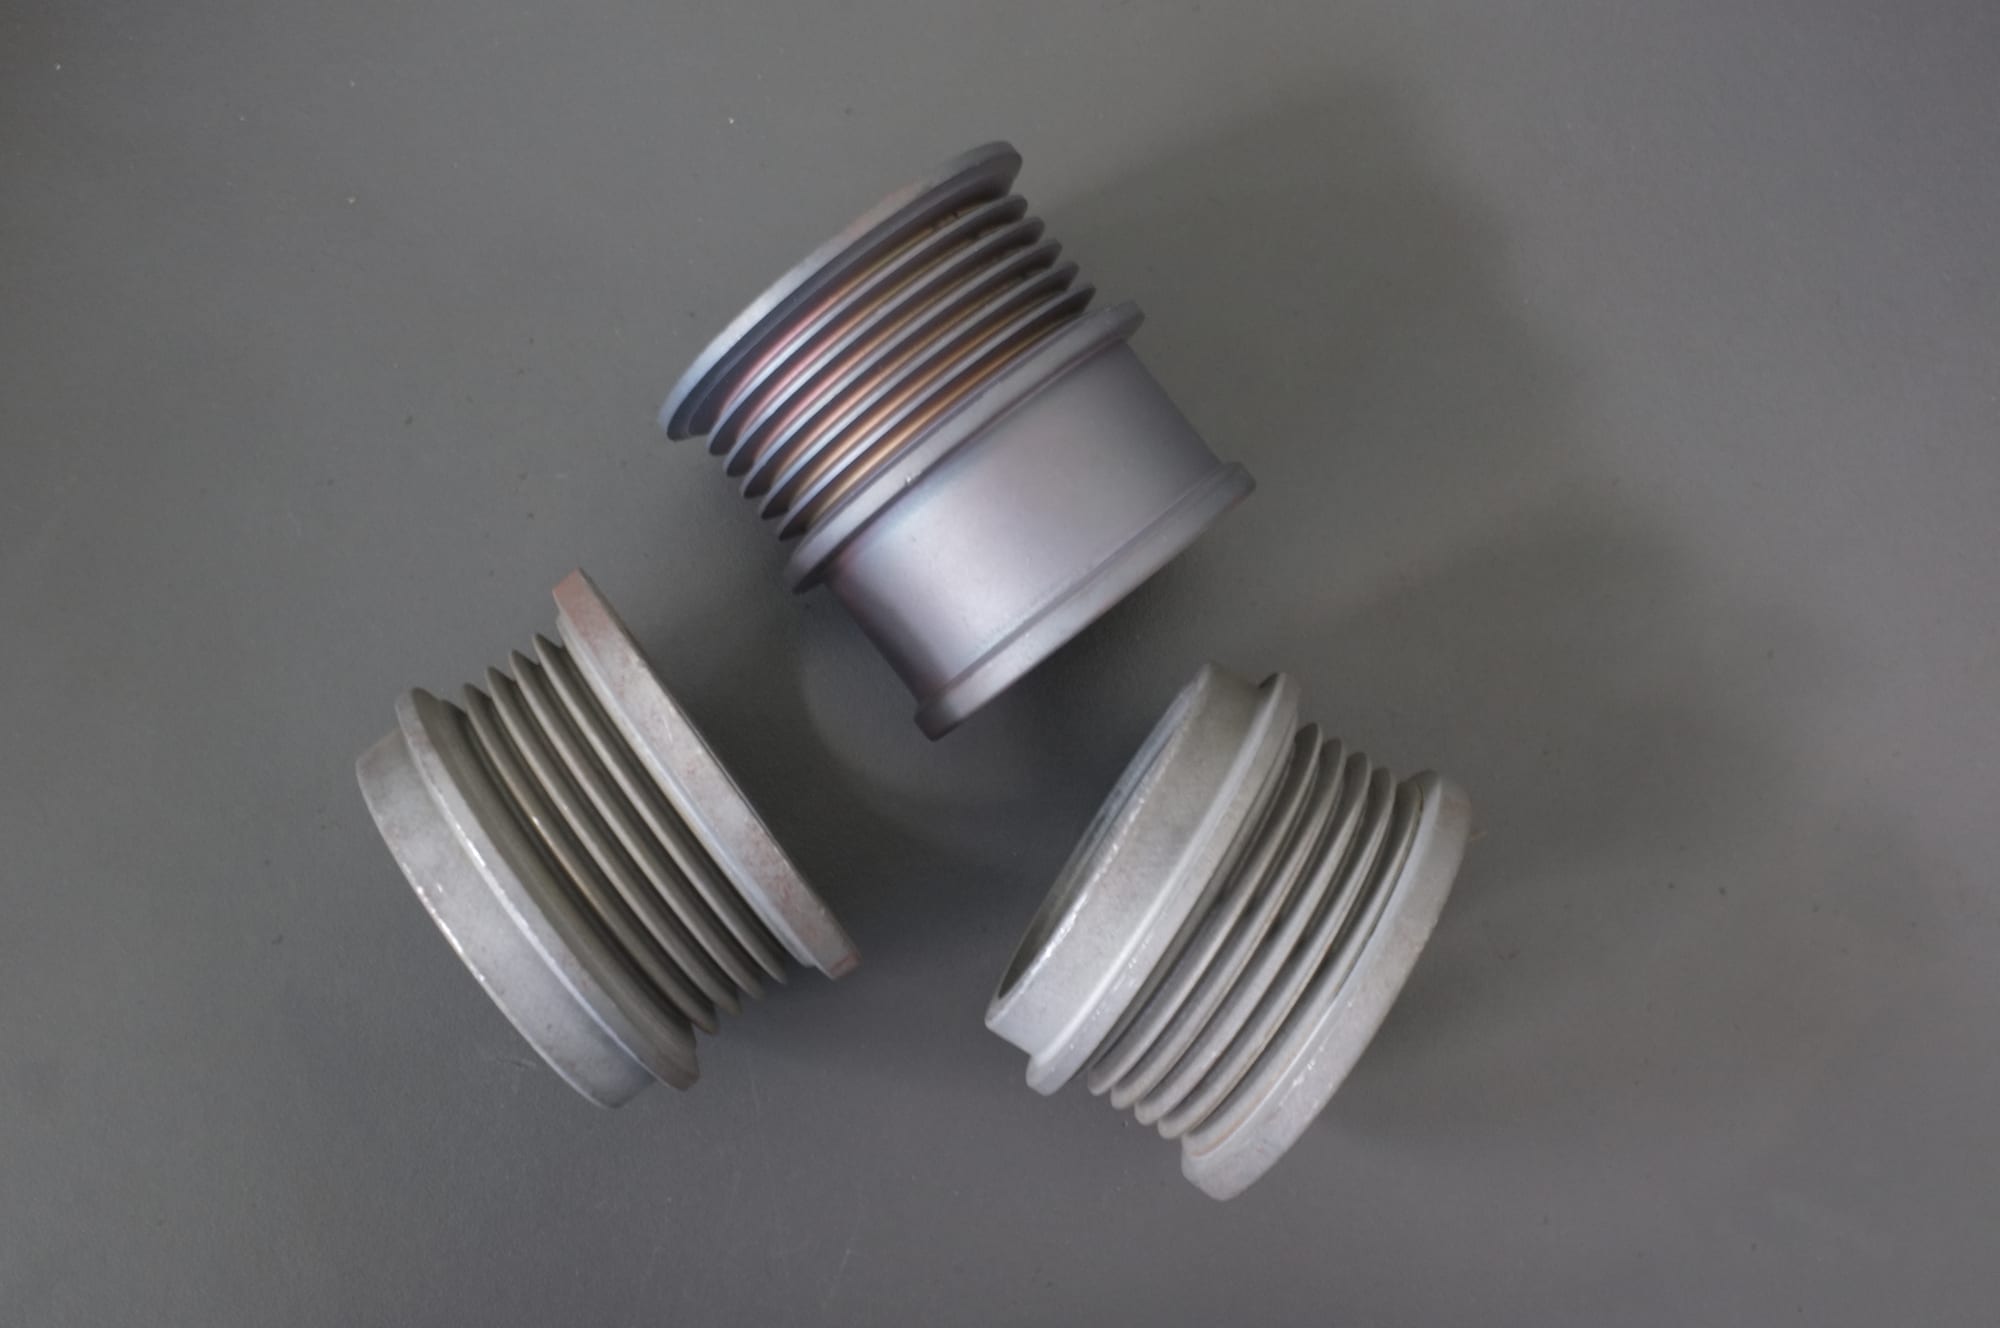
針の塊が存在する理由となる結果:ねじ谷が清浄で、山がまだゲージを通る。成形メディアはこのサイズのねじ谷に入れません — 切削できる質量を持つどの体よりも狭いのです — だからこれが、ボウルではなく磁力機が正しい購入かを決める形状クラスです。
当社が製作する六機種と数値
| モデル | ワーク容量(kg) | 作業面積(mm) | 寸法 長×幅×高(mm) | 正味重量(kg) | 出力(kW) | 回転数(rpm) |
|---|---|---|---|---|---|---|
| OBD-30 | 30 | 1000×580 | 1300×850×750 | 350 | 4.0 | 0–1800 |
| OBD-35 | 35 | 1080×680 | 1300×850×750 | 350 | 5.5 | 0–1800 |
| OBD-60 | 60 | 1800×580 | 2000×850×750 | 600 | 6.0 | 0–1800 |
| OBD-70 | 70 | 1900×680 | 2000×850×750 | 600 | 11.0 | 0–1800 |
| OBD-90 | 90 | 2200×580 | 2500×850×750 | 800 | 12.0 | 0–1800 |
| OBD-100 | 100 | 2300×680 | 2500×850×750 | 800 | 16.5 | 0–1800 |
これらはカタログ定格です — 生産を計画する前に、お客様自身のワークで確認してください。実用荷重はワーク形状と、ワークが実際に作業面積のどれだけを占めるかで決まり、磁力機ではキログラム数より作業面積の方が重要です。
表の読み方。モデルは設置面積で三つのペアになっています:
- OBD-30 / OBD-35は同じ1300×850×750 mmキャビネットを共有し、違いは作業面積(1000×580対1080×680 mm)と出力(4.0対5.5 kW)です。同じ床面積で、より広い面積とより高い出力。
- OBD-60 / OBD-70は2000×850×750 mmキャビネットを共有し、やはり違いは作業面積(1800×580対1900×680)と出力(6.0対11.0 kW)です。
- OBD-90 / OBD-100は2500×850×750 mmキャビネットを共有し、作業面積は2200×580と2300×680 mm、出力は12.0と16.5 kWです。
購入者にとって重要なパターン:各ペア内で機械は床上で同じ大きさで、アップグレードが買うのは作業面積と出力であり、大きなキャビネットではありません。つまり判断は「どの設置面積なら置けるか」ではなく「一サイクルあたりどれだけのワーク面積が必要か」であり、答えは部屋ではなくワークで決まります。
六機種とも0–1800 rpmで回ります。速度は固定値ではなくプロセス変数であり、それによって一台の機械が繊細なワークを穏やかに、堅牢なワークを強く扱えます。
磁力機が役立たない場合
この節は表よりも重要です。四つのファミリーの中で磁力機は個当たり最も高価なルートだからです。
バリがアクセス可能な外側エッジにある。ボウルが届き、しかも数分の一のコストです。アクセス可能なエッジに磁力機を買うのは、不要な到達性に到達プレミアムを払うことです。
要件が材料除去。針の塊は細かい切削です。材料除去が必要な面は、下流にどの機械があっても切削段階が必要です。
ワークが大きく、形状も大きい。磁力の作業面積はメートルではなく数百ミリで測られます。大きなアクセス可能面を持つ大きな鋳物はボウルか手作業です。
形状が閉じた空洞。開口がなければ磁場の浸透も針の塊もありません。限界は物理的です。
量が多く、形状が重要でない。プロセスは個当たり遅く、消耗品もより特殊です。エッジ公差が緩い仕事では、そのコストは回収されません。
ワークを濡らせない。湿式プロセスです。材料や組立品が浴に入れないなら、このルートは閉じています。
他の三つのルートとの関係
四つのファミリーは順位付けされません。それぞれ異なる問いに答えます。
| ルート | 答える問い | 到達性 | 切削 |
|---|---|---|---|
| 振動(ボウル / トラフ) | アクセス可能な形状を持つワークのバッチをどう仕上げるか? | 外部は良好、内部は不良 | 中から細 |
| 遠心(ディスク / バレル) | 短いサイクルで高エネルギーの切削をどう得るか? | 振動と同様 | 粗から中 |
| バレル / ロータリー | 単純形状を量でどう仕上げるか? | 不良 — チャージが形状の横を落ちる | 穏やか |
| 磁力 | 成形体が入れない形状にどう到達するか? | 内部形状に最良 | 細かい |
実用的なルール:重要な形状がアクセス可能なら、最初の三つのいずれかを使ってください — 個当たりより速く安いです。重要な形状が交差穴、ねじ谷、止まりスリットなら、最初の三つは届かず、磁力ルートが届くものです。
だから磁力機はボウルの代わりではなくボウルと並べて買われることが多いのです:ボウルがバッチ作業を担当し、磁力機が到達性を必要とするワークや形状を扱います。
一つのワークでの到達性の問い:キャップ状で、ボアがあります。ボアを上の作業面積の数値と照らして読んでください — 針の塊が届くかを決めるのは最小開口であり、機械のキログラム定格ではありません。容量で選んだ機械と開口が小さすぎるワークは、間違った理由で買った機械です。
問い合わせに添えるもの
- ワークと重要な形状を図面にマークして — バリや仕上げ要件がどこにあり、内部かどうか。
- 形状の寸法:最小開口と深さ。これが針の塊がそもそも入れるかを決めます。
- 除去すべき取り代を十分の一ミリ単位で。「バリ取り」は数値ではありません。
- 材料 — 磁力仕上げは非磁性のワークにも機能します(針が磁性要素です)が、ワークの材料はコンパウンドとサイクルに影響します。
- 一サイクルあたりの荷重とバッチ構成。作業面積がキログラム定格ではなく制約だからです。
- 下流で何が起きるか — リンスと乾燥はルートの一部で、鋼では浴後の錆ウィンドウが実際の考慮事項です。
- サイト:これらのモデルは三相電源で動作し、長さ2500 mmまでの据置型です。表の設置面積は設置要件であり、概算ではありません。
よくある質問
磁力研磨機は何に使いますか。成形メディアが届かない形状 — 交差穴、ねじ谷、止まりスリット、内部R — の仕上げです。回転磁場で微細な磁性針の塊をワークの形状に通すので、「メディア」がセラミックやプラスチック体が入れない場所に入れるだけ小さいのです。
振動仕上げ機とどう違いますか。振動機は成形メディアをワークの横で転がすので、到達性はメディアのサイズで制限されます。磁力機は形状に流れ込む針の塊を使います。アクセス可能な面では振動機の方が速く安く、内部形状では届かないので太刀打ちできません。
厚いバリを除去できますか。細かい切削でバリ取りと研磨を行います。根の大きなバリや材料除去が必要な面は、まず切削段階が必要です。問いは除去すべき材料量を十分の一ミリで表したものです。
ワークは磁性である必要がありますか。いいえ。針が磁性要素で、ワークは強磁性である必要はありません。ワークの材料が影響するのはコンパウンドとサイクルであり、プロセスが機能するかどうかではありません。
六機種からどう選びますか。キログラム定格ではなく、一サイクルあたりにワークが必要とする作業面積から始めてください。表の各ペア内でキャビネットは同じで、アップグレードが買うのは作業面積と出力です — つまり判断はワーク面積と、切削がどれだけ硬い必要があるかで決まります。
ボウルより速いですか。個当たりではいいえ — 針の塊と作業容積が小さく、同じアクセス可能面積ではプロセスが遅いです。ボウルが届かない形状のために買うのであり、速度のためではありません。
Max Xu, 営業 — 厦門金泰金研磨科技有限公司
31号, 新昌路, 新陽工業区, 海滄区, 厦門
info@surface-polish.com
上記のモデル数値は当社範囲の六機種のカタログ定格であり、機械を説明するもので特定のワークでの結果ではありません。仕上げプロセスは材料、除去すべき取り代、要求仕上げで決まるため、特定のワークの構成はそのワークでの試験に対して確認されます。当社は仕上げ装置とそこで使うメディア・コンパウンドを製造しており、受託仕上げサービスは提供していません。
 +86-592-2381506


 サポートされているIPv6ネットワーク
