


アルミニウムのバレル研磨:切削の段階化とメディアの粒度段階の決め方
アルミニウムを台無しにする誤りは、間違った機械を使うことではありません。アルミニウムを、柔らかいメディアを使った鋼とみなし、強い切削を一度で行い、その後に生じた損傷を研磨で消そうとすることです。アルミニウムは軟らかく粘りがあります。ステンレス向けに粒度を設定した砥粒はアルミニウムをきれいに切り裂かず、金属を押し出し、粗く硬い灰色の表面を残します。よくある立て直しは材料をさらに削ることですが、これは誤った方向であり、エッジ処理だけで足りた部品が公差を外れる理由でもあります。
確実な方法は切削の段階です。短い工程をいくつか重ね、各工程にはその工程に合わせたメディアとコンパウンドを用い、粗い砥粒を持ち越さないよう次の工程の前に必ず洗浄します。以下では、工程の順序、それに対応する粒度段階、サイズの選定ルール、そしてこのプロセスが成立しなくなる条件を示します。パラメータは試作の出発点です。公開されているサイクルは、手元のワークとは異なる可能性のある材料と取り代を前提としています。
アルミニウムの工程設定を誤ると何が起きるか
| 見られる症状 | 通常の意味するところ |
|---|---|
| バフ研磨でも消えない灰色の艶消し状の曇り | 研磨工程への粗い砥粒の持ち越し — 工程間でワークが洗浄されていない |
| 光沢ではなく、粗く硬い表面 | 切削が深すぎる。多くは鋼向けの粒度 |
| エッジが丸まり、シャープな加工ラインが潰れる | サイクルが長すぎる、または1つの工程に切削と仕上げの両方を負わせている |
| 光沢はあるが斑があり、ロット内で色がばらつく | 下地が不均一 — コンパウンドやリンスの問題が外観として現れている |
| 時間を延ばすほど悪化し、改善しない | 立て直しが研磨ではなく、さらなる取り代の除去になっている |
最後の行が典型的な失敗です。時間を延ばすほど悪くなる場合は、どの工程がその損傷を持ち込んだかを特定してください。
アルミニウムが鋼と異なる形で失敗する理由
軟らかいため、切削がきれいになりません。鋭い砥粒は鋼から切り屑をせん断して削り出しますが、アルミニウムでは金属を前方に押し出しやすく、光沢のある切削面ではなく、展着と加工硬化層を生じます。粗い粒度ほど時間当たりの除去量は増えますが、表面はより粗く硬くなり、結局もう一度削り直すことになります。
コンパウンドの流れもこのメカニズムの一部です。アルミニウムは熱を速やかに逃がしますが、表面は軟らかく、ワーク同士が乾いた状態で擦れるとかじりや展着が生じます。コンパウンドは切削部を潤滑に保ち、切り屑を運び去ります。外観だけの話ではありません。
濡れたままにすると光沢ではなく曇りになります。使い古したスラリーは乾いて硬い堆積物になり、新しい表面に付いた水は数分で水染みを残します。
購買担当にとっての帰結はこうです。問い合わせるべきはサイクルタイムではなく、工程の順序です。「アルミニウム研磨」として示される単一の数値は、唯一重要な判断を覆い隠します。
切削の段階:各工程の役割
| 工程 | 目的 | メディアの方向性 | 「完了」の状態 |
|---|---|---|---|
| 1. 切削 | バリ、および機械加工や鋳造による粗さの除去 | 切削用の粒度 — プラスチックボンドまたは粗めのセラミック | バリが消え、粗さが平坦化され、エッジは図面どおりの位置に残っている |
| 2. 洗浄 | 粗い砥粒をワークから除去する | なし — リンス、およびコンパウンドが溜まる部位の洗い出し | 砥粒なし、スラリー膜なし、穴内の残留物なし |
| 3. 平滑化 | 工程1のキズ模様を平坦化する | より細かいセラミック、または軽切削のプラスチック | 均一なサテン調。研磨で塗り潰すべき深い線が残っていない |
| 4. 洗浄 | 理由は同じで、最も省略されやすい工程 | なし | ワーク上の水を切り、部位を洗い流す |
| 5. 光沢化 | 反射性のある仕上げを生成する | 細粒または極細粒。切削ではなくバニシングを狙って鋼メディアを使うこともある | 均一な光沢、前ロットと一致する下地色 |
工程順を律するルールは2つです。洗浄していない粗い表面の上で細かい工程を回してはいけません。除去できない曇りを招く最も一般的な原因であり、その責任はほとんど常にコンパウンドに押し付けられます。粗い砥粒が生き残れば、光沢化工程は「細粒」の表示を貼った粗工程にすぎません。そして1つの工程に2つの仕事を負わせないこと — 鋳造バリの除去と光沢仕上げの生成は相反する方向を向くため、一度の強い運転はバリが取れる前にエッジを丸めてしまいます。
メディアの粒度段階を定め、2つの尺度を混同しない
当社のメディアは6段階の尺度を用いており、2つの表は同じ記号を共有していません。
- 湿式研削: VR / R / N / NF / F / FF
- 乾式研削: VR / R / M / MF / F / FF
VRは最大取り代、Nは標準処理、FFは最終光沢化の粒度で、その間の記号は粗さが順に下がります。アルミニウムは細かい側の領域に収まります。よくある失敗は、ステンレス向けの粒度のメディアを使い、その損傷を研磨で消そうとすることです。本来のプロセスより多くの材料を削ることになります。 VRやRの粒度は、肉厚でバリの多い鋳物を短いサイクルで処理する場合のものであり、目に触れるアルミニウム部品に使うことはほとんどありません。
素材ファミリーでは、切削速度と穏やかさがトレードオフになります。プラスチックメディアは充填砥粒であり、徐々に摩耗し、穏やかに切削し、コストも低いため、アルミニウム、薄肉部、そして壁を貫通するとロット全体が不良になるワークにとって通常の出発点となります。セラミックメディアはより硬く、切削が速く、形状を長く保ちます。重量作業を終えた後の平滑化から光沢化の工程で求められる特性です。一般的な区分はセラミックが3〜10 mm、プラスチックが10〜25 mmであり、アルミニウムは鋼よりもプラスチック側を多く使います。粒度と同じくらい形状も重要です。セラミックは球、斜めカット三角、三角、斜めカット円柱を形状ごとに2 mm以上で揃え、プラスチックは円錐を5×5と6×6 mmから、細かい粒度ではより大きなサイズを8×8 mmから50×50 mmまで用意しています。鋭い角はコーナーを切削し、丸い球は面をバニシングするため、同じサイズでも形状が違えば互換にはなりません。セラミックメディア形状ガイドに、どの形状がどの部位に届くかを示しています。
最小の部位に合わせてメディアサイズを決める
メディアは、ワーク上の最小部位のおよそ3分の1より大きくしてはなりません。3 mmの止まり穴には3 mmより小さいメディアが必要で、それは細かい粒度と長いサイクルを意味し、避ける方法はありません。チャージを確定する前の現場確認として、ワークとメディアのサンプルを袋に入れてみてください。手で部位に入らないメディアは、機械の中でも入りません。
アルミニウムでは話がさらにややこしくなります。材料が軟らかいため、大きすぎるメディアは部位に届かないだけでなく、その上にブリッジして周囲の面を叩きます。薄肉部品では、バリ取りしたかった部位の隣にくぼみとなって現れます。
湿式か乾式かは好みではなく材料で決める
湿式と乾式は材料と仕上げの帰結であり、好みではありません。湿式処理では溶液中のコンパウンドが熱と切り屑を運び去り、明るい表面を残します。鋼や、めっき・パッシベーションを施すワークではこれが標準的な答えです。乾式仕上げはアルミニウムや真鍮に適しており、湿式では皮膜やシミが残る場合があります。湿式が許されない工場にも適しますが、その代償は処理速度の低下、粉塵の発生、集塵の必要性です。このトレードオフは乾式研磨と湿式研磨で説明しています。
選定の分かれ目は、次に何が起きるかです。陽極酸化やめっきに進む場合、下地色はロットごとに一致している必要があります。これらの処理は残った流れ模様をすべて露呈するため、仕上げ工程は「できるだけ明るく」ではなく、安定した下地に合わせて管理されます。完成品として販売する場合は、光沢と曇りのなさが重要で、細かいコンパウンドを使う乾式の方が安定を保ちやすいです。エッジだけが問題になる組立に進む場合は、短い湿式切削とリンスが最も低コストです。
アルミニウム向けのコンパウンドは、鋼ではなくこの金属のために処方されています。アルミニウム用の緑色液体研磨コンパウンド、同じ系統のペースト品、そしてその背後にあるより広範な仕上げコンパウンドのラインナップです。強アルカリ性の薬剤はアルミニウムを侵し、かじりは乾いた接触から始まります。そのためコンパウンドは金属に合わせて選び、流れ続けさせます。

同じ工程によるもう一組です。アルミニウムでは1個ではなくロットで判断してください。失敗の形は展着と色の変動であり、全否定的ではなく不均一に現れるため、1個のサンプルは常に許容範囲に見えます。工程が管理されていたかは複数のワークを並べて初めて分かり、軟質合金ではそれが販売可能なロットと手直しの差になります。
習慣ではなくワークサイズで機械を選ぶ
| 機械 | アルミニウム部品に対して何をするか | 適する条件 |
|---|---|---|
| ボウル型振動バレル | メディアがワークのそばを流れる。観察と調整が可能 | 一般部品、サイズ混在、工程間で状態を確認したい段階処理 |
| トラフ型振動バレル | より長い開放チャネル内で同じ流動 | ボウルに入らない長尺押出材や大型部品 |
| 遠心ディスク | ワークを回転工具に押し当てる。局所的な制御切削 | 仕上げを公差内に保つ必要がある小物部品 |
| 遠心バレル | 小さな区画内での高エネルギー | 短いサイクルが重要な小型部品 — ただし投入量の管理が前提。エッジを丸めるのは強度だから |
| 回転バレル | チャージ全体が一緒に回転する | 自由に転動できる単純形状。チャージはワーク専用で段取り替えが遅い |
大型のアルミニウム加工ではトラフ型プラットフォームが通常の出発点であり、Lシリーズは具体的な数値を示します。L1300 1,200 L(42.4立方フィート)、作業槽1,200 × 1,000 × 1,000 mm、5.0 kW × 2。L1500 1,500 L、5.5 kW × 2。L1800 1,800 L、7.5 kW × 2。3機種はいずれも20〜35 mmのポリウレタンライニングを採用しており、これはアルミニウムでは重要です。メディアがワークを壁に押し付けるとき、ワークが接するのはライニングだからです。小型精密ワークでは遠心ディスクシリーズが、ロットを転動させる代わりに1個のワークを回転工具に押し当てます。
機械は三相380 Vまたは415 V、50 Hzで運転し、大型トラフでは騒音も実際の選定基準になります。1mの距離で75〜85 dB(A)を見込むべきで、その大半は振動体から発生します。低減策は防振マウント、フレキシブルドライブ、ライニングまたは防音カバー付きのトラフの3つです。
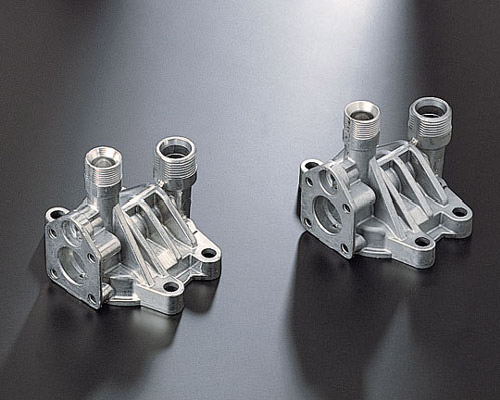
仕上げ後のアルミニウムダイカスト製ポンプハウジング2点です。これは誤った粒度を最も厳しく罰する形状です。ネジ付きボス、その間の薄いリブ、そして平坦なまま保たなければならない機械加工面。ステンレス向けの粒度のメディアは、面がきれいになる前にリブを削り込み、ボスのエッジを丸めます。これが本ページで扱うアルミニウムの失敗です。合格した結果がどのようなものかは、ここに表れています。鋳物全体で均一な光沢があり、ネジはゲージが通る状態です。
大きな鋳造バリとコールドシャット。バレル研磨は仕上げプロセスであり、修復プロセスではありません。欠陥が緩いエッジではなく金属の折り込みである場合は、上流工程で修正してください。アルミニウムで長時間運転しても折り込みは消えず、周囲すべてが丸くなるだけです。
- 薄肉部。およそ0.5 mmを下回ると、リスクは切削ではなく変形です。高エネルギーのプロセスは研磨する前にワークを曲げます。エネルギーを下げるか機械ファミリーを変えてください。サイクルを短くするだけでは解決しません。
- ピッチの細かいネジ。メディアが細かいネジ山に噛み込み、ネジ始まりを丸めます。平滑な小径メディアを使う、ネジ部をマスキングする、または仕上げ後にタップ加工を行うことを受け入れてください。
- 深い止まり穴や、メディアサイズに近い幅の狭いスロット。メディアは入っても出てきません。アルミニウムでは、噛み込んだメディアをワークに傷を付けずに押し出すことは通常できません。
- キズがそのまま廃却になるワーク。研磨は材料を充填するのではなく除去するため、深いキズは平坦化するしかなく、光の散乱が異なる表面が残ります。深い凹形状ではさらに別の失敗が起きます。凹形状のアルミニウム部品の研磨方法で扱っています。
- 合金が混在する場合、または外観色に陽極酸化するワーク。合金が違えば切削速度も仕上がりの色も異なるため、1チャージは1合金・1受入基準で構成します。ロット内で下地色がばらつけば、陽極酸化後の色もそれに応じてばらつきます。一貫性は固定されたプロセスから生まれ、最終検査からは生まれません。
見積を承認する前に確定しておくこと
- 最悪条件のワークでの試作 — 平均的なワークではなく、最も深い部位や最も薄い肉厚のものです。合金、目標仕上げ、許容できる仕上げを提示してください。当社の試作では、実測したサイクルタイムとメディア消費量とともに仕上げ結果を返します。アルミニウムで未検証のサイクルを見積もるより、数点での試作を選びます。
- 書面による工程順序。各工程のメディア粒度とサイズ、および工程間の洗浄ステップを含みます。サプライヤーがアルミニウムに対して単一のサイクルタイムを提示してきたら、工程の内訳を確認してください。
- 試作前の受入基準。粗さの目標値、保護する面、その後の陽極酸化やめっき工程に向けて下地色を管理サンプルと比較するかどうかです。
- 100時間当たりのメディア消費量。メディア寿命は材料とサイクルにより20〜200稼働時間と幅が広く、消費量は実作業で測定する必要があります。軽いバリ取りは10〜20分、高品位光沢研磨は2〜8時間で、段階処理ではさらに洗浄とハンドリングが加わります。
- 機械に付属するもの。標準梱包にはスペアパーツキット、メディアとコンパウンドのスターターセット、工具、マニュアルが含まれ、全機は出荷前にメディアを投入して試運転されます。
- 納期。標準機は手付金から25〜35日で出荷、受注生産構成は45〜60日かかり、分離機や乾燥機を追加するとさらに延びます。機械と同時に発送するメディアは約1週間を加算し、厦門からの海上輸送は30〜40日、最小注文数は1台です。
- 乾燥工程。遠心乾燥機のない湿式処理は、止まり穴などの部位に皮膜を残し、それがシミとして現れます。そのため乾燥機は機械とセットで考えるべきです。
よくある質問
細かいメディアを使えば、アルミニウムを1工程でバレル研磨できますか?エッジ処理だけが必要なワークでは可能な場合があります。実際の粗さやバリがある場合、細かい1工程では遅く、粗い1工程では粗くなり、両方を兼ねる粒度はありません。
アルミニウムが光沢ではなく灰色になるのはなぜですか?可能性の高い順に3つの原因があります。洗浄不足により粗い砥粒が細かい工程へ持ち込まれている、材料に対して粒度が粗すぎる、摩耗して切削せず擦るだけのメディアを使っている、です。
アルミニウムにはセラミックとプラスチックのどちらのメディアが適していますか?安全な出発点はプラスチックです。徐々に摩耗して穏やかに切削する充填砥粒で、軟質合金や薄肉部に適します。セラミックは切削が速く形状も保つため、重量作業を終えた後の平滑化・光沢化工程に向きます。区分はセラミックが3〜10 mm、プラスチックが10〜25 mmで、詳細はアルミニウム・真鍮・鋼におけるセラミックとプラスチックメディアの比較で説明しています。
アルミニウムのバレル研磨サイクルはどのくらいかかりますか?軽いバリ取りは10〜20分、高品位光沢研磨は2〜8時間で、段階処理では工程間の洗浄とハンドリングが加算されます。重要な数値は手元のワークでの試作から得られます。公開されているサイクルは、手元と異なる可能性のある材料と取り代を前提としているからです。
陽極酸化の前に研磨で色は変わりますか?変わります。アルミニウムは鋼とはやや異なる色に研磨され、後工程でめっきや陽極酸化を施すワークは安定した下地に仕上げる必要があります。これは機械の問題ではなくプロセスの問題であり、光沢化工程が「できるだけ明るく」ではなく管理サンプルに合わせて管理される理由です。アルミニウム部品のバレル研磨でアルミニウムの光沢を保つ、同じ規律です。
 +86-592-2381506


 サポートされているIPv6ネットワーク
