


バレル研磨:プロセスマップ、サイクル帯、そして効かなくなる範囲
バレル研磨は、一つの機械ファミリーが三つの異なる仕事を担う工法です:バリ取り、平滑化、光沢化。仕事が変わっても機械は変わりません。変わるのはメディア、コンパウンド、そして何より時間であり、だからこそ同じボウルを持つ二つの工場が、同じワークでまったく異なる結果を出すのです。
このページは定義ではなく地図です。三つの仕事のうち実際にどれを買っているのか、それぞれがサイクルタイムをどれだけ要するのか、チャージを積む前に何を確認すべきか、そして工法全体が効かなくなるワーク形状を示します。本ページに数値がある場合は出発点として扱ってください:公開されているサイクルは、あなたのものとは限らない材料と除去量を前提にしています。
仕上げの仕事が誤って説明されていたときに現場で起きること
機械の設定より先に問うべきは、どの仕事を買ったのかという点です。次の四つの結果は、ほとんどすべてのミスマッチを三つの仕事のどれかに対応づけます:
| お客様が見るもの | 実際に欠けていた仕事 |
|---|---|
| バリはない、寸法も正しい、それでも灰色でつやがない | 光沢化がそもそも工程に入っていない — バリ取り段で終わり、ルートが止まっている |
| 表面は明るいが、下地の工具痕がまだ見える | 平滑化を飛ばしている。固定されていない傷パターンの上の光沢は、ヘイズ(白濁)として見える |
| エッジRだけが公差外、他は許容範囲 | もっと短いサイクルで取れたバリに対して、切削段を長く回しすぎている |
| 1バッチ目は良好、同じレシピで3バッチ目がくすむ | チャージが寿命を迎えている、または切削段から粗粒が持ち越されている |
これらはいずれも、別の機械を買っても解決しません。そして四つとも、工程ルートではなくサイクルタイムから書かれた見積りではよく起こります。
「バレル研磨」の中にある三つの仕事、そしてそれらを混同するとコストがかかる理由
期待を裏切る仕上げ案件の多くは、機械の問題ではありません。買い手が求めた仕事と、見積りが説明した仕事が食い違っているのです。
| 仕事 | 変えているもの | 実用サイクル帯 | できないこと |
|---|---|---|---|
| バリ取り | バリを除去し、エッジを落とす | 軽いバリなら10〜20分、一般的なボウルバッチなら20分〜2時間 | 届かないバリは取れず、エッジを鋭く残すこともできない |
| 平滑化 | 傷パターンを整え、表面を均す | バリ取りより長く、15分〜数時間の帯に入る | 深いえぐれは上から磨いても消えない。まず削り出して取り除く必要がある |
| 光沢化 | 反射率を上げる | 高品位研磨なら2〜8時間 | 前段が残したヘイズのある面は直せず、エッジRも維持できない |
お客様が判断する項目に合う行を読んでください。ワークが不合格になるのはたいてい三行目(明るさ)で、一方で工程は一行目(バリ取り)に合わせて見積られ、サイズ決めされています。バリ取りチャージで時間をいくら延ばしても、片方が他方に変わることはありません。
サイクルを決めるもの:まず除去量、次に仕上がり
時間を決める変数は二つあり、それらは同じ仕事ではありません:
- 除去すべき取り代を絶対値で見ます。小さなアルミブラケットから100分の数ミリを削るのは短いサイクルです。ステンレス部品から10分の数ミリを均一に削るのは、はるかに長いサイクルになります。
- 最終的に要求される仕上がり。これは別の変数です。最初の段をどれだけ長く回したかではなく、最終段のメディアのグレードで決まります。
この二つを混同すると、典型的な失敗が起きます。寸法的には完璧で、バリもないのに、見た目が灰色のままのワークです。チャージは最初の仕事をしただけで、二つ目の仕事は頼まれていませんでした。
二つが相反する場合は、どちらを動かしてよいかを決めます。エッジRが図面で固定されているなら、時間を延ばすのではなく、より細かいグレードで仕上がりに到達する必要があります。仕上がりが顧客指定で図面が緩いなら、時間の方が安いレバーです。
段構成の原則、そして1段工程が本当に意味するもの
単一サイクルでも、正当な生産ルートになり得ます。一つのグレードで二つの仕事を許容範囲でこなせる単純なワークの場合です。それが誤りになるのは、粗い搬入面、厳しいエッジ公差、光沢仕上げの要求を持つワークを1サイクルで見積ったときです。
実行可能な順序は通常3段です。切削、平滑化、光沢化と進み、各段の間でチャージを洗浄します。最も誤診されやすい失敗は、この受け渡しで起きます。切削段の粗い砥粒が研磨段に持ち越され、ワークは灰色のヘイズを帯びて出てきて、コンパウンドが責められるのです。これは洗浄とメディア交換の問題であり、化学(ケミストリ)の問題ではありません。
ウェット工程を回している場合、液体側はユーティリティではなくプロセス変数です。コンパウンドは熱と切り粉を運び去り、表面が切削されるか、バニシングされるか、研磨されるかに影響します。一度に一つの変数だけを変え、何を変えたかを記録してください。2回目の試験が役に立つのは、どの変数が動いたかが分かっている場合だけです。
チャージを積む前に確認する項目
八つの項目で、いずれも図面と搬入部品から読み取ります:
- 最小の形状。メディアは、最小の穴、スリット、ねじピッチの約3分の1を超えてはなりません。この一つの原則が、他のどれよりも多くの試験の成否を決めます。
- 平均ではなく最大のバリ。バッチの中で最悪のワークに合わせてサイクルを決めます。バッチは最も悪いワークで評価されるからです。
- 変えてはいけない面はどれか。外観面、シール面、ねじ山のフランク、軸受ボア、刃先。メディアはどの面が重要かを知りません。
- エッジRの公差。図面に指定があるなら、試験後の検証ではなく、試験前の合否基準に入れておくべきです。
- 搬入時の表面状態をバッチごとに確認します。鋳造、溶接、プレス、切削の部品はそれぞれ異なる表面で入ってきます。切削材で調整した工程は、鋳造品には合わないかもしれません。
- 材料とその状態。軟質合金はスミアを起こします。加工硬化性の合金は短く制御された切削が必要です。焼入れ鋼は切削が遅く、チャージの摩耗も早くなります。
- ワークとメディアの容積比。ワークはボウルのおよそ3分の1に保ちます。詰まったボウルはチャージをせん断できず、ワーク同士が互いを遮蔽するため、サイクルは長くなり仕事量は減ります。
- 後工程。めっき、アルマイト、不動態化、組立、検査。同じ外観にめっきする2つのバッチは、「できるだけ明るく」ではなく、一貫した下地に仕上げる必要があります。
ウェットかドライか:好みではなく結果
ウェット仕上げは、鋼材と、めっきや不動態化を行うものにとって標準的な答えです。溶液中のコンパウンドを使い、熱と切り粉を運び去って、より明るい表面を残します。乾燥工程と定期的な水替えが加わり、どちらもコストの一部です。
ドライ仕上げはアルミと真鍮に向いています。ウェット工程では皮膜やシミが残ることがあるためです。また、ウェット工程が許されない工場にも適します。速度は遅く、粉塵が出るため集塵が必要です。
選択は、現場にすでにあるものではなく、材料と仕上がりから導かれます。機械がウェットだからという理由ですべてをウェットで回している工場は、いずれくすんだ斑点のあるアルミ部品をお客様に渡すことになります。
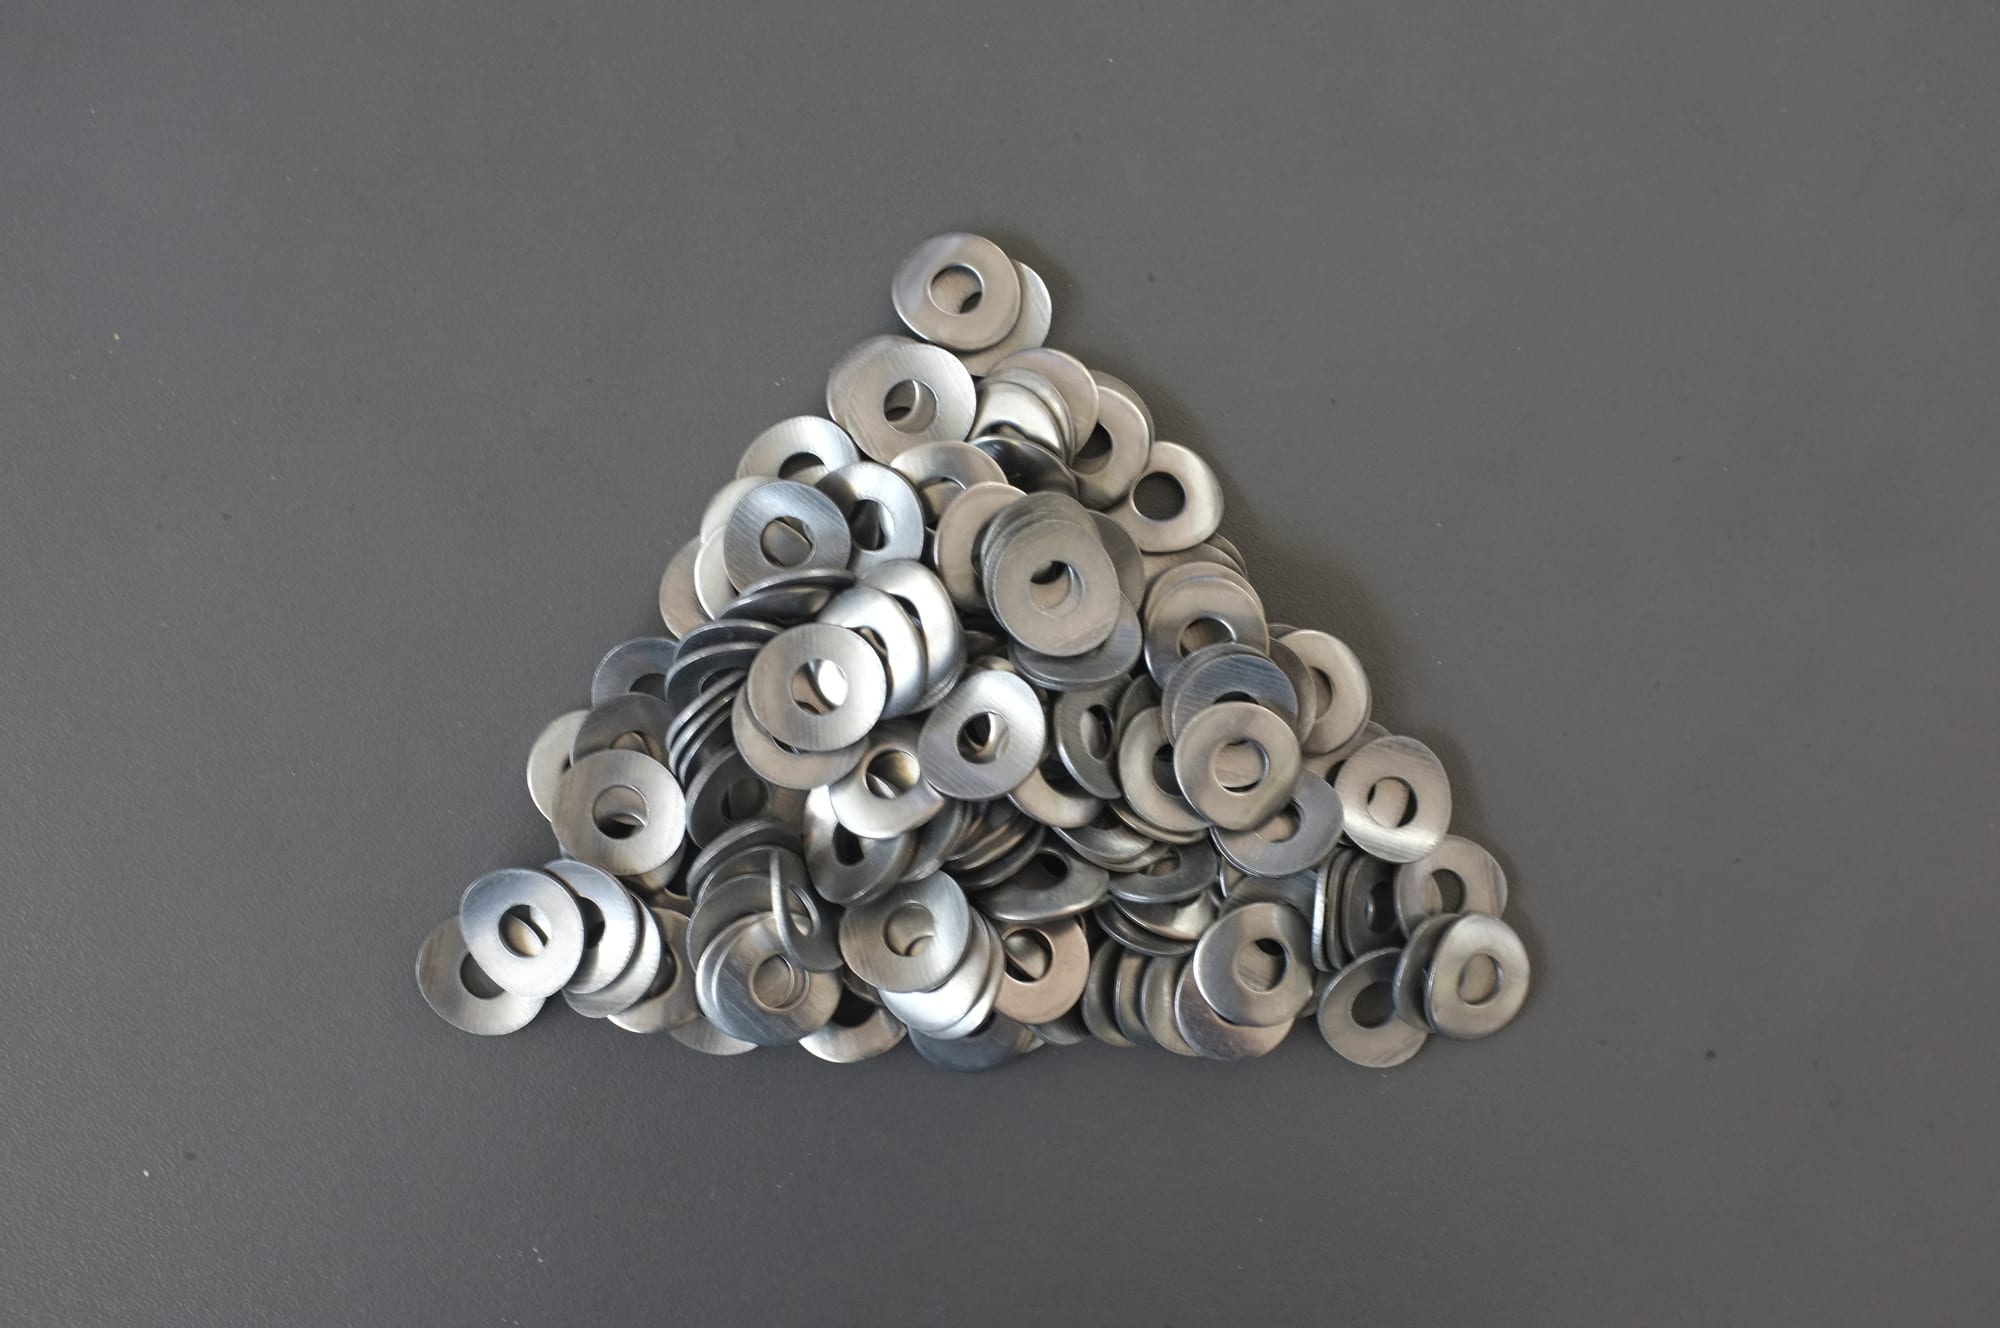
サイクル前のワッシャー:仕事がバリ取りか研磨かを決める初期状態。
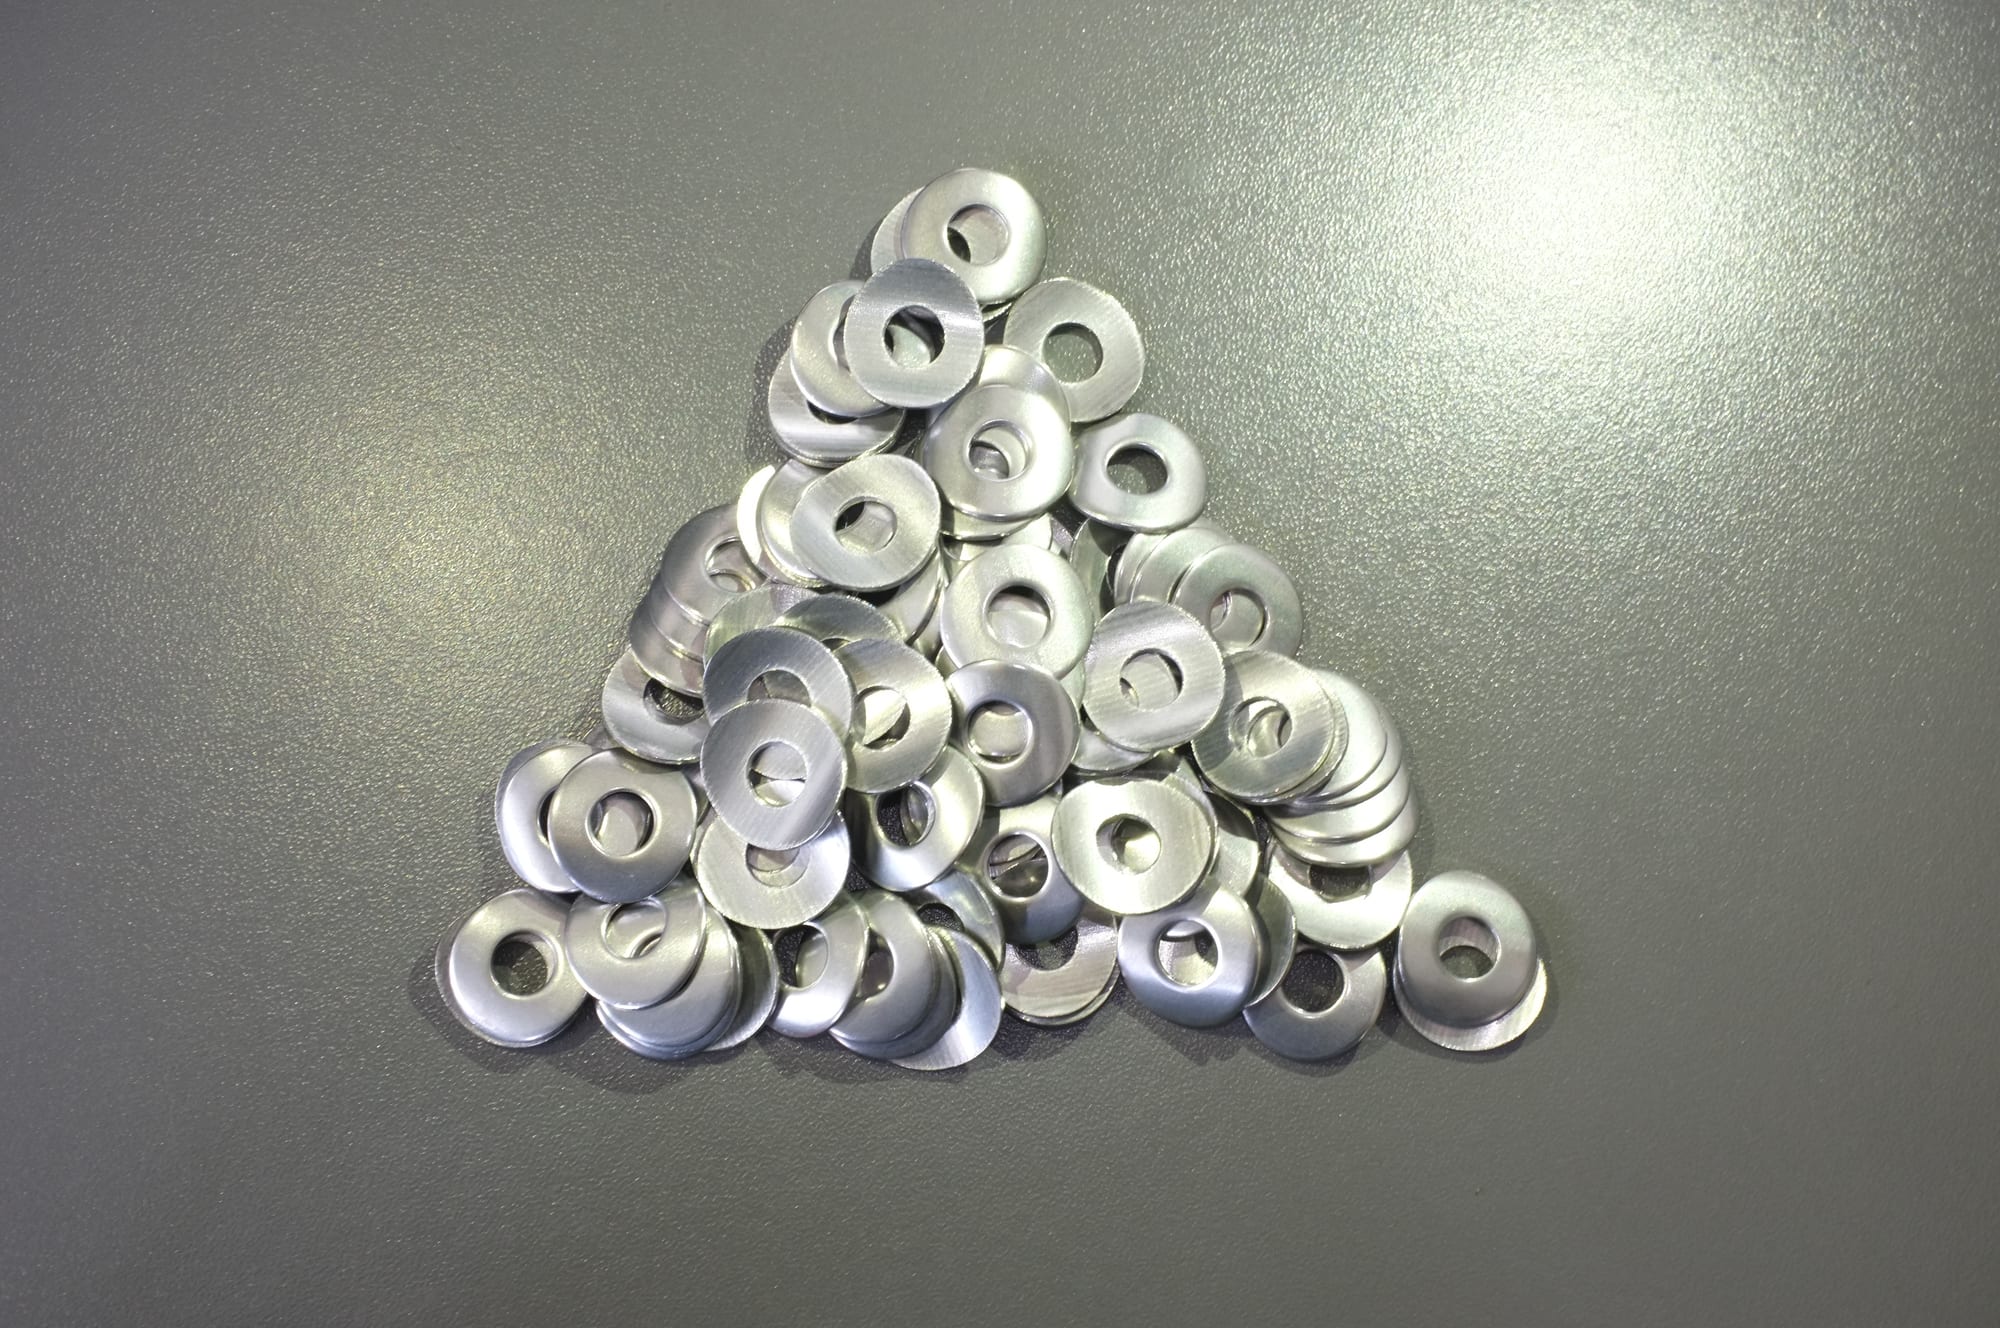
段構成の全ルートを終えた同じワッシャー:切削、平滑化、そして光沢化。
光沢研磨は三つの仕事の一つであり、プロセス全体ではありません
「バレル研磨」は同じ機械で行う三つの異なる仕事を指し、光沢研磨はその三番目です。この区別が重要なのは、*光沢研磨*で検索してバリ取りサイクルを売られた買い手は失望し、その失望は機械のせいにされるからです。
| 仕事 | ワーク上で変わること | グレード範囲 | サイクル帯 |
|---|---|---|---|
| バリ取り | バリが削り取られ、チャージが届くエッジはすべて丸められる | VR / R / N | 軽いバリなら10〜20分 |
| 平滑化 | 前段の切削パターンが整えられて消える | N / NF(ウェット)または M / MF(ドライ) | 数十分から2時間程度 |
| 光沢研磨 | 表面が光沢化され、ワークは均一なマットから反射面になる | F / FF、または鋼メディアによるバニシング段 | 2〜8時間 |
この表から三つのことが導かれます。
先行する仕事が終わる前に研磨は始められません。粗い切削パターンが残るワークに光沢化段をかけても、下にパターンが見えたまま明るい表面になるだけです。しかもよくある対応、つまり時間を延ばすことは、パターンを消すのではなく深くします。順序は固定です。切削、平滑化、光沢化。
研磨は、チャージが清浄でなければならない段です。バリ取り段から機械に残った粗粒は、コンパウンドのせいにされる灰色ヘイズの最も一般的な原因です。段間のチャージ交換とリンスは神経質な話ではなく、明るいワークと、明るいがヘイズのあるワークとの差そのものです。
時間は流用できません。15分のバリ取りサイクルと4時間の研磨サイクルは、同じ機械での二つの異なるプロセスです。三つの仕事のどれをカバーするかを示さずに「光沢研磨」の数値を一つだけ出す見積りは、最初のバッチの後に再交渉になる見積りです。
サプライヤーが「光沢研磨」を見積るときに確認すべきこと:三つの仕事のどれを価格に入れているのか、チャージが使うグレードは何か、そして見積りがワークは切削済みで届く前提か、切削段も必要とする前提か。
バレル研磨が効かなくなる範囲
地図の中でもっともコストを節約できる部分です。ここに挙げる項目はどれも、どこかで買われて後悔されているからです:
- 肉厚がおよそ0.5 mm未満の壁。リスクは切削ではなく変形です。工程は研磨する前にワークを曲げます。サイクルを短くしても解決しません。エネルギーを下げるか、機械ファミリーを変える必要があります。
- ピッチ公差より細かいねじ。メディアが細いねじに噛み込みます。小さく滑らかなメディアかマスキングで軽減でき、仕上げ後にねじを成形すれば排除できます。
- 止まり穴と深いポケット。メディアが入って出てこず、コンパウンドの残渣がそれに続きます。選別と洗い出しの工程は、チャージを発注する前にルートへ組み込む必要があり、最初の詰まったバッチの後に追加するものではありません。
- 鋭さを保たなければならないエッジ。刃物、切削工具、スクレーパーの刃先。バレルサイクルは届くエッジをすべて丸めます。
- 軟質プラスチックとアセテート。アセテートは熱可塑性樹脂です。ウェット工程はフレームを温浴に保持し、変形は永久に残ります。フレーム加工の多くがドライで行われるのはまさにこの理由で、短いサイクルと軽いコンパウンドを使います。
- チタンおよび他の加工硬化性合金。チャージは専用にして清浄に保つ必要があります。他の仕事から持ち込まれた汚染が傷として現れるからです。またサイクルは短く、制御されたものにする必要があります。
- 緩いメディアが入れない形状。交差穴の内部、ねじの谷、狭いスリットのバリ。可撓性の針状メディアはそこに届きますが、緩いチャージは届きません。これは工程選定の判断であり、サイクルを延ばす話ではありません。
- 外観のためにめっきするワーク。研磨は下地の色をわずかに変えます。2つのバッチを同じ外観にめっきするなら、仕上げ工程は一貫した下地に保つ必要があります。
見積りを承認する前に決めておくこと
- 平均ではなく最悪条件のワークで試験を依頼すること。生産で見つかる前にメディア詰まりの形状を見つけられる唯一の方法です。当社の標準的な進め方:最悪条件を含む代表ワーク、材料、必要な仕上がりと許容できる仕上がりをお送りいただき、サイクルタイムとメディア消費量を実測した上でワークをお返しします。
- 合否基準を先に書面で確定する。バリ高さ、エッジR、粗さ、保護する面。明示されていない基準は、何も証明しない試験になります。
- どの機械ファミリーを、なぜ選ぶのかを尋ねる。バレルはチャージ全体を一緒に回転させ、単純な形状に向きます。振動ボウルはメディアを流れとしてワークに当て、形状への到達性に優れます。槽(タブ)は長尺や重量物に向きます。選択はカタログのページではなく、ワーク形状に従うべきです。
- バッチあたりの消耗品消費量を尋ねる。メディア寿命はおよそ20〜200稼働時間で、交換のサインは確実です。仕上がりが向上しなくなる、ワークにマットな灰色ヘイズが出る、同じ結果に約20%長くかかる。消費量は100時間あたりのキログラムで尋ねてください。
- 納期と、機械に同梱されるものを確認する。標準機は手付金から25〜35日で出荷されます。受注生産構成は45〜60日かかります。メディアとコンパウンドを同時出荷すると約1週間追加されます。最低注文は1台で、標準梱包にはスペアパーツキット、メディアとコンパウンドのスターターセット、工具、マニュアルが含まれます。すべての機械は出荷前にメディアチャージで運転されます。
機械ファミリーの選択で迷っているなら、まず振動研磨機、回転バレル研磨機、槽式振動研磨機から始めてください。メディア側はセラミックメディアと消耗品のラインでカバーされます。サイクル変数そのものについては、振動研磨における周波数・振幅・サイクルタイムとウェットタンブリングとドライタンブリングの比較をご覧ください。
よくある質問
バレル研磨と振動研磨の違いは何ですか。バレル研磨はチャージ全体をバレル内で回転させます。振動研磨はボウルや槽の中で、メディアを流れとしてワークに当てます。バレルは単純形状に対する量産の答えで、振動機は形状への到達性が高く段取り替えも速い汎用の答えです。どちらも、本ページで使う広い意味でのバレル研磨です。
バレル研磨のサイクルはどれくらいかかりますか。軽いバリ取りなら10〜20分、典型的な小物のボウルバッチなら20分〜2時間、高品位研磨なら2〜8時間です。これらの帯から大きく外れる場合は、機械の問題ではなく段のミスマッチであることがほとんどです。
1サイクルでバリ取りと光沢化の両方ができますか。バリが軽く、要求仕上がりが控えめなワークなら、できる場合があります。目視できる工具痕があり、光沢が目標のワークでは無理です。切削グレードは自身のマットなパターンを残し、光沢化グレードはバリを取るには遅すぎます。3段の方が、一つの長い妥協より安く済みます。
研磨段の後にワークが灰色になるのはなぜですか。ほとんどの場合、切削段の粗粒が持ち越されたためです。コンパウンドを変える前に、段間でワークとチャージを洗浄し、ウェット工程なら水も確認してください。サイクルの終盤に出る灰色ヘイズは、チャージ寿命のサインでもあります。
大きなワークや長いワークには別の機械が必要ですか。多くの場合、はい。槽式の機械は、バレルでは傷むか適切に動かせない仕事を扱えます。必要かどうかはワークの包絡寸法とバッチで決まり、それを決着させるのが試験です。
当社仕様のメディアとコンパウンドを供給できますか。はい。ワークの材料が管理対象であったり、監査で消耗品が固定されている場合は普通のことです。仕様は、完成した外観ではなく、グレード、サイズ範囲、形状、切削かバニシングかの挙動として示す必要があります。「このサンプルのように見せる」は発注も検査もできません。
 +86-592-2381506


 サポートされているIPv6ネットワーク
