


振動バレル研磨における周波数、振幅、サイクルタイム
振動バレル研磨における周波数、振幅、サイクルタイム
周波数、振幅、サイクルタイムは相互に作用する試行変数として扱うべきであり、「多ければ良い」という独立した制御項目ではありません。機械の動きが変われば、メディアとワークの循環、接触頻度、力の分布も変わります。有用な設定とは、安定した流動と要求されるエッジや表面状態を、接触損傷・噛み込み・残留物・不要な寸法変化を生じさせずに実現するものです。
設定変更前に結果を定義する
まず受入状態と重要な特徴(バリの位置、工具痕、エッジ要件、外観面、洗浄問題)から始めます。試行前に検査方法を記録してください。寸法保護、再現性のある分離、ロット全体での一貫性も必要な場合、「見た目が良くなった」だけでは不十分です。
機械設定はワーク材質だけでは決められません。ワーク形状、メディア形状と摩耗、投入状態、コンパウンドと水の状態がすべて動きと接触パターンに影響します。出発点の問題が工程開発ではなく欠陥である場合は、振動バレル研磨トラブルシューティングガイドを参照してください。
振動試行で周波数が変えるもの
周波数はシステムの振動頻度を表します。実際にはメディア層の動きとワーク周囲での繰り返し接触に寄与します。設定変更は制御値だけでなく、観察可能な循環、ワークの動き、表面の証拠を通じて評価すべきです。
デッドゾーン、不安定な流動、ワークの一箇所への集中、過度なワーク露出、荷重の音や挙動の変化に注意してください。これらの観察だけでは設定を診断できませんが、試行が比較可能なほど機械的に安定しているかの判断に役立ちます。
振幅が接触パターンに与える変化
振幅は振動の大きさを表します。その効果は機械、投入状態、メディアシステムに依存します。大きな動きは搬送と接触の強さを変えますが、より速く良好な仕上げを保証するものではありません。ワーク同士の露出、薄肉エッジのリスク、コンパウンドや汚れの層内移動も変わり得ます。
接触損傷が懸念される場合は、ワーク同士の損傷防止ガイドとともにメディアの被覆と投入制御を確認してください。すべての欠陥を動作設定で解決しようとしないでください。
サイクルタイムを単独で選べない理由
サイクルタイムは定義された工程条件の下での累積暴露量です。周波数、振幅、メディア状態、投入状態、液体管理が変われば、同じ経過時間の意味も変わります。サイクル延長はエッジや表面の変化を増やせますが、摩耗、接触痕、残留リスク、ばらつきも増やし得ます。正しい停止点は検査証拠に結び付ける必要があります。
1変数ずつの試行ラダーを使う
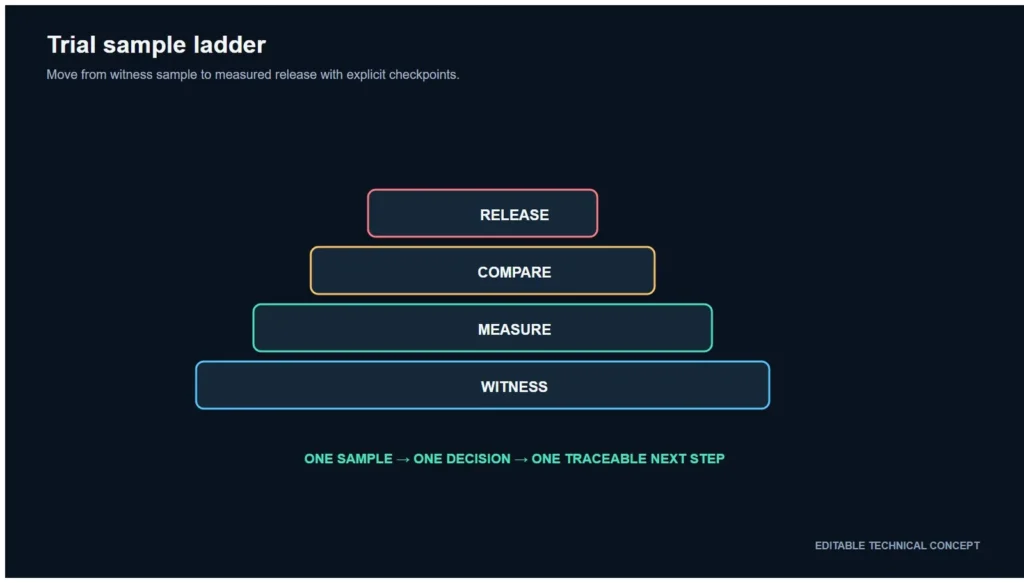
- ワークロット、メディア、投入状態、コンパウンド状態、検査方法を一定に保つ。
- 変更前に現在の機械設定と観察可能な循環を記録する。
- 機械承認済みの安全範囲内で制御を1つだけ変更する。
- 計画したチェックポイントで対象特徴と保護面を検査する。
- 仕上げ結果とともに分離、噛み込み、残留物、接触損傷の観察を記録する。
- 最良候補の条件を工程基準として使う前に再現する。
検証なしに機械間やワークファミリー間で設定をコピーしないでください。制御表示が似ていても、機械構造、ボウルやタブの挙動、投入状態、メディア状態が結果を変えることがあります。
監査可能な工程記録を構築する
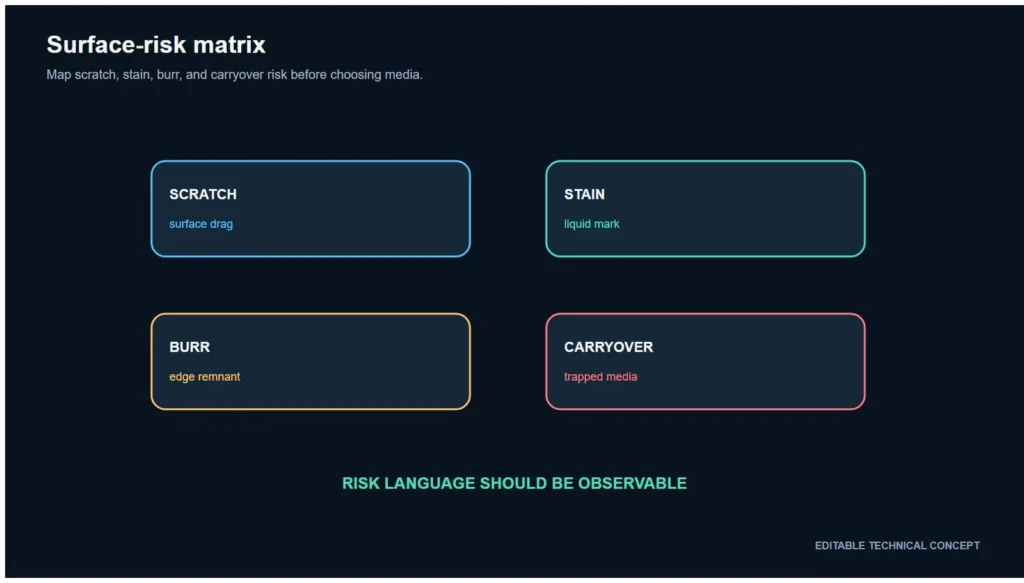
有用な試行記録には、機械、ワークロット、受入状態、メディアの識別と摩耗状態、コンパウンドと水の状態、投入状態、周波数・振幅制御、経過チェックポイント、分離方法、検査結果を記載します。写真は可能な限り同じ特徴と照明で撮影してください。表面粗さやエッジ変化が重要な場合は、比較前に測定位置と方法を定義してください。
機械ファミリーの概要については振動バレル研磨機カテゴリを参照してください。最終設定には管理されたワーク試行が依然として必要です。
よくある質問
周波数を高くすれば常に早く仕上がりますか?
いいえ。結果はメディア、ワーク、投入状態、液体、機械動作の全システムに依存します。循環を乱したり損傷を増やしたりする設定は改善ではありません。
振幅はワーク材質から選べますか?
材質は入力の一つにすぎません。形状、保護面、メディア、投入状態、機械挙動も重要であるため、設定は範囲を限定した試行で検証する必要があります。
バリが残る場合はサイクルタイムを延長すべきですか?
自動的にはいいえ。まずメディアが対象特徴に到達しているか、循環、メディア状態、工程薬液が適切かを確認してください。時間延長だけではすべてのアクセスや工程問題を解決できません。
設定比較中に一定に保つべきものは?
ワークロット、メディア、投入状態、コンパウンド状態、検査方法を安定させ、制御を1つずつ変更してください。
管理された振動試行を依頼する
SurfacePolishのワーク図面または写真、材質、受入欠陥、保護寸法、バッチ状態、検査方法をお送りください。普遍的な周波数・振幅・サイクルタイムのレシピを作らずに、機械動作とタイミング付きチェックポイントの試行記録を構成できます。
 +86-592-2381506


 サポートされているIPv6ネットワーク
