


バレル研磨のバリ取り:サイクルの決め方と、除去できないもの
バレル研磨のバリ取りは、機械加工やプレス加工された部品から軽いバリを10〜20分で落とします。鋳造の湯口は取れません。交差穴の内側のバリにも届きません。そして、同じ部位でバリを除去しながら鋭い切れ刃を残すことはできません。この三つの文が、本ページで扱う案件のほとんどを決めます。
以下では、自分の案件がどれに当たるかの見分け方、どのサイクルから始めるか、そしてバリが実際に取れたかを測る方法を述べます。除去されずに折り込まれたバリは、めっき工程で再び現れます。
バレル研磨のバリ取りサイクルを間違えると現場で何が起きるか
失敗したサイクルのほとんどは四つの結果に収まり、それぞれが別の変数を指しています。機械に触る前に、まずワークを読み解いてください。
| 機械から出てくるもの | それが通常意味するもの |
|---|---|
| バリは残ったまま、エッジだけが明るく磨かれている | メディアがバリの根元に対して細かすぎるのであり、摩耗しているわけではない — 時間の問題ではなくグレードの問題 |
| バリは消えたが、エッジRが公差外 | バリに対してグレードが粗すぎる、またはバリが取れた後も同じチャージを回し続けている |
| 外面のバリは消えたが、交差穴やスロットには残っている | メディアが物理的に入れない — サイクルをどれだけ延ばしても解決しないサイズと形状の問題 |
| バッチの半分はきれいで、半分はバリが残る | 充填率かワーク同士の遮蔽 — 出荷されるのは最悪のワークなのに、バッチを平均として評価している |
三行目が、二度買いされる項目です。チームは交差穴の内側のバリを追ってサイクルを20分から2時間に延ばし、外面のエッジをすべて丸め、それでもバリは残ります。6 mmの三角メディアが2 mmの穴に入っていないからです。
バリは一つの仕事ではない理由
バレル研磨は一つの工程として売られています。しかしチャージの中では、少なくとも三つの異なる工程であり、それぞれ経済性が違います。
根元のある付着バリ。 フライスや旋削で生じたバリは、根元で母材とつながっています。除去するにはその根元を切り切る必要があり、実際の切削能力を持つグレードと、メディアがエッジを繰り返し叩くだけの時間が要ります。粗いグレードが元を取れるのはここです。
折り込まれたフラップ、あるいは巻き込み。 プレスや打ち抜きでは、バリが立たずに倒れ込むことがよくあります。フラップは切り取られるのではなく、分離するまで前後に曲げられます。そして分離するまでは、部品は目視検査を通り、後工程で不良になります。受入時のバリが根元ではなくフラップなら、表面ではなくエッジを検査する計画を立ててください。
熱切断や粗い切断のエッジ。 レーザー切断、プラズマ切断、そして大きな鋳造バリは、機械加工バリと同じ問題ではありません。ドロスはエッジブレイクの取り代より厚く、エッジブレイク用に組んだサイクルは、それを取り切れないか、追いかけている間に部品の他の部分を丸めてしまいます。こうした案件は機械的な一次工程を必要とすることがあり、レーザー切断品に対してバレル1サイクルだけを提示する見積りは、当て推量です。
この区別が重要なのは、除去すべき材料量と要求される仕上げは同じ仕事ではないからであり、サイクルは一度に一方にしか合わせられません。10分のエッジブレイクと2〜8時間の光沢研磨は、見積りではどちらも「バレル研磨」ですが、互換ではありません。
サイクルを決める前に確認すべき七つのこと
サンプルではなく図面を順に確認してください。飛ばした項目のそれぞれが、初回テストが期待外れになる理由になります。
- バリの位置。 どの面の、どのエッジか、貫通エッジか交差穴か、そして意図するサイズのメディアが物理的に届くか。最後の問いへの答えが「いいえ」なら、そこで止めてください。残りの項目では救えません。
- バリの付着の強さ。 根元バリ、倒れ込んだフラップ、ドロス、湯口のどれか。これが、切削グレードが必要か、分離させる作用が必要かを決めます。
- どこまで除去してよいか、絶対値で。 「バリ取り」ではなく、図面と顧客が許容するエッジRが何百分の一ミリか。これはバリと同じくらいグレードを決めます。
- 部品上の最小の形状。 最小の穴、最も狭いスロット、最も細かいねじピッチ。メディアはその形状のおよそ3分の1を超えてはいけません。3 mmの止まり穴がある部品では3 mm未満のメディアが必要で、そのため細かいグレードと長いサイクルが強制されます。
- 鋭く残さなければならないエッジ。 切れ刃、スクレーパーのリップ、ねじの切り上がり、ナイフの刃付け。メディアはどのエッジが機能部位かを知りません。
- 材料とその状態。 軟らかいアルミニウムはかじりやすく、しかも速く削れます。加工硬化性の合金には、長く穏やかな切削ではなく、短く制御された切削が必要です。焼入れ鋼はゆっくりしか削れず、メディアの摩耗が早くなります。
- 後工程。 めっき、アルマイト、不動態化、組立、検査。平らに倒れ込んだバリは、めっき層に除去されるのではなく層の下に埋もれます。エッジでふくれるめっきラインは、しばしばバリ取りの結果を見ているのです。
1分でできる現場確認:部品3個とメディアのサンプルを袋に入れて振ってください。手でバリに届かないメディアは、機械の中でも届きません。
サイクルの設定:まず出発点、次にテスト
これらは出発点であり、見積りではありません。公開されているサイクルは、あなたのものとは限らない材料と除去量を前提にしています。以下の数値を範囲で示し、そのすべてがサンプルテストで終わるのはそのためです。
時間。 小物の軽いバリ取りは10〜20分で回ります。小物の振動研磨サイクルは一般に15分から数時間の間にあり、振動ボウルのバッチは通常20分〜2時間程度で回されます。2〜8時間の帯は高品位光沢研磨のもので、バリ取りのものではありません。バリ取りの見積りが4時間で返ってきたら、その余分な時間が除去ではなく何を仕上げているのかを尋ねてください。
グレード。 根元のある立ち上がったバリには、湿式研削スケールの粗い側 — VR(非常に粗い、最大の取り代)または R(粗い、強い切削)から始めます。一般的なエッジブレイクなら N(標準)または NF(標準細目)が実用範囲です。F と FF は仕上げ・光沢用のグレードで、表面を改善しますが、常識的な時間でバリを取ることはありません。初回テストで最も多いミスマッチがこれです。
サイズと形状。 3分の1のルールに従い、そのうえで切削を当てる場所で形状を選びます。鋭い角はコーナーを削り、丸いビーズは面を磨きます。露出面とねじを併せ持つ部品では、単一の形状が両方にうまく働くことはなく、プロセスを段階に分けるほうが妥協したメディアより優れます。
充填率。 ワークはボウル容積のおよそ3分の1までにしてください。縁まで詰めたボウルはチャージを正しくせん断できません。ワーク同士が遮蔽し合い、サイクルは長くなるのに仕事は減ります。
機械の選択。 バレルはチャージ全体をまとめて回し、メディアが外面に届けばよい単純形状に向きます。振動ボウルはメディアを流れとしてワークのそばに走らせ、形状への到達性が高く、別部品への切り替えも数分で済みます。トラフは長尺・重量物の仕事に応えます。当社の範囲はL1300(1200 L / 42.4 cu ft、5.0 kWのモーター2基)から L1800(1800 L / 63.6 cu ft、7.5 kWのモーター2基)まで、いずれも20〜35 mmのポリウレタンライニングを備えます。それが御社の部品に適うかはテストで決まる問いです。
バリが本当に取れたかをどう見分けるか
バリ取りは測定よりも外観で承認されがちで、折り込まれたバリが出荷されるのはそのためです。確認は四つ、どれも安価です。
- バリ高さの前後比較を、最悪の形状で、両回とも同じ方法で測ります。前測定がなければ、後測定だけではサイクルが何をしたのか分かりません。
- エッジRまたはエッジブレイクを、バッチの先頭のワークと最後のワークで測ります。5分では適正で60分では丸まり過ぎるバッチに必要なのは、短いサイクルであって小さいメディアではありません。
- 重要な部位の面粗さ。 バリ取りは副作用として粗さを動かします。記録しておけば、チャージが切削しているのか、磨いているだけなのかが見えます。
- 固定した照明と角度での検査。 水膜は傷を隠し、濡れた部品は乾いたものより明るく見えます。まず乾かしてから判定してください。
各段階から基準ワークを1個ずつ保管してください。数週間後にバッチが問題になったとき、再試行よりも早く決着します。
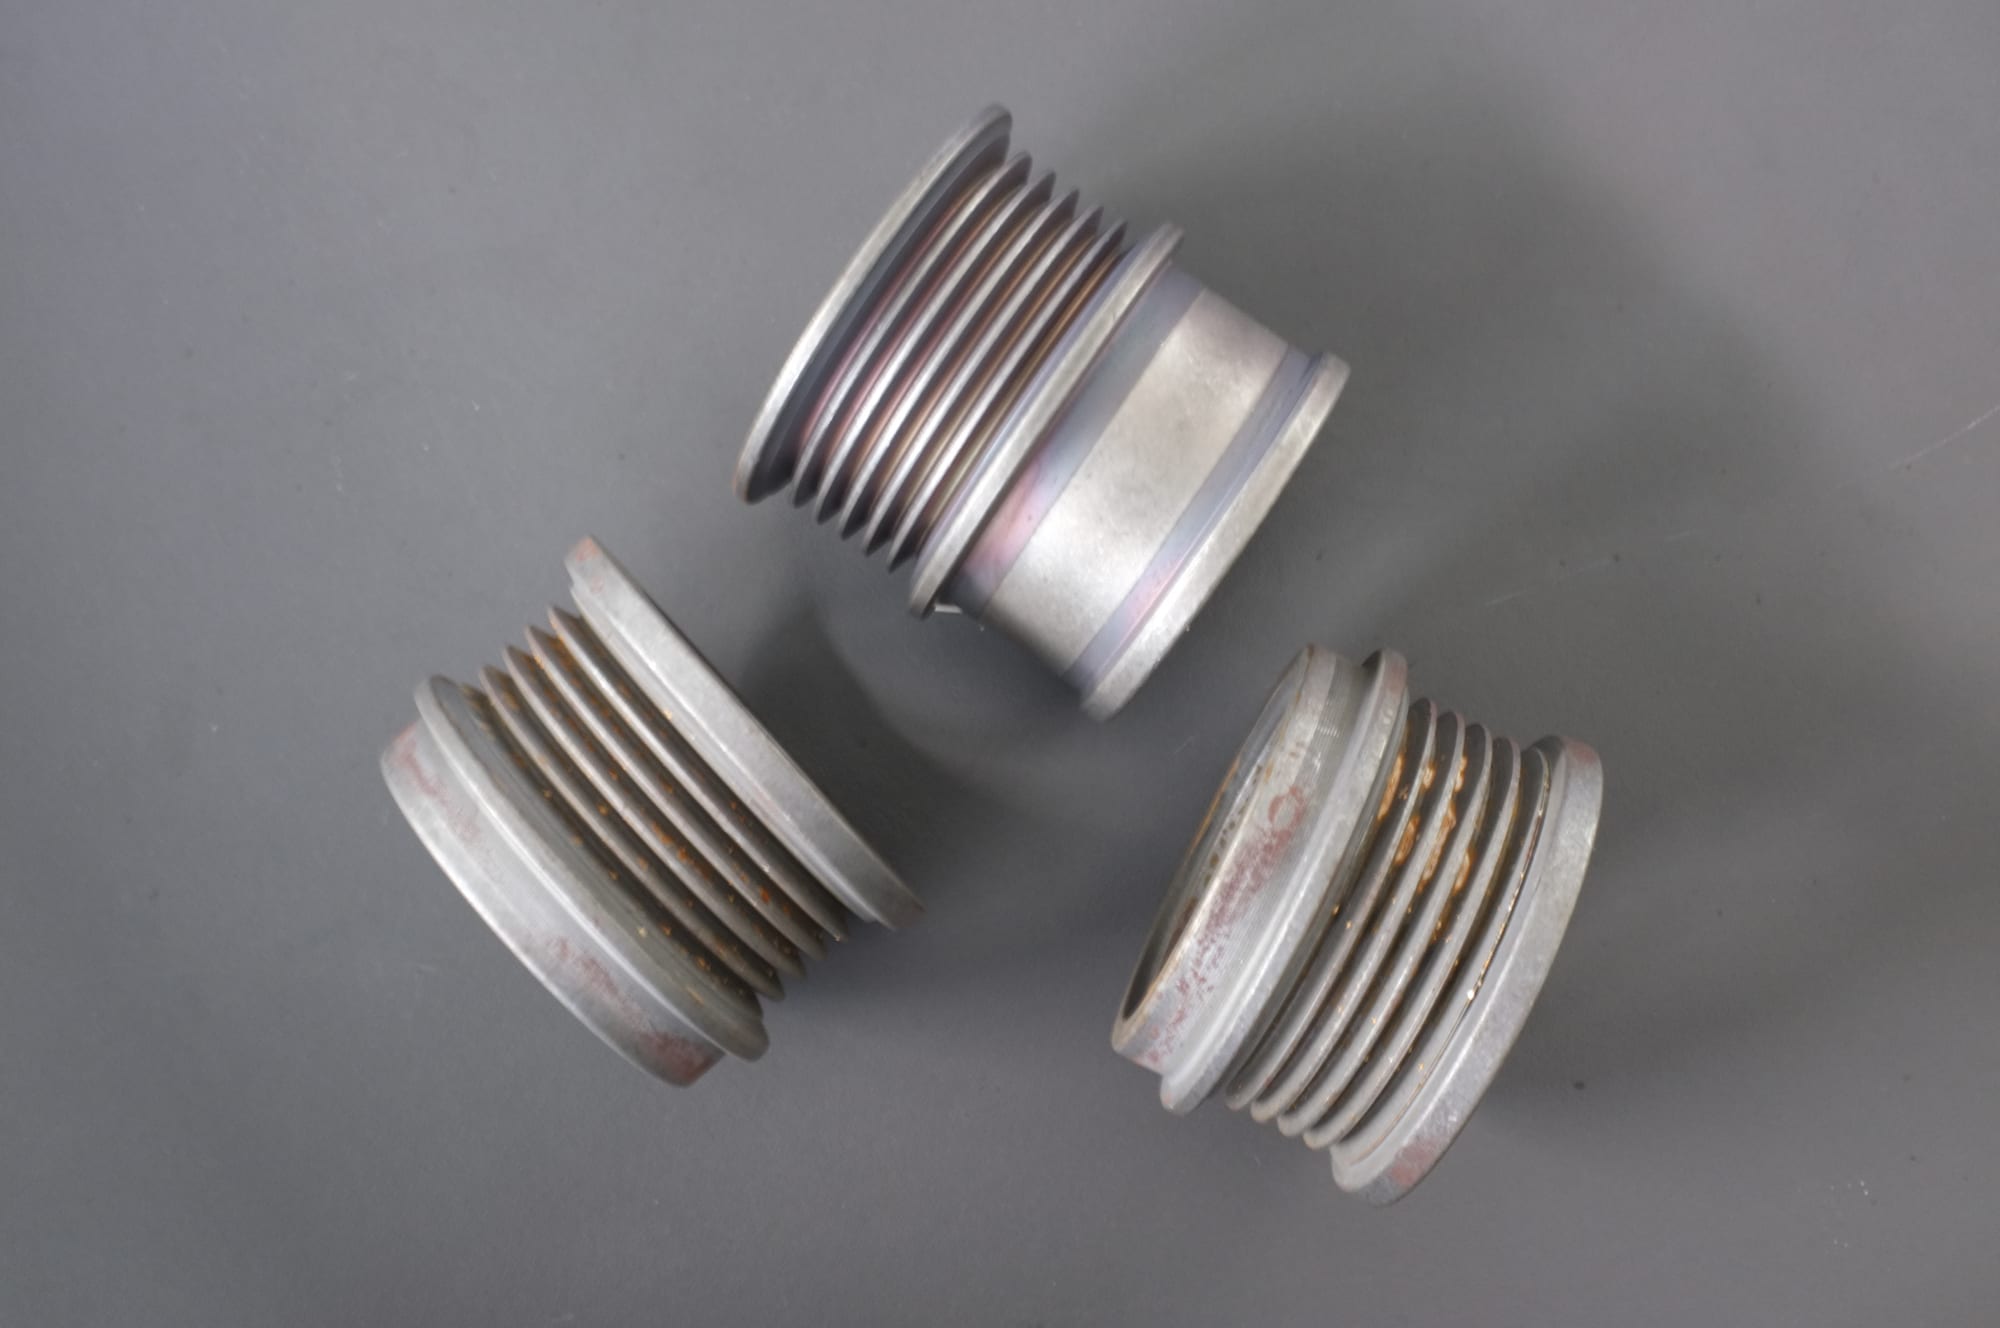
ねじ部品でバレル研磨が対処しなければならないもの。ねじ山の頂部や溝の壁にたまった酸化物と錆はバリではありませんが、同じ強力な段階で除去されます。そして、それを除去する際にバリ取りサイクルが最も傷つけやすい形状が、ねじ山です。
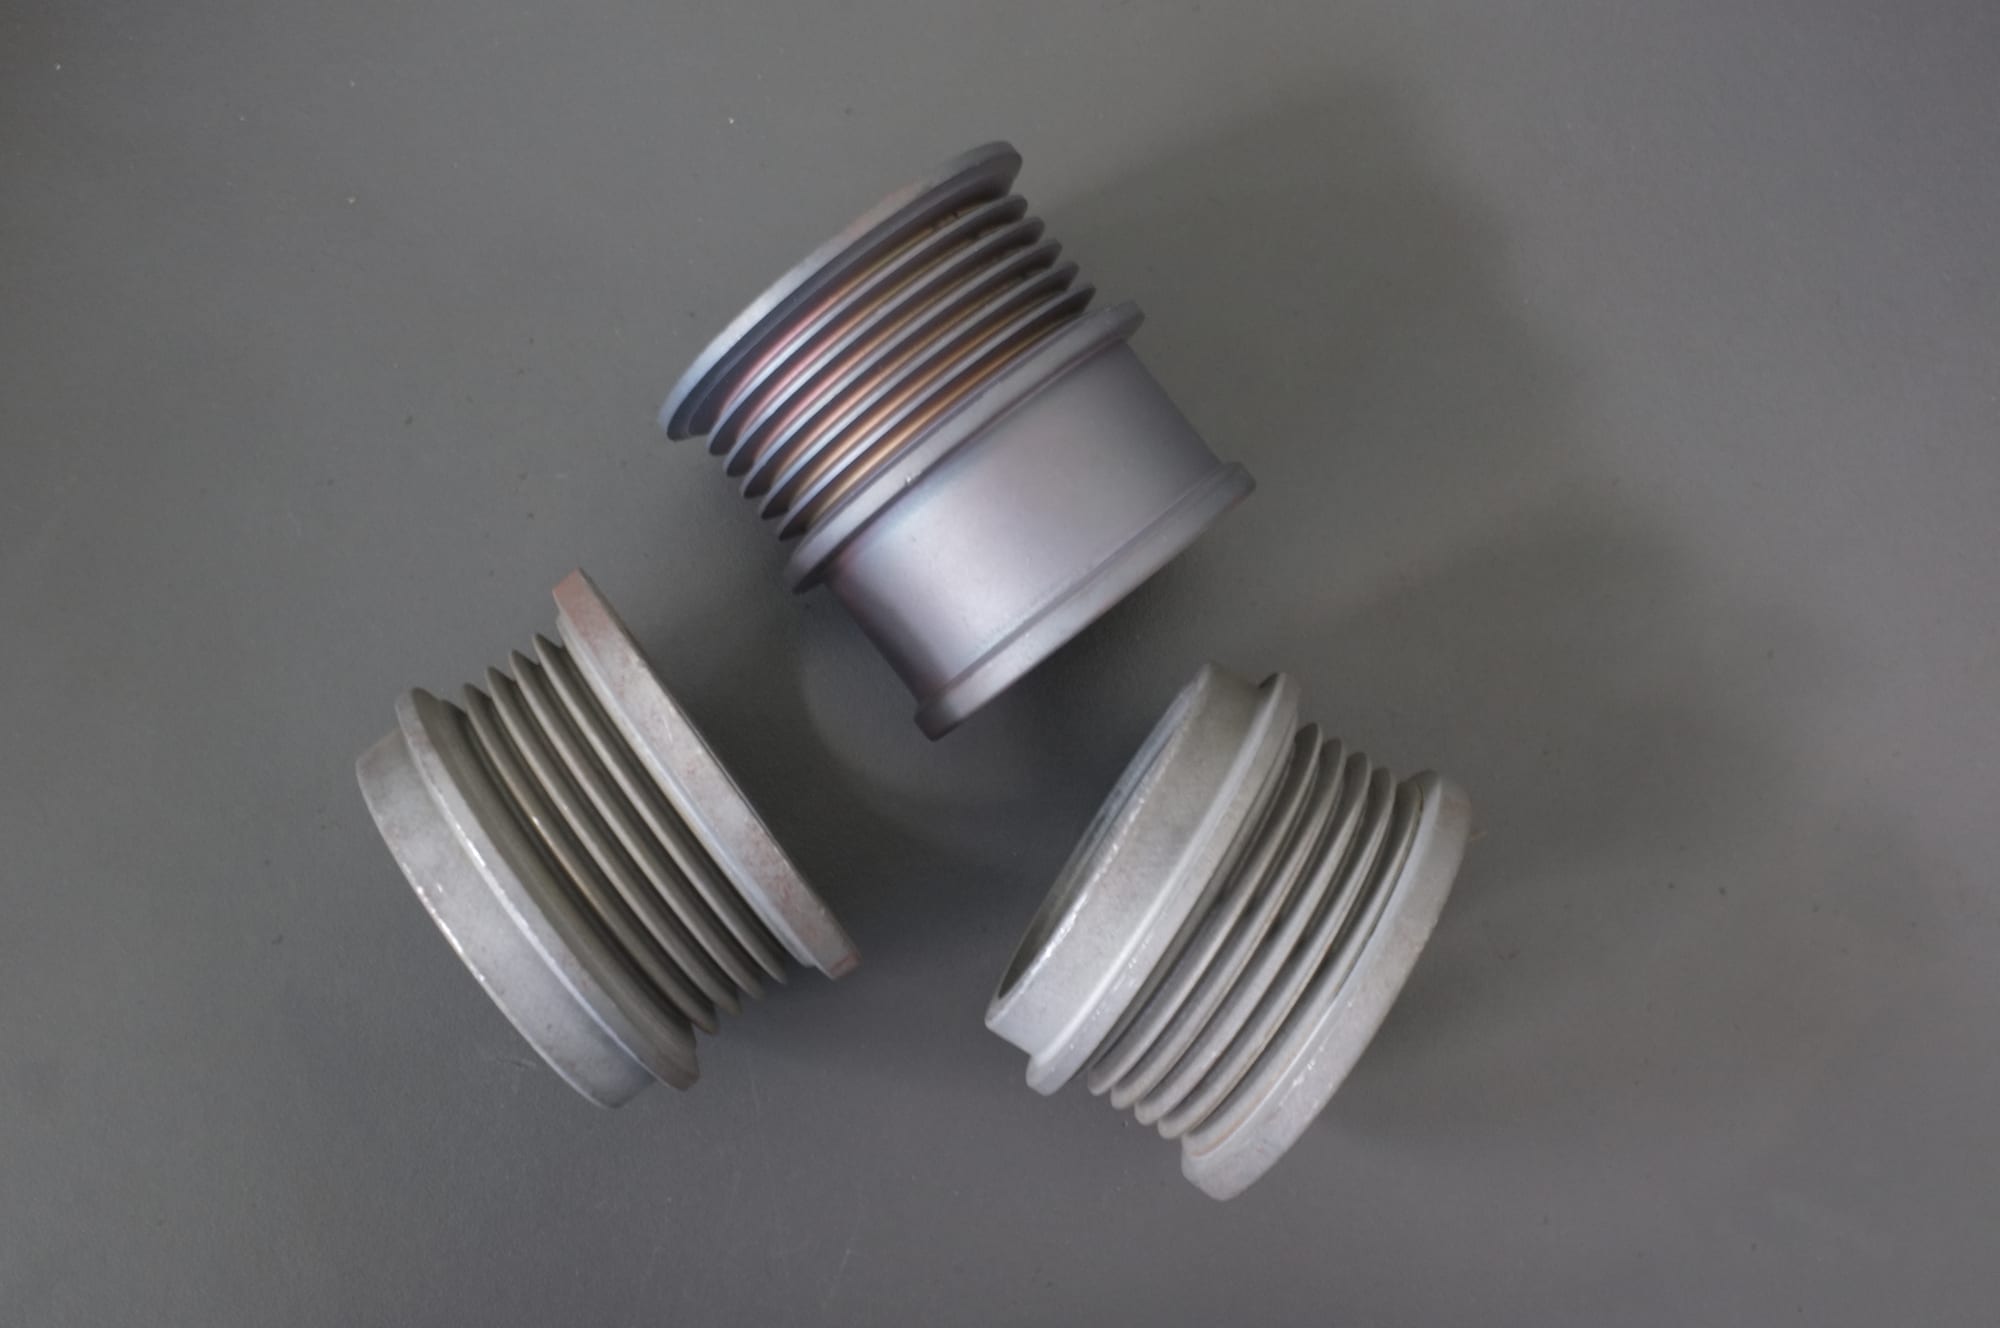
サイクル後。酸化物は落ち、表面は均一になり、ねじ山の頂部は入り口で目に見えて丸まっている — 継手なら許容、トルクを保持すべき締結具では欠陥です。この区別は図面に書くものであり、事後検証で語るものではありません。
バレル式バリ取りと振動式バリ取り:線引きは実際どこにあるか
この二つの用語は見積りで互換に使われますが、そうすべきではありません。選択は、どれだけ速いかだけでなく、部品がどう上がってくるかを変えるからです。
機械的な違い。 「タンブリング」はチャージ全体が一緒に回転する機械ファミリーを指します。バレルが回り、ワークはメディアと一緒に移動します。「振動」はチャージが流れとして駆動されるファミリー — ボウルやトラフ — を指し、ワークはその流れの中に置かれます。二つの場合で研磨材のワークへの当たり方が違い、その違いが与えられた形状に対する答えを決めます。
| 部品の特徴 | タンブリング(バレル) | 振動(ボウル/トラフ) |
|---|---|---|
| 単純な外面エッジ、堅牢な部品 | 良好 — しかも最も保守が簡単な機械 | 良好 |
| 小物の混合ロット | 可 — ワークが一緒に移動し、入れ子になりうる | より良好 — 流れがワークを分離する |
| 内部形状、くぼみ | 不可 — チャージは落下していくだけで、内部に流れ込まない | 中程度 — 到達性は上がるが、限界はある |
| ワーク同士の接触を避けたい場合 | より良好 — カスケードは流れで駆動されるチャージより穏やか | 中程度 |
| 長尺・重量物 | バレルが十分長ければ可 | トラフ:良好。ボウル:不可(ブリッジする) |
| 光沢仕上げを短時間で | 遅い | 速い |
実務的な判断ルール。 部品が壊れやすい、あるいは主なリスクがワーク同士の傷付けなら、タンブリングのほうが穏やかで、多くの場合正解です。チャージが流れ込むべき形状がある、あるいは小物の混合ロットなら、振動のほうが到達性が高くなります。長尺なら答えはどちらでもなくトラフです。そしてバリが交差穴の内側にあるなら、どちらのファミリーも届きません。それはまったく別のプロセスです。
コストになる混同。 「タンブリング」と書いて振動機の価格を出す見積り、あるいはその逆は、価格の誤りではなくプロセスのすり替えです。両者は同じサイクルタイムで同じエッジ結果を出すわけではないので、テストで合意する合格基準は、実際に見積られたファミリーに合わせねばなりません。
バレル研磨のバリ取りが不正解になる場合
多くのサプライヤーがこれを飛ばします。カタログよりテストが勝る理由はそこです。
- 鋭く残さねばならないエッジ。 刃物、切削工具、スクレーパーのリップ、ねじ切りの先端。バレルサイクルは届くエッジをすべて落とし、機能エッジも例外ではありません。
- ピッチ公差のかかる細目ねじ。 メディアは細目ねじに噛み込み、そのねじは取り除く際に傷むか、当たり痕が残ります。小さく滑らかなメディアやマスキングはリスクを下げます。仕上げ後に形成するねじなら、この問題自体が消えます。
- 止まり穴と深いポケット。 メディアは入ったまま出てきません。チャージを買う前に、選別と洗浄の工程を決めてください。初回バッチの後ではなく。
- およそ0.5 mm未満の肉厚の壁。 リスクは切削ではなく変形です。このプロセスは磨く前に部品を曲げます。サイクルを短くしても直りません。エネルギーを下げるか、機械ファミリーを変える必要があります。
- 届かないバリ。 交差穴の内側、メディアより狭いスロットの根元、フランジの下。磁気研磨は、遊離メディアが入れないスロット、交差穴、ねじの根元に、可撓性のある針状メディアを送り込みます。バリがそうした場所にあるなら、これはバリ取りの問いではなくプロセス選定の問いです。
- 厚いドロスや鋳造の湯口。 エッジブレイクの取り代を超える材料です。バレルチャージで削るには、非常に長い時間がかかるか、周囲の形状まで削ってしまいます。
- 組立済みのコンポーネント。 メディアは部品間の隙間に入り、そこに残ります。組立前にバリ取りをしてください。
- 加工硬化性の合金と汚染を嫌う部品。 チタンは加工硬化し、チャージから汚染を拾うため、メディアは専用で清浄でなければならず、サイクルは短く制御されたものにする必要があります。他の材料を回したチャージに、チタンを入れてはいけません。
まず機械ファミリーを比較するなら、振動研磨機、回転バレル研磨機、トラフ式振動研磨機をご覧ください。結果の測り方についてはバリ取り後のバリ高さ・エッジ変化・Raの測定方法、メディアサイズを決める形状については小穴・スロット・内部キャビティに対するメディアサイズの設定方法、チャージが大きすぎたときに起きる不具合についてはバレル研磨メディアが穴・スロット・ねじに噛み込むのを防ぐ方法を参照してください。メディアのグレードとサイズ範囲はセラミックメディアのシリーズにあります。
バリ取り見積りを承認する前に確認すべきこと
使える見積りと願望を分けるのは、四つの問いです。
- 「平均的な部品ではなく、最悪条件の部品でテストしてもらえますか」 形状がメディアを閉じ込めるのか、バリが見積りの想定より厚いのかを知る唯一の方法です。当社の標準的な進め方は、最悪条件を含む代表的な部品、材料、必要な仕上げをお送りいただき、サイクルタイムとメディア消費量を実測して返却するというものです。
- 「テスト開始前に、合格基準を書面で示してもらえますか」 バリ高さ、エッジR、粗さ、そしてどの面を保護するか。書面の合格基準のないテストは、部品がどんな見た目かを教えるだけです。
- 「注文に入っているグレードとサイズは何ですか」 「セラミックメディア」ではなく、グレード記号とサイズ範囲です。2〜4 mmのような表記は、細かい形状では無視できない幅を持ち、切削を決めるのはグレード記号のほうです。
- 「1バッチあたりの消耗品消費量と、チャージの交換時期はいつですか」 メディア寿命は材料とサイクルにもよりますが、およそ20〜200運転時間です。信頼できる交換の兆候は、仕上げが改善しなくなる、部品に艶消しの灰色の曇りが出始める、同じ結果に約20%長いサイクルが必要になる、の三つです。消費量は100時間あたりのキログラムで尋ねてください。それを答えられないサプライヤーは、使える数字を見積っていません。
納期について:標準機は手付金から25〜35日で出荷され、受注生産仕様は45〜60日かかり、同時に出荷するメディアとコンパウンドでさらに約1週間が加わります。最小注文は1台です。標準梱包にはスペアパーツキット、メディアとコンパウンドのスターターセット、工具、マニュアルが含まれ、到着後すぐに初回テストを回せます。すべての機械は出荷前にメディアチャージを入れて運転します。
FAQ
バレル研磨のバリ取りにはどれくらいかかりますか。 小物の軽いエッジブレイクなら10〜20分、ボウルのバッチは一般に20分〜2時間です。それより長くかかるのは通常、グレードが削れないバリか、メディアが届かない形状であり、どちらも時間では良くなりません。
バレル研磨のバリ取りで交差穴の内側のバリは取れますか。 通常は取れません。遊離メディアがバリを削るには穴に入らねばならず、交差部のバリはメディアが届かない位置にあります。磁気研磨は、その形状のために作られたプロセスです。マスキングと別工程が、残る正直な答えです。
バレル研磨のバリ取りでエッジは丸まりますか。 はい、メディアが届くすべてのエッジが落ち、その量はグレードと時間の関数です。図面にエッジRの指示があるなら、その数値はテストの合格基準に入れるもので、事後検証で語るものではありません。
バリ取りと研磨を1サイクルで行えますか。 安定しては無理です。バリを削るグレードはそれ自身の艶消しの切削痕を残し、光沢を出すグレードはバリを取るには時間がかかりすぎます。段階を分けたルート — 削ってから整え、段階の間でチャージを洗浄する — のほうが、長い妥協の1サイクルより再現性があります。
部品ごとに違うメディアグレードが必要ですか。 はい、そしてグレードは機械ごとではなく部品ごとに決まります。同じ機械がメディアと時間を変えることでバリ取りと光沢出しの両方を担えます。すべてに同じチャージを回すと結果がばらつくのはそのためです。
 +86-592-2381506


 サポートされているIPv6ネットワーク
