


表面処理技術:ある工法が別の工法より選ばれる経済的根拠
表面処理技術は途方もなく広い分野であり、まさにそこが「買う」ことの難しさです。文献は電気メッキ、陽極酸化、化成処理、溶射、気相蒸着、機械的仕上げ、レーザーテクスチャリングなどを網羅し、それぞれの系統に教科書があります。部品を目の前にした購買担当者に必要なのは教科書ではありません。この部品をこの数量で処理するときに、どの系統が経済的に正しいかを知ることです。これははるかに小さな問いであり、はるかに説明しやすい答えが得られます。
本ページは意図的に、表面処理技術の概要ではありません。優れた概説は他にあり、それらが扱うものの大半を当社は製造していません。本ページは、当社が製造する系統、すなわち研磨材を表面に動かして表面を変える工法(機械的仕上げ)についてのコスト側の意思決定フレームワークであり、その系統が他の工法に負けるのはどこかを正直に記したものです。見積りを比較している方、あるいは同じ工程に見えるのにサプライヤーによって一個あたりコストが違う理由を知りたい方は、それを決める計算がここにあります。
本ページの位置づけについて一言。異例な作りだからです。背後のキーワードは広く、この記事が百科事典的な記事に勝つことはありません。存在する理由は、*「どの表面処理技術を、一個あたりいくらで」* という問いには具体的な派生形が長く連なるからです。特定の合金、特定の形状、特定の数量。それらには答えを出せます。以下の各節がフレームワークで、末尾のリンクが各分岐の詳細です。
実際に行われる比較
表面処理技術は普通、表面に何をするかで比較されます。しかし購買判断としてはそれは誤った軸です。複数の技術が同じ仕様を満たすことがあり、そのうち支払えるのは一つだけだからです。
実際のプロジェクトで行われる比較には四つの軸があり、重みは同じではありません。
| 軸 | 何を決めるか | 誰が決めるか |
|---|---|---|
| 仕様 | その工法がそもそも図面を満たせるか | 図面と、顧客の検査 |
| 一個あたりコスト | その数量で支払えるか | 部品、ロットサイズ、サイクル。工法名ではない |
| 部品への適合 | 部品がその工法に耐えるか | 板厚、形状、材質、前工程 |
| 工程上の位置 | 前後に何が必要か | 工場内の他の工程と、リードタイム |
仕様はゲートです。図面を満たせない工法は、コストに関係なく除外されます。しかし二つの工法がともにゲートを通った場合、装飾的・機能的な要求のほとんどでは複数の工法が通りますが、判断は残り三つの軸で下されます。そして議論の大半は一個あたりコストで起きます。
一個あたりコストは実際どこから来るのか
これは工法の文献が省いてきた表面処理技術の部分であり、金額の大半がここで決まります。一個あたりコストは機械ではなく、研磨材でもありません。六つの行から成り、それぞれが独立に動きます。
1. ロットあたりの固定費をロット数で割ったもの。段取り、装填の調整、投入、取り出し、リンス、乾燥。ロットが50個なら50個に、500個なら500個に配分されます。同じ工法に見える二つの見積りの価格差の大半は、この一行で説明できます。一方は自社の機械に合うロットで見積り、他方は貴社に合うロットで見積っているのです。
2. サイクルタイム。軽いバリ取りは約10~20分、高品位の研磨は約2~8時間です。同じ機械、同じ部品で、両端にはおよそ24倍の差があります。どの帯域に属するかを示さない見積りは、未知のものに対する見積りです。
3. サイクルあたりの消耗品。メディアは消耗部品で、寿命は材質とサイクルにより約20~200運転時間、コンパウンドはサイクルごとに添加します。いずれもロットあたりでは小さく、年間では大きくなります。だから尋ねるべき数値は、ドラム缶の価格ではなくロットあたりの消費量です。
4. 歩留りと手直し。2 %の不良率を出す工法は、一個あたりコストが高くても不良を出さない工法より高くつきます。貴金属やメッキ部品では、手直しが工法コストを超えることもあります。この行は見積りには決して現れず、勘定には必ず現れます。
5. ハンドリングと待ち。2時間のサイクルを回し、投入に20分かかるバッチ工法は、実際の制約が機械のサイクルではなく作業者の注意力にある工法です。機械の手前の待ちは、サイクルと同じ重みを持つコストです。
6. 次工程のコスト。ウェット工程には乾燥工程が必要です。ブラインド形状に残った残留物は、数週間後のメッキで不良として現れます。光沢はあるがロット間でばらつく表面は、顧客の外観検査で落ちます。これらはすべて*工程*ではなく*ルート*のコストであり、比較に含めるべきものです。
実務上の結論はこうです。二つの工法は、同じ六つの行で比べない限り、一個あたり価格では比較できない。ロット数、サイクル帯域、歩留りの前提を示さずに一つの数値だけを出す見積りは、比較ではなく単なる数値です。
候補の大半を消す四つの問い
この計算が意味を持つ前に、四つの問いが与えられた部品に対して大半の表面処理技術の選択肢を除外します。この順に問う価値があります。それぞれが次の問いを不要にしうるからです。
問い1 — 部品は全体として残る必要があるか、それとも材料を除去してよいか。機械的仕上げは材料を除去します。図面に機能面の公差がある場合、あるいは金属の減少がコストに直結する薄肉部品である場合、それはコストの問いになる前の工法上の制約です。メッキやコーティングは材料を*付加*するので、出発点が異なります。
問い2 — 要求は仕上げか、機能か、その両方か。装飾的な要求は目視で判断され、複数の系統で満たせることも多いです。機能的な要求、たとえば疲労強度上重要なフィレット、シール面、コーティング密着の下地は、候補を大きく絞ります。機能が必要とする表面状態を工法が作り出さねばならず、単に光沢があればよいわけではないからです。
問い3 — 最小の形状は何で、工法はそこに届くか。遊離メディアを使う工法では、最小形状のおよそ三分の一を超えるメディアは使わないのが原則です。2 mmの凹部、止まり穴、交差穴がある部品は、大半の系統では内部を処理できない部品です。外側にしか届かない工法は、内側をそのまま残す工法であり、これはコストの問題である前に仕様の問題です。
問い4 — 数量はバッチ工法に足りるか。バッチ量を下回ると段取りとハンドリングが支配的になり、どのバッチ工法の一個あたりコストも手作業コストになります。これは当社に寄せられる問い合わせの大きな割合から機械的仕上げを除外する問いであり、機械を据えてから気づくのではなく、正直に答える価値があります。
機械的仕上げが効かない場合と、その理由
当社は機械的仕上げの装置、コンパウンド、メディアを製造しています。その系統がすべての比較で勝つページを書くのは容易でしょう。効かないのは以下です。
- 根本的にコーティングである要求。長年の耐食性、特定の色、導電性、硬質層による耐摩耗性。これらはコーティングの要求であり、機械的仕上げはそのための前処理工程であって、代替ではありません。
- 材料をまったく失ってはならない部品。薄肉部品、使用中のメッキ部品、寸法がすでに限界にある部品。機械的仕上げは定義上材料を除去します。正直な答えは、別の系統か、許容量を定めた手作業工程だけです。
- 内部形状。遊離メディアは触れられる範囲にしか届きません。ボア、交差穴、深い凹部では工法は盲目であり、メディアの選定で物理は変わりません。
- 一品物またはごく少量のロット。段取り、装填、リンス、乾燥が支配的で、一個あたりコストは手作業コストになります。
- 鋭さを保たねばならないエッジ。遊離メディアを使う工法は、接触したエッジをすべて丸めます。鋭いエッジを要求する図面は、この系統を除外する図面です。
- 方向性のある筋のない等方性として指定された仕上げ — これは機械的仕上げが誤りではなく普通は*正しい*答えとなる一例ですが、装飾的な要求と誤読されやすい要求でもあるため、あえて挙げておきます。
- 即座に切り替える必要がある工程。バッチ工法はサイクルで回ります。1時間後に1個必要なのは手作業の仕事です。
この一覧が重要なのは、単に正直だからではありません。これらの境界を*購入後*に知った購買担当者は間違ったものを買っており、それを隠すサプライヤーは機械を1台売って顧客を失います。
二つの見積りを項目ごとに比較する方法
これが本ページ全体の実務的な結論です。二つのサプライヤーが機械的仕上げ工法を見積る場合、耐える比較は双方に同じ六つの項目を求めるものです。
- 価格の前提となるロット数と部品構成 — 固定費を正しく按分できるように。
- サイクル帯域(分または時間)、および1段か2段か。切削段と研磨段は長さが異なり、どちらも合計に入ります。
- ロットあたりの消費量(メディアとコンパウンド)、ドラム缶あたりの価格ではありません。
- 想定歩留りと手直しの方針 — 不良ロットの費用を誰が負担するか、どの基準で判定するか。
- 工法の周辺のルート:前洗浄、リンス段、乾燥、そして次工程は何か。乾燥に高いコストがかかる安価な工法は、安価ではありません。
- リードタイムと設置要件 — 標準構成は手付金の着金から25~35日、受注生産は当社の範囲で45~60日、設置要件は三相380 Vまたは415 V、50 Hz、小型機種は220 V、75~85 dB(A)、1m地点の帯域です。これらは一個あたりコストではありませんが、最初の1か月のコストです。
六つすべてに答えられるサプライヤーは工法を見積っています。最初の一つにしか答えられないサプライヤーは機械を見積っています。

仕上げ後のダイカストハウジング:二つの見積りは、異なるルートと異なるコストでこの結果に到達しえます。
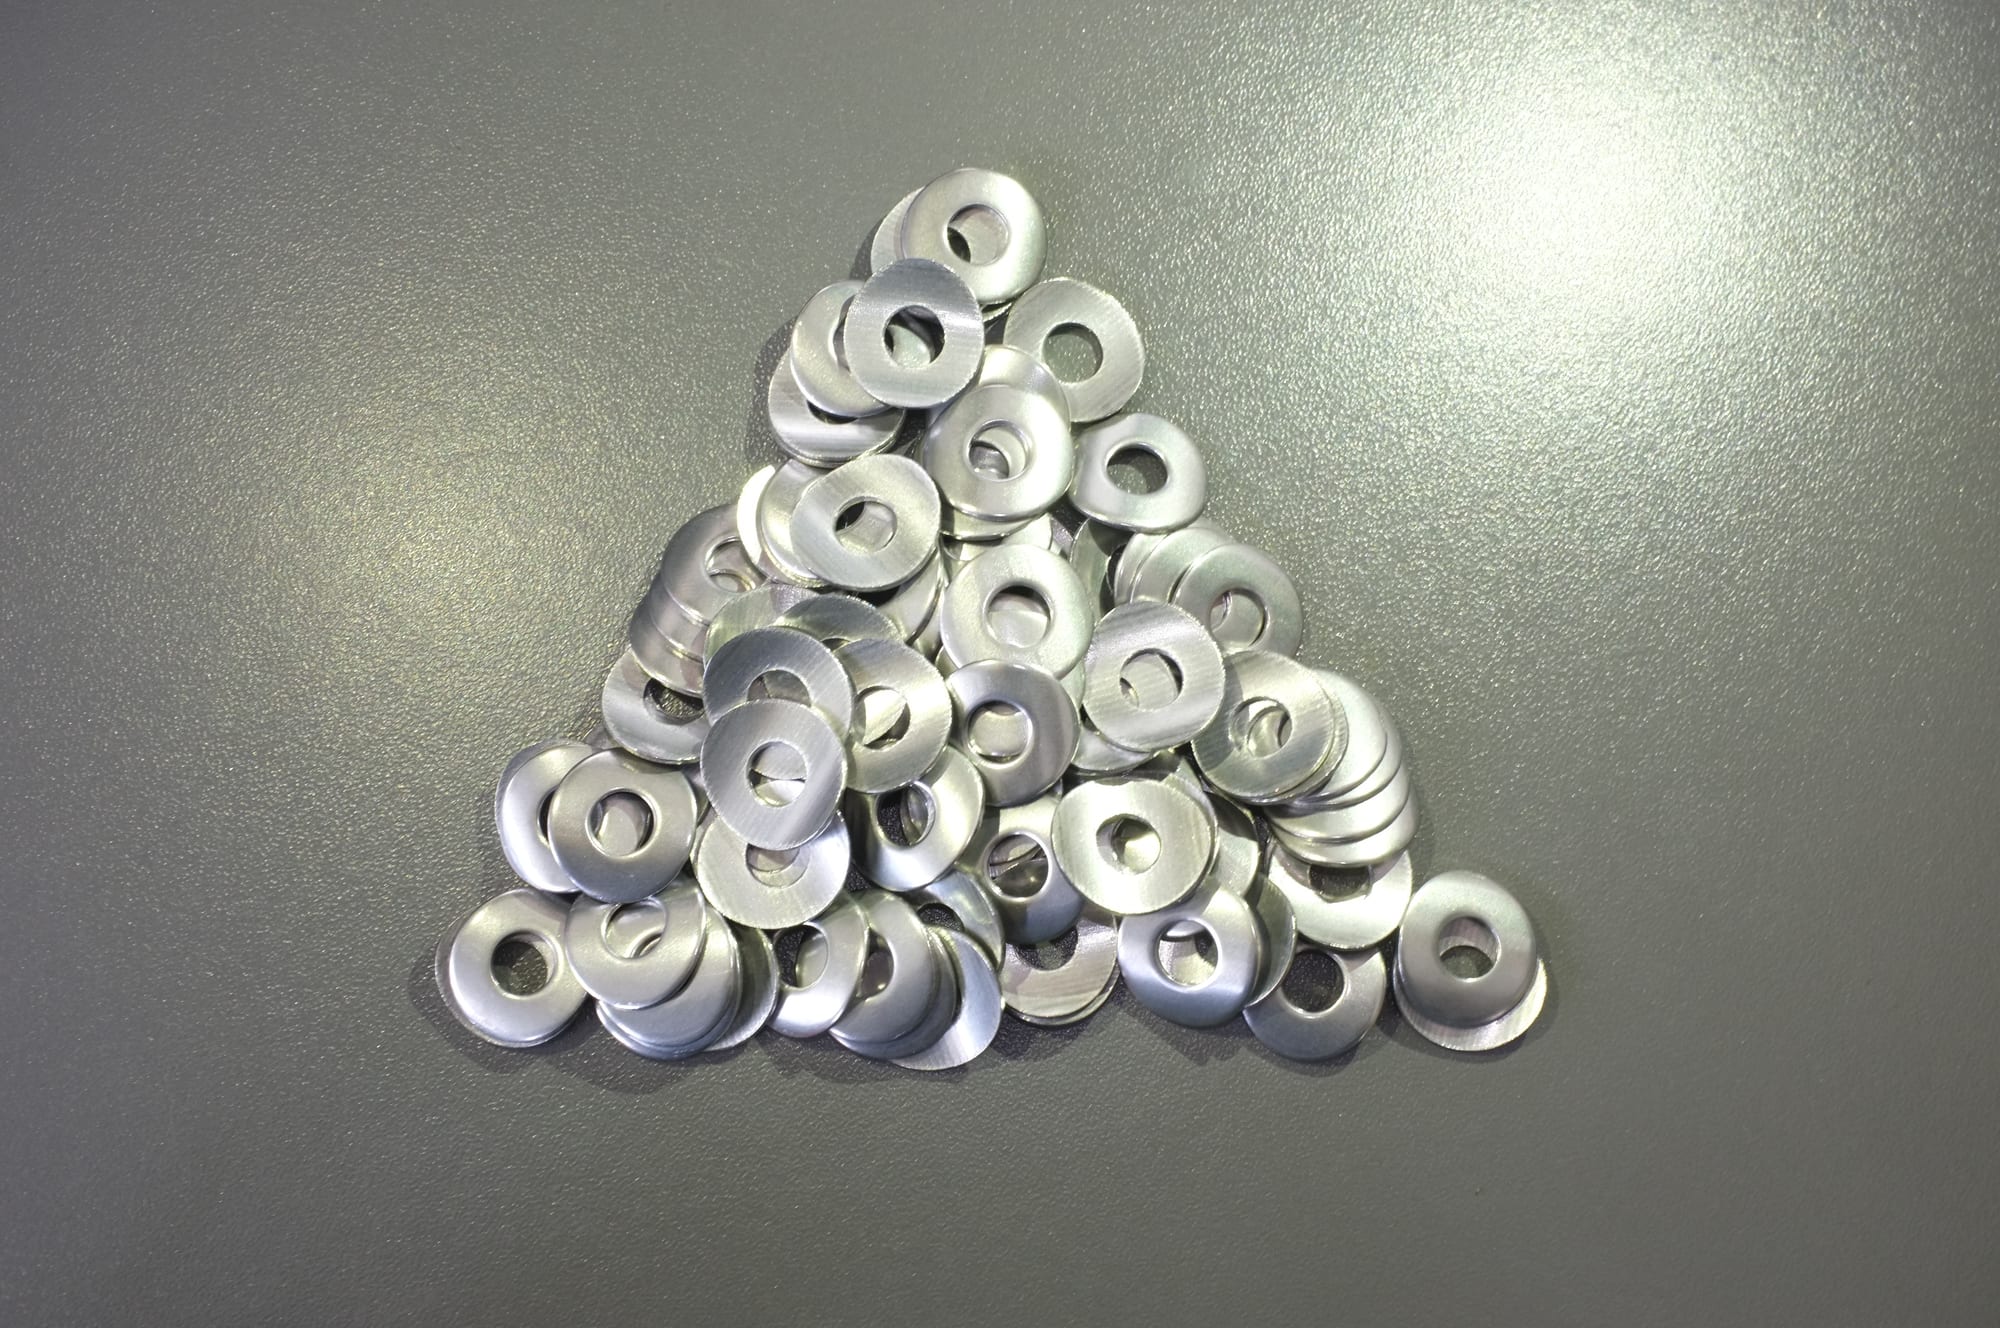
仕上げ後のワッシャー:項目ごとの比較は、機械の価格ではなく、このような結果に行き着かねばなりません。
ルートを決める、たった一つの技術的判断
本ページを一つの判断に還元するなら、これです。表面に何をさせるべきかを決め、次にそうさせるために材料をどこまで除去してよいかを決める。
あとはすべて従います。工法の系統は材料を除去できるかから決まります。メディアとコンパウンドは材質と仕上げから決まります。機械は部品サイズとロットから決まります。一個あたりコストはロットとサイクルから決まります。機械から始める工場、つまり機械が提案されているから、あるいは競合他社が買ったからという理由で始める工場は、問いを知る前に答えを決めているのであり、こうして現場には間違った部品に最高の力を発揮する工法が残ります。
二つ目の判断はより難しく、やらないことを決める。仕事の80 %には適し、残りの20 %には適さない工法には、その20 %に対する計画が必要です。手作業工程、外注先、あるいは別の系統。その計画は、ロットが不良になった時点で気づくより、事前に作るほうが安くつきます。
FAQ
表面処理技術とは何ですか。表面を変化させて、外観、耐食性、耐摩耗性、密着性、テクスチャ、電気的挙動といった性質を与える工法の集合です。コーティング(メッキ、陽極酸化、気相蒸着)と機械的処理(研削、研磨、バレル研磨、ショットピーニング)にまたがり、これらはコスト構造の異なる別々の産業です。この言葉の混乱は、それらを一つの分野としてまとめてしまう点にあり、購買判断では切り分ける必要があります。
機械的仕上げは表面処理技術ですか。はい。層を付加したり改質したりするのではなく、研磨材を表面に動かして表面を変える系統です。表面処理技術であり、同時に別の処理の*前処理*であることもよくあります。コーティングは与えられた表面に密着し、その表面を作るのが機械的工程だからです。
二つの表面処理技術をコストで比較するにはどうすればよいですか。一個あたりコストで、同じ六つの行に沿って比較します。ロットあたり固定費をロット数で割ったもの、サイクルタイム、サイクルあたり消耗品、歩留りと手直し、ハンドリングと待ち、次工程のコスト。ロット数とサイクル帯域を示さない一個あたり価格は、何とも比較できません。
なぜあるサプライヤーの工法は他より一個あたりが安いのですか。多くの場合、工法が違うのではなくロットサイズが違うからです。大型ロットに合う機械を持つサプライヤーは、小型ロットに合う機械のサプライヤーより多くの部品に固定費を按分できます。二番目に多い理由は、一方の見積りに乾燥とリンスが含まれ、他方に含まれていないことです。
どの表面処理技術が最も安いですか。その一般性のレベルでは答えはなく、答えるサプライヤーは推測しています。一個あたりコストは部品、数量、仕様で決まります。言えるのは、バッチ工法には下限があり、ある数量を下回ると段取りとハンドリングが支配的になって一個あたりコストは下げ止まるということ、そしてその下限は系統ごとに異なるということです。
必要な工法がわからない場合、どこから始めればよいですか。図面と要求から、その順で。表面に何をさせるか、変えてはならないものは何か、最小の形状は何か、数量はいくらか。この四つの答えが、見積りを依頼する前に候補の大半を除外します。当社の金属表面処理ページでは、そのうちどのルートを当社が作り、どれを作らないかを示しており、バリ取り工程ページでは同じ論理をエッジの事例で具体的にたどっています。
Max Xu, 営業 — 厦門金泰金研磨科技有限公司
厦門市海滄区新陽工業区新昌路31号
info@surface-polish.com
本記事は表面処理技術の工法をコストで比較する方法を述べるものであり、特定の部品で達成できる結果やコストについての主張ではありません。一個あたりコストは工法ではなく特定の部品と数量の性質であるため、価格は示していません。当社は仕上げ装置と、そこで使用するメディアおよびコンパウンドを製造しています。受託仕上げ加工サービスは提供していません。
 +86-592-2381506


 サポートされているIPv6ネットワーク
