


バリ取り工程:一つの工程ではなく、判断の連続である
「バリ取り工程」という言葉は、分岐を隠している。バリ取りという単一の工程は存在しない——あるのは判断の連続(意思決定の順序)であり、失敗したバリ取りプロジェクトのほとんどは、機械ではなく最初の判断で失敗している。
その連続は短く、省くことはできない:
バリはどの種類か → どこに付いているか → そのうえで初めて、どの工法か
ほとんどの購買担当者は、最初に三番目の問いへ来る。ボウル、バレル、ディスク、磁気式を比べ始める——それはまだ問われていない問いへの答えであり、結果として「誤ったバリに対して正しく仕様化された機械」が残る。
第一段階:バリはどの種類か
バリは一つのものではない。エッジからはみ出した金属は、特定の機構によってそこに至っており、その機構が決めるのは、それが切り落とせる遊離した金属なのか、それともバリに見えるがバリではない何かなのか、という点である:
| バリの種類 | 発生の仕組み | 性状 | 除去するもの |
|---|---|---|---|
| 機械加工バリ(巻き返し、または引き裂かれたエッジ) | 工具がワークから抜ける際、材料が分離する前に塑性変形する | 根元で付着している加工硬化した金属。母材より硬い | 切削系の工法。メディアの硬さは、ワークではなくバリに対して足りていなければならない |
| プレス・打ち抜きバリ | せん断破壊により、ダイ側に巻き返されたエッジが残る | 輪郭全体にわたり、一つの平面に沿った均一なエッジ | 切削系の工法。ワーク同士の接触に注意する——薄く、絡みやすい |
| 熱バリ・ドロス(レーザー、プラズマ、ガス切断) | 溶融金属が切断端で凝固する。酸化物と硬いスラグの帯を伴う | 硬く、脆く、隣に熱影響部を伴う | エッジブレイクよりスケール除去に近い。細かいメディアでは歯が立たないことがある |
| 鋳造バリとパーティングライン | 金属が金型の合わせ目から漏れる、または型面が密着しない | 一平面に沿って伸びるフィン状の張り出しで、近くに湯境(コールドシャット)を伴うことがある | 基準線を目安にした除去であり、エッジブレイクではない |
| バリではないもの:折り込み、ラップ、割れ | 金属が分離せずに折り重なる、または割れる | バリに見えるが、全長にわたって付着しており、自由な根元がない | 仕上げ機では何もできない——上流で直す |
最後の行が、ここで最も高くつく。折り込みは遊離したエッジではないため、バリ取りで落とすことはできない。サイクルを延ばせば周囲がすべて丸まり、折り込みはそのまま残る。
最も重要な区別は、1行目と3行目の対比にある。機械加工バリは切断エッジ上の加工硬化した金属であり、熱によるドロスは切断面に融着した酸化物とスラグの層である。写真では似て見えるが、必要な工法は違い、片方に選んだメディアはもう片方で期待を裏切る。
第二段階:バリはどこに付いているか
種類は、何を除去するかを教える。位置は、その工法がそこに届くかどうかを教える。ここでほとんどのルートが消える。これは機械の問いではなく、形状の問いである。
| バリの位置 | 除外されるもの | 残る選択肢 |
|---|---|---|
| 外周エッジ、開放された輪郭 | ほとんど何も除外されない——これは容易なケース | 遊離メディアのどのルートでも可:ボウル、タブ、バレル |
| 交差穴の内部、またはねじの谷 | 遊離メディアの流れ。内部に入って向きを変えることを当てにできない | 柔軟な接触——磁気研磨、またはより細かいメディアと長いサイクル |
| 深い止まり穴、または狭いスリット | メディアがその形状部位より大きいすべての工法 | メディアが収まる場合を除き、何も残らない:メディアは最小形状寸法のおよそ3分の1を超えてはならないため、3 mmの穴には3 mm未満のメディアが必要になる |
| 触れてはならない面 | マスキングできる、または逃がして保持できる場合を除き、すべてのバッチ工法 | 保持式の工法(ディスク、ドラッグ式の治具)または手作業 |
| 全エッジを同時に、ワーク同士の接触を許容 | 何も除外されない——これがバッチのケース | バレル、タブ、高エネルギー |
この段階を使えるものにする規則が二つある。メディアは最小形状寸法のおよそ3分の1未満でなければ、その形状部位はバリ取りされない——3 mmの部位には3 mm未満のメディアが必要で、それは細かいグレードと長いサイクルを意味する。そして1分でできる現場確認:ワークをチャージのサンプルとともに袋に入れる——手で入らないメディアは、機械でも入らない。
この規則の後半は、*問われていない*ものについて述べている。チャージが触れる面を図面が管理しているなら、その工法はバリと一緒に公差まで削っており、工程パラメータの調整では直らない——答えは別の工法かマスキングである。
第三段階:ここで工法を選ぶ
種類が分かり、位置を確認した時点で、工法はたいてい自分で決まる。当社が造るルートは四つあり、その違いは研磨材をバリにどう接触させるかであって、機械のブランドではない:
| ルート | 研磨材がバリに届く方法 | 適するワーク | トレードオフ |
|---|---|---|---|
| 振動式(ボウルまたはタブ) | チャージが塊としてワークの周りを流れる | 一般部品、混在サイズ、流れが入れる形状部位 | 重いバリには遅い。表面全体を切削してしまう |
| バレル・ロータリー | チャージ全体が一緒に回転する | 自由に転がれる単純形状 | ワーク専用のチャージ、段取り替えが遅い、ワーク同士の接触 |
| 遠心式(バレルまたはディスク) | 小さなコンパートメントに高いエネルギー、または回転工具に対して保持したワーク | 短いサイクルを要する小型部品。制御された局部的な切削 | 高強度はエッジを丸める——装填量の管理が要る |
| 磁気式 | ワークに引き寄せられ、その輪郭に沿う柔軟な針状メディアの塊 | 小型精密部品。スリット、交差穴、ねじの谷の内部のバリ | 加工エンベロープが小さい。大量除去には向かない |
比較すべきは「どれが最良か」ではなく、図面が守るものを削らずにバリへ届くのはどれかである。ボウルは一般のエッジに安く届くが、ねじの谷には届かない。磁気研磨はねじの谷に届くが、重いプレスバリを1パスで取り切ることはない。
振動式やバレルでの軽いバリ取りは10〜20分で回る。この数字を基準に据えるべきである。バリ取りはたいてい安い工程であり、時間単位で見積られたサイクルは、バリ取りではないか、二つ目の仕事を押し込まれている。高品位の光沢仕上げは2〜8時間かかり、それは別の買い物である。
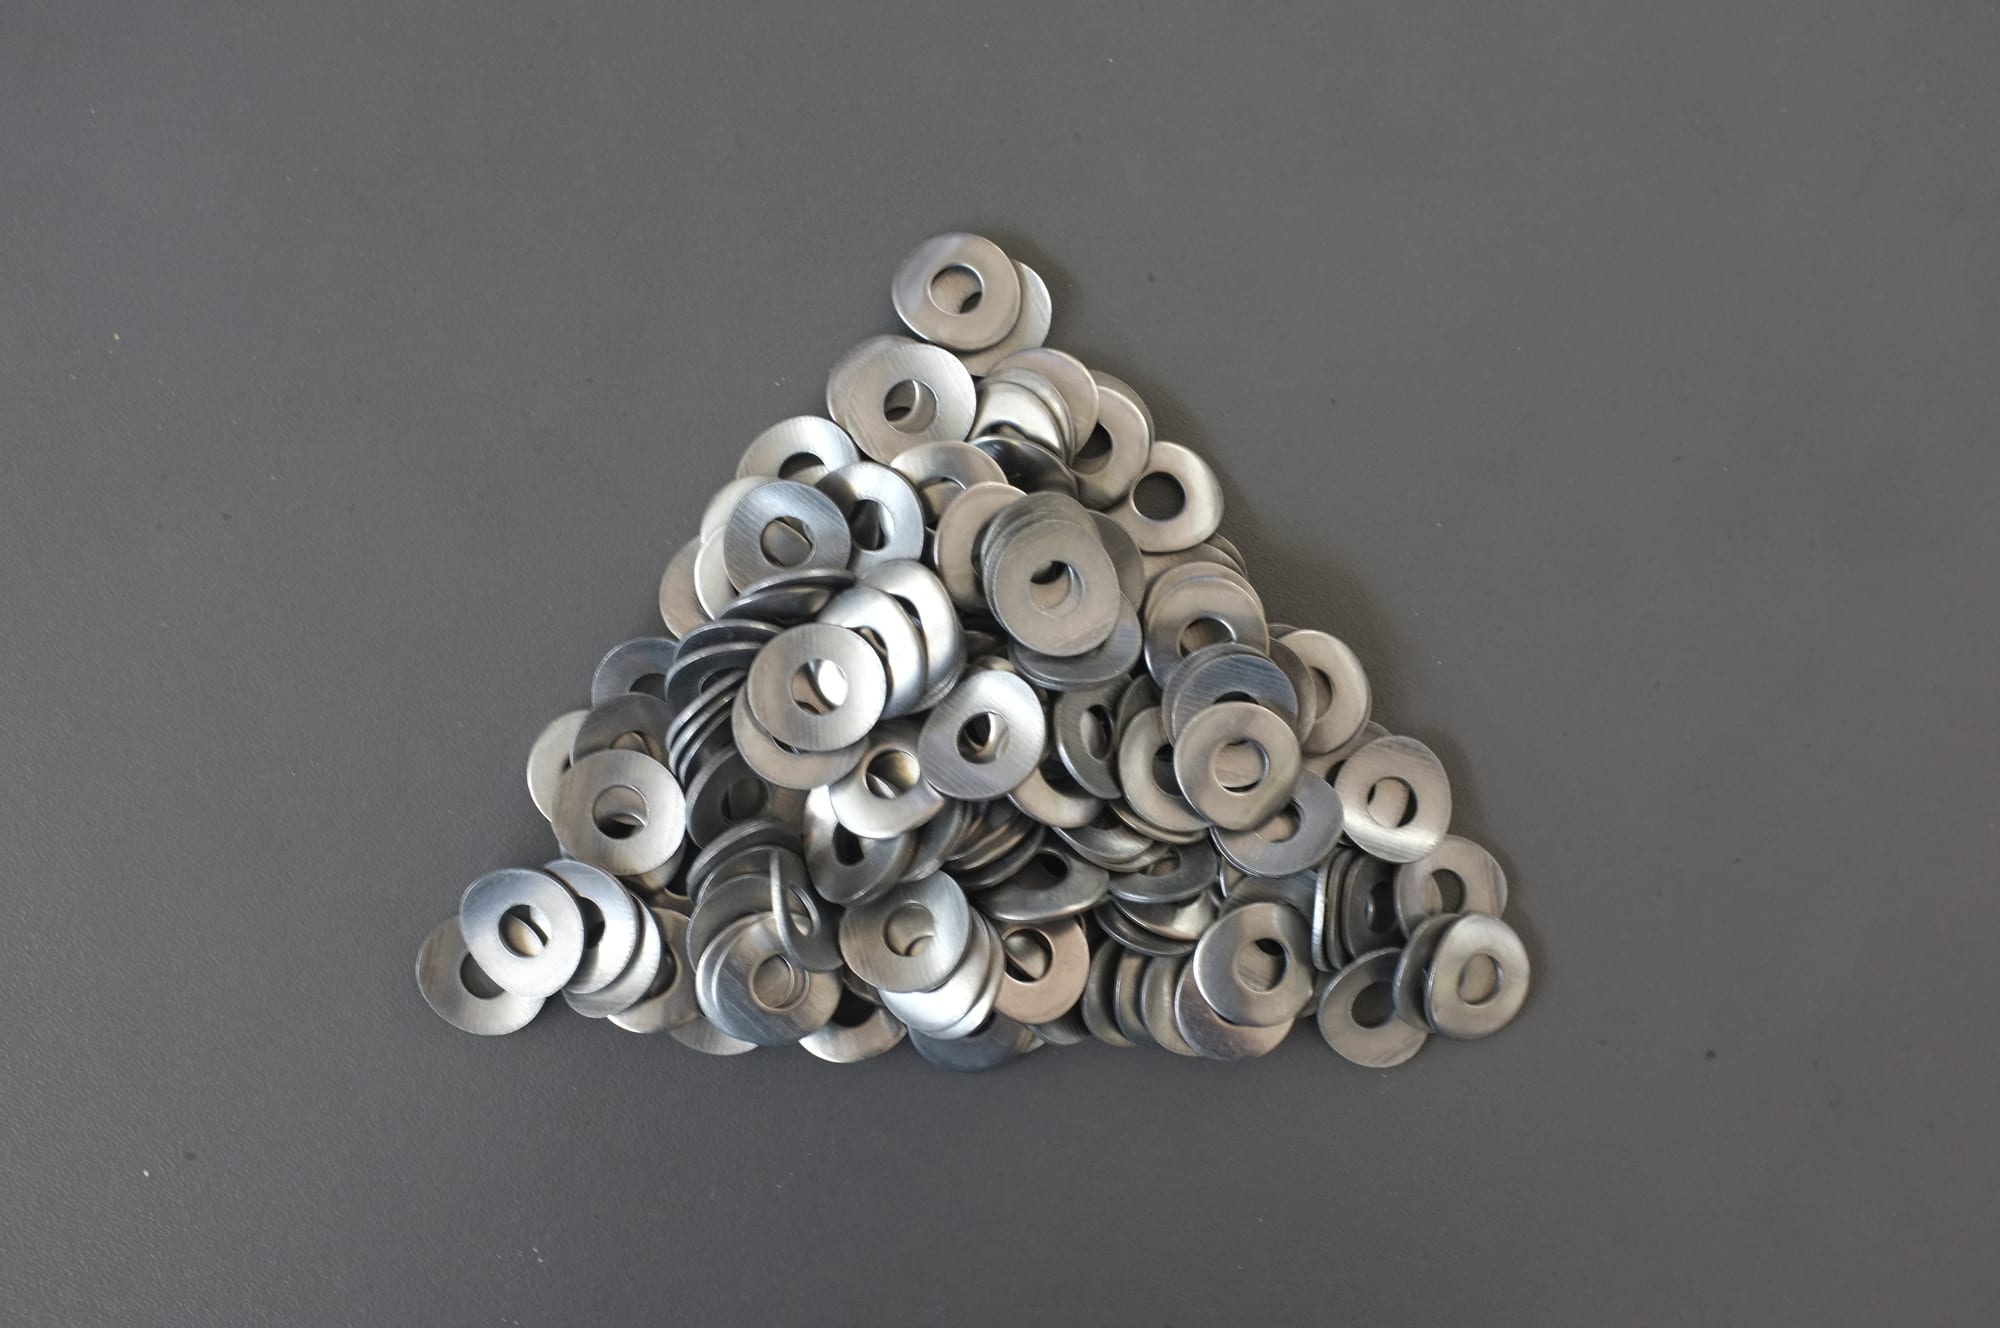
両端にバリのあるワッシャー:どの工法が三番目に来るかを決めるバリの種類であり、最初に決めるものではない。
コストを決める四つの順序
工法の選択は、実際には順序の問題であるものの責任を負わされる。次の四つは、機械を選ぶ前に決めておく価値がある:
1. 熱処理の前にバリ取りするか、後にするか。 その後に硬化されるワークのバリは、切削するために選んだメディアより硬くなる。軟らかいワークで見積られた工程は、いま長く回るか、失敗する。先にバリ取りする方がたいてい安い——ただし熱処理が自前のスケールと歪みを持ち込む場合を除く。それは計画すべき二つ目の工程である。
2. めっきや塗装の前にバリ取りするか、後にするか。 ほぼすべてのケースで前である。塗膜は堆積するエッジの形に従い、塗膜の下のバリは、塗膜をかぶったバリでしかない。めっき後にバリ取りすると、エッジからめっきを剥がすことになる。
3. 最終の機械加工パスの前にバリ取りするか、後にするか。 機能面がまだ加工される予定なら、バリ取りはその後に属する——さもなければ二つ目の工程が、いまきれいにしたばかりの面に新しいバリを生む。
4. バリ取りと乾燥を1工程にするか、2工程にするか。 ウェットな工法は止まり穴に液膜を残し、鉄系のワークでは新しい面が即座に錆びる。乾燥機は機械と一緒に置くもので、1日後に置くものではない。それを省いたコストは、明らかな欠陥ではなく点状の錆として現れる。
誤った判断をしたときに見えるもの
| 見える症状 | 外れた判断 | 点検する項目 | 対処 |
|---|---|---|---|
| 外周エッジはきれいだが、交差穴はまだ鋭い | 位置の確認を飛ばした | 形状部位に対するメディアサイズ | そこに届く工法にする。または届かないことを受け入れる |
| 長いサイクルを回してもバリが残り、エッジだけが丸まった | 種類を読み違えた——遊離エッジではなく、ドロスか折り込み | その「バリ」に自由な根元があるか | ドロスなら工法を変える。折り込みは上流での修正 |
| 寸法が小さくなり、エッジは見事に丸い | 1段に切削と仕上げの両方を求められた | 図面に対するエッジブレイク量 | 2工程に分ける |
| ワークが絡み、入れ子になり、または打痕が付いた | 薄物や噛み合う形状にバッチのルートを当てた | チャージ内のワーク同士の接触 | コンパートメント、治具、または保持式の工法 |
| 明るい仕上がりが、バッチの途中でマットな灰色の曇りに変わる | チャージの寿命であって、工法の不具合ではない | メディアの運転時間 | 決めた間隔での全量交換 |
| 仕上げの1日後に出る錆の点 | 乾燥工程が抜けていた | リンスと乾燥の順序 | 機械と一緒の乾燥機、そして規定の乾燥時間 |
| ワークの内部からメディアが出てくる | サイズの規則が破られていた | 最小形状寸法に対するメディア | より小さいメディア、マスキング、または別の工法 |
| 一方向は明るく、別の方向はくすむ | 仕上げの要求が一度も文書にされなかった | 二方向の粗さ | 「バリ取り」だけでなく、表面を指定する |
最初の2行は、本ページの縮図である。一つは位置の失敗、一つは種類の失敗であり、どちらも別の機械設定では直らない。
何を交換し、何を調整するか。 チャージは消耗品であり、その兆候は三つある。仕上がりがそれ以上良くならなくなること、先週はなかったマットな灰色の曇りが現れること、同じ結果に20%ほど余計にかかることである。メディア寿命は材料とサイクル次第で20〜200運転時間と幅があり、時計で管理できる幅ではない。だからこそ兆候が交換時期を告げる。タブの20〜35 mmのポリウレタンライニングは二つ目の摩耗部品である。ワークが押し付けられる面そのものであり、胴まで摩耗したものは補充ではなく修理になる。モーター、駆動部、選別スクリーンは目に見え、音にも出る形で壊れる——それは楽な種類である。
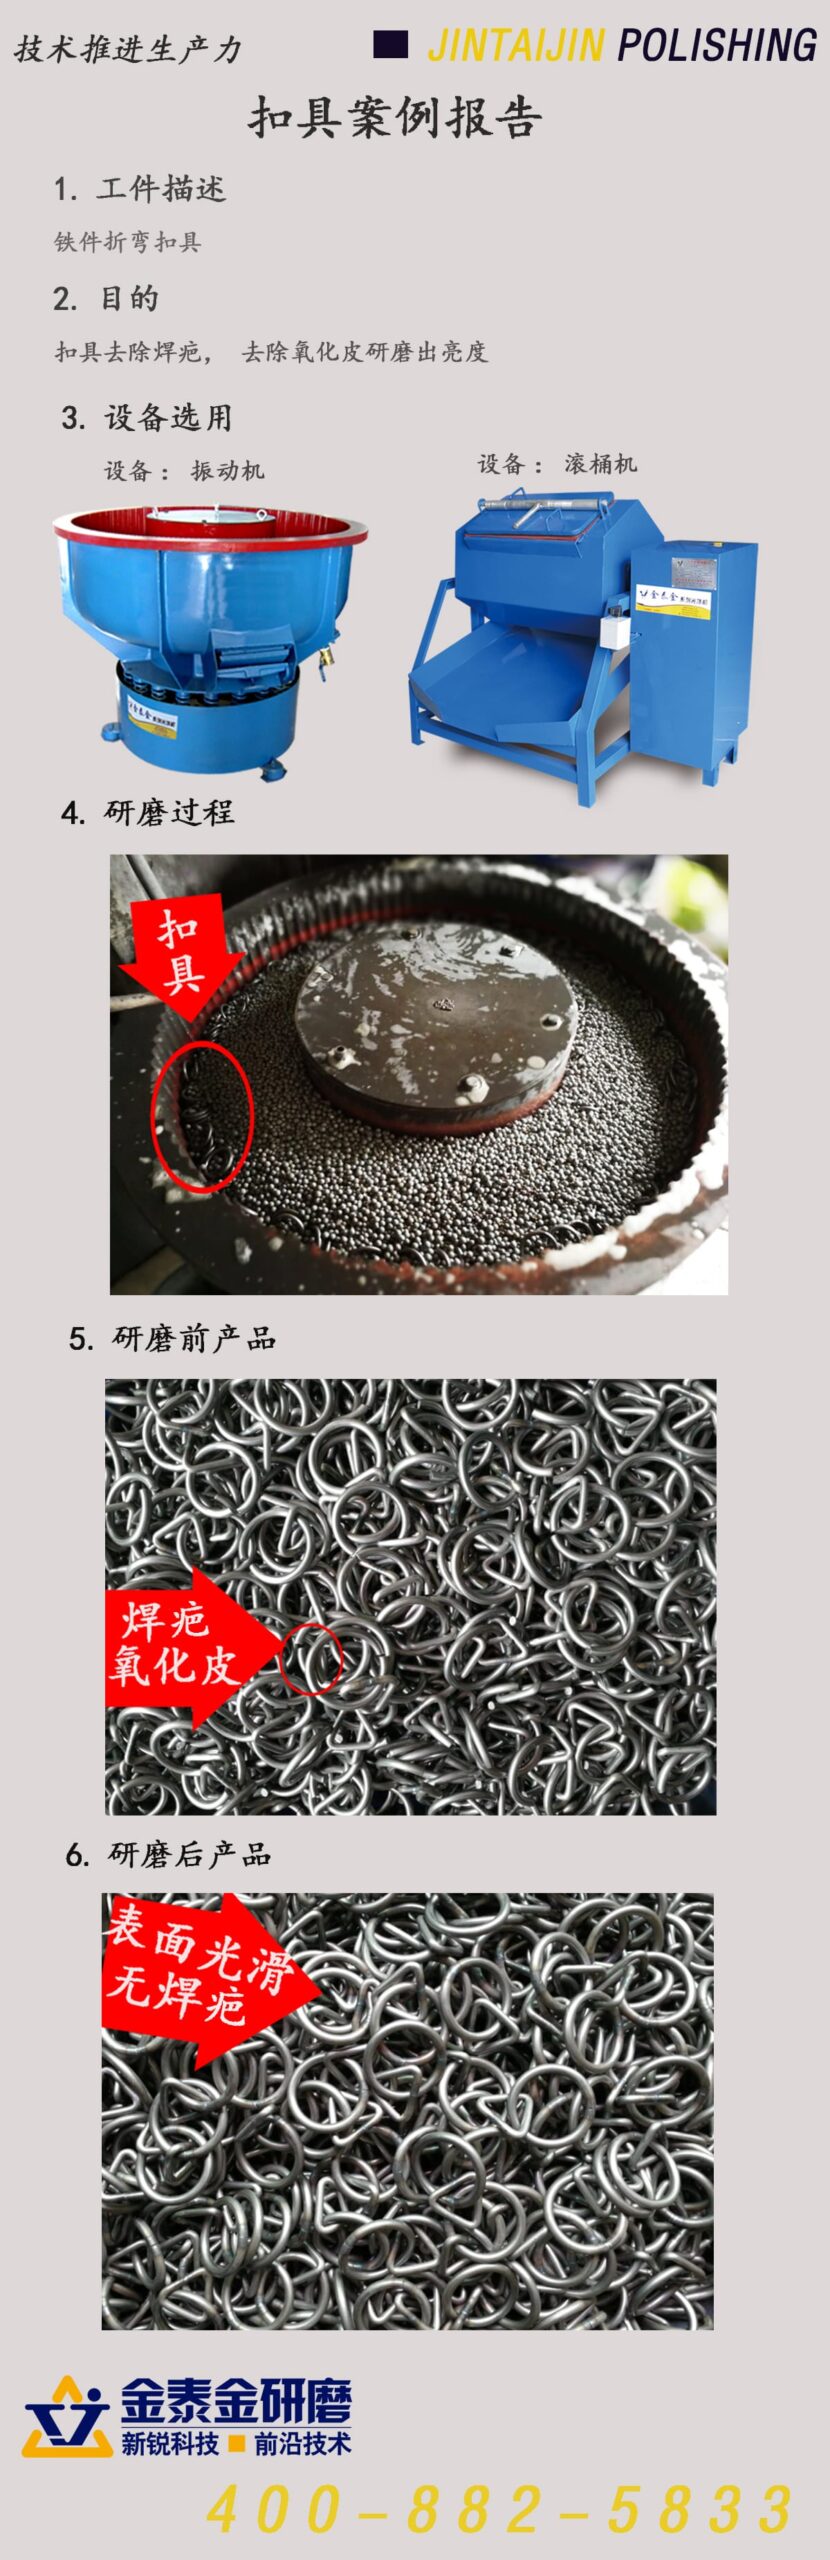
仕上げ前のバックルフレーム。ここで盛り上がっているのは酸化物を伴う溶接ビードであり、機械加工バリではない。これは種類の表の3行目と4行目に位置し、エッジブレイクよりもスケール除去に近い——だからこそ「そのバリ」の正体を、工法を選ぶ前に確かめなければならない。フライス加工エッジを落とすために選んだメディアは、切削力をこのビードに費やし、エッジの仕事を半分残したまま終える。
この工法が仕事を果たせないところ
- 折り込み、ラップ、割れ。 遊離したエッジではない。仕上げ工法はその周囲の金属を丸め、欠陥は残す。
- 公差が許す取り代より大きいバリ。 バリ取りはエッジから材料を除去する。その除去を図面が許さないなら、答えは上流(工具、送り、別工程)にあり、長いサイクルではない。
- メディアが入れない形状部位。 最も多い、正直な「できない」である。
- ハンドリングに耐えられないワーク。 非常に薄いもの、高品位に研磨済みのもの、すでに塗装やめっきが施されたものは、工法そのものより投入の方が傷めることがある。
- エッジが一箇所だけの単発品。 チャージを立ち上げるより手作業の方が安いことは多く、そう言う方が見積りより役に立つ。
- 「バリなし」と書かれた要求。 検査できない。バリ高さの上限、エッジブレイクのR、限度見本なら検査できる。形容詞に対して工法を検証することはできない。
受入状態のステンレスワッシャーで、表の2番目の種類を持つ——打ち抜きによるせん断破壊バリで、輪郭全体を一平面で回り、バッチのチャージで最も絡みやすい種類である。まず受入状態を評価する。すでにハンドリング痕のあるワークは、高エネルギーのルートで良くなることはない。そして変えるべきエッジは、図面が管理しているエッジである。
工法を見積もる前に決めておくこと
使える答えを引き出す問い合わせは、判断の連続を書面で携えている:
- バリの正体——機械加工、プレス、熱、鋳造バリ——と、それがどの工程から来たか。
- バリの位置を図面に記入して示す。全エッジか特定のエッジか、そして触れてはならない面はどれか。
- 除去する取り代を、0.1 mm単位で。「バリ取り」という言葉ではない。
- 合否基準:バリ高さの上限、エッジブレイクのR、限度見本、そして測定方向を明記した粗さ。
- 工程表のどこに位置するか——熱処理、めっき、最終の機械加工パスに対して前か後か。
- 材料とその状態、そしてチャージを専用にするかどうか。
- 処理量、品種の混在、選別機と乾燥機が範囲に含まれるか。
当社が出荷する機械は、出荷前に必ずメディアを装填して試運転する。標準機は手付金から25〜35日(受注生産品は45〜60日)、厦門からの海上輸送は30〜40日、最小注文は1台である。試作は、お客様のワークについて仕上がり、サイクル、実測のメディア消費量を返す——公開されているサイクルは、あなたのものとは限らない材料と除去量を前提にしているからであり、その留保が工法と約束を分ける。
四つのルートは機械ラインナップで並べて示している。メディアのグレードと形状はセラミックとプラスチックの各シリーズにあり、遠心、磁気、バレルの各ファミリーが上で参照したルートである。仕上げサンプル試験の準備のチェックリストは、ワークを送る前に使う価値がある。
よくある質問
バリ取りとエッジブレイクは何が違うのか。 エッジブレイクは、エッジを規定のRまで管理して丸めること。バリ取りは、バリそのものを除去することである。たいていは同じ工程で行われるが、合否基準は別である——バリのないワークでも、図面のRを満たさないエッジを持つことはある。
バリの種類で工法は本当に変わるのか。 変わる。しかも飛ばしたときに最も高くつく判断である。加工硬化した機械加工バリは切削する。熱によるドロスはスケール除去に近い。折り込みはバリではなく、仕上げでは除去できない。似て見える三つの不良に、三つの答えがある。
1台の機械で工場のすべてのワークをバリ取りできるか。 できない。ボウルは最も広い範囲をカバーするが、メディアが入らない形状部位には届かず、選んだエッジではなく表面全体を切削し、大きなワーク1点では採算が合わない。ルートは形状に従う。
バリ取りのサイクルはどれくらいか。 軽いバリ取りは10〜20分で回る。見積りが時間単位なら、そのサイクルが二つ目の仕事として何をしているのかを聞くべきである——高品位の光沢仕上げは2〜8時間かかり、両者を混同するのはよくあることである。
最も多いバリ取りの誤りは何か。 バリの正体を確かめる前に機械を選ぶことである。それは、そのワークには存在しない不良に正しく適合した、仕様の行き届いた機械を生む。誤りは最初のバッチを過ぎてから初めて現れる。
バリ取りは検査できるのか、それとも勘なのか。 測定できる。バリ高さ、エッジブレイクのR、事前に合意した限度見本である。要はバリ高さとエッジ変化の測り方であり、それがなければ仕様は守らせることができない。
Max Xu, 営業 — 厦門金泰金研磨科技有限公司
厦門市海滄区新陽工業区新昌路31号
info@surface-polish.com
仕上げ工程は材質、除去すべき取り代、要求される仕上げによって決まるため、特定ワークの構成はそのワークでの試作によって確認する——公開されているサイクルは、あなたのものとは限らない材料と除去量を前提にしているからである。当社は仕上げ設備と、そこで使用するメディアおよびコンパウンドを製造しており、受託仕上げサービスは提供していない。
 +86-592-2381506


 サポートされているIPv6ネットワーク
