


メディアバレル:その名称が指す範囲と、ワークが形式を決める仕組み
メディアバレルは機械ではない。バイヤーや営業担当が、ワークを研磨メディアのチャージに投入して動かすあらゆる仕上げ機を指して使う総称であり、その一語の下に、挙動のまったく異なる4つの機構が同居しています。回転バレル、振動ボウル、振動トラフ、そして高エネルギーの遠心バレルまたは遠心ディスクです。
だからこそ、二人が同じ「メディアバレルが必要だ」と言っても、届く範囲、運転コスト、そして壊してしまうワーク形状が異なる機械を指すことが起こります。本ページは総称と、その中身の機械を切り分け、選定を実際に決着させる唯一の方法、すなわち機械の呼称ではなく、ワークの形状と提示のさせ方から組み立てるという手順を取ります。
機械上のプロセス、つまりメディアのグレード、除去すべき取り代、サイクル、チャージが寿命を迎える時点は別の問いであり、バリ取り工程と振動研磨機の選定ガイドで扱っています。本ページは形式の決定までとします。
その名称の背後にある4つの機械
| 形式 | チャージの動かし方 | それで得られること | その代償 |
|---|---|---|---|
| 回転バレル | 槽全体が回転し、チャージとワークが一体で転動しながらバレル壁を滑り落ちる | 構造が単純で堅牢、ワーク自身の形状に優しい。いずれ全周が同じ処理を受ける | 低速。転動が与えた面しか処理されず、長尺や平板のワークは転がらず滑る場合がある |
| 振動ボウル | 偏心モーターで駆動するスプリング懸架式ボウルが、チャージをトロイダル流動で動かす。壁を上り、中心へ下る | メディアがあらゆる方向からワークを通過するため、バレルでは決して提示されない面にも届く。小型部品の混載に対する汎用の答え | 流動に乗る大きさのワークに限る。長尺ワークはブリッジする |
| 振動トラフ | 直線側壁の槽が振動し、チャージを長手方向の波として動かす | ボウルでは扱えない長尺・重量・大型のワークを搬送できる。投入は開放式で簡単 | 長尺ワークは端部と中央で受ける接触が異なる |
| 高エネルギー(遠心バレルまたは遠心ディスク) | 密閉バレルが高速で自転するか、ディスクがチャージを保持したワークに押し当てて回す | 格段に高エネルギーな切削で、堅牢なワークなら短サイクル。ディスク式はワークを保持し、局部を制御して切削する | 薄肉や傷が付くものには不適。個当たりコストは高い |
実際の機械の2つの姿が、この表の意味を現場で示します。バレルは扉付きの槽であり、カタログの回転バレルシリーズは、160 L(1.1 kWモーター、0~50 rpm)から400 L(2.2 kW、0~50 rpm)まで用意され、バレルの積載量はそれぞれ80 Lと200 Lです。振動ボウルは中央ハブを持つ円形槽で、流動を目視でき、トラフはチャージを波として搬送する直線状の槽です。同じメディア、同じワーク、答えは異なります。
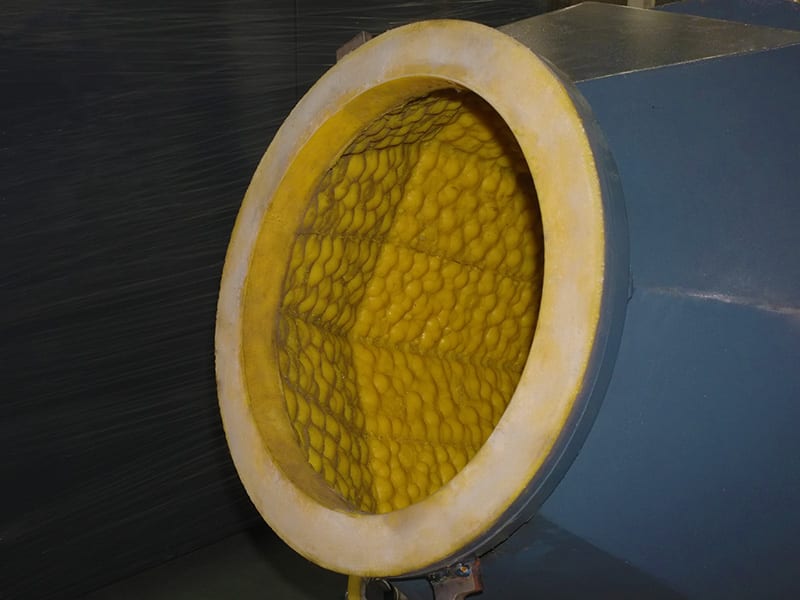
円形ボウルの内部。メディアバレルという単一の名称で販売される4形式のうちの一つ。
ワークが形式を決める:この順序で4つの問い
1. ワークはチャージに投入されるのか、保持されるのか。投入できるなら、答えは上記4形式のバラ積みメディア方式のいずれかです。治具に保持する必要がある場合、つまり長尺シャフトや提示姿勢を制御すべきワークは、この総称の外にあり、ドラッグ研磨やディスク方式の領域になります。
2. ワークの長さは槽に対してどれくらいか。これが最も確実な除外条件です。槽の有効寸法のおよそ3分の1を超える長さのワークはブリッジし、動きを止め、中央は接触せず端部だけが接触過多になります。振動トラフは波が槽の長手方向に走るためボウルより長さに強く、バレルは最も苦手で、長尺ワークは転動体の上に横たわって滑ります。
3. 最小の形状部はどれくらい小さいか。メディアはワークの最小形状部のおよそ3分の1を超えてはなりません。これがメディアサイズの上限を決め、ひいては形式を決めます。微細メディアはバレルの低速転動では循環が悪く、小型部品からは選別しにくくなります。小さい形状部と小型部品の組み合わせは、ボウルとその選別スクリーンを指します。
4. プロセスは湿式か乾式か。これは好みではなく、製作された機械の属性です。湿式とはコンパウンド液槽、排水口、ポンプ、そして後工程の乾燥を備えた槽であり、乾式とはワークを冷却し粉塵を集塵する槽です。セラミック、磁器、プラスチック結合のメディアは湿式で、クルミ殻、木材、竹、石粉は乾式で使います。乾式用のバレルは通常、鋼ではなく木材や竹で内張りされます。その理由は次節で説明します。

深いリブを持つダイカストハウジング。ボウルからトラフへ選択を押し上げるワーク形状。
形式を除外する数字
試作の前に議論の大半を決める3つの数値があります。
槽容積と積載容積の関係。振動槽の実務ルールは、積載物が有効容積のおよそ3分の1を占め、残りは循環すべきメディアであるというものです。「バッチに足りる大きさ」で買った槽を縁まで詰めると、メディア同士がせん断できず、仕上がりは甘く不均一になり、サイクルは公表時間より長引きます。カタログのバレルシリーズでは公称バレル容積と積載量が別々に示されており、160 Lが80 L、400 Lが200 Lという形で、これがまさにこのルールの比率です。
回転数または振動数とチャージ重量の関係。0~50 rpmのバレルと、0~170 rpmの高エネルギーの遠心バレルを15 × 4 kgの積載パターンで運転するのは、速度違いの同じプロセスではありません。一方はチャージを重力下で転動させ、他方はチャージをワークに押し付けます。「選択肢を持ちたい」と高速機を買うと、低速機が正解だったワークを傷める機械を手に入れることになります。
騒音と電源。いずれも建屋側の決定だからです。メディアバレルは1m地点で75~85 dB(A)の帯に収まると想定し、三相380 Vまたは415 V(50 Hz)が必要になると考えてください。220 Vは小型機のみの対応です。どちらも後から別の機械を選んで解決できるものではなく、機械の設置場所と建屋の設備で決まります。
4形式がワーク別に苦手とすること
これは保存しておくべき表です。誤った形式を買ってしまう分岐がここにあるからです。
| ワーク | 失敗する形式 | 理由 |
|---|---|---|
| 長尺細径のシャフト、管、押出形材 | 回転バレル、小型ボウル | ワークが転動体の上に横たわるか流動をブリッジし、接触が端部だけになる |
| 薄肉ハウジング、およそ0.5 mm未満の板厚 | 高エネルギー形式、およびどの形式でも重いチャージ | 仕上がりより先に歪みが来る |
| 細目ねじや3 mmの形状部を持つワーク | 形状部の3分の1を超えるメディアで運転するすべての形式 | メディアが仕上げではなく噛み込み、除去の際に形状部を傷める |
| 小型部品を多数混載した負荷 | 多くのバッチではトラフ | 開放槽ではワークがメディアの間を運ばれず、同じ位置に留まる |
| 等方で方向性のない仕上げを要するワーク | 単一方向のプロセス全般 | 回転バレルは独自の方向性を残す。仕上げの方向は運動の属性である |
| 大型で重量のある単一鋳物 | ボウル | ワークが流動に乗らず、自身の表面を遮蔽してしまう |
高くつくのは最初と最後の行です。どちらのワークも紙の上ではバレルに収まってしまうからです。バレルの容量はリットルで示されますが、物理的に収まる長尺ワークが正しく仕上がるわけではありません。
メディアバレルではまったく役に立たない領域
- 深い交差穴の内部やねじ谷底のバリ。バラ積みメディアは入らず、留まりもしません。答えは磁気研磨で、可撓性のある針状メディア塊を形状部に作用させます。
- シャープなエッジを保ったまま取り出したいワーク。4形式はいずれも触れた箇所を丸めます。エッジを無傷に保つ設定はありません。
- 特定の一面だけを仕上げたいワーク。バラ積みメディアはすべての面を同等に扱います。マスキングはプロセスではありません。
- 大きすぎる、あるいは数量が少なすぎてバッチ化できないワーク。大型部品の単発加工は別の機械区分であり、より大きなメディアバレルではありません。
- 1個が光っても合格にならない仕上げ規定。バッチの安定性は「この機械で光るか」とは別の技術領域です。その仕上げを出せる形式でも、再現性で失格することがあります。
ワークがこの一覧に当てはまるなら、メディアのグレードを変えても救えません。本ページがプロセスのページより前にあるのはそのためです。形式の決定はチャージの決定より上流にあります。
形式を見積もる前に決めておくこと
- 最も重いワークと最も長いワークを、別々に明示すること。平均的なワークではありません。最重量が積載量を、最長が形式を決めます。
- 最小の形状部を、図面の詳細とともに示すこと。穴、スリット、ねじピッチ、内側R。3分の1ルールはここに適用されます。
- 湿式か乾式かを、材質と仕上げで決めること。鋼、およびめっきや不動態化を行うものは湿式とし、乾燥工程を見込んでおきます。汚れ、歪み、膜の付着が問題になるワークは乾式です。
- 仕上げ目標を2つの数値で示すこと。除去すべき取り代と外観。公表サイクルは、あなたのものとは限らない材質と除去量を前提にしています。
- 合否判定基準を、試作の前に文書で決めること。基準のない試作は失敗できず、したがって合格もできません。
- 処理量と品種構成。単一品種向けに構成した機械は、多品種の現場では遊休して終わります。段取り替えが安価な形式は、時間単価が高い形式より価値があります。
納品について、標準機は手付金の入金から25~35日、受注生産構成は45~60日で、メディアとコンパウンドは約一週間を加算します。最小注文数量は1台、取引条件は30%の手付金と、船積書類と引き換えの残金、標準梱包にはスペアパーツキット、メディアとコンパウンドのスターターセット、工具、マニュアルが含まれます。すべての機械は出荷前にチャージを入れて運転します。
よくある質問
メディアバレルと振動バレルは同じものですか。いいえ。振動バレルはこの総称の一分野で、振動によってチャージを動かします。回転バレルは槽全体の回転でチャージを動かし、高エネルギー機は遠心力でチャージを押し付けます。いずれもメディアバレルであり、その違いが仕上げられるワーク形状を決めます。
小型の金属部品にはどの形式が最適ですか。多くの場合、振動ボウルです。流動がワークをあらゆる方向からメディアに通過させ、小型部品をチャージから最も容易に選別できるのがボウルです。ワークが単純で堅牢、自由に転動できるなら、バレルのほうが安価な答えになります。
1台で小型部品と長尺シャフトの両方をカバーできますか。うまくいくことは稀です。長さは調整では消せない除外条件で、長尺ワークはボウルでブリッジし、バレルでは滑ります。トラフは中間領域をカバーしますが、両極端を抱える現場は通常、妥協の1台ではなく2形式に行き着きます。
メディアはどれくらい必要ですか。実務ルールでは、積載物が有効容積のおよそ3分の1を占め、残りでメディアが循環します。正確な容積は積載物、メディアサイズ、形状から導かれ、カタログを読むのではなく試作で確認します。
乾式には別の機械が必要ですか。はい。湿式と乾式は1つの槽の2つの設定ではありません。メディア本体、コンパウンド、飛散防止、仕上げ工程がすべて異なり、乾式バレルは通常、木材や竹の加工面で作られます。この線をまたいで購入することは、バッチを失う最も高価な方法です。
チャージはどれくらい持ちますか。メディア寿命は材質とサイクルにより20~200運転時間です。寿命が尽きる前に終わりを示す兆候が3つあります。仕上がりが伸びなくなる、灰色の曇りが出る、同じ結果に要するサイクルタイムが20%ほどじり上がる、です。
Max Xu, 営業 — 厦門金泰金研磨科技有限公司
厦門市海滄区新陽工業区新昌路31号
info@surface-polish.com
本記事は、ワーク形状からメディアバレルの形式をどう選ぶかを説明するものであり、特定のワークで達成可能な結果についての主張ではなく、記載した数値がお客様のワークでのサイクルを約束するものでもありません。仕上げプロセスは材料、除去すべき取り代、要求される仕上げで決まるため、特定のワーク向けの構成はそのワークでの試作に対して確認されます。当社は仕上げ装置と、そこで使用するメディア・コンパウンドを製造しており、受託仕上げサービスは提供していません。
 +86-592-2381506


 サポートされているIPv6ネットワーク
