


ドラッグ研磨機:ワークを保持し、転動させない唯一のファミリー
ドラッグ研磨はバラ積み仕上げファミリーの中では異色の存在であり、その違いは程度の差ではなく機構の差です。ワークを治具に固定し、メディアの中を引きずるように通すのであって、チャージに投入して一緒に転動させるのではありません。
この一つの違いが、ボウル・バレル・タブのいずれにもできないことをドラッグ研磨が実現できる理由であり、ワーク1個あたりのコストが高くなる理由でもあり、この工法で見積もられる案件の多くにとって誤った答えとなる理由でもあります。
本ページは判断の話です。治具が何をもたらすのか、どのワークなら治具のコストを正当化できるのか、そして遊離メディア方式が同じ仕事を数分の1のコストでこなせるのはどんな場合か。
治具が実際に変えるもの
遊離メディア方式——ボウル、タブ、バレル、遠心——はいずれも、ワークがチャージとともに動くか、チャージがワークのそばを流れるかのどちらかですが、ワークの姿勢は制御されません。流れがたまたま与えた面が露出するだけで、接触は統計的なものになります。
ドラッグ研磨はそのランダム性を取り除きます。ワークは回転キャリア上の治具に保持され、キャリアが制御された深さ・速度・角度でメディア層へと沈めます。
そこから直接導かれることが4つあります。
| 治具に保持 | 結果にとっての意味 |
|---|---|
| 姿勢が固定される | 各面は、流れがたまたま与える接触ではなく、選んだとおりの接触を受けます |
| 浸漬深さは設定値 | 浸漬深さを変えることで、選択した帯状の領域だけ、あるいはワーク全体を仕上げられます |
| ワーク同士が接触しない | ワーク同士の損傷は、投入の管理ではなく構造によって排除されます |
| 治具に保持したワークは個別に処理される | 時間あたりの処理量は、設計上、バッチ処理より低くなります |
最後の行がコストです。それより上の行が、代わりに手に入れるものになります。
ドラッグ研磨が正解になる場合
治具のコストを正当化する状況は4つあり、この順に確認する価値があります。
1. ワークが大きく、重く、あるいは高価値で、バッチ処理がリスクになる場合。 タービンブレード、大型の金型インサート、仕上げ面に傷を付けてはならない医療器具——こうしたワークでは、1個の損傷で仕上げ加工費以上の損失が出ます。
2. 特定の領域だけを仕上げ、残りには触れてはならない場合。 浸漬深さと治具角度により、前縁、溶接止端部、特定のR部だけを加工し、ワークの残りをメディアの外に保つことができます。遊離メディア方式ではこれができません。
3. 形状が遊離チャージに耐えられない場合。 長く細いワークや脆弱なワークは、バッチ処理ではブリッジや絡み、変形を起こします。治具では支持されます。
4. ワークに方向性のある、あるいは制御されたエッジが必要な場合。 姿勢が設定されるため、ドラッグ研磨は定義された部位に制御されたエッジを形成できます——これは「均一に丸める」こととは別の能力です。
ドラッグ研磨が適するワークのプロファイルを一行で言えば、*大型または高価値で、定義された部位を持ち、少〜中量であること。*
判断を決めるのは算数です。 遊離メディア機でのバリ取りサイクルは10〜20分、光沢化サイクルは2〜8時間です。ドラッグ研磨セルはその時間を削減するのではなく、特定部位の手作業を置き換えるものなので、比較すべき相手はボウルのサイクルではなく置き換える手作業です。現状、前縁に30分の熟練手作業が必要なら、同程度の長さの治具サイクルは明確な改善です。現状ゼロ分なら、治具は純粋なコストです。
消耗品側も同じように効いてきます。 メディア寿命は材質とサイクルにより20〜200運転時間なので、ワーク1個あたりのメディアコストはサイクル長に従います——治具で1個ずつ処理する場合、そのコストはバッチ全体で按分されず、その1個に全額かかります。これがコスト比較の後半であり、購入者が忘れる半分です。
ドラッグ研磨が誤った答えになる場合
競合他社が省くのがこの部分であり、まさにここで資金が無駄になります。
量産される小型ワーク。 治具が保持するのは1個(または数個)です。ワークが10 mmのファスナーなら、1個あたりの治具コストと投入工数は仕上げコストの数倍になります。ボウルなら同じ仕事を数分の1の単価でこなし、その大きさのワークには統計的なカバレッジで十分です。
重要な部位のないワーク。 要求が「すべてのエッジを落とす」ことであれば、ドラッグ研磨は存在しない問題を解いていることになります。治具が買うのは姿勢の制御であり、姿勢に何も依存しないなら、何もないものにお金を払うことになります。
単純で堅牢な形状。 全エッジに一般的なバリ取りを行う平板ブラケットは、振動ボウルから同じ状態で、数分の1の時間で、治具を作らずに出てきます。
メディアが届かないほど小さい部位。 ドラッグ研磨が与えるのは姿勢の制御であり、到達性の制御ではありません。メディアは最小部位のおよそ3分の1より大きくしてはいけません。この原則はボウルとまったく同じようにここにも当てはまります——3 mmのスロットには3 mm未満のメディアが必要で、しかも機械は数倍の価格です。姿勢の制御はアクセスを買いません。
多品種少量。 ワークファミリーごとに専用の治具が必要です。40品番を流す工場には40セットの治具が必要で、治具コストと段取り替えが支配的になります。ドラッグ研磨セルが期待に応えられない最も一般的な理由がこれです。
バリだけが問題の場合。 ドラッグ研磨は表面とエッジのプロセスです。堅牢なワークからバリを取ることだけが要求なら、余分な制御は不要であり、処理量の低下がそのままコストになります。
参考として、公表数値はどの程度か
当社は自社のドラッグ研磨シリーズを公表していません——ワークに合わせて製作するためで、これについては後述します。このクラスの機械がどの規模で動いているかの目安として、欧州メーカーのカタログ(OTEC DFシリーズ、2019サンプル)の公表値は次の範囲にあります。
| 型式 | 寸法(mm) | ドラム容量(L) | 正味重量(kg) | ステーション数 |
|---|---|---|---|---|
| DF 40 | — | 60 | 322 | 3 |
| DF 3/4 | 1415 × 1050 × 2500 | 80 | ~900 | 3/4 |
| DF 80 | — | 95 | 530 | 5 |
| DF 5/6 | 1565 × 1155 × 2550 | 114 | ~1100 | 5/6 |
| DF 7/8 | 1740 × 1360 × 2680 | 200 | 1700 | 7/8 |
公表されている5型式はいずれも最大浸漬深さ250 mmを記載しています。範囲はドラム60リットル・3ステーションの小型機から、ドラム200リットル・7/8ステーションまであります——最小の2型式は単純な縮小版ではない点に注意してください。DF 40とDF 80は、はるかに小さい設置面積で3基・5基のステーションを備えており、これは高価値のワークファミリーを1つ持つ工場が実際に必要とする構成です。
この表には1つ注意点があり、重要なので明記します: 出典はメーカーのPDFで、印刷版の版数が確定しておらず、メタデータ上の日付は2019です。ここではこの機械クラスの桁感覚として用いており、現行仕様としてではありません。また、今日この機械がどのような条件で提供されているかは、その文書からは確定できません。数値はこのファミリーがどの規模の機械かを示すもので、何を買うべきかは示しません。これらの数値は当社の仕様ではなく、桁感覚として読んでください。 示しているのは、ドラッグ研磨機が床置き型で、水平方向の各寸法がおよそ1.5〜1.8m、ドラムが80〜200リットルの帯域、ステーション数が3〜8であること——これは、セルが設置できるか、処理量が適正な桁かを購入者が判断するために必要な情報です。特定ワークの正確な数値は、カタログからではなく治具とテスト加工から出てきます。
見積もり前にサプライヤーが実際に必要とする情報
ドラッグ研磨は治具に対して見積もられ、治具はワークに対して見積もられます。つまり、問い合わせにはボウルやバレルの問い合わせより多くの情報が必要です。
- 図面(仕上げが必要な部位と、触れてはならない面に印を付けたもの)。
- その部位で除去する取り代(0.1mm単位で。「研磨」では不可)。
- ワークの質量と、保持可能な方法。 ワークに跡を付けずに治具が把持できる箇所。
- 浸漬の要件:ワーク全体か、帯状の一部か。
- 数量とバッチ構成——品番がいくつあり、それぞれ何個か。
- 受入基準は何か、また境界サンプルの有無。
- 設置条件:セルには三相380 Vまたは415 V、50 Hzの電源と、機械の質量に耐える床が必要で、稼働時の騒音は1mの位置で75〜85 dB(A)です。この規模の床置き型では、どちらも機械の話ではなく建屋の話になります。
ドラッグ研磨プロジェクトの成否は治具で決まります。外観面でワークを把持する治具や、ホルダー内でワークが動いてしまう治具は、再現できない結果を生みます。そしてプロセスの調整では治具は直りません。
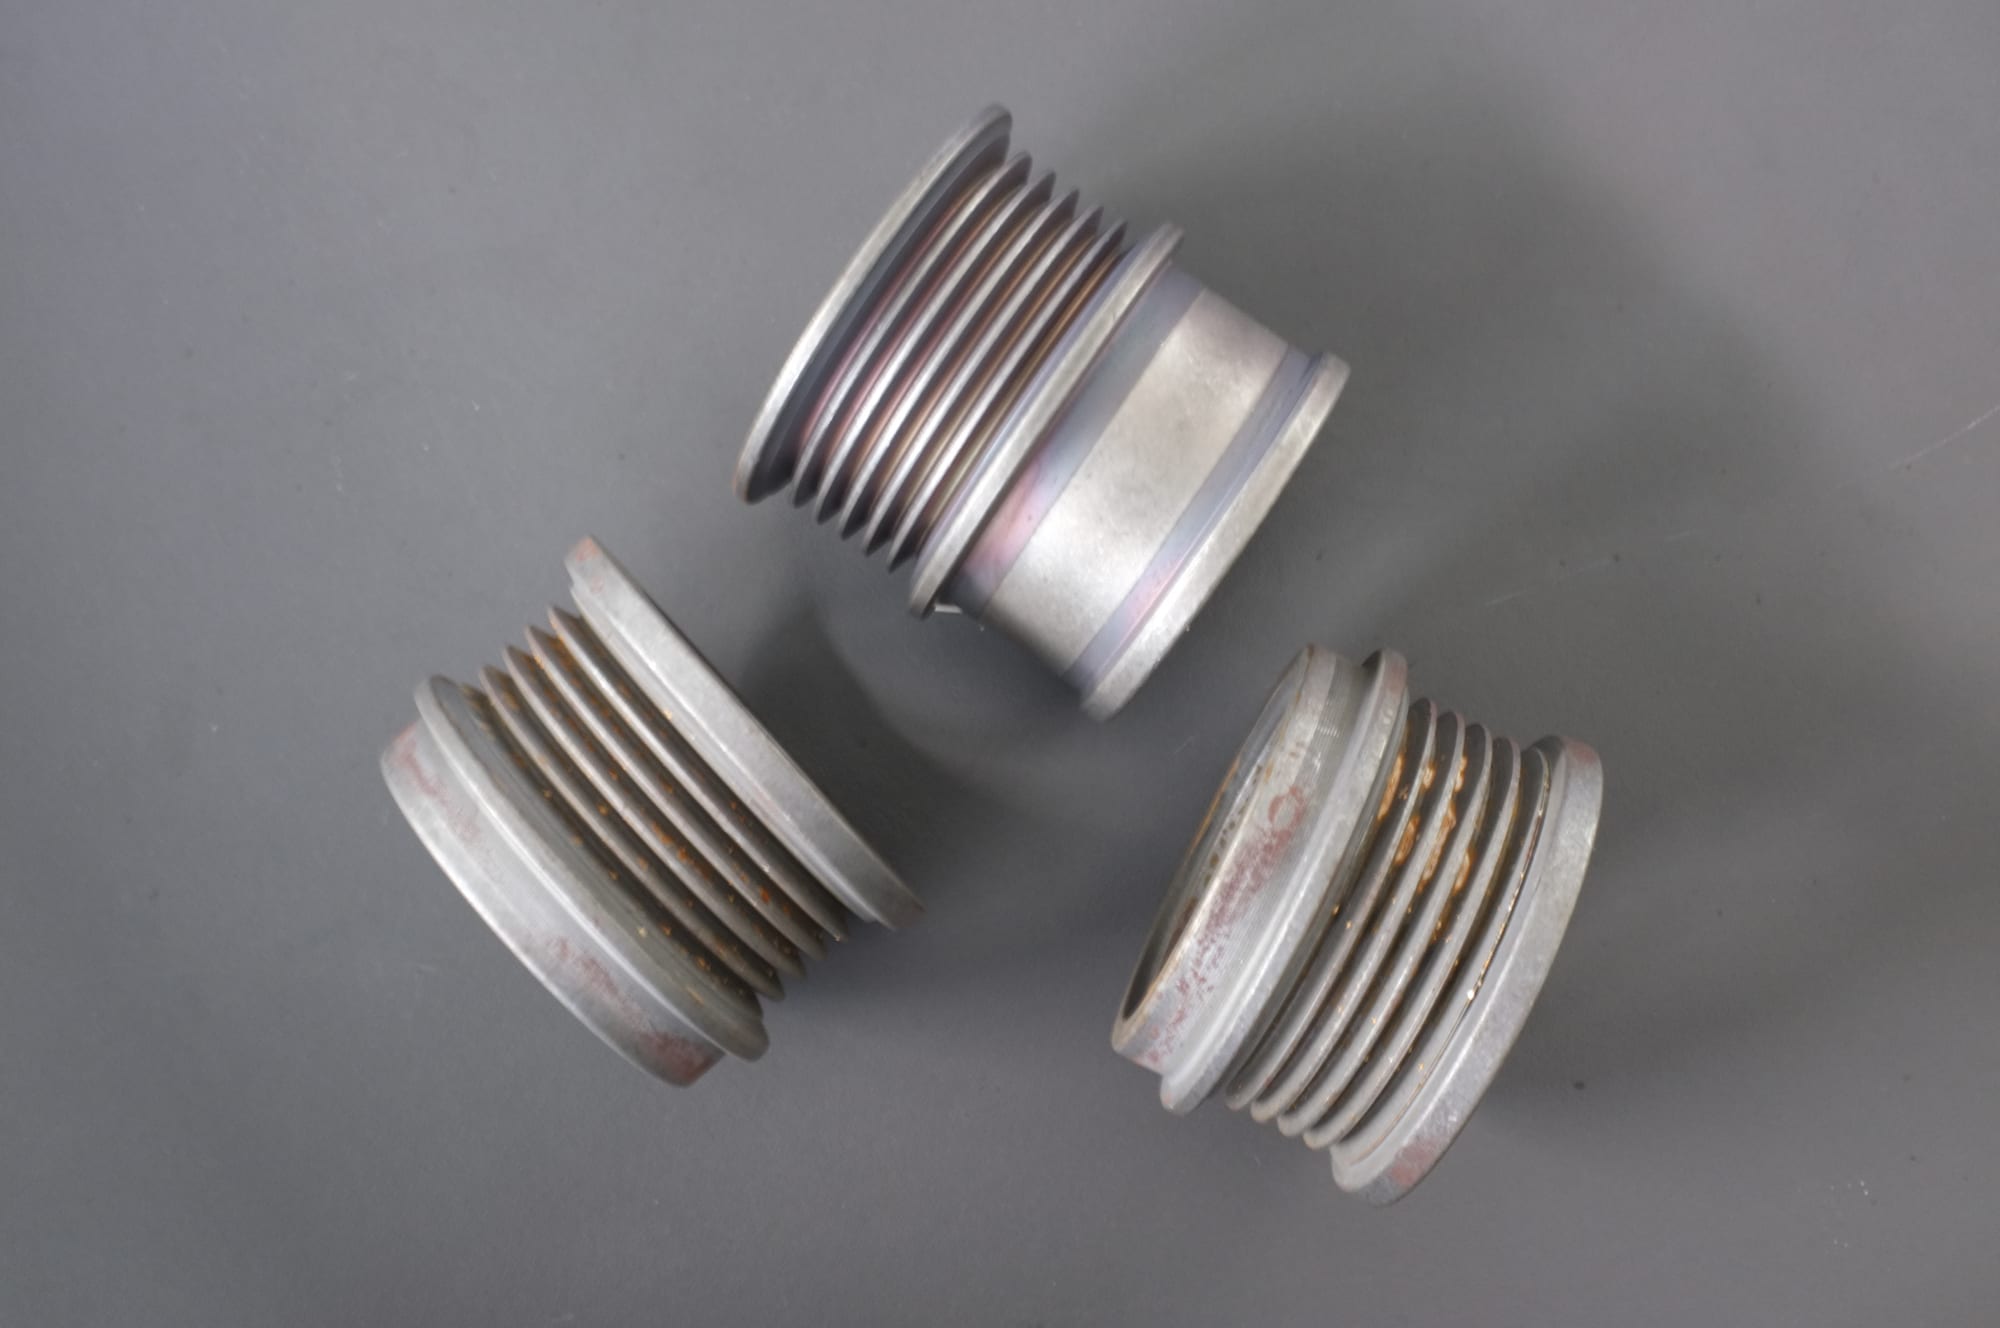
溝に酸化スケール、山に錆があるねじ継手:治具保持プロセスが選択的に処理できる状態です。
治具の可否がドラッグ研磨の成立そのものを左右するタイプのワークです。この継手は溝に酸化スケール、山に錆があり——浸漬深さと治具角度によって、山をメディアの外に保ちながら溝壁を露出させられるため、治具保持プロセスが選択的に処理できる状態です。遊離チャージでは同じワークが一度に全体を加工され、洗浄には適していても、制御されたエッジには向きません。
自社シリーズについて言えること、言えないこと
当社は仕上げ装置と、そこで使うメディア・コンパウンドを製作しており、カタログの型番ではなくワークに合わせて製作します。つまり次のとおりです。
- ワークがドラッグ研磨を正当化するなら、お客様の治具とワークを中心に1台を製作する相談をします——他のどの機械でも行うのと同じように、図面とテスト加工から仕様を詰めます。
- ドラッグ研磨についてカタログの型番で見積もることはしません。公表していないからです。 代わりに行うのは、お客様のワークから出発して構成を提案し、仕様確定前に実ワークでテスト加工を行うことです。
- 成果物はテスト加工の結果であり、データシートではありません。治具、メディア、浸漬深さ、サイクルはお客様のワーク上で確定します。
これは他のすべてのファミリーを見積もるのと同じ前提です。上の問い合わせ項目が見た目より長いのも同じ理由で、ドラッグ研磨の見積もりはまず治具の見積もりだからです。
よくある質問
ドラッグ研磨と振動研磨の違いは何ですか。 振動研磨ではワークはチャージ内で遊離しており、チャージがワークのそばを流れます。接触は統計的で、姿勢は制御されません。ドラッグ研磨では各ワークを治具に固定してメディアの中を通すため、各面への接触は設定値になります。治具はコストがかかり処理量を制限しますが、その代わりに遊離チャージにはない制御が得られます。
ドラッグ研磨は振動研磨より速いですか。 ワーク1個あたりでは、通常は速くありません——治具は一度に1個か数個を処理し、ボウルはバッチを処理します。ドラッグ研磨について公表されている主張は、処理量ではなくワーク上の単位面積あたりの処理強度に関するもので、両者は同じ尺度ではありません。ドラッグ研磨が優位になるのは大型ワークの定義された部位であり、そこでの代替手段はより速いバッチ処理ではなく手作業です。
複雑なワークで、ドラッグ研磨は手研磨の代わりになりますか。 メディア層が到達でき、治具に保持できる部位であれば、手作業を置き換えられ、結果を再現可能にできます。メディア層が到達できない部位——深い内部通路や止まり穴の凹部——では置き換えられず、正直な答えは別のプロセスです。
ワークごとに別の治具が必要ですか。 実質的には必要です。治具はワークに合わせて製作されるため、4つのバリエーションがある仕事には4セット必要です。ドラッグ研磨が多品種の工場ではなく、少〜中量・高価値の仕事に向くのはそのためです。
どのくらいの数量ならドラッグ研磨セルを正当化できますか。 普遍的なしきい値はありませんが、構造はこうです。ワーク1個あたりの治具と投入のコストが、守ろうとするワークの価値に対して小さくなければなりません。これは少〜中量で、1個あたりの価値が高く、定義された部位を持つことを指し、大量の小型ワークではありません——そこではボウルのほうが安く、しかも十分です。
ワークの一部だけを仕上げられますか。 はい——それが採用理由の1つです。浸漬深さは設定値なので、ワークの残りをメディアから離したまま、前縁、溶接止端部、特定のR部だけをメディア層に露出させられます。
Max Xu, 営業 — 厦門金泰金研磨科技有限公司
厦門市海滄区新陽工業区新昌路31号
info@surface-polish.com
引用したDFシリーズの数値は、第三者が公表したカタログ値(OTECのPDF、メタデータ日付2019、印刷版の版数未確定)であり、規模の参考としてのみ示すものです。当社の仕様ではなく、これらの数値に基づいて機械を提供することもありません。仕上げプロセスは材質、除去する取り代、要求される仕上げによって決まるため、特定ワークの構成はそのワークでのテスト加工によって確認します。当社は仕上げ装置と、そこで使うメディア・コンパウンドを製作しており、受託加工サービスは提供していません。
 +86-592-2381506


 サポートされているIPv6ネットワーク
