


バリ取り機:振動・遠心・磁気・バレルの4方式から選ぶ
バリ取り機は一種類の設備ではありません。当社が製作する方式は4つあり、砥石がどのようにバリに接触するかで異なります——流動するチャージ、遠心力、回転工具、または柔軟な針状マスです。この違いが、その工程でどこまで届くかを決めます:交差穴、ねじ底、プレス品の長いエッジ、あるいはダイカストの全面。
機械名で選べば見積は出ますが、バリが何に付いていてどこにあるかで選べば、実際に機能する工程になります。このページでは4方式をその基準で比較し、当社が公開している数値を示し、別の方法でバリ取りすべきワークについても具体的に述べます。
方式が間違っているときに見られること
以下はいずれも実際の不具合報告であり、それぞれが設定違いではなく別の方式を示しています:
| 見られること | おそらく欠けている方式 |
|---|---|
| 外面のバリは取れているが、交差穴やねじ底の内側は未処理 | 柔軟な接触が必要——磁気研磨、またはフロー機でのより細かいメディア |
| エッジが丸まりすぎてワークが寸法に収まらない | 方式がバリだけでなく全体を削っている——制御された局所切削が必要だった |
| ワーク同士が絡む、重なり合う、ぶつかって凹む | ワークを保持または分離すべきところで自由バレル方式を使用している |
| ワークの変形、または薄肉の反り | 肉厚が耐えられない箇所に高エネルギー方式を使用している |
| 長いサイクルでもバリが残っている | チャージがバリに対して細かすぎる、または消耗している——方式ではなく粒度の問題 |
1番目と2番目は多くの案件を決める一対で、互いに逆方向に働きます。柔らかい・細かいマスしか届かない場所にバリがあるなら工程は遅くなり、工程が速いなら残しておきたいエッジまで丸めます。 ほとんどすべてのバリ取り仕様は、このトレードオフ上の一点です。
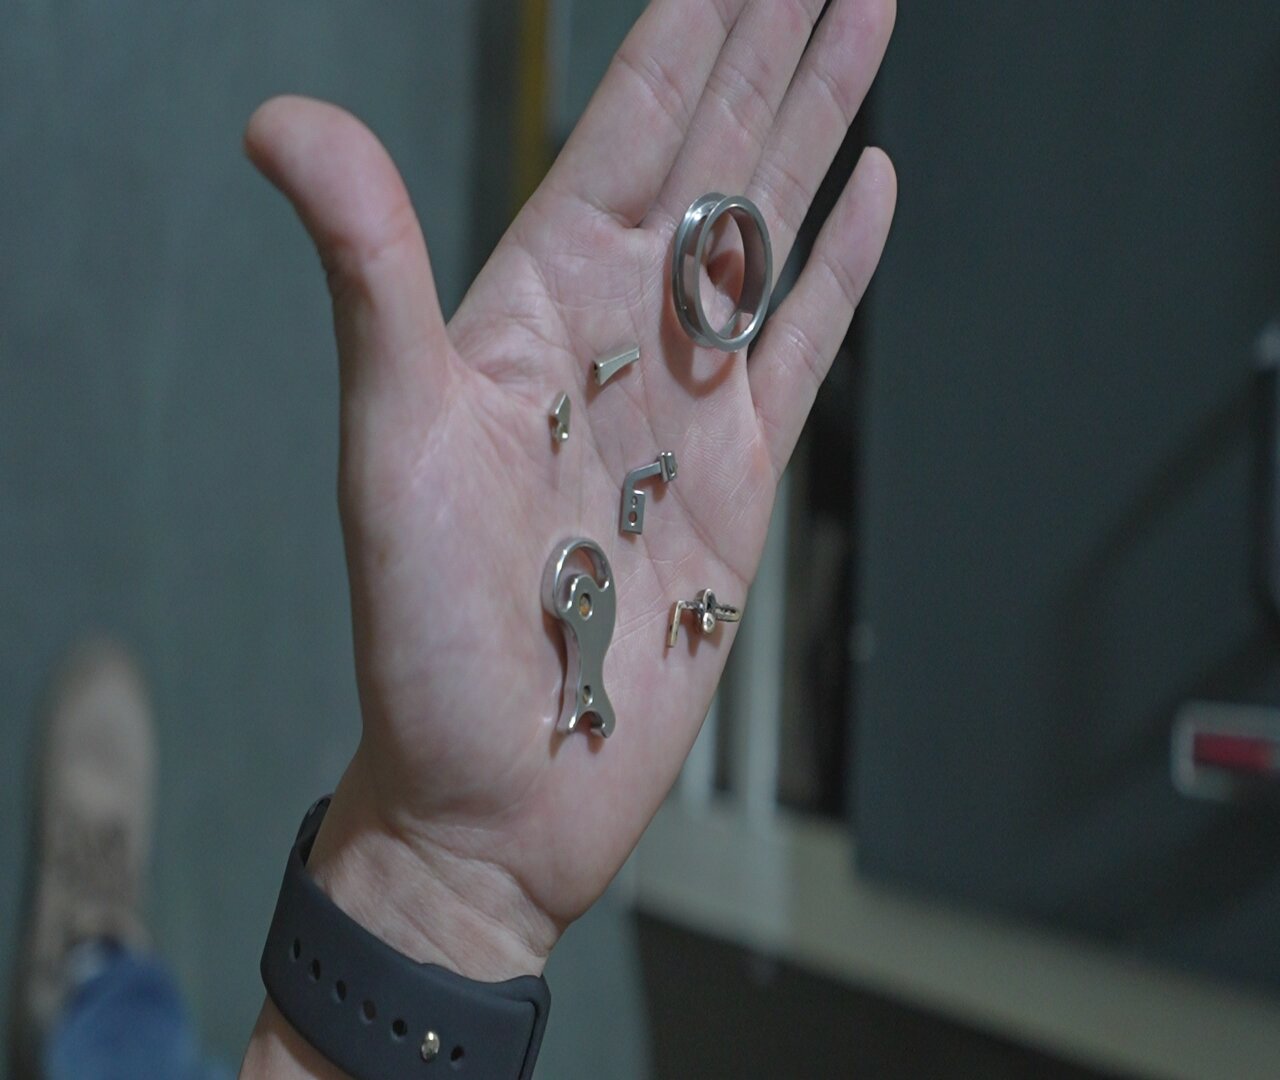
タレット式の機械で加工扉を開けた状態。バリ取り機の種類を比較する購買担当者にとって、扉は投入方法を決める細部です:この配置は治具または手作業で露出した加工室に投入する方式で、バッチを傾けて投入するボウルとは異なる労働モデルになります。
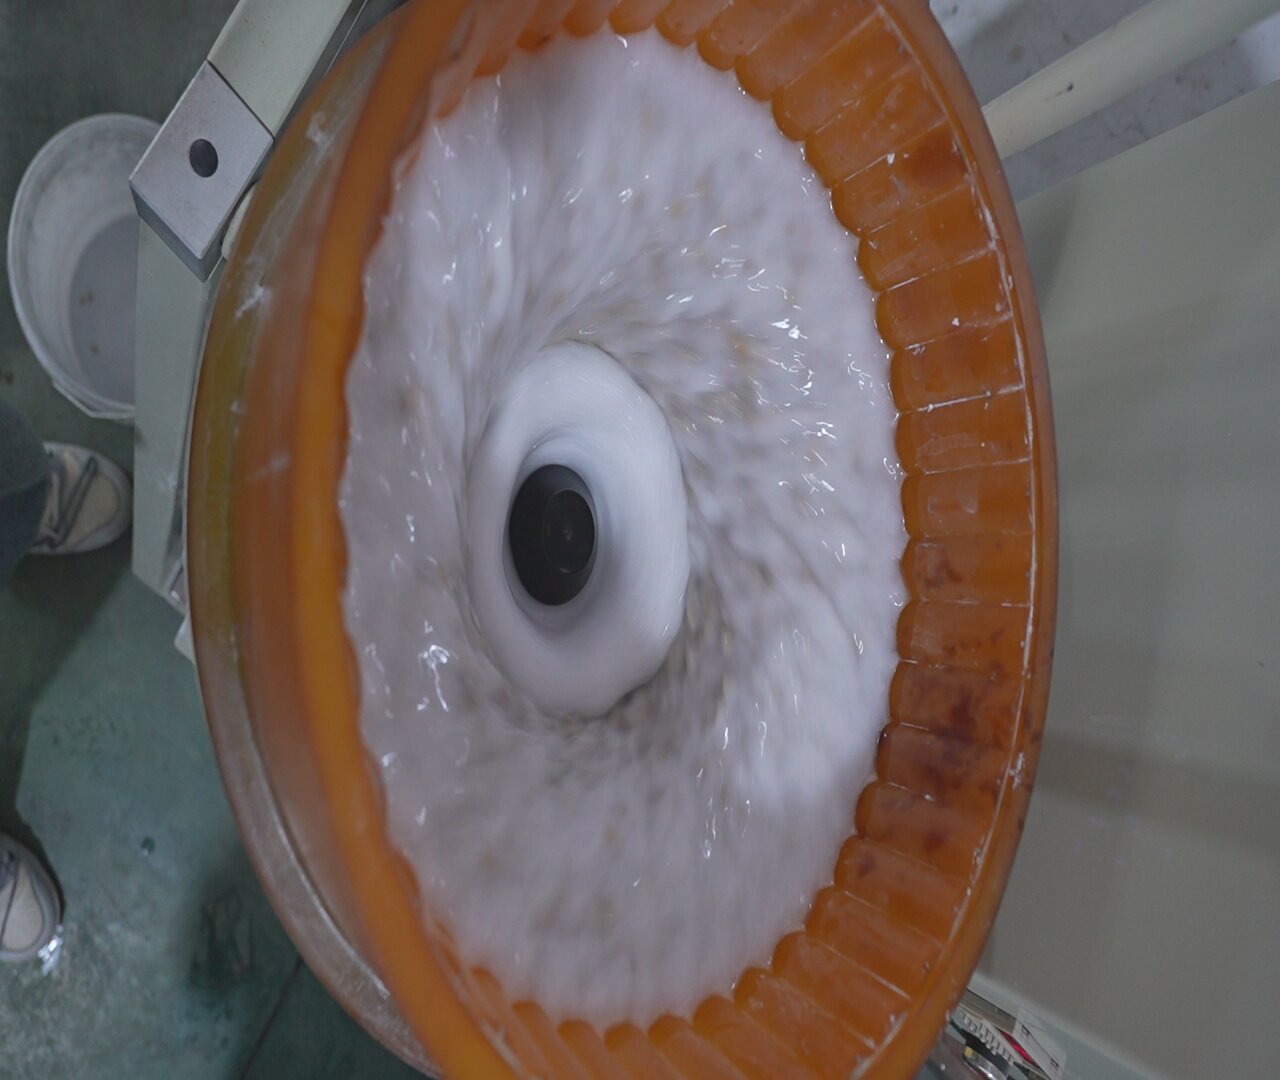
サイクル中のボウル内部。これが見積段階で重要な理由:機械がワークに与える作用は、チャージがワークのそばをどう流れるかで決まり、その動きは外からもカタログ写真でも見えません——機械を開けて運転している状態でしか見えないものです。
砥石がバリにどう届くかによる4つの方式
- 振動(ボウルおよびトラフ)。 メディアのチャージが流れとしてワークのそばを通ります。切削は全面で均一で、バッチを一度に投入できるため汎用の答えになります。限界は形状の深さです:流れは流れ過ぎられるものにしか届きません。
- 遠心(ディスクおよびバレル)。 遠心力がチャージをワークに押し付けるか、ワークを回転工具に押し当てます。切削はずっと速くエネルギーも高いため、同じ取り代がごく短時間で除去されます——だからこそ薄肉には不向きで、サイクルタイムが制約となる場合は適しています。
- 磁気。 鋼針の柔軟なマスがワークに引き寄せられ、その輪郭に沿います。そのため固定工具なしで接触が全面に分散します。溝、交差穴、ねじ底のバリに対する方式であり、工具が届かない場所に届き、工具のように鋭いエッジを丸めない理由でもあります。
- バレル(回転および八角)。 チャージ全体が一緒に回転します。ワークが自由にタンブルでき、メディアが外側にだけ届けばよい単純形状に対する量産の答えであり、絡まるものや特定の接触を要する形状には不向きな答えです。
購買担当者にとっての帰結:同じワークが一方の方式では2分の仕事、別の方式では2時間の仕事になり得ます。しかも速い方式はバリにまったく届かないかもしれません。だからこそ「どのバリ取り機か」は図面なしには答えられません。
方式を比較する前に確定しておくこと
図面上の6項目を、この順で:
- バリの位置。 開放エッジ、交差穴の中、ねじ底、面上。多くの場合、この1項目で方式が決まります。
- バリの付き方の強さ。 穴あけ交差穴の緩いバリと鋳造の重い湯口は別の仕事です。重いバリを動かすために緩いサイクルを延長すると、バリが取れる前に良いエッジがすべて丸まります。
- 最小形状。 メディアは最小形状のおよそ3分の1を超えてはなりません——チャージが詰まることも届かないことも防ぐルールです。
- 最薄肉部。 およそ0.5 mmを下回ると、リスクは切削品質ではなく変形です。
- 変えてはならないもの。 エッジ半径公差、シール面、ねじ山フランク、軸受ボア。図面では「バリ取り」と「エッジを鋭く保つ」が同じ文にあることがよくあります。
- バッチと品種。 1品種を量産するのと40品種を少量で作るのは、単なるバッチサイズの違いではなく、別の購買判断です。
見積前にできる現場確認:ワークと予定メディアのサンプルを袋に入れて振ってください。メディアが手で形状に入らないなら、機械の調整では入りません。
機械と、当社が公開している数値
各方式には背後にシリーズがあります。完全な表を公開している場合はここに示し、正解がワーク次第である場合は、バッジとして印刷するのではなく率直にそう述べます。
遠心バレル——LXシリーズ
| 項目 | LX60B |
|---|---|
| 公称容量 | 60 L |
| 寸法(L×W×H) | 1150 × 1200 × 1400 mm |
| モーター | 3.0 + 0.75 kW |
| 回転数範囲 | 0–170 rpm |
| 積載量 | 15 × 4 kg |
その積載量は単一の重量ではなく15 × 4 kgとして公開されており、バッチを決めるのは60 Lではなくこれです。分割はお客様のバッチでご確認ください。遠心バレル機を参照し、ディスク対バレルの問題については比較ノートをご覧ください。
トラフ振動——Lシリーズ
| 項目 | L1300 | L1500 | L1800 |
|---|---|---|---|
| ボウル容量 | 1200 L / 42.4立方フィート | 1500 L / 53.0立方フィート | 1800 L / 63.6立方フィート |
| 加工室 | 1200×1000×1000 mm | 1500×1000×1000 mm | 1800×1400×1000 mm |
| モーター(デュアル) | 5.0 kW × 2 | 5.5 kW × 2 | 7.5 kW × 2 |
| PUライニング | 20–35 mm | 20–35 mm | 20–35 mm |
| 本体重量 | 2200 kg | 2600 kg | 3000 kg |
| 仕切板 | オプション | オプション | オプション |
20–35 mmのポリウレタンライニングは、重いバリ取りチャージでトラフを購入する理由となる摩耗部品であり、オプションの仕切板は2種類のワークを混ぜずに1台で処理する最も安価な方法です。完全な表:Lシリーズトラフ機。
回転・八角バレル
| 型式 | 容量 | モーター | 回転数 | 本体重量 | 備考 |
|---|---|---|---|---|---|
| OBD—BJ160B | 160 L(積載80 L) | 1.1 kW | 0–50 rpm | 450 kg | 八角、BASF PUライニング、傾斜可能、PLC |
| OBD—BJ400B | 400 L(積載200 L) | 2.2 kW | 0–50 rpm | 800 kg | 同仕様の大型 |
| OBD-BLG400 | 250 × 4 L | 1.1 kW | 0–60 rpm | 732 kg | 竹バレル、自由流動 |
| OBD-BG01 | 40 × 4 kg | 3.7 kW | 0–100 rpm | 1600 kg | 高密度竹ボード、25 mm厚、PLC |
| OBD-CJG480C / CJS480 | 40 × 4 L(積載80 L) | 3.7 kW | 0–100 rpm | 1600 kg | デュアルドライブ、CE安全試験済み |
磁気
| 型式 | 容量 | モーター | 回転数 | 本体重量 |
|---|---|---|---|---|
| YH-680D | 25 L | 2.2 kW | 0–1800 rpm | 100 kg |
| PY-980D | 60 L | 4 kW | 0–1800 rpm | 250 kg |
磁気研磨は溝、交差穴、ねじ底の内側のバリに対する方式です。針状マスが一点で触れるのではなくワークに沿うからです → 磁気研磨ガイドおよび磁気研磨シリーズ。
ディスク
ディスク方式は1つのワークを回転工具に押し当て、制御された局所切削を行います——仕上げを目視ではなく測定する場合の答えです。能力はワーク重量ではなくワークの包絡と必要除去量で決まるため、ワークごとにお見積りします——ディスク仕上げシリーズをご覧ください。
全型式一覧は、各行に回転数と重量を並べてカタログページにあります。
金属のバリ取り:鋼、ステンレス、アルミニウム、銅
上記4方式は「砥石がどうバリに届くか」に答えます。同じ方式を別の形で決める第2の問いがあります:何の金属か。 4つの金属でほとんどのお問い合わせをカバーできます。
鋼(炭素鋼および合金鋼)
この中で最も寛容な金属で、リスクではなく量で方式が決まる金属です。
- 機能するもの: 4方式のいずれでも。鋼は歪まずに粗い切削を受け入れるため、制約は工程能力ではなくスループットとワークあたりコストです。
- 何で決まるか: バッチサイズとワーク形状。小物の量産 → ボウルまたは遠心。長い・重いワーク → トラフ。堅牢なワークの単純な外側エッジ → バレル。
- 落とし穴: バリが簡単に取れるため方式を価格で選び、その結果、仕上げから次工程までの錆の許容時間が計画されません。きれいに仕上がったのに一晩で錆びた鋼は、バリ取りが悪いのではなく、段取りが悪いのです。
ステンレス鋼
硬く、加工硬化し、攻撃的な方式がバリではなくエッジにコストを現す金属です。
- 機能するもの: 振動も遠心も機能します。違いは制御です。ステンレスは段階的に切削する必要があります。1回の攻撃的なパスは削りながら表層を硬化させ、硬化した層はその後の仕上げが難しくなるからです。
- 何で決まるか: エッジ半径を厳しく保つかどうか。厳しい半径は最高エネルギーの方式を排除します。バリを取るのと同じエネルギーがエッジを図面以上に丸めるからです。
- 落とし穴: ステンレスが鋼を低速にしたものと同じように振る舞うと仮定すること。そうではありません——加工硬化するので、「長く回す」は良い面ではなく硬い面を生みます。
アルミニウム
軟らかく、間違った方式が、元の工程が必要とした以上の材料を除去して修復しなければならない面を生む金属です。
- 機能するもの: より穏やかなシリーズ、または同じシリーズで低エネルギーの設定。プラスチックメディアまたは細かいセラミックを段階的に——粗い段で取り代を取り、細かい段で清潔なコンパウンドにより光沢を出します。
- 何で決まるか: 肉厚と、ワークがかじるかどうか。アルミニウムは欠けずにかじるため、熱を生む方式は長く回すほど悪い結果になります。
- 落とし穴: ステンレス向けに設定された方式とチャージを使うこと。その組み合わせは深く削りすぎ、粗く硬い面を残し、通常の回復策——さらに材料を削る——は逆方向です。
銅および真鍮
アルミニウムのように軟らかいですが、故障モードはかじりではなく汚染と色です。
- 機能するもの: 同じシリーズで、専用チャージを用いること。銅と真鍮は鋼を回したチャージから鉄を取り込み、その結果、研磨済みのワークに錆の斑点ができます。
- 何で決まるか: バリではなく色の要件。真鍮は速く切削するためバリが制約になることはまれで、制約はワークを変色させないこと、異物を埋め込まないことです。
- 落とし穴: 共用チャージ。これは真鍮バッチがくすんだ色合いで出てくる最も一般的な原因で、ワークを研磨するまで見えません。
ルール
方式は形状で選び、次に金属で補正します。 同じ形状の鋼とアルミニウムのワークは、異なるエネルギーと異なるメディアで同じ機械シリーズを使えます——しかしある金属で壊れやすいワークはどの金属でも壊れやすく、交差穴の内側のバリはどの金属でも届きません。金属が変えるのは攻撃性と汚染のルールであり、接触の物理ではありません。
各方式が合わないところ
これはサプライヤーが最も書きにくい部分なので、具体的に述べます:
- 振動流が不適切なのは、流れが入れない形状にバリがある場合です。 深い止まり溝やねじ底は長いサイクル後もバリが残り、その試みの間にワークの他の部分が過加工されます。
- 遠心はおよそ0.5 mmの肉厚を下回ると不適切であり、丸めてはならない形状を持つワークにも不適切です。高エネルギーの工程は望んだ場所だけでなく全体を削ります。
- 磁気は大きなワークと重いバリには不適切です。 針状マスは仕上げと軽いバリ取りの工具であり、取り代除去の工具ではありません。
- バレルは絡む、重なる、衝突するワークには不適切であり、片面が機械加工仕上げを保たなければならない場合にも不適切です。自由タンブルは図面の注記を守りません。
- バリがエッジではなく折り返したフラップであるワークには、どの方式も不適切です。 折り返しは除去されずに叩き潰され、めっきや応力を加えると再び現れます。
- 異材混合の積載には、どの方式も不適切です。 鋼の後にアルミニウムで使ったチャージは、傷として現れる汚染を持ち込みます → 絡みや相互損傷のないプレス品およびねじを傷めない小ねじ類。
見積依頼に書くべきこと
- 方式とその理由。 容量だけを示した見積は選択をしていません。回答は、どのワーク形状が他の方式を除外したかを述べるべきです。
- 最悪条件のワークでの試験。 懸念しているワークを含む代表的なワーク、材質、必要な仕上げと許容できる仕上げの両方をお送りください。結果はサイクルタイムとメディア消費量を実測して返します。単純な形状で問題なく見えるバッチも、形状がメディアを閉じ込めると歩留まりが半分に落ちることがあります。
- 明示された合格基準。 何をもってバリ取り済みエッジとするか、そしてどう測定するか——バリ高さ、エッジ半径、粗さの数値、または書面で合意した視覚見本。これがなければ、試験はワークの見た目を伝えるだけです。
- バッチあたりのメディア消費量。 メディア寿命は材質とサイクルにより20–200運転時間なので、消費量はお客様の案件で実測する必要があります。その数値がワークあたりの消耗品コストを決めます。
- 湿式方式の場合の分離と乾燥。 形状に入ったメディアは出てこなければならず、湿式工程には乾燥段階が必要です。さもないと残留物が数週間後に斑点として現れます → 小さなワークをメディアから分離する。チャージが届く前に両方を見積もってください。
- 日程は書面で。 標準機は手付金から25–35日で出荷されます。受注生産は45–60日かかり、分離機や乾燥機を追加するとさらに延びます。厦門からロッテルダムまたはロサンゼルスまでの海上輸送で30–40日加わります。条件は30%の手付金、残金は船積書類と引き換え、機械はパレットにボルト留めした木箱に入れ、出荷前にすべての機械をメディアチャージで運転します。
品質について:シリーズはMachinery Directive 2006/42/ECに対する型式検査を UDEM International Certification CentreによりEN ISO 12100およびEN 60204-1に照らして受けており、CE証明書M.2023.206.C88121(垂直——振動機およびバレル機)とM.2023.206.C88120(水平——ディスク機および磁気機)のもと、いずれも2028-07-24まで有効です。品質システムはISO 9001:2015に基づき証明書00726Q01571R001のもとで認証され、2026-06-03から2029-06-02まで有効です。同社は24件の付与された中国知的財産権(1件の発明特許、17件の実用新案、6件の意匠特許)を保有し、21の機械プラットフォームが2つの型式検査証明書にカバーされています(垂直8、水平13、重複なし)。設備は1992から厦門で製作されています。
すべての湿式方式に当てはまる運転条件:1メートルで騒音75–85 dB(A)、および三相380 Vまたは415 V / 50 Hz電源で、小さい機種では220 Vも可能です。ご注文前に両方を確定してください。
FAQ
バリ取り機と仕上げ機の違いは何ですか? 実際には同じ設備です。メディア、コンパウンド、時間が、そのサイクルがバリを取るのか、表面を滑らかにするのか、光らせるのかを決めます。だからこそ「バリ取り機」は、別の設備分類ではなく、機械シリーズ上の工程設定を表します。
交差穴の内側のバリにはどの方式が最適ですか? 通常は磁気研磨です。針状マスが輪郭に沿い、流れが入れない形状に届くからです。非常に細かいメディアを使うフロー機は浅い形状には届きますが、深い交差穴は方式が分かれるところです。
1台でバリ取りと研磨ができますか? 両方できますが、1サイクルではできません。両者は異なるメディア粒度とサイクル長を求めるため、1つのチャージではどちらかが悪くなります。間に清潔な交換を挟む2段階工程が再現性のある答えです。
バリ取りにはどのくらいかかりますか? 軽いバリ取りは10–20分です。重いバリや厳しいエッジ半径の管理にはより長くかかり、その後の高品位研磨は2–8時間です。公開されたサイクルは、お客様のものではない材質と除去量を前提としているため、試験が存在します。
ワークとメディアを分離しますか? 計画すべきもので、その場しのぎではありません。スクリーンや分離装置はメディアよりずっと大きなワークなら簡単ですが、サイズが近いと設計課題になります——チャージが届いた後ではなく、この時点で上げるべき話です。
 +86-592-2381506


 サポートされているIPv6ネットワーク
