


アルミ・トラックホイール研磨機:決めるのは治具
本記事で「ホイール」とは自動車用ホイール — 鍛造アルミリム、鋳造の乗用車ホイール、大型トラックのディスク — を指し、ベンチスピンドルに装着する研磨バフ(バフホイール)や、ハンドツールの消耗品として使うセラミック研磨バフのことではありません。両者はまったく別の買い物であり、自動車や商用トラックのリムを仕上げる現場で、表面の結果を実際に決めるエンジニアリング要素は、ベースマシンではなく治具です。
アルミホイール研磨機やトラックホイール研磨機を検索する購買担当者は、専用設計の独立した設備カテゴリーを探していると考えがちです。現場の実態はもっと単純で、しかも購買仕様にとってはるかに重要です。量産仕上げ用のホイール研磨機とは、振動研磨機に機械式クランプ治具を組み合わせたもので、その治具がリムを固定したまま保持するか、処理チャネル内でインデックスさせます。当社が造るのは振動研磨機そのもの — 重厚な溶接槽、偏心駆動軸、ポリウレタンライニングのチャンバー — です。お客様固有のリム径、ボルトパターン、オフセットを固定する治具は、ワークに合わせて設計されるツーリングアセンブリです。標準機がどこで終わり、カスタム治具がどこから始まるのかを理解することが、現場で実際に機能する設備を仕様化するうえで最も重要な一歩です。
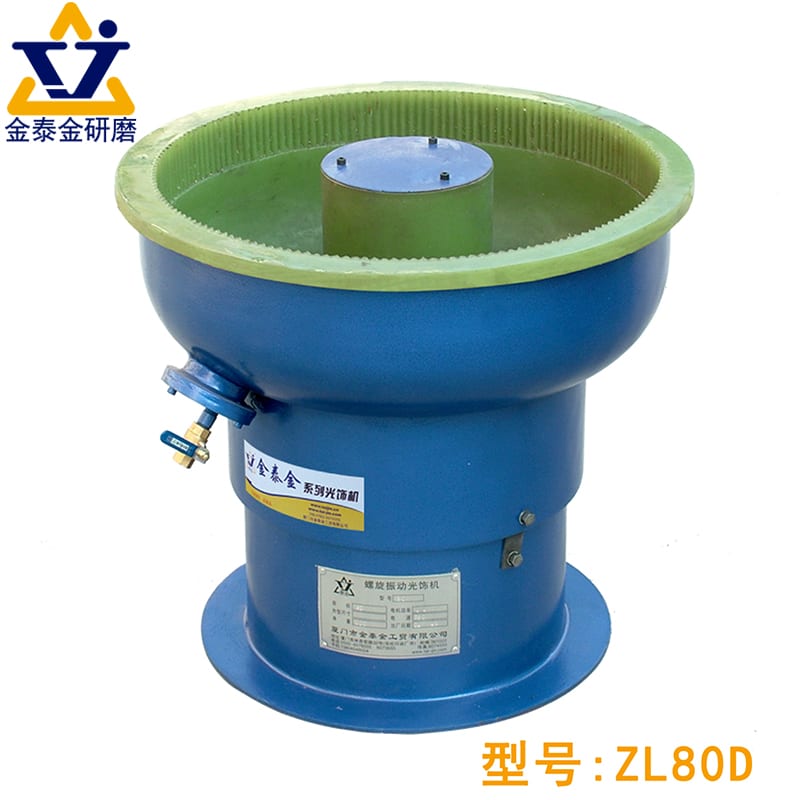
標準的な振動研磨プラットフォームがリム量産仕上げの機械的ベースであり、チャンバー内のクランプ治具が槽を個々のホイール形状に適合させます。
ホイールをバラ積みでバレル研磨できない理由
従来の量産仕上げでは、プレスブラケット、鍛造ギア、鋳造バルブボディを振動ボウルや回転バレル研磨機に投入し、研磨メディアの転動する塊の中で自由に循環させます。メディアとワークの比率が十分に高ければ、メディアは個々のワークの間に保護クッションを形成します。その自由転動の物理は、自動車用ホイールや商用トラックホイールを槽に入れた瞬間に完全に崩れます。
ワーク同士の衝突問題(鍛造アルミが鍛造アルミに当たる25〜45 kg)
鍛造アルミのトラックホイールや大型の乗用車リムは、大きな質量、スポーク端部の薄い構造断面、そして目につきやすい化粧面という厳しい組み合わせを持っています。大型商用トラックホイールは通常25 kg〜45 kgの質量があり、標準的な乗用車用鋳造ホイールでも、二連の振動モーターで加振されれば相当な運動量を伴います。二つのリムが — あるいは緩んだリムが一つ、槽壁で跳ね返るだけでも — 振動するメディアベッドの中で金属同士が直接接触すれば、その運動エネルギーは即座に深い傷、リムリップの打痕、スポーク端部の欠けを生みます。
ホイールに使われるアルミ合金は、硬化鋼の部品に比べて軟らかく延性があります。ワーク同士の当たりが外周リムフランジを打痕にし、あるいは機械加工済みの取付パッドに傷を付けてしまうと、細かい研磨メディアでどれほど妥当なサイクルタイムをかけても、周囲の形状を壊さずにその欠陥をなじませることはできません。さらに、固定されていないホイールは自然に平らな姿勢になるか、チャネルを斜めに横切って噛み込み、メディアの循環を遮り、下側のスポークから研磨流を奪い、ポリウレタンライニングに一箇所集中の負荷をかけます。
治具が実際に果たす役割(保持・インデックス・面の提示)
当たりをなくしメディア流を制御するには、サイクル全体を通じてホイールを機械的に拘束する必要があります。治具付き振動システムでは、ホイールはセンター穴とルグナットパターンで剛性スピンドルにクランプされるか、外周のタイヤビードシートを3点または4点の押さえリングで把持されます。
治具は振動チャンバー内で、性格の異なる三つの機械的仕事を担います。
- 空間的な隔離:槽壁と隣接ステーションに対して既知の位置にホイールを固定し、ワーク同士の衝突を物理的に不可能にします。
- 流れの提示:動くメディア流にむやみに置かれた静止ホイールは、不均一に摩耗します — スポークの上流側は激しく侵食され、下流側はよどみ域に取り残されます。よく設計された治具は、振動するメディア塊のトロイダル螺旋に合わせた角度でホイールを据えるか、ホイールスピンドルをゆっくり回転させて、すべてのスポーク窓と通気穴が高圧域を均等に通過するようにします。
- 基準面の保護:ハブパイロット穴、背面の取付パッド、ルグ座テーパーといった重要な機能面は、クランプ板自体でマスキングまたは遮蔽でき、切削力の強いメディアを目に見える化粧面とスポーク窓だけに作用させられます。
クランプ形状が回転対称性とどう関わるかの詳細な技術解説は、ホイールワークの研磨・真円度・治具固定に関する専用の技術ガイドをご覧ください。
治具の下にある機械は標準的な振動研磨機
ホイール再仕上げを専門とするベンダーのマーケティング上の呼称を剥ぎ取れば、切削作用を生むベースユニットは重装備の振動研磨機です。工場全体のレイアウトを検討する場合、ホイール研磨設備の形態とライン統合の概要で、振動システムがロボットバフ研磨セルや回転テーブルとどう比較されるかを説明しています。振動方式のカテゴリーの中では、円形ボウルと長方形トラフという二つの構造形式から選ぶことになります。
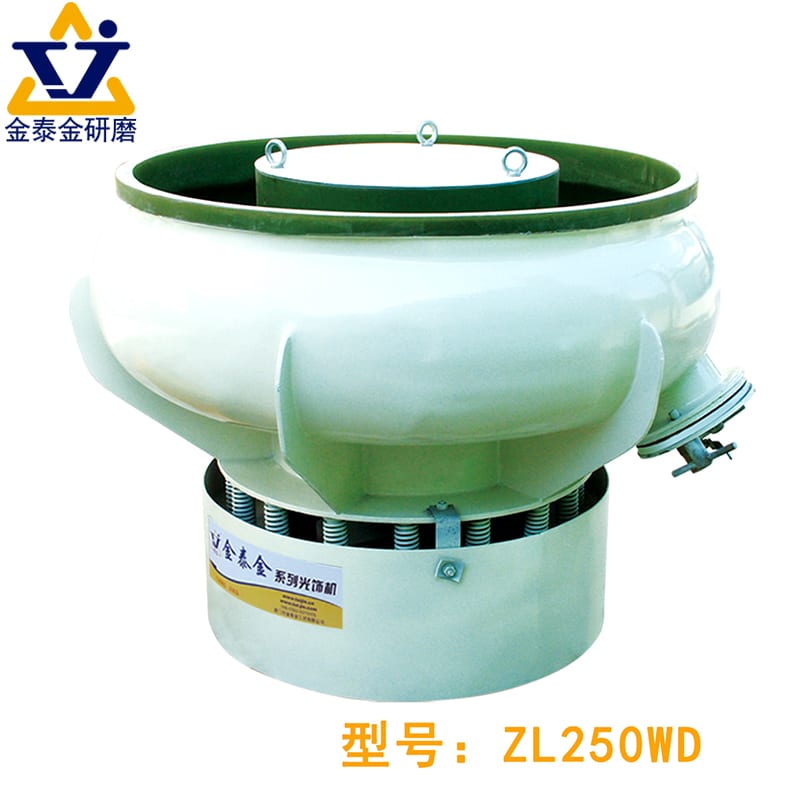
円形振動ボウルと長方形振動トラフがトロイダルなメディア流をつくり、治具が、静止したホイールがその流れをどう受け止めるかを決めます。
ボウルとトラフ、それぞれが何を載せられるか
円形ボウル振動機は、センタードームの周囲を連続的な螺旋経路でメディアを動かします。ホイール用に改造する場合、センタードームは通常、改造または小径化され、円環状チャネルの中央に1枚のホイールを水平またはわずかに傾けて取り付けるか、リムを流れの中へ降ろすオーバーヘッドブリッジにクランプします。
これに対して長方形のトラフ振動機(トラフ式)は、開放されたU字断面を持ち、槽の底部または側面に沿って取り付けられた二軸の偏心モーターで駆動されます。長方形トラフには幅を遮る内部センタードームがないため、チャンバーの長さ方向にも幅方向にも障害のないスパンが得られます。長いトラフは着脱式のウレタン仕切板で複数の独立区画に分割でき、オペレーターは機械の長さ方向に2〜3枚のホイールを並べて治具に固定したり、一つの区画で粗切削用メディア、次の区画で仕上げ前のプラスチックメディアを運転したりできます。
| 比較項目 | 円形ボウル振動機(治具付き) | 長方形トラフ振動機(Lシリーズトラフ) |
|---|---|---|
| チャンバー形状 | センタードーム周囲の円環 | 開放U字型の長方形トラフ |
| 一般的なホイール配置 | 1ボウルにつき1枚(中央またはブリッジ取付) | 大型トラックホイール1枚、または多ステーションの区画式ライン |
| メディア流動パターン | リングに沿った螺旋 | トラフ幅方向の連続的な転動 |
| 段取り替えの柔軟性 | 固定されたリング幅が最大リム径を制限 | 調整可能な仕切板がさまざまなホイール幅に対応 |
| 最適な用途 | 1枚仕上げ専用のアフターマーケット再仕上げブース | 幅広の商用トラックリム、複数枚バッチの工場、OEMセル |
大型ホイールにはトラフ機、再研磨にはボウルが向く理由
カー用品店や小規模なリファビッシュ工場で、乗用車リムを1枚ずつ処理する場合、改造した円形ボウルはコンパクトで扱いやすいものです。しかし、大型商用トラックホイール、農業用リム、複数枚の工業生産に移ると、長方形トラフ振動機のほうが構造的に格段に適応します。大型の二軸モータートラフは、深皿のトラックリムの上をメディアが自由に転動できるだけの広い断面クリアランスを確保し、タイヤフランジとポリウレタン壁の間にメディアが噛み込むのを防ぎます。
当社の標準的な重装備トラフのラインナップは、治具に固定した大型鋳造品の周囲で高密度のセラミックやプラスチックのメディアチャージを攪拌するのに必要な物理的エンベロープと駆動動力を示しています。
| 型式 | トラフ公称容量(L) | 外形寸法 長×幅×高(mm) | モーター出力(kW) |
|---|---|---|---|
| L1300 | 1200 | 2700 × 1300 × 1400 | 5.0 × 2 |
| L1500 | 1500 | 3340 × 1290 × 1440 | 5.5 × 2 |
| L1800 | 1800 | 2800 × 1700 × 2000 | 7.5 × 2 |
*定格値に関する技術注記:* トラフ公称容量(1200 L、1500 L、1800 Lなど)は空槽でのカタログ定格です。実際のメディア装填量、有効クリアランス、ホイールステーション数は、ホイールサイズ、治具のエンベロープ、メディアチャージによって変わり、サンプル試作で確認する必要があります。同様に、治具が保持できる最大ホイール径は治具の設計パラメーターであり、機械の固定定格ではありません。見積りの前に、実際のホイール図面またはサンプルで確認してください。
1992年に厦門で創業した当社の製造部門は、ISO 9001認証(証明書00726Q01571R001、有効期間2026-06-03〜2029-06-02)のもとでこれらの振動プラットフォームを製造しており、CE適合は21機種のプラットフォームを対象とし、垂直(M.2023.206.C88121)・水平(M.2023.206.C88120)ラインにわたり2028-07-24まで有効です。24件の中国知財権 — 当社の機械構造・クランプ設計を支える1件の発明特許と17件の実用新案 — に裏付けられ、当社は重厚な鋳造ファンホイールやギアからダイカスト、プレス金具まで、48種の産業用ワークカテゴリーで振動仕上げ工程を検証してきました。高速の遠心ディスク研磨機や磁気研磨機(当社のOBD-30、OBD-60、OBD-100シリーズなど)は小型精密金具に優れますが、治具固定のホイール加工に必要な物理的容積と制御された低衝撃エネルギーを提供できるのは、重装備の二軸モータートラフとボウルだけです。
仕様を決める四つの質問
ホイール研磨システムの見積りを依頼するとき、「御社のホイール研磨機はいくらですか」と尋ねるのは当て推量になります。ベースの振動機とカスタム治具は一つの機械システムとして機能しなければならないため、四つの具体的な技術要件が仕様を決めます。
質問1 — ホイール径と質量(治具が支えるもの)
最大と最小の両方のリム径、最大リム幅(ビード・トゥ・ビード)、そして混流の中で最も重いホイールの未装着重量を定義する必要があります。振動するセラミックメディアに浸かった治具は、数千個の動く石から連続的に多方向の流体力学的・機械的抵抗を受けます。クランプアーバーが重い鍛造トラックホイールに対して細すぎると、槽の振動が治具アームに調和的な撓みを誘発し、取付穴のフレッティング摩耗やサイクル途中でのクランプ緩みにつながります。さらにトラフ幅 — 1700 mmというL1800の外形スパンと、1300 mmというL1300のスパン — は、リム外周リップの周囲に十分な半径方向すき間を残し、メディアが狭い隙間に詰まるのではなくフランジの上を滑らかに流れるようにしなければなりません。
質問2 — 仕上げ要件(どのメディアとコンパウンド段階か)
生の鍛造品から重いCNC加工目を落として粉体塗装の下地をつくるのか、それとも酸化したフリートのトラックホイールを明るい鏡面のショールーム状態に戻すのか。塗装前下地や鋳造バリ取りの仕事は、通常セラミックメディアによる一段の切削で足ります。素のアルミに高い光沢の輝きを得るには多段のシーケンスが必要です。まず加工山を平らにする初期切削、微細キズを消す微細プラスチックメディアでの平滑化、そして多くの場合、最後に乾式または湿式のバニシングパスを加えます。必要な目標外観が、メディア交換機能を持つ1台のトラフで足りるのか、段階ごとに専用機を並べるマルチマシンセルが必要なのかを決めます。目標表面外観は常に、エンジニアリング図面または視覚的なマスターサンプルで定義し、試作加工で検証します。
質問3 — 処理量(1シフトあたり何枚か)
アルミリムの振動量産仕上げは、秒ではなく、1枚あたり数十分から数時間で測るバッチ工程です。サイクルタイムは決して固定のカタログ数値ではなく、投入時の表面粗さ、合金硬さ、サンプル試験で決めた目標仕上げに完全に依存します。1日に再仕上げリムを2枚回せばよい工場なら、粗切削と仕上げの間でオペレーターが手作業でメディアを交換する1ステーション機で足りるかもしれません。産業用フリートの更生ラインや、1シフト数十枚を狙うOEM製造セルを運転するなら、毎時数百キログラムのメディアを1台の槽から出し入れする運用は工数の効率を壊します。高スループットのラインには、メディア段階ごとの専用機か、複数の治具を同時に運転するL1500やL1800のような長い多区画トラフが必要です。
質問4 — 投入ホイールの状態(曲がり?腐食?塗装?)
振動研磨機は均一な表面仕上げの工具であり、形状を矯正する旋盤ではありません。機械を仕様化する前に、受入ドックに実際に何が届くかを監査してください。 * 加工済みの鍛造品・鋳造品:理想的な候補です。形状は安定し、道路の汚れがなく、予測可能な工具痕を示します。 * 深いピッチングや塩害腐食のあるトラックホイール:深い腐食孔は強力な取り代除去を必要とします。振動槽の中だけで深いピッチングを除去しようとすると、サイクルタイムが過度に長くなり、孔の底が消える前にメディアがシャープなスポーク端を丸めてしまいます。深いピッチングのあるリムは通常、振動槽に入れる前に局所的なサンディングや旋盤での面削りが必要です。 * 油分やブレーキダストが固着したリム:オイルや道路のタールは液体コンパウンドと消耗品を即座に汚染し、セラミックメディアの気孔を目詰まりさせ、槽を灰色のスラッジ風呂に変えます。使用済みホイールは治具に固定する前に脱脂洗浄を通過させる必要があります。
アルミ用のメディアとコンパウンド — ホイール加工が鋼と違う理由
アルミホイールのリムを研磨することは、焼入れ鋼のギアをバリ取りすることとは冶金学的に大きく異なります。アルミは反応性が高く、粘く、鋭い衝撃で簡単に打痕が付きます。研磨メディアや化学処方を誤ると、ホイールは槽に入れる前より暗く粗い見た目で出てきます。
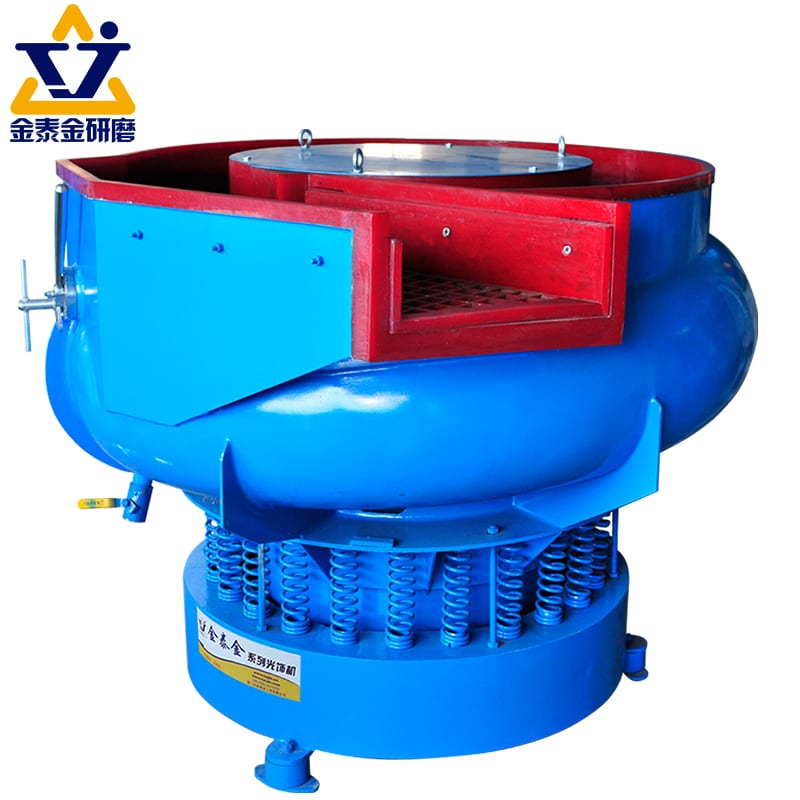
振動機の駆動エネルギーを、噛み込みにくいメディア形状とアルミに安全な化学コンパウンドに合わせることで、微小ピッチングと表面の暗色化を防げます。
メディア形状と、角張ったメディアが軟らかいリムに跡を残す理由
鋼のプレス品をバリ取りするときは、鋭い角を持つ攻撃的な形状のメディアが好まれます。鋭い先端が重いバリを素早く剪断するからです。軟らかいアルミリムでは、高い振動振幅で駆動される鋭い三角セラミックが小さなハンマーのように働き、ホイールの平坦な面に何千もの微細な窪み(「オレンジピール」やショットピーニング痕)を残します。アルミ表面が大きすぎる、あるいは鋭すぎるメディアで激しくピーニングされると、その後の研磨段階でそのクレーターを閉じるのに苦労します。
ホイール加工では、メディアの形状は到達性と表面接触面積のバランスを取らなければなりません。高アルミナセラミックの円錐、丸みのある円柱、球、滑らかなR付き三角は、初期切削と加工目除去に適しており、続く表面平滑化には予備成形されたレジンボンドのプラスチック円錐やピラミッドが使われます。プラスチックメディアはセラミックより嵩密度が低く母材が軟らかいため、アルミ面への衝撃を緩和し、ピーニングせずにキズ模様を滑らかな艶出し前のマット仕上げまで整えます。狭いスリットでの噛み込みを形状がどう防ぐかについては、バレル研磨メディア選定ガイドをご覧ください。完全に下地を整えたリムの最終乾式光沢段階では、クルミ殻粒やコブミールなどの有機メディアを専用の乾式トラフで使うこともできます。
コンパウンドの段階(切削のちカラー出し)と、1段で足りる場合
アルミホイールを素水と研磨メディアだけで回すのは、くすんだ灰色の酸化面をつくる処方です。新しいアルミが研削されると、微細な金属粉が水に懸濁し、地金が水槽と反応しながら軟らかいリムに再付着します。適切な液体の計量注入は、研削粉を洗い流し、メディア接触域を潤滑し、合金を化学的に光らせます。
当社の処方コンパウンドを使う体系的なホイール仕上げシーケンスでは、次のようになります。 * 第1段階(切削と平坦化):セラミックまたは高速切削プラスチックの段階では、compound-JTJ25(金属粗研磨)やcompound-LC10(バリ取り)といった専用の金属粗切削コンパウンドが、メディアの切れ味を清浄に保ち、アルミ微粉を懸濁させて排水ポートから排出させ、砥石への金属付着を防ぎます。 * 第2段階(平滑化と光沢/カラー):表面プロファイルが平らになったら、微細プラスチックまたは高密度の非研磨段階に切り替え、compound-JTJ60(金属精密研磨)またはcompound-HM3(研磨/光沢化)を計量注入します。これらの処方はメディアとホイール面の間に滑らかな潤滑膜を形成し、摩擦熱を最小化し、清浄で高輝度の金属反射を生みます。
1段で足りるのはどんなときか。鋳造の通気窓の鋭いエッジを落とし、クリア粉体塗装や塗装の前に均一なマットなアンカー下地をつくることだけが生産目標なら、compound-JTJ25による1段の切削で十分です。ホイールを素の研磨アルミリムとして販売するなら、切削とカラーの2段のケミストリーが必須です。正確な計量比率と流量は常に技術データシートに従って設定し、サンプル試作で確認します。
ホイール研磨機が誤った買い物になる場面
競合のカタログは、自社のホイール研磨機があらゆるリムを数分で復元できると常套的に謳います。現場では、用途を誤って振動式ホイール研磨システムを買うと、資本と床面積を浪費します。振動式ホイール研磨機が誤った買い物になるシナリオは、具体的に三つあります。
曲がったホイール、溶接補修歴のあるホイール
振動研磨機は、振動する槽から剛性の治具を介してホイールへ動荷重を伝えることで機能します。アフターマーケットのリムが縁石に当たって変形している、フランジが曲がっている、あるいはTIG溶接による構造的な割れ補修がある場合、それを高エネルギーの振動トラフにクランプすると二つの危険が生じます。第一に、真円でないリムを同心にクランプすることは、治具アームに不均一な機械的応力をかけることになります。第二に、鋳造または鍛造アルミの溶接補修部は、母材とは結晶粒組織も硬さも異なります(熱影響部)。振動メディアは、母材のリムと同じ速度で軟らかい熱影響部を侵食しないため、溶接をなじませた箇所に目に見えるハローや窪みが残ります。曲がったホイールは油圧矯正プレスとCNC旋盤の仕事であり、振動槽の仕事ではありません。
塗装面・クリア塗装面(研磨は塗膜を除去する)
現代の自動車ホイールの多くは、塗装されたポケットを持つ「マシニングフェイス」や、研磨アルミの上に粉体クリア層を全面に持つ仕様です。振動量産仕上げは浸漬工程であり、研磨メディアは槽内の露出したすべての面に接触します。周囲のクリア塗膜や塗装スポークポケットをメディアが剥がし、くすませ、白っぽく曇らせることなく、クリア塗装のキズだけを選択的に研磨することはできません。逆に、粉体塗装が厚く残るホイールを振動研磨機に入れて、セラミックメディアが古い塗装を剥がすことを期待すると、粘つくポリウレタンやエポキシの塗膜が砥石の上に広がり、メディアベッドを目詰まりさせ、何時間ものサイクルタイムを要します。塗装されたホイールは、振動研磨機に触れる前に専用の剥離システムで化学的に剥離するか、ブラスト処理する必要があります。
外注再仕上げのほうが安い、極めて少ない量
治具付き振動システムには、床面積、三相工業電力(10 kW〜15 kWで、当社のL1300からL1800までのプラットフォームにわたる)、清浄な水の供給、排水のための排液沈殿槽、複数のメディアグレードの在庫が必要です。週に2〜3枚の特殊ホイールを再仕上げするだけの工場では、ホイールを吊り上げ、治具にボルト止めし、メディアの切り替えを管理する段取り時間が、得られる工数削減を上回ります。極めて少ない量では、手作業の卓上バフ研磨や地域のホイール再製造業者への外注のほうがはるかに経済的です。
トラブルシューティング:機械のせいにされる四つの不具合
仕上がったホイールが槽から出てきたとき、くすんでいる、傷んでいる、シミがあると、オペレーターはほぼ必ず振動研磨機のせいにします。実際には、機械は設定された周波数で振動しているだけで、品質不良のほとんどはコンパウンドのケミストリー、メディアサイズ、サイクル時間、または後処理の乾燥に起因します。
| 観察される症状 | 根本原因 | 現場での確認 | 是正措置 |
|---|---|---|---|
| サイクル後に面が灰色・白濁する | 油分汚染によるメディアのグレージング、コンパウンド添加量の不足、または砥粒の破砕による埋め込み砥粒。 | 濡れたメディアベッドに清潔な白い布を擦り付けます。黒や灰色の筋が付けば、研削粉がホイールに再付着しています。 | 槽を十分に洗い流し、メディア洗浄サイクルを運転し、compound-JTJ60またはcompound-HM3の安定した流入と新鮮な水でのすすぎを確認します。 |
| スポーク窓へのメディアの噛み込み | メディアの公称サイズが最も狭いスポークスリット幅に近すぎるか、摩耗した石がクサビ域に入り込んでいます。 | ホイールの最も狭いスリットやルグ凹部を測定し、使用中メディアミックスの篩分布と比較します。 | 小さくなった摩耗石は直ちに篩い分け、スリット幅の1/3より十分小さいか、開口部より大きいメディアサイズに切り替えます。 |
| リムエッジが丸まりすぎた(研磨過剰) | サイクル時間の過大、振動振幅の過大、またはホイールが高圧の槽壁に近すぎる配置。 | 外周ビードフランジとスポークコーナーを点検し、エッジRを未研磨の基準ホイールと比較します。 | 粗切削のサイクル時間を短縮し、モーターの偏心ウェイトを調整して振幅を下げるか、治具をチャネル中央寄りに移します。 |
| 数時間以内のフラッシュ錆や白い水シミ | 常温空気中での遅い蒸発乾燥、ルグ穴や取付パッド内に残ったすすぎ水と金属の反応。 | 加工から2時間後に取り出したホイールを確認し、白い水酸化アルミの斑点や鋼製ハブインサートの錆リングがないか見ます。 | 常温乾燥をやめ、盲穴を直ちにブローし、部品を加熱式の遠心乾燥機または熱風乾燥ステーションへ移します。 |
サイクル後に面が灰色・白濁する
アルミは急速に酸化し、切削中に微細な黒色粒子を生じます。汚れた水を適切なろ過や凝集なしで循環させるクローズドループ水システムでは、微細な金属粉がメディアによって軟らかいアルミ表面に叩き込まれます。排水プラグが詰まっていないこと、新鮮な処理液が加工域を洗い流していること、そして粗切削(compound-JTJ25)からバニシング(compound-JTJ60)への移行時に、粗い砥粒が研磨段階に持ち越されないようホイールと治具の両方を十分に洗い流すことを常に確認してください。
スポーク窓へのメディアの噛み込み
オペレーターがハンマーとポンチで装飾スポークの切り抜きやルグボルト穴に詰まった三角セラミックを20分かけて叩き出すほど、ホイール工場の進行を遅らせるものはありません。噛み込みは、何週間もの運転でメディアが摩耗し、その断面がスリット寸法に一致したときに起こります。摩耗メディアを排出する定期的な篩い分けスケジュールを組み、穴径が高リスクのクサビ域に入る場合は、ダミープラグや治具の遮蔽板を使います。
リムエッジが丸まりすぎた(研磨過剰)
振動トラフでは、メディアの速度と圧力は外周壁と底面のR付近で最も高く、転動の上側中央付近で穏やかになります。治具がホイールを槽の上昇壁に近づけすぎると、外周リムフランジが不釣り合いな切削エネルギーを吸収する一方、中央のハブ凹部はほとんど触れられません。中央ハブが明るくなるころには、スポークのシャープな機械加工角は流されて丸まっています。治具の高さとスピンドル角度を調整して、面全体の侵食を釣り合わせます。
取り出し後数時間でのフラッシュ錆
アルミは鋼のトラックリムのように赤錆を生じませんが、濡れたアルミをパレット上に放置すると、見苦しい白い水シミ、黒ずんだ酸化筋、鋼製バルブステムインサートやハブリング周りのガルバニック腐食が発生します。鋼のトラックホイールは、酸性または中性のコンパウンド洗浄後に濡れたままにすると数分でフラッシュ錆を生じます。取り出し後の迅速な水分除去が不可欠です。着脱式の治具部品、センタキャップ、ルグ金具、標準的なバスケットの範囲に収まる小型のホイールアセンブリには、加熱式遠心脱水機(モデル35、容量30 kg、φ400×300 mmバスケット。モデル70、容量50 kg、φ500×400 mmバスケット。モデル70A、容量60 kg、φ480×290 mmバスケット。いずれも3 kWの加熱を備える)が遠心力と温風で表面の水分を除去します。遠心脱水機のバスケット径を超えるフルサイズのトラックリムには、振動槽のすぐ隣に専用の熱風ブローオフフードと温めた純水すすぎを組み込みます。
FAQ
1. ホイール研磨機と振動研磨機は別の種類の機械ですか。
いいえ。量産仕上げ用のホイール研磨機は、機械式クランプ治具を備えた標準的な振動研磨機(円形ボウルか長方形トラフ振動機)です。振動機がメディア流を生み、カスタム設計の治具がホイールを静止保持するか、研磨ベッドの中でゆっくり回転させます。
2. 治具なしでアルミホイールやトラックホイールを直接振動研磨機に入れられますか。
いいえ。重いホイールを固定せずに振動槽へ放り込むと、ワーク同士の激しい当たりと槽壁への衝突が起こり、軟らかいアルミ面を即座にえぐり、リムフランジを打痕にし、取付パッドを傷めます。固定されていないホイールはメディアベッドの転動循環も乱します。加工中はすべてのホイールを機械的にクランプする必要があります。
3. アルミホイールと鋼のトラックホイールは同じ研磨パラメーターを使いますか。
いいえ。アルミは鋼よりはるかに軟らかく延性があり、表面のピーニングやシャープなスポークエッジの丸まりを避けるため、より滑らかなメディア形状(プラスチック円錐やR付きセラミックなど)と慎重に制御した振動振幅が必要です。鋼のトラックホイールは、より高い切削力、より攻撃的なセラミックメディア、そして即座のフラッシュ錆を防ぐ厳格な後処理防錆と熱風乾燥を必要とします。
4. 仕上がったホイールが取り出し直後に白濁した斑点、白いシミ、錆を生じるのはなぜですか。
後処理のシミや酸化は、汚染されたすすぎ水が地金表面でゆっくり乾くとき、または切削コンパウンドの残留物がルグ穴やハブ凹部に残るときに起こります。清浄な最終すすぎに切り替え、適切な光沢化ケミストリー(compound-JTJ60またはcompound-HM3)を維持し、温風または遠心乾燥設備でホイールを直ちに乾燥させれば、水シミとフラッシュ腐食を排除できます。
5. どのくらいのホイールサイズや生産量なら、治具付き振動システムへの投資が正当化されますか。
すべての工場に当てはまる単一のホイール径や1日の個数はありません。判断は、手作業の卓上バフ研磨にかかる工数コスト、複雑なスポーク形状全体で求められる均一性、そして粗切削と研磨の段階を専用に置ける床レイアウトかどうかに依存します。治具のエンベロープとトラフサイズの選定(L1300、L1500、L1800のどれにするかなど)は、常に実際のリム寸法に合わせて設計し、サンプル試作で検証します。
6. どのような条件では振動式ホイール研磨機を買うべきではありませんか。
主要な受入ワークが、曲がったリムや溶接補修の多いリム(機械的な矯正と機械加工が必要)、保存すべき塗装やクリア塗膜が無傷で残っているホイール(振動メディアは塗膜を選ばず研削し曇らせます)、あるいは週当たりの量が極端に少なく、手作業のバフ研磨や外注再仕上げのコストが産業用三相量産仕上げセルの運転よりはるかに安い場合には、振動システムを買うべきではありません。
振動研磨機と治具の要件を仕様化する
アルミ鋳造品、商用トラックリム、産業用ホイール部品の量産仕上げを検討しているなら、汎用のカタログ型式からではなくワーク図面から始めてください。産業用仕上げ機械の全ラインナップをご覧いただくか、ホイール寸法、合金種、投入時の表面状態、目標の日産量を添えて当社の技術チームにお問い合わせいただければ、トラフサイズとカスタム治具の選択肢についてご相談できます。
 +86-592-2381506


 サポートされているIPv6ネットワーク
