


アルミ・トラックホイール研磨:真円度、治具固定、安全規格適合
自動車用アルミ鋳造ホイールおよび大型商用鍛造トラックホイールは、工業用バレル研磨において極めて商業価値が高く、技術的要求が厳しい分野の一つです。調達検索では、ホイール研磨装置、アルミホイール研磨機、トラックホイール研磨機といった用語に世界中から多数の引き合いが寄せられています。しかし、製造技術者やアフターマーケットのリペア業者、フリート保全管理者が目にするのは、浅薄なカタログ情報ばかりです。大半のメーカーサイトは、ホイール研磨を単に大型振動槽にリムを投入するか、未校正のバフスピンドルで回転させる程度の処理として扱っています。
量産製造や高精度なホイール修復において、外観の光沢は最終確認の工程にすぎません。幾何学的な真円度、重要基準面の保持、構造的疲労強度の健全性こそが、完成したホイールが製品として出荷可能か、危険な不良廃棄品となるかを決定づける前提条件です。
標準的な19インチ乗用車用鋳造ホイールや22.5インチトラック用鍛造ホイールは強固に見えますが、構造的には比較的肉薄な弾性シェルです。不適切なクランプは弾性変形を引き起こし、固定解除時に真円度の狂いが生じます。また、取付基準部が研磨スラリに晒されると、精密なセンターボアやラグナット座テーパーが侵食され、車両バランスや締結トルクの保持性が損なわれます。
本技術ガイドでは、ホイール研磨装置の構造的制約を分析し、高精度治具と基準面マスキングの詳細、多段階メディア排出の課題、ラインのタクトタイム短縮、環境安全衛生(EHS)に基づくアルミスラッジ処理手順、さらにDOTおよびSAE J267疲労基準に基づく大型商用トラックホイールの安全適合規格を解説します。

薄肉アルミ鋳造品と円形スポーク構造。細長い放射状スポークリブと精密中ぐり加工されたセンター基準面にご注目ください。マスキングを行わない過剰なバレル研磨は、重要なベアリング嵌合面を減耗させ、スポークのエッジ輪郭を侵食します。
ホイール研磨を左右する2つの工学的制約
モーター出力、研磨槽径、研磨メディアを選定する前に、生産技術者はホイール研磨を一般的なブラケットや金物部品の研磨と根本的に分ける2つの物理的特性を把握する必要があります。
1. 弾性薄肉現象
アルミホイールの外径は400 mm〜620 mmであるのに対し、リムバレルの肉厚はわずか3.5 mm〜6.0 mmにすぎません(鋳造A356-T6や鍛造6061-T6の仕様により異なります)。
* クランプ変形: 大型商用トラックホイールの外側リムフランジを剛性チャック爪で挟むと、局所的な内向き荷重により研磨中にリムが楕円や三葉形状に変形します。接触圧の高い突出部は研磨されますが、凹んだ谷部は研磨されません。加工後にクランプを解除すると金属が弾性復元し、OEM許容限界(通常 > 0.35 mm)を超えるラジアル振れが生じ、高速走行時の恒常的な振動を招きます。 * 研磨圧力勾配: 深型振動ボウル内では、流動メディア層の静圧が深さに比例して高くなります。ホイールの姿勢が固定されていると、下側リムリップは上面よりも過大な研削を受け、削り代の不均一が生じます。大径円形部品に対するメディア循環の影響については、振動バレル研磨機およびバリ取り機の選定基準で詳しく解説しています。
2. 加工後の幾何測定
60°の光沢計だけで仕上がり品質を検査する装飾用ドアハンドルや調理器具とは異なり、研磨後のホイールは厳格な寸法・幾何公差検査に合格する必要があります。
- センターボア(CB)の振れおよび公差: 通常+0.05 / -0.00 mmと規定されます。研磨スラリがこの嵌合面に入り込むと、ハブセントリックの嵌合精度が破壊されます。
- ラグナット座の幾何形状: 走行振動による緩みを防ぎ、ホイールスタッドの適正な締結軸力を確保するため、60°円錐テーパー座または球面座は高精度な角度を維持しなければなりません。
- タイヤビードシート形状: エア漏れを防ぎ、チューブレスタイヤのビード部を密閉保持するため、ビードシート形状は厳格な周長精度を維持する必要があります。
各種スピンドルやステーション構成における装置形状と処理能力の関係については、ホイール研磨装置の構造とライン統合をご参照ください。
高精度治具と重要表面のマスキング
自動アルミホイール研磨における最大の不具合要因は、不十分な表面マスキングです。研磨メディアが裏面取付座(マウントパッド)、ボルト穴、センターボアに直接接触すると、外面がどれほど鏡面仕上げになっていても、ホイールとしての機能は損なわれます。
``` ホイール取付け断面 & マスキング構造:
[フロントリムリップ/フェイス/スポーク:メディアに露出] ──────────────────────────────────────────────────────────────── │ ▲ ▲ │ │ [ボルト穴] [ボルト穴] │ ▼ │ │ ▼ [ビードシートリップ] ▼ ▼ [ビードシートリップ] 再切削時マスキング ┌───────────────┐ ┌───────────────┐ │ EPDMプラグ │ │ EPDMプラグ │ └───────────────┘ └───────────────┘ ▲ │ ┌─────────────────────────────────┐ │ 高耐久拡径マンドレル │ │ (ポリウレタンシールブロック) │ │ CB内部を確実にクランプ │ └─────────────────────────────────┘ │ [リア取付けパッド:Oリング端面シールにより完全密閉] ```
センターボアおよびハブパッドの保護
センターボアおよび背面取付け面を研磨摩耗から隔離するため:* ポリウレタン拡径マンドレル: ホイールは中央ハブボア内に配置された内径拡径マンドレルを介して取り付けられます。マンドレルには高耐久ショア90Aポリウレタンまたは加硫EPDM製拡張スリーブが組み込まれています。空気圧またはセンタードローバーで作動すると、スリーブはハブ凹部の粗い鋳造内面に対して径方向に拡張し、液状コンパウンドや微細研磨材に対する密閉シールを形成します。* 端面Oリングシール: 背面取付け面は、二重の同心ニトリルOリングを備えた平坦なポリウレタン製バッキングプレートにしっかりとクランプされます。これにより、車両のブレーキローターと密着する合わせ面での化学的変色、マイクロピッティング、研磨浸食を防止します。
ラグナット座ぐりマスキング
ラグナット穴(PCD/ピッチ円直径)を研磨メディアに晒してはなりません:* クイックロックマスキングプラグ: 内部貫通ボルトを備えた特注射出成形円錐シリコンまたはポリウレタン製プラグを各ラグ穴に締結します。* テーパー保護: プラグは60°の円錐ベベルまたは球面面取り部に密着して着座します。これによりエッジ境界の研磨だれを防ぎ、エアツールによる装着時にホイールが適正な締結トルクを維持することを保証します。
バルブステム穴の密閉
標準のバルブステム開口部は⌀ 11.5 mm(専用レーシングホイールでは⌀ 8.3 mm)です。この径に合致する研磨メディアは穴に固く噛み込み、打ち抜き除去の際にリムを損傷する原因となります。研磨機へホイールを投入する前に、専用の拡張ゴムコアプラグをバルブ開口部にロックします。
3段階メディア工程と迅速な段取り替えの課題
鋳造A356または鍛造6061-T6アルミニウムで製品レベルの高光沢鏡面仕上げを達成するには、段階的な3工程の機械研磨シーケンスが必要です。
| 加工工程 | 主な加工目的 | 推奨メディア仕様 | 加工液/コンパウンド | 標準所要時間 | 仕上がり表面 (Ra) |
|---|---|---|---|---|---|
| 第1工程:粗研磨 | 前工程の旋削によるCNCツールマークの平滑化、鋳造パーティングスキンの除去、スポーク鋭利エッジのR付け | 高密度ポリエステル結合プラスチックコーンまたはアングルカットトライアングル(粒度120# – 180#) | コンパウンド-LC10(中性界面活性剤/脱脂剤、濃度2%) | 90〜150分 | 均一でムラのないマット面 |
| 工程2:精密平滑化 | 微小切削痕を除去し、鏡面バニシングに向け緻密な金属組織表面を形成 | 細粒合成プラスチックメディア(粒度320# – 600#)または精密磁器シリンダー | compound-LC10(切粉排出用清水連続フラッシング) | 60〜120分 | 切削痕が閉塞した平滑面 |
| 工程3:鏡面バニシング | 圧縮マイクロピーニングにより微小凹凸を冷間加工し、鏡面反射を達成 | 高密度ジルコニアビーズ(⌀ 3 – 4 mm)または研磨済み磁器ボール(⌀ 4 – 6 mm) | compound-JTJ50/防錆剤配合特殊光沢コンパウンド | 30〜45分 | 限度見本に基づき判定される深みのある鏡面反射 |
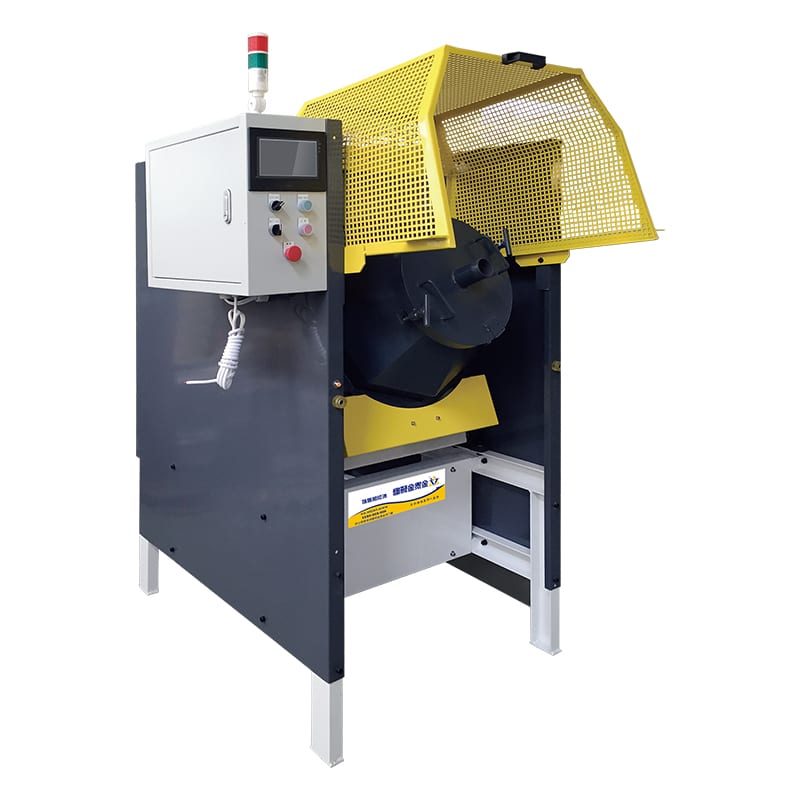
密閉ドラムとプログラマブルなタッチパネル式PLC操作盤を備えた自動研磨機。ホイール専用仕上げや多軸バレル研磨向けに、正逆回転制御、可変速駆動、急速メディア排出ポートを備えた密閉型回転バレル研磨機が採用されています。
迷入砥粒混入の危険性
単一ステーション方式のホイール研磨における主な課題はメディアの相互混入です:* 標準的なホイール研磨槽には300 kg〜600 kgのメディアが装入されます。* 3つの全工程を単一のボウルで実施する場合、工程3のジルコニアビーズを投入する前に、粗い工程1のメディアを1粒残らず排出しなければなりません。* 致命的な故障モード:排出バッフルやボウルスプリングの裏にわずか1個の120#プラスチックコーンが取り残され、工程3のバニシングサイクルに混入した場合、ジルコニア充填物の高圧縮圧を受けて柔らかいアルミリム表面を引きずられ、鏡面に深い螺旋状のガウジ傷を刻み込みます。これにより、最終5分の処理で$400のホイールが廃棄処分となります。
メディア排出の技術的ソリューション:
- 大容量空圧式排出ポート:量産機には開口径> 150 mmの底部接線方向または側壁空圧ダンプゲートが採用され、120秒以内に400 kgのメディアを受け取り用トートビンへ排出します。
- 高圧フラッシング洗浄:天井ホイストによる次期メディア投入前に、内蔵自動スプレーリングが空ボウル内に大流量水(80 L/min)を噴射し、開放された排出バルブから残留砥粒をすべて洗い流します。
- 専用セル構成(OEM標準):量産工場では3台構成セル(ボウル1:粗研磨、ボウル2:仕上げ研磨、ボウル3:光沢仕上げ)を構築し、メディア交換を完全に回避します。天井マニピュレーターが治具固定ホイールを30秒未満でボウル間搬送します。
メディア選定および容積充填比率の指針については、当社の振動バレル研磨機メディア選定ガイドをご覧ください。
タクトタイム最適化とボトルネック管理
鋳造・切削素材から鏡面研磨までを行う従来の単一ボウル振動研磨サイクルでは、ホイール1本あたり4.5〜6.0時間を要します。24時間連続稼働でも1台あたり日産わずか4本に留まり、乗用車1台分に辛うじて足りる程度です。
前工程のCNC加工ラインや出荷納期とホイール研磨のバランスを取るため、製造技術者は2つのサイクル短縮技術を採用しています:
``` サイクル短縮アーキテクチャ:
標準振動研磨シーケンス(合計:330分):[ステージ1:粗研磨 150分] ──► [ステージ2:仕上げ 120分] ──► [ステージ3:光沢研磨 45分] ──► 6時間/個
最適化ハイブリッドセル(合計:75分):[前工程CNCダイヤモンド切削:8分] └──► [ステージ1 事前ブラスト/直接精密研磨:35分] └──► [ステージ3 高エネルギー鏡面光沢研磨:30分] ──► 1.25時間/個 ```
1. 前工程加工と表面前処理
振動メディアだけでCNC旋削の大きなツールマークを削り落とそうとすると、何時間も浪費します。* 精密ダイヤモンド切削:前工程の旋盤仕上げパスを最適化(多結晶ダイヤモンド/PCDインサートを高送りで使用し、粗加工より微細な旋削面を形成)することで、ステージ1の樹脂メディア研削時間を150分から30〜45分へ短縮できます。* 局所ドライ事前ブラスト:重い型割り線や激しいリム傷のある鍛造ホイールでは、微細プラスチックメディアや植物性グリットによるスポット事前ブラストで厚い酸化被膜を2分で除去し、粗振動研磨をバイパスできます。
後工程の水洗および遠心乾燥の統合
鏡面光沢研磨サイクル終了後、アルミホイールは直ちにマスキングを解除し、脱イオン水でリンスして即座に乾燥させる必要があります。スポークポケットやバルブ穴内に水滴が滞留すると、落とせないカルシウム乾燥痕や大気酸化斑の原因となります。量産ホイールセルでは加熱式産業用遠心乾燥機や自動クリーンエアブローオフドライヤーを統合しており、この運用要件は乾燥が極めて重要なプロセス工程である理由の分析で詳述しています。
2. 多軸遊星回転と自由振動流動の比較
基本的な振動ボウルでは、ボウルが下部で振動する間、治具固定されたホイールが天井補助モーターにより1〜5 RPMで低速回転します。* 主軸駆動を正逆双方向サーボモーターに変更し、12〜25 RPMで正逆反転(時計回りに60秒、反時計回りに60秒)させることで、流動化メディアとホイールスポーク間の相対せん断速度が劇的に向上します。* この動的せん断によりステージ1およびステージ2のサイクルタイムが40%〜55%短縮され、影を作らずスポーク開口部全体を均一に研磨できます。
ライン統合と生産平準化に関する包括的な戦略については、スメアリングを起こさないアルミ部品のバレル研磨をご覧ください。
環境・安全衛生(EHS)とアルミスラッジ管理
アルミホイールの研磨では、水溶性化学コンパウンド液中に浮遊する微細なサブミクロン級のアルミ切粉が数千グラムも発生します。未処理の微細アルミ粉末は、工場内に深刻な化学的危険や爆発リスクをもたらします。
1. 水素ガス発生の危険性
密閉空間で微細なアルミニウム粒子が水と反応すると、発熱反応により可燃性の水素ガスが発生します:
$2Al + 6H_2O longrightarrow 2Al(OH)_3 + 3H_2uparrow$
* リスク: 無換気の沈降槽、密閉サンプ、配管内に湿潤アルミ切粉が堆積すると、水素ガスポケットが急速に形成されます。保全研削の火花や電気放電により爆発的な爆燃を引き起こす恐れがあります。 * 工学的対策: すべての廃水回収槽は上部開放型とし、強制通風で常時換気を行い、ATEX/NFPA準拠の非火花式排気システムを備える必要があります。
2. スラッジ分離技術
未処理の振動研磨廃水を公共下水に放流することは違法であり、硬化した水酸化アルミニウムケーキが工場配管を急速に閉塞させます。 * 自動ペーパーバンドろ過: ホイール研磨槽からの排水は自動送り式ペーパーフィルター(ろ過精度25 – 50\ μm)を連続通過します。使用済みろ紙は自動で搬送され、湿潤アルミケーキを密閉廃棄ドラムへ排出します。 * 高速遠心デカンター: ホイール研磨機を4台以上稼働する大規模設備では、2相遠心分離機が5\ μmまでの固体アルミ微粒子を分離し、水とコンパウンド液を清澄化してクローズドループ再利用を可能にします。
3. コンパウンドのpH管理
アルミニウムは両性金属であり、酸性・アルカリ性双方の環境で急速に腐食します。 * アルカリ黒化の落とし穴: コンパウンド濃度がアルカリ側に傾くと(pH > 8.5)、表面に暗灰色または黒色のスマット(不溶性水酸化アルミニウムおよび銅/ケイ素金属間化合物析出物)が発生します。一度アルカリ黒化が生じるとバフ研磨では除去できず、酸による化学剥離または再切削が必要になります。 * 酸エッチングの落とし穴: pHが5.5未満に低下すると、激しい粒界腐食がスポークフィレットを侵食し、微小ポアが生じて最終鏡面性を損ないます。 * 最適管理範囲: 自動注入ポンプでコンパウンド濃度を1.5% – 2.5%に維持し、compound-LC10などの配合液を用いて循環液を厳格にpH 6.8 and 7.8に緩衝保持しなければなりません。
各種合金の詳細な薬液供給原理については、金属用コンパウンド:アルミニウムと鋼の比較を参照してください。
大型商用トラックホイール(22.5" & 24.5"):安全性と疲労基準
商用鍛造トラックホイール(標準的な22.5 × 8.25または24.5 × 8.25の大型車用ホイールなど)の研磨仕上げには、乗用車向け意匠加工にはない重要な力学的・法規制上の制約が伴います。
``` 大型商用トラックホイールの重要検査部位:
[タイヤビードシートR部: 減肉量は0.15 mmを超えてはならない] ┌─────────────────────────┐ │ │ │ └──────────┐ │ │ [アウターリムフランジ] │ [リムウェル / ドロップセンター] │ │ │ └────────────────────────────────────┘ │ [通気孔/ハンドホールフィレット部: 応力集中部位 — 研磨前に微小亀裂の検出必須] ```
1. 高トルク重荷重固定治具
鍛造商用トラックホイールは単体で23 kg〜26 kgの重量があります。高速流動メディア槽内で遠心力および流体抵抗を受けると、スピンドル駆動部にかかる転倒モーメントは450 Ncdotmを超えます。 * 乗用車用標準チャックはこの荷重で致命的な破損を起こします。 * トラックホイール研磨機は高周波焼入れ合金スピンドル(最小⌀ 80 mm)を採用し、大型複列テーパーローラーベアリングで支持され、高トルクギヤードモーター(最小駆動出力7.5 kW – 11.0 kW)で駆動されます。
2. タイヤビードシート部の減肉限界
大型商用フリート車両のホイールは高空気圧(100 – 120 PSI / 6.9 – 8.3 bar)下で使用され、最大10,000 kgの車両総軸重を支えます。 * 長年の高速走行により、凍結防止剤、水分、タイヤ脱着時の摩擦が激しい孔食やビードシートの酸化を引き起こし、チューブレスタイヤの慢性的なエア漏れの原因となります。 * 規制上の制約: DOT(米国運輸省)、SAE J267、ISO 7141などの商用車規格により、リム部の最小肉厚が義務付けられています。 * 加工基準: 研磨は重要なビードシート形状を損なわずに酸化被膜を除去する必要があります。全研磨工程における半径方向の総取り代は≤ 0.15 mmに制御しなければなりません。深い孔食を除去しようとしてビードシートを過剰に研磨すると、リム肉厚が安全疲労限界を下回り、高速走行中にリムフランジが爆発的に破断・分離する重大な危険が生じます。
3. ハンドホール(通気孔)のエッジ仕上げ
商用トラックホイールのディスク部には8箇所または10箇所の大きな通気孔が設けられています。これらの穴は周期的なねじり疲労亀裂の起点となる主要な応力集中部です。 * 研磨メディアにより、すべての通気孔の周囲に連続的で滑らかなR面取り(R0.5 – R1.0 mm)を形成し、プレス加工やレーザー切断による微小ノッチを除去しなければなりません。 * 研磨加工を開始する前に、非破壊検査(蛍光浸透探傷試験/PTまたは渦電流探傷試験)により通気孔フィレット部に疲労微小クラックが存在しないことを確認する必要があります。
現場トラブルシューティングマトリクス:ホイール研磨欠陥の診断
| 発生不良 | 推定原因 | 検証方法 | 技術的是正処置 |
|---|---|---|---|
| センターボア真円度不良/拡大(ホイールがハブセントリックゲージ不合格) | 1. マンドレルシール破損による研磨スラリー侵入。<br>2. マンドレルの径方向拡張力過大によるボア塑性変形。 | 三点式内径マイクロメータを用い4軸でボア径を測定(許容上限 +0.05 mm)。 | 摩耗したショア90A拡径ウレタンスリーブを交換;マンドレルの空圧クランプ圧力が規定校正値(4.0 – 5.5 bar)内か確認。 |
| 外面のゆず肌/マイクロピッティング(鏡面にならず波状・ディンプル状の肌が発生) | 1. 振動振幅の過大、または大径ジルコニアメディアによる軟質金属へのピーニング。<br>2. 洗浄液滞留による酸腐食。 | 40倍の光学拡大鏡で表面性状を検査;処理液のpHを確認。 | 大径メディアから⌀ 3 mmジルコニアビーズに変更;モータ偏心ウエイト角度を縮小;コンパウンド供給量を確認し槽内pHを6.8〜7.8に維持。 |
| スポーク部の深刻なシャドウイング(ホイール表面は光沢研磨されるが、垂直なスポーク側面が未研磨のまま) | 1. メディア流速不足で狭いスポーク隙間に届かない。<br>2. スピンドル一方向回転による下流側ポケット面へのメディア供給不足。 | 高輝度検査照明下で目視検査;スポーク内側面のRaを測定。 | プログラムによるスピンドル双方向回転(60秒ごとに反転)を実施;球状メディアを、狭いスポーク抜き勾配に入り込むアングルカット三角樹脂メディアに変更。 |
| 濃灰色変色/黒化(サイクル後にアルミ表面に除去不能な暗色皮膜が発生) | 1. コンパウンドのpH > 8.5によるアルカリ溶解。<br>2. 微細なアルミスラッジがセラミックメディアの微細孔に目詰まり。 | 校正済みデジタルpH計で排水pHを測定;メディア表面状態を検査。 | 直ちに排液し清水で系内をフラッシング;中性`compound-LC10`を再充填しワーク無しで20分間のメディア自洗サイクルを実施。 |
| バルブ穴やリム凹部へのメディア噛み込み(メディアが固着しタガネでの手動除去が必要) | 1. メディア径がバルブステム穴(⌀ 11.5 mm)やスポーク水抜き溝(± 10%)と一致。<br>2. メディア摩耗による噛み込み限界サイズへの縮小。 | 部品図面と挟まり石の寸法を照合。 | 投入前にバルブ穴へ専用エラストマー製マスキングプラグを装着。装入メディアを定期的にふるい分け、破損・摩耗ペレットを廃棄。 |
容積充填の実務および流体力学については、充填率:歩留まりを左右する変数をご覧ください。
適用限界:ホイールにバレル研磨が適用できない場合
バレル研磨の振動ボウル機およびバレル装置は表面調整に極めて有効ですが、万能の補修工具ではありません。ホイールにおける特定の構造的・冶金的状態は、バレル研磨装置では解決できません:
- 重度の縁石傷および深いえぐれ傷(深さ > 1.5 mm):
振動研磨は微小バリを除去し、微細な加工目(深さ 0.05 – 0.15 mm)を平滑化します。バレル研磨で深い縁石傷を磨き落とそうとすると、周囲のスポーク形状を崩し、ホイールの構造バランスを損ないます。深いえぐれ傷には、加飾研磨の前にTIG溶接肉盛りと精密CNC旋盤による輪郭加工が必要です。
- 構造的ラジアル振れまたはリムの横曲がり:
真円度の崩れや曲がりのあるホイールは研磨では修正できません。構造的曲がりが > 0.5 mm のリムは、表面処理の前に局所誘導加熱を備えた油圧式ホイール修正機で機械的に矯正する必要があります。
- 超軽量鍛造マグネシウムレーシングホイール:
マグネシウム合金は水溶液と激しく反応します。標準的な水系振動研磨装置でマグネシウムを処理すると、重度のガルバニック酸化、点食、危険な水素ガス発生のリスクを伴います。マグネシウムホイールには、密閉された不活性雰囲気下で使用する専用の非水系炭化水素または乾燥有機研磨メディア(処理済みクルミ殻粒子など)が必要です。
- 粉体塗装ホイールのクリアコート剥離:
振動研磨メディアでは、厚いOEM自動車用粉体クリア塗膜(厚さ 80 – 150\ μm)を効率的に剥離できません。強靭なポリウレタンやポリエステルの塗膜が研磨衝撃を緩衝し、サイクルタイムを何時間も浪費します。ホイールはバレル研磨機へ投入する前に、加熱ベンジルアルコールまたは浸漬剥離槽で化学剥離する必要があります。
検証済み機械仕様とカスタム製造能力
中国・アモイの自社工場(1992年設立)で製造されるすべての産業用バレル研磨機および自動研磨ステーションは、認証された工業規格に準拠して製造されています:
* 欧州CE機械指令適合: 全装置ラインでCE機械指令に完全適合: * 認証書 M.2023.206.C88120(水平型、振動型、バレル型プラットフォーム。有効期限:2028-07-24。レポート:DTT230706S003 / S004)。対象モデル:ZL150、ZL300、ZL450、HG70A、WFX50B、LLG40、LLQ120、YH-680D、ZL150、YG350、YG450、HBPG-01、HBPG-02、GSLX-120。 * 認証書 M.2023.206.C88121(垂直型および回転型プラットフォーム。有効期限:2028-07-24。レポート:DTT230706S005 / S006)。対象モデル:LX80B、CJS480A、CJS320、CJG480A、CJG320、BJ160B、BLG400、BLG200(認証機種計21モデル)。 * ISO 9001品質マネジメントシステム認証: 中建認証有限公司発行の現行有効証明書 00726Q01571R001(有効期限:2029-06-02)。表面処理機および研磨機の製造・販売を対象。 * 知的財産: 取得済みの24件の中国知的財産権(1件の発明特許、17件の実用新案特許、6件の意匠特許を含む)に裏付けられています。工場認証の検証基準については、バリ取り機・研磨機メーカーの審査方法を参照してください。
OEMカスタム治具およびライン統合サービス
乗用車、モータースポーツ、商用トラックなどでホイール形状、オフセット量(ET)、PCD(ピッチ円直径)、ハブボア構造が異なるため、当社はお客様の設計図面に合わせてカスタム治具ソリューションおよび自動研磨セルを設計・製造します。
当社は未検証の汎用チャックを備えたカタログ通りの既製品ホイール研磨機は供給しません。求められるのはカタログ都合ではなくワークに即した判断です。ワーク、目標サイクルタイム、合金仕様に合わせて治具仕様を決定し、専用エア拡張マンドレル、メディア自動交換ダンプシュート、適合する薬液供給システムを構成します。
テスト検証用のホイール図面の提出や、カスタム研磨セルの設計に関するご相談は、技術お問い合わせ窓口より当社の技術スペシャリストへ直接ご連絡ください。
 +86-592-2381506


 サポートされているIPv6ネットワーク
