


`バレル研磨における水硬度`:石灰石けんスカム、鋼球の黒ずみ、白い乾燥輪ジミの防止
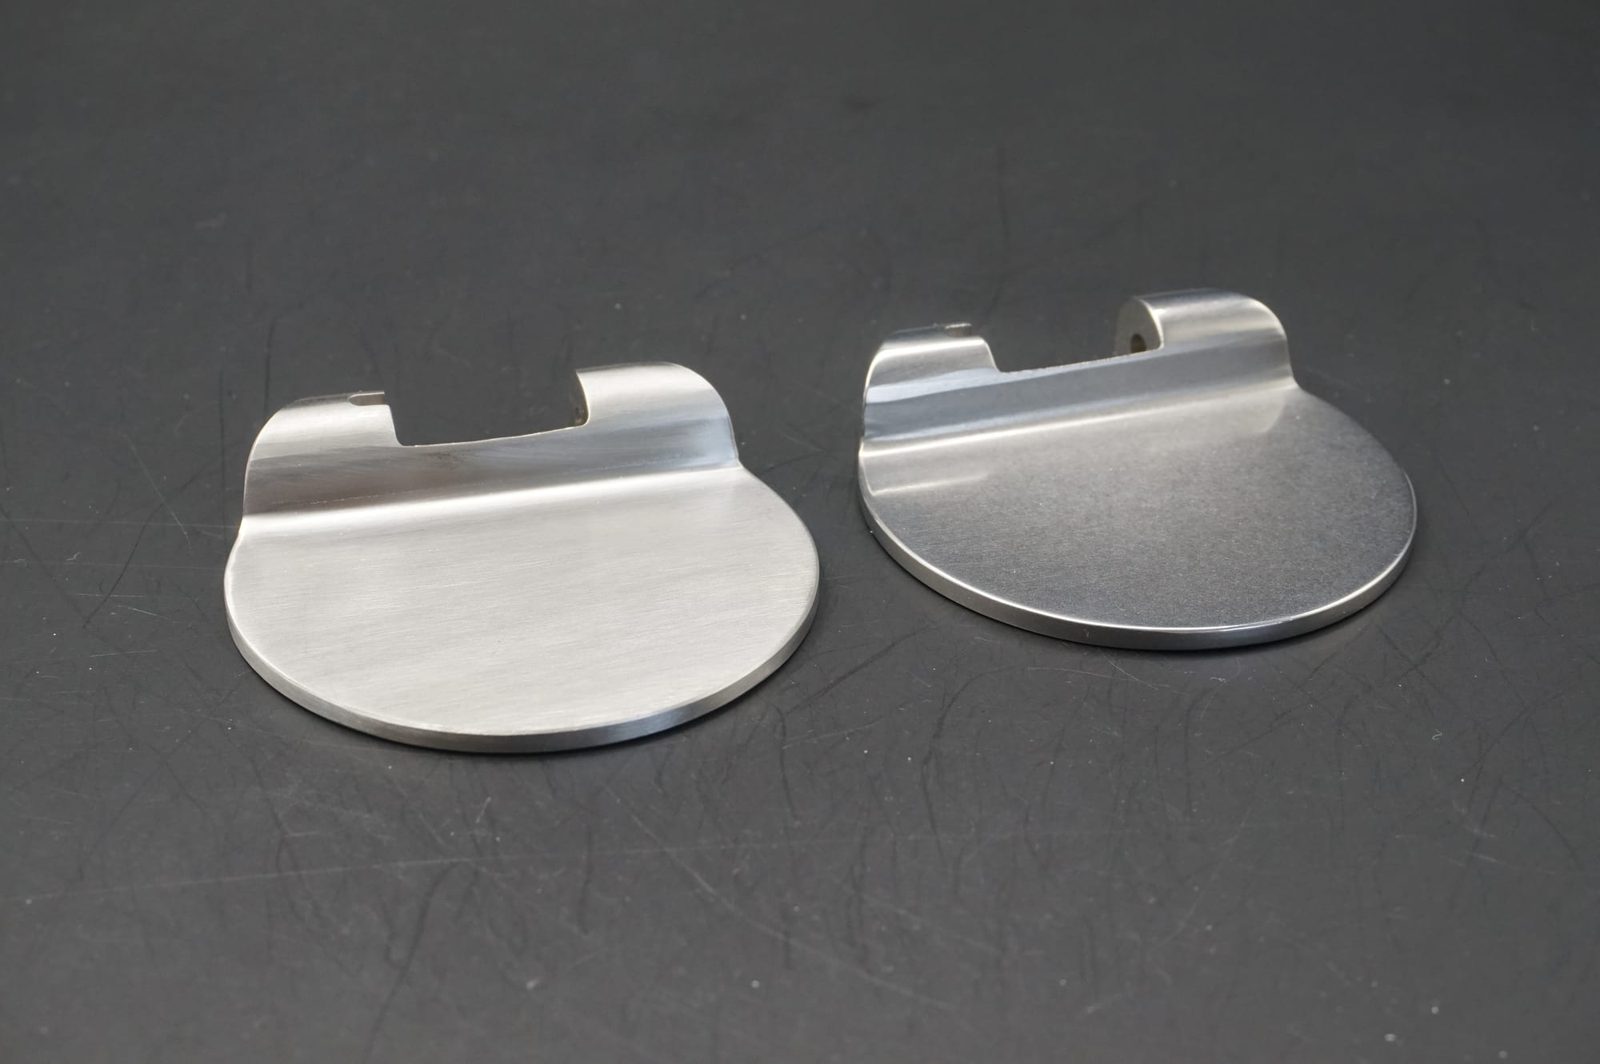
`ZL`円形バレルや`ZXL`/`L1300`–`L1800`分割トラフにおいて、鏡面ステンレス製カトラリーの頑固な白い乾燥輪ジミ、バニシング仕上げ真鍮のくすんだ灰色の曇り、あるいは`304`ステンレス鋼球の黒ずみを調査している仕上げ工程の監督者は、コンパウンドドラムにもメディア投入量にも欠陥がないことに気づくことがよくあります。原因は、溶存カルシウムおよびマグネシウムの重炭酸塩を多く含む`バレル研磨における水硬度`の高い補給水にあり、これがアニオン系研磨界面活性剤と化学反応して不溶性の石灰石けんスカムとして析出するのです。その粘着性のある灰色の鉱物膜は`高周波`セラミック砥石を覆い、多孔質の`高アルミナ`球の気孔を塞ぎ、さらに加熱式の`35`、`35A`、`70`、および`70A`遠心乾燥機の内部でワーク表面に白いミネラルの輪ジミを焼き付けます。`バレル研磨における水硬度`を適切に管理することで、不安定な複数シフトのバニシング作業が再現性の高い光学的輝きへと生まれ変わります。
`バレル研磨における水硬度`が研削性と鏡面光沢を損なう仕組み
カルシウム・マグネシウムとバニシングコンパウンドの反応
高潤滑性の`compound-JTJ20`、`JTJ25`、`JTJ60`、`JTJ50`、および`HM3`を含むほとんどの液体バニシング用界面活性剤は、移動するメディアと金属表面の間に滑らかな膜を形成する精密に調整された湿潤剤・潤滑剤に依存しています。硬水の井戸水や未処理の工場水道水がスプレーマニホールドに流入すると、溶存カルシウムイオンとマグネシウムイオンが活性界面活性剤分子と即座に結合し、凝乳状で不溶性のステアリン酸カルシウムおよびマグネシウム石けんの沈殿物を生成します。これらの沈殿物は鋼球の滑り接触を潤滑する代わりに、槽壁やワーク表面に付着してくすんだ灰色のスカムとなります。
硬水が`304`ステンレス鋼球と`高アルミナ`球を黒ずませる理由
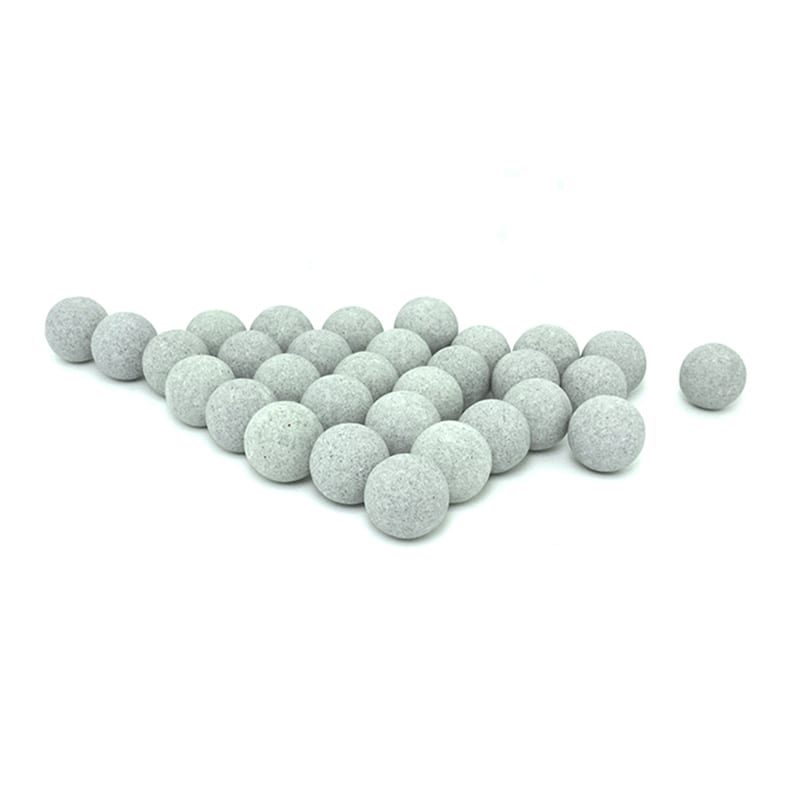
工場が軟水を断続的にしか供給していない場合でも、`LLF120`遠心バレルや`ZL`円形バレルの運転中に、カルシウム石けんの凝集物が鉄分を含まない`高アルミナ`球の微細な表面気孔に入り込み、`304`ステンレス鋼球にも付着します。シフトを重ねるうちに、閉じ込められた鉱物膜が微量の金属微粉とともに酸化し、輝く鏡面鋼球をスレートグレーに変色させます。黒ずんだ鋼球は、`compound-LC10`を用いた温水・メディアのみの空運転洗浄で再生されるまで、`304`/`316`ステンレス製バルブや真鍮継手に曇った灰色の筋を転写し続けます。
ステージ1バリ取りにおける`セラミックメディアの目詰まり`の加速
`compound-LC10`または`JTS5`とともに`高周波`セラミック砥石や軽量レジンプラスチックコーンを使用するステージ1ラインでは、`バレル研磨における水硬度`が残留CNC切削油によるダメージをさらに増幅させます。カルシウム沈殿物が微細なセラミックボンド粉と微量の加工油を結びつけ、砥石の気孔全体に耐水性のグレーズ膜を形成するため、バリ取り速度を劇的に低下させるセラミックメディアの目詰まりを引き起こします。詳しくはセラミックメディア目詰まり修復ガイドをご覧ください。
加熱式`35A`/`70A`遠心乾燥機内部での蒸発ミネラル輪ジミ
槽内での湿式バニシングがきれいに完了しても、加熱式の`35`、`35A`、`70`、または`70A`遠心脱水乾燥機へ投入する直前に未処理の硬水水道水で仕上げ品をリンスすれば、外観不良は避けられません。高温・高速の気流が熱いステンレスや真鍮表面から純粋な水蒸気だけを瞬時に飛ばす際、溶存していた重炭酸カルシウムの滴がすべて、止まり穴や平面にくっきりとした白いミネラル輪ジミやチョーク状の斑点として残留します。
| 給水種別 | 鉱物沈殿リスク | ステージ1 `LC10`/`JTS5`への影響 | ステージ2 `JTJ20`/`HM3`への影響 | 乾燥・スポット制御 |
|---|---|---|---|---|
| 未処理の硬水井戸水/水道水 | 高い(カルシウム/マグネシウム凝集物) | 目詰まりとノズル結晶付着を加速 | 鋼球を黒ずませ、くすんだ灰色の曇りを発生 | 乾燥後に白いミネラル輪ジミが残留 |
| イオン交換軟水 | 極めて低い(カルシウム置換済み) | 気孔を清潔に洗い流し、鋭い研削を維持 | 明るい`304`鋼球と`高アルミナ`球を維持 | スケールを大幅に低減(微量の塩膜のみ) |
| 逆浸透膜(RO)/純水リンス | 溶存硬度塩分ゼロ | 清浄な選別機スプレーに最適 | 最大の鏡面深みとコントラスト | `35A`乾燥後もシミのない光学的明瞭度 |
| 汚れたクローズドサンプ循環 | 極めて高い(蒸発により塩分が濃縮) | 急速な泥目詰まりと研削停滞 | ワーク全体に深刻な灰色スマット | 重度のミネラル斑点と手直し発生 |
あらゆる機種・メディアプラットフォームにおける硬水感受性
連続式`ZL`・`ZXL`一過性スプレーライン vs. 密閉式`OBD`チャンバー
`ZL`円形バレルおよび`ZXL`/`L1300`–`L1800`トラフにおける連続的なフロースルー式バレル研磨では、上部スプレーバーから常に新水が流入するため、原水の水硬度が毎分の薬液消費量と石灰石けんの析出速度を直接左右します。対照的に、`OBD-30`..`100`磁気研磨機や`LLF120`遠心バレルは密閉された静的浴槽で稼働するため、サイクル中の蒸発と発熱によって溶存塩分が濃縮されます。`OBD-30`..`100`チャンバー内で`compound-HM3`または`JTJ50`とともに軟水または純水を使用することで、曇り膜の発生を完全に防ぐことができます。
多孔質`高周波`セラミックおよびレジンプラスチックコーンの保護
多孔質のビトリファイドセラミック三角柱やレジンボンドプラスチックコーンは、表面の微細流路の奥深くまで液体を吸収します。硬水の水道水を`compound-LC10`や`JTS5`ラインに供給すると、夜間停止中に砥石の気孔内で鉱物塩が結晶化し、表面質感を硬化させて金属シルトを閉じ込めます。軟水の一過性給水は、セラミックおよびプラスチックの気孔を開いた状態に保ち、自生作用を維持します。詳細はセラミックバレルメディアガイドおよび合成プラスチックバレルメディアガイドをご参照ください。
明るい`304`ステンレス鋼球と`LLF120`遠心バレルの保護
`compound-JTJ20`、`JTJ25`、または`JTJ60`で稼働する重い`304`ステンレス鋼球は、鋼球表面が顕微鏡レベルで清潔かつ潤滑された状態にある場合にのみ、鮮やかな冷間圧延鏡面光沢を発揮します。硬水スケールは鋼球をくすませ、バレル蓋ガスケットやドレンプラグの周囲に白い残留物を残します。軟水化した補給水と校正されたペリスタルティック定量供給を組み合わせることで、洗浄間の数ヶ月間にわたり輝く`304`鋼球床を維持できます。
`ザマック`、真鍮、銅、および`6061`アルミニウムの特殊な脆弱性
非鉄金属部品(`真鍮`、`銅`、`6061`アルミニウム、および`ザマック`亜鉛合金)は、硬水由来のアルカリ性鉱物堆積物が研磨面に乾燥付着すると、鉄鋼よりもはるかに早く外観変色を起こします。拭き取り可能な白い斑点にとどまるステンレス鋼とは異なり、高ミネラル水道水が温かい受けトレイに溜まると、数分以内に生材の真鍮やアルミニウム表面に淡くくすんだ輪ジミがエッチングされてしまいます。そのため、選別機での軟水スプレーリンスと直後の`35A`/`70A`乾燥が不可欠となります。
仕上げ工場向けの実用的な水処理と流体セットアップ
振動バレルマニホールドへのポイントオブユース軟水器の設置
鏡面バニシングを改善するために、工場全体の冷却塔給水をすべて精製する必要はありません。`ZL`、`ZXL`、`LLF120`、および`OBD`仕上げマニホールドの直上流に専用の工業用イオン交換軟水器スキッドを設置するだけで、手頃なコストでカルシウムイオンとマグネシウムイオンを確実に除去でき、さらに`compound-JTJ20`、`HM3`、および`LC10`のドラム消費量削減によって短期間で投資回収できることが少なくありません。
選別機リンスバーへの逆浸透膜(RO)または純水ミストの追加
標準的な軟水は槽内のカルシウム石けんスカムを防ぎますが、わずかな溶存ナトリウム塩を含んでいるため、鏡面カトラリー、時計ケース、PVDめっき前処理ブラケットにはごく薄い光学的曇りが残る場合があります。振動選別スクリーンの直上に専用の低流量RO/純水最終清浄スプレーバーを設置することで、排出されるワークが加熱遠心乾燥機に入る直前にミネラルフリーのシミなしリンスを施せます。
`フロースルー式バレル研磨`と沈殿槽の清浄な維持
どれほど純度の高い軟水であっても、汚れて滞留したサンプから汲み上げていては台無しです。軟水化した補給水は必ず連続的な一過性フロースルー式バレル研磨と組み合わせ、清浄な底部グレートから多段バッフル沈殿槽へ排水して、剥離したシルトと溶存硬度成分が槽内に蓄積しないようにしてください。
ペリスタルティック逆止弁とスプレーノズルの鉱物結晶付着監視
硬水は真鍮製スプレーチップやペリスタルティック注入クイルの内部に白く硬い炭酸塩の結晶を堆積させ、コンパウンド流量を徐々に絞ってスプレーの扇形パターンを歪ませます。軟水へ切り替えることでノズルのスケーリングを解消できます。また、ペリスタルティック定量供給を安定させるため、定期的に注入クイルを点検して温水に浸漬清掃してください。
後段乾燥、乾式有機バフ仕上げ、および酸/アルカリ安全管理
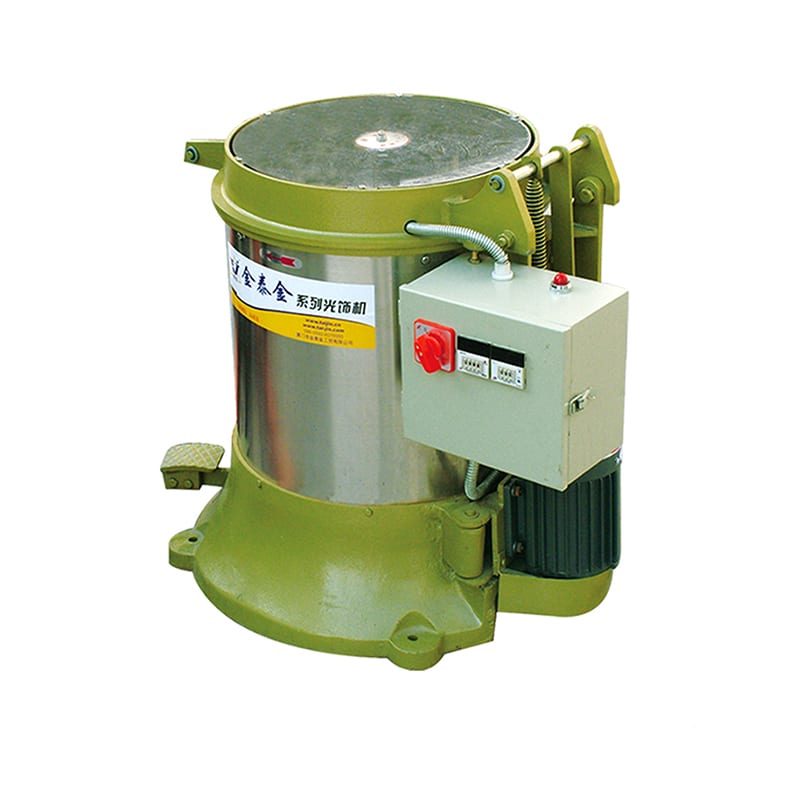
リンス直後の`35`/`35A`/`70`/`70A`遠心脱水乾燥
水洗後の濡れた部品を工場の通い箱でゆっくり自然乾燥させてはなりません。選別機のスプレーリンスバーから直ちに予熱済みの`35`、`35A`、`70`、または`70A`遠心脱水乾燥機へワークを移し、遠心振り切りと温風気流によってシミが形成される前に平面やねじ部から残留水分を飛ばしてください。詳細は遠心乾燥機ガイドをご覧ください。
光学的曇りゼロを実現する最終乾式`コーンコブ`または`クルミ殻`研磨
医療器具、宝飾パーツ、展示用真鍮トリムなどで乾燥痕の曇りを一切許さない場合は、温風遠心乾燥させたワークを`コーンコブ`または細粒`クルミ殻`(`8#-80#`)メディアを充填した乾式加温槽へ移してください。なお、乾式有機メディア槽には水や液体コンパウンドを絶対に添加しないでください。詳しくはコーンコブ乾燥メディア粒度ガイドをご参照ください。
酸性`MC8`スケール除去剤が真鍮や軟水リンスの解決策にならない理由
作業者が非鉄金属用バレル内の硬水石灰スケールを溶かそうとして酸性の`compound-MC8`スケール除去剤を注入することがありますが、これは真鍮、`ザマック`、アルミニウムに即座に黒色のピッティングを引き起こします。`compound-MC8`は独立した炭素鋼スケール除去セル専用とし、黒ずんだ`高アルミナ`球や`304`ステンレス鋼球の再生には、温かな清浄水と`compound-LC10`を使用してください。
前段部品洗浄機からのアルカリ洗剤持ち込みの防止
前段の脱脂機で十分にリンスされず、高濃度のアルカリ洗浄液が滴る状態のワークが振動ラインに搬入されると、その持ち込み液が硬度の高い振動バレル水と反応して重い凝乳状のスカムを生成します。前段脱脂の後に清浄な軟水リンス工程を追加し、ワークが清潔かつ中性に近い状態で振動バレルへ入るようにしてください。
硬水によるダメージを受けたメディア床とワークの診断・再生
黒ずんだ`304`鋼球と目詰まりしたセラミック砥石の安全な剥離洗浄
`バレル研磨における水硬度`によってすでに`304`ステンレス鋼球がスレートグレーに変色したり、`高周波`セラミック砥石が滑ったりしている場合は、温かな軟水と適切な量の`compound-LC10`を用いて槽内でメディアのみの空運転剥離洗浄を排水が透明になるまで行い、直ちに軟水の一過性スプレーフローを復旧させてください。
| 硬水症状 | 考えられる根本原因 | 応急処置 | 予防標準 |
|---|---|---|---|
| 鏡面ワークの白いチョーク状輪ジミ | リンス後の硬水水道水の蒸発 | RO/軟水で再リンスし、`35A`乾燥を実施 | 軟水/RO選別機リンス+加熱遠心乾燥 |
| スレートグレーに黒ずんだ`304`鋼球 | 石灰石けんスカム+金属微粉の蓄積 | 透明になるまで`LC10`温水空運転剥離洗浄 | 軟水供給+`JTJ20`/`JTJ60`フロー |
| `高アルミナ`球表面の粘着性凝集物 | 硬水と`HM3`/`JTJ50`の反応 | 槽を水洗し、`LC10`温水洗浄後、給水を切替 | 非鉄金属セルへの軟水マニホールド供給 |
| 結晶付着によるスプレーノズル詰まり | ノズル先端での炭酸カルシウム析出 | 取り外し可能なチップをオフラインで安全にスケール除去 | 軟水供給+月次のノズル点検 |
| セラミック砥石の早期目詰まり | 硬水+未洗浄のCNC切削油 | 砥石を剥離洗浄(`LC10`)し、ワークを脱脂 | 前段アルカリ洗浄+清浄軟水フロー |
スケール蓄積後の`メディア選別`とライナー健全性の再点検
重度のカルシウム石けんの蓄積は、割れたセラミック片を槽の排水グレートやポリウレタンリブに接着させることがあります。週次のメディア洗浄時に底部排水スリットをブラシで清掃し、ポリウレタン槽ライナー交換ガイドに従ってポリウレタンリブの摩耗を点検した上で、メディア選別・補充SOPを用いて破損した欠片を篩い分けてください。
シンプルな週次水硬度ディップストリップ点検の定着
振動バレル仕上げマニホールドの横に安価な硬度試験紙を常備し、シフトリーダーが毎週月曜日の朝に数秒で軟水器の再生状態を確認できるようにしてください。樹脂タンクの能力低下や軟水器バイパス弁の開状態に早期に気づくことで、最終検査前に何千個ものシミ付き不良品が出るのを防げます。
薬液・乾燥レシピと併せた水質の文書化
すべてのラミネート加工されたステーション設定シートに、補給水源(`軟水` vs. `RO/DI`リンス)、`ペリスタルティック定量供給`ダイヤル設定、メディア種類、および`35A`/`70A`乾燥タイマーを記録し、複数シフトのチームが一年を通じて均一な光学的明瞭度を維持できるようにしてください。
合金・薬液別の硬水対策
`JTJ20`、`JTJ25`、および`JTJ60`ステンレス鋼球バニシングラインの保護
強化型`ZL`円形バレルおよび`LLF120`遠心バレル内でのステンレス鋼球バニシングでは、`304`鋼球が`304`/`316`ステンレス製カトラリー、バルブ、外科用クランプの表面を滑らかに滑るよう、冴えた清潔な表面潤滑性が求められます。硬水中のカルシウムイオンは`compound-JTJ20`、`JTJ25`、および`JTJ60`から活性潤滑性を奪い、輝く鋼球をスレートグレーに変色させて鏡面の深みを損ないます。最大のコントラストを得るには、軟水化したプロセス水をステンレス用光沢コンパウンドガイドおよび粗金属研磨用コンパウンドガイドのレシピと組み合わせてください。
真鍮およびアルミニウムにおける`HM3`・`JTJ50`非鉄金属鏡面研磨の保護
非鉄金属の真鍮継手、`ザマック`亜鉛部品、および`6061`アルミニウムブラケットは、アルカリ性のカルシウム沈殿物が明るい素地金属に淡い曇りの輪ジミをエッチングするため、鉄鋼よりも早く硬水シミが現れます。軟水化した槽内給水と選別スクリーン上の清浄なRO/DIリンスバーを併用することで、`高アルミナ`球を清潔に保ち、`compound-HM3`または`JTJ50`によるシミのない鏡面光沢を実現します。詳細は真鍮用研磨コンパウンドガイドおよび高アルミナ研磨メディアガイドをご覧ください。
水質が変動する工場での`LC10`、`JTS5`、および`MC8`ステージ1ラインの管理
ステージ1のバリ取りセルであっても、軟水化した補給水から顕著な恩恵を受けます。`compound-LC10`セラミック運転および`compound-JTS5`薄板プレスラインにおいて、軟水は多孔質砥石内部の鉱物結晶付着を防ぎ、平ワッシャー間の毛細管石けんスカムによる密着を阻止します。一方、`compound-MC8`を使用する独立した炭素鋼スケール除去ラインでは、清浄な一過性軟水が溶解した鉄塩をスケールが再付着する前に多段バッフル沈殿槽へきれいに洗い流します。
軟水器樹脂の再生とRO膜除去率の監査
生産中に未処理の硬水バイパス水が稼働中の`ZL`や`OBD-30`..`100`ラインに流入しないよう、自動軟水器の再生は非稼働時間帯にスケジュールしてください。また、樹脂床の劣化や塩水タンクの枯渇を即座に検知できるよう、スプレーバー圧力点検と並行して週次の硬度試験紙測定値を記録してください。
加熱式`35A`/`70A`遠心乾燥と温風`コーンコブ`バフ仕上げの統合
軟水化した槽内水とRO/DI選別機リンスを用いても、鏡面ステンレス製カトラリー、外科用クランプ、真鍮部品は、工場の空気中で水滴が蒸発する前に、直ちに予熱済みの`35`、`35A`、`70`、または`70A`遠心脱水乾燥機へ投入する必要があります。微量の曇りも許されない展示用光学表面の場合は、加熱遠心乾燥に続いて専用の乾式槽内で温かい`コーンコブ`または細粒`クルミ殻`(`8#-80#`)メディアによる短時間の乾式パスを行ってください。乾式有機メディアには水や湿式コンパウンドを絶対に入れないでください。
多段バッフル沈殿槽からの硬水由来スケールの隔離
軟水セルと従来の硬水セルを排水する際は、沈殿槽の堰板に浮遊する石灰石けんの凝集物を常にスキミング除去し、清澄排水が工場排水溝を詰まらせたり次のバスケットを汚したりしないよう、スケジュール通りに第1室の鉱物スラッジを引き抜いてください。出荷製品にミネラル斑点や曇りが出るずっと前に硬水のドリフトを検知できるよう、薬液ドラム使用量、`304`鋼球の光沢、および`35A`/`70A`乾燥の明瞭度を軟水器の塩再生記録と照合するシンプルな月次レビューを定着させてください。すべてのシフトが一貫して対応し、`304`鋼球を明るく、`高アルミナ`球を清潔に、そしてステンレスや真鍮の仕上げ部品を完全にシミのない状態に保てるよう、予備の硬度試験紙、清潔な交換用スプレーノズル、および文書化された`compound-LC10`鋼球洗浄手順書を各振動バレル制御盤のすぐ横に掲示してください。
工場能力および検証済みバレル研磨供給
1992年創業のXiamen Jin Tai Jin Grinding Technology Co.,Ltd.(`SurfacePolish`)は、24件の登録中国知的財産権と認証施設(`ISO 00726Q01571R001`、`CE M.2023.206.C88121`、および`CE M.2023.206.C88120`)における200,000+件以上の導入実績に裏打ちされた21機種のプラットフォームを設計・製造しています。`ZL`円形バレル、`ZXL`/`L1300`–`L1800`分割トラフ、`LLF120`/`LLB50`遠心研磨機、`OBD-30`..`100`磁気研磨機、および`35`/`35A`/`70`/`70A`乾燥機に加え、`高周波`セラミック、レジンプラスチックコーン、`高アルミナ`球、`304`ステンレス鋼球および磁気ピン、`コーンコブ`、`クルミ殻`(`8#-80#`)に適合した`LC10`、`MC8`、`JTS5`、`HM3`、`JTJ20`、`JTJ25`、`JTJ50`、および`JTJ60`コンパウンドを供給しています。標準機は25–35日、カスタムラインは45–60日で出荷します。無料の工程検証のために、サンプルワークを`surface-polish.com`までお送りください。なお、当社は工業用逆浸透膜プラント、塩水再生式軟水器、ボイラー水処理薬品は供給しておりません。
`バレル研磨における水硬度`に関するよくある質問
`バレル研磨における水硬度`は研磨品質にどのように影響しますか?
硬水中の溶存カルシウムイオンおよびマグネシウムイオンは、バニシングコンパウンドと反応して粘着性・不溶性の石灰石けんスカムを形成します。このスカムが`304`ステンレス鋼球を黒ずませ、`高アルミナ`球の気孔を塞ぎ、セラミック研削を遅らせ、乾燥後のワークに白いミネラル輪ジミを残します。
硬水だと仕上げ用コンパウンドをより多く購入する必要がありますか?
はい。硬水中のミネラルがメディアとワークの接触面を潤滑する前の活性界面活性剤を中和してしまうため、基本的な濡れ性を維持するだけでも`JTJ20`、`HM3`、または`LC10`を過剰投入せざるを得なくなります。水を軟水化することで、薬液ドラムの使用量は即座に削減されます。
軟水を使えば鏡面ステンレス鋼の白い乾燥斑点を止められますか?
軟水はチョーク状のカルシウム輪ジミをきれいに防ぎます。微量の溶存ナトリウムさえも消したい高光沢光学部品の場合は、振動選別スクリーンに清浄なRO/DI最終スプレーリンスバーを追加し、続いて加熱式`35A`/`70A`遠心乾燥を行ってください。
硬水スカムで黒ずんだ`304`ステンレス鋼球や`高アルミナ`球を洗浄するにはどうすればよいですか?
温かな軟水と`compound-LC10`を用いて、排水が透明になるまで槽内でメディアのみの空運転剥離洗浄を実施し、その後、給水マニホールドを軟水へ切り替えてください。
真鍮バニシング槽内の硬水スケールを溶かすために酸性の`MC8`スケール除去剤を使うべきですか?
真鍮、アルミニウム、`ザマック`、または`高アルミナ`の非鉄金属ラインには、酸性の`compound-MC8`を絶対に使用しないでください。`MC8`は即座に酸ピッティングと黒変を引き起こします。メディア床の洗浄には安全な`LC10`を使用し、上流の軟水化を改善してください。
なぜ`OBD-30`..`100`磁気研磨機も硬水の影響を受けるのですか?
`OBD-30`..`100`磁気チャンバーは密閉液槽での運転中にわずかに発熱するため、硬水の水道水が蒸発して真鍮や宝飾パーツの表面にミネラルが急速に濃縮されるためです。`HM3`や`JTJ50`の浴液は、軟水または純水で希釈してください。
湿式再リンスなしで、乾式`コーンコブ`または`クルミ殻`メディアだけで硬水スポットを除去できますか?
温かい乾式`コーンコブ`によるバフ仕上げは淡い軽い水曇りをきれいに拭き取れますが、頑固に焼き付いたカルシウムミネラルの輪ジミには、清浄な軟水/ROリンスと直後の`35A`/`70A`遠心乾燥が必要です。
工場の配管を更新する前に、軟水化したプロセス水で自社ワークをテストするにはどうすればよいですか?
代表的な未加工生産ワークを`surface-polish.com`の無料ラボ検証へお送りください。当社のエンジニアが管理されたステージ1およびステージ2サイクルと加熱`35A`/`70A`乾燥を実施し、ご注文前にシミのない仕上がりサンプルをご返送いたします。
 +86-592-2381506


 サポートされているIPv6ネットワーク
