


クルミ殻メディア:切削ではなく擦過で仕上げる乾式研磨材
クルミ殻メディアは、切削ではなく擦過によって作用する乾式研磨材です。鋭利な砥粒がなく、硬く不規則な粒子が表面に押し当てられるという物理的な違いだけで、対応可能な用途と不可な用途、そしてセラミックや一般的な相棒であるコーンコブと挙動が大きく異なる理由が説明できます。
クルミ殻に関する情報の多くは粒度や用途を列挙していますが、本稿ではそのメカニズムを解説します。メカニズムこそが、ワークに適した研磨材であるかを決める判断基準だからです。
クルミ殻メディアの物理的実態
工学的観点から見た特性
クルミ殻は、不規則でやや角張った表面を持つ硬質で強靭な有機質素材です。セラミック砥粒のような結合砥粒は含まれていません。ワーク表面に押し当てられ、擦ることで作用します。
これによる直接的な3つの結果:
| 特性 | 加工機内での挙動 |
|---|---|
| 結合砥粒なし | 切りくずを切削するのではなく、反復接触により緩やかに母材を除去 |
| コーンコブより硬く、セラミックより軟質 | バリや軽微なスケールは除去可能だが、切削加工面の肉厚除去は不可 |
| 不規則でやや角張った形状 | 平滑なメディアが素通りする隅部に入り込み、軟質材に食い込む |
| 吸収性 | 油分、水分、コンパウンドを吸収。一部のワークには有用だが、問題となる場合もある |
| 破砕する | クルミ殻は微粉を発生させる消耗材であり、稼働に伴い研磨材の性質が変化する |
重要なのは擦過メカニズムです。これが、クルミ殻が軟質金属の軽微なスケール、変色、フラッシュ、バリの除去に優れ、機械加工痕や深いキズの除去に適さない理由です。それらには切削作用が必要ですが、クルミ殻には切削力がないためです。
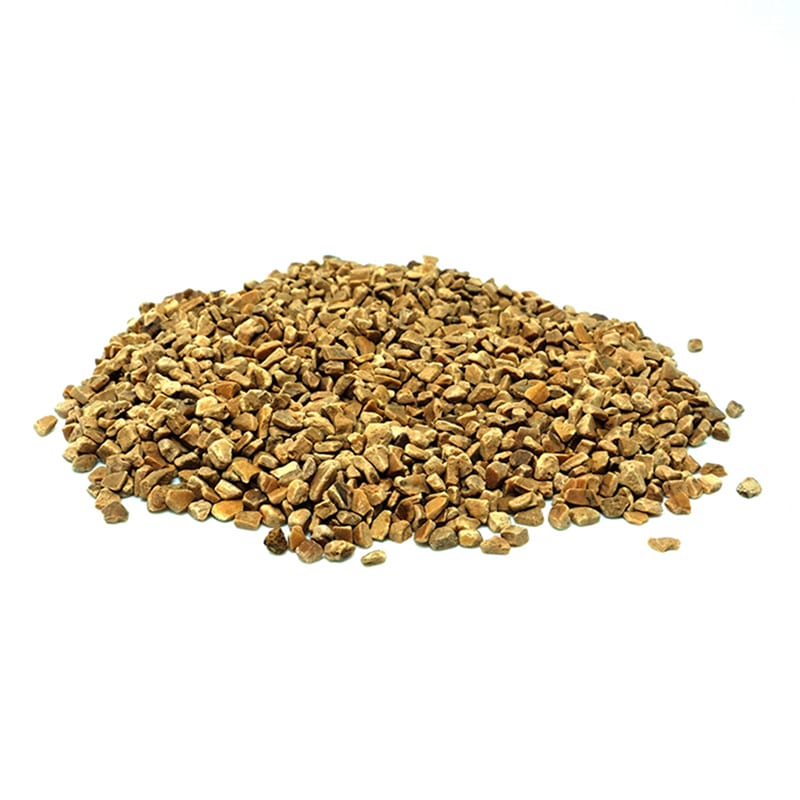
クルミ殻メディアの実体は、まさに結合砥粒を持たない、不規則で角張った粒子です。その形状こそがメカニズムのすべてであり、切りくずを切削するのではなく、擦りながら隅部に入り込みます。軽微なスケールや軟質金属のバリを除去できても、切削加工面の肉厚除去ができないのはこのためです。同サイズの丸みを帯びたメディアでは、バリ取りすべきエッジを素通りして磨いてしまいます。
クルミ殻メディアの得意分野
適した4つの加工用途
擦過作用が制約ではなく利点となる4つの用途:
1. 軟質金属のバリ取りおよびエッジ仕上げ。 アルミニウム、真鍮、銅、亜鉛ダイカスト。ステンレス用のセラミック研磨材はこれらにスメア(擦れ傷)を生じさせますが、クルミ殻なら削りすぎずに加工できます。
2. 変色、軽微な酸化皮膜、ハンドリング痕の除去。 擦過によって母材を削ることなく皮膜を除去できるため、すでに最終寸法に仕上がっているワークに重要です。
3. 水を使用できない乾式工程。 クルミ殻は乾式メディアです。水濡れ厳禁のワーク(特定のアセンブリ、内部に水分が残りやすい部品、一部のプラスチック)において、これは好みの問題ではなく、研磨材を決定づける制約条件となります。
4. コンパウンドの保持が必要な研磨。 クルミ殻はコンパウンドを吸収・保持してワークに作用させます。コーンコブと同様の役割ですが、切削力が高く、吸収量は少なくなります。
クルミ殻メディアに不可能な加工(加工時間を延ばしても解決不可)
対応できない加工用途
購入前に一読すべきセクションです。クルミ殻研磨材を採用したものの、適合しないことが判明する典型的な加工例だからです。
肉厚除去はできません。フライス加工面を削り落とす必要があったり、根元に厚みのあるバリを除去する場合、クルミ殻では不可能です。サイクル時間を延ばしても表面の摩擦が強まるだけで、切削作用に変わることはありません。
既存のキズは除去できません。クルミ殻はキズを削り落とすのではなく、キズの上から磨いてしまいます。深いキズにはまず切削工程が必要であり、研磨材の選定以上に工程順序が重要です。
メディアより小さい微細部には届きません。すべてのバラ積みメディアに適用される原則がここでも当てはまります:メディアは最小部位の約3分の1を超えてはなりません。したがって、3 mmのスロットには1 mm以下のメディアが必要であり、その選択肢は連続的ではなく、落とし穴を挟んだ2つの安全領域に分かれます。開口部の約1.3倍を超えるメディアは完全に中に入らず、スロットはコンパウンドのみで仕上げられます。3分の1未満のメディアは自由に出入りします。その中間サイズはすべて挟まります:3 mmのスロットでは概ね2.0〜3.2 mmの範囲となり、「可能な限り形状に近いサイズを選ぶ」という直感がまさに導いてしまう領域です。挟まったメディアは機械を停止させ、噛み込み部に打痕を残し、あるワークで成功した研磨材が別のワークで失敗する最大の原因となります。クルミ殻は幅広いサイズが揃っていますが、ワークが要求するあらゆるサイズがあるわけではありません(これは仕様選定の課題であり、欠陥ではありません)。
微粉が問題となる箇所には使用できません。クルミ殻は破砕して微粉を発生させます。開放部のある部品なら問題ありませんが、機構内部や潤滑孔を持つ部品では微粉が新たな問題となります。そのため、クルミ殻は外表面には多用されますが、アセンブリ部品にはあまり使用されません。
短時間サイクルで仕上げることはできません。乾式擦過工程は低速です。軽微な湿式バリ取りが10〜20分で完了するのに対し、乾式研磨サイクルは切削砥粒ではなく反復接触により母材を除去するため、分単位ではなく時間単位となります。数分でのクルミ殻研磨を謳う見積もりがあれば、それは別の工法を指しています。
管理なしにロット間の厳しい色調要件を満たすことはできません。あらゆる有機系研磨材と同様に、摩耗に伴い研磨材の性質は変化します。微粉が堆積するにつれて研磨力は低下します。色調の一貫性を保つには、感覚的な判断ではなく文書化された交換周期が必要です。
クルミ殻 vs コーンコブ:選定比較表
クルミ殻とコーンコブの比較
これらは標準的な乾式ペアであり、その違いは「硬質対軟質」ではなく切削対吸収です。
| クルミ殻 | コーンコブ | |
|---|---|---|
| 硬度 | より硬質、角張る | より軟質、丸みを帯びる |
| 作用 | 擦過、軽切削 | 吸収、光沢仕上げ |
| 最適用途 | 変色、軽微なスケール、軟質金属のバリ | 乾燥、吸油、軽研磨、デリケートな表面 |
| 不適用途 | 取代除去を要するもの | 切削力を要するもの |
| 軟質金属への適用 | 好適 — 定番用途 | 好適、より穏やか |
| コンパウンド併用 | 保持して擦過作用 | 保持して吸収作用 |
| 微粉 | 摩耗崩壊に伴い微粉が発生 | 微粉発生に加え、液体を吸収 |
| 代表的な組み合わせ | 金属の前研磨 | 最終研磨および乾燥 |
目安となる経験則:ワーク表面の形状変更が必要ならクルミ殻、表面の保護と乾燥が必要ならコーンコブを選択します。2段階の乾式工程では、最初にクルミ殻、次にコーンコブを投入します。

当社独自の仕様表と、「クルミ殻メディア」単体では仕様指定にならない理由。クルミ殻は8#、12#、16#、24#、32#、36#、および80#が記載され、乾式研削機能スケールに基づきMFからF、FFまでグレーディングされ、形状は不定形と表記されます。グレードは切削力、サイズは到達性を表し、仕様表はその双方の選定基準です。サイズ指定なしにクルミ殻のグレードのみを見積もるサプライヤーは、回答を半分しか出していません。
クルミ殻チャージの仕様指定方法
仕様の記載方法
仕様はワークによって決まるため、単に「クルミ殻メディア」と発注するのではなく、明確に仕様を記載する価値があります。
1. 欠陥の種類は? 変色や取り扱い痕なら擦過研磨の対象です。測定可能な根元を持つバリは対象外です。
2. 最小部位の寸法は? これにより、メディアの最大サイズ(その3分の1)が決まります。
3. 湿式か乾式か? クルミ殻は乾式メディアです。工程に水が必要な場合、サイズを検討する以前にチャージ選定が誤っています。
4. 使用するコンパウンドは? クルミ殻はコンパウンドを保持してワークに作用させます。コンパウンドの役割は擦過を助け、切粉によるメディアの目詰まりを防ぐことです。
引き合いに含めるべき現場の2つの前提条件。 乾式工程でも動力と配慮が必要です。当社ラインアップの動力機は三相380 Vまたは415 V(50 Hz)、小型モデルは220 Vで駆動し、騒音値は1mで75〜85 dB(A)の帯域に収まります。クルミ殻は摩耗崩壊時に粉塵を発生するため、乾式ラインには集塵設備も必要です。これは機械のオプションではなく設置室全体の検討事項であり、後付けするよりも事前計画する方が安価です。
5. 交換周期は? クルミ殻は摩耗崩壊します。メディア寿命は暦日数ではなく稼働時間で管理され、仕上がりの向上が止まる、ワークに灰色や粉状の皮膜が現れる、同等の結果を得るのに約20%長くかかることが実用的な交換サインです。
6. 荷姿と納期は? コンパウンドは品目に応じ20 kg樽または50 kgドラム単位で出荷されます。標準機は着金確認後25〜35日、受注生産仕様は45〜60日です。メディアを機械に同梱するため、消耗品の別送を待たずに納入後すぐ初回試運転が可能です。
7. 合否判定基準は? 色調、面粗さ、または限度見本との目視比較です。乾式の外観仕上げ工程では、数値以上に限度見本が有効です。
在庫グレード。 クルミ殻は8#、12#、16#、24#、32#、36#、80#を取り揃え、乾式研磨機能基準でMFからF、FFまでに区分される不定形材です。サイズ選定はワーク形状で決まるため、グレード指定のみでの発注は成立しません。
本表が回答する2つの要点。 サイズは到達性を決定します。メディア径は最小部位の約1/3以下が原則であり、3 mmの溝には1 mm未満のメディアが必要です。機能グレードは切削性を決定し、MFは軽研削、Fは平滑化、FFは光沢出しを行います。サイズを指定せずグレードのみを見積もる業者は仕様の半分を欠いており、メディアが対象部に届くかを決める決定的な要素を見落としています。
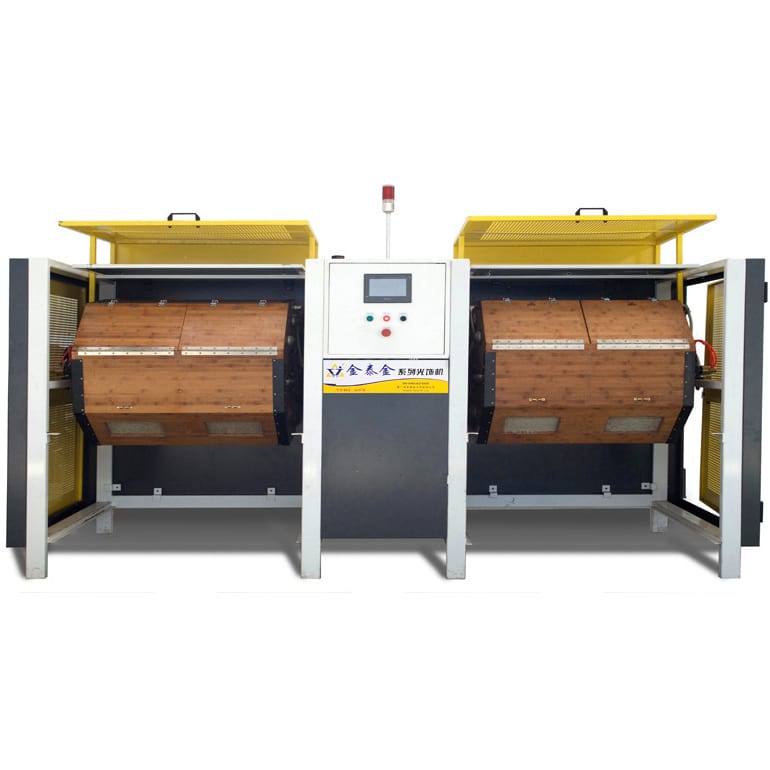
クルミ殻を使用する機械:蓋を開け2つのバレル槽を露出させた、PLC操作盤付き八角木製バレル研磨機。乾式有機メディアを湿式ボウルではなく本機で処理するのは、通水ではなくバレル回転によってメディアを流動させるためです。これが乾式工程に必要な条件であり、コンパウンド選定や乾燥工程の課題も生じません。
クルミ研磨材が不適合となる用途
メディア選定自体が誤りであるケース
ここではグレード一覧よりも具体的な不適例を示す方が有用です:
- ワークの切削・肉盗みが必要な場合。 事前の粗加工工程が必要であり、クルミ殻で代用はできません。
- 深い傷を除去したい場合。 摺動研磨では傷の表面を磨くだけで、傷自体は消えません。
- 最小メディア径を下回る微細形状がある場合。 研磨材の変更ではなく、工法自体の見直しが必要です。
- 微粉が残留・トラップされる場合。 機構内部、潤滑穴、密閉構造内では、クルミ殻の破砕粉が仕上げ面ではなく新たな異物混入トラブルの原因になります。
- 寸法維持とエッジの鋭利さが必須な場合。 クルミ殻を含む遊動研磨材は、接触するすべてのエッジを丸めます。
- 方向性のある仕上げが要求される場合。 遊動研磨材の性質上、仕上がり面は原理的に無方向性になります。
メディアを使用する設備。 クルミ殻は乾式材のため、湿式ボウル機ではなく乾式バレル研磨機で使用します。当社製品では木製バレル乾式研磨機がこれに該当し、バレル研磨機ページに掲載しています。対象が木工品ではなく金属部品の場合、湿式振動バレル研磨と比較されることが多く、その選択はメディア選定というより乾式か湿式かの工法判断になります。
よくある質問
クルミ殻メディアの用途は? 軟質金属の乾式バリ取りおよび研磨、変色や軽微なスケールの除去、水濡れ厳禁ワークへのコンパウンド担持研磨に用いられます。切削ではなく擦り磨き(摺動)で作用するため、寸法切削用ではなく軽研磨・光沢仕上げ用メディアです。
クルミ殻はコーンコブより優れていますか? 用途によります。クルミ殻はより硬質で角張っており、摺動による軽研削を行います。コーンコブはより柔軟で吸水性に優れ、乾燥や艶出し(バーニッシング)に適します。乾式の2工程処理ではクルミ殻を前工程、コーンコブを後工程で使用するため、両者は競合ではなく補完関係にあります。
クルミ殻でバリ取りはできますか? 軟質金属の微小なバリであれば、一定時間の摺動処理で除去可能です。根元の厚いバリや高硬度合金のバリには切削力が必要であり、クルミ殻では削れません。判定の基準は、除去すべきバリの厚み(0.1mm単位)です。
どのサイズのクルミ殻を発注すべきですか? 最大サイズはワーク形状で決まります。メディア径は最小部位の約1/3以下が原則です。その範囲内で、サンプル試験に基づき粒度域を決定します。当社は標準的な篩分粒度(粗目・中目・細目)を在庫していますが、クルミ殻の画一的な粒度表は公開していません。最適な粒度域はメディアではなくワーク側の特性で決まるためであり、篩分証明書と配合比率はサンプル試験時に確定します。
クルミ研磨材の耐用寿命は? 暦日数ではなく稼働時間で管理します。交換のサインは、仕上げ効果の頭打ち、ワークへの粉塵・灰色膜の付着、同一仕上がりに要するサイクル時間が約20%延びることなどです。クルミ殻は使用に伴い破砕微粉化するため、目視判定ではなく交換基準時間を定めて管理すべきです。
クルミ殻を湿式で使用できますか? 乾式専用材です。吸水すると摺動研磨作用と耐用寿命の両方が変化します。水を要する工程では、セラミックまたはプラスチックメディアをご使用ください。
Max Xu(営業部)— 厦門金泰金研磨技術有限公司
厦門市海滄区新陽工業区新昌路31号
info@surface-polish.com
本文書はクルミ殻メディアの選定仕様を解説するものであり、特定ワークでの仕上がり結果を保証するものではありません。最適な粒度域はワーク形状に依存するため、画一的な粒度表は公開しておりません。研磨工程は材質、切削代、要求仕上げ面によって決定されるため、個別ワークに対する選定はテスト加工にて確認します。当社はバレル研磨機、メディア、コンパウンドの製造メーカーであり、受託研磨加工サービスは提供しておりません。
 +86-592-2381506


 サポートされているIPv6ネットワーク
