


振動研磨機:概要と対応可能な加工・不可能な加工
「振動研磨機」とは何かを2つの工場に尋ねれば、全く異なる答えが返ってくるでしょう。一方はバリ取りと軽い光沢出しを行う汎用機を指し、もう一方は光沢仕上げ専用に調整された機械を指します。機械自体は同じですが、セットアップが異なります。
本ページでは、この工法で対応可能な加工と不可能な加工、そして目標がバリ取りから研磨へと変わる際の変更点について解説します。ボウル型と槽型の選択については振動研磨機の選定を、メディア形状については振動研磨メディアを、エッジ仕上げ仕様については振動バリ取り装置をご覧ください。より広範な市場動向は過去の業界動向ページに掲載しています。
1台で複数の役割 — 名称が紛らわしい理由
金属加工の現場では、同じスプリング支持式ボウルが振動バリ取り機、振動ポリッシャー、あるいは振動研磨機と呼ばれています。振動研磨機を探す購入者は、それが鏡面仕上げ専用機であると思い込みがちです。
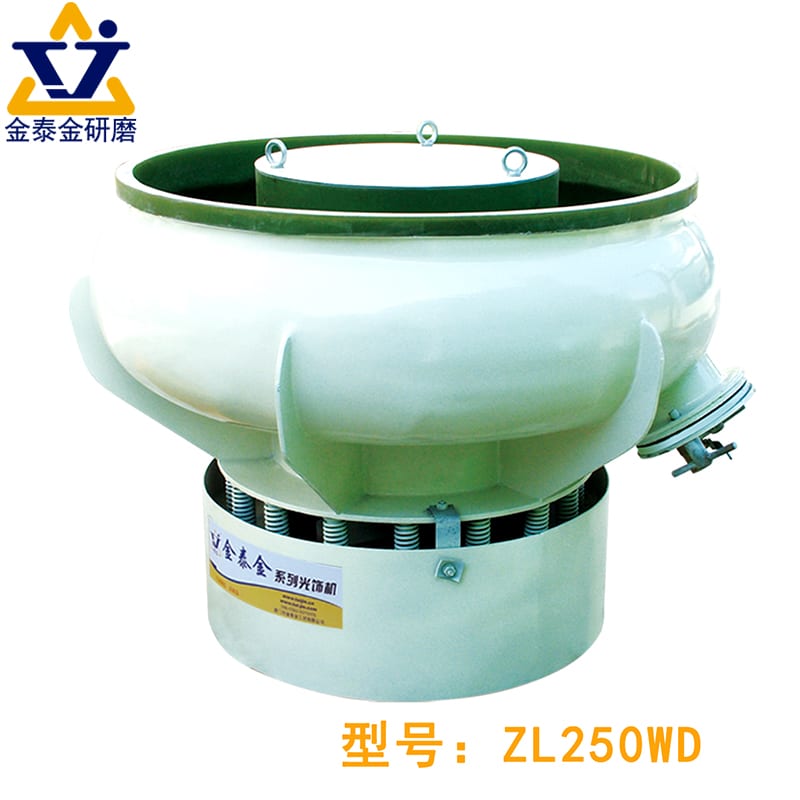
プラットフォームは同一、異なるのはセットアップ
バレル研磨において、振動研磨機は単一目的の専用機ではなく共通の機械プラットフォームです。鋼製チャンバー、ポリウレタンライナー、スプリング、偏心モーターは全く同じです。メディアの交換、コンパウンドの変更、ウェイトの調整により、1台で4つの異なる作業をこなします。
- エッジバリ取り: 粗目セラミックメディアがバリを除去し、鋭い角部を面取りします。
- スケール除去: 切削メディアと酸性またはアルカリ性洗浄剤が、熱処理スケールや錆を除去します。
- サテンブレンディング: 微細なプラスチックやセラミックメディアでCNCツールマークを消し、均一な梨地面に整えます。
- 鏡面バニシング: 平滑な非研磨性または処理済み乾式メディアで微細な凹凸を押し潰し、輝く鏡面反射を作ります。
「振動研磨」と呼ばれる3つの加工
現場では「研磨」という言葉が曖昧に使われるため、発注者や作業者は「振動研磨」という言葉で3つの全く異なる加工レシピを指しています:
- 光沢剤を用いた1工程バリ取り: 標準的なバリ取り砥石と光沢剤を使用し、清浄でわずかな光沢のある状態に仕上げます。
- 2工程のサテン仕上げ: 切削工程で加工目を消し、その後の微細平滑化工程でアルマイトやメッキの前処理を行います。
- 3工程の鏡面バニシング: 切削メディアからブレンディングメディアへ移行し、非研磨性磁器、スチール、処理済み乾式メディアで仕上げます。
認識のズレが双方にコスト損失をもたらす理由
図面に求める仕上がりを明記せず単に「振動研磨」とだけ書くと、双方が損をします。鏡面を期待する発注者に1工程で見積もれば不良返品となり、隠れるブラケットに3工程で見積もれば失注します。
機械の内部で実際に起きていること
振動研磨機が金属を研磨する仕組みを理解すれば、消耗品の誤選定やボウルの過積載を防げます。ポリウレタンライニングが施されたチャンバー内では、自由落下ではなく連続的な三次元スクラブ運動によって仕上げが行われます。
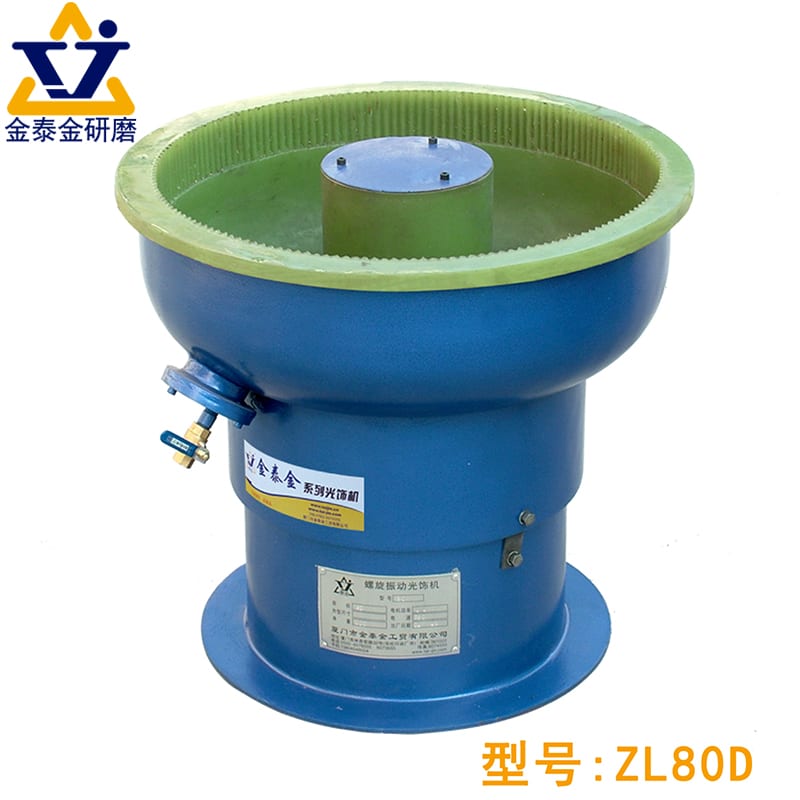
メディア層とその流動
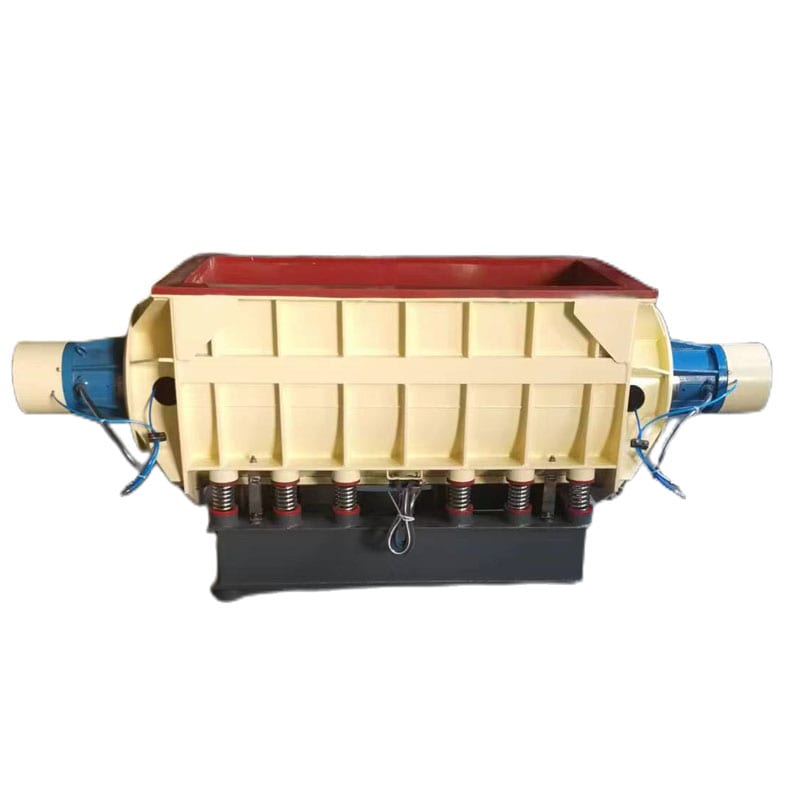
偏心モーターが調節可能な振幅と周波数でボウルや角型の槽型振動機を振動させます。各振動パルスがメディア層を上方かつ前方へと跳ね上げ、チャンバー内でワークとメディアを連続的な螺旋状の旋回流へと導きます。
ワークは流動するメディアの層に埋もれて移動するため、壊れやすい形状を保護しつつ、角と面を同時に加工できます。メディアとワークの正確な装入比率はワークの形状や重量に依存するため、必ずサンプル試作を行って設定する必要があります。
各工程でメディアが表面に及ぼす作用
メディア層がボウル内を螺旋状に流動する際、個々の研磨石やボールがワーク表面に3つの機械的作用を及ぼします:
- 衝撃せん断: 角のある研磨石が突出したバリに衝突し、せん断除去します。
- 摺動研磨: メディア層の自重により研磨材の面がワーク上を滑走し、ツールマークの凹凸を削り落とします。
- 圧縮バニシング: 滑らかな非研磨球が微小な凸部を削らずに平らに押しならし、光を美しく反射させます。
コンパウンドがメディアと同等に重要である理由
研磨石をただの水道水とともにボウル内で使用すると、仕上がりはすぐに損なわれます。コンパウンドがないと、削れた金属粉が砥石に詰まり、部品同士が直接擦れ合い、生じたばかりの表面が酸化して暗灰色の皮膜が形成されます。
水に定量投入される液体振動研磨助剤は3つの役割を果たします。接触点を潤滑して切削深さを制御し、暗色の金属微粉を浮遊させて排水口へ洗い流し、清浄な金属上に防錆皮膜を残します。
バリ取りから研磨へ移行する際の変更点
振動研磨機を粗バリ取りから精密研磨へ切り替えるには、3つの要素を連動して変更する必要があります:
- メディアが角張った形状から高密度な球状へ変化: 鋭い三角形から、滑らかな円柱、球体、微細なプラスチックコーン、または焼入れ鋼球へと移行します。
- コンパウンドが洗浄剤から高潤滑性の光沢剤へ変化: 洗浄用石鹸から、滑らかなバニシング用コンパウンドや乾式研磨ペーストへと置き換わります。
- 機械エネルギーとサイクル構成の変化: 打痕を防ぐためにリード角と振幅の設定が調整され、単一工程から多段階シーケンスへと移行します。
できること — そしてできないこと
振動研磨機は工場の現場で最も汎用性の高い機械の1つですが、厳格な物理的限界があります。対応できないことを把握しておけば、何週間にも及ぶ無駄な試行錯誤を省けます。

得意とする表面
振動研磨は、中小規模のプレス品、鋳物、機械加工品の外周面、角部、浅い輪郭形状で優れた性能を発揮します。手作業で治具に掛けることなく、バリ取り、軽微なフライス加工跡の馴染ませ、バッチ全体での均一なマット、サテン、またはバニシング仕上げを実現します。
苦手とする表面
振動作用は、メディア(研磨石)が物理的に届かない、または滑動できない部位では効果を発揮しにくくなります。深い止まり穴、微細なめねじ、鋭利な内角ではメディアが架橋現象(目詰まり)を起こし、外面がきれいに磨かれる一方で、凹んだ金属面は未研磨のまま残ります。
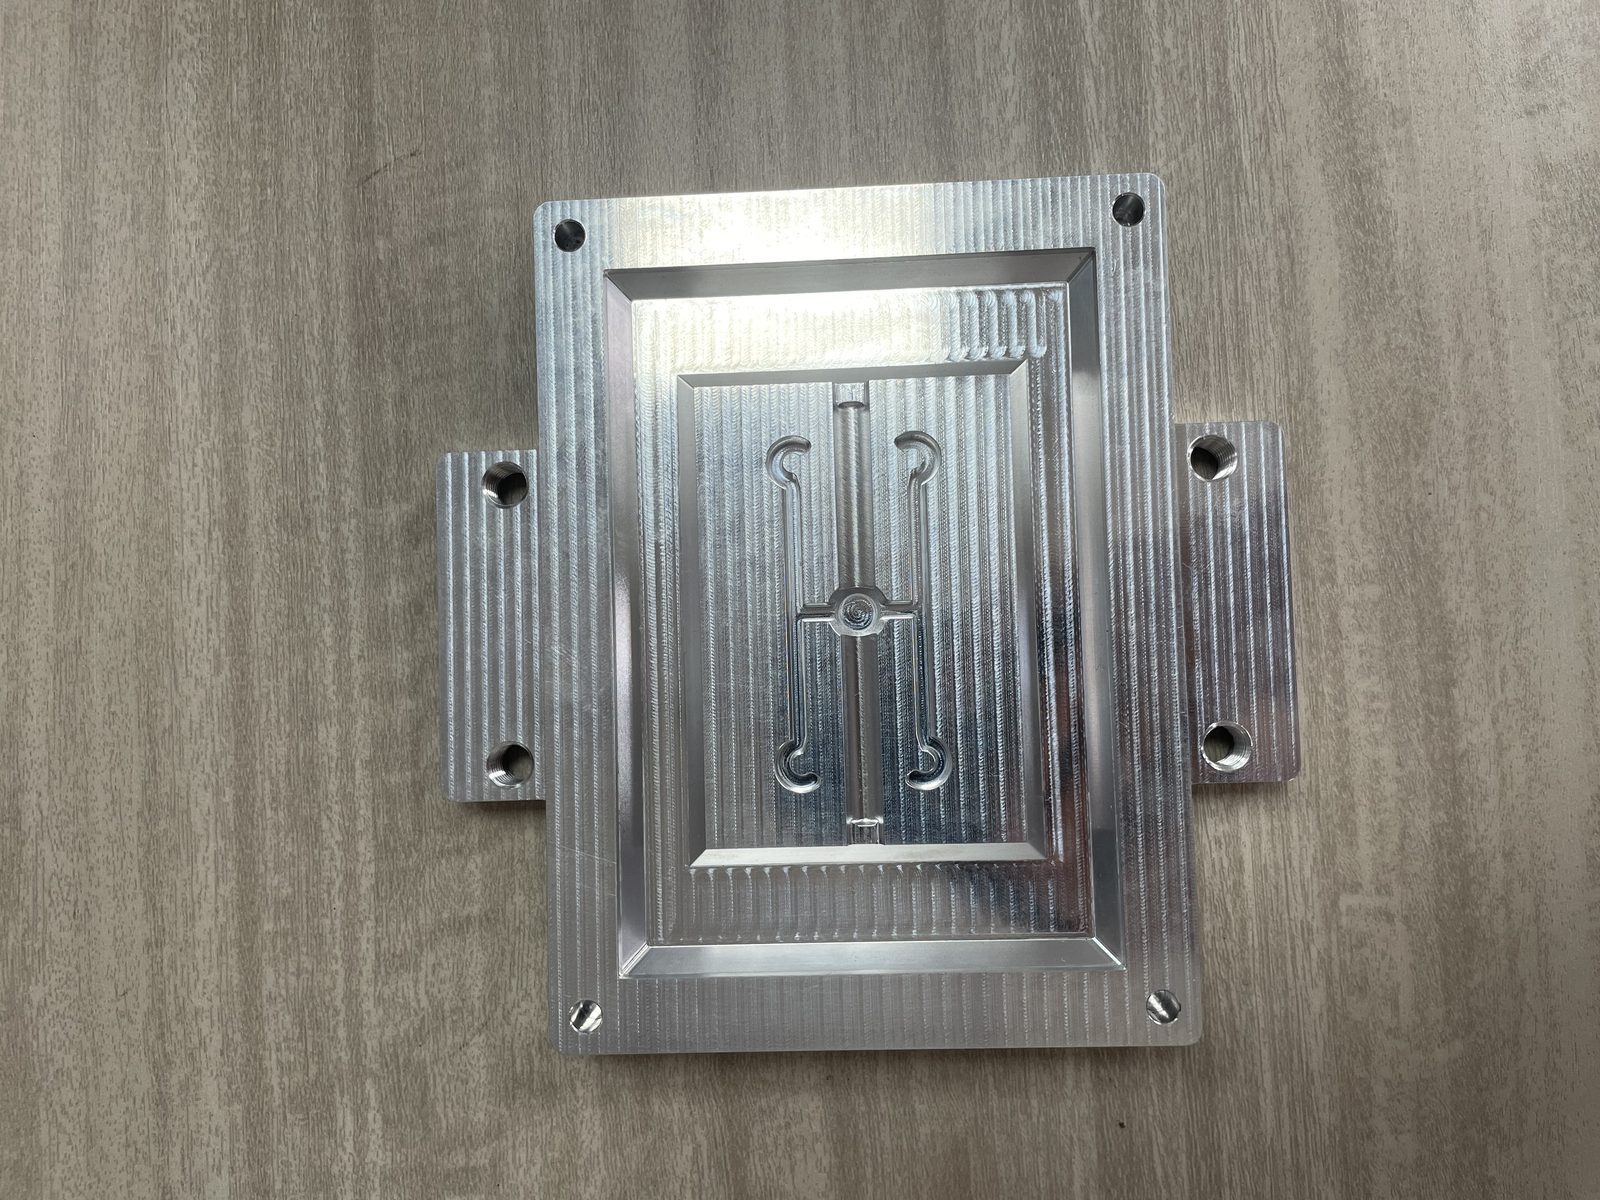
また、紙のように薄い平らな板金プレス品も問題を引き起こします。濡れた平坦面がメディア層と共に循環せず、ポリウレタン製の内壁に張り付いてしまうためです。
絶対にできないこと:部品の幾何形状の変更
バレル研磨(マスフィニッシュ)は表面性状を整えるものであり、部品の寸法を削り出したり、金属の色を変えたりするものではありません。振動研磨機でプレス品の反りを平坦にしたり、太すぎる軸径を修正したり、爪が引っかかるほどの深い傷を消したりすることはできません。深い傷は研磨前にベルト研削やサンディングが必要であり、色を変えるにはアルマイト処理、めっき、PVDコーティングなどが必要です。
別の工法が適切な選択肢となる場合
以下の4列の対応表で、バレル研磨が有効な領域と、別の工法が適切な選択となる領域をご確認ください。
| 目標とする加工目的 | バレル研磨で対応可能か? | 現場での実情 | 不可または一部対応時の推奨工法 |
|---|---|---|---|
| バリ取りおよび外周エッジのR付け | 可能 | ロットサイズを問わずバレル研磨の最大の強み | 標準部品であれば不要 |
| 軽微なCNCツールマークの除去 | はい | 切削研磨メディア工程からの開始が必要 | サイクル短縮には遠心ディスク |
| 均一なつや消し・サテン仕上げの実現 | はい | 切削とブレンドの2段階工程で確実に達成可能 | 不要 |
| 光沢のある鏡面仕上げの実現 | 一部対応 | 3段階の工程と外表面への非研磨メディアが必要 | 高圧処理用の遠心バレル |
| 深い溝傷や鋳造ピットの除去 | 不可 | メディアが深いピットに入り込み、周囲の金属を平坦化しない | 事前にベルト研削またはホイールバフ研磨 |
| 公差外寸法の修正 | 不可 | マスフィニッシングは公称形状ではなく表面の凸部に作用する | CNC加工または平面研削 |
| 素地金属の色を変更する | 不可 | 機械的バレル研磨は合金本来の光沢を出すのみ | アルマイト処理、めっき、または粉体塗装 |
| 単一の大型溶接構造物を研磨する | 不可 | 部品がボウル内で循環できず、段取りも不経済 | 手作業によるサンディングとホイールバフ研磨 |
| 狭い交差穴の内部を研磨する | 一部可能 | 標準メディアは小穴や深いスロットを架橋します | 磁気ピン研磨またはドラッグ研磨 |
小型精密部品でより高い接触圧が必要で、鏡面光沢をより迅速に得たい場合は、遠心流動バレル研磨と遠心バレル研磨の比較ガイドで高エネルギー加工の選択肢をご確認ください。
本格的な鏡面仕上げへの3つの工程
バレル研磨における最大の誤解は、粗加工品をひとつの魔法のメディアに投入するだけで鏡面仕上げが得られるという考えです。真の振動研磨とは、各段階が次の工程のために表面を整える3段階のプロセスです。
第1段階 — 切削(細目から始められない理由)
未加工部品にはバリ、刃物痕、鋳肌などが残っています。第1段階では研削性セラミックや粗目プラスチックメディアを使用し、バリを除去し、角にRを付け、加工筋の凹凸を削り落とします。
第1段階をスキップして細目メディアから始めることはできません。微細メディアや非研削性メディアには切削力がなく、加工溝を残したまま表面の突起部だけを磨いてしまいます。
第2段階 — ブレンド(見落とされがちな工程)
第1段階でバリや切削痕が除去されると、部品全体に研削石による均一な艶消しキズが残ります。第2段階では、より細かく滑らかなプラスチックや低研磨性セラミックメディアに切り替え、第1段階のキズを除去します。
せっかちな現場ではこのブレンディング工程を省きがちです。その役割は、表面を緻密なサテン地に整え、最終のバニシング工程で塞げる浅い谷にすることです。
第3工程 — 光沢仕上げ(長ければよいわけではない理由)
第3工程では、光沢剤と併せて焼入れ鋼球、微細磁器球、処理済み乾燥クルミ殻などの非研磨性メディアを使い、本物の光沢を引き出します。
第3工程では金属を削り落とすのではなく、圧縮圧延や乾式摩擦によって第2工程で残った微小なサテンの凸部を押し潰し、反射面に仕上げます。第3工程を長く行っても光沢は増しません。過剰なバニシングは金属表層を加工硬化させ、ゆず肌状のくもりを引き起こします。
実際にどの工程にあるかを見分ける方法
洗浄・乾燥させたサンプル部品を明るい頭上照明の下にかざし、浅い角度に傾けます:
- 平行線や切削痕が見える場合: 第1工程が未完了です。研削メディアが切削溝の底まで達していません。
- 方向性のない均一なつや消し状態: 第1工程が完了し第2工程に入っています。微細な凸部がまだ光を均等に散乱させています。
- 下地の筋目がなく頭上照明が鮮明に映る: 第2工程と第3工程の双方が完了しています。
最もよくある間違い: 第1工程から第3工程へのスキップ
粗切削メディアから直接バーニッシングへ移行すると、典型的な「光沢キズ」不良が発生します。重量のある光沢メディアは粗いキズの凸部を押し潰して平坦な光沢面を作りますが、深い谷は下部に残ります。斜光下ではすべてのキズがギラついて目立ち、第2段階の中間研磨メディアへ戻る必要が生じます。
研磨用メディアとコンパウンド(バリ取り用ではありません)
バリ取り用消耗品を研磨作業に使用するのは、紙やすりで車にワックスをかけるようなものです。サテンや鏡面仕上げを達成するには、振動研磨メディアと液体コンパウンドの両方の性質を変える必要があります。

バリ取りメディアで光沢が出ない理由
バリ取りメディアには、硬い結合材の中に粗い炭化ケイ素や酸化アルミニウムの砥粒が含まれています。砥石が摩耗すると、鋭利な新しい鉱物粒子が露出してバリを切断します。鋭い砥粒がワークに接触する限り、金属に新たなキズが刻まれ、鏡面反射が妨げられます。
研磨用メディアの形状:より丸く、より細かく、より高密度に
当社の研削メディアラインナップにおいて、切削から前研磨の仕上げへ移行するにつれ、メディア形状はより丸みを帯び、より小型になります。滑らかな円錐形、球形、円柱形が穏やかな線・点接触を行い、平面をえぐることなくフィレットを滑らかに整えます。
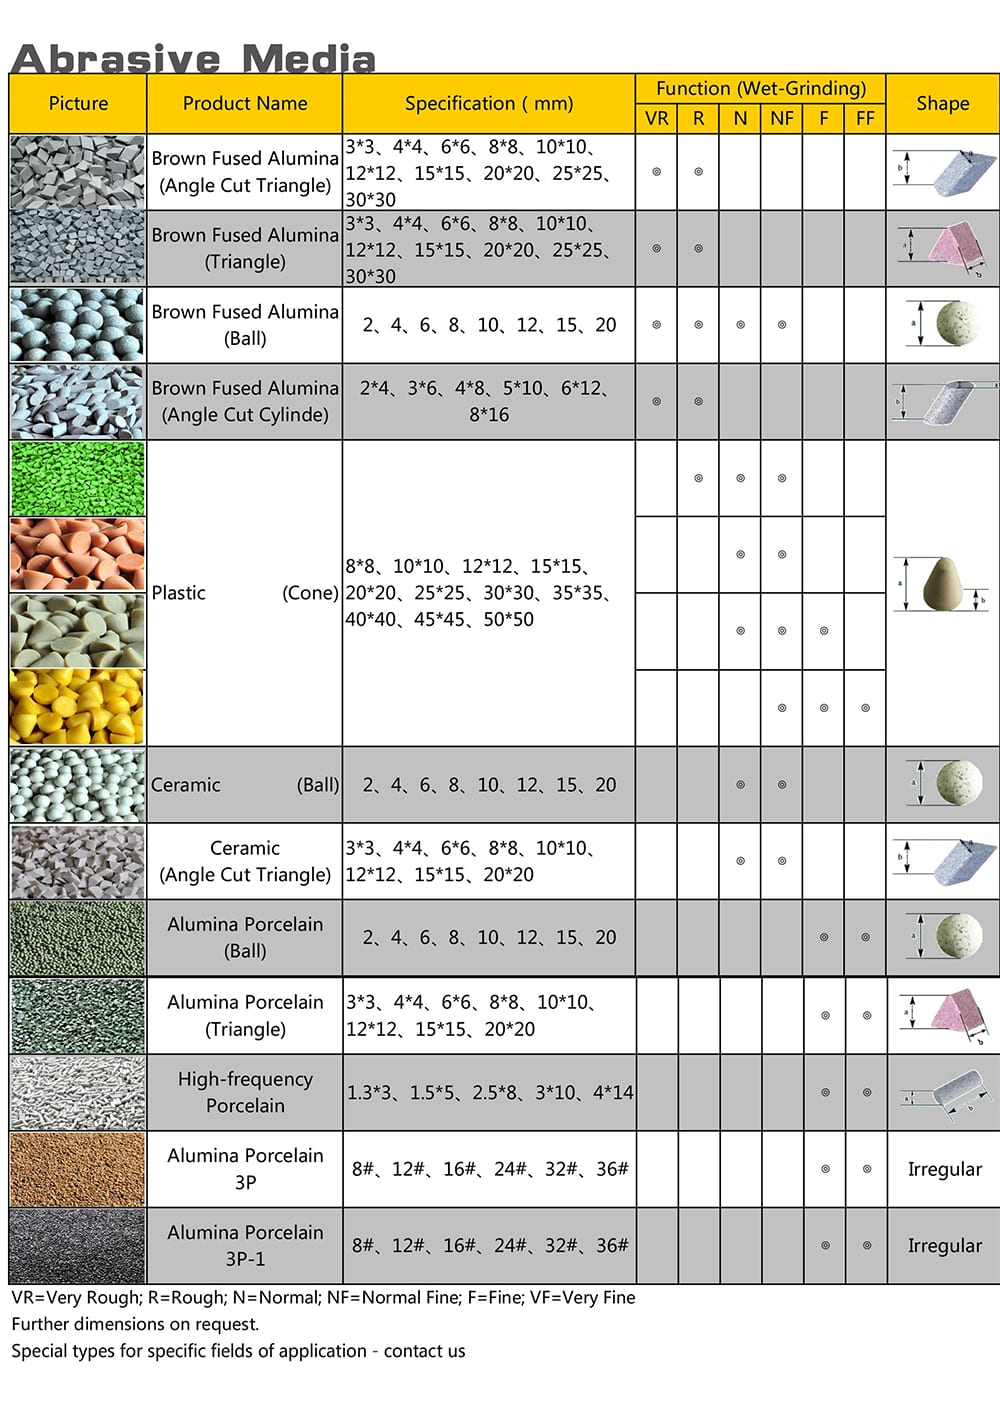
最終工程用の非研磨性メディア
最終光沢仕上げ工程では、研磨砥粒は完全になくなります。ワークの重量や合金に応じて、次の3系統の非研削メディアから1つを選択します。
- 焼入れステンレスメディア:高密度のスチール仕上げメディアは強い圧縮荷重を与え、強化槽内で鋳物や継手を光沢研磨します。
- 研磨用磁器メディア:砥粒を含まないセラミック球が、繊細なステンレス、チタン、アルミ部品を穏やかに光沢研磨します。
- 処理済み乾式有機メディア:ペースト処理されたクルミ殻やコーンコブ粒を乾式槽で使用し、水を使わずに最終光沢を出します。
コンパウンドに求められる役割の違い
光沢研磨やバニシング工程では、水と仕上げコンパウンドがメディアとワークの間に滑らかなクッション層を形成する必要があります。潤滑性が低下すると、磁器やスチールメディアが金属上を滑り、チャターマークを残します。また研磨コンパウンドには、光沢剤、ミネラルによる白曇りを防ぐ軟水化剤、乾燥時のワークを保護する変色防止剤も含まれます。
不具合の症状とその原因
振動研磨後のバッチに曇り、傷、シミがある場合、やみくもに処理時間を変えても解決しません。ほぼすべての欠陥は、工程の省略、メディアの汚染、またはコンパウンドの供給不良に起因します。
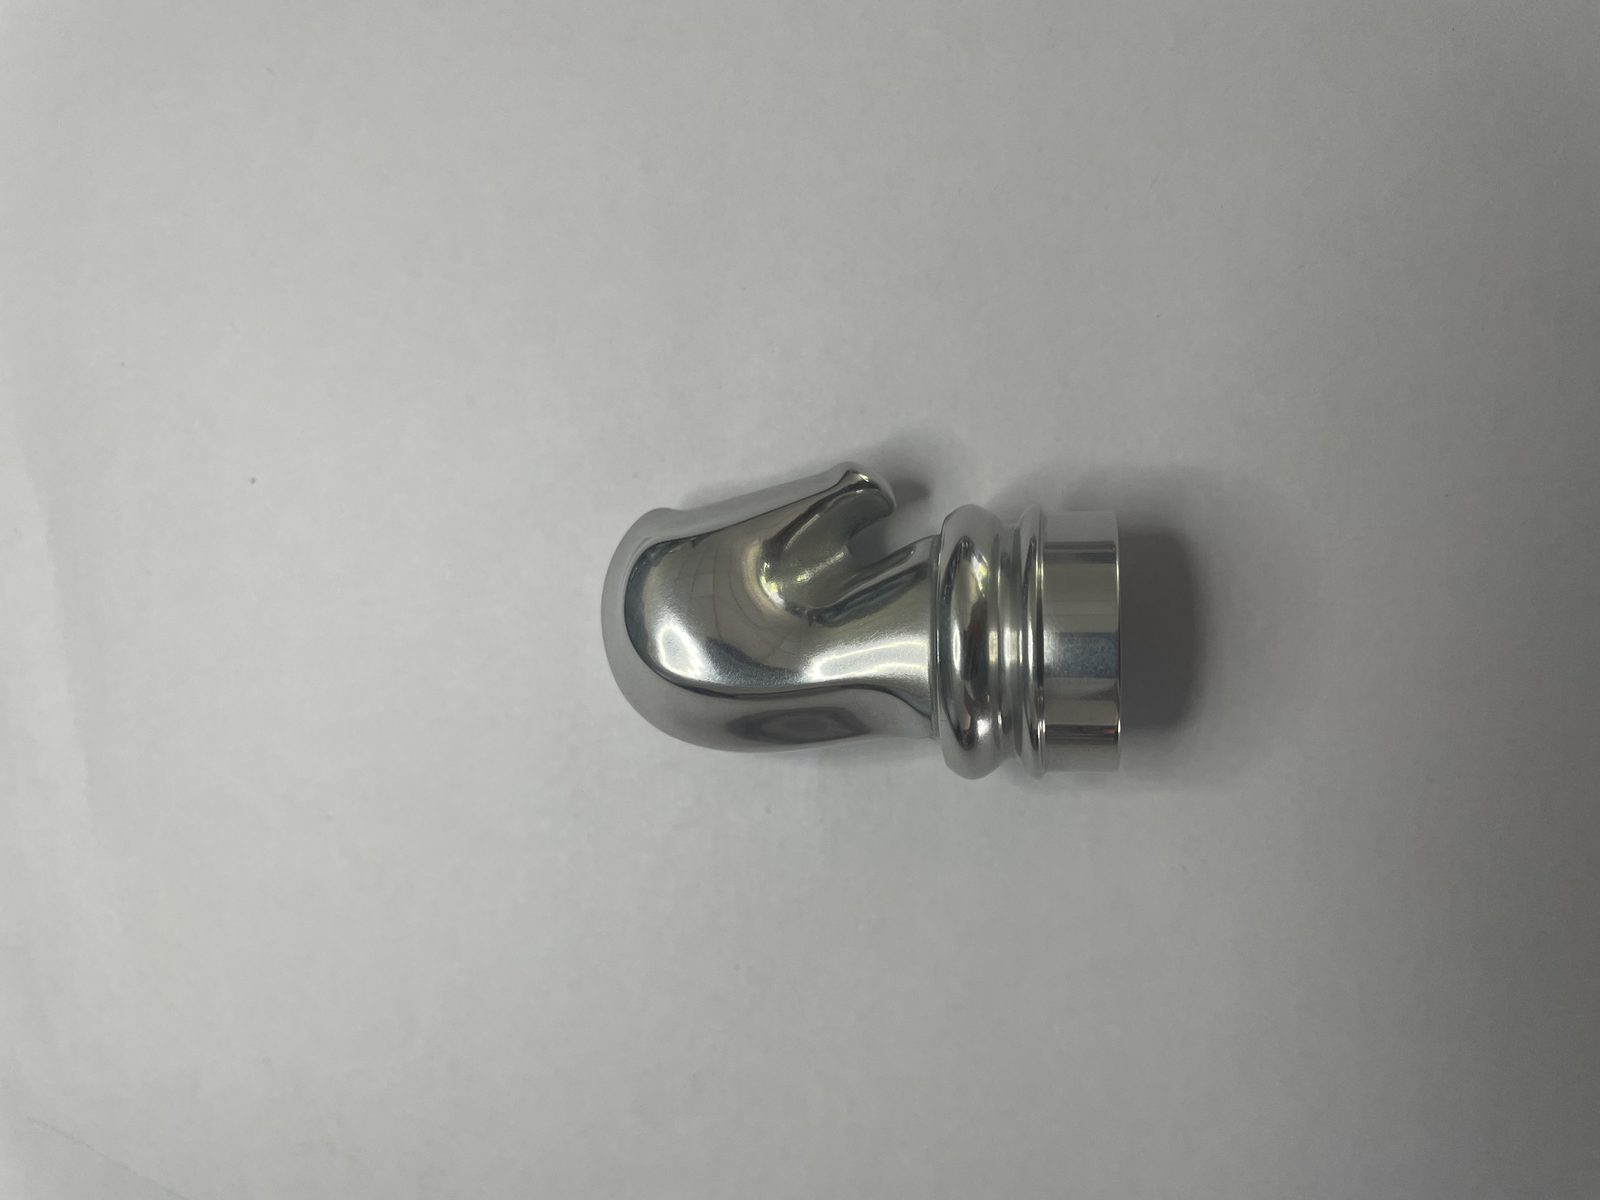
メディア交換前に斜光下でワークを検査する
ボウル内のメディアを排出する前に、サンプルワークを1個きれいな温水ですすぎ、乾燥させ、斜光下で平面部と角部を比較検査します。ワーク全体に均一な皮膜がある場合はコンパウンドや水質、角部に傷が集中している場合は機械的衝突が疑われます。
4列のトラブルシューティング表
現場での振動研磨の不具合を特定・解決するには、以下の診断表を活用してください。
| 表面症状 | 根本原因 | 現場確認 | 是正処置 |
|---|---|---|---|
| 遠目には光沢があるが、光を当てると傷が見える | 粗切削と光沢仕上げの間の第2工程ブレンディングを省略 | 明るい照明の下でワークを傾け、スクラッチの谷(凹部)を確認する | まず部品を微細プラスチックまたは平滑セラミックのブレンド工程に戻す |
| ボウル内で表面が次第に曇ってくる | 研磨メディアへの粗粒混入、またはコンパウンド流量不足 | メディアを篩って混入異物を除去し、定量ポンプを点検 | ボウルを洗浄し、混入メディアを篩い分け、コンパウンド流量を復旧 |
| コーナー部に光沢のあるピーニング痕や微小な打痕 | 部品投入数の過多、または過大な振動振幅 | 頂部で部品同士が衝突していないかベッドを観察する | バッチ投入量を減らす、メディア量を増やす、または偏心振幅を下げる |
| 凹部スロットやボア部がくすんだまま研磨されない | メディアが大きすぎてスロット内に入らず循環できない | サンプルの石を手でスロットに押し込んで嵌合を確認する | より小さい形状のメディアを追加するか、ピンや小球に変更する |
| 鋭い機能エッジが公差を超えて丸まってしまう | 第1工程の切削サイクルが長すぎるか、研磨力の強いメディアを使用した | エッジ形状を未研磨の基準部品と比較する | 第1工程の切削を短縮し、低摩耗のプラスチックメディアへ早期に移行する |
| 排出後の黒ずみ、水滴跡、または瞬間発錆 | 硬水のすすぎ水、防錆剤の劣化、または遅いエア乾燥 | 中性クリーナーでシミを拭き取り、表面の酸化を確認する | 最終すすぎで防錆剤を投入し、部品を直ちに乾燥させる |
コスト:実際の主な要因
同じボウルサイズでも振動研磨の見積もりが振動バリ取りより大幅に高くなる理由について、購入者からよく質問されます。このコスト差は機械本体ではなく、工程段階や消耗品の取り扱いによるものです。
研磨作業における5つのコスト項目
あらゆる振動研磨作業には、5つのコスト要素が発生します:
- ボウル構造:標準ボウルは切削や磁器に対応しますが、高重量のスチール光沢仕上げには強化ボウルとモーターが必要です。
- メディア在庫:現場では、切削、ブレンディング、非研磨性光沢仕上げ用メディアを別々の保管容器で管理する必要があります。
- コンパウンド添加:多段階研磨では、切削洗浄剤と高潤滑光沢剤の両方を使用します。
- 取り扱い工数:連続工程間での部品移動やメディアの入れ替えにより、オペレーターの作業工数が増加します。
- 乾燥と梱包:研磨後の部品は、ウォータースポットを防ぐために直ちに熱風乾燥またはコブ乾燥を行う必要があります。
研磨加工がバリ取りよりも高コストな理由
研磨がバリ取りより高価なのは機械の違いではなく、本格的な研磨には複数工程、メディアの個別在庫、コンパウンド消費量の増加、工程間の追加工数が必要だからです。業者が3工程の研磨を1工程のバリ取り同等の価格で見積もる場合、光沢の下に切削痕が残る手抜き処理の疑いがあります。
処理量の分岐点
1つのボウルで3種のメディアを交換する方法は臨時の小ロットには有効ですが、日常生産では段取り時間を浪費し、メディア混入のリスクが生じます。定期的なバッチ生産量がある場合は、粗研削、中間仕上げ、光沢仕上げに専用ボウルを分けるのが妥当です。
1992年設立のアモイ工場では、24件の中国知財に裏打ちされた21機種の機械プラットフォームと6製品ラインを展開しています。なお、受託研磨、めっき、アルマイト、ブラスト、熱処理、手動工具の提供は行っておりません。
振動研磨機に関するよくある質問
振動バリ取り機で研磨も行えますか?
はい。どちらも同じ機械構造を採用しています。軽作業用ボウルで重いスチールメディアを使用しない限り、機械の新設は不要です。ボウルを洗浄し、微細研磨メディアを投入し、光沢コンパウンドに切り替えて複数工程を実施するだけです。
本格的な振動研磨には何工程必要ですか?
軽度の工業用光沢なら、微細セラミックメディアと光沢剤を用いた1工程で完了します。アルマイト用の均一な梨地下地には2工程(切削と中間仕上げ)が必要で、反射性のある鏡面仕上げには切削、中間仕上げ、非研磨バーニッシングの3工程を要します。
バリ取りではなく研磨にはどのようなメディアを使用すべきですか?
鋭利で粗いセラミック三角形から、滑らかで丸みを帯びた高密度な形状に交換します。前研磨のブレンディングには微細なプラスチックコーンや滑らかな低研磨セラミック円柱を使用します。最終の鏡面光沢仕上げには、磁器球、焼入れステンレス球、研磨ペースト処理済みの乾燥クルミ殻やコーンコブ顆粒など、完全な非研磨性メディアを使用してください。
振動研磨で鏡面仕上げは可能ですか?
はい、非研磨性の磁器、スチール、または処理済みドライメディアで終える3工程のシーケンスにより、外面や凸面形状で可能です。ただし、振動バレル研磨機では大きな平板上に完全な光学平面鏡面を形成することはできず(ラップ研磨が必要)、細い止まり穴の奥深くを研磨することもできません。
光の下で部品に光沢はあるのに傷が見えるのはなぜですか?
これは第2段階のブレンディング工程を省き、粗バリ取りメディアから最終光沢メディアへ一気に飛ばした場合に起こります。非研磨性の光沢メディアは粗い傷の山を押し潰して光を反射させますが、深い溝は下に残ります。まずは中仕上げメディアに戻り、深い傷を先に消してください。
振動研磨にはどのくらいの時間がかかりますか?
サイクル時間は初期の粗さ、合金の硬度、目標仕上げ、メディアの選定、バッチ投入量によって異なります。3工程の鏡面仕上げは単一工程の光沢化より大幅に時間がかかるため、サイクル時間はサンプル試作で設定する必要があります。ワークのテストについてはお問い合わせページからご相談ください。
 +86-592-2381506


 サポートされているIPv6ネットワーク
