


バレル研磨:工作機械の代わりではなく、工作機械の後に来る工程
「バレル研磨」は機械の名前ではありません。工程表が投げかける問いです:フライス盤、旋盤、マシニングセンタから下りたばかりのワークに、バレル研磨機は何をするのか。
答えは多くのサプライヤーが示唆するより狭く、そこが有用な点です。切削加工はワークに三つの異なるものを残します — エッジのバリ、面全体に走る方向性のある工具痕(切削痕)の条痕、そして表層の残留応力場 — バレル研磨機が向くのは最初の二つで、三つ目ではありません。
切削ワークが実際に抱えているもの
| 工具が残したもの | どこに存在するか | バレル研磨機は除去できるか |
|---|---|---|
| バリ — 工具が抜けるエッジで材料が巻き込まれたり、ちぎれたりしたもの | 工具がワークから抜けるすべてのエッジ | はい — 中心となる仕事であり、この工程が存在する理由 |
| 工具痕の条痕 — 方向が工具経路に従う溝パターン | 工具が通過したすべての面 | はい、しかもこれが買い手が過小評価する効果です — 表面を方向性のあるものにするのは、この条痕です |
| 残留応力 — 表層と母体に固定された応力場 | エッジだけでなく、断面全体にわたる | いいえ — バレル研磨機が除去するのはマイクロメートル単位であり、応力場は緩和できません |
| びびり、ちぎれ、スミアした合金 — エッジではなく局部的な損傷 | 面の一部に点状に現れる | 一部のみ — バレル研磨機はそれを均すだけで、修復はしません |
この表はフィルターとして読んでください。バリだけがあるワークは、単純なバレル研磨の仕事です。バリと加工後の反りの両方を持つワークには二つの問題があり、そのうちバレル研磨機の守備範囲に入るのは一つだけです。
バリ:バレル研磨機が導入された理由である仕事
バリとは、切削されたのではなく押し出された金属です。切削の出口面では、材料が分離する前に塑性変形するため、エッジには加工硬化した金属の巻き返しリップが残ります。これは母材より硬く、根元でつながっています。そこから三つのことが導かれます:
- バリは母材とは異なる切削挙動を示します。ワークに適したメディアがバリには柔らかすぎることがあり、バリを残したままサイクルが長引く理由の一つがこれです。
- その根元は応力集中部です。バリを除去し、それが乗っていたエッジにRを付けることは、疲労強度上の確かな利点です。ただし残留応力を緩和することとは*同じではありません*。
- 高さと位置の両方を明示する必要があります。「すべてのエッジのバリ取り」は仕様ではありません。貫通穴の出口と交差穴では必要な工程が異なり、後者はそもそも到達できない場合があります。
軽いバリ取りは10〜20分です — 通常は安価に済むほど短く、工程表をその前提で組む価値があるほど長い時間です。
条痕:図面に誰も書き込まない効果
フライス面には工具によるスカラップ(削り跡)が残り、そのピッチは送りで決まります。旋盤面にはらせん状の筋が残り、そのピッチは1回転あたりの送りです。パターンには方向があり、その方向は工具経路そのものです。方向性のある表面は、測り方と荷重のかかり方によって異なる挙動を示します:
| 方向性のある条痕 | 使用時に何を意味するか |
|---|---|
| 粗さは条痕を横切る方向と沿う方向で異なる値を示す | 単一の粗さ数値は方向を隠す — 条痕を横切る測定値は、沿う測定値の数倍になることがある |
| シール面では条痕が連続した流路になる | ガスケット面を途切れずに走る筋は漏れ経路になる。方向のないテクスチャには連続した経路がない |
| 陽極酸化やめっきの後に条痕が浮き出る | 皮膜は下地のテクスチャに従うため、方向性のある条痕は方向性のある仕上がりになり、後から研磨しても消えない |
| 摩擦と摩耗は条痕から始まる | 接触は溝に沿うか横切るかで変わり、同じ材料が二つの異なる表面のように振る舞う |
ここが、切削工程表の中でバレル研磨が存在価値を持つ場面であり、カタログには書けない論拠です。緩いメディアのチャージはパターンを形成しません。ランダムな向きで表面を打圧するため、残るテクスチャには方向がありません。これは測定可能であり、「光るようになる」とは別の主張です。切削面を明るくするのは2〜8時間かかる見た目目的の仕事ですが、条痕の方向性を除去するのはより短い作業で、機能的な合否基準を持ちます — 図面に方向性の記載がなければ、買い手は既定で見た目重視の版の代金を払うことになります。
応力:バレル研磨機が直せないもの
切削加工は金属を削るだけでなく、その表層を変形させます。切削は表面と表面近傍の材料に応力場を残し、ワークが形状を保つ限りそれは固定されます。反対側を加工するとバランスが変わり、機械から下りた時点では平面が出ていたワークが、次の工程の後に反ってしまうのはこのためです。
バレル研磨機にはそれが直せません。マスフィニッシングが除去するのはマイクロメートル域の材料です。残留応力場は断面全体に存在し、ワークの母体によって釣り合っています。時間を延ばしても緩和されず、反ったまま余計に金属が削られるだけです。三つの帰結があります:
- 反り、ばね戻り、基準の移動は、切削と応力管理の問題です — 工程順序、荒加工と仕上げ加工の間の応力除去、あるいは最終切削を軽くすることで解決します。
- バレル研磨機はピーニング工程ではありません。強度測定で規定される制御された圧縮表層はピーニングの仕事であり、バレル研磨でピーニング仕様に応える見積りはできません。
- バリを除去すれば疲労には効きますが、そのメカニズムによるものではありません。鋭いエッジの応力集中は実際に存在し、そこにRを付けるのは実質的な作業です。それを「応力除去」として売るところから混乱が始まります。
ワークが反っているなら、まず工程表を直し、その後にバレル研磨してください。反ったワークをバレル研磨すると、きれいな反りワークが出来上がります。
メディアは証拠に合わせる
入力は三つあり、この順に答えを出す必要があります — 最初の項目が、残り二つが示す答えを無効にすることがあるからです。
1. 形状が、バリに何かが到達できるかを決めます。メディアは、ワーク上の最小形状のおよそ3分の1を超えてはなりません。3 mmのスリットには3 mm未満のメディアが必要で、細かいグレードと長いサイクルが要ります。現場での確認:ワークとチャージのサンプルを袋に入れてみてください。手で入らないメディアは、機械の中でも入りません。
2. 量が、この工程にどこまで手をかけられるかを決めます。1バッチ数百個の同一部品なら、チャージを一度セットして放置できる形が向きます。チャージはボウルまたはバレルのおよそ3分の1を満たす量にします — 縁まで詰めたボウルはメディアを適切にせん断できず、柔らかく不均一な仕上がりになります。
3. 目標とする表面がグレードを決めます。二つの表は同じ記号を使っていません:ウェット研削は VR / R / N / NF / F / FF、ドライ研削は VR / R / M / MF / F / FFです。バリ取りはVR または Rから始まり、Nが標準的な処理、NFからFFが明るさの出る領域で、バリ取りが研磨に変わる境界です。
セラミックメディアは硬く、切削が速く、形状を保ちます — 硬い合金や、機能面に必要な長いサイクルに向きます。プラスチックメディアはフィラー入りの砥粒で、徐々に摩耗します:より穏やかで安価、軟質合金や薄肉部では安全な出発点です。一般的な帯はセラミックが3〜10 mm、プラスチックが10〜25 mmで、形状はグレードと同じくらい重要です:鋭いアングルカットの三角はコーナーに切り込み、球は面をバニシングします。
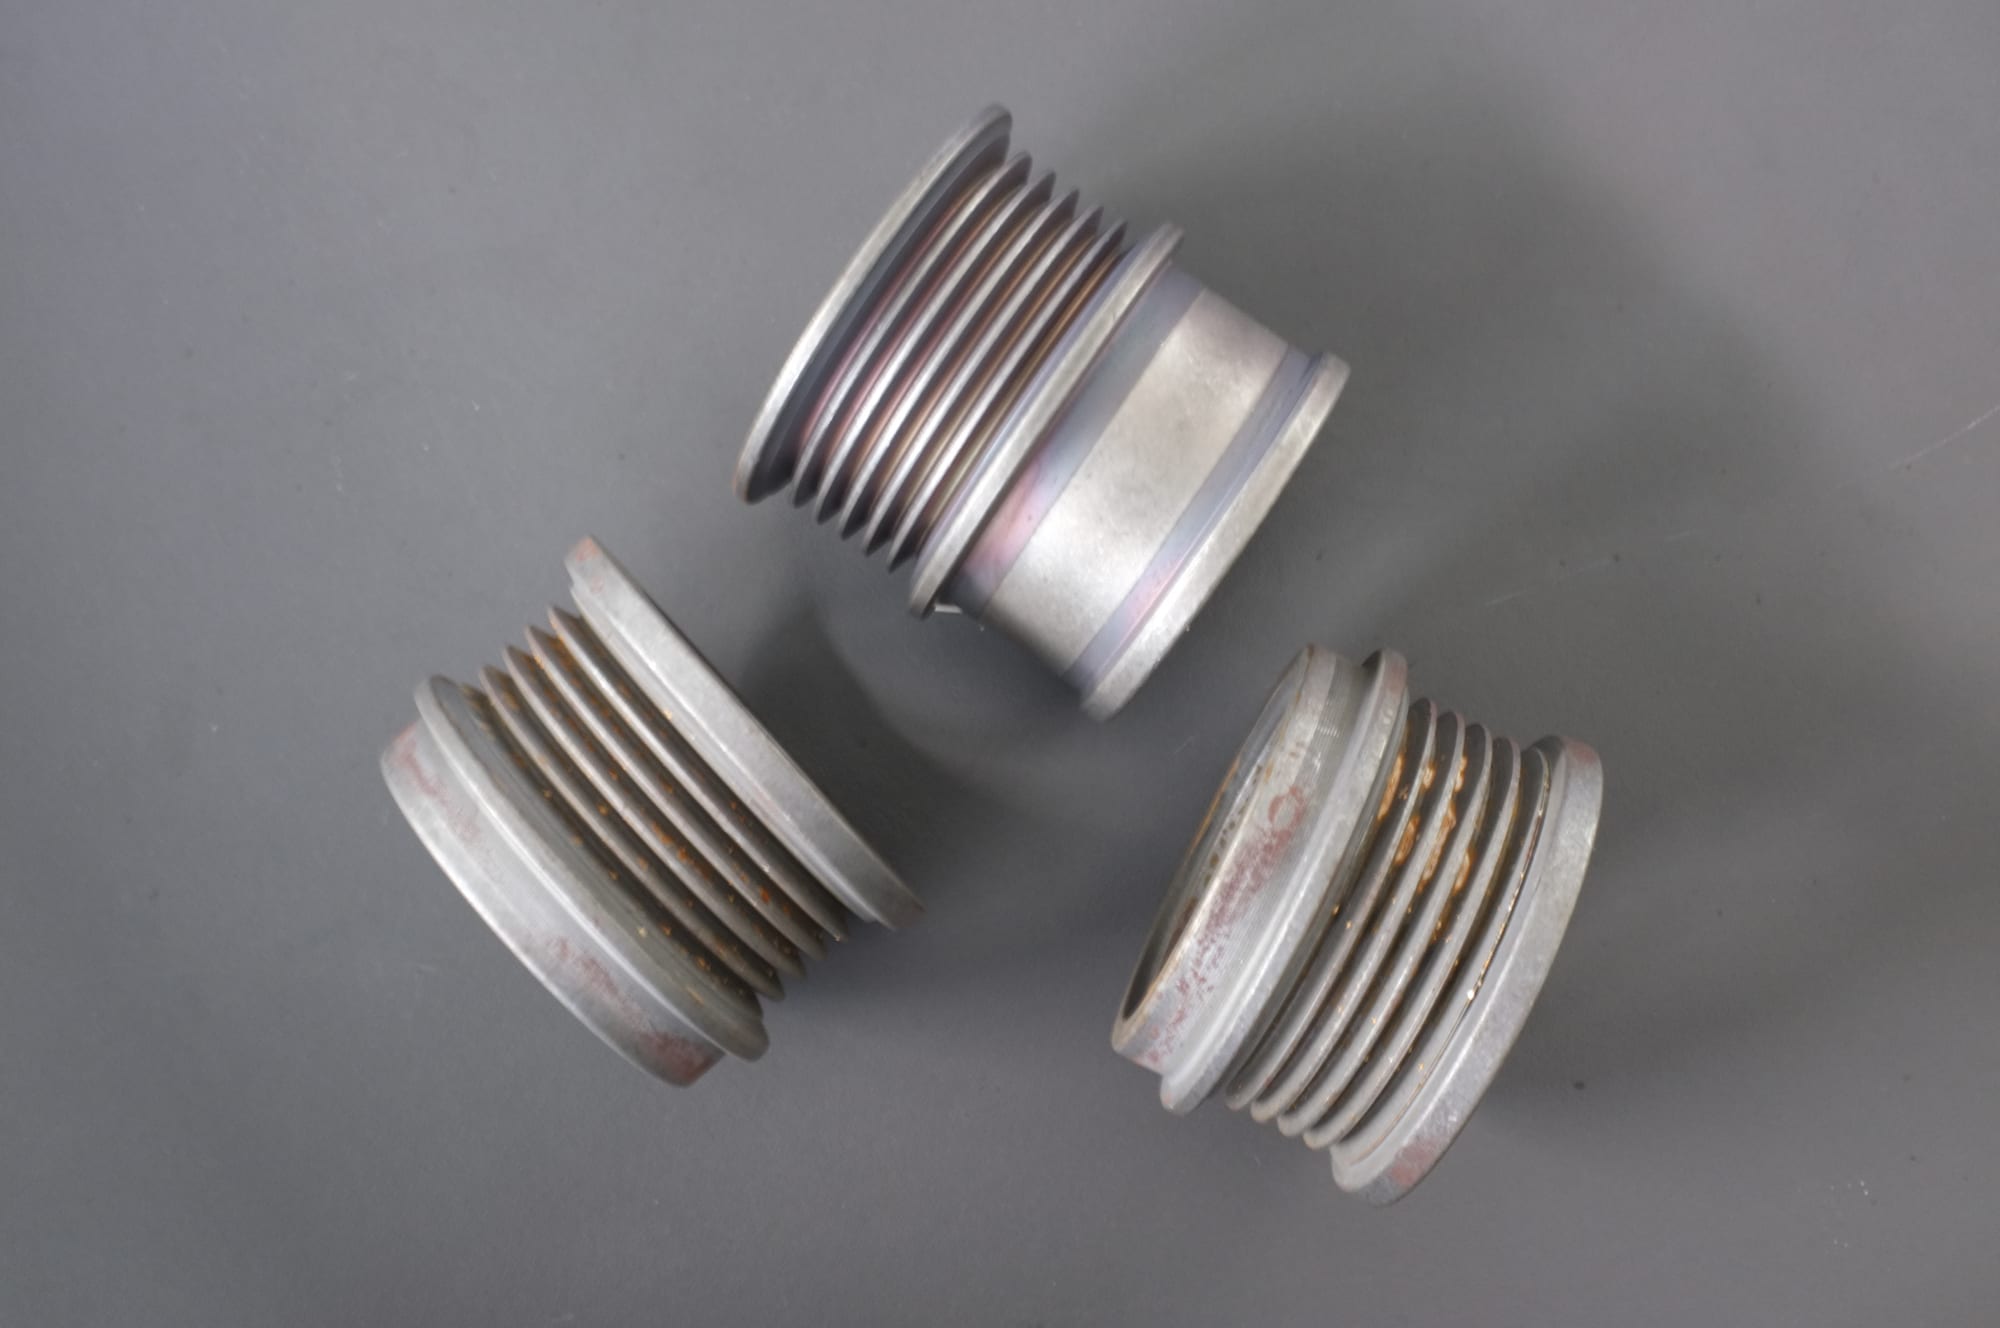
酸化皮膜とバリを抱えたまま仕上げ工程に入る切削継手:チャージが除去すべき証拠。
サイクルの設定:まず除去、次に仕上がり
バレル研磨工程が誤って設定される最も多いパターンは、除去量を測る前にサイクルを決めてしまうことです。これらは別の問いです:どれだけ削り落とすかがグレードと時間を決め、表面をどこまで良くするかが最初の段ではなく仕上げ段を決め、変えてはいけないものがサイズのルールとエッジ管理を決めます。切削と仕上げの両方を一つの段に求めると、どこも削れてどこも仕上がりません。
公開されている帯は出発点であり、答えではありません:軽いバリ取りなら10〜20分、高品位研磨なら2〜8時間で、段構成の作業では段間に洗浄が加わります。両方が必要なワークには2工程が必要であり、数値を一つだけ出すサプライヤーは、そのどちらか間違った方を提示しています — だからこそ当社の見積りはすべて、当社FAQにある注意書きを伴います:公開されているサイクルは、あなたのものとは限らない材料と除去量を前提にしています。
工程設定が誤っているときに現場で現れること
| 見える症状 | 通常の原因 | 変更すべきこと |
|---|---|---|
| 外側のバリは取れているが、交差穴に残る | チャージがその形状に届いていない | より小さなメディアと長いサイクル — あるいは別の工程 |
| エッジはきれいだが、すべての寸法が小さい | 1段で切削と仕上げを兼ねたため、全体が削られた | 段を分割し、バリが取れてから仕上げる |
| 明るいが、表面は一軸で方向性が残る | サイクルが条痕を置き換えずにバニシングした | 光沢化段の前に切削段を置く |
| 仕上がりが向上しなくなり、ワークがマットな灰色になる | チャージの寿命であり、コンパウンドの問題ではない | 継ぎ足しではなく、定めた間隔で全量交換する |
| 仕上げ後にワークが反る、または基準が動く | 残留応力であり、バレル研磨機のせいではない | 切削の順序を直すか、応力除去工程を追加する |
| ワーク同士が当たって打痕や傷が付く | 分離すべきワークを一緒に処理している | 区画、治具、またはより低エネルギーの方式 |
最後の二行は仕上げ工程のせいにされますが、原因は別のところにあります。

リブとボアを持つ切削ダイカストハウジング:バリに工程が到達できるかを決める形状。
切削ワークでバレル研磨が効かなくなる範囲
- ゲージで管理するねじ、スプライン、細かいセレーション。メディアは細いねじに噛み込み、ねじ山の入り口を丸めます。マスキングするか、バレル研磨の後に仕上げるか、これは別の工程だと認めるかです。
- 薄肉の壁、または細長いワーク。およそ0.5 mmを下回ると、リスクは切削ではなく変形です。高エネルギーの工程は、研磨する前にワークを曲げます。
- メディアのサイズに近い止まり穴や狭いスリット。メディアは入ったまま出てこず、軟質合金では詰まったメディアをワークに傷を付けずに取り除くのは通常困難です。
- 仕上げ加工済みの基準面や、研削された位置決め面。チャージが触れる面で公差を保っているなら、バレル研磨機はその公差を削り取ることになります。
- 緩いエッジではなく、折れ込みや亀裂である欠陥。マスフィニッシングは仕上げ工程であり、修復工程ではありません。折れ込みに時間を延ばすと、周囲がすべて丸まり、折れ込みは残ります。
そして、境界というより算数の問題であるケースが一つあります:小さな形状一つにバリを取るだけの、大きく重いワークは、段取り・運転・取り出しをするより手作業で仕上げる方が安く済むことがあります。
何が摩耗するのか、いつ交換するのか
結果を決めるのは機械ではなく消耗品です。サインは三つあり、いずれも当社FAQに記載しています:
- 仕上がりが向上しなくなります。新しいメディアはサイクル開始から数分でワークを明るくしますが、寿命を迎えたメディアは変化させずに回すだけになります。
- 先週まではなかったマットな灰色ヘイズが出ます。チャージの寿命であり、コンパウンドの問題ではありません。
- 同じ結果に約20%長くかかります。時間がじわじわ伸びるときは、チャージが切削していません。
メディア以外では、槽式機械の20〜35 mmのポリウレタンライニングが消耗部品であり、メディアがワークを壁に押し付けたときにワークが触れる部分でもあります。バレル研磨機は1mの位置で75〜85 dB(A)の騒音で運転され、その大半は振動モーターによるもので、三相380 Vまたは415 V、50 Hzの電源が必要です — 大型槽ではどちらも機械ではなく建屋側の判断になります。
作用高さまで摩耗したボウルのライニング:何が摩耗するのか、そしてチャージが仕事をしなくなったサイン。
RFQに記載すべきこと
使える回答が返ってくるバレル研磨の問い合わせには、六つの項目が含まれます:
- 図面:バリを取るエッジと、触れてはいけない面に印を付けたもの。
- バリ部分で除去する取り代(0.1mm単位) — 「バリ取り」では不十分です。
- 材料とその状態(熱処理を含む)。加工硬化したバリと焼なましされたバリでは挙動が異なります。
- 合否基準:バリ高さの上限、エッジの面取り(R付け)の半径、そして測定方向を明記した粗さ。
- 工程表のどこに位置するか — 熱処理やめっきの前か後か、どの基準がすでに仕上げ済みか。
- 数量、品種構成、設置条件:電源、床荷重、騒音規制、選別機と乾燥機。すべての機械は出荷前にメディアを入れて運転されます。標準機は手付金から25〜35日で出荷(受注生産は45〜60日)、厦門からの海上輸送は30〜40日です。
成果物はデータシートではなく試験です。最悪条件を含む代表的なワーク数点を送っていただければ、仕上がり、サイクル、実測のメディア消費量をお返しします — 表の上ではなく、あなたのワークで。
よくある質問
バレル研磨は切削工程ですか、それとも仕上げ工程ですか。切削工程表の中に位置する仕上げ工程です。バレル研磨機が除去するのはマイクロメートル単位なので、工具が残したものを整えることはできますが、寸法、反り、応力場を修正することはできません。図面の公差がエッジの位置を保つことに依存しているなら、バレル研磨はその公差にとってリスクです。
バレル研磨は切削で付いた工具痕(切削痕)を除去しますか。置き換えます。溝は徐々に均されますが、より有用な変化は、チャージがランダムな向きで表面を打圧するため、仕上がったテクスチャに方向がなくなることです — 条痕を横切る粗さが、沿う粗さに近づくことで測定できます。深くちぎれた面やびびり面は、均せても除去はできません。
バレル研磨は応力除去工程の代わりになりますか。いいえ。応力除去工程は断面全体の応力場を変えますが、バレル研磨機は表面の材料を除去します。切削後に反るワークはバレル研磨の後も反り、しかもきれいになった状態で反ります。
切削ワークにはどの機械ファミリーが適しますか。形状で決め、次に量で決めます。振動方式はほとんどの切削ワークをカバーし、槽(タブ)プラットフォームは長尺・重量物を担当し、バレルは自由に転動する単純形状に向き、遠心ディスクはワーク1点を工具に押し当てて局部的な切削を制御します。メディアはセラミックとプラスチックのラインから選べます。カタログには当社が製作するプラットフォームを掲載しています。どれも合わない場合は、ワークに合わせて構成を組み上げます。
Max Xu, 営業 — 厦門金泰金研磨科技有限公司
厦門市海滄区新陽工業区新昌路31号
info@surface-polish.com
仕上げ工程は材料、除去すべき取り代、要求される仕上がりによって設定されるため、特定のワークの構成はそのワークでの試験によって確認されます — 公開されているサイクルは、あなたのものとは限らない材料と除去量を前提にしています。当社は仕上げ設備と、そこで使用するメディアおよびコンパウンドを製造しており、受託仕上げサービスは提供していません。
 +86-592-2381506


 サポートされているIPv6ネットワーク
