


タンブラー用メディア選定マトリクス:メディア本体、グレード、およびバレル研磨用コンパウンドの適合
タンブラー用メディアの選定は、棚にある最も硬い砥粒を選ぶことではありません。バッチ式バレル研磨では、メディア本体、結合強度、形状、およびバレル研磨用コンパウンドが協働して、バリを切削し、軟質合金を保護し、チャンバー内で部品同士がへこみ合うのを防ぎます。タンブラー用メディアの選定を誤ると、止まり穴内部へのチップ詰まり、平坦面の打痕、または生産を停滞させる遅いサイクルに直結します。
本ガイドでは、タンブラー用メディアを実用的な材質別・グレード別マトリクスに整理し、酸化アルミナメディア、コーンメディア、研磨用ルージュが適する用途(および適さない用途)を明確にし、コンパウンドが切削性を維持する仕組みを説明します。機械チャンバーの選定については、研磨機の名称および振動研磨のガイドをご参照ください。
タンブラー用メディアがチャンバー内で実際に果たす役割
タンブラー用メディアの各チャージは、振動バレル、回転バレル、または遠心式ユニット内で同時に3つの物理的役割を果たします。この3つすべてを理解することで、購入者がメディアを単なる研磨紙のように扱う過ちを防げます。
[DESIGN: 振動バレルの断面図。タンブラー用メディアが部品を緩衝し、コンパウンドの膜を運び、内部エッジに沿って摺動する様子を示す]
部品を分離して衝突を防ぐ
稼働中のタンブラーチャンバー内では、部品は密なメディアのクッションの中に浮遊した状態を保たなければなりません。メディアの量が不足すると、重い金属プレス品や機械加工された真鍮継手が互いに衝突し、後工程の研磨では隠せない三日月状の打痕が残ります。メディア層は、すべてのワークを孤立させ続ける動的な緩衝材として機能します。
水、コンパウンド、切削スワーフを運び去る
メディア表面は単独ではきれいに切削しません。メディアは水と液体コンパウンドの薄い膜を金属上に運びます。微視的な金属バリや摩耗した砥粒がせん断除去されると、メディア形状間の隙間が水とともにスワーフを排水スクリーンへ流します。メディアが泥状に崩壊したり密に詰まったりすると、スワーフが再循環してバッチに傷を付けます。
制御された切削圧またはバニシング圧を付与する
重いセラミックや鋼の形状はバリや鋭いエッジに強く押し当たり、軽量なレジンボンドプラスチックや乾式有機顆粒は軟質合金やプラスチック上を穏やかに滑ります。タンブラー用メディアの選定とは、メディア密度を部品の硬度と肉厚に適合させることです。重すぎるメディアは軟質金属を打痕し、軽すぎるメディアは硬い鋼のバリの上を滑り抜けます。
スロット、ねじ山、凹んだコーナーに到達する
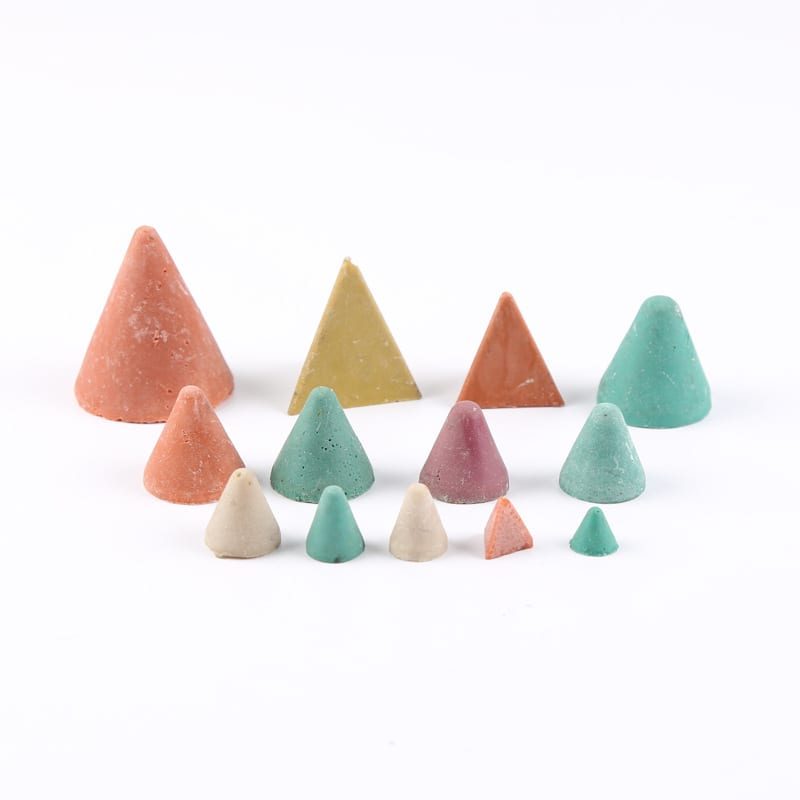
部品の最小の穴、スロット、溝がメディアの形状とサイズの厳格な限界を定めます。アングルカット円柱や鋭角三角形は内部フィレットやコーナーに到達する一方、球や円錐はスロットを通過して噛み込みません。図面上の最小形状に基づいてメディアをサイズ選定することで、取り出し後の何時間にも及ぶ手作業のピン除去を防げます。
タンブラー用メディアの材質×グレードマトリクス
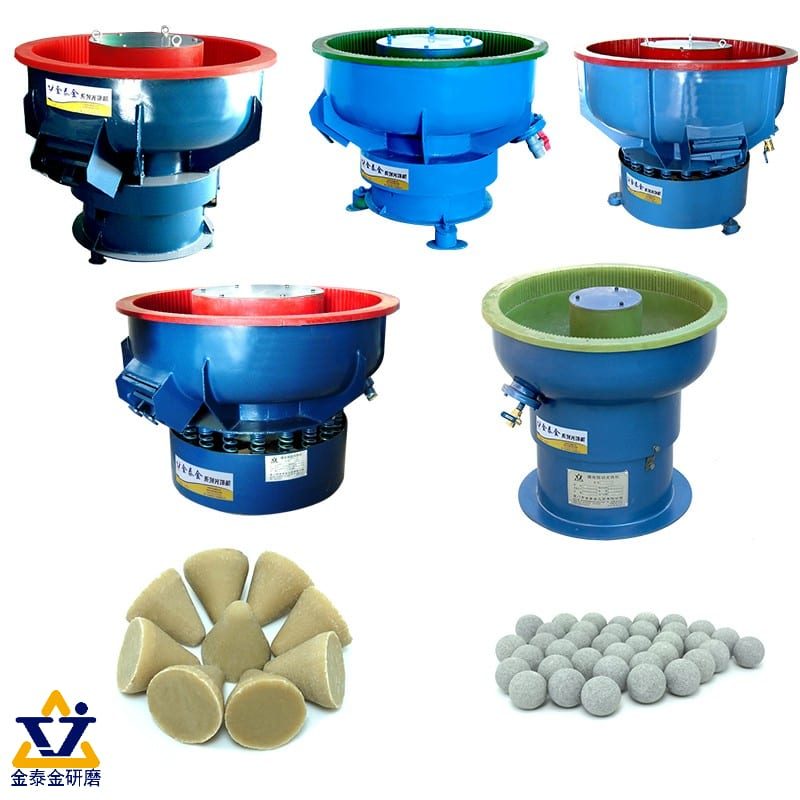
当社の研削メディアおよび乾式仕上げメディアライン全体において、工業用タンブラー用メディアは5つの主要な材質ファミリーに分類されます。各ファミリーは、強力なバリ取りから穏やかな最終バニシングまでのグレードにわたります。
| メディア材質ファミリー | 密度と衝撃感 | 対応形状 | 代表的なグレードの焦点 | 最適なワーク材質 |
|---|---|---|---|---|
| セラミック&酸化アルミナメディア | 高密度、強固な切削 | 三角形、アングルカット円柱、球 | 強力なバリ取りから精密なメッキ前平滑化まで | ステンレス鋼、炭素鋼、鋳鉄、硬質合金 |
| プラスチック(レジンボンド) | 中軽量、穏やかなクッション | 円錐、角錐、三角形 | 軽バリ取り、光沢工程前のプリポリッシュ | アルミニウム、真鍮、亜鉛ダイカスト、アクリル |
| 高アルミナセラミック | 超高密度、非研磨性 | 球、円柱 | 純粋なバニシングと表面圧縮 | ステンレス鋼、真鍮、銅、鍛鋼 |
| 焼入鋼メディア | 最大重量、摩耗ゼロ | 球、ピン、サテライト、円錐 | 光沢バニシングとショットピーニング | ステンレス金具、亜鉛、銅合金、真鍮 |
| クルミ殻&コブメディア | 非常に軽量な乾式有機素材 | 粒状粒子 | 乾式研磨、油分・水分吸収、最終光沢 | アクリル、眼鏡用アセテート、真鍮、ジュエリー、ステンレス |

セラミック三角、樹脂結合プラスチック円錐、高アルミナボール、鋼製バーニッシングピン、クルミ/コブ粒の5トレイ素材マトリクス
重量鋼材のバリ取り用セラミック・酸化物メディア
バイヤーが酸化物メディアを検索すると、まったく異なる2つの製品に出会うことがよくあります。サンドブラストキャビネット用に販売される遊離アルミナ砥粒と、大量仕上げ槽で使用されるアルミナ含有成形セラミックメディアです。当社はサンドブラスト用やショットブラスト用の遊離砥粒は販売しておりません—アルミナおよび炭化ケイ素砥粒で結合した成形セラミックタンブリングチップを製造しています。セラミック酸化物メディアは鋼材やステンレスのバッチに付いた頑固なバリや機械加工痕を切削し、長いサイクルにわたって形状を維持します。
アルミニウム・軟質金属用樹脂結合プラスチックメディア
アルミニウム、亜鉛ダイカスト、真鍮製治具は、重いセラミック三角でタンブリングすると簡単に打痕が付きます。樹脂結合プラスチック円錐やピラミッドは、微細な砥粒をより軽いポリマーマトリクス内に埋め込み、衝撃を緩和しながら機械加工段差をきれいに平滑化します。プラスチックメディアがオレンジピール状の打痕を防ぐ仕組みについては、アルミニウム仕上げおよび銅合金仕上げガイドをご覧ください。
非研磨バーニッシング用高アルミナセラミック
切削用セラミックとは異なり、高アルミナセラミックメディアには遊離切削砥粒がほとんど含まれていません。代わりに、極めて高い密度と滑らかなガラス質表面により、微細な金属突起を圧縮して明るい光沢に仕上げます。振動バレルや遠心ディスク内で静かに稼働し、鉄粉でステンレス鋼を汚染することもありません。高アルミナボールと円柱は、サテン平滑化と鋼材の光沢バーニッシングの間を埋めます。
光沢ピーニング用焼入れ鋼メディア
焼入れ鋼ボール、円錐、磁性ピンは、高い局所荷重をかけて表面突起を押しつぶし、母材を除去せずに平坦化します。鋼メディアは研磨スラッジに摩耗しないため、水を清潔に保ち、明るく反射性のある金具を生み出します。鋼メディアには防錆コンパウンドと、運転間の専用の錆びない保管が必要です。
乾式光沢仕上げ用クルミ殻・コブメディア
乾式仕上げでは、回転バレルや加熱振動乾燥機の中で粉砕クルミ殻とコブメディア(顆粒化トウモロコシ穂軸)を使用します。クルミ殻は中間乾式平滑化においてやや強い切削力を持ち、より柔らかいコブメディアは残留水分、油分、ペーストを吸収して鮮明な最終光沢を引き出します—トウモロコシ穂軸のメッシュ等級は注文ごとに確認します。乾式有機メディアは湿式バリ取りに代わるものではありません。すでに平滑な表面を光沢化するものです。

最終バレル光沢仕上げに使用される粗粉砕クルミ殻粒と微粒乾式トウモロコシ穂軸メディアの拡大比較
詰まりを起こさないメディア形状とサイズの選定
正しい素材ファミリーであっても、チップ形状がスロットに橋渡ししたり、ねじ穴内に食い込んだりすると失敗します。タンブラー用メディアを発注する前に、以下の4つの形状ルールを確認してください。
[DESIGN: スロット付きブラケット内に食い込んだ三角チップと、同じスロットをきれいに通過するアングルカット円柱および円錐の工学比較]
平面およびコーナー用の三角・アングルカット三角
ストレート三角は平面を平面表面に当てながら、その角が鋭い内側フィレットに届きます。アングルカット三角とアングルカット円柱は鋭い先端を追加し、互いに平積みすることなく狭いスロットに切り込みます。長い平板と狭いコーナーバリが併存する部品では、アングルカット形状はストレートキューブよりも付着しにくくなります。
曲面輪郭および止まり穴用の円錐・ピラミッド
円錐形とピラミッド形は平行な平面を持たないため、丸穴に橋渡ししたり、プレス板金上で面同士が付着したりすることはほとんどありません。プラスチック円錐は、曲面凹部を持つダイカストハウジング、バルブボディ、装飾トリムに最適な選択です。円錐は先端から底面まで均一に摩耗し、チャージが古くなっても予測可能な転動動作を維持します。
開放穴およびバーニッシング用の円柱・ボール
円柱は細いワイヤー形状に引っ掛かることなく滑らかにタンブリングし、球は開放チャネルや凹状皿を自由に転動して軟質金属に傷を付けません。ボールはスプーン、バックル、ベアリングケージに均一な点接触バーニッシングを提供します。部品にメディア径に近い丸穴がある場合、穴を永久に塞ぐ可能性のあるボールは避けてください。
新品チップではなく摩耗メディアを基準にしたサイズ選定
すべての切削チップは使用に伴って着実に縮小します。新品時に部品のスロットよりわずかに大きいセラミック三角は、数週間以内にそのスロット内にきつく食い込むほど縮小します。メディアのサイズは、使用寿命の終盤近くでも穴を容易に通過するか、最も広い開口部より安全に大きいままであるように、常に選定してください。
新品セラミック三角メディアと、部品スロットに詰まる可能性のある摩耗した小径チップの並列比較
大量仕上げコンパウンドと研磨ルージュの違い
多くのバイヤーが、セラミックやトウモロコシ穂軸メディアと一緒に研磨ルージュの棒をタンブラーに入れるべきかと尋ねます。簡単に言えば、いいえ—固形ワックス棒は回転布ホイール用であり、大量仕上げ槽内用ではありません。
| 消耗品タイプ | 物理的形状 | 対象設備 | 現場での役割 |
|---|---|---|---|
| 湿式大量仕上げコンパウンド | 水で希釈する液体濃縮剤 | 振動バレル、遠心式装置、湿式バレル | メディアを潤滑し、金属粉を懸濁させ、錆を防止 |
| 乾式バレル研磨用ペースト | 乾式メディアに事前混合するクリームまたはペースト | ダブルバレル式およびダブルデッキ式乾式バレル研磨機 | クルミ殻やコブメディアに均一にコーティングし乾式光沢仕上げ |
| 従来型研磨用ルージュ | 固形ワックス・脂肪系バインダーバー | 固定式または手持ち式の布バフ研磨ホイール | 回転する布ホイールに乾式砥粒を転写 |

検証済みのJings Polish液体バレル研磨用コンパウンドを乾式バレル研磨メディアの横に並べ、固形布ホイール用ルージュバーは湿式バレルでは使用しないことを示すアイコンと対比
湿式バレル内で固形研磨ルージュが機能しない理由
従来の研磨用ルージュは、高速回転する綿ホイールとの摩擦熱で溶けるよう設計された牛脂、ステアリン酸、ワックスのバインダーを使用しています。冷水が満たされた低温の振動バレル内では、固形ルージュバーは均一に溶けることがなく、粘着性のグリースがセラミックチップに塗り広げられ、砥粒の気孔を塞ぎ、排水スクリーンを詰まらせます。当社は布バフ研磨ホイールや布ホイール用固形ワックスバーは販売しておりません。
液体バレル研磨用コンパウンドの実際の役割
現代のバレル研磨用コンパウンドは水溶性液体で、連続計量またはバッチごとに添加して摩擦、pH、清浄度を管理します。金属微粉を水中に懸濁させて部品を灰色に汚すことなく排出し、鉄系金属をフラッシュ錆から保護し、メディアと部品の接触を緩衝します。セラミックや鋼メディアを普通の水道水だけで運転すると、仕上げの透明感とメディアの切削能力の両方が損なわれます。
用途別の検証済みJings Polishコンパウンドコード
当社は湿式メディアシステム用の検証済み液体コンパウンドと、乾式メディアバレル研磨工程用の厳選ペーストを供給しており、カスタム化学洗浄処方を設計することはありません。実際のコンパウンドコードを金属と工程段階に直接照合してください:
- `compound-LC10`: 重研削および迅速なエッジ除去サイクル。
- `compound-MC8`: 鉄系部品の錆、スケール、重酸化膜の除去。
- `compound-JTJ20`: ステンレス鋼の粗切削および平滑化。
- `compound-JTJ25`: 一般金属の粗研磨およびカットダウン。
- `compound-JTJ50`: ステンレス鋼の光沢化および艶出し。
- `compound-JTJ60`: 混合合金バッチ全般の精密金属研磨。
- `compound-JTS5`: 薄板金属部品向けの精密研磨。
- `compound-HM3`: 最終研磨およびクリーン光沢化のサポート。
クルミ殻およびコブメディア用乾式研磨ペースト
アクリル、真鍮、または事前平滑化された金物の乾式バレル光沢仕上げには、専用研磨クリームが乾式有機顆粒に均一にコーティングし、べたつきを生じません。必ずペーストをクルミ殻またはコブメディアのみと事前混合してから部品を投入し、すべての顆粒に均一なマイクロフィルムを付着させてください。ペーストを乾式部品に直接投入すると、ワックス状残留物がねじ山や刻印ロゴに詰まります。

部品投入前にクルミ殻メディアの回転バレルへ乾式研磨ペーストを事前混合する作業者
バレル研磨メディアと金属・プラスチック素材の適合
ワーク素材が異なれば、バレル研磨機内での不良原因もまったく異なります。以下の4つの素材別ルールに従って、バレル研磨メディアを部品に安全に組み合わせてください。
ステンレスブラケット、アルミニウムハウジング、真鍮継手、アクリルフレームをそれぞれ適合するメディア種類と組み合わせた4象限サンプル比較
ステンレス鋼および炭素鋼金物
硬質鋼は切削に抵抗し、粗さを変えることなく軽い砥粒を容易に取り込みます。強靭なセラミックまたは酸化アルミナメディアを`compound-JTJ20`または`compound-LC10`と組み合わせてバリ取りを行い、その後高アルミナセラミックまたは鋼メディアを`compound-JTJ50`と組み合わせて光沢仕上げに切り替えてください。工程順序についてはステンレス鋼の仕上げおよびステンレス鋼のバフ研磨ガイドをご参照ください。
アルミニウムおよび亜鉛ダイカスト
軟質非鉄鋳物は重いセラミックチップの下で急速に打痕が付き、コンパウンドの化学性がアルカリ性すぎると暗灰色に変色します。カットダウンには軽量レジンボンドプラスチックコーンと中性液体コンパウンドを使用し、鋳物同士が衝突しないようメディアと部品の体積比を十分に確保してください。アルミニウムと鋼部品を同じメディアチャージで同時に運転しないでください。埋め込まれた鉄がアルミニウムに孔食を生じさせます。
真鍮、銅、青銅継手
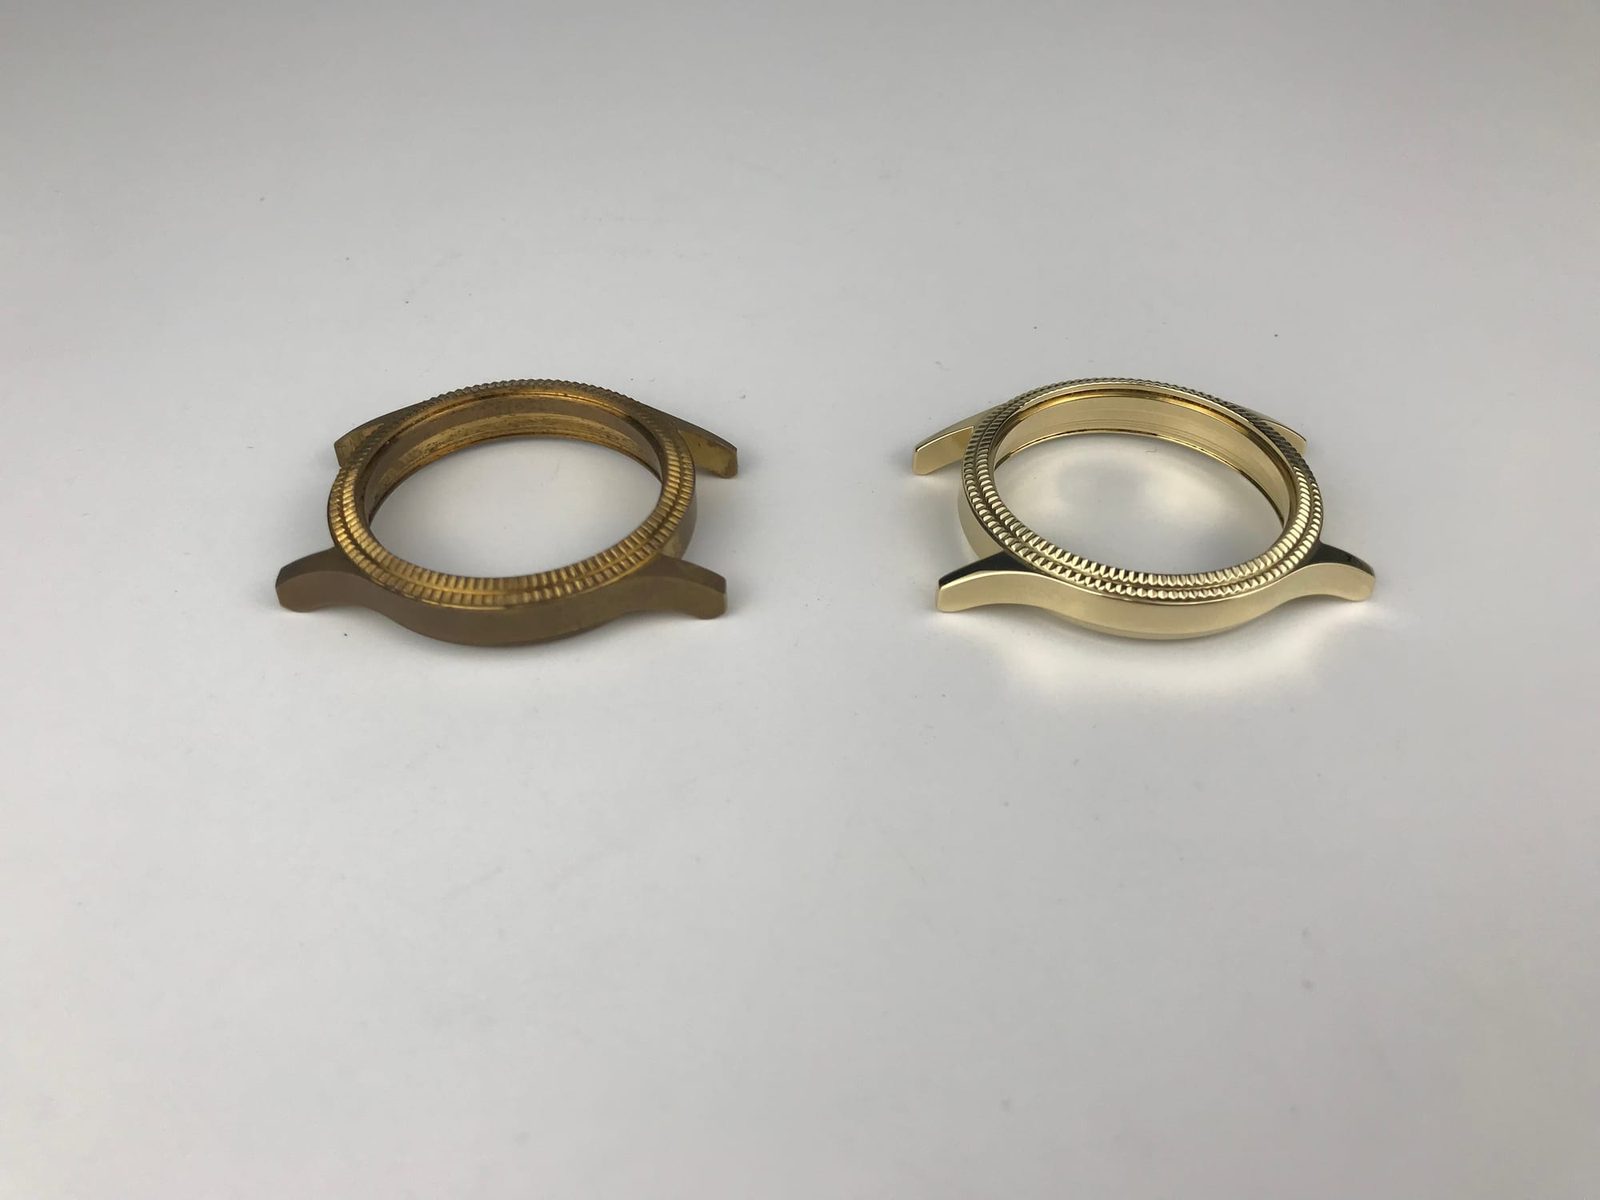
銅合金は濡れたまま放置したり、侵食性の強い酸にさらされると急速に変色しますが、穏やかなプラスチックのカットダウンに続いてスチールバニシングまたは乾式トウモロコシ芯メディアを使用することで、素早く光沢を取り戻します。湿式バレル研磨後は、直ちに洗浄して遠心脱水乾燥機で乾燥させ、きれいな黄金色の色調を定着させてください。変色防止については、銅合金仕上げガイドをご確認ください。
アクリル、眼鏡用アセテート、および機械加工プラスチック
プラスチック部品には、穏やかなプラスチック湿式カットメディアを使用し、続いて乾式クルミ殻と、清潔な研磨ペーストを付着させたトウモロコシ芯メディアで仕上げる必要があります。熱の蓄積はPMMAをにじませ、共用バレルに残った金属粉は透明な表面を即座に傷つけます。プラスチックおよびアクリル生産専用に、別個のバレルとメディアチャージを厳守してください⟧/IB⟧。
メディアのメンテナンス、洗浄、および交換の目安
最高のタンブラー用メディアであっても、細孔が金属泥や摩耗した微粉で詰まると切削速度が低下します。簡単な日常管理により、週ごとに安定したサイクルタイムを維持できます。
サイズ不足の破損セラミック微粉を、再利用可能なフルサイズのタンブリングチップから分離するメディア洗浄・篩別ステーション
サイズ不足の微粉が詰まる前に篩別する
セラミックやプラスチックのチップが摩耗すると、破損した破片やサイズ不足のチップがチャージの底部に蓄積します。これらの破片は、フルサイズのチップでは決して入り込めないスロットに食い込み、衝撃を不均一に緩和します。定期的にチャージをサイジングスクリーンにかけてサイズ不足の微粉を廃棄し、新しいメディアで補充してください⟧/IA⟧。
釉薬付きセラミックおよび汚染されたスチールメディアの洗浄
乾燥したコンパウンド粉で釉薬が付着したセラミックメディアは、バリを切削せずに滑り抜け、油膜で覆われたスチールボールは部品に油汚れを残します。清潔な水とコンパウンドで空の洗浄サイクルを実行するか、専用のメディア洗浄機を使用することで、埋め込まれた汚れを除去し切削速度を回復します。清潔なメディアは、汚れたチップを過剰に詰め込んだチャージよりも速く切削し、より明るい部品に仕上げます⟧/IA⟧。
合金間の相互汚染を防ぐ
振動バレルを炭素鋼からステンレス鋼へ、または真鍮からアルミニウムへ切り替える際に、チャンバーを交換して徹底的に洗浄しないと、鉄粉や黒色酸化物が次のバッチに移行します。鉄系、非鉄系、プラスチック系のラインごとに専用のメディアビンを用意してください。汚染されたメディアチャージ1回で、耐食ステンレス部品のシフト全体が台無しになる可能性があります⟧/IA⟧。
使用済みクルミ殻およびトウモロコシ芯メディアの交換時期の見極め
乾式クルミ殻およびトウモロコシ芯メディアは、欠けによって摩耗するのではなく、研磨ペースト、微粉、および周囲の湿度で飽和します。乾式メディアが濃灰色に見えたり、湿った感触になったり、部品に曇った膜を残すようになったら、追加のペーストでは回復できません。コンパウンドを追加して曇りを追うのではなく、使用済みの乾式有機チャージを計画的に交換してください⟧/IB⟧。
タンブラーメディア購入時のよくある間違い
新規または拡張中の仕上げセル向けにタンブラーメディアおよびバレル研磨コンパウンド⟧/IB⟧を調達する際、これら4つの購入の落とし穴を避けてください。
[DESIGN: バルブ穴に詰まったセラミックチップ、打痕のあるアルミニウム角部、釉薬付きの汚れたメディア、および塊状化した湿式トウモロコシ芯メディアを示す4パネルの欠陥チャート]
すべての部品に1種類の万能チップグレードを購入する
厚いレーザー切断鋼のバリ取りと繊細な真鍮プレス品の平滑化を、単一の中粒度セラミックチップで行おうとすると、鋼のサイクルが遅くなり、真鍮に打痕が付くことは確実です。稼働中の部品ファミリーに合わせて、切削用セラミックと穏やかなプラスチックメディアのグレードを別々に在庫してください。適切に適合した2つのメディアチャージは、妥協した1つの万能チップよりもスクラップコストが低くなります⟧/IA⟧。
ブラスト研削材と成形タンブリングメディアを混同する
エアブラストキャビネット用のルーズな酸化メディアを注文して振動バレルに投入すると、厚い研磨泥が発生し、シールを損傷し、排水口を詰まらせ、部品を緩衝できなくなります。バレル研磨は、三角形、円錐、円柱、球などの予備成形された結合形状に依存しており、これらは部品を転がして分離するように設計されています。ルーズなブラスト研削材ではなく、必ず予備成形されたバレル研磨メディアを指定してください⟧/IB⟧。
湿式タンブリング直後に乾式トウモロコシ芯メディアを使用する
振動洗浄から濡れた部品を取り出し、直接乾式トウモロコシ芯メディアに投入すると、数分でトウモロコシ芯がべたついた塊になります。湿式切削と乾式光沢仕上げの間には、必ず清潔な水での洗浄と完全な乾燥ステップを挟んでください。適切なセルレイアウトについては、仕上げ後の分離洗浄と乾燥⟧/IB⟧ガイドをご参照ください。
上流の研削痕チェックを省略する
メディア研磨は、精密エッジを公差外に丸めない限り、深い帯鋸のびびりや重いベルト傷を消すことはできません。研削およびサンディング痕⟧/IA⟧ガイドに記載されているように、タンブラーに投入する前に受け入れ表面状態を確認してください。重い機械的痕を上流で平準化し、タンブリングメディアがエッジと仕上げグレードに集中できるようにしてください⟧/IB⟧。
厦門金太金が完全なメディア&マシンラインをサポートする方法
厦門金太金研削技術有限公司(ブランド:Jings Polish)では、当工房は1992年に始まり、会社は2002年に正式に設立され、世界中のお客様に200,000セット以上の研削・研磨ソリューションを提供してまいりました。当社の機械および消耗品カタログ全体にわたり、21の機械プラットフォームを製造しており、24件の中国知的財産権—1件の発明特許、17件の実用新案特許、6件の意匠特許—に裏付けられ、ISO 9001認証`00726Q01571R001`(有効期間2026-06-03~2029-06-02)およびCE認証`M.2023.206.C88121`(縦型、8モデル)と`M.2023.206.C88120`(横型、13モデル)を2028-07-24まで取得しています。

梱包されたセラミックメディア、プラスチックコーン、液体コンパウンド、振動バレルを示すJings Polish消耗品・設備出荷エリア
メディア、コンパウンド、機械を一体で製造
当社は振動バレルおよびタブ(`ZL`および`L`シリーズ)、バレル研磨機、遠心ディスクおよびバレルユニット、ドラッグフィニッシャー、磁気研磨機、加熱遠心脱水乾燥機、メディア洗浄機を製造しています。設備に加えて、セラミック、プラスチック、高アルミナ、スチール、クルミ殻、およびトウモロコシ芯メディア⟧/IB⟧を供給し、実証済みの`HM3`、`JTJ20`、`JTJ25`、`JTJ50`、`JTJ60`、`JTS5`、`LC10`、`MC8`コンパウンドと組み合わせています。
供給しないものに関する明確な範囲
標準およびカスタムリードタイム
標準設備およびメディア構成の生産リードタイムは25~35日⟧/IA⟧であり、カスタム設計の仕上げラインおよび特殊分離レイアウトには45~60日⟧/IB⟧が必要です。ご注文確定時には、必ずトウモロコシ芯のメッシュグレードと部品固有のメディアサイジングをご確認ください。
初期メディアおよびプロセス評価のご依頼
当社は、ワークピースを確認する前に無料の郵送サンプル試験やサイクルタイムの保証をお約束するものではありません⟧/IA⟧。代わりに、バリ、穴、スロット、目標仕上げを示す部品の鮮明な写真を、カスタム研磨ソリューション⟧/IB⟧またはジョブショップ仕上げ⟧/IC⟧リソースを通じてお送りください。当社のエンジニアが鮮明な写真と図面から直接、初期のメディアおよび機械の推奨を行えます。
よくある質問
金属部品に最適な万能タンブラーメディアは何ですか?
すべての金属に適した単一のメディアはありません。セラミックまたは酸化アルミナメディアは硬鋼やステンレスのバリ取りに適し、樹脂結合プラスチックコーンは軟質アルミニウムや真鍮を保護し、高アルミナセラミックまたは焼入れ鋼メディアは光沢バニシングを実現します。メディアファミリーは合金の硬度と目標仕上げに合わせて選定してください。
量産仕上げにおいてコブメディアは何に使用されますか?
コブメディア(粒状コーンコブ)は、回転バレルや加熱振動乾燥機内で使用される軽量な乾式有機メディアで、最終光沢出し、水分吸収、および予備平滑化された金属・真鍮・アクリル部品からの微量オイルやコンパウンド皮膜の除去に用いられます。
固形研磨ルージュバーを振動タンブラーに入れてもよいですか?
いいえ。固形研磨ルージュワックスバーは、高速クロスバフホイール上で溶融するように配合されています。水冷タンブラー内では、固形ワックスがメディアの気孔にべとついた堆積物として付着し、排水口を詰まらせます。湿式タンブリングには水溶性液体量産仕上げコンパウンドを、乾式有機メディアには専用ペーストを使用してください。
タンブラーメディアが部品の穴に詰まるのを防ぐにはどうすればよいですか?
部品図面の最小の穴、スロット、ねじを測定し、通常の摩耗後でも開口部より安全に大きいか、くさび状に詰まらずにそのまま通過するメディア形状とサイズを選定してください。部品に球径に近い円形穴がある場合は、球形メディアを避けてください。
 +86-592-2381506


 サポートされているIPv6ネットワーク
