


鋼の仕上げ:ルート、メディアのグレード、そして工程間の錆びるまでの時間
鋼の仕上げは一つの作業ではありません。ルートであり、そのルートは機械とは無関係な三つの事柄で決まります:鋼の硬さ、図面のエッジ公差、そして仕上げから次工程までワークがどれだけ置かれるか。三つ目は購買担当者が忘れるものであり、正しく仕上げたバッチを台無しにするのもこれです。
鋼のワークは、完璧なエッジRを付けて機械から出て、検査に通り、それから三日後に、湿度の高い部屋のトレイに置かれていたという理由で不合格になることがあります。これは機械のところでの仕上げ不良ではなく、ルートの不良であり、見積りの段階で決まります。
このページの他の数値と同じく:公開されているサイクルは、あなたのものとは違う材料と除去量を前提にしています。鋼は硬さの範囲が非常に広く、硬さは切削とメディアの摩耗の両方を変えます。数値はあなたのワークで試験するための出発点として扱ってください。
鋼のルートが誤っているとき、現場に現れるもの
鋼には固有の故障の形があり、アルミやステンレスとは異なります:
| 見えるもの | それが通常意味するもの |
|---|---|
| エッジRは正しいのに、数日でトレイの中で錆びる | 仕上げと次工程の間の腐食の時間が計画されていない |
| エッジRは正しいのに、薄い断面の近くに焼け色(青や麦色)が出る | 断面の厚さに対してエネルギー過多、またはサイクルが長すぎる |
| 初回バッチは良好だが、同じレシピで後のバッチは切削が遅い | チャージが摩耗している。鋼はアルミよりメディアを速く摩耗させる |
| 外側のエッジは良好だが、穴やスリットに鋭いリップが残る | メディアが届かなかった、またはバリ根部に対してグレードが細かすぎた |
| 表面は明るいが、目視できる方向性の筋が残る | 光沢化工程の前の中間の微細化が足りない |
| 個々のワークは良好だが、バッチでばらつきが出る | 投入、遮蔽、または異なる受入表面状態が1サイクルに混在 |
最初の行が最も高くつきます。ワークが仕上がったように見えてから失敗するからです。そして計画の段階で完全に防げるものでもあります。
硬さが最初の分岐であり、変わるのはサイクルタイムだけではない
鋼の硬さは同時に二つのことを左右します:砥粒がどれだけ速く切削するか、そして砥粒がどれだけ速く摩耗するか。
軟らかい鋼は速く切削し、展着する。低炭素鋼や軟鋼はエッジRが素早く付き、リスクはバリが取れる前にエッジを削りすぎることです。これらでは、粗いグレードを短時間の方が、穏やかなグレードを長時間より通常は良い結果になります。穏やかなルートはエッジの総接触時間を増やすからです。
硬い鋼はゆっくり切削し、チャージを速く摩耗させる。焼入れ鋼や高炭素のワークは同じ除去量により時間がかかり、メディアも速く消費されます。だからメディア消費量の数値は定数ではありません — 鋼ワークのチャージはアルミのチャージよりはるかに速く摩耗し、光沢化サイクルは短いバリ取りより速く摩耗させます。
加工硬化するワークや浸炭焼入れしたワークには、短く制御された切削が必要です。これらではサイクルを延ばすと、研磨しながら表層が硬化し、次工程の挙動が変わります。「もっと時間をかければ」という直感が最も確実に裏切られるのがこのケースです。
一つのバッチに硬さが混在するのは、パラメータの問題ではなくルートの問題です。軟らかいブラケットと焼入れピンが同居するバッチは、どちらかを間違った仕上げにします。硬さで選別するか、偶発的な妥協ではなく記録された妥協を受け入れてください。
鋼のメディアグレード:どこから始めるか
当社の範囲の湿式研削グレードは6段階のスケールで、鋼での有用な出発点の考え方は次のとおりです(振動仕上げ機のどの系列でも同じ6グレードが当てはまります):
- VR(極粗、最大研削量) — 重いバリ、鋳造バリ、鋸バリ。鋼ではここで実際の切削が起き、エッジが最も速く丸くなるのもここです。
- R(粗、重切削) — 頑丈な鋼ワークの標準的なバリ取り。鋼のエッジR付けの一般的な実用グレードです。
- N(標準、通常加工) — 湿式処理における一般的なバリ取りとエッジR付けのグレード。
- NF(中微、中間品質) — 研磨前の中間工程。工程を一つ節約するために最もよく削られるグレードであり、それを削ることが、光沢化工程が光沢ではなく曇りを出す通常の原因です。
- FとFF — 仕上げと光沢化。表面を改善するもので、妥当な時間でバリを除去するものではありません。
当社の範囲では湿式表と乾式表でグレード名が同一ではないことに注意してください — 湿式表は VR / R / N / NF / F / FF、乾式表は VR / R / M / MF / F / FF です。片方の表のグレード記号をもう片方に写すのは、現実によくある間違いです。
グレードに関係なく当てはまる二つのルール:
メディアはワーク上の最小形状のおよそ3分の1より大きくしてはならない。3 mmの穴があるワークには3 mm未満のメディアが必要で、それにより細かいグレードと長いサイクルが強いられます。計算を回避する方法はなく、機械の出力をいくら上げても変わりません。
形状が切削の当たる場所を決める。鋭い角は角を切削し、丸いビーズは面を磨きます。鋼ワークに光沢化すべき開放面と残すべきねじの両方がある場合、単一の形状で両方は満たせず、段階を分けたルートの方が妥協したメディアより安く済みます。
メディア側の形状とグレードの選定はセラミックメディアと鋼用仕上げメディアの範囲でより詳しく扱っており、鏡面レベルの結果のためのバニシングルートは鋼メディアのバニシング:鏡面光沢が生まれる仕組みと、使うべきでない場合で扱っています。
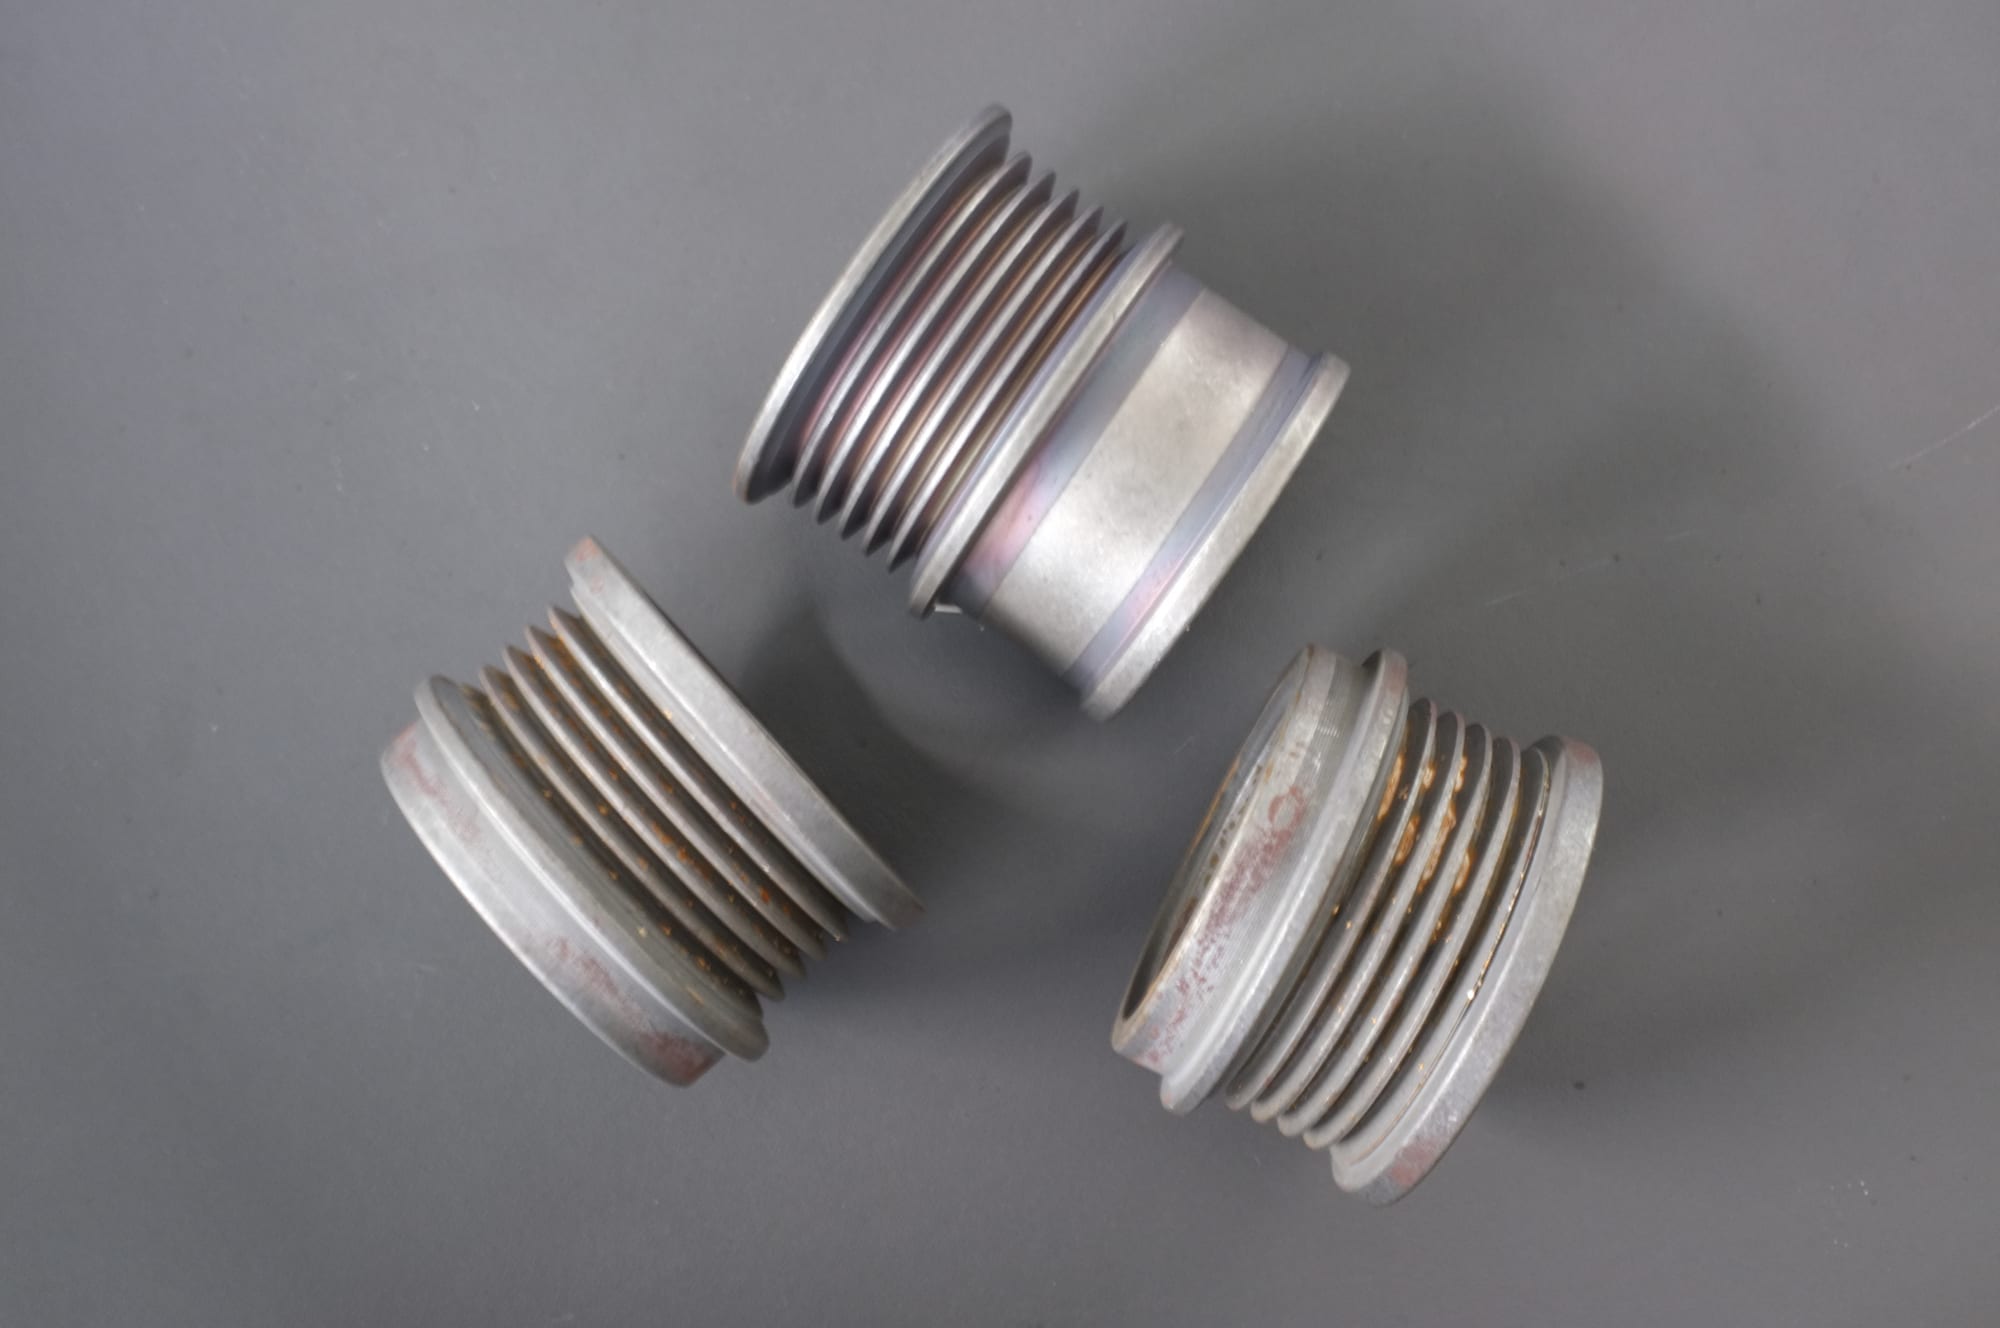
鋼固有の問題を一枚の画像に:受入品にすでに存在する錆と酸化物。鋼は工程間で行儀よく待ってはくれません — 前工程から仕上げ工程までの間隔そのものがルートの一部であり、錆を伴って届いたワークは、仕上げを指定する前に材料の減りを評価する必要があります。
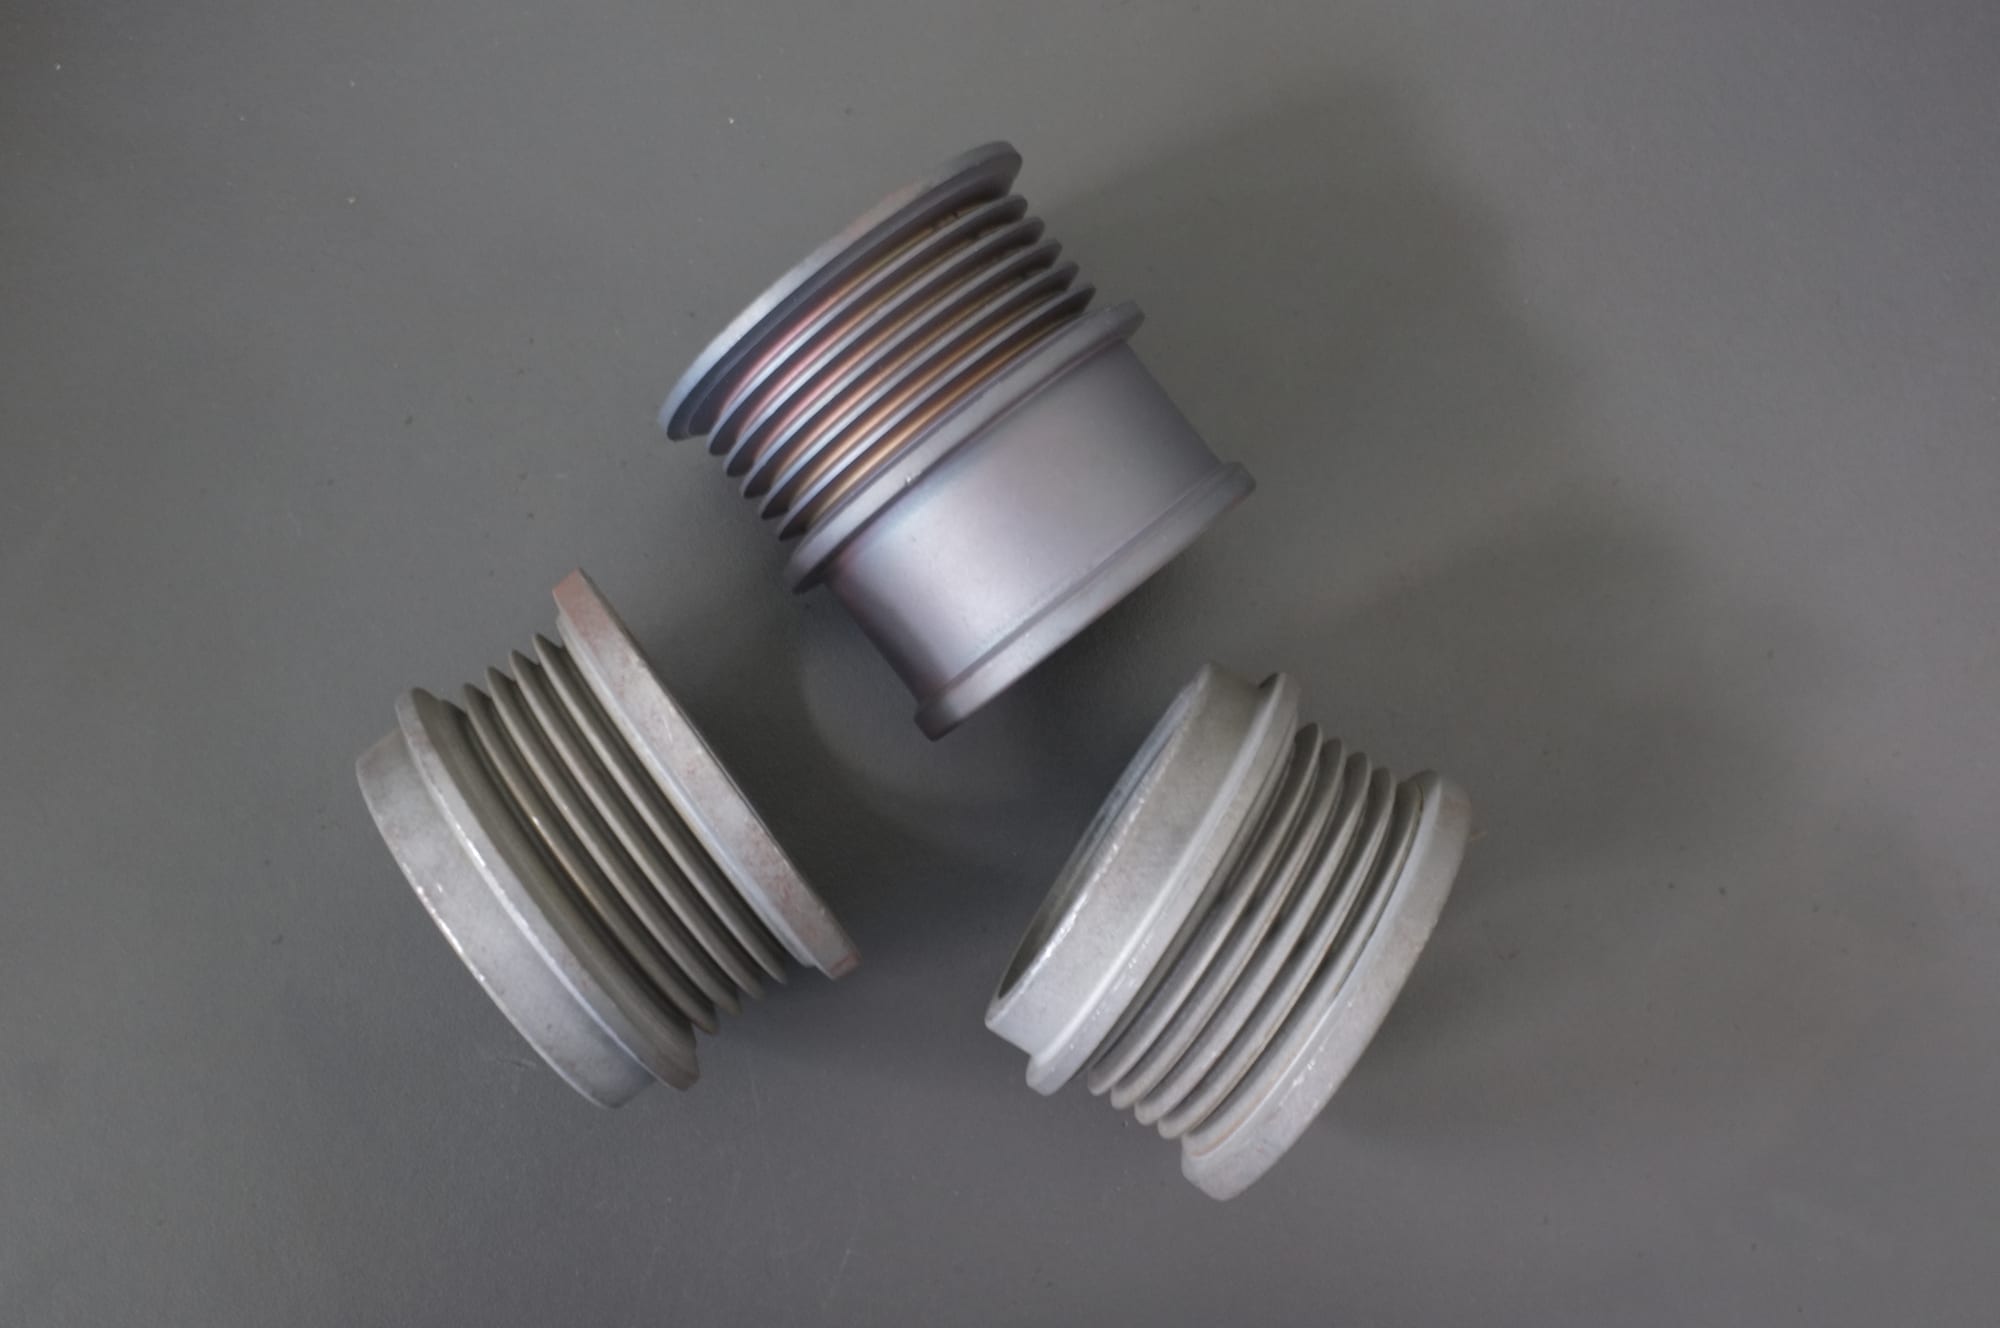
仕上げ後です。この工程と次の工程の間の時間が、鋼のルートで見積りから抜け落ちる部分です:清浄な鋼表面はすぐにまた変化し始めるため、仕上げ後に何が起きるかはサイクルそのものと同じくらい設計上の判断です。
錆びるまでの時間:鋼のルートで誰も見積もらない部分
これが、機能するルートと、機械のせいにされるルートを分ける鋼固有の判断です。
仕上げから次の作業 — めっき、塗装、組立、梱包、出荷 — までの間、素の鋼ワークは無防備です。湿度の高い気候や長い海上輸送では、その時間の中で仕上がったワークが不合格のワークになります。その時間は発見するものではなく、計画するものです。
生き残れる時間の長さを決める三つのこと:
ワークを直ちに、かつ適切に乾燥させるか。乾燥工程のない湿式処理は止まり形状に液膜を残し、その膜が腐食の起点になります。速やかな乾燥は贅沢ではなく、鋼では合否の一部です。乾燥機の範囲はこの工程のためにあり、方法はマスフィニッシング後の乾燥:遠心脱水、メディア乾燥、熱風で比較しています。
仕上げ工程が腐食抑制性の残留物を残すか。一部のコンパウンドは防食機能を持ち、仕上げコンパウンドの範囲にある研磨・脱脂・防錆の複合粉 — 研磨・脱脂・防錆粉、50 kg/バレル — はまさにこのために作られた製品クラスです。それがあなたのワークと次工程に合うかは試験の問いです:めっきを阻害する防錆剤は、防錆剤がないより悪い結果になります。
梱包が乾燥しているか、輸送が長いか。工場で一週間もつワークがコンテナの中で錆びることがあります。ルートが海上輸送で終わるなら、腐食の時間と梱包は一緒に設計しなければなりません。当社の厦門からロッテルダムやロサンゼルスへの海上輸送はおよそ30〜40日で、保護のない鋼表面には長い時間です。
実務的な成果は見積り上の一つの問いになります:「どの工程がワークを守り、どれだけの間か」。誰も答えられないなら、そのルートにはワークが仕上がって見えてから現れる隙間があります。
ルート:判断しなければならない順序で
- 受入表面を確定する。鋳造、鍛造、プレス、切削、レーザー切断。それぞれ異なる表面で入り、切削材で調整したルートは鋳物には不適切かもしれません。
- 除去量を絶対値で示す。「バリ取り」ではなく、図面が許すエッジRが何百分の1ミリか。その数値とバリの大きさが組になってグレードを決めます。
- 仕上げ目標と、その検査方法を示す。粗さの数値、照明、乾式か湿式か、どの面か。湿式で検査される鋼ワークは水の上で判断されています。
- グレードは仕上げからではなくバリから選ぶ。粗いグレードは除去し、細かいグレードは微細化します。粗いグレードで仕上げに到達しようとするのも、細かいグレードでバリを取ろうとするのも、最もよくある最も高くつく二つの間違いです。
- 工程数を決める。控えめな目標の単純なワークなら1工程も妥当です。切削、微細化、光沢化の3工程が、目視の明るさを目標とする場合の通常のルートです。
- 工程間の清掃を計画する。切削工程から仕上げ工程に持ち込まれた粗い砥粒は、コンパウンドの不良とまったく同じに見える灰色の曇りを生みます。チャージの清掃はコンパウンドの変更より安く済みます。
- 乾燥と、錆びるまでの時間を計画する。直ちに、そしてこの順序で。これが鋼では飛ばされ、ステンレスでは飛ばされない工程であり、鋼のルートがトレイの中で失敗し、ステンレスのルートが機械のところで失敗する理由です。
別工程としての鋼の研磨、そしてなぜその見積りがいい加減になるのか
鋼のルートでは、*研磨*は最後の工程であり、仕事全体であるかのように見積られることの最も多い工程です。そうではありません:鋼では研磨工程は外観と安定性を同時に買うものであり、外観だけを扱った見積りは安定性を偶然に任せます。
鋼で研磨工程が実際に果たすべきこと:
- 次の作業を経ても残る明るさ。機械から出たときは明るく、乾燥後に曇るワークは、間違った粗さに研磨されたのではなく、研磨された後、誤った場所に膜を残されたのです。
- バッチ全体で一貫した下地。めっきする場合、研磨された下地の色がめっきの見え方を決めます。「できるだけ明るく」研磨した二つのバッチは、目に見えて異なる外観にめっきされることがあり、その差はめっき業者の責任ではありません。
- 図面が許さない場所で材料を失わない。研磨は金属を除去します。薄い断面やねじ部ではその除去は寸法リスクであり、だから合否基準は変えてはならない形状を名指しすべきです。
それを生み出す段階構成。鋼の研磨は切削の後の工程であり、その代替ではありません:
| 工程 | 何をするか | 何を防ぐか |
|---|---|---|
| 切削(VR / R、またはより粗いセラミック) | バリと機械加工のパターンを除去する | パターンの上から研磨して、それを深くしてしまうこと |
| 工程間の清掃 | チャージから粗い砥粒を除く | コンパウンドのせいにされる灰色の曇り |
| 研磨(NF / F / FF、または鋼メディアのバニシング工程) | 表面を明るくする | 明るいがパターンの残る仕上げ |
| 乾燥させ、次に保護する | 止まり形状から水を除く;表面を安定に保つ | 数時間後に止まり穴に現れる錆の吹き出し |
鋼の研磨の見積りについて尋ねる、最も有用な一つの問い:研磨工程の後に何が含まれているか — 乾燥機、リンスの規律、防錆機能を持つコンパウンドか。機械のところで終わる見積りは、外観に値段を付け、安定性を買わずに残したものです。
鋼でタンブルルートが用をなさない場合
- 鋭さを保たねばならないエッジ。刃物、切削工具、スクレーパーのリップ、ねじ切りの先端。タンブルサイクルは届くすべてのエッジを壊し、機能エッジも含みます。
- およそ0.5 mm未満の肉厚。リスクは切削ではなく変形です。薄い鋼では、これは寸法変化ではなく、曲がった、または皿状になったワークとして現れます。
- ピッチ公差のある細かいねじ。メディアが噛み込みます。ねじをマスキングするか、小さく滑らかなメディアに変えれば下がり、仕上げ後にねじを転造または切削すればリスクを外せます。
- 錆びやすいワークの止まり穴と深いポケット。メディアが入ったまま出てこず、その後も表面に湿気を保持します — 二重の失敗です。
- 浸炭や窒化の表面があり、硬化層の深さが重要なワーク。研磨は材料を除去し、その除去は硬化層の内側にとどまらねばなりません。これは工程の問いである前に、図面の問いです。
- 大きく、重く、長い鋼のワーク。ボウルでは動かないことがあります。ここでタブ式機械が役割を得ます:当社のタブ範囲はL1300(1200 L / 42.4 cu ft、5.0 kWモーター2基)からL1800(1800 L / 63.6 cu ft、7.5 kWモーター2基)まで、20〜35 mmのポリウレタンライニング付きです。
- めっきのためにバッチ間で目視上同一でなければならないワーク。仕上げは下地の外観をわずかに変えます。一貫性は固定された文書化済みの工程から来るもので、曇って見えるバッチをより強く研磨することからは来ません。
- 乾燥できないワーク。形状が水を閉じ込め、乾燥工程がそこに届かないなら、湿式ルートでは腐食リスクを管理できない可能性があります。
鋼の仕上げルートを承認する前に尋ねること
- 「腐食の時間はどれくらいで、何がそれを守りますか」鋼固有の問いであり、ほとんどのサプライヤーが一度も聞かない問いです。
- 「最悪ケースのワークで試験してもらえますか」当社の標準ルート:最悪ケースを含む代表的なワーク、材料とその状態、必要な仕上げと許容できる仕上げの両方をお預かりし、サイクルタイムとメディア消費量を実測して返します。
- 「注文にはどのグレードとサイズが入り、その記号はどの表のものですか」グレード記号は、サイズ範囲と、湿式か乾式かの表が分かって初めて意味を持ちます。
- 「メディア消費量は100時間あたり何kgですか」鋼はほとんどの材料よりメディアを速く摩耗させるので、この数値は機械よりもランニングコストを左右します。メディア寿命はおよそ20〜200稼働時間です。寿命の見積りではなく、消費量の数値を尋ねてください。
- 「機械には何が付属し、いつ出荷されますか」標準機械は手付金から25〜35日で出荷され、受注生産の構成は45〜60日かかり、メディアとコンパウンドを同梱すると約1週間追加されます。最小注文数は1台です。標準梱包にはスペアパーツキット、メディアとコンパウンドのスターターセット、工具、マニュアルが含まれ、すべての機械は出荷前にメディアチャージで運転されます。
- 「ルートは機械で終わりますか、それとも乾燥して保護されたワークで終わりますか」これは見積りを変える問いです。機械で止まるルートは、鋼では完成したルートではありません。
FAQ
鋼の仕上げには何が含まれますか?この文脈では:バレル、振動ボウル、タブで砥粒メディアとコンパウンドを用いて行うバリ取り、エッジR付け、表面の微細化、光沢化です。単一の作業ではなくルートであり、工程は除去量と仕上げについて別々に選ばれます。
鋼はステンレスと違う工程が必要ですか?一部は必要です。機構は同じですが、鋼にはステンレスにはほとんど存在しない腐食の時間があるため、鋼のルートは乾燥と保護を含めねばなりません。鋼の硬さの幅もはるかに広く、それが切削とメディア摩耗の両方を変えます。
きれいに見えていた鋼ワークが仕上げ後に錆びるのはなぜですか?機械と次工程の間でワークを守るものが、ルートに何もなかったからです。速やかな乾燥と、防食機能を持つコンパウンドの使用が二つのレバーです。湿度の高い部屋やコンテナに置かれるなら、その時間は見積りの段階で計画しなければなりません。
鋼の仕上げサイクルはどれくらいかかりますか?軽いバリ取りは10〜20分、小物のボウルバッチは通常20分〜2時間、高品位の研磨は2〜8時間です。硬い鋼は同じ除去量でも各帯域の長い側にきます。
メディアが寿命に達したことはどう分かりますか?信頼できる三つの兆候:仕上げが改善しなくなる、ワークに艶消しの灰色の曇りが出る、同じ結果に約20%長いサイクルが必要になる。鋼は三つすべてを加速するので、消費量は仮定せず実測すべきです。
鋼で一つのグレードがバリ取りと光沢化の両方を担えますか?バリが軽く仕上げ目標が控えめなワークでのみ可能です。一般に粗いグレードが除去し、細かいグレードが微細化します。一つのグレードで両方をこなすのは妥協であり、エッジが丸いか表面が曇るかの形で現れます。
 +86-592-2381506


 サポートされているIPv6ネットワーク
