


ステンレス鋼のポリッシュ:クリーナーか、コンパウンドか、それとも両方か
「ステンレス鋼のポリッシュ」は少なくとも2種類の異なる製品を指します。ひとつは被膜を残すだけで何も除去しないクリーナー。もうひとつは金属を切削する研磨コンパウンドです。間違ったほうを買ってしまうことが、ポリッシュは「効かない」という結論に至る最も一般的な理由です。
本ページはそのどちらを選ぶかを扱います。必要なクラスがすでに決まっていて手順を知りたい場合は、ステップごとの手順がこちらです:ステンレス鋼の研磨。固形バーと液体のどちらにするかを迷っている場合は、その比較がこちらです:ステンレス用バフ研磨コンパウンド。材質をまたいで機能からコンパウンドを選ぶ場合はこちらです:金属研磨コンパウンド。
同じ名前を共有する2つの異なる製品
検索バーに「stainless steel polish」と入力すると、スーパーマーケットのスプレーが工業用バフバーやバレル研磨ドラムの隣に並んで表示されます。どちらもラベルには同じ言葉が印刷されていますが、金属表面に対して行う仕事は正反対です。ウエス、バフホイール、タンブラーを手に取る前に、表面クリーナーと研磨コンパウンドを切り分けなければなりません。
スーパーの「ステンレス鋼ポリッシュ」ボトルの中身は実際に何か
小売の金物売り場で「ss polish」と表示されたエアゾール缶やスプレーボトルを手に取ってください。その中身は、穏やかな溶剤、界面活性剤、そして軽いオイルやシリコンの皮膜形成剤の混合物です。切削研磨材は一切含まれていません。
家電の扉、エレベーターのパネル、シンクに拭きかけると、溶剤が油性の指紋や水シミを溶かします。そのあとオイルが金属の上に薄い膜を残し、微細なくぼみをわずかに埋めて光を均一に反射させます——オイルが洗い流されるまでの間だけです。
現場がポリッシュと呼ぶもの
金属加工の現場や仕上げ工場では、ポリッシュという言葉は制御された取り代除去を意味します。工業用のステンレス金属ポリッシュは——固形ワックスバー、ペースト、液体コンパウンドのドラム缶のいずれであっても——キャリアバインダーに懸濁させた粒度調整済みの鉱物粒子に依存しています。
一般的な鉱物には、焼成アルミナ、炭化ケイ素、酸化クロムがあります。欠陥の上に油膜を置くのではなく、これらの硬い粒子が微細な金属の山をせん断して除去し、引っかき傷の谷を平らにします。光沢は、一時的な油の被膜ではなく、平らで滑らかな鋼が光を直接反射することで生まれます。
何かを買う前にこの違いが重要な理由
一方の製品は表面の上に層を残し、もう一方は表面から層を削り取ります。両者を混同すると、すぐに問題が起きます。
強い切削ペーストをヘアライン調のキッチン家電にこすると、工場出荷時のヘアラインを削り取り、まだらな光沢ムラを残します。逆に、小売のクリーナーを機械加工済みブラケットに吹きかけてフライス痕や溶接の焼け色を消そうとしても、どれだけ強くこすっても何も変わりません。
業界全体で、この検索語の下に並ぶ製品は4つのカテゴリーに分かれます:
- 非研磨性のクリーナーと保護剤: 油分を溶かし、金属のテクスチャを変えずに汚れにくい被膜を残します。
- 研磨バフバーとペースト: 回転するバフホイールやハンドパッドの下で金属表面を切削・精製し、真の光沢を作り出します。
- 循環式バレル研磨液: 振動ボウルやバレルの中でタンブルされるワークのバッチを洗浄し、潤滑し、光らせます。
- 化学パッシベーター: 標準的なASTMパッシベーション実務に従い、クエン酸や硝酸で表面の遊離鉄を除去し、光沢を変えずに耐食性を回復します。
クリーナーというクラス——何ができて、何ができないか
非研磨性クリーナーは、物理的な金属損傷を直すよう求めない限り、板金加工や施設メンテナンスで確かな役割を持ちます。クリーナーが成功する場面を知っておけば、無駄な作業に何時間も費やすことを避けられます。

クリーナーが正解になる場面
非研磨性のステンレス用スプレーやワイプは、下地の金属テクスチャがすでに仕様どおりに仕上げられており、表面の汚れだけが邪魔をしているときは常に正しい選択です:
- 設置済み設備の日常メンテナンス: 厨房フード、病院のカート、手すり、エレベータードアは、皮脂、水滴、空気中の油分を集め、傷をつけずに金属を曇らせます。
- 出荷前の最終拭き上げ: ヘアライン調の電気キャビネットを組み立てた後、梱包担当はクレート詰めの前にクリーナーで取扱い時の指紋や工場の粉塵を落とします。
- 機械的デスケーリング後の溶接後清掃: 溶接スパッタと熱変色を機械的に除去した後、クリーナーが残留フラックス、スモーク皮膜、レイアウトインクを落とします。
- コーティング、PVD処理、鏡面の表面: パネルに着色PVD膜、指紋防止コート、鏡面仕上げが施されている場合、研磨ペーストはどれでも永久に傷をつけます。これらのテクスチャの違いは、ヘアライン vs サテン vs 鏡面仕上げのガイドをご覧ください。
コンパウンドが必要なのにクリーナーを買ってしまう場面
このキーワードで最も多い失敗は、機械的欠陥を直そうとしてスプレークリーナーを買うことです。ステンレスのカバーに取扱い傷、プレスバリ、研削痕、青い溶接焼けがある場合、クリーナーは何もしません。
爪を傷の上に走らせて欠陥をテストしてください。爪が溝に引っかかるなら、その欠陥は表面平面より下に物理的な深さを持っています。クリーナーには研磨砥粒がないため、周囲の金属をその傷の底まで平らにすることはできません。表面下に深さのある問題なら、クリーナーは間違った道具です。必要なのは研磨性のステンレス研磨コンパウンドです。
バフ研磨後に残る白濁を消そうとしてスプレークリーナーを試す買い手もいます。その濁りは通常、バフバー由来の乾いた獣脂、硬水のミネラルスケール、あるいは過剰なホイール圧による熱ブルームです。閉じ込められたバフ脂の上にシリコンオイルを吹きかけると、濁りをワーク全体に広げるだけです。
クリーナーのラベルにおける「ポリッシュ」の意味
消費者向け包装の規則では、拭き取り後に表面光沢が上がれば液体をポリッシュと呼んでよいことになっています。クリーナーは、ミネラルオイル、ワックス、シリコン流体の薄膜を置くことでその光沢向上を達成し、微細な粗さを一時的に隠します。
製造現場では、その見えない油膜がしばしば負債になります。シリコン系の小売クリーナーで拭いたワークが溶接ブース、接着ステーション、粉体塗装ライン、めっき浴に入ると、油が塗膜をはじき、溶接を汚染します。当社は小売用スプレークリーナーや家庭用ワイプを製造していません。当社の仕事は、機械的表面精製とバレル研磨が始まるところからです。
コンパウンドというクラス——バー、ペースト、そして色の意味
傷を除去し、工具痕をならし、くすんだステンレス鋼を反射する光沢に引き上げることで金属を研磨する必要があるなら、研磨コンパウンドが必要です。工業用金属ポリッシュは、粒度調整された研磨砥粒と、砥粒をワークに保持し熱を吸収するキャリアビークルを組み合わせています。当社の工業用消耗品から選ぶ第一歩は、キャリアと砥粒がどう協働するかを理解することです。
固形バー、ペースト、液体——違いはキャリア
研磨コンパウンドは、キャリアバインダーによって3つの形態に分かれます:
- 固形バフバー: 獣脂とワックスに砥粒を練り込んだ硬いブロックで、回転する布やサイザルバフホイールに溶かして付けます。
- 半固形ペースト: 水溶性または油性の柔らかいクリームで、ハンドクロスや低速のフェルトバフに容易に広げられます。
- 液体コンパウンドとバレル研磨液: 自動バフ機用のスプレーエマルジョン、あるいは振動ボウルやバレルに定量供給する水溶性の仕上げコンパウンド。
色分けは慣習であり、規格ではない
研磨資材店に入れば、固形バフバーが色別に積まれています:黒、茶、白、緑、青。多くのネット上の表はこれらの色を厳格なエンジニアリング規格として扱っています。
現場の正直な真実はこうです。黒、茶、白、緑という色の順序は業界の慣習であり、ISOやASTMの規格ではありません。別メーカーの緑のバー2本が同じ切削力や油脂含有量を保証するものではありません。色は粗切削から最終光沢へというおおよその開始順序を与えますが、ワークでのサンプル試験に代わることは決してありません。
その習慣の中で、現場はステンレス鋼では概ね次の順序に従います:
- 黒または灰色のバー: 粗いアルミナや炭化ケイ素のバーで、硬いサイザルホイールに付けて重切削に使います。
- 白のバー: 中細の焼成アルミナバーで、縫い合わせた綿ホイールに付けてサイザル痕を除去します。
- 緑または淡青のバー: 細かい酸化クロムやアルミナのバーで、柔らかい綿ホイールに付けて最終の鏡面カラー出しに使います。
- 茶のバー(トリポリ): 柔らかい真鍮やアルミ向けに作られており、ステンレス鋼を効率よく切削するには柔らかすぎます。
実際に切削を変えるもの:研磨材の種類、粒径、濃度
コンパウンド内の4つの物理変数が実際に切削を左右します:
- 研磨材の種類: 強靭なステンレス鋼には、焼成アルミナ、炭化ケイ素、酸化クロムのような硬く鋭い粒子が必要です。
- 粒径と粒度調整: 粗い粒子は欠陥を速くならし、細かく厳密に分級された粒子は傷のない鏡面を作ります。
- 研磨材の濃度: 乾いた砥粒の多いバーは速く切削し、油脂の多いバーは潤滑して艶出しします。
- キャリアの硬さ: 硬いワックスバインダーほどホイールへの接触圧が高まります。
コンパウンドを工程に合わせる——その逆ではない
初心者はたいていコンパウンドを先に選び、そのあとどう当てるか悩みます。経験のある仕上げエンジニアは、ワークの形状とバッチ量から機械設備を先に選び、その機械に合うコンパウンドキャリアを選びます。
ホイールでの手バフ
作業者がベンチバフ、ペデスタルバフ、あるいはサイザルや綿のバフホイールを付けた手持ちの直角型ステンレスポリッシャーを使うとき、外周は高速で回っています。その回転ホイールに薄い液体ポリッシュを刷毛で塗っても失敗します。遠心力が、ワークが布に触れる前に液体を外周から飛ばしてしまうからです。
高速ホイールバフには固形ワックスバーか高粘度のスプレーペーストが必要です。固形バーを回転ホイールに当てると薄いワックス膜が溶け、砥粒を布面に保持します。ドリルホイールとミニワックスバーが入った小さなステンレス研磨キットは、ボートのクリート1個を再研磨するのに向いています。当社は手持ち工具、バフホイール、小売キットは販売していません。
振動機やバレル機でのバレル研磨
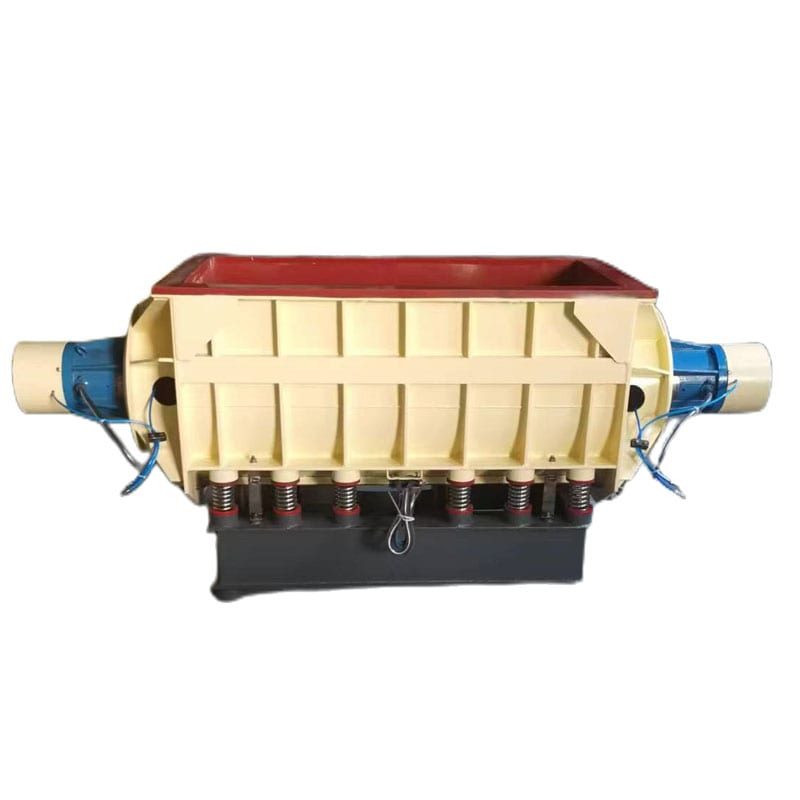
生産が単品の見切り材から、プレスブラケット、バルブボディ、カトラリーのブランクのバッチに移ると、手バフは遅すぎ、ムラも出ます。バッチ生産では、ワークは振動研磨機、角型のタブ振動機、遠心研磨機、あるいは成形済みの研磨メディアを入れた回転バレルに投入されます。

バレル研磨機の中では、セラミック、プラスチック、または鋼のメディアが物理的接触を担い、水溶性の液体コンパウンドが槽内を流れます。振動ボウルに固形バフバーや油性の手用ペーストを入れてはいけません。固形バーはタンブル水中で溶けず、代わりに油脂がメディア全体に広がり、石の表面を目詰まりさせて槽内の切削作用を完全に止めてしまいます。
キャリアを油脂系ではなく水系にしなければならない場合
バレル研磨機が水系液体コンパウンドに頼るのは、密閉槽内で動物性油脂にはできない4つの仕事を流体が担う必要があるからです:
- 金属スワルフの連続フラッシング: 流れる水系コンパウンドが研磨で生じた金属微粉を懸濁させ、排水から流し出すので、鋼に叩き戻されません。
- 放熱: 水系液はメディアとワークの接触部を冷却し、ステンレス鋼の熱変色や加工硬化を防ぎます。
- 艶出しのための制御された潤滑性: 鋼球や磁器メディアで明るい光沢を出すとき、艶出しコンパウンドが滑らかなクッションを作り、重いメディアが山を傷つけずに転がして平らにします。
- 工程後の簡単なすすぎ: 水溶性界面活性剤は乾燥やパッシベーションの前に温水でさっぱりと洗い流せ、厳しい溶剤脱脂を避けられます。
4項目の判断表
以下の4列の表を使って、あなたの現場の作業を、それが要求する正確な製品クラスに当てはめてください。
| 作業方法 | 使うべき製品クラス | 物理的に合う理由 | よくある間違い |
|---|---|---|---|
| 手持ちグラインダーまたはベンチバフホイール | 固形バフバー(ワックスバー) | 回転ホイールの摩擦が硬いワックスを溶かし、砥粒が布に保持される | 飛び散る液体コンパウンドを回転ホイールに使う |
| 柔らかい布での手磨き | 柔らかい研磨ペーストまたはクリーナー | 柔らかいキャリアは手圧だけでもホイール熱なしで広がる | 硬い獣脂バフバーを冷たいウエスにこすりつけようとする |
| バッチ式振動ボウルまたはタブ振動機 | 水溶性液体コンパウンド | 循環して金属スワルフを流し出し、錆を防ぐ | 固形ワックスバーを槽に投入し、メディアを詰まらせる |
| 遠心ディスクまたはバレル機 | 高潤滑性の光沢出し液 | 高い接触エネルギーを緩衝し、微粉を懸濁させる | 艶出ししようとして強い切削液を使ってしまう |
| 回転バレルタンブリング(バッチ) | マイルドな水系コンパウンド | 過剰な泡なしで穏やかな摺動接触を支える | 重要なエッジを丸めてしまう厳しい切削ケミカルを使う |
| 磁気ピン研磨 | 磁気ピン専用コンパウンド | 細かいステンレスピンを小さな穴の中で分離したまま保つ | 磁気ピンを固めてしまう一般的な重い石けんを使う |
ステンレスは単一の材料ではない
機械に合うバフバーやタンブル液を正しく選んでも、ステンレス部品の2つのバッチがまったく違う見栄えで出てくることがあります。新しいロットの光沢出しに2倍の時間がかかったり、オレンジピール状の肌になったりすると、作業者はコンパウンドのサプライヤーを責めがちです。たいていコンパウンドは変わっておらず、図面のステンレス合金グレードが変わっているのです。
304と316——最もよく出会う2つ
オーステナイト系——日常的な304と海洋・医療用の316が代表——は、仕上げ工場に入るステンレス部品の大半を占めます。どちらのグレードも焼なまし状態では非磁性で、強靭な不動態酸化膜を形成し、深い鏡面光沢に研磨できます。
しかしオーステナイト系ステンレス鋼は、圧力と熱の下で急速に加工硬化します。切れ味の鈍いバーでバフホイールに強く押しつけると、304や316の表層が冷間加工されて硬い殻になります。目詰まりしたメディアで切削せずに金属を叩く振動槽でも同じことが起きます。その表皮が加工硬化すると、研磨材は切削せずに表面を滑るようになり、傷を下に閉じ込めます。
430とフェライト系——反応が違う理由
430のようなフェライト系——屋内の家電トリム、自動車のモール、カトラリーに広く使われます——は、オーステナイト合金にあるニッケルを含まずクロムを含みます。そのフェライト結晶構造のため、430は磁性を持ち、研磨されたときに304ほど激しく加工硬化しません。
研磨室では、430は最初の研磨パスでより速く切削しますが、迷い込んだ粗い砥粒で汚染されると柔らかい母相がえぐられやすくなります。フェライト系は強いホイールで削りすぎると淡いロープ状のテクスチャが出ることもあるため、軽い圧力と早めの細粒コンパウンドへの移行が最もよく合います。
二相系と高合金グレード——熱損傷が先に効くところ
二相ステンレス鋼はオーステナイト相とフェライト相を混合し、海洋、化学、ポンプ部品で高い強度と塩化物耐食性を実現します。析出硬化系グレードは機械的強度をさらに高めます。
二相や高合金ステンレス鋼を研磨するときの最大の敵は、局所的な熱損傷です。これらの合金は降伏強度が高く熱伝導率が低いため、摩擦熱が接触点にこもります。乾いたバフホイールを二相鋳物に強く押しつけると、金属表層がすぐに焼け、相バランスが崩れ、その箇所の耐食性が損なわれます。
実際に変わるもの:コンパウンドではなく熱
図面が304から430や二相に変わったからといって、まったく新しい化学処方が必要になることはほとんどありません。現場で変えるべきは、熱と接触圧の制御方法です。
1992年創業の厦門(アモイ)工場では、21の機械プラットフォームと6つの製品ラインで試験を行い、24件の中国の認可知的財産権に支えられています。同じコンパウンドがグレードによって違う挙動を示すのは、コンパウンドが変わったからではなく、加工硬化と熱伝導のためです。圧力を一定に保ち、ホイールを頻繁にドレッシングし、バレル研磨機では冷却水とコンパウンドの流れを維持することが熱損傷を防ぎます。
何がうまくいかないか、そしてそれが何を教えるか
ステンレス鋼を再研磨しようとして、表面が傷だらけ、白濁、変色して出てくるとき、当てずっぽうの修正は時間を浪費し部品を台無しにします。研磨されたステンレス表面の視覚的な欠陥はすべて、砥粒の順序、清浄度、熱管理のいずれかの特定のミスが残した足跡です。
コンパウンドを変える前に表面欠陥を読む
今のバフバーを捨てたり振動槽を排水したりする前に、斜めからの白色光でワークを観察し、小さな箇所を溶剤で拭いてください。その簡単なチェックで、欠陥が金属の上にあるのか(閉じ込められた油脂や水膜)、金属自体に切れ込んでいるのか(迷い砥粒による傷、砥粒段階の飛ばし、熱焼け)が分かります。
4列のトラブルシューティング表
以下の診断表を使って、よくある研磨の失敗を現場の根本原因までたどり、正しい処置を当ててください。
| 表面の症状 | 根本原因 | 現場での確認 | 是正処置 |
|---|---|---|---|
| 研磨するほど傷が増える | ホイールやメディアに迷い込んだ粗い砥粒や鉄スワルフが付着している | 新品のホイールや清浄なメディアを端材で試す | ホイールをレーキで目立てするか交換し、槽を洗い流し、粗粒と細粒の工具を分ける |
| 黄または青の熱変色が出る | 過剰なホイール回転数、圧力、乾式こすりによる過熱 | 変色が滞留点に集中していないか確認する | 回転数と圧力を下げ、コンパウンドを追加し、パッシベーションする |
| 明るい表面が乳白色に見える、または曇る | 残留ワックス油脂、硬水スケール、乾燥したコンパウンド | 白い布に温めた溶剤を含ませて試験箇所を拭く | 徹底的に脱脂し、純水ですすぐ |
| クリーナーで拭いても傷が変わらない | 傷に物理的な深さがあり、クリーナーに研磨材がない | 傷の上を爪でなぞる | 研磨コンパウンドかバレル研磨の工程に切り替える |
| 研磨から数日後に錆が出る | 共用のホイールやメディアによる炭素鋼のクロスコンタミ | 埋め込まれた遊離鉄がないか確認する | ステンレス専用のホイールとメディアを使い、その後酸パッシベーションする |
| 鏡面光沢の下に線が見える | 最終カラー出しの前に中間の砥粒段階を飛ばした | 斜めからの光を当てて方向性のある線を見つける | 深い線を先に除去するため、砥粒段階を1つ戻る |
ステンレス鋼のポリッシュに関するよくある質問
ステンレス鋼のポリッシュはステンレス鋼のクリーナーと同じですか?
いいえ、小売ブランドが同じボトルに両方の言葉を印刷していることはよくありますが。ステンレス鋼のクリーナーは、金属を除去せずに指紋や水シミを拭き取る穏やかな溶剤とオイルを含みます。真の工業用ステンレス鋼ポリッシュ、すなわちコンパウンドは、微細な金属の山を物理的に削り取って傷を消し、永続的な光沢を作り出す粒度調整済みの研磨鉱物を含みます。
ステンレス鋼にカー用品のポリッシュを使えますか?
カー用品のポリッシュは応急的な化粧拭きとしてのみ機能し、本物の金属修正ツールにはなりません。自動車用ポリッシュは柔らかいクリアコート塗装向けに処方されており、クリアコートはステンレス鋼よりはるかに柔らかいのです。細目のカーポリッシュは仕上げ済みトリムの軽い水シミを落とせますが、鋼の傷を切削する硬い砥粒を持ちません。多くのカー用品はシリコン膜を残し、溶接や食品接触の衛生を台無しにします。
ステンレス鋼には専用のコンパウンドが必要ですか?
はい、金属自体を切削またはバフ研磨する場合は常に必要です。ステンレス鋼は強靭で加工硬化しやすいため、柔らかい真鍮やアルミ向けのコンパウンド——標準的な茶色のトリポリなど——は、鋼の上で目詰まりし過熱します。ステンレス鋼には、焼成アルミナや酸化クロムのような鋭く硬い研磨材と、熱を制御するバインダーの組み合わせが必要です。
黒、茶、白、緑のコンパウンドの違いは何ですか?
現場の慣習では、これらの色は固形バーが切削から仕上げへの順序のどこに位置するかを示します。黒は重い研削線を落とすための最も粗いコンパウンド、茶は柔らかい非鉄金属向けの中切削です。白はステンレス鋼向けの中細の下研磨コンパウンド、緑は最終の鏡面カラー出し用の細粒コンパウンドです。色分けは厳格な規格ではなく業界の習慣なので、切削と仕上がりは必ずサンプル試験で確認してください。
布で手磨きしてステンレス鋼を研磨できますか?
マイクロファイバークロスと柔らかい研磨ペーストを使い、ヘアライン調のパネルではヘアラインと平行にこすることで、軽い擦り傷、変色、曇りを手で除去できます。しかし手磨きでは、深い傷をならしたり、圧延材を真の鏡面にしたりするのに必要な速度や圧力を生み出せません。深い欠陥の除去と鏡面仕上げには、単品ならホイールバフ、バッチなら振動研磨と遠心研磨が必要です。
研磨後にステンレス鋼が悪く見えるのはなぜですか?
ステンレス鋼が悪く見えるのは通常3つの理由のどれかです。ヘアラインを横切って研磨ペーストでこすった、汚れた油脂や粗い砥粒をホイールに閉じ込めた、金属を過熱した。まず試験箇所を脱脂して、くすみが単なる伸びたワックス残渣かどうかを確認してください。傷が残るなら、清浄な中切削段階に戻り、ワークを冷えたまま保ってください。バッチのステンレス部品に合うタンブルメディアと液体コンパウンドを選ぶには、お問い合わせページから用途をご相談ください。
 +86-592-2381506


 サポートされているIPv6ネットワーク
