


ステンレス表面仕上げ:決定的な境界線は「誰が作ったか」
ステンレスの表面仕上げは通常、マット、サテン、ヘアライン、鏡面など光沢の見た目で分類されます。この一覧は外観の指定には便利ですが、既に仕上がった表面への対処法を判断する役には立ちません。
それ以上に多くを予測できる境界線は、テクスチャが製鉄所のロール由来か工場の工具由来かという違いです。ミル仕上げは鋼板全体で均一であり局所的な変更はできません。ショップ仕上げは工具が触れた部分のみ均一であり、再加工が可能です。
本マップと各種ガイドの関係: 本ページはあらゆるステンレス表面仕上げの種類を整理しています。金属表面処理、ヘアライン vs サテン vs 鏡面仕上げ、ステンレス研磨、等方性超仕上げもご参照ください。
決定的な境界線は「誰が作ったか」
バイヤーがステンレスの表面仕上げを比較する際、光沢度だけでは傷ついたエレベーターパネルを目立たなく補修できない理由を説明できません。その答えはテクスチャの由来にあります。
ミル仕上げ — テクスチャはロール由来
製鉄所では、ステンレス帯鋼が巨大なワークロールと焼鈍ラインを通過することで、コイル全体で均一なステンレス鋼のミル仕上げが形成されます。
ショップ仕上げ — テクスチャは工具由来
製鉄後の後工程におけるステンレス表面仕上げでは、研磨ベルト、バレル研磨メディア、オービタルサンダー、バフなどが使用されます。テクスチャには工具の軌跡が残り、工具が作用した箇所にのみ存在するため、局所的な再加工が可能です。
この境界線がすべてを左右する理由
あらゆるステンレス仕上げやSUS仕上げをミル製か工具製かに分類すれば、現場でよくある4つの疑問が説明できます:
- 2箇所で見た目が異なる理由: 片方は圧延ロールによる本来の肌であり、隣は手作業工具が触れているためです。
- 部分補修が失敗する理由: 狭い範囲で手工具を使って巨大な圧延ロールの肌を再現することは不可能です。
- 一部のパネルが修復できない理由: ミル肌を研磨すると局所的な加工痕が生じ、元の傷よりも悪化して見えるためです。
- コストの仕組み: ミル仕上げは材料(鋼板)価格に含まれますが、ショップ仕上げは現場の工数コストが発生します。
あらゆるサンプルを見極める唯一の質問
顧客からサンプルに合わせたステンレスの表面仕上げを求められたときは、そのテクスチャが製鉄所のコイル由来か、後工程の工具由来かを必ず確認してください。
| 由来 & 状態 | テクスチャ生成元 | 対象範囲 | 部分補修? | 損傷時の対応 | 製造元 | 自社製造? |
|---|---|---|---|---|---|---|
| ミル — 光輝焼鈍 | 研磨ロール + 不活性雰囲気炉 | コイル全体 | 不可 | 全面交換または全面再仕上げ | 製鉄所 | 不可 |
| ミル — 酸洗 | 圧延ロール + 酸洗槽 | コイル全体 | 不可 | 全面交換または全面ブラスト | 製鉄所 | 不可 |
| ミル — 冷間圧延 | 冷延ロール + スキンパス | コイル全体 | 不可 | 交換または全面ブラッシング | 製鉄所 | 不可 |
| ミル — 熱間圧延 | 熱間粗圧延ロール | 鋼板全体 | 不可 | 鋼板全体を研削 | 製鉄所 | 不可 |
| ジョブショップ — ベルト/手作業 | ベルト、ジッターバグ、またはオービタル | ツールパス | 可 | 再ストロークとフェザリング | 加工業者 | 不可 |
| ジョブショップ — マス研磨/バフ研磨 | メディア、超仕上げ、またはバフ研磨 | バレル研磨部 | 可 | 再バレル研磨または再バフ研磨 | 仕上げエリア | 可 |
いかなるミルフィニッシュも補修跡を残さず部分補修することはできませんが、ジョブショップ仕上げなら再加工が可能です。
ミルフィニッシュ:変更不可能な4つの状態
入荷するコイルや鋼板は、4つのミル状態のいずれかのステンレス鋼表面仕上げを有しています。
光輝焼鈍 — 最初から仕上がっている状態
光輝焼鈍ステンレスは、研磨されたワークロールで冷間圧延され、制御された無酸素炉内雰囲気(水素や分解アンモニアなど)で焼鈍されるため、ストリップ表面に酸化スケールが一切発生しません。
酸洗を行わないため、コイルから巻き出したままで鏡面のような反射率を維持します。光輝焼鈍は、最初から高光沢に仕上がった状態で届く唯一のミル状態です。作業現場でサンディングや部分的なバフ研磨を行っても、工場出荷時のロール研磨肌に傷や曇りが生じ、永久に輝きを損なうだけです。
酸洗 — 灰色の仕上げ
炉内で酸化スケールが発生する標準的な焼鈍ステンレスコイルでは、ストリップを酸洗槽に通してスケールを溶解し、耐食性のある不働態皮膜を再生します。
その酸洗処理により、ルーペで見るとかすかな微細エッチング粒が確認できる、光沢のない白みがかった艶消しグレーの表面になります。酸洗ミルフィニッシュは、方向性のある研磨目が一切なく、柔らかく無反射なグレートーンのため容易に判別できます。化学タンク、構造用ブラケット、工業用ホッパー、または深絞り加工の素材として広く選ばれています。
冷間圧延・レベリング — 標準的な出発点
冷延・焼鈍・酸洗されたステンレス帯鋼が研磨レベラーロールで最終の軽いスキンパス圧延を受けると、微小なエッチング凸部がわずかに平坦化し、かすかな銀色の光沢を帯びた滑らかで均一な低光沢マットグレーになります。
すべての板金加工業者が知るべき鉄則があります。冷間圧延・レベリング材は、ほぼすべての板金加工における標準的な出発点です。発注者が光輝焼鈍や熱延厚板を指定せずにミル仕上げステンレス鋼またはミル仕上げステンレスを発注した場合、レーザー加工機に載るのはこの滑らかなマットグレー鋼板です。これは後から施された装飾処理ではなく、後工程の表面仕上げが始まる前の基準となる下地です。
熱間圧延 — ロールマークの残る仕上げ
厚肉の構造用ステンレス厚板、厚肉アングル材、棒鋼は高温で圧延された後、脱スケールされます。斜光を当てると、熱延ステンレスには圧延方向に沿った明瞭な縦方向のロール筋、浅いピット、そして粗く暗灰色の表面肌が現れます。
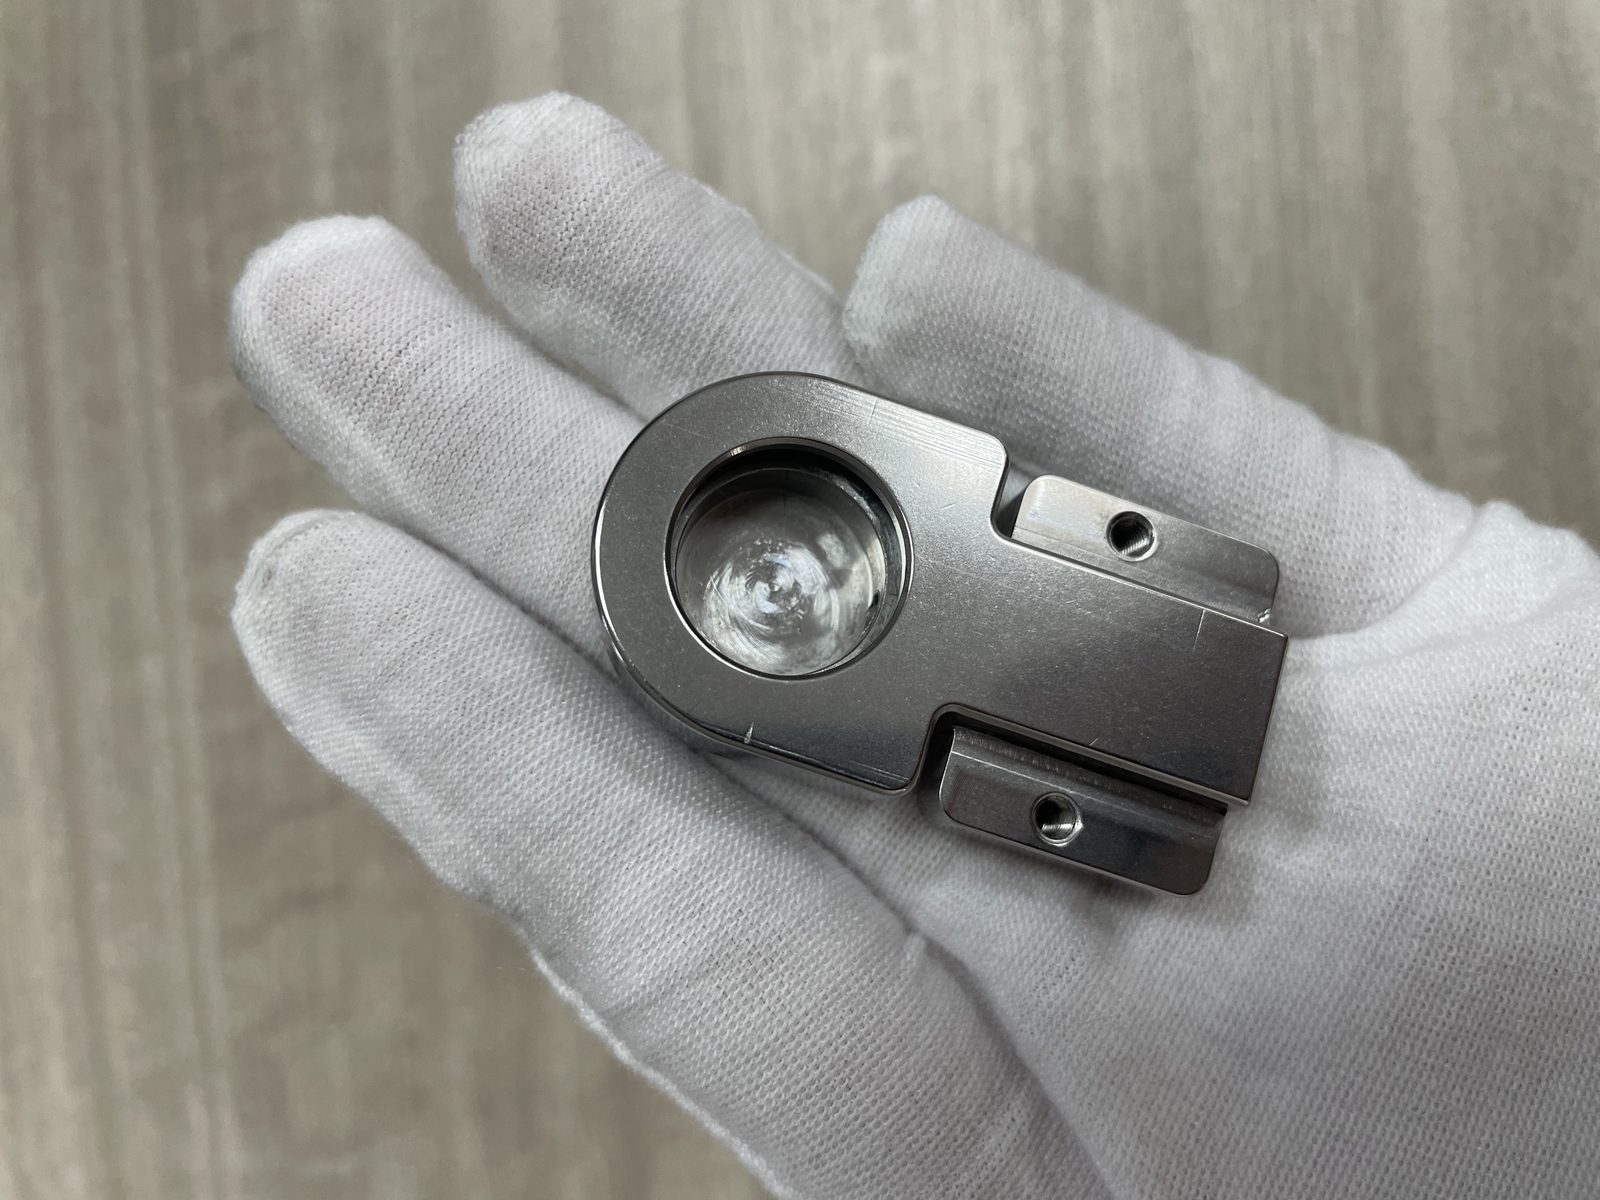
これらを局所的に修正できない理由
4つのミル仕上げ状態には妥協のない共通の物理的特徴があります。その表面テクスチャは現場の工具ではなく、製鉄所の圧延ロールとコイル全体の化学薬品槽によって作られているということです。
自社工場に冷間圧延機がない以上、ミル仕上げを局所的に加工したり部分補修したりすることは不可能です。ミル仕上げパネルの溶接部や傷にディスク、パッド、サンダーを当てると、圧延肌の海の中に後工程の工具痕という局所的な「島」が作られます。たとえ傷が消えても、その工具痕部分は周囲のミル肌とは光の反射が異なるため、パネル全体に消えないハローが残ります。
現場仕上げ:加工可能な6つの表面状態
ステンレスがミル状態を離れると、加工現場で6つの後工程状態が作り出されます。各工具の動きと使用を避けるべき状況を把握することが、仕様選定のミスを防ぎます。
グレインとヘアライン — 方向性のある仕上げ
ブラッシュドグレインやヘアラインは、直線軸に沿って走る研磨ベルトまたは研磨ドラムによって研削されます。
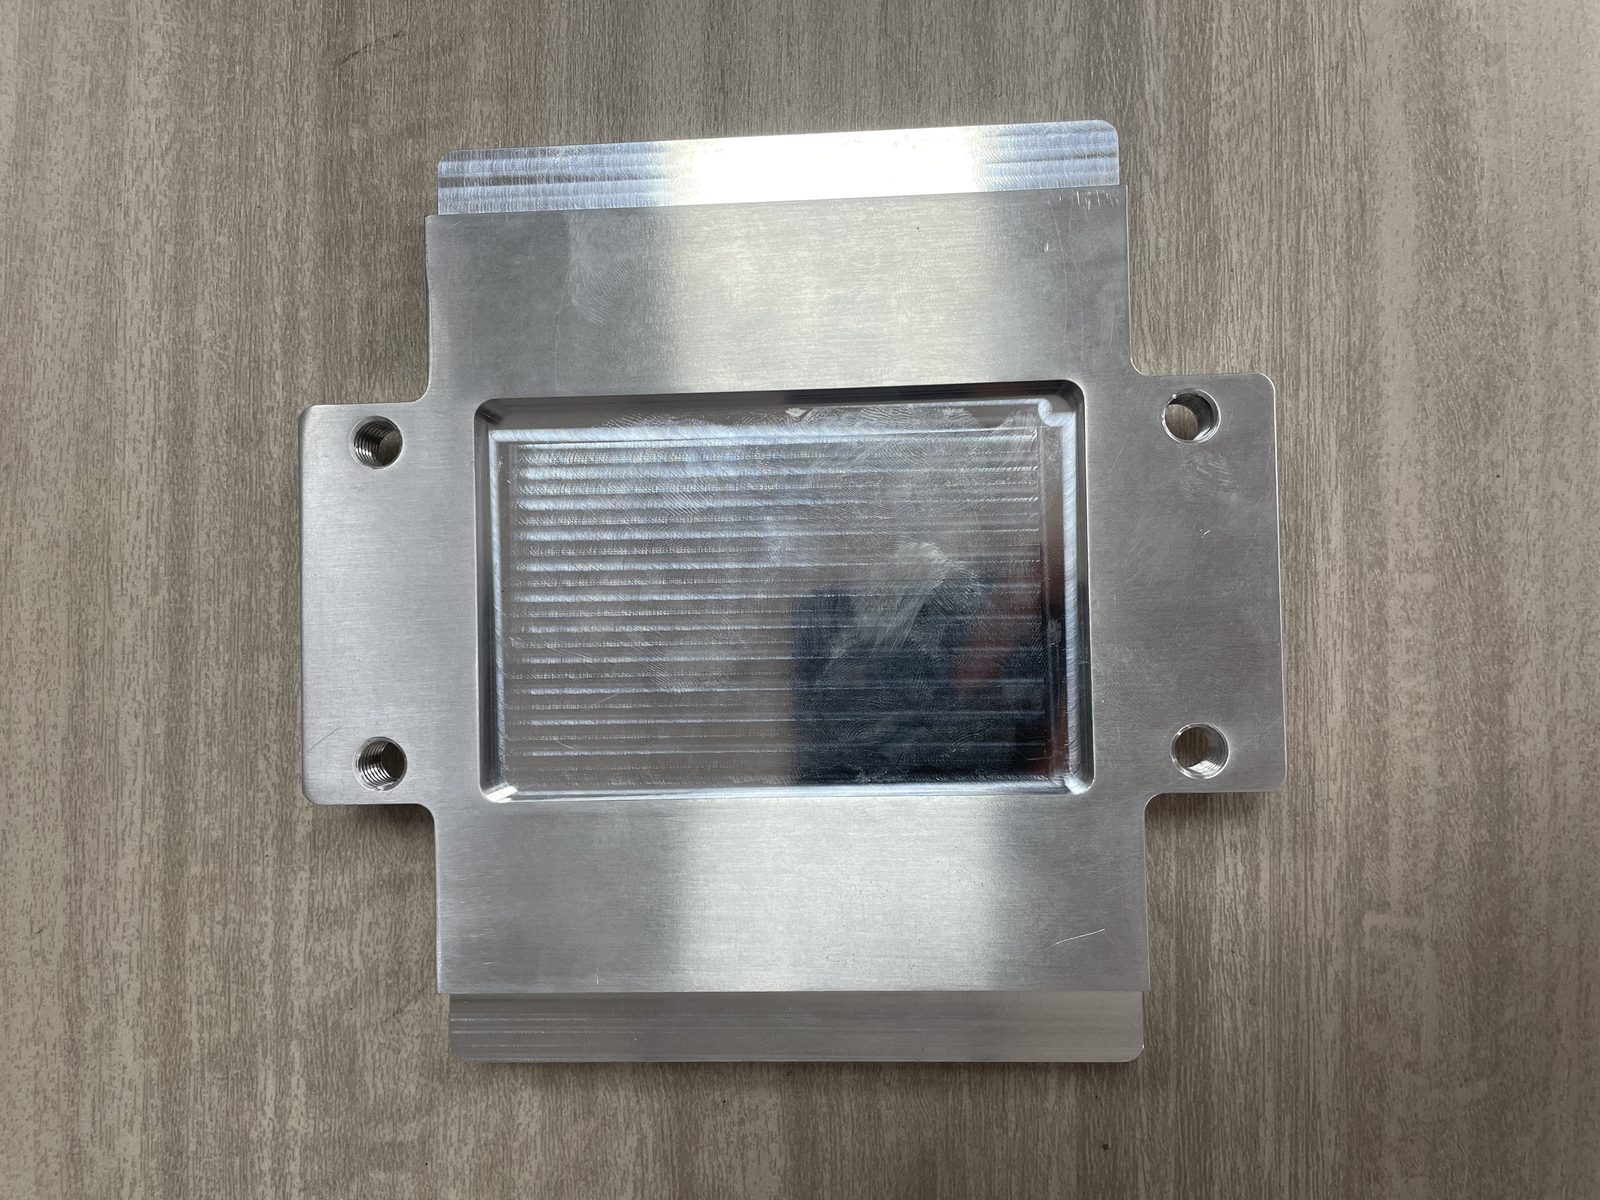
- 外観:一方向に伸びる長く連続した平行線。
- 不適な用途:複雑な形状の鋳造品、ベルトの方向が維持できない曲面溶接部、筋目に残留物が溜まりやすい食品用サニタリー表面、鏡面仕上げ予定の部品などでは避けてください。
サテン — 線ではなくヘイズ
真正なサテン仕上げは、微細なプラスチックメディアによるワークのバレル研磨、処理済みクルミ殻粒による乾式バレル研磨、柔らかい不織布ホイールでのバフ研磨など、穏やかで均一な無方向性の研磨によって生成されます。
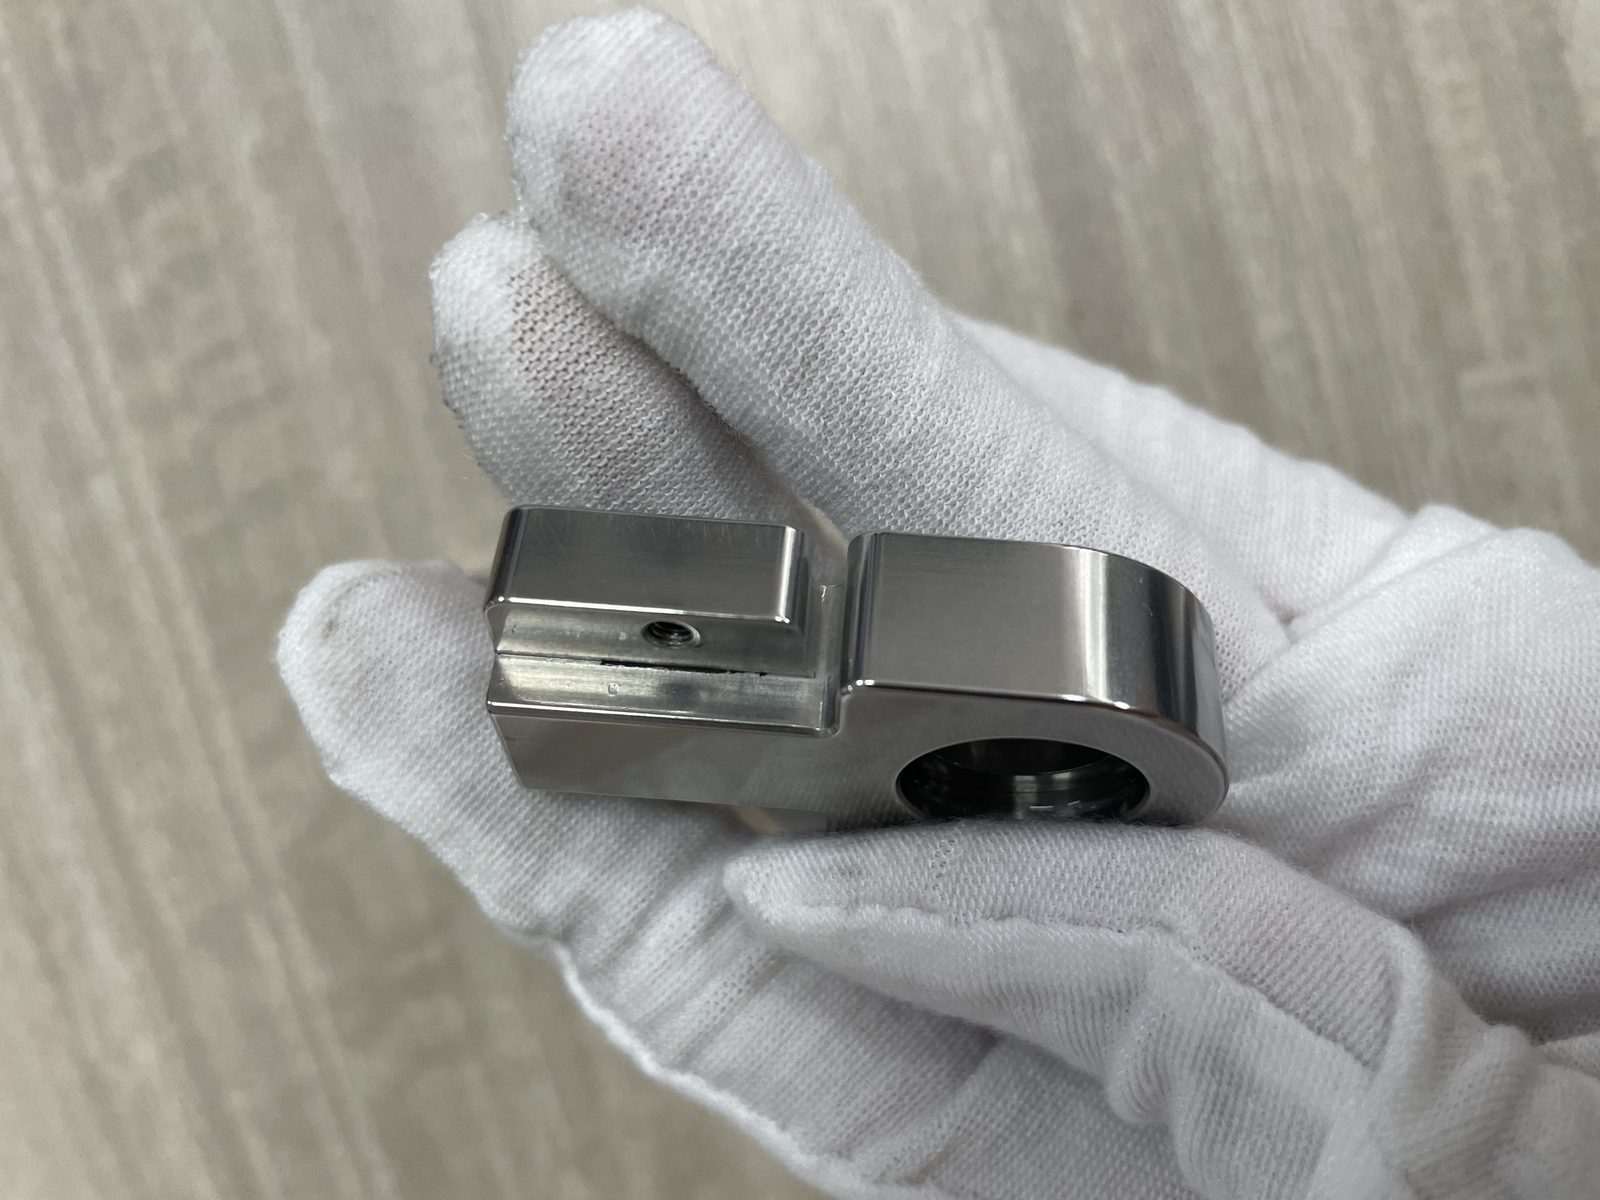
- 外観:研磨筋のない、柔らかくベルベットのような落ち着いた光沢。サテンは目視できる線ではなく光学的なヘイズで定義され、筋目ではなく光の散乱によって評価されます(より光沢のある圧縮平滑化はバニシング仕上げ金属と呼ばれます)。
- 不適な用途:高反射性や方向性研磨目の目合わせが要求される場合は避けてください。
ジッターバグ — 短く交差、方向性なし
ジッターバグ仕上げ(ジッターバグ表面仕上げやステンレス ジッターバグ仕上げとしても検索されます)は、手持ち式または卓上型の振動パッドサンダー(ジッターバグサンダー)によって施工されます。この工具は、パッド全体を回転させることなく、矩形の研磨パッドを微小な高周波偏心軌道で駆動します。
- 外観:支配的な方向性のない、短く高密度に交差する多方向の研磨痕。
- 不適な用途:大型壁面パネルには加工が遅くムラが生じやすく、小物部品のバッチ一括処理にも不適。
ランダムオービタル — より長い円弧、重なり
ステンレス ランダムオービタル仕上げのテクスチャは、円形パッドが中心軸で自転しながら偏心軸で同時に公転する手持ち式ダブルアクション・ディスクサンダーによって形成されます。
- 外観:重なり合う円弧。ジッターバグ仕上げが短く密に交差する高密度な研磨痕を残すのに対し、ランダムオービタル仕上げはより長く、明瞭に重なり合う円弧を残します。
- 不適な用途:回転ディスクが届かない小物部品や狭い内角部位への使用は避けてください。
超仕上げ — 工程チェーンの終端
ステンレス超仕上げ(またはステンレス超仕上げ加工)は、振動研磨機や遠心バレル機内で高密度非研磨性メディアと活性化学剤を用い、新たな谷を刻むことなく表面の微細な凸部を削り落とします。
- 外観:摩擦の最小化、軸受接触、耐疲労寿命の向上を目的に設計された、超平滑で光沢のある無方向性の表面。
- 不適な用途:単に光沢が必要なだけの純粋な装飾用カバーやブラケットに超仕上げ費用をかけるべきではありません。通常のバフ研磨や乾式バレル研磨の方がはるかに低コストです。
鏡面仕上げ — 工程チェーンの頂点
バイヤーからは、ステンレスを鏡面仕上げにバフ研磨する方法、ステンレス鋼の鏡面研磨、またはステンレス鏡面バフ研磨について頻繁に問い合わせが寄せられます。鏡面仕上げは、コットンバフやスチールメディアを用いる段階的なステップダウン工程の終着点に位置します。
- 外観:研磨目が皆無の、鮮明な鏡面反射。
- 不適な用途:指紋が目立ちやすい接触頻度の高い表面や、摺動摩耗部位への使用は避けてください。
6つのジョブショップ仕上げすべてに共通する1つの原則があります:テクスチャが工具軌跡によって形成されるため、選択的な適用、方向や曇り感の制御、そして損傷時の再加工が可能です。
境界線:補修
仕上げ済みステンレス板に傷が付いた瞬間、ミル状態と二次加工状態を区別する実用価値が現れます。
傷付いたミル仕上げは局所補修不可
ミル仕上げ板に傷が付くと、ハンドパッドやベルトでは圧延ロール目を局所再現できません。傷をサンディングすると孤立した加工痕が生じ、元の傷以上に目立ちます。
方向とヘイズが合えば二次加工仕上げは補修可能
二次加工仕上げの部品でステンレスを再研磨する、またはステンレス鋼の再仕上げを行う場合、3つの原則を守れば局所補修が有効に機能します:
- 方向とヘイズの一致:直線状の研磨目に厳密に平行に沿わせ、拡散ヘイズ度を合わせ、傷の周囲を十分にぼかします(ステンレスの傷取りを参照)。
斜光下で浮き出る仕上がり差
真上の照明では隠れる方向やヘイズの不一致が低角度の斜光下では露呈するため、補修部は必ず側方斜光下で検査してください。
[FIGURE: ミル仕上げステンレス鋼板の低角度斜光写真。手作業サンディングによる局所補修部が明るく不自然なムラとして浮き出ている状態]
板材交換が適切な選択となる場合
外観重視のミル仕上げ外壁パネルやエレベーター扉では、局所補修はほぼ確実に元の傷以上に悪化して見えます。板材の交換や全面の一括再研磨が、ステンレス仕上げの修復方法として最善です。
工法比較表:二次加工仕上げ6種の比較
ステンレス表面の仕上げ加工で最適な後工程工法を選ぶため、以下の6つの二次加工状態を比較します。
各工法が残す表面痕
ベルトは連続線、ジッターバグパッドは短い刻み目、オービタルディスクは三日月痕、メディアは微小ディンプル、超仕上げは平坦なプラトー面、鏡面バフ研磨は反射平面を残します。
方向性・ヘイズ・適用範囲
| 二次加工工法 | テクスチャ特徴 | 方向性 | 細部到達性 | 対応ワークサイズ | 当社製造? |
|---|---|---|---|---|---|
| 研磨目/ヘアライン | 長く連続した平行線 | あり(強) | 劣る(凹部を跨ぐ) | 大型平板、パイプ | 一部対応(つや消しの曇りのみ、長線不可) |
| サテン | 均一で低反射のベルベット調の曇り | なし | 普通〜良好 | ボウル内の小・中型ワーク | 対応可(湿式プラスチック/乾式有機質メディア) |
| ジッターバグ | 短く高密度なランダム交差線 | なし | 劣る〜普通 | 小〜中型の平板パネル | 不可 (手持ち/卓上電動工具) |
| ランダムオービタル | 長く重なり合う円弧 | 不可 | 不良 (角部未研磨) | 大型平板およびタンク | 不可 (手持ち電動工具) |
| 超仕上げ | 鏡面状の等方性平滑面 | 不可 | 良好 | 中小型精密部品 | 可 (高エネルギーバレル研磨) |
| 鏡面研磨 | 高反射、目視可能な研磨目なし | 不可 | 普通 | バレル内の小型部品 | 一部可 (遠心/振動 + スチールメディア) |
[FIGURE: 円形振動バレル研磨槽、植物性クルミ殻乾式メディア、研磨済みステンレス製バニシングメディアボールを示す工場設備配置]
部品ごとに適用可能な工法
上記6工法のうち、当社設備が対応するのは3種(サテン、スーパーフィニッシュ、バッチ式鏡面)です。メディア研磨は連続した長い筋目を刻むことなくブラシ調の梨地を再現しますが、ジッターバグやランダムオービタルには当社で取り扱いのない手持ち工具が必要です。
手工具では得られない仕上げ
作業者が表面上で工具を動かすのは筋目/ヘアライン、ジッターバグ、ランダムオービタルのみで、サテン、スーパーフィニッシュ、バッチ式鏡面は部品を装置内に投入して処理します。槽内に収まる部品は設備で処理できますが、施工済みのカーテンウォールや大型タンクには手工具が必要です。
実際に必要な表面状態
ステンレス鋼の表面仕上げに関するトラブルの大半は、発注書の記載不足によって発生します。
写真ではなく図面指示から確認する
図面に正式な表面指示記号がある場合、その指示が最優先されます。写真から仕上げを推測してはなりません。光の当たり方次第で、画面上では酸洗圧延肌、バレルサテン肌、ジッターバグ加工が同一に見えるためです。
図面に指示がない場合とその対処法
- 図面に「見本準拠」とある場合:材料加工の前に、署名済みマスターサンプルを品質管理棚に施錠保管します。
- 図面に「既存部品に合わせる」とある場合:まず既存品を検査し、素材肌(ミル材)か工具加工肌かを確認してください。
- 図面に記載がない場合: 図面の表面仕上げ欄が空欄の場合、業界標準は未処理の冷間圧延レベラー材であり、勝手に装飾仕上げと見なしてはなりません。
仕上げ仕様に明記すべき3要素
ステンレス鋼の機械研磨の完全な仕様書には、以下の3項目を明記する必要があります。
- 第1に、表面が素材肌(ミル仕上げ)か研磨加工仕上げか。
- 第2に、どの具体的な仕上がり状態が求められているか(酸洗材か、バレルサテン肌か、ヘアラインかなど)。
- 第3に、研磨目の方向とヘイズ(曇り度)の目標値。
これら3項目のいずれかが欠落すると、サプライヤーから仕様違いの部品が納品されます。
| 状況 | 図面注記 | 現場の落とし穴 | 正しい対応 |
|---|---|---|---|
| 完全仕様 | 出所、状態、方向/ヘイズ | 現場が工具を変更 | 指定工具に従う |
| サンプル準拠 | マスターサンプル記載 | 一方のみがサンプルを保有 | 控えの試験片を保管 |
| 既存品合わせ | 既設部品に合わせる | 旧部品がミル状態 | まず出所を確認 |
| 文言のみ | 「サテン」とのみ記載 | ベルト研磨かバレル研磨と解釈 | サンプルと工具を固定 |
| 空欄 | 仕上げ記載なし | バイヤーはブラシ仕上げを希望 | ミル出荷時の標準状態を確認 |
説明よりも現物サンプルが確実な理由
過去3年間、「サテン」という言葉はベルト研磨板、オービタル研磨フレーム、湿式バレル研磨ブラケットのいずれにも使われてきました。言葉だけに頼らず、必ず現物サンプルを基準に製造管理を行ってください。
当社の対応範囲と非対応範囲
ISO 00726Q01571R001およびCE認証を取得しているXiamen Jin Tai Jin Grinding Technology Co.,Ltd.では、6製品ラインにわたる21の装置プラットフォームと24の知的財産権を基盤にバレル研磨装置を製造しています。当社の業務範囲の詳細は当社が製造するものと製造しないものに記載しています。
当社装置で実現可能な仕上げ状態
- 均一なマット&サテン:当社のボウル型振動バレル研磨機、槽型振動機、回転バレル機で、セラミック/プラスチック製研磨メディアや、クルミ殻・コーンコブの乾式研磨メディアを使用して加工されます。
- バッチ鏡面&超仕上げ:焼入れスチール研磨メディアと多段階等方性仕上げを用い、遠心および振動システムで加工。
[図:多段階バレル研磨メディアを用いて高光沢鏡面に研磨されたステンレス鋳造品]
当社装置で対応できない仕上げ状態
当社は製鉄所ミル仕上げには対応しておらず、バレル機で連続した長いヘアライン筋を刻むことはできず(近似的なマット感のみ可能)、ジッターバグやランダムオービタルの模様も加工できません。
手持ち工具を製造しない理由
当社は手持ち工具、ベルトグラインダー、アングルグラインダーを製造しておらず、現場修理、めっき、不動態化処理、コーティング、受託加工サービスも提供していません。当社が構築する全工程は、ワークが機械チャンバー内または治具に収まることを前提としています。
他社サプライヤーを推奨する場合
ミルコイルはスチールサービスセンターから、ジッターバグやオービタルサンダーは可搬工具メーカーからご購入ください。機械内に収まるステンレス部品の一括仕上げが必要な際は、当社のお問い合わせページよりご連絡ください。
よくある質問
ステンレス鋼の表面仕上げの種類とは?
ステンレスの表面仕上げは、コイル圧延による4種類のミル状態(光輝焼鈍、酸洗、冷間圧延レベリング、熱間圧延)と、加工工具や研磨メディアによる6種類の現場仕上げ状態(ヘアライン、サテン、ジッターバグ、ランダムオービタル、超仕上げ、鏡面)に分かれます。
ミル仕上げとブラシ仕上げの違いとは?
ミル仕上げは製鉄所でコイル全体に圧延形成されるため、局所的な補修は不可能です。一方、ブラシ仕上げは下流工程で研磨ベルトにより直線軸に沿って切削加工されるため、目に沿って局所的に再ブレンディングできます。
ジッターバグ仕上げとは何ですか?
ジッターバグ仕上げは、振動する長方形パッドサンダーによって作られる無方向性の質感です。その緻密で高周波のストロークは短く密集した交差線を残しますが、ランダムオービタルサンダーはより広く、目視で重なり合う円弧を残します。
傷のついたミル仕上げパネルは局所的に修復できますか?
いいえ。傷のついたミルパネルにハンドパッドやサンダーを当てると、局所的に工具による質感が形成され、斜めからの光の下で傷以上に目立ってしまいます。シートを交換するか、欠陥を受け入れるか、あるいは表面全体を端から端まで再仕上げする必要があります。
サテン仕上げとブラシ仕上げステンレスの違いは何ですか?
ブラシ仕上げステンレスは、一方向に走る目視可能な連続した平行線によって定義されます。サテン仕上げステンレスは、拡散する光学的ヘイズ(曇り感)によって定義され、方向性のあるラインを持たずに光を柔らかく散乱させます。
ステンレス鋼には製鉄所出荷時の仕上げがありますか?
はい、すべての鋼板はベースラインとなるミル状態(通常は冷間圧延レベリング済みまたは酸洗グレー)で納入され、未処理の出発点として機能します。
 +86-592-2381506


 サポートされているIPv6ネットワーク
