


板金のスラグ除去と金属エッジR付け:最適な板金仕上げ機の選び方
レーザー切断・プラズマ切断・プレス打ち抜きされた板金部品は、後工程すべてを遅らせる2つの問題を抱えて切断テーブルから出てきます。切断溝(カーフ)の下縁に沿って固着した脆い酸化スラグ(ドロス)と、作業者の手を切り、焼き付け時に粉体塗装の塗膜引き(エッジカバー不良)を引き起こすカミソリのように鋭いエッジです。適切な板金仕上げ機を選ぶには、通し送り式の広幅ベルトサンダーが適している場面と、バッチ式マスフィニッシング槽がはるかに低いハンドリングコストで板金のスラグ除去、金属エッジR付け、エッジ研磨をまとめて処理できる場面を見極めることが出発点になります。
本ガイドでは、円形振動バレル槽、長方形振動トラフ、高密度セラミックメディア、および `compound-MC8` / `compound-LC10` を使って、小〜中型のブラケット、ガセット、プレス板材の板金のスラグ除去と金属エッジR付けをどう行うか、そして大型フラットパネルでなぜ依然として平盤ベルト機が必要になるかを解説します。加工槽の名称については、仕上げ機の名称および振動仕上げをご参照ください。
レーザー切断・打ち抜き板金が後工程の品質検査で不合格になる理由
熱切断と機械的打ち抜きでは、まったく異なるエッジ欠陥が残ります。両方を同じ軟質メディアで処理するとサイクルタイムを浪費し、鋭いバリがそのまま残ってしまいます。

3種類の板金ブラケットエッジの拡大比較:脆いレーザー切断下面スラグ粒、鋭いせん断打ち抜きバリ、およびマスフィニッシングによる滑らかなエッジR
下面カーフに固着する脆いレーザードロスと酸化スラグ
酸素アシストのレーザー切断およびプラズマ切断では、鋼材を溶融させ溶融酸化物を下方へ吹き飛ばすため、下側カーフ縁に沿って硬くガラス状のドロス粒が溶着します。軟らかく延性のあるバリとは異なり、レーザースラグは脆く母材に強く密着しています。軟質プラスチックチップは熱スラグに弾かれるだけであり、本格的な板金のスラグ除去には高密度の研削用セラミックメディアが必要です。
塗装不良を招くカミソリのように鋭い打ち抜き・せん断エッジ
機械式タレットパンチプレスや窒素レーザー切断は見た目にはきれいなエッジを残しますが、実際には手袋やワイヤーハーネスを切り裂くほど鋭利です。さらに悪いことに、液体塗料や粉体塗装は表面張力によって鋭角部から引き戻されるため、外周に沿って薄い素地金属が露出し、塩水噴霧試験で最初に錆が発生します。均一な金属エッジR付けによって滑らかな外周Rを形成することで、塗膜がエッジを均等に覆います。
薄いプレス板金部品で起きる面同士の貼り付き
薄く平らなブラケットやシムは、低速の回転バレル内では濡れたトランプのように面と面が貼り付きやすく、未研磨の影部やR付けされない鋭角部を残します。開放型の振動バレル槽では、メディアとコンパウンドの活発な螺旋流動によって平らなプレス品が分離された状態を保ちます。適切なメディア対ワーク容積比と潤滑性コンパウンドにより、平らな板金部品同士の貼り付きを防げます。
内部切り欠きバリと狭い取り付けスロット
板金ブラケットが単純な四辺外周だけで済むことはまれで、レーザー切断された取り付けスロット、軽量化穴、曲げタブを備えています。手持ちの研削ディスクは外周エッジには簡単に届きますが、内部スロットや曲げフランジには届きません。バッチ式マスフィニッシングなら、外周、内穴、曲げフランジを1回の無人運転サイクルで同時にR付けできます。
部品サイズに応じた板金仕上げ機の選び方
当社の機械ラインナップから最適な板金仕上げ機を選ぶ際は、部品の投影寸法、板厚、および平面部にすでに一方向のヘアライン(ブラシ)目が施されているかどうかによって決まります。
| 板金部品プロファイル | 推奨加工槽 | メディア&コンパウンド選定 | 現場での主な利点 |
|---|---|---|---|
| 小〜中型ブラケット、ガセット&シム | 円形振動バレル槽(セパレーター付き `ZL` シリーズ) | セラミック三角 + `LC10` / `MC8`(アルミにはプラスチック) | スクリーン自動排出による高いバッチ処理能力 |
| 長尺フラットストラップ、チャンネル&レールブラケット | 長尺角型振動トラフ(`L1300`、`L1500`、`L1800`) | セラミックまたはプラスチックメディア;着脱式仕切り板オプション | 細長い板金プロファイルを詰まりなく収容 |
| 静かなR付けが必要な厚板鍛造/打ち抜きプレート | 回転バレルタンブラー | 高密度セラミック三角または斜めカット円柱 | 衝撃音を抑えた滑らかなカスケード式エッジR付け |
| 事前ブラシ仕上げ済みの装飾ステンレスパネル | ルースタンブリングには不向き | 通し送り式研磨ベルト/ブラシサンダー(当社では非製造) | ルースタンブリングは一方向のブラシ目を均一なマット調に変える |
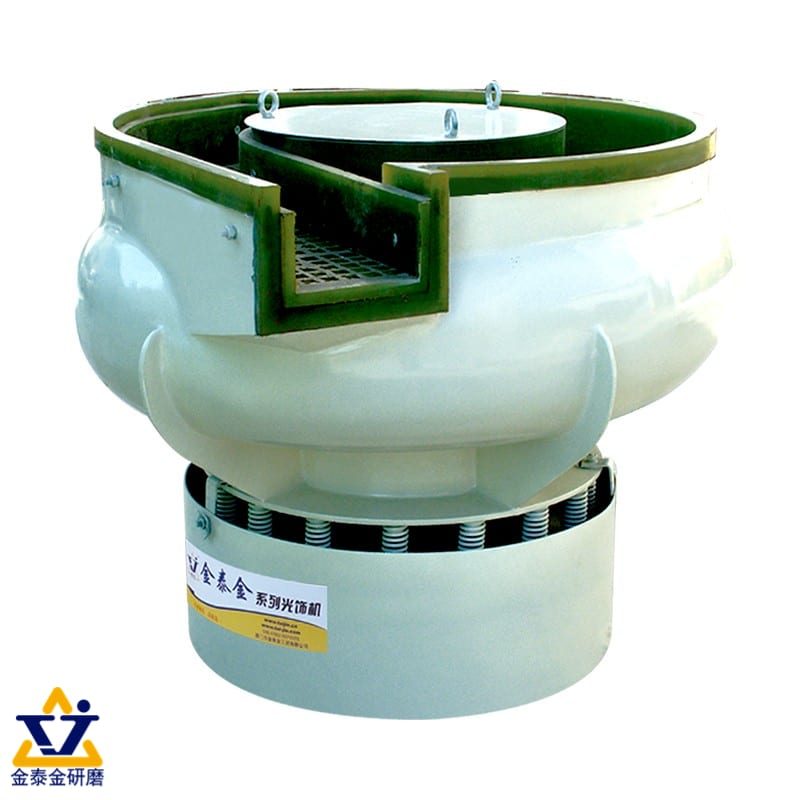
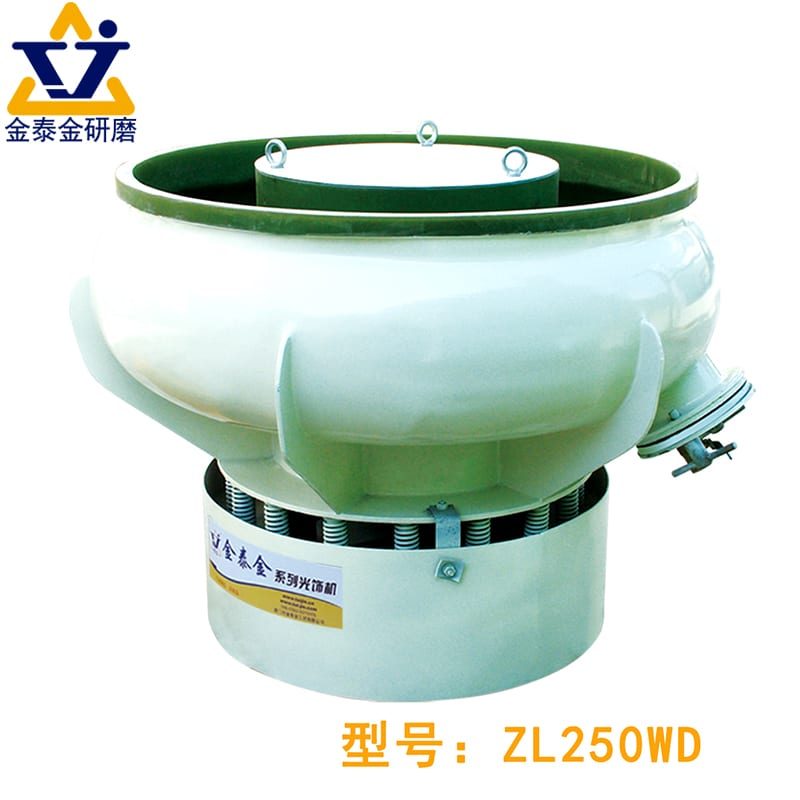
プレスブラケット用のZL円形振動バレル槽と細長い板金チャンネル用のLシリーズ長尺角型トラフを示す現場比較
大量のプレスブラケット向け円形振動バレル槽
振動仕上げ機(`ZL` シリーズ)は、小〜中型のレーザー切断ブラケット、電装プレート、プレスヒンジの主力機です。分離デッキ内蔵モデル(`ZL100C`、`ZL200C`、`ZL300C`、`ZL600C`、`ZL900C`)は、サイクル終了時に仕上げ済みブラケットとセラミック三角をきれいに分離します。自動分離により、反復的な板金バッチでの作業者による選別時間がゼロになります。
長尺ストラップやチャンネル向けの角型振動トラフ
長尺のレーザー切断チャンネル、キャビネット補強材、取り付けレールは、円形槽の外壁と中央ドームの間に横向きに引っかかってしまいます。角型トラフ(`L1300`、`L1500`、`L1800`)は、ポリウレタンライニングされた直線の槽に沿って長尺板金部品を安定して流動させます。着脱式の区画仕切り板を追加することで、スラグ除去中の重いプレート同士の衝突を防げます。
厚板および静音エッジ研磨向けの回転バレル
厚板プレスワッシャーや重量のある鋼製ガセットに、大きな振動音を出さずに滑らかな金属エッジR付けとクリーンなエッジ研磨が求められる場合は、当社のバレル仕上げ機ラインのドラムが安定したカスケード圧力を供給します。非常に薄く幅広の板金パネルを大型バレルに投入すると、タンブリング荷重で平らなタブが曲がる恐れがあるため避けてください。
広幅ベルトサンダーが依然として必要な場面—および当社が製造しないもの
厳格な一方向ヘアライン仕上げを維持する必要がある特大平板、ドアスキン全面、装飾パネルは、ルースタンブリング槽ではなく通し送り式の広幅ベルトバリ取り機に適しています。当社は広幅ベルト板金サンダー、手持ちアングルグラインダー、布バフホイールは製造しておらず、槽式のマスフィニッシング装置を製造しています。
すべての切り欠きにR付けされた平らなレーザー切断鋼製ガセットと、広幅ベルト研磨に適した特大平板との比較
マスフィニッシング vs 広幅ベルトサンダーおよび手持ちグラインダー
板金仕上げ機を検討する板金加工工場では、振動加工槽と平盤広幅ベルトサンダー、手作業のアングルグラインダー台を比較することがよくあります。それぞれの工具は現場の異なるボトルネックを解消します。
| 比較項目 | バッチ式振動/トラフ槽 | 通し送り式広幅ベルトサンダー | 手持ちアングルグラインダー/フラップディスク |
|---|---|---|---|
| 切り欠き&曲げタブへの到達性 | 外周エッジ、内穴、曲げフランジを同時にR付け | 平板のみ — 曲げ成形された3Dブラケットは処理不可 | 1個ずつの低速作業;狭いスロットには届かない |
| レーザードロス除去 | セラミック + `MC8` でバッチ全体の下面カーフスラグを剥離 | 回転ブラシローラーが未曲げ平板の平面スラグを除去 | 作業者への粉塵・騒音が大きく、エッジ面取りが不均一 |
| エッジ均一性 | バッチ内のすべての部品で同一の金属エッジR付け | 直線板金の平面エッジ面取りが均一 | 作業者の押し付け力と疲労により大きくばらつく |
| 当社の供給範囲 | 振動/バレル加工槽、メディア、コンパウンドを製造 | 供給対象外 — 広幅ベルトサンダーは製造していません | 供給対象外 — 手持ちグラインダーは販売していません |
平ベルト機に入らない成形・曲げブラケット
レーザー切断ブランクがプレスブレーキでL字ブラケット、Uチャンネル、取り付けボックスへと曲げられると、広幅ベルトサンダーヘッドの下を平らに通すことはできなくなります。振動バレル槽と角型トラフは、曲げ加工後の成形・曲げ・溶接済み板金ブラケットをフランジを潰すことなくきれいに仕上げます。プレスブレーキ曲げ後のタンブリングにより、曲げ逃がし部の鋭いバリを1工程で除去できます。
手供給なしで1シフトあたり多数の小型ブラケットを処理
極小のプレスワッシャー、シム、電装ガセットを1個ずつコンベアベルトに載せたり、作業台で手研削したりすると、熟練工の時間が何時間も奪われます。分離デッキ内蔵の円形振動バレル槽なら、投入からスクリーン排出まで数百個の小型ブラケットを無人で処理できます。自動バッチタンブリングにより、製造作業者を溶接やプレスブレーキ段取りへ振り向けられます。
浮遊研削粉塵と不均一な手作業面取りの解消
手持ちのフラップディスクは工場内に火花と微細な金属粉塵を飛散させ、ブラケット外周に平坦部や不揃いな面取りを残します。湿式振動の板金のスラグ除去は、剥がれた酸化スラッジを水と液体コンパウンドに閉じ込めるため、工場の空気を清潔に保ちエッジRも均一になります。密閉型の湿式マスフィニッシングにより、エッジの一貫性と現場の清潔さの両方が向上します。
広幅ベルト機とマスフィニッシングを併用する場合
生産量の多い板金加工メーカーでは両方を併用することが多く、平盤ベルト機で曲げ前の特大未曲げパネルを下処理し、振動バレル槽(`ZL` シリーズ)と角型トラフ(`L1300`、`L1500`、`L1800`)で小型ブラケット、ガセット、成形サブアセンブリすべてを処理します。各機械を得意な部品群に割り当てることで、工場全体の生産性が最大化されます。
小型の成形板金ブラケットをZL振動バレル槽へ流し、大型フラットパネルは別の板金ラインに保つ統合生産ワークフロー
板金のスラグ除去とエッジ研磨のためのメディアおよびコンパウンド
当社の研削メディアラインナップから適切なメディア本体を選び、活性液体コンパウンドと組み合わせることで、脆いスラグがクリーンでR付けされた金属へと変わります。

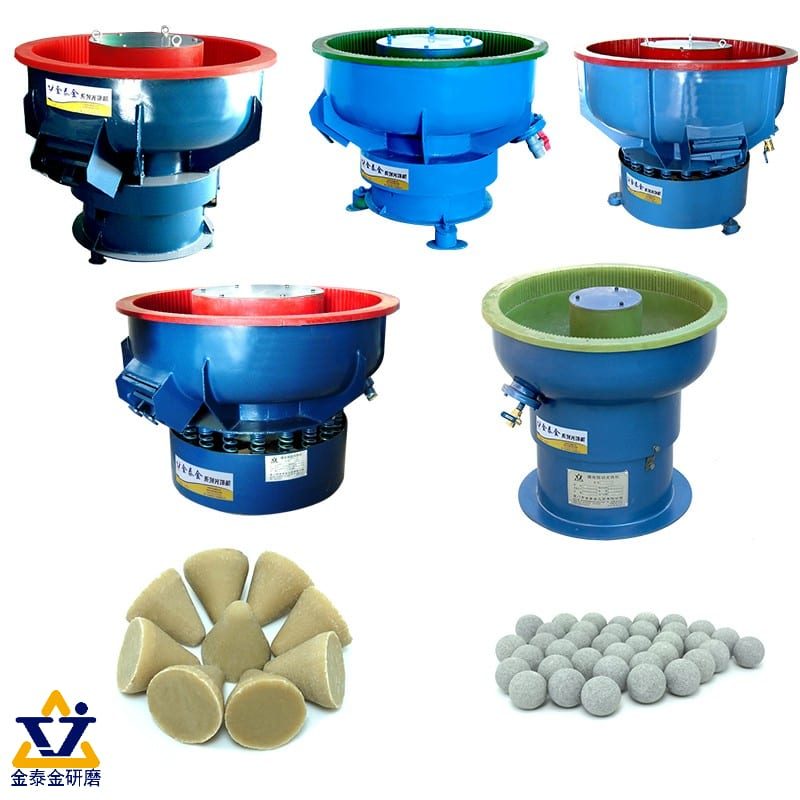
研削用セラミック三角、斜めカット円柱、樹脂ボンドプラスチックコーン、高アルミナバニシングボールを示す4槽の板金メディアマトリックス
炭素鋼・ステンレススラグ向け高密度セラミックメディア
脆いレーザースラグや重い打ち抜きバリには、酸化物粒をきれいに破砕・せん断できる高密度セラミック三角または斜めカット円柱が必要です。鋭角の斜めカット形状は、丸い球体では届かない狭い取り付けスロットやコーナー切り欠きの内部に到達します。破損した破片が決して挟まらないよう、摩耗後のチップ寸法を基準に最小のレーザー切断スロットに対してセラミックチップのサイズを選定してください。
アルミニウムおよび薄板向けの樹脂ボンドプラスチックコーン
レーザー切断されたアルミブラケットや薄い真鍮板は、重いセラミックメディアの下では容易に打痕や曲がりが生じます。薄板金にクッションを与えながら鋭いバリをきれいに滑らかにする、軽量な樹脂ボンドプラスチックコーンおよびピラミッドへ切り替えてください。非鉄板金の打痕を防ぐ方法については、アルミニウム仕上げおよび銅合金仕上げガイドをご参照ください。
光沢エッジ研磨向けの高アルミナおよび乾式メディア
外観ブラケットやステンレス金具にバリ取り後の光沢あるエッジ研磨が求められる場合は、粗削り工程の後に滑らかな高アルミナセラミックボール、または当社の乾式仕上げメディアラインの乾燥クルミ殻・コーンコブを続けてください。光沢メディアはレーザースラグを決して除去しないため、まずエッジを研削で滑らかにしてから光沢研磨を行う点にご注意ください。乾式有機メディアをご注文の際はコーンコブのメッシュ粒度をご確認ください。

セラミックでスラグ除去したマットな鋼製ブラケットと、高アルミナ研磨後の光沢バニシング仕上げステンレスブラケットの左右比較
スラグ除去・エッジR付け向けの検証済み Jings Polish コンパウンド
湿式板金のスラグ除去を普通の水道水だけで運転しないでください。炭素鋼ブラケットが即座に発錆し、濃い酸化スラッジでメディアの気孔が目詰まりします。検証済みの薬剤コードを各工程に適合させてください:
- `compound-MC8`:鋼板上の重いレーザー酸化スケール、ミルスケール、表面錆を剥離します。
- `compound-LC10`:頑固なレーザーバリや打ち抜きバリのバリ取りと金属エッジR付けを加速します。
- `compound-JTJ20` & `compound-JTJ25`:ステンレス鋼および一般板金向けの粗研削サポート。
- `compound-JTS5`:薄板金部品専用に配合された精密仕上げ研磨剤。
- `compound-JTJ50`、`compound-JTJ60` & `compound-HM3`:ステンレスの光沢出しおよび精密最終研磨サポート。
当社は湿式メディアシステム用の液体コンパウンドおよび乾式タンブリング用の厳選ペーストを供給していますが、特注の化学洗浄処方の設計は一切行いません。
スラグ除去とエッジR付けのステップバイステップ工程
整然とした4段階のルーチンに従うことで、板金仕上げ機は毎シフト安定して塗装準備済みのバリなしブラケットを生み出します。
| 工程 | 目的 | メディア&コンパウンド選定 | 検査ゲート |
|---|---|---|---|
| 1. 選別&重スパッタの事前除去 | 合金の分別;過大なプラズマ塊の除去 | 厚い塊がある場合は前工程で機械的に叩き落とす | 炭素鋼/ステンレスの混在ロットや巨大な溶接塊がゼロ |
| 2. 湿式スラグ除去&エッジR付け | レーザードロスを剥離し鋭い外周エッジを落とす | セラミック(鋼)またはプラスチック(アルミ)+ `MC8` / `LC10` | 触れて滑らかな外周;鋭いカーフドロスがゼロ |
| 3. オプションのエッジ研磨 | 外観ブラケットの均一な光沢を引き出す | 高アルミナ/スチール(`JTJ50` / `JTS5`)または乾燥コーンコブ | 外周エッジおよび切り欠き全体の均一な艶 |
| 4. クリーンリンス&遠心スピン乾燥 | 酸化スラッジを洗い流しフラッシュラストを防止 | 清浄水リンス + 加熱式遠心スピン乾燥機(`35` / `70`) | 塗装や組立にすぐ回せる完全に乾いたシミのない部品 |
[DESIGN: スラグ付き生エッジからセラミック + MC8 によるスラグ除去、滑らかなエッジR形成、遠心乾燥後の塗装準備完了状態へと進むレーザー切断鋼製ブラケットの4段階プログレッション]
投入前に重いプラズマ塊を叩き落とす
バッチ式振動槽は、数百個のブラケットに対して軽〜中程度のレーザードロスと通常の打ち抜きバリをまとめてきれいに処理します。ただし、ゴルフボール大の厚いプラズマスラグの張り出しは、巨大な塊を削ってセラミックメディアの寿命を浪費しないよう投入前に機械的に叩き落としておく必要があります。重い塊を事前に落とすことでサイクルタイムを短く保ち、エッジRを均一にできます。
連続排水フラッシングを伴う `MC8` と `LC10` の運転
セラミック三角が脆いレーザースラグを破砕するにつれて、槽内に細かい黒色の酸化鉄スラッジが蓄積します。新鮮なコンパウンド水の供給を保ち槽の排水口を詰まらせないことで、剥がれたスラグが素地金属を汚すことなく槽外へ直接洗い流されます。清浄なコンパウンド水はより明るい金属面とより速い研削をもたらします。
切り欠きとタブ全体のエッジR均一性を確認する
初回テスト運転の後は、外周部と内部の取り付け穴の両方を検査してください。外周エッジはきれいにR付けされているのに狭いスロットが鋭いまま残る場合は、ブリッジを起こさずに内部切り欠きへきれいに進入できる小型の斜めカットセラミック形状へ切り替えます。
フラッシュラストを止める急速遠心スピン乾燥
スケール除去直後の炭素鋼・軟鋼ブラケットには保護スケールが一切残っていないため、濡れた通い箱で自然乾燥させると数分でオレンジ色のフラッシュラストが発生します。バッチをきれいにすすいだ後、ただちに加熱式遠心スピン乾燥機(`35`、`35A`、`70`、または `70A` モデル)内で乾燥させてください。適切なセル配置については仕上げ後の分離洗浄・乾燥ガイドをご参照ください。

清浄水リンス直後に乾いたシミのない塗装準備完了のプレス鋼製ブラケットを排出する加熱式遠心スピン乾燥機
板金のスラグ除去とエッジR付けにおけるよくある失敗
板金のスラグ除去および金属エッジR付けのバッチラインを運用する際は、現場で起こりがちな次の4つの落とし穴を避けてください。
[DESIGN: 4つの板金仕上げエラーを示すトラブルシューティングマトリックス:重いセラミックによる薄タブの曲がり、レーザースロットへのチップ噛み込み、オレンジ色のフラッシュラスト、異種合金混合による錆シミ]
同じセラミックチャージ内で炭素鋼とステンレス鋼を混用する
板金仕上げ機で炭素鋼ブラケットを処理した後、同じセラミックチャージに 304 ステンレスパネルを投入すると、遊離鉄がステンレス鋼に埋め込まれ、数日後にオレンジ色の点錆が発生します。炭素鋼用とステンレス用のメディア保管容器は厳格に分離してください。これは受託加工仕上げおよびステンレス鋼仕上げで扱う基本原則です。
薄く繊細な曲げタブを過大なセラミックチップでタンブリングする
重いセラミック三角が薄く片持ちになった板金タブに衝突すると、フランジが公差外へ曲がる恐れがあります。繊細な成形ブラケットでは、`compound-JTS5`(薄板金向けに調整)を併用した軽量な樹脂ボンドプラスチックコーンへ切り替え、メディア対ワークのクッションを慎重に調整してください。全シフト投入の前に必ず少量バッチで成形タブをテストしてください。
ルースタンブリングで一方向のブラシ仕上げが保てると期待する
ステンレス板金部品が事前ブラシ仕上げされたコイル材から作られ、厳格な直線状の目を維持しなければならない場合、ルースタンブリングはあらゆる面を無方向に擦り、ブラシ目を和らげてしまう点にご注意ください。事前ヘアライン加工された装飾板金をタンブリングする前に、研削・サンディング目およびステンレス鋼のバフ研磨をご確認ください。
スロット付きブラケットで摩耗メディアの篩分けを省略する
割れたセラミック破片は、狭いレーザー切断スロットやねじ切り済みウェルドナットの内部に強く食い込み、後工程で組立ボルトを塞ぎます。メディアチャージを定期的に篩分けし、破片がそのまま通り抜けるか、あらゆるスロットより確実に大きく保たれるよう摩耗チップ寸法を基準に新品メディアを選定してください。
スロット付き板金部品の投入前に、摩耗して小さくなったセラミック破片を正規サイズの三角から分離するメディア篩分けスクリーン
Xiamen Jin Tai Jin が構築する板金仕上げライン
Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.(ブランド:Jings Polish)では、1992 年に工房を創業し、2002 年に正式に会社を設立して以来、世界中の顧客へ 200,000+ セット以上の研削・研磨ソリューションを納入してきました。当社の製品カタログ全体で 21 種類の機械プラットフォームを製造しており、ISO 9001 認証 `00726Q01571R001`(有効期間 2026-06-03〜2029-06-02)および CE 認証 `M.2023.206.C88121`(縦型、8 モデル)・`M.2023.206.C88120`(横型、13 モデル、有効期限 2028-07-24)のもと、発明特許 1 件、実用新案特許 17 件、意匠特許 6 件を含む 24 件の登録済み中国知的財産権に裏打ちされています。
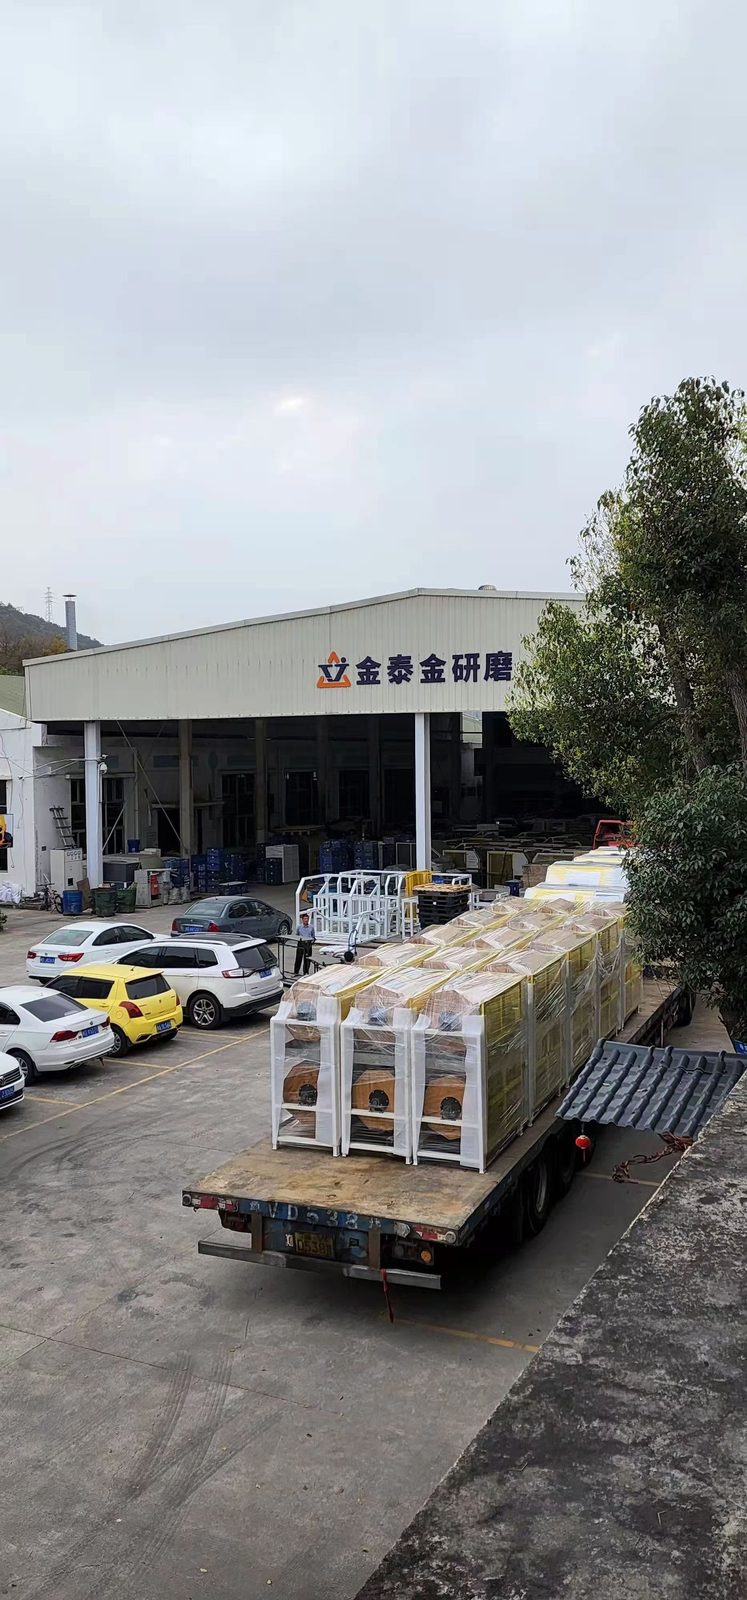
セパレーター付きZL円形振動バレル槽、Lシリーズ角型トラフ、遠心乾燥機、セラミック製スラグ除去メディアを示す Jings Polish 工場ベイ
当社が製造する振動バレル槽、トラフ、乾燥機、メディア
当社は円形振動バレル槽(分離デッキ内蔵 `ZL` シリーズ)、長尺角型振動トラフ(`L1300`、`L1500`、`L1800`)、バレル仕上げ機、遠心ディスクおよびバレル装置(`LLF120`、`LX` シリーズ)、ドラッグフィニッシャー、加熱式遠心スピン乾燥機(`35`、`35A`、`70`、`70A`)、およびメディア洗浄機を製造しています。また、検証済みの `MC8`、`LC10`、`JTJ20`、`JTJ25`、`JTJ50`、`JTJ60`、`JTS5`、`HM3` コンパウンドとともに、セラミック、プラスチック、高アルミナ、スチール、クルミ殻、コーンコブの各メディアも製造しています。
当社が供給しない範囲についての率直な境界
マスフィニッシングサプライヤーの選び方に関する方針に沿い、当社の供給範囲を率直に明示します。当社は広幅ベルト板金サンダー、手持ちアングルグラインダー、布バフホイールを製造していません。サンドブラスト・ショットブラスト装置およびブラスト投射材も供給していません。粉体塗装、塗装、めっき、不動態化処理、熱処理も提供していません。また、受託仕上げ加工工場も運営していません。
標準機および特注機の製作リードタイム
標準の振動機、バレル機、遠心乾燥機は 25〜35 日の生産リードタイムで出荷されます。特注設計の長尺トラフ、区画仕切り板、統合分離ラインの製作リードタイムは 45〜60 日です。
部品写真による初期評価のご依頼
ワークを確認せずに無料の郵送サンプル試験をお約束したり、サイクルタイムを保証したりすることはありません。スラグ、バリ、スロット幅、板厚、全体寸法が分かるレーザー切断または打ち抜き板金部品の鮮明な写真を、当社のカスタム研磨ソリューションページよりお送りください。当社エンジニアが写真と図面を評価し、最適な板金仕上げ機とメディア構成をご提案いたします。
よくある質問
振動仕上げ機で板金のスラグ除去はできますか?
はい。小〜中型のレーザー切断ブラケット、ガセット、プレートであれば、高密度の研削用セラミックメディアと `compound-MC8` / `compound-LC10` を投入した振動バレル槽または角型トラフにより、軽〜中程度の熱スラグを除去し鋭いエッジを1バッチでR付けできます。
プレス部品で均一な金属エッジR付けを実現する最善の方法は何ですか?
円形振動バレル槽(`ZL` シリーズ)内で、セラミック三角(鋼材用)または樹脂ボンドプラスチックコーン(アルミおよび薄板用)を用いてプレスバッチを処理してください。振動による螺旋流動が平らな板材を分離したまま保ち、外周エッジと内部スロットを均一にR付けします。
回転バレル内で薄い板金ブラケット同士が貼り付いたのはなぜですか?
低速で転がり落ちるドラム内では、表面張力によって平らな板金部品同士が面と面で密着します。十分なメディア容積と潤滑性コンパウンドを備えた振動仕上げ槽へ切り替えることで、連続振動が平面同士をきれいに引き離します。
繊細な板金タブを曲げずにエッジ研磨を行うにはどうすればよいですか?
薄板金向けに配合された `compound-JTS5` と軽量な樹脂ボンドプラスチックコーンを組み合わせ、重い部品が曲げフランジに当たらないよう十分なメディアのクッションを維持してください。その後に明るい光沢が必要な場合は、高アルミナボールまたは乾式コーンコブメディアを続けてください。
スラグ除去直後に炭素鋼ブラケットが錆びたのはなぜですか?
レーザースケールとミルスケールを除去すると保護のない活性な鋼面が露出するため、濡れたバスケット内で急速にフラッシュラストが発生します。防錆性の `MC8` / `LC10` コンパウンドで湿式サイクルを行い、きれいにすすいだ後、加熱式遠心スピン乾燥機(`35` または `70` シリーズ)で即座に乾燥させてください。
板金仕上げ機を発注する前にどのような写真を送るべきですか?
レーザードロスまたは打ち抜きバリ、最小の取り付けスロット幅、曲げフランジの形状、部品全体寸法、合金種、および1日のバッチ処理量が分かる鮮明なクローズアップ写真をお送りください。当社エンジニアが写真と図面から加工槽サイズとメディア番手をご提案できます。
[DESIGN: レーザー切断カーフの拡大図、曲げフランジ角度、スロット幅の注記を示す注釈付き購入問い合わせチェックリスト]
 +86-592-2381506


 サポートされているIPv6ネットワーク
