


`バレル研磨後の防錆`:炭素鋼、鋳鉄、プレスワッシャーのフラッシュラスト(瞬間錆)を防ぐ
炭素鋼鍛造品、鋳鉄ブラケット、プレス製ロックワッシャーで確実な`バレル研磨後の防錆`を目指す生産管理者や仕上げ工程リーダーは、もどかしいジレンマに直面します。湿式 `ZL` 円形バレルや `ZXL`/`L1300`–`L1800` セパレート型トラフバレルが鋼材をきれいに仕上げれば仕上げるほど、露出した素地の鉄は湿った工場の空気中で素早く赤褐色のフラッシュラスト(瞬間錆)へと酸化してしまうのです。`compound-MC8` によるミルスケール除去、`compound-LC10` や `JTS5` によるバリ取り、そして `compound-JTJ20` や `JTJ25` による鋼製金具のバニシングは、極めて反応性の高い裸の鉄原子を露出させるため、受けカゴの中で湿ったまま放置すると数分で錆び始めます。清浄なワンパスリンス、即時の加熱 `35`/`35A`/`70`/`70A` 遠心スピン乾燥、そして乾式`コーンコブ`拭き取りバフ研磨を組み合わせることで、ベタつく油垂れなしにフラッシュラストをきれいに防止できます。
湿式バレル研磨後の炭素鋼が急速にフラッシュラストを起こす理由
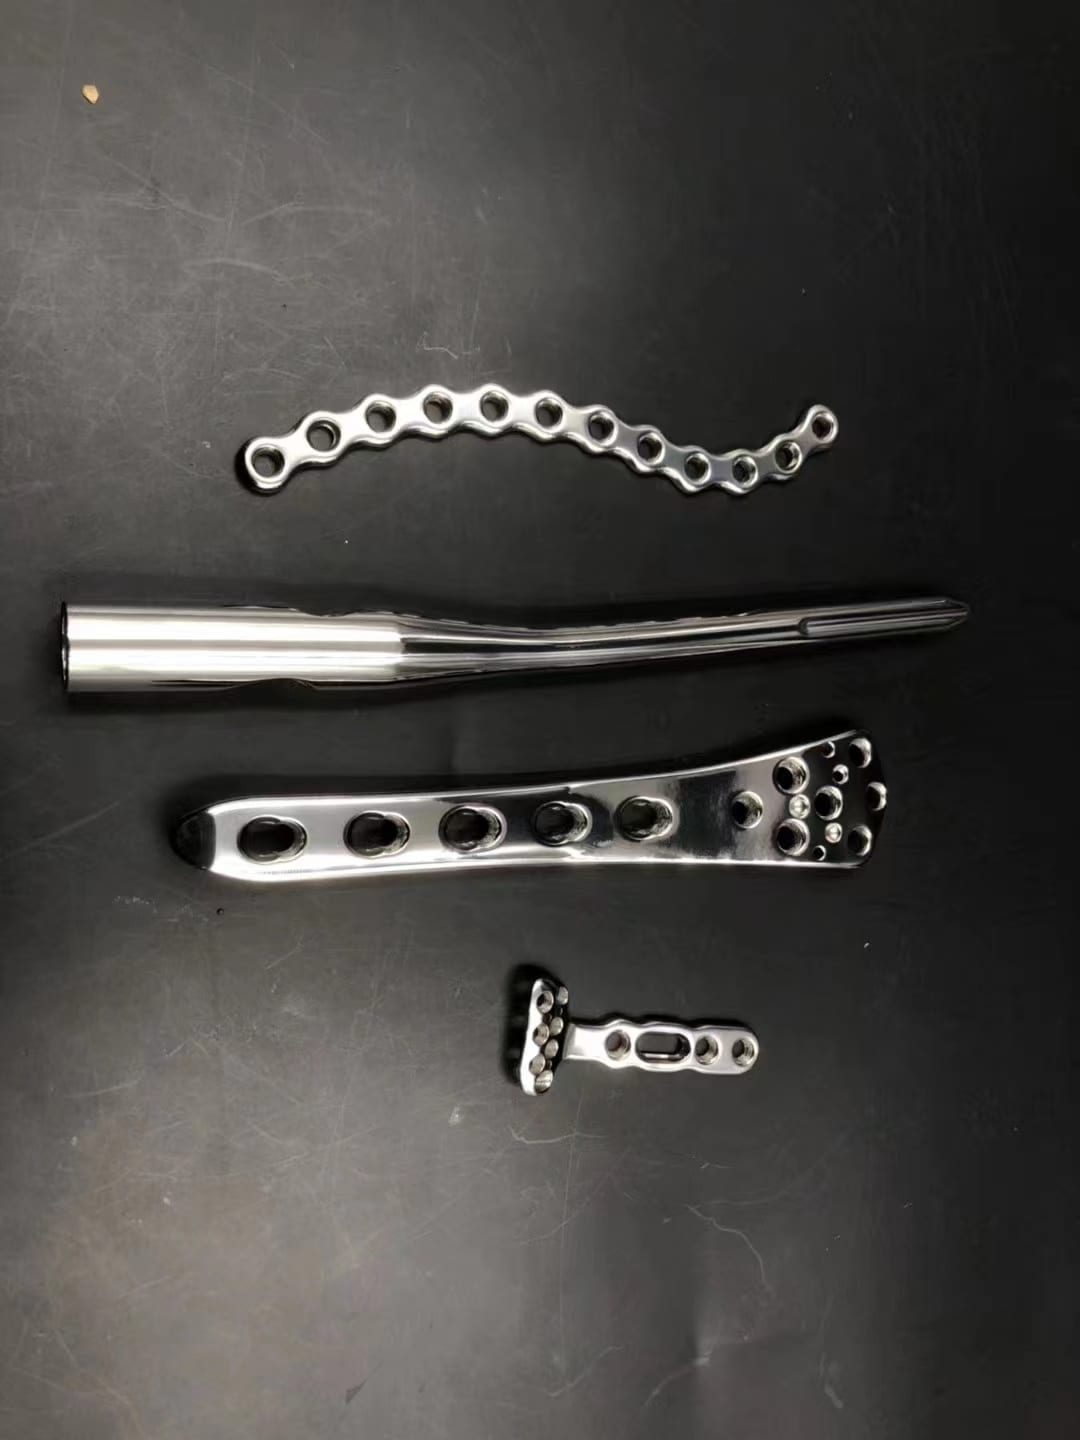
湿式バリ取りと `MC8` スケール除去が反応性の高い鉄面を露出させる仕組み
未加工の炭素鋼棒材、レーザー切断プレート、鍛造レンチは、防錆用の保護油や黒色の熱処理酸化スケールに覆われて納入されます。`高周波`セラミック砥石(`LC10` または `JTS5`)を用いる第1工程の湿式バレル研磨、特に隔離された炭素鋼ラインでの酸性 `compound-MC8` スケール除去では、界面活性剤が保護油を完全に剥離し、新しい砥粒のせん断作用が清浄な素地鉄を露出させます。ワークが振動選別スクリーンへ排出された瞬間、酸素と大気中の湿気が表面の残留水分と反応し、鮮やかな橙褐色のフラッシュラストを形成します。
湿ったプレスワッシャーの積み重ねが面間に腐食を閉じ込める理由
平らな炭素鋼ワッシャー、モーター用シム、プレスクリップは研磨後の酸化に対して二重に脆弱です。濡れたプレス品が密閉壁の受け箱に落ちて自重で面同士が重なると、毛細管現象で閉じ込められた水分は工場の空気中へ蒸発できません。1シフトのうちに、最上層の部品が乾いて見えても、平坦な接触面全体には濃褐色の腐食リングが恒久的にエッチングされてしまいます。
酸性 `MC8` 残留物と硬水塩化物の隠れた影響
酸性 `compound-MC8` でスケール除去した炭素鋼部品が選別スクリーン上での徹底した清水スプレーリンスを省くと、粗い鍛造面のピットに微細な酸性塩が残り、湿度の高い倉庫空気に触れた瞬間に発錆を劇的に加速させます。同様に、塩化物や硬度の高い水道水は吸湿性のミネラルスポットを残し、乾いた鋼面へ大気中の水分を再び引き寄せます。
後工程のめっき・塗装と防錆保護の両立
すべての工場が仕上げ済み炭素鋼を濃い石油系防錆油にどぶ漬けできるわけではありません。直ちに電気めっき、粉体塗装、リン酸亜鉛処理、または電着塗装ラインへ送られる部品には、錆のない乾燥した清浄な素地金属が求められます。そのため、迅速な加熱 `35A`/`70A` 遠心乾燥、軟水選別リンス、乾式`コーンコブ`バフ研磨の方が、重い油浸漬よりもはるかにクリーンです。
| 炭素鋼の後工程・保管先 | フラッシュラスト発生リスク期間 | 推奨される`バレル研磨後の防錆`フロー | 避けるべき落とし穴 |
|---|---|---|---|
| 直後の電気めっき/粉体塗装 | 前処理工程までの短時間搬送 | 軟水スプレーリンス+加熱 `35A`/`70A` 遠心乾燥 | 塗膜膨れの原因となる重油浸漬 |
| 長期倉庫保管/輸出梱包 | 多湿な海上輸送での数週間 | `35A`/`70A` 遠心乾燥+軽度VCI/防錆剤ディップ | 濡れたワークを無対策の開放箱に放置 |
| 薄物プレス炭素鋼ワッシャー | 積み重なったトレイ内で数分 | `JTS5` フロー+`35A`/`70A` 遠心乾燥+温`コーンコブ` | 濡れた重なりワッシャーを工場空気で自然乾燥 |
| スケール除去済み鍛造レンチ(`MC8`) | 酸性処理露出の直後 | 中性清浄スプレーリンス+加熱 `70A` 遠心乾燥 | `MC8` スケール除去後のリンスバー省略 |
| バニシング済み鋼製金具(`JTJ20`/`JTJ25`) | リンス希釈直後の急速進行 | 軟水/ROスプレーリンス+`35A`/`70A`+乾式`コーンコブ` | 鏡面上で硬水水道水を自然乾燥させること |
`ZL` バレル槽と `35A`/`70A` 乾燥機による湿式から乾式へのステップ別フロー
沈殿槽を通じたワンパスフローの清浄性維持
汚れた密閉循環サンプ槽で炭素鋼部品を回すと、鉄分を多く含む研磨泥が鋼材に付着し、水分を保持して粗い気孔を褐色に汚します。清浄なワンパスフロースルーバレル研磨を多段バッフル沈殿槽へ配管し、懸濁した鉄粉スラッジをワークから確実に排出してください。
選別スクリーン上方への清水スプレーリンスバー配置
振動選別スクリーンの真上に専用の清浄軟水スプレーリンスバーを設置し、排出される炭素鋼鍛造品やプレスワッシャーが乾燥機バスケットへ落ちる前に、第1工程の `LC10`、`JTS5`、または酸性 `MC8` の残留物を完全に洗い流してください。酸性 `MC8` の廃液を温かい鋼材上に決して残さないでください。
即時の加熱 `35`/`35A`/`70`/`70A` 遠心スピン乾燥
クリーンな`バレル研磨後の防錆`の要は、バレル排出口のすぐ隣に予熱した `35`、`35A`、`70`、または `70A` 遠心スピンドライヤーを配置することです。穴あき乾燥バスケットが高速回転すると、遠心力で大量の水が一瞬で振り切られ、同時に強制加熱エアフローがボルトのねじ山やワッシャー面間に挟まった水分を酸化が始まる前に飛ばします。詳細は遠心乾燥機ガイドをご覧ください。
鏡面鋼材向けのスピン乾燥後・温乾式`コーンコブ`バフ研磨
`304` ボールで鏡面バニシング仕上げした炭素鋼(`JTJ20`、`JTJ25`、または `JTJ60`)に、乾式防錆とともに水シミの曇りゼロが求められる場合は、温まったスピン乾燥後のワークを、清浄な乾式`コーンコブ`または細粒`クルミ殻`(`8#-80#`)メディアを満たした加熱バレルへ短時間通してください。なお、乾式有機メディアに水や液体防錆剤を絶対に入れないでください。コーンコブ乾燥メディア粒度ガイドをご参照ください。
隠れた酸化を防ぐ薬液およびメディア管理
炭素鋼 `MC8` スケール除去と不動態ステンレスセルの隔離
炭素鋼の金具、鋼製スコップ、または `compound-MC8` スケール除去バスケットを、`304`/`316` ステンレス鋼や非鉄真鍮ラインと絶対に混用しないでください。ステンレス `304` ボール槽に炭素鋼の切り粉が紛れ込むと、ステンレス表面に遊離鉄が埋め込まれ、数日後に点状の錆(もらい錆)が発生します。炭素鋼セルとステンレスセルは厳密に分離し、色分け管理してください。
リンス水の水硬度と溶存塩化物の管理
塩化物や重炭酸カルシウムを多く含む未処理の井戸水は、露出したばかりの新鮮な炭素鋼の孔食を早め、光沢部品に白い輪状の乾燥跡を残します。選別リンスバーに軟水またはROろ過水を供給することで、耐食性と外観の輝きを両立できます。バレル研磨における水硬度ガイドをご覧ください。
炭素鋼向けの `JTS5`、`LC10`、`JTJ20`、`JTJ25` の正しい選定
一般的なバリ取りには `compound-LC10`、薄物プレスワッシャーやシムの面同士の張り付き防止には `compound-JTS5`、重い炭素鋼スケールの除去専用には隔離された `compound-MC8`、そして重い `304` ステンレスボールによる明るい第2工程の鋼材バニシングには `compound-JTJ20` または `JTJ25` をお使いください。粗研磨用金属コンパウンドガイドをご参照ください。
週末停止中の休止 `304` ステンレスボールの保護
炭素鋼の稼働後、週末や連休中に `304` ステンレスボールを入れた `ZL` バレルや `LLF120` バレルを休止させる場合は、温かい `compound-LC10` と清水で古いスラリーをきれいに洗い流し、ボールを乾燥保管するか防錆剤入りの清水に浸漬保管して、滞留水分によるスチールメディアや槽内部の変色を防いでください。
乾燥後の梱包、VCI防錆保護、多シフトSOP

素手による指紋エッチングを防ぐ乾燥後ワークの取り扱い
`35A`/`70A` 乾燥機バスケットから乾いたばかりの炭素鋼工具や光沢ベアリングを汗ばんだ素手で取り出すと、皮膚の酸性塩分が清浄な素地鉄に直接転写され、2日後に密閉箱の中で錆びた親指跡が浮かび上がります。温まった乾燥済み鋼製部品を取り出す際は、必ず清潔な無塵綿手袋またはニトリル検査手袋の着用を義務付けてください。
保管向けのVCI防錆紙、密閉トレイ、軽度ドライフィルムディップの活用
仕上げ済み炭素鋼が最終組立前に多湿な倉庫で保管されたり海上コンテナで輸送されたりする場合は、`35A`/`70A` スピン乾燥直後に気化性防錆剤(VCI)ポリ袋を敷いた乾燥トレイへ密閉するか、めっきしない部品であればバレルセル外の管理された水置換性防錆油ディップ工程へ通してください。
`ペリスタルティック・コンパウンド定量供給`とドレン格子の日常点検
始業時にペリスタルティック・コンパウンド定量供給ポンプの吐出量を確認し、底部のポリウレタン製ドレンスリットをブラシで掃除して、使用済みの `MC8` や `LC10` スラリーが槽内に逆流しないようにしてください。ライナーの状態はポリウレタン製バレルライナー交換ガイドに沿って定期的に確認してください。
第1工程湿式仕上げ前の油付き鍛造品の事前脱脂
焼入れ油がついたまま届く鍛造合金工具も、重い油分がセラミックメディアのグレーズ化や `MC8` スケール除去ムラの原因にならないよう、必ずバレル研磨前の脱脂を通してください。
炭素鋼のフラッシュラストおよび表面シミのトラブルシューティング

周囲湿度の急上昇と乾燥機ヒーター故障の切り分け
午前中は問題なく稼働していたのに火曜の午後に突然フラッシュラストが出た場合は、まず2点を確認してください。`35A`/`70A` 遠心乾燥機の蓋ヒーターとブロワーが目標の温風温度に実際に達しているか、そして開いた搬入口ドアから湿った雨天の外気が濡れた選別シュートへ吹き込んでいないかを点検してください。
| フラッシュラストの不具合 | 考えられる根本原因 | 即時是正処置 | 予防標準ルール |
|---|---|---|---|
| `MC8` 鍛造品に即座に発生する赤錆 | 研磨後の酸性残留物が未リンス | 清浄スプレーリンス+即時 `70A` 乾燥を追加 | 軟水選別リンス+加熱スピン乾燥 |
| 積み重ねワッシャーの濃褐色錆リング | 濡れたワッシャーを密閉箱に山積み | `35A` 乾燥機で薄く広げ+温`コーンコブ` | シュートから乾燥機へ直結;湿潤積み重ね禁止 |
| 検査後に現れる指紋状の錆跡 | 清浄な温鋼材の素手での取り扱い | 手袋着用で短時間の `LC10`/`35A` 再処理 | 乾燥機取出し時の清潔な手袋着用義務化 |
| `304` ステンレスバッチの点状錆 | `304` ボールへの炭素鋼切り粉混入 | ボール槽の磁選;`LC10` ストリップ洗浄 | 炭素鋼セルとステンレスセルの厳格な分離 |
| 乾燥後の白い水シミ+輪状の錆 | 硬水水道水の緩慢な自然乾燥 | リンスバーを軟水へ切替+`35A` 乾燥 | 軟水リンス+即時の遠心乾燥 |
寸法変化を起こさずにフラッシュラスト発生バッチを再処理する方法
乾燥機の遅れによって炭素鋼部品のトレイに軽い橙色の表面フラッシュラストが出た場合、精密ねじの寸法を痩せさせるような長時間の荒いセラミック再研削は避けてください。`compound-LC10` で短時間のクリーンな仕上げ通し(頑丈な鍛造品には短時間の `MC8` フラッシュ処理)を行い、軟水スプレーで十分にリンスし、予熱した `35A` または `70A` 乾燥機で直ちにスピン乾燥してください。
鋼材ラインにおける`バレルメディア比率`の維持と週次選別
欠けたセラミック破片がボルト穴に挟まって乾燥機バスケット内でリンス水を溜め込まないよう、十分な`バレルメディア比率`のクッションを保ち、メディア選別・補充SOPに従って週次の砥石選別を実施してください。
品番ごとの乾燥タイマー、リンス流量、梱包ルールの文書化
すべての炭素鋼セルの横に、第1工程コンパウンド(`LC10`/`JTS5`/`MC8`)、選別リンスバー圧力、`35A`/`70A` スピン乾燥タイマー、手袋着用要件、VCI袋封入を明記したラミネート設定カードを掲示し、全シフトが同じ基準で仕上げ済み鋼材を保護できるようにしてください。
乾燥機メンテナンス、湿度管理、多段鋼材仕上げSOP
`35`/`35A`/`70`/`70A` 遠心乾燥機の風量と加熱ヒーターの点検
加熱式遠心スピンドライヤーは、蓋ヒーター、ブロワーファン、穴あきバスケットの排水機能が設計能力通りに働いて初めてフラッシュラストを防げます。毎週吸気フィルターの糸くず詰まりを点検し、重い鍛造金具が滑らかに回転するようバスケットのバランスを確認し、裸の炭素鋼バッチをラインに流す前にヒーターが処理室を安定して予熱していることを確認してください。
湿式バレルと乾燥機の間の工場内滞留時間の管理
リンスしたばかりの炭素鋼バスケットを、使用中の `35A` や `70A` 乾燥機の空き待ちのために開いた搬入口や多湿な冷却塔の横に並べて放置しないでください。`ZL` バレルや `ZXL` トラフの排出リズムに合わせて遠心乾燥機の能力を選定し(大量プレスセルでは `35A` または `70A` を2台並列運用)、すべてのバスケットが清浄な選別スプレーバーから待機時間なしで直接温風スピン乾燥へ移るようにしてください。
`バレルメディア比率`による保護とクリーンな2段鋼材仕上げの組み合わせ
炭素鋼金具にバリ取りと明るい `304` ボール鏡面バニシング(`JTJ20` または `JTJ25`)の両方が必要な場合は、両工程で十分なバレルメディア比率のクッションを維持し、振動選別スクリーンでの確実な分離を確認してください。第1工程から第2工程への詳細な条件適合については、ステンレス用光沢コンパウンドガイドおよびセラミックバレルメディアガイドをご覧ください。
`MC8` スケール除去と仕上げ梱包エリア間の相互汚染防止
酸性の `compound-MC8` スケール除去用ドラム缶、湿った搬送トレイ、開放型沈殿槽は、清浄で乾燥したVCI梱包テーブルから物理的に離して配置してください。微量の酸性蒸気が温まった乾燥済み炭素鋼工具に流れ込むだけでも、密閉カートン内での一晩の腐食を早めます。
`35A`/`70A` 遠心乾燥機内での止まりねじ穴・深部キャビティの保護
止まりタップ穴や深い油圧バルブキャビティは、強い遠心力が掛かっても `35A` または `70A` 乾燥バスケット内での向きを工夫しなければリンス水を保持してしまいます。止まり穴のある炭素鋼ハウジングはねじ穴が穴あきバスケットの外壁側を向くように配置し、加熱ブロワーの所定時間をフルに運転し、トレイを密閉する前に清浄なエアーブローでねじ部の乾燥を確認してください。
時間差の湿度腐食を引き起こす硬水塩スポットの回避
硬度の高い井戸水はスピン乾燥後の素地鋼にカルシウムや塩化物のミネラル斑点を残し、吸湿性のある塩化物塩は空調のない倉庫内で数日後に工場の湿気を引き寄せます。選別リンスバーを軟水またはRO水へ切り替えることで、ミネラル斑点をなくし、防錆保管寿命を大幅に延ばせます。
季節の湿度変化を通じた防錆保管性能の監査
梅雨や夏季の急激な湿度上昇は、乾燥フローの弱点を即座に露呈させます。毎週、乾燥機チャンバー温度、リンス水の硬度試験紙、サンプル部品の湿度スポットチェックを記録し、冬場でも夏場でも`バレル研磨後の防錆`が安定して維持されるようにしてください。
鋳鉄の気孔および焼結粉末冶金部品の水分保持対策
ねずみ鋳鉄ブラケットや焼結粉末冶金ギアは表面に微細な気孔を持ち、無垢の棒鋼よりもはるかに長くリンス水を保持します。第1工程の `LC10` バリ取りまたは独立した `MC8` スケール除去の後、加熱 `35A`/`70A` 遠心スピン乾燥時間をやや長めに設定し、続いて加熱バレル内で温乾式`コーンコブ`拭き取り工程を通すことで、VCI梱包前に多孔質鉄から毛細管水分を完全に吸い出せます。
多段炭素鋼搬送時のフラッシュラスト防止
炭素鋼バッチを第1工程の`高周波`セラミックバリ取り(`LC10`)から第2工程の `304` ステンレスボールバニシング(`JTJ20` または `JTJ25`)へ移す際は、搬送バスケットを第1工程の清水選別スプレーバーから直ちに湿式の第2工程バレルへ素早く移動させ、工程間で濡れた素地鋼を工場の空気に晒したまま放置しないでください。軟水選別リンス、加熱 `35A`/`70A` 遠心乾燥機への直接投入、必要に応じた温乾式`コーンコブ`拭き取りバフ研磨、そしてVCI袋入り保管トレイへの清潔な手袋着用での収納を標準化することで、重い油残渣なしに炭素鋼と鋳鉄を確実に保護できます。
工場生産能力および検証済み鋼材仕上げライン供給体制
1992年設立の Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.(`SurfacePolish`)は、24件の登録中国知的財産権と200,000件以上の実績ソリューションに裏付けられた21機種の装置プラットフォームを、認証取得工場(`ISO 00726Q01571R001`、`CE M.2023.206.C88121`、および `CE M.2023.206.C88120`)で設計・製造しています。`ZL` 円形バレル、`ZXL`/`L1300`–`L1800` セパレート型トラフ、`LLF120`/`LLB50` 遠心バレル、`OBD-30`..`100` 磁気研磨機、加熱式 `35`/`35A`/`70`/`70A` 遠心乾燥機に加え、`高周波`セラミック、レジン系プラスチックコーン、`高アルミナ`球、`304` ステンレスボール・磁気ピン、`コーンコブ`、`クルミ殻`(`8#-80#`)に適合する `LC10`、`MC8`、`JTS5`、`HM3`、`JTJ20`、`JTJ25`、`JTJ50`、`JTJ60` コンパウンドを供給しています。標準機は25–35日、特注ラインは45–60日で出荷可能です。無料の工程検証をご希望の場合は、`surface-polish.com` へ炭素鋼サンプル部品をお送りください。なお誠実な対応範囲として、当社はVCI防錆紙加工機、電気亜鉛めっき槽、大型石油系防錆油浸漬タンクは供給しておりません。
`バレル研磨後の防錆`に関するよくある質問
湿式振動バレル研磨の直後に炭素鋼がこれほど早く錆びるのはなぜですか?
湿式バレル研磨と `compound-MC8` スケール除去は、保護用のミルオイルや酸化スケールを剥離し、清浄で反応性の高い裸の鉄を酸素と湿気に晒すためです。迅速に乾燥させないと、数分で目に見える橙褐色のフラッシュラストが発生します。
ワークを油まみれにせず、最も速くきれいにフラッシュラストを止める方法は何ですか?
選別スクリーン上の清浄な軟水スプレーリンスバーと、予熱した `35`、`35A`、`70`、または `70A` 遠心スピンドライヤーへの即時投入を組み合わせてください。水シミの曇りをゼロにしたい場合は、その後に温乾式`コーンコブ`バフ研磨を追加します。
液体の防錆剤を乾式`コーンコブ`や`クルミ殻`メディアに直接注ぎ込めますか?
`コーンコブ`、`クルミ殻`(`8#-80#`)、または`硬木`ペグに水や液体薬品を絶対に加えないでください。水分は有機メディアを即座に膨潤させてベタつく塊にしてしまいます。乾式バフ研磨の前に必ずワークを遠心乾燥してください。
軽くリンスした後でも、トレイの中でプレス炭素鋼ワッシャーが錆びたのはなぜですか?
濡れた平ワッシャーは面同士が密着して重なり、自然の空気では乾かない毛細管水分を面間に閉じ込めてしまいます。張り付きを防ぐために必ず `JTS5` で処理し、加熱 `35A`/`70A` 遠心バスケットで直ちにスピン乾燥してください。
`304` ステンレス鋼の錆跡を取るために `compound-MC8` を使ってもよいですか?
いいえ。酸性の `compound-MC8` は隔離された炭素鋼スケール除去セル専用にしてください。ガルバニック鉄汚染(もらい錆)を防ぐため、炭素鋼用の工具、バスケット、および `MC8` は `304`/`316` ステンレス鋼から遠ざけてください。
`35A`/`70A` スピン乾燥後の炭素鋼部品を長期保管するにはどうすればよいですか?
清潔な手袋を着用して温かい乾燥部品を取り出し、直ちにVCI防錆袋入りトレイまたは密閉乾燥トレイへ封入してください。めっきを行わない部品であれば、オフラインで軽度のドライフィルム防錆剤にディップすることもできます。
乾燥後数日経ってから素手の指紋が錆跡になるのはなぜですか?
皮膚の塩分と水分が清浄な素地鉄に転写され、密閉箱の中でゆっくり腐食するためです。乾燥したばかりの炭素鋼を取り扱う際は、必ず清潔な綿手袋またはニトリル手袋を着用してください。
自社の部品で `MC8`/`LC10` 仕上げと `35A`/`70A` 防錆乾燥をテストできますか?
`surface-polish.com` へ代表的な未処理の炭素鋼部品をお送りください。無料ラボテストにて、当社技術者が湿式仕上げと加熱スピン乾燥の全工程を検証し、ご注文前にシミ・錆のないサンプルをご返送いたします。
 +86-592-2381506


 サポートされているIPv6ネットワーク
