


回転バレル研磨機:大量表面処理における優しい選択肢
回転バレル研磨は多くの比較表で「低コストな選択肢」に分類されがちですが、その運動特性が見落とされています。バレルは部品を叩くのではなく、内容物全体を壁面に沿って持ち上げ、滑り落とします。この接触メカニズムの違いにより、振動バレル機では耐えられない薄肉部や鋭いエッジも、回転バレルなら傷めずに仕上げられます。
本ページでは、そのメカニズムと適した部品について解説します。バレル、振動、遠心といった機種選びでお悩みの方は、こちらのバレル研磨機をご覧ください。
回転バレル研磨機の本来の仕組み
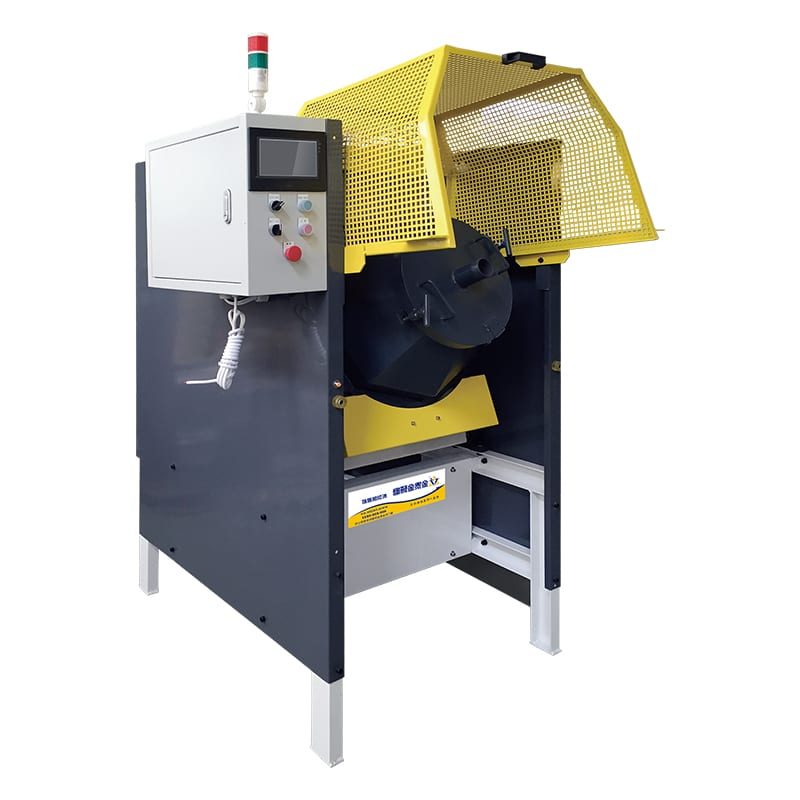
工場の管理者が回転バレル研磨機(バレルタンブラー、ドラムタンブラー、回転ドラム研磨機とも呼ばれます)を見るとき、当社のバレル研磨機シリーズにおける伝統的な構造を目にします。構造がシンプルなため、振動バレルの低速版にすぎないと誤解されがちです。しかし実際には、回転バレル機はまったく異なる物理運動によって金属を仕上げます。
バレル、内容物、そしてスライド
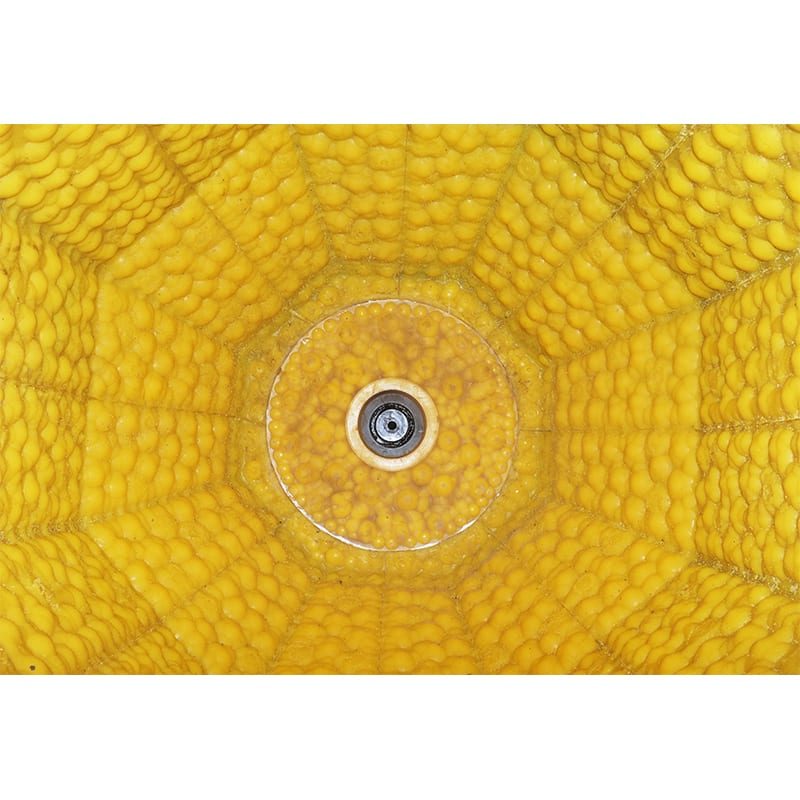
産業用回転バレル研磨機は、ポリウレタン、ゴム、または木材でライニングされた水平の六角形または八角形のドラムです。部品、メディア、水、コンパウンドを投入すると、回転する壁面が内容物を持ち上げ、重力によって最上層が持ち上がる層の表面をスムーズに滑り落ちます。
雪崩運動 — なぜ振動とは異なるのか
バレル研磨機内での仕上げは、ドラムの底部ではなく、「スライドゾーン」と呼ばれる上部の流動層(アバランチ)内でのみ発生します。振動研磨機のように高周波で部品を叩くのではなく、メディアが金属面に優しく押し当てられ、その表面を滑ります。
単なる宣伝文句ではない、機械工学的な意味での「やさしさ」とは
回転バレル機を「やさしい」と呼ぶのは、部品へのエネルギー伝達様式を機械的に説明したものです。
- 点衝撃ではなく面接触: 振動研磨機は薄いリブや角への高周波な点衝撃でエネルギーを伝達しますが、回転バレルは広い摺動面全体に荷重を分散させます。
- 低い最大接触力: 浅い摺動層の重量のみがメディアを部品に押し当てるため、軟質合金のピーニングや打痕を防ぎます。
- 緩衝されたワークの移動: 部品は開放型ボウル内で跳ね回ることなく、流動するメディア層の中に埋もれた状態を維持します。
穏やかな動作がもたらすメリット
産業用回転バレル機は高周波衝撃を一定の摺動圧力に置き換えるため、高速加工機で部品を損傷させてしまう4つの生産上の課題を解決します。当社の回転バレル研磨機ラインナップの検討は、これら4つの部品特性から始まります。
薄肉部品と変形しやすいワーク
薄肉のプレス成形クリップや中空の真鍮フェルール、細長い板バネを強力な振動バレルに入れると、メディアの激しい打撃で薄肉部が変形・打痕・折損を起こす恐れがあります。回転バレルなら高周波の衝撃がないため、薄板プレス品や繊細なチューブも曲がることなくメディア層と共に滑らかに滑り流れます。
保持すべきシャープなエッジ
バルブスプールやスペーサー、シールグランドなど多くの機械加工部品では、機能的なエッジをシャープに保ったまま加工バリを除去する必要があります。振動機や遠心研磨機では強い衝撃エネルギーで外角が急速にダレてしまいます。一方、回転バレル研磨機なら緩やかな滑りによりエッジの丸まりがゆっくりと予測通りに進むため、角部仕上げを厳密に管理できます。
寸法公差を維持すべき部品
あらゆる研磨マスフィニッシュ工程は金属表面の微細な凸部を除去しますが、局所的な強い振動衝撃は露出したネジ山やベアリング段差を摩耗させる恐れがあります。ドラム式バレル研磨機はワーク全体に低い摺動圧力を均等にかけるため、削り代の除去が緩やかかつ均等に進み、厳しい寸法公差を保護できます。
大型および重量のあるワーク
肉厚ポリウレタンライナーとギヤ駆動を備えた高耐久回転バレル機なら、軽量な振動槽を傷めかねない鍛造金具やガス切断鋼板、重厚な鋳物も処理可能です。メディア層内でワークが滑動できるドラム径さえあれば、低速回転により黒皮(スケール)やバリを安定して削り落とします。
苦手とする処理
あらゆる工程を1台でこなせる万能な機械はありません。回転バレル機が薄く繊細なプレス品に適している理由である「低衝撃の滑り摩擦」という物理特性は、代表的な3つの目的においては逆に不向きな要因となります。

速度
回転バレル研磨機は本質的に振動バレルや遠心バレル機より低速です。切削は最上部のアクティブな地滑り層でのみ発生し、残りの装入物はバレル壁に沿って上部へ運ばれます。各ワークが滑走域に留まるのは1回転のうちわずかな時間であるため、頑丈なプレス品の迅速な処理には振動バレルが適しています。
複雑な内部形状
なだれ状の滑走運動は外表面や露出したエッジに作用します。メディアをキャビティ内に押し込む高周波振動や強力なG(重力加速度)がないため、メディアは深い止まり穴、狭いスロット、内部交差穴を跨いでしまいます。その結果、凹部形状は回転バレルでは実質的にほぼ未処理のまま残ります。
鏡面仕上げ
スチールボールを使用する湿式回転バレルや、処理済みクルミ殻チップを用いる乾式木製バレルは、単純な金具に滑らかで明るい光沢を生み出します。しかし、重力駆動の回転バレル機では硬質金属に深みのある鏡面光沢を出すのに必要な高面圧を発生させられません。真の鏡面加工には遠心バレル機や多段光沢研磨ラインが必要です。
振動研磨との率直な比較
以下の4列の機能比較表を参考に、回転バレルが適する用途と他方式に移行すべき用途をご確認ください。
| 加工目的 | 回転バレルで対応可能か? | 現場の実情 | 不可・困難時の推奨工法 |
|---|---|---|---|
| 薄肉または脆弱なプレス品のバリ取り | はい — 最適 | 表面の摺動により薄肉部をたわませずにバリを除去 | バラ物バッチ処理にはなし |
| エッジの鋭さを保ちながらバリを除去 | はい | 緩やかで予測可能な作用により予期せぬ過度の丸まりを防止 | 必要なし |
| 大型鍛造品や溶断鋼のスケール除去 | はい | ライニングドラムが低摩耗で頑固なスケールを着実に剥離 | 厚いスケールにはショットブラスト |
| 短いサイクル時間でバッチを処理 | いいえ | 上部スライド層のみが作用し、サイクル時間が長くなる | 振動ボウルまたは遠心ディスク |
| 内部交差穴や止まり溝のバリ取り | いいえ | 流動メディアは擦らず小さな開口部を跨ぐ | 磁気ピンまたはドラグ研磨 |
| 鋼に深みのある鏡面を形成する | 困難 | 重力流動では硬い突起を押し均す圧力が不足する | スチールメディアを用いた遠心バレル研磨 |
| 深い傷や鋳造ピットを除去する | 不可 | 緩やかな流動は母材を均さず深いピットを乗り越える | バレル研磨前のベルト研削 |
| 部品寸法の変更または色の変更 | 不可 | バレル研磨は質感のみを整え、嵌合や色を変えることはありません | CNC加工またはメッキ |
部品を急速に鏡面仕上げにするために高Gの摺動圧が必要な場合は、遠心ディスク研磨 vs 遠心バレル研磨のガイドで高エネルギーの選択肢を比較してください。
回転バレル研磨機 vs 振動研磨 — 本当の違い
「回転バレル研磨機 vs 振動研磨」や「回転バレル研磨機 vs 振動バレル研磨機」で検索する購入者は、どちらの機械が優れているかをよく尋ねます。選択肢を旧技術対現代技術と捉えると、工場が誤った設備を購入する原因になります。
2つの異なる接触機構
振動研磨機と回転バレル研磨機は、2つの異なる接触機構に基づいています。
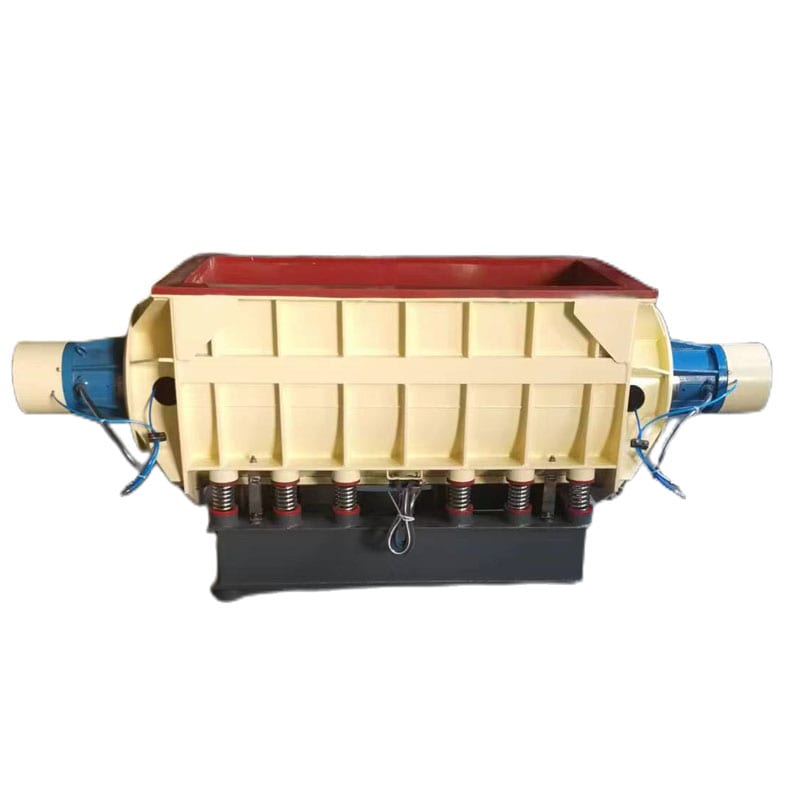
- 振動研磨は衝撃駆動型:偏心モーターが開口槽を高周波で加振し、ボウル内の全メディアがワークを一斉に擦過・打撃します。高速研削が可能で、開放ポケットにも届き、スクリーンデッキから容易に排出できます。
- 回転バレル研磨は摺動駆動型:ギヤードモーターが密閉多角形ドラムを低速回転させ、雪崩状の流動層内でワークとメディアが擦れ合います。研削は緩慢ですが、エッジを滑らかにR付けし、薄肉部を打痕から保護します。
業界の思い込みが誤っている点
一般的な思い込みとして、回転バレルは振動ボウルを購入できない工場が導入するもので、予算さえあれば振動機へ更新するものだと考えられがちです。
その思い込みは物理法則を無視しています。振動機で不良が出るワークがあるのは、作業者の設定ミスではなく、高周波の点衝撃がその形状に適した接触機構ではないためです。振動槽で変形する薄型板バネや、振動で角欠けを起こす高炭素部品も、摺動する回転バレルなら問題なく処理できます。
同一工場に両機が共存する理由
実績あるプレス加工や機械加工の工場に入ると、通路を挟んで振動ボウルと回転バレルが並んでいるのを目にします。両機を揃えるのは設備の重複ではなく、賢明な工順設計です。
- 振動ボウルおよび振動槽:日常的な迅速バリ取り、機械加工ブロック、ポケット形状のある鋳物、自動排出が必要なワークに対応します。
- 回転バレル:鍛造品の夜間無人長時間サイクル、繊細な薄肉プレス品、滑らかなエッジのR付け、木製バレルでの乾式木片研磨に対応します。
選定の手順
回転バレル機と振動機の選択は、次の4つのステップ順に進めてください:
- ステップ1 — 肉厚と変形リスクの確認: 部品が高周波の打撃で曲がったり変形したりする場合は、直ちに回転バレル機を選択してください。
- ステップ2 — 内部流路や凹部の確認: 活発なメディア流動を要するポケット内にバリがある場合は、回転バレルを除外し、振動研磨または磁気研磨を使用してください。
- ステップ3 — 人員体制と処理時間の確認: 日中の迅速な有人処理には振動研磨、夜間の長時間の無人運転には回転バレル機を選択してください。
- ステップ4 — 機械形状と自動化ニーズの確認: 振動研磨が最適な場合は、適切な振動研磨機の選び方に関する当社のガイドをご覧ください。
バレル用メディアとコンパウンド
回転バレル機は連続排水のない密閉された低速回転ドラムとして作動するため、研磨メディアやコンパウンドの選定ルールは開放型ボウルとは異なります。

バレル用メディアが振動用メディアと異なる理由
回転バレル機では、接触圧力はすべり層に作用する重力のみによって生じます。ドラムから投入物へ伝わる機械的エネルギーは振動モーターよりも小さいため、それを補うためにバレル用メディアには、やや研削力の高いものやかさ密度の高いものがよく使用されます。
頑丈なビトリファイドセラミックの三角柱や斜め切断円柱、高密度プラスチックの円錐形は湿式バレル研磨の主力であり、硬木ペグ、コーンコブ粉、加工クルミ殻は乾式研磨バレルを満たします。形状の詳細は弊社の振動バレル研磨メディア選定ガイドをご覧ください。
サイズと噛み込み問題
メディアの噛み込み(石が穴や溝に挟まること)は、作業者がサイクル途中で内部を確認できない密閉バレルでは厄介な問題です。
噛み込みを防ぐには幾何学的ルールを徹底します。ワークの最小の穴より明らかに小さく通り抜けるサイズか、最大の開口部より明らかに大きく絶対に入らないサイズのメディアを選択してください。
低速湿式バレルにおけるコンパウンドの役割
密閉された湿式バレル内では、連続給排水がないため、最初に投入した水と仕上げコンパウンドで全工程を持たせる必要があります。
- 安定した摺動潤滑:コンパウンドが滑らかなクッションを形成し、ワークが生の石と擦れ合ってかじるのを防ぎ、傾斜をスムーズに滑り落ちるようにします。
- 長時間の研磨屑の浮遊維持:数時間にわたり金属粉やメディア粉が蓄積しても、コンパウンドが黒いスラッジを浮遊状態に保ち、ワークへの再付着を防ぎます。
- 腐食およびガス発生の抑制:バレルコンパウンドには緩衝作用があり、密閉ドラム内のガス圧上昇を防ぎ、加工直後の鋼材の瞬間的な発錆を防止します。
発生するトラブルとその意味
回転バレル機は稼働中密閉されるため、設定ミスは扉を開けるまで分かりません。仕上がった仕込み品を観察することで、次回バッチでバレルの問題を改善できます。
バレルのスリップが最大の隠れた不具合である理由
回転バレル研磨で最も多い不具合は、密閉ドラムの外からは見えない「スリップ」です。装入量が不足すると、小さな山が壁面を登って雪崩状のスライドを形成できず、濡れたライナー上で装入物全体が一塊となって後方へ滑り落ちます。ワークが転動しなくなるため、一面だけが摩耗し他面にバリが残ります。装入総量を増やしてドラムの傾斜壁に引っ掛かるようにすれば、スリップは直ちに解消します。
4列のトラブルシューティング表
以下の診断表を使用して、回転バレル研磨の不具合の根本原因を特定してください。
| 表面またはバッチの症状 | 根本原因 | 現場での確認事項 | 是正措置 |
|---|---|---|---|
| 仕上がりムラ:片面は研磨され、もう片面は未研磨 | バレル内の装入量不足により、内容物が転動せずに壁面を滑る | ドラムを停止して開け、充填高さを確認する | 適切なスライド層(雪崩層)が形成されるまでメディアとワークを追加する |
| 平坦な部品同士が密着し、内面が未研磨のままになる | バレルの過充填、または濡れた平坦面同士の吸着 | 排出したロットで密着したワークや上部空間の不足を確認する | 総装入量を減らし、斜角型または円錐型のメディアを使用する |
| 薄肉のプレス加工品が曲がって仕上がる | ドラムの回転速度が速すぎるか、メディアが重すぎる | 部品の落下衝撃音を確認する | VFDでドラム速度を下げ、軽量なプラスチックメディアに変更する |
| 外角が公差を超えて丸まっている | 処理時間が長すぎるか、メディアの研削力が強すぎる | エッジの丸みを基準部品と比較する | 処理時間を短縮するか、研削力の弱いメディアを使用する |
| 穴やスロットにメディアが挟まる | メディアサイズが穴径と一致している | 挟まったメディアと部品開口部の寸法を測定する | 摩耗したメディアをふるい落とし、より小さいか大きいサイズを選ぶ |
| 部品が光沢を持たず暗灰色になる | 使用済みコンパウンドまたは摩耗スラッジの再付着 | 排水の色を確認し、白布で部品を拭く | コンパウンドを再投入し、十分にすすぐ |
コスト:その決定要因
発注担当者がマスフィニッシングの見積もりを比較する際、振動研磨より時間のかかる工程が、特定部品においてなぜ最も経済的な選択肢になり得るのか疑問に思うことがよくあります。
5つのコスト項目
すべての回転バレル加工は、5つのコスト要素によって決まります:
- 設備投資: シンプルなギア式回転駆動装置は高周波振動フレームよりも初期費用が安く、長年にわたり使用できます。
- メディアの摩耗: 重力による穏やかな滑動作用は、振動に比べてメディアの摩耗がはるかに遅くなります。
- コンパウンド使用量: 密閉ドラムは1バッチにつき1回の計量投入で使用します。
- 作業者の労力: 投入に手間がかかりますが、ドラムは数時間または夜間無人で稼働します。
- 不良と手直し: 低衝撃の摺動により薄肉品の曲がりや衝突不良を防ぎます。
時間のかかる工程の方が安価になる理由
回転バレル機は処理時間は長いものの、節減できるのはサイクルタイムではなく不良率です。高速機が繊細な薄肉ブラケットを素早く仕上げても、数個でも公差外に曲がれば、廃棄や手直しで短縮した時間は相殺されます。回転バレルならサイクルは長く夜間無人稼働も多いですが、壊れやすい部品も無傷で仕上がります。
処理量の分岐点
多品種少量の部品では、多槽式回転バレル機が消耗品コストを抑えて複数ロットを同時処理します。毎時洗浄機や乾燥機への供給を要する頑丈なプレス部品の連続大量生産では、バッチ排出がボトルネックとなり連続振動システムが適しています。
1992年設立のアモイ工場では、24件の中国特許・知財権に支えられた21機種・6製品ラインで六角、八角、可変速、乾式木製バレルを製造しています。受託バレル研磨、めっき、アルマイト、ブラスト、熱処理、手動工具は扱っていません。
回転バレル研磨機に関するよくある質問
回転バレル研磨機と振動バレル研磨機の違いは何ですか?
回転バレル研磨機は密閉された多角形ドラムをゆっくり回転させ、部品とメディアが面接触しながら雪崩状の傾斜を穏やかに滑り落ちます。振動バレル研磨機は開放ボウルを高周波で振動させ、メディアがあらゆる角度から部品を叩きます。回転バレル研磨は低速で薄肉部に優しい一方、振動バレル研磨は高速です。
回転バレル研磨機で光沢仕上げはできますか?
湿式メディアでは滑らかなサテン仕上げ、スチールメディアや乾式の処理済みクルミ殻ペグでは明るい光沢が得られます。ただし、重力式回転バレルは硬質金属に深い鏡面光沢を出すのに必要な接触圧力が不足するため、それには遠心バレル研磨機が必要です。
回転バレル研磨機に入れてはいけない部品は何ですか?
滑動するメディアが届かない深い止まり穴や狭いスロット内にバリがある部品は避けてください。濡れると密着し合う平板や、同一シフト内の迅速な対応が求められる至急品も、振動機やベルト機に向いています。
回転バレルにはどれくらいの量を投入すべきですか?
メディアと部品がドラム全体で連続した雪崩状の滑動層を形成するように投入します。投入量が少なすぎると内容物が転がらずに壁面を滑るだけになり、詰めすぎると滑る余白がなくなります。正確な充填率はサンプル試験を通じて設定する必要があります。
回転バレル研磨機にはどのメディアを使用すべきですか?
鋼材の湿式バリ取りにはセラミックの三角または円筒型、軟質アルミニウム、真鍮、薄肉プレス品にはプラスチックコーンを使用します。乾式の光沢出しには硬木ペグ、コーンコブ、処理済みクルミ殻を用い、メディアが穴に挟まらないサイズを常に選定してください。
回転バレル研磨機は振動研磨よりも処理が遅いですか?
はい、1バッチあたりの実働時間では長くなります。振動バレルが全体を一度に流動させるのに対し、常に最上部の滑り層でのみ切削が行われるためです。しかし、メディア摩耗の少なさや夜間の無人運転、不良率の低さにより、部品1個あたりでは回転バレルの方が安価になることがよくあります。部品に最適なバレルとメディアの構成については、当社のお問い合わせページよりご相談ください。
 +86-592-2381506


 サポートされているIPv6ネットワーク
