


生産現場でのステンレス鋼の再研磨:大量仕上げがバッチを復元・再生できる場合
ステンレス鋼の金物が保管中にくすみ、組立ラインで取り扱い傷が付き、または加工後に溶接変色が現れると、バイヤーはステンレス鋼を再研磨し、カトラリーを再光沢化し、腐食した継手を復元して元の状態に戻す方法を探します。オンラインのアドバイスのほとんどは、家庭用ペーストでキッチンシンクを拭くことを前提としています。工場の現場で、傷だらけのヒンジ、バルブスリーブ、プレス加工ブラケットを何百個も手作業で再生しようとすれば、シフトの採算が崩れます。
本ガイドでは、バッチ大量仕上げがステンレス鋼部品をきれいに再研磨できる場合、取り外し可能な金物と固定された建築パネルをどう区別するか、どの機械・メディア・コンパウンドが均一な光沢を復元するかを説明します。ステンレス鋼の基本処理ルールについては、ステンレス鋼の仕上げおよびステンレス鋼の傷除去をご覧ください。
そもそもステンレス鋼が仕上げを失う理由
バッチを復元する機械を選ぶ前に、何が実際に金属をくすませたのかを特定してください。酸化スケール、埋め込まれた鉄粉、機械的な取り扱いによる溝は、チャンバー内でまったく異なる工程を必要とします。

取り扱い傷、茶色の斑点状表面錆、虹色の溶接熱変色、乾燥したコンパウンドの曇りを呈する4つのステンレス鋼金物サンプル
取り扱い傷とバケツ間の擦り傷
金属製トートバケツに投入されたステンレス製ブラケット、スプーン、旋削ブッシュは、輸送中に互いに擦れ合います。これらの微細な傷が光を散乱させ、かつて光沢のあったロットを曇って摩耗したように見せます。浅い取り扱い傷は、短時間のプラスチックメディアによる切削と、それに続く高アルミナまたは鋼メディアによるバニシングでバッチ全体を再光沢化するのに良好に反応します。
表面錆、茶色の斑点、埋め込まれた鉄
ステンレス鋼が腐食に耐えるのは、クロムリッチな表面が清潔で異物の鉄を含まない場合のみです。摩耗した炭素鋼工具で加工された部品や、研削火花の近くで保管された部品は、迷い込んだ鉄粒子を付着させ、それがオレンジ色の茶色斑点として発生します。光沢化メディアが部品に触れる前に、`compound-MC8`による錆除去で表面の酸化鉄を剥離し、腐食が再発しないようにします。
溶接や乾式バフ研磨による熱変色
スポット溶接、レーザータック、過度に強力な乾式ホイールバフ研磨は、ステンレス表面に黄色、青色、または麦わら色の酸化帯を残します。熱変色は傷ではなく薄い化学酸化層であるため、光沢化ペーストだけではその上を滑るだけです。熱変色を機械的に除去するには、軽いバニシングではなく切削メディア(`compound-LC10`または`compound-JTJ20`)が必要です。
乾燥したコンパウンド皮膜と硬水のミネラル斑点
「くすんだ」ステンレスバッチの多くは、実はまったく傷がなく、不十分なすすぎによる乾燥した石鹸残留物や硬水のカルシウム斑点で覆われているだけです。清潔な洗浄と遠心スピン乾燥サイクルを実行すれば、金属を一切切削せずに元の光沢を復元できます。適切なすすぎ分離については、後処理の分離洗浄と乾燥ガイドをご覧ください。
バッチ大量仕上げ vs 単品リファービッシュ
ステンレス鋼を再研磨するすべての案件が振動バレルや回転バレルに適しているわけではありません。まず、取り外し可能な生産バッチと固定された現場設置品を区別してください。
| 再研磨シナリオ | 最適な工房アプローチ | バッチチャンバーで対応可能か? | 主要な判断基準 |
|---|---|---|---|
| 傷付きヒンジ、ファスナー、バルブ、カトラリー | 振動バレル、回転バレル、または磁気研磨機 | はい — バッチ復元に最適 | 合金と入荷時の傷深さで部品を分離 |
| 深いCNC溝や重い溶接ビード | 上流のベルト/ディスク補修後に大量仕上げ | 部分的 — 重い跡を平らにした後チャンバーで平滑化 | 大量仕上げは角を丸めずに深い溝を消すことはできない |
| 設置済み手すり、シンク、キッチンパネル | 現場用ハンドヘルドパッドまたは固定バフ研磨ホイール | いいえ — 密閉タンブリングチャンバーに収まらない | 固定建築パネルは手動/ポータブル工具で対応 |
| めっき、不動態化、クリアコートが必要な部品 | 研磨後の専用化学処理またはめっき業者 | いいえ — 当社はめっき、不動態化、ラッカーは供給しない | 大量仕上げは裸の機械的金属仕上げのみを提供 |
[DESIGN: 振動/バレルチャンバーに適した取り外し可能バッチステンレス金物と、現場作業が必要な固定建築パネルを分離する判断フローチャート]
チャンバーできれいに復元できる取り外し可能金物バッチ
小型・中型のステンレス部品—ヒンジ、バルブボディ、カトラリー、螺旋ばね、電気接点、プレス加工ブラケットなど—は、振動バレル、回転バレル、遠心ユニットに容易に収まります。メディアがすべての面を同時に囲むため、バッチチャンバーは1回の装填で数百個の部品にわたって均一なマット、サテン、または光沢バニシング仕上げを復元します。バッチ処理により、数時間の手作業修正が1回のタイミングサイクルに変わります。
上流の機械的レベリングが必要な深い傷
ステンレス部品がコンクリートに落下した場合や、深い旋盤のびびり痕が付いた場合、細かい光沢メディアで直接バレル研磨しても傷の底を磨くだけです。深い局部的な傷は、研削・サンディング痕で詳述しているように、まず上流の研削で平らにしてください。マスフィニッシングは均一な表面を仕上げるものであり、深い機械的損傷の除去に代わるものではありません。
据付済みの建築用ステンレスにバレル研磨槽が使えない理由
施工業者はステンレス鋼の再研磨を検索し、設置済みのエレベータードア、レストランのカウンター、船舶用手すりを復活⟧させるハンドパッドを探すことがよくあります。バレル研磨装置は移動する槽の内部に遊離した部品を入れる必要があるため、固定構造物は当社の対象外です。当社はハンドグラインダー、ベルトサンダー、布バフホイール、オンサイト改修キットは製造しておりません。
正直な範囲:請負ジョブショップやコーティングサービスは行いません
一部のバイヤーは、くすんだステンレス在庫を設備メーカーに送って一度限りの有償復元を依頼したり、光沢を固定するためにクリアラッカーコートを後から求めることがあります。当社は請負ジョブショップを運営しておらず、クリアコートシーリング、ラッカー塗布、不動態化、改修サービスを約束するものでもありません—当社は工場やジョブショップが社内で稼働させる機械を製造しています。
ステンレス鋼を再研磨するための適切な機械の選び方
当社の機械ポートフォリオから適切な槽を選ぶには、部品に激しい酸化皮膜の除去、穏やかな外観光沢出し、内部ボア洗浄のどれが必要かによります。

ステンレス復元に使用されるJings Polish機械のラインナップ:セパレーター付き円形振動バレル、ダブルバレルタンブラー、磁気精密研磨機
一般的な傷除去と再光沢出し用の振動バレル
振動研磨機(`ZL`シリーズ)は、ステンレス鋼の再研磨バッチに最も汎用性の高い主力機です。オープントップの槽により、オペレーターはライン全体を停止せずにサイクル途中で表面の回復状況を確認でき、内蔵の分離スクリーンで復元した金物をきれいに排出できます。槽の動きが軽い傷を均一に馴染ませる仕組みについては、振動研磨ガイドをご覧ください。
静かで厳しい公差の復元用回転バレル
薄いプレス板や精密継手がすでに厳しい寸法公差を満たしており、穏やかな再光沢出しのみが必要な場合、バレル研磨機ラインの低速ドラムは激しい振動を避けます。カスケードするメディアが表面を滑らかに流れ、エッジ半径を tight に保ちながら光沢を復元します。ダブルバレル構成では、一方のドラムで湿式平滑化、次のドラムで乾式光沢出しを行うこともできます。
小さなくすんだ金物用の遠心式装置
時計のリンク、チェーンコネクター、バックル、小型ファスナーなどの微小なステンレス部品は、標準的な槽では迅速に切削するのに十分な個々の重量がないことがよくあります。遠心ディスク装置(`LLF120`)および遠心バレル機は実効メディア圧力を倍増させ、くすみを除去して明るさを迅速に復元します。短時間の制御された遠心運転により、小さな金物バッチを絡ませずに復活させます。
くすんだねじ山と止まり穴用の磁気研磨機
ステンレスバルブスリーブ、スイッチハウジング、ねじ付き継手の止まり穴内部にスケールや変色が付着した場合、セラミックチップは内部に到達できません。磁気精密研磨機(`OBD-30`~`OBD-100`または`OBD-HBPG`シリーズ)は、内部ボアや溝の中で細いステンレスピンを回転させます。磁気ピンの作用により、外側のねじ山の頂部を鋭く保ちながら内部の明るさを復元します。
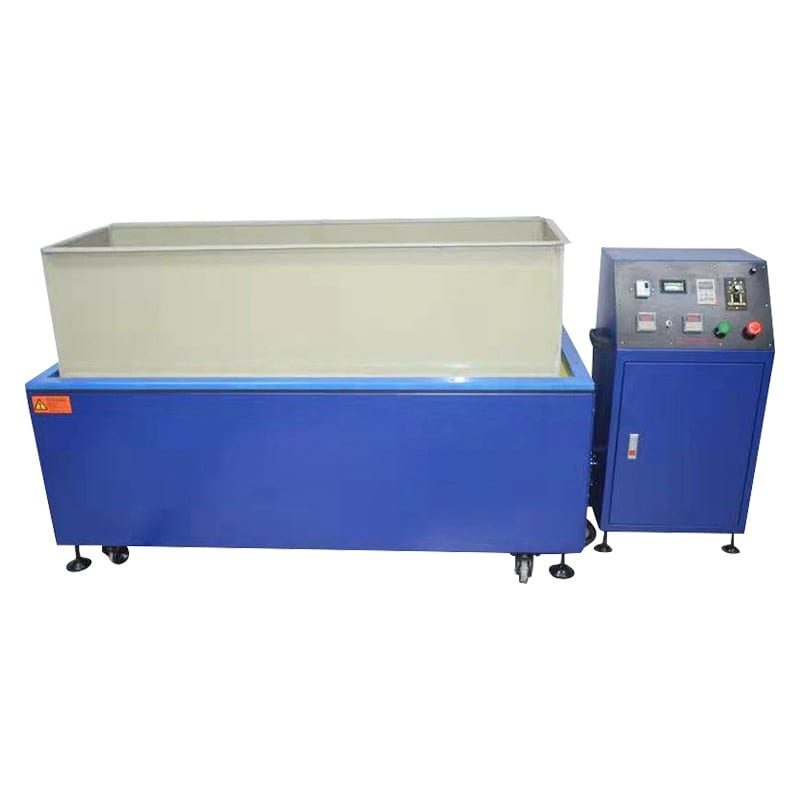
ステンレスバルブスリーブの内部ねじ山とクロスボアを復元する磁気精密研磨槽のクローズアップ
ステンレスを復元・復活させるメディアとコンパウンド
適切な消耗品チャージを選ぶことが、くすんだ酸化したバッチをきれいで出荷可能なステンレス鋼に戻す鍵です。メディアの硬度と液体薬品を投入時の欠陥に厳密に合わせてください。
セラミック切削三角、樹脂結合プラスチックコーン、高アルミナバニシングボール、乾式コーンコブメディア、検証済みJings Polish液体コンパウンドを示す5段階消耗品レイアウト
重度の酸化と深い擦り傷用の切削メディア
部品に目に見える機械加工痕、焼け色、深い取扱い傷がある場合は、研削メディアラインの成形セラミック三角やアングルカット円柱から始めてください。セラミック切削チップが損傷した表面層をせん断除去し、部品全体が均一で均質なマット下地から始められます。深い傷の上から光沢出しをしようとしないでください—まず表面を均一に切削してください。
穏やかなプリポリッシュ平滑化用のプラスチックメディア
部品が軽いバン擦れや軽微な表面ヘーズのみの場合、重いセラミックチップは必要以上の金属を除去します。樹脂結合プラスチックコーンは鋭い角や繊細な彫刻を保護しながら浅い傷を穏やかに平滑化します。プラスチックメディアは、生の損傷と最終的なステンレス光沢出しの間の最も安全な橋渡しです。
再光沢出し用の高アルミナ、鋼、乾式コブメディア
表面が均一になったら、非研磨バニシングメディア—高アルミナセラミックボールまたは硬化鋼メディア—に切り替え、表面の山を圧縮して明るい光沢にします。装飾用ステンレスカトラリーや金物で温かみのある乾式光沢が必要な場合は、乾式仕上げメディアラインの乾式ウォルナットシェルまたはコーンコブで仕上げてください。バニシングメディアはバリを切削除去することはなく、適切に準備された表面を光沢化するだけです。
ステンレス復元用の検証済みJings Polishコンパウンド
水だけで運転するとステンレス鋼が灰色に汚れ、鉄粉が金属表面に再付着します。検証済みの薬品コードを復元の各段階に合わせてください:
- `compound-MC8`:表面錆、茶色の汚れ、軽い酸化スケールを除去します。
- `compound-LC10`:激しいバリ取りと重度のエッジクリーニングをサポートします。
- `compound-JTJ20`:ステンレス鋼表面に粗切削作用をもたらします。
- `compound-JTJ50`:ステンレス鋼の光沢出し運転中に明るい光沢を復元します。
- `compound-JTJ60` & `compound-JTS5`:混合金物および薄板ステンレス用の微細研磨サポート。
- `compound-HM3`:清潔で均一な光沢のための最終研磨サポート。

ステンレス復元テストバッチの横に並べられたラベル付きJings Polishコンパウンドドラム(`MC8`、`LC10`、`JTJ20`、`JTJ50`)
鈍いステンレスバッチを復元するためのステップバイステップのワークフロー
規律ある手順に従うことで、複数回の再実行で筋状のムラを追いかけるのではなく、初回でバッチを復元できます。
| 工程 | 対象欠陥 | メディア&コンパウンドの選択 | 次工程前の検査ゲート |
|---|---|---|---|
| 1. 脱脂&酸化皮膜除去 | 油膜、ティーステイン、軽度の錆 | セラミックまたはプラスチックメディア+`compound-MC8` | 表面にオレンジ色の錆や油性のウォーターブレークが皆無 |
| 2. 均一なカットダウン | ハンドリング傷、熱変色、工具痕 | セラミックトライアングルまたはプラスチックコーン+`compound-JTJ20` | 深い引っかき痕の影が皆無の均一なマット仕上げ |
| 3. 光沢バニシング | 光沢を要する鈍いマット表面 | 高アルミナセラミックまたはスチールメディア+`compound-JTJ50` | 平面部と凹部全体にわたる均一な輝度 |
| 4. 洗浄リンス&スピン乾燥 | 残留コンパウンドとミネラルウォーター | 清水リンス+加熱遠心スピンドライヤー(`35`/`70`シリーズ) | 斜光下で完全乾燥、スポットなしの部品 |
[DESIGN: 傷のあるステンレスヒンジが、変色した原材料の状態から酸化皮膜除去、均一なマットカット、光沢のあるスピン乾燥仕上げへと進む4段階のプログレスボード]
入荷バッチの検査と損傷深さによる仕分け
軽い傷の部品と重度に腐食した部品を同じチャンバーで混合すると、メディア寿命を無駄にし、最悪の部品がきれいになるのを待つ間に良好な部品を過度に丸めてしまいます。投入前に欠陥の深刻度で入荷ロットを仕分けしてください。入荷時の状態が均一であれば、出荷時の輝度も均一になります。
油、工場汚れ、表面錆の除去を最初に行う
工場油、防錆グリース、切削液はタンブリングメディアを即座に覆い、研磨チップをぬるぬるした役立たずの石に変えてしまいます。油性の部品はきれいに洗浄し、オレンジ色のティーステインがある場合は`compound-MC8`を使用してください。きれいな金属ときれいなメディアは、あらゆる研磨工程を始める前に譲れない条件です。
光沢メディアに切り替える前に傷を均す
すべてのハンドリング傷と熱変色の影が単一の均一なマット仕上げに消えるまでカットダウン工程を実行してください。スチールボールや`compound-JTJ50`への切り替えが早すぎると、傷がより光沢を帯びて目立つだけです。輝度が悪い下地処理を決して隠せない理由についてはステンレス鋼のバフ研磨をご確認ください。
再光沢を定着させるための迅速なリンスとスピン乾燥
光沢のあるステンレス鋼を振動バレルから取り出して空気中で自然乾燥させると、数分以内に白濁したミネラルリングが残ります。バッチを速やかに清水でリンスし、加熱遠心スピンドライヤー(`35`、`35A`、`70`、または`70A`モデル)内で乾燥させてください。迅速なスピン乾燥が、機械が作り出した鮮明な再光沢を保ちます。

清水リンス直後、光沢のあるスポットなしのステンレスブラケットを加熱遠心スピンドライヤーから搬出する様子
復元後の変色と再傷の防止
顧客に届く前に部品が再び鈍くなってしまえば、バッチを復元した意味はほとんどありません。機械の出口で新しく仕上げられた表面を保護してください。

搬送時の擦り傷を防ぐため、加熱遠心スピンドライヤーから内張り付き仕切りトレイへ搬出されるきれいなステンレス部品
共用ボウル内での鉄クロスコンタミネーションの排除
最近炭素鋼ブラケットを処理した振動バウルやメディアチャージ内でステンレス鋼を再研磨しないでください。微細な炭素鋼ダストがステンレス表面に埋め込まれ、数日後に新たな錆を引き起こします。ステンレス作業には専用のメディアチャージを使用し、チャンバーを徹底的に清掃してください—これはジョブショップ仕上げにおける基本ルールです。
搬出時の部品同士の衝突の防止
新品同様に輝きを戻したステンレス鋼は、高い排出シュートから硬い鋼製バスケットへ部品が落下すると、あらゆる微小な傷が目立ちます。受けトレイには軟質ポリウレタンやゴムを張り、落下高さを短くし、重いバッチをコンクリートのように硬い容器へ直接投入するのは避けてください。排出時の丁寧な取り扱いが、槽内での長時間の研磨を守ります。
乾式有機メディアを清潔かつ湿気なく保つ方法
最終的な復活工程で回転バレル内の乾式クルミ殻やコーンコブを使用する場合、湿式リンス直後の濡れた部品を決して直接投入しないでください。水分は乾燥した顆粒を粘着性のペースト状に固め、輝く鋼にシミを残します。乾式有機研磨ドラムへ投入する前に、部品が完全に乾燥していることを確認してください。
裸のステンレス鋼に清潔な保管が必要な理由
当社はクリアコートラッカー、めっき、化学的不働態化を提供していないため、復元されたステンレス部品は清潔な裸の機械金属として機械から出荷されます。仕上げ済みロットは、炭素鋼の研削粉や酸性の工場ガスから離れた、乾燥した蓋付きの仕切りトレイに保管してください。清潔で乾燥した保管が、最終組立まで復元ステンレスの輝きを保ちます。
ステンレス鋼の復活を試みる際のよくある間違い
ステンレス鋼の再研磨ラインを立ち上げる際、現場で避けるべき4つの落とし穴があります。
[DESIGN: 失敗したステンレス復元サンプル4例を示すトラブルシューティンググリッド:切削工程省略による深い光沢傷、ミネラルウォーターのシミ、鉄汚染による錆の発生、過研磨による角の丸み]
光沢剤で深い傷を隠そうとすること
購入者はしばしば、深くえぐれた金属を一度の素早い処理で再光沢化する魔法の液体を求めます。`compound-JTJ50`や`compound-HM3`のような光沢剤は最表層の微視的層をバフ研磨するだけで、深い溝を埋めたり消したりすることはできません。光沢化を試みる前に、まず機械的な傷を必ず削り取ってください。
穴に詰まる摩耗・小径メディアの使用
破片でいっぱいの古いセラミックメディアは、復元サイクル中にねじ穴、スロット、バルブポートの内部に詰まります。メディアチャージを定期的にふるい分け、摩耗したチップのサイズを部品の最小開口部と照合してください。摩耗メディアを計画的に交換することで、費用のかかる手作業の詰まり除去を防げます。
鏡面光沢を追い求めて精密部品を過研磨すること
精密加工されたステンレス部品を攻撃性の高いセラミックメディアに長時間入れたままにすると、頑固な傷を1本消そうとする間に重要なエッジが丸まり、外形寸法が縮小します。テストバッチを定期的に検査し、目標仕上げが確立したら固定サイクルタイマーを設定してください。まず寸法公差を守り、その後で輝度を最適化してください。
量産研磨が手バフ研磨の平板と同等になると期待すること
大きく鏡面状に平らな建築用プレートでは、タンブリングメディアは歪みのない光学的な板反射ではなく、均一な非方向性の光沢を生み出します。見積前に顧客の図面要件を確認してください—非方向性仕上げと方向性仕上げの比較については研磨機械名およびアルミニウム仕上げをご参照ください。
厦門金泰金がステンレス復元設備をどのように製造しているか
厦門金泰金研磨科技有限公司(ブランド:Jings Polish)では、当社工場は1992年に始まり、会社は2002年に正式に設立され、世界中のお客様に200,000セット以上の研削・研磨ソリューションをお届けしてきました。当社のカタログ全体で、21の機械プラットフォームを製造しており、24件の取得済み中国知的財産権—1件の発明特許、17件の実用新案特許、6件の意匠特許—に裏付けられ、ISO 9001認証`00726Q01571R001`(有効期間2026-06-03から2029-06-02)およびCE認証`M.2023.206.C88121`(縦型、8モデル)と`M.2023.206.C88120`(横型、13モデル)を2028-07-24まで取得しています。

ステンレス鋼仕上げライン向けに製造された振動バウル、磁気研磨機、熱遠心スピンドライヤーを示すJings Polishの製造フロア
当社が供給する設備、メディア、コンパウンド
当社は振動バウルおよびトラフ(`ZL`および`L`シリーズ)、回転バレル、遠心ディスクおよびバレルユニット(`LLF120`、`LX`シリーズ)、ドラッグフィニッシャー、磁気精密研磨機(`OBD`および`HBPG`シリーズ)、熱遠心スピンドライヤー(`35`、`35A`、`70`、`70A`)、メディアクリーナーを製造しています。また、検証済みの`HM3`、`JTJ20`、`JTJ25`、`JTJ50`、`JTJ60`、`JTS5`、`LC10`、`MC8`コンパウンドとともに、セラミック、プラスチック、高アルミナ、鋼、クルミ殻、コーンコブメディアも製造しています。
当社が提供しないものに関する明確な境界
量産研磨サプライヤーの選び方ポリシーに従い、当社は境界を事前に明示します。当社は請負ジョブショップを運営しておらず、有償復元のために部品を受け入れることもありません;クリアコートシーリング、ラッカーコーティング、めっき、不働態化、電解研磨、オンサイトクリーニングサービスは提供していません;ハンドヘルドバフ、アングルグラインダー、布バフホイール、ホイール用固形ワックスバーは販売していません;そしてサンドブラスト研磨材の供給やカスタム化学処方の設計は行っていません。
標準品およびカスタム設備のリードタイム
標準のステンレス仕上げ・乾燥機は25~35日の生産リードタイムです。カスタム設計のトラフ、仕切りドラム、統合多段ラインは45~60日が必要です。
部品写真による初期評価のご依頼
当社は無料の郵送サンプル試行や、実際の部品を確認せずにサイクルタイムを保証することはお約束しません。ステンレス鋼の傷、酸化、部品形状、目標仕上げがわかる鮮明な写真をカスタム研磨ソリューションページからお送りください—当社のエンジニアが写真と図面を評価し、適切な設備とメディアワークフローを推奨するか、銅合金仕上げと併せて異種金属工場について助言いたします。
よくある質問
振動タンブラーは傷のあるステンレス部品を再研磨できますか?
はい、取り外し可能なハードウェアバッチ全体の軽度から中程度の取り扱い傷に対して可能です。セラミックまたはレジンボンドプラスチックメディアが傷のある表面を均一なマット仕上げに平坦化し、高アルミナまたは鋼メディアによる第二段階が明るい光沢を復元します。深い機械的えぐり傷は依然として上流での研削がまず必要です。
ステンレスの光沢化前に表面錆や茶渋を取り除くには?
`compound-MC8`と清潔なセラミックまたはプラスチックメディアを使用した湿式脱錆サイクルで、金属をピッティングさせずに橙色の酸化鉄を除去します。その後十分にリンスし、光沢化メディアへ移る前に緩んだ鉄粉を洗い流してください。
タンブラー内で大きなステンレス板の鏡面仕上げを復元できますか?
いいえ。タンブリング槽は中小部品のバラ積みバッチ用に設計されており、均一な非方向性光沢を生み出します。大きな平らな建築用板や固定されたキッチンパネルは、専用の板バフ研磨またはハンドヘルドホイール設備で研磨する必要があり、当社はそれらを製造していません。
研磨機から取り出した直後にステンレス部品がくすんで見えたのはなぜですか?
湿式研磨後のくすみは、通常、研磨不足ではなく乾燥したコンパウンド皮膜や硬水のミネラルシミです。部品を清潔な水ですぐにリンスし、熱遠心スピンドライヤー(`35`または`70`シリーズ)内で乾燥させて、輝きを鮮明に保ってください。
量産研磨はステンレス継手の虹色溶接熱変色を除去できますか?
軽度の溶接変色は、`compound-LC10`または`compound-JTJ20`と組み合わせた高密度セラミックメディアで削り取れます。これらのメディアは新しい表面層を切削するためです。重い溶接ビードや厚いスケールは依然として上流で機械的に整える必要があります。
ステンレス鋼復元設備の見積もりにはどのような写真を送ればよいですか?
現在の傷、焼け色、酸化状態、部品の全体寸法、ステンレス鋼種、1日あたりのバッチ数量が分かる、明るく鮮明な接写写真をお送りください。当社のエンジニアは写真と図面から初期プロセスと機械の推奨をご提案できます。
[DESIGN: 傷や焼け色のあるステンレス部品の接写照明角度を示す、注釈付きバイヤー問い合わせガイド]
 +86-592-2381506


 サポートされているIPv6ネットワーク
