


ステンレスの傷消し:磨いて消そうとすると悪化する理由
ステンレスの傷に関するアドバイスの大半は、重曹、少量の油、柔らかい布といったキッチンのシンク向けです。シンクなら明るい部屋で少し離れて見るため通用しますが、ヘアライン仕上げやサテン仕上げでは構造的な理由から失敗します。補修によって変わるのは汚れではなく質感だからです。
本ページでは、取り扱い時や使用時の外傷の修復(傷が損なうもの、磨いて光沢を出すとパネルの外観がかえって悪化する理由、ヘアラインの復元方法、不動態化処理が初期の錆を防ぐ理由)を解説します。損傷の修復ではなく新規の仕上げを指定する場合は、ヘアライン vs サテン vs 鏡面仕上げをご覧ください。製造工程のバレル内で傷が発生する場合は、振動バレル研磨のトラブルシューティングをご覧ください。
傷は幾何学的な形状であり、汚れではない
ステンレスの傷の消し方や傷の「掃除」方法を検索する際、その「掃除」という言葉に根本的な誤解が表れています。汚れは金属表面の上に乗っているだけですが、傷は表面より下に削られたり押し出されたりした金属の欠損であり、溝を洗い流せる石鹸はありません。
傷が損なう3つの要素
ステンレス鋼の外傷は、表面構造の1つ、2つ、あるいは3つすべての層に損傷を与えます。
- 不働態皮膜: 錆を防ぐ目に見えない酸化クロムの皮膜。軽い擦り傷でも剥がれ落ちます。
- 視覚的な質感: 方向性のあるヘアライン目、艶消しのサテン調フロスト、または鏡面の反射。
- 母材形状: 板材の物理的な輪郭。えぐれ傷が溝を削り、両脇に盛り上がりを生じさせます。
爪テスト — わずか1秒で修復方針を決定
パッドやコンパウンドを手にとる前に、爪の先を傷に対して直角に滑らせてください。この1秒の確認で修復方針が決まります。
爪が引っかからずに滑る場合、傷は不働態皮膜と表面の微細な凸部を乱した程度であり、研磨目を馴染ませるだけで修復できます。爪が溝に引っかかる場合は母材に物理的な深さがあるため、研磨目を復元する前に母材の平坦化が必要です。
清掃後に表面がより悪化して見える理由
傷のある筐体を脱脂剤やステンレス用クリーナーで拭いた際、傷が突然2倍明るく目立って見えて慌てることがよくあります。清掃によって傷が深くなったわけではありません。
作業場の粉塵や皮脂は微細な谷間に入り込み、汚れたパネル上で光を乱反射させます。その皮膜を拭き取ると傷の溝内部の裂かれた金属素地が露出し、周囲の研磨目に対して鋭くギラついて見えます。
4段階の傷の深さとそれぞれの状態
工具を選ぶ前に、以下の4列の表を使って損傷の程度を分類してください。
| 傷のカテゴリ | 破損箇所 | 修復可否 | 必要手順 |
|---|---|---|---|
| 表面的な擦れ(弱光下でのみ視認) | 不動態酸化皮膜 | 可能 | 軽度のぼかし研磨、洗浄、再不動態化 |
| 浅い傷(爪が引っかからず滑る) | テクスチャ方向と不動態皮膜 | 可能 | ヘアライン復元および再不動態化 |
| 深い溝傷(爪が溝に引っかかる) | 形状、質感、不動態皮膜 | 限定的 | 母材研削、広範なヘアライン再生、再不動態化 |
| 凹みやパネル歪みを伴う傷 | 板材の形状と平坦度 | 不可 | 板金修正またはパネル交換 |
なぜ磨いて消すのが間違いなのか
板金工場や業務用厨房を見渡せば、初心者が陥りがちな典型的な失敗を目にするでしょう。つや消しのヘアライン加工扉の中央に現れた、不自然に光る楕円形の曇りです。ステンレスの傷取り方法を検索した初心者のほぼ全員が、この罠にそのまま嵌まってしまいます。
ヘアラインパネルの傷を研磨すると実際に何が起きるのか
ヘアライン(サテン)仕上げのステンレス板の低反射な質感は、光を乱反射させる無数の微細な溝によるものです。そこにバフや細目の研磨ペーストを押し当てて傷を磨くと、微細な研磨剤が周囲の筋目を削り落としてしまいます。
数秒で傷は消えますが、それとまったく同じ場所のヘアライン模様も消え去ってしまいます。
誰も警告しない失敗パターン:不自然な鏡面パッチ
ヘアラインパネルの傷補修は、ピカピカに光らせることではなく、ヘアラインを復元することです。傷を磨いて光沢を出しても、それは補修ではなく、元の傷以上に目立つ「鏡面パッチ」を作り出したに過ぎません。
細い傷は模様を遮る一本の線に過ぎませんが、研磨された鏡面パッチは室内の天井照明をすべて反射する広い窓のようになります。エレベーターの壁や家電扉のヘアラインを磨きすぎてテカらせてしまうと、パネル全面のヘアライン再加工しか修復手段はありません。
「ただ光らせる」のが通用する場面と、しない場面
極細コンパウンドでステンレスの傷を研磨して修復できるのは、以下の3つのケースに限られます。
- 部品全体がすでに鏡面仕上げの場合: 部品がもともと完全な正反射を持つ場合、該当箇所を鏡面までバフ研磨すれば周囲と一致します。ステンレス鋼で鏡面仕上げを実現する方法に関するガイドを参照してください。
- 隠れた内部ブラケットや構造ブラケット: 外観が問題にならず、鋭いエッジを滑らかにすることだけが目的の場合。
- 部品全体の再仕上げ: 一角を部分補修するのではなく、マスフィニッシング装置でワーク全体を均一に再仕上げする場合。
外観に現れるブラシ仕上げ、ヘアライン仕上げ、またはサテン仕上げのパネルでは、スポット研磨で光沢を出すと毎回検査で不合格になります。
4つの補修ルートとそれぞれの修復効果
現場でステンレス鋼の傷補修を評価する場合、現実的な選択肢は4つの物理的ルートに分かれます。さらに、率直な選択肢としてパネルの交換もあります。
手作業によるブレンディング — 実際の現場作業で最も多く使われるルート
機械に入らない大型溶接筐体、カウンター、設置済みトリムに対しては、作業者は手作業またはリニアローラーによるブレンディングを行います。不織布研磨パッドやリニアストロークサンダーを使用し、元の研磨目と厳密に平行にストロークして、傷の上に新たな研磨目を刻みます。
機械によるバッチ仕上げ — 部品が小さく多数ある場合
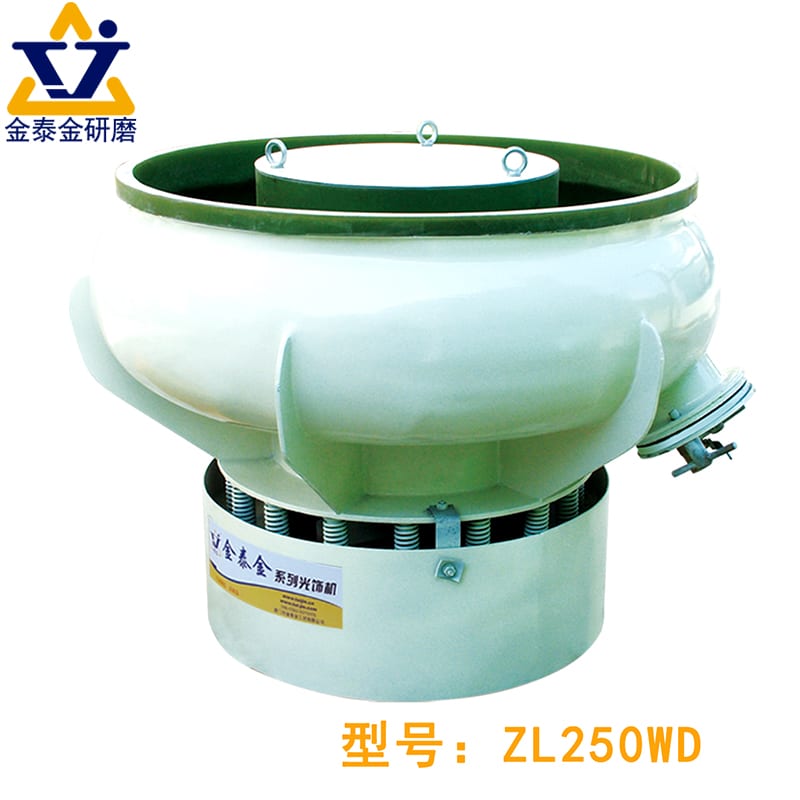
プレス成形された金具や継手、カトラリー素材に多数の取り扱いキズがある場合、手作業でのぼかし加工は時間がかかりすぎます。部品を振動バレル研磨機や、研削メディアまたは乾式仕上メディアを投入したバレルに入れ、ロット全体を一度に再仕上げします。
キズに深さがある場合は、まず研削から
深い溝キズに爪が引っかかる場合、細目パッドや砥石は溝の中をなぞるだけでキズを除去できません。深い溝キズは、研磨目を再現する前に、周囲の母材を溝底の深さまで削り落とす段階的なベルトやディスク研削が必要です。
溶接焼けとビードのぼかし処理 — 同一の工程
板金加工において、溶接焼け(テンパーカラー)の除去や研削した溶接ビードのぼかし処理は、深いキズの補修と同じ手順で行います。溶接ビードを平らに削った後、中目および細目の方向性ブレンディングパッドを順次用いて新しい研磨目を母材に馴染ませ、最後に溶接部を不動態化処理します。
「パネル交換」が正解となる場合
ステンレスのキズ補修において、最も賢明な判断がパネルの交換である場合もあります。設置済みのヘアライン仕上げカーテンウォールやエレベーター扉の目線位置に深い溝キズがある場合、部分研削を行うと平坦な板材が凹み、日中の光で目立つハロー(光ムラ)が残ります。損傷した板材を交換する方が、何日も部分補修を重ねるより安価で綺麗に仕上がることが多々あります。
| 補修ルート | 修復内容 | 最適なワーク | 不向きな用途 | 当社設備? |
|---|---|---|---|---|
| 手作業または直線ブレンディング | 局所的なブラシ仕上げやヘアライン目 | フラットパネル、キャビネット、現場作業 | 大量の小型部品 | いいえ — 手工具作業 |
| バッチ式マスフィニッシング | 均一なマット、サテン、または光沢仕上げ | プレス加工品、鋳造品、継手、金具 | 設置パネルやヘアライン目 | はい — 当社の主力ライン |
| 研削後のブレンディング | 深い削れ傷より平坦度と研磨目 | 重量ブラケットと研削溶接シーム | 熱歪みしやすい薄板 | いいえ — ベルト研削 |
| 電解研磨 | 微小突起の平滑化と不働態皮膜 | ワイヤーラックと医療用マニホールド | ブラッシュパネルを光沢化 | 不可 — 化学薬品タンク |
| パネル交換 | 工場出荷時の平坦性と均一な研磨目 | 深い傷、凹み、またはPVD被覆パネル | 特注鋳物品の高コスト | 不可 — 交換 |
研磨目の復元:同じ質感を取り戻す
顧客からステンレス鋼の傷の除去方法や外観機器の仕上げ復元方法を尋ねられた際、成否は単に金属を削るのではなく、周囲のテクスチャ系統に合わせることに左右されます。
3つのテクスチャ系統とそれぞれに必要な要素
ステンレス鋼の表面は3つの外観系統に分類され、それぞれ異なる修復動作を要します。
| テクスチャ系統 | 外観構造 | 必要な修復動作 | 典型的な補修失敗例 |
|---|---|---|---|
| ブラッシュ/ヘアライン | 連続的で平行な一方向の研磨目 | 素地目に沿った、厳格に直線的で平行なストローク | 目を横切る円弧、ストローク端の釣り針状痕、光沢ムラ |
| サテン/マット | 短く柔らかい、無方向または多方向の梨地 | 均一なオービタルブレンドまたはバッチ式振動研磨 | 方向性のあるスクラッチ跡や不均一な光沢ムラ |
| ミラー/鏡面 | 研磨筋が目視できない、平坦で均一な反射 | 全面に対する段階的な研磨と非研磨バニシング | 番手工程の早期終了(光る傷跡)や熱ボケ |
ブレンド研磨を傷の外側まで広げるべき理由
ステンレス補修の鉄則は、補修範囲を欠陥部より外側まで広げることです。パッドを傷の幅だけに限定すると、狭い範囲に新たな研磨筋が集中し、くっきりとした境界線が残ってしまいます。
補修跡を目立たなくするには、各研磨工程を外側へと徐々にぼかしながら広げ、新しい研磨目が既存の素材仕上げへと自然になじむようにします。
補修跡が目立つかを左右するオーバーラップの法則
方向性のあるブラシ仕上げパネルを手作業でぼかす際、すべてのストロークを全く同じ垂直線上で開始・終了してはなりません。同一線上で止めると、補修箇所の両端に研磨痕の引っかかりによる暗い帯が生じます。ストロークの始点と終点の長さをずらしてぼかし、新しい目を元の研磨目に馴染ませてください。
乾く前に仕上がりを確認する方法
水、油、コンパウンド等で濡れた状態で傷の補修結果を判断しないでください。液膜が微細な凹凸を埋め、作業灯の下で質感の不一致を隠してしまいます。
脱脂剤でパネルを洗浄して完全に乾燥させ、低い角度の斜光下で補修箇所を点検してください。完全に乾いた鋼材に斜光を当てた見え方こそが、設置後にお客様が目にする仕上がりです。
誰もが省略しがちな工程:再不働態化
ステンレス鋼の傷消しに関するネット上の解説の多くは、見た目で傷が消えた時点で終わっています。しかし工業的な金属加工では、機械研磨の直後で作業を止めると、製品は未完成のままで急速な発錆の原因になります。
不働態皮膜とは何か、なぜ研削で失われるのか
ステンレス鋼が錆びにくいのは、母材金属が不活性だからではなく、表面のクロムが酸素と反応して不動態皮膜と呼ばれる目に見えない酸化クロム被膜を形成するからです。この皮膜は清浄な金属上に自然に成長するものであり、表面に吹き付けられたコーティングではありません。
ステンレス鋼の傷を研磨、研削、バフ研磨、またはバレル研磨で除去する際、研磨材は傷とともに不動態酸化皮膜を剥ぎ取ります。研磨直後の補修箇所は剥き出しの合金状態です。
補修したパネルが真っ先に錆びる理由
炭素鋼で汚染されたパッドで傷をぼかすと、剥き出しの合金に遊離鉄が埋め込まれ、不動態皮膜の再生が阻害されます。数週間後、湿度の高い使用環境下で補修痕とまったく同じ形状に錆が発生します。
再不動態化の本来の意味
補修箇所の再不動態化とは、金属上にシーラーを塗布することではなく、表面の清浄なクロム原子が連続した酸化皮膜を再成長させるための適切な条件を整えることです。
まず、研磨箇所をアルカリ性の仕上げコンパウンドと清浄水で洗浄し、金属粉や油分を除去します。次に、清浄になった鋼材をクエン酸または硝酸の不動態化浴で処理して遊離鉄を溶解し、酸化皮膜を再形成させます。
処理が不可能な場所と、その代替手段
自社製機械で仕上げる小ロット部品の場合、バレル研磨後の洗浄や浸漬槽での不動態化は容易です。しかし、設置済みのエレベーター壁面や大型タンクでは、パネルを槽に浸漬することはできません。
現場の技術者は、ステンレス専用パッドを使用し、脱イオン水とクエン酸系クリーナーで洗浄したうえで、塩化物が皮膜の再生を阻害しないよう拭き取り乾燥させる必要があります。当社はバレル研磨機、メディア、コンパウンドを製造していますが、不動態化処理ラインや現地補修サービスは提供していません。
状況を悪化させるDIYの対処法
ステンレスの傷を消す方法の検索結果には、大抵家庭用の裏技が表示されます。重曹、歯磨き粉、油、酢が金属にどう作用するかを知れば、筋目のあるステンレスに効かない理由が分かります。
重曹、油、歯磨き粉が筋目加工に効かない理由
各家庭用品が失敗するのには、明確な物理的または化学的理由があります。
- 重曹と歯磨き粉:粒度の不揃いな微研磨剤を円状にこすっても深い傷は消せず、筋目模様に曇った跡が残るだけです。
- オリーブオイルとミネラルオイル:油には研磨剤が含まれておらず、一時的に溝を埋めるだけなので、一度洗剤で洗えば再び傷が現れます。
- ホワイトビネガー:薄い酢酸に金属を削る力はなく、研磨したてのステンレスに灰色の腐食跡を残す恐れがあります。
油性クリーナーと本格的な研磨材の詳しい比較については、ステンレス用研磨剤のガイドをご覧ください。
実際に効果がある2つのDIY手法
消費者向けガイドで紹介されている手作業の手法のうち2つは、適切な箇所に使えばプロの現場でも通用する方法です。
- 番手別不織布パッドによる方向性ブレンディング: 元の研磨目と完全に平行に細目不織布研磨パッドを動かす手法は、加工業者が軽微な擦り傷を周囲となじませる確実な手作業です。
- 研磨剤を含まない白ナイロンパッドによる洗浄: 傷の補修ではなく汚れ落としに使う限り、中性洗剤と非研磨性白パッドを用いることで、傷をつけずにヘアラインの溝から油脂を除去できます。
この文脈における「非研磨性」の真の意味
「ステンレス用傷消し剤」などの製品には、アピールポイントとして「非研磨性」と記載されていることがよくあります。家庭用清掃において「非研磨性」とは、その液体が家電製品に傷をつけないことを意味します。
しかし傷の補修において、「非研磨性」はその製品が金属を削れないことを意味します。傷はステンレス表面の物理的な溝であるため、除去するには周囲の突起を溝の深さまで削り落とす必要があります。非研磨性の液体はオイル成分で傷を一時的に覆い隠すだけで、決して傷自体を除去することはできません。
当社ができること、できないこと
1992年設立のアモイ工場において、当社は中国で認可された24件の知的財産権に裏付けられた21の機械プラットフォームと6つの製品ラインでバレル研磨装置を製造しています。このページの読者は家電所有者からプラント技術者まで多岐にわたるため、当社装置の適用範囲を明確にお伝えします。
当社装置がカバーする加工工程
当社は、ステンレス部品を一括して再研磨・仕上げ加工する産業機械および消耗品を製造しています:
- 振動ボウルおよび振動槽: ロット全体のバリやプレス傷を除去し、均一なマット仕上げやサテン仕上げに整えます。
- 遠心ディスク・バレル研磨機: 高い摺動圧をかけ、小型ステンレス部品の精密仕上げや光沢出しを行います。
- 回転バレル機と乾式メディア: 薄肉部品を穏やかに研磨、または処理済みクルミ殻を用いて乾式光沢仕上げを行います。
- メディアおよびコンパウンド: セラミック、樹脂、スチールメディア、および洗浄性の高い液体コンパウンド。
当社が対応しないこと — 明確なご案内
製造品と非対応品の概要で説明しているとおり、当社は以下を提供していません:
- 手持ち式電動工具、ベルトサンダー、アングルグラインダー(手作業による板金の目合わせ用)。
- 一般消費者向け傷修復キット、家庭用スプレー、研磨ペースト。
- 酸不動態化処理槽ライン、電解研磨槽、PVDコーティングチャンバー。
- 出張修理サービスや受託加工業務(機械と消耗品の販売のみを行っており、お客様の部品の受託加工は行いません)。
再仕上げが個別修理ではなくバッチ処理の課題である場合
工場の作業時間を大幅に削減する発想の転換があります:単品のキズ取りは手作業の課題ですが、パレット単位の部品のキズ取りはバレル研磨(大量表面処理)の課題です。
ステンレス製の厨房器具、ヒンジ、バルブ本体、プレス加工カバーの生産ロットに取り扱いキズが生じた場合、作業者が手作業で1個ずつぼかすと利益が失われます。それらのロットを振動バレル機や遠心バレル研磨機で処理すれば、1回の制御された工程ですべての部品の全面を均一なサテン仕上げや光沢仕上げに復元できます。
ステンレス鋼のキズ取りに関するよくある質問
ヘアライン仕上げのステンレスから風合いを変えずにキズを除去できますか?
はい。キズが浅く、研磨ペーストでバフ掛けするのではなく方向性のある研磨目を復元すれば可能です。元の研磨目と厳密に平行に適合する不織布研磨パッドを動かし、新しい研磨目が周囲の質感に自然になじむよう、キズの外側までぼかすようにストロークしてください。
キズを磨いて消すと、かえって目立つようになりますか?
ヘアライン仕上げやつや消しサテン仕上げのステンレスでは、その通りです。細目のコンパウンドでキズを磨くと、光を拡散する微細な研磨目が消えて鏡面状の光沢部分が残ります。その明るい部分が周囲のつや消し研磨目と対比され、部屋の端からでも元のキズよりはるかに目立ってしまいます。
浸透油やミネラルオイルでステンレスのキズを除去できますか?
いいえ。浸透油、ミネラルオイル、食用油には研磨砥粒が一切含まれておらず、金属を削ることはできません。パネルにオイルを塗ると微細な溝が一時的に埋まり、光がより均一に反射しますが、石鹸や脱脂剤でオイルが洗い流されると、物理的なキズがそのまま戻ります。
補修した箇所がパネルの他の部分より先に錆びるのはなぜですか?
サンディングや研削加工は自然形成された酸化クロムの不動態皮膜を削り落とし、素地合金を露出させます。また炭素鋼で汚染されたパッドは遊離鉄を混入させます。徹底的な洗浄と再不動態化を行わなければ、その露出部分は工場の出荷面よりもはるかに早く錆びてしまいます。
施工済みのパネルの傷は修復できますか?
浅い擦り傷は目方向の手作業パッドでぼかせますが、施工済みパネルは浸漬による不動態化処理ができず、手作業の圧力も工場の圧延ロールと揃えることは困難です。深いえぐれ傷やPVDコーティングがある意匠パネルの場合、パネルの交換が最善策となることが多々あります。
傷取りと再仕上げの違いは何ですか?
傷取りは個別の傷を消して周囲の表面になじませる局所的な補修です。再仕上げは、幅広サンディングベルトやバッチ式の振動・遠心バレル研磨機などを用い、部品全体の表面テクスチャを端から端まで再構築します。傷やバリのあるステンレス部品のバッチ再仕上げテストをご希望の際は、当社のお問い合わせページよりご連絡ください。部品に最適な機械、メディア、コンパウンドの組み合わせをご提案します。
 +86-592-2381506


 サポートされているIPv6ネットワーク
