


ジュエリー研磨:金属を失わずに小ロット・高価値バッチを回す方法
作業台でのジュエリー研磨は、バフホイールとモップと手だけの作業です。それを生産工程として捉えると別の問題になり、しかも光沢の問題ではなく金属の減耗の問題になります。銀や金のワークでは、研磨で削り取られる材料は社内で最も高価な材料であり、ステンレス製のブラケットと違って、その損失を「切削分」として処理する人はいません。美しい仕上がりを得ながらワークの質量の4 %を除去する工程は、顧客の金属を使い込んでいるのです。
この捉え直しが下流のすべてを決めます。どの機械ファミリーが適合するか、チャージをどう設定するか、サイクルをどれだけ回すか、そして——発注前にほとんど誰も口にしない問い——そのバッチはそもそもバッチ処理に足る大きさなのか、という点です。
本ページは生産現場に向けたものです。1件の注文を仕上げる作業台ではなく、部品、留め具、時計部品を百個単位で流す現場です。数値が登場する場合は出発点となる範囲であり、公表されたサイクルはお客様のものとは限らない材料と取り代を前提にしています。貴金属では、その一文に値段が付きます。
ジュエリーのバッチがステンレスと同じ感覚で流されている兆候
これらは同時に現れます。根本原因は1つで、卑金属向けに設計された工程を、金属そのものが原価であるワークに適用していることです。
| 見える現象 | 実際の意味 |
|---|---|
| 仕上がりは良好だが、バッチがあるべき重量より軽いのに、開始重量を誰も記録していない | 工程が取り代除去として規定されず、外観だけが規定されていた |
| 爪や微細なディテールが丸くなっている | 形状部位に対してチャージが粗すぎる——最小のディテールではなく部品ファミリーでサイズを決めている |
| ワークが絡まり合い、入れ子になっている、擦れ合った箇所だけ光っている | 装填量が多すぎる、またはメディアに保持されずワーク同士が衝突できる状態になっている |
| バッチ内で色がばらつく——光るものと艶引けするものがある | チャージが均一に動いていない。ボウルの隅がデッドゾーンになっている |
| 時間を延ばしても取れない灰色の曇り | 切削工程から研磨工程へ粗い砥粒が持ち込まれている |
| 光沢が出ても数日で再び曇る、銀ではピンクがかった色になる | 凹部に残留物。または薬液が合金に合っていない |
| 作業者がシフトの大半を着脱に費やしている | 機械とバッチサイズが不整合——サイクルより着脱の時間が長い |
最後の行は工程の不具合ではなく、購買判断のシグナルです。着脱にサイクル以上の時間がかかるなら、その機械はバッチに対して大きすぎます。このサイズ設定の誤りは、ワークもバッチも小さいため、ジュエリーでは他分野以上に多く起こります。
ジュエリーがそもそもバッチ処理の問題である理由
3つの性質がジュエリーの仕事を遊離メディアへと押しやり、1つが押し返します。
ワークが小さすぎて、経済的に治具化できない。 留め具、ジャンプリング、時計のリューズ——1個ごとの治具は研磨そのものより高くつくことがあります。遊離メディアは治具を必要としません。チャージがワークを保持し、あらゆる方向から接触します。
価値は表面全体にある。 ジュエリーのワークは、バフホイールが届かない面で評価されます——リングの内側、石座の下、ペンダントの裏。バッチ処理はすべての面を同時に処理します。
形状が複雑なことが多い。 鋳造品、フィリグリー、彫り、透かし細工——最小の形状部位に合わせたサイズのメディアは、ホイールが入れないディテールまで追従します。
押し返す性質:金属の減耗はコストであり、小さなワークは表面積対質量の比が大きい。 小さな部品は、同じ仕上がりを得るのに質量のより大きな*割合*を失います。その大半が表面近くにあるからです。だからこそジュエリー研磨は「バッチを小さくしたステンレス」ではありません——減耗が許容できるところまで攻撃性を下げ、残ったものが仕上がりになるのです。
3つの方式と、どのワークをどれに振るか
当社は3ファミリーすべてを製造しています。選択は好みではなくワークで決まります。
| 方式 | 内容 | 適するワーク | 不適なワーク |
|---|---|---|---|
| 遠心ディスク | 回転するディスク状ボウルにワークとメディアを入れ、ギャップで高いエネルギーを発生させる | 小型で微細な高価値部品、短いサイクル | 非常に薄いワークや軟質のワーク、ワーク同士を離しておく必要がある場合 |
| 回転バレル | 密閉したバレルがチャージ全体を一緒に回転させる | 穏やかな長時間サイクル、光沢化(バニシング)、混在小物、時間あたりの減耗が最小 | 入れ子になるディテール、速い切削 |
| 卓上タンブラー | ジュエリー工房のバッチに合わせた小型の卓上ドラム | 作業台の近くでの作業、小ロット、サンプリング | 量産には向かない。作業台規模の答えでしかない |
このうち2つはサイトに掲載している実在の製品です。20L ジュエリーCF18エレメント遠心ディスク研磨機と卓上型ジュエリー研磨タンブラーです。どちらも、ジュエリーが当社にとって例外的な案件ではなく量産分野だからこそ存在します——当社の用途欄には*「精密ジュエリー生産:ファインジュエリー部品、時計部品、装飾金具、貴金属仕上げ」*と記載しています。ジュエリー業界のページも用意しています。
どちらの機械についても、ウェブページの記載から処理能力を見積もることはしません。 ボウル容量、駆動、制御、分離装置はお客様のワークに合わせて設定され、重要な数値はお客様のバッチで測定されます。貴金属のワークでは、想定より試験のほうが安くつきます。
小型のネジ付きインプラントねじ:ジュエリーの仕事を治具とバッチの問題にするスケールと形状。
チャージの設定:3つの原則と、金属を失う1つ
原則1——メディアは最小形状部位のおよそ3分の1以下にする。 これはすべての遊離メディア工程に当てはまり、ジュエリーではディテールが残るかどうかを決めます。6 mmの本体は2 mmの凹部に入らず、ディテールに届かせようと粗いチャージを押し込んでも、触れたところを丸めるだけです。実用的な本体サイズはセラミックが約3 mm〜10 mm、プラスチックが約10 mm〜25 mmで、ジュエリーの仕事はセラミック範囲の細かい側、金属が軟らかい場合は小さめのプラスチックに位置します。
原則2——サイズを混ぜる。単一グレードで回さない。 単一サイズのチャージは塊として詰まり、滑るだけです。サイズを混ぜたチャージでは、小さな本体が凹部に入り込み、大きな本体がエネルギーを運びます。サイズを混ぜるとはそういう意味であり、単一サイズのチャージが、選んだ側に応じて未研磨の凹部か丸くなったエッジのどちらかを残す理由でもあります。
原則3——装填するのはチャージであって、機械ではない。 チャージが少なすぎるとワーク同士が衝突し、衝突痕——小さな凹みを伴う光った点——は手直しになります。多すぎると動けず、ボウルの隅が死にます。前述の色ばらつきです。比率は機械ごと、ワークごとに設定しますが、譲れないのはそれを記録に残すことです。
金属を失うのは1つ目の原則で、しかも予想とは逆方向に破られます。現場は「細かいほうが安全」という理屈で必要以上に細かくするのです。そうではありません。細かすぎるチャージは切削が遅く、その挽回はサイクルを延ばすことになります。すると*到達できる*形状部位から、より広く金属が削られ、光沢がありディテールも出ているのにわずかに寸法が小さいワークができます。細かいメディアでサイクルを延ばすのは穏やかな選択ではなく、金属を失う別の方法です。 穏やかな選択とは、適切なグレードを適切なサイクルで使うことです。
サイクルの構成と、時間がどこに消えるか
ジュエリーのサイクルは2段階で、互いに置き換えはできません。
- 切削工程は、表面を均一な下地に整えます——鋳造肌、ヤスリ目、前工程の傷。金属を除去し、減耗量を決めるのはこの段階です。
- 研磨工程は、その下地の反射率を高めます。除去量はごくわずかで、下にある下地を修復することはできません。
当社の範囲での目安は、軽いバリ取りやエッジ処理で約10〜20分、高品位研磨で約2〜8時間です。ジュエリーでは切削工程が短い側、研磨工程が長い側に位置し、その間に、バッチ処理が代行してくれない洗浄工程があります——第1段階から第2段階へ粗い砥粒が持ち越されるのが灰色の曇りの最も多い原因で、コンパウンドを増やしても解決しません。
ここでメディアは固定設備ではなく消耗部品です。寿命は材質とサイクルにより20〜200運転時間で、兆候は仕上がりが向上しなくなること、マットな灰色の曇り、そして同じ結果に以前より約20 %長くかかることです。それらが現れたら答えは新しいメディアであり、強いコンパウンドではありません——ジュエリーラインではチャージが小さいため、摩耗しきったチャージを使い続けるのはむしろ割高です。
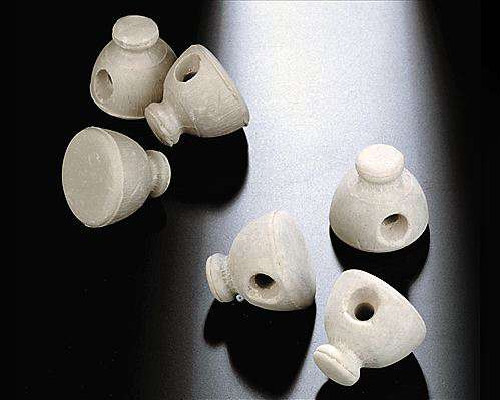
穴の開いた小さなキャップ形状の留め具:ジュエリーのバッチを構成する部品クラス。
バッチ処理が向かないケースとその理由
この節が最もコストを抑えます。誤った用途に売られたバッチ処理は、少し劣る工程ではなく、不良バッチそのものです。
- 石留め、パール、琥珀、エナメル、接着組立。 遊離チャージは石座もワークの一部として扱います。爪を研磨しながら石を緩めるのです。石留め品は作業台の仕事です。
- めっき品、金張り品。 皮膜はミクロン単位で、切削工程があれば必ず凹部から削れ、不良は数週間後に素地の露出として現れます。めっき品には「切削しない」と規定したバニシングの方式が必要です。
- 極薄の板材や中空形状。 中空のペンダントや薄いバングルは、同サイズの無垢材なら問題にならないチャージでも変形します。制約は機械ではなく肉厚です。
- 1点、あるいは数点のケース。 段取り、チャージ、リンス、乾燥が支配的になり、ある程度のバッチを下回れば1個あたりのコストは作業台並みになります。
- 図面でエッジのシャープさが要求されるワーク。 遊離メディアはその作用上、エッジを丸めます。シャープエッジの要求にこのファミリーは適しません。
- 一点もののパティナや、意匠としての酸化した凹部。 タンブリングはそのコントラストを消します。
- 過去のバッチと完全に一致させねばならないバッチ。 再現性は優れたコンパウンドからではなく、チャージ、添加量、サイクル、リンスを固定した文書化されたレシピから生まれます。
ジュエリーの工程を見積もる前に送っていただくもの
- 最悪ケースを含む代表ワーク——同じファミリーの、良好なものと難しいもの。
- 合金名、およびめっきや石留めのあるワークの有無。
- バッチの開始重量と許容できる重量減少。これにより工程は仕上がり仕様からコスト仕様になり、問い合わせで最も欠けやすい項目です。
- 残さなければならない最小の形状部位(ミリメートル単位)。
- 目標とする仕上がり:色と透明感、お客様が測定している場合は粗さの数値。
- バッチサイズと構成——単一ファミリーか複数か。混載は単一ファミリーと見積もりが変わります。
- 後工程:石留め、めっき、ラッカー塗装、梱包。残留物の問題は梱包前なら安く直せて、後では高くつきます。
当社の標準的な進め方は、お預かりしたワークを該当するメディアとコンパウンドで処理し、サイクルタイムとメディア・コンパウンドの消費量を実測して返却することです。貴金属の案件では処理前後の重量も併せて報告します。これは仕上がりでは代替できない合否基準です。

数量で並ぶ小さな研磨済み部品:ジュエリーの工程を自動化する価値が出るボリューム。
見積もりに入れておくべき設置現場の2つの事実
当社のラインアップにある電動仕上げ機は三相380 Vまたは415 V、50 Hzで動作し、小型モデルは220 Vです。騒音は1m地点で75〜85 dB(A)の帯に収まります。どちらもジュエリー専用の要件ではありませんが、いずれも部屋の問題であり、ジュエリー工房は機械ではなく作業台のために造られた部屋であることがよくあります。
商流の条件も同じくらい重要です。標準構成は手付金後25〜35日、受注生産品は45〜60日で出荷し、メディアとコンパウンドは約1週間の追加となります。最小注文は1台、条件は30 %の手付金、残金は船荷証券と引き換え、梱包はパレット上の木箱で、スペアパーツキットとメディア・コンパウンドのスターターセットを同梱するため、到着後すぐに初回試験を回せます。
よくある質問
ジュエリーの研磨は機械工程ですか、手作業ですか。 両方であり、その配分はワークが決めます。作業台が担うのは石留め品、めっき品、一点もの、そして手の判断が価値になるすべての作業です。バッチ処理が担うのは、すべての面に届き、仕上がりが再現する必要がある、均一な小型部品の量産です。多くのジュエリー生産は両方を使っています。
バッチ機は手研磨を完全に置き換えられますか。 均一な部品ファミリーなら、多くの場合は可能です。石留め品、意図的なパティナ、顧客が手の仕事に価値を払う最終仕上げでは作業台を置き換えません。作業台をなくすためにバッチ機を買った工房は、たいてい両方を抱えて待ち行列を抱えることになります。
ジュエリーの研磨で金属はどれだけ除去されますか。 一律の数値ではありません。だから想定せず測定すべきであり、入荷時の仕上がり、除去すべき取り代、メディアのグレード、サイクル、肉厚によって変わります。試験の前後でバッチを秤量し、バッチあたりのグラム数と部品質量に対する割合で把握してください。貴金属の工程はその数値で承認します。
研磨時間を延ばしても取れない灰色の曇りが付いたのはなぜですか。 ほぼ常に、切削工程から持ち越された粗い砥粒が原因です。チャージに前工程の砥粒が残り、研磨工程はその上を磨いてしまいます。ワークとチャージを洗浄し、同じコンパウンドと同じサイクルで再運転して、曇りが戻るか確認してください。戻らなければ、原因はコンパウンドではなかったのです。
ジュエリーにはディスク機とバレル機のどちらですか。 ワークが決めます。ディスクはギャップで高いエネルギーを生み短いサイクルに向き、明確な仕上がりが必要な小型で微細な部品に適します。バレルはより穏やかで長時間、時間あたりの減耗が小さく、光沢化(バニシング)や混在小物に適します。比較は遠心ディスク研磨と遠心バレル研磨の比較の記事に書いています。
小型のジュエリー向け機械も供給していますか。 はい——20L ジュエリーCF18遠心ディスク研磨機と卓上型ジュエリー研磨タンブラーはどちらも当社のラインアップにあり、サイトにも掲載しています。バレル、ディスク、振動の各ファミリーも同様です。処理能力の数値は公表していません。構成はお客様のワークに合わせて決まるためです。最も厳しい条件のワークを試験し、サイクルと消費量を実測してお返しします。
Max Xu, 営業 — 厦門金泰金研磨科技有限公司
厦門市海滄区新陽工業区新昌路31号
info@surface-polish.com
本記事はジュエリー研磨の方式をどのように選び、規定するかを述べたもので、特定のワークで達成可能な結果を主張するものではなく、どの機械についても処理能力の数値を提示するものではありません。仕上げ工程は合金、除去すべき取り代、要求される仕上がりによって決まるため、特定のワーク向けの構成はそのワークでの試験によって確認します。当社は仕上げ設備と、そこで使用するメディアおよびコンパウンドを製造しており、受託仕上げサービスは提供していません。
 +86-592-2381506


 サポートされているIPv6ネットワーク
