


コネクティングロッドの研磨:長尺部品特有の工程課題
コネクティングロッドは単純形状の小型部品に見えますが、バレル研磨工程ではどちらでもありません。これは長尺部品であり、他のいかなる特性よりも先に長さが物理挙動を変化させます。
コンパクトな部品では起きず、長尺部品でのみ生じる不具合が3つあり、いずれも材質ではなく幾何形状に起因します:
- ブリッジを起こす。 ボウル型槽内では装入物が環状に流動するため、流動幅より長い部品は横たわって停止します。中央部は研磨されず、両端ばかりが過剰に研磨されます。
- バリが折れずに曲がる。 ロッドは長手方向には高剛性ですが、横方向にはたわみます。コンパクト部品のエッジを除去する流動負荷が、長尺部品では曲げ荷重として作用します。
- 両端部で条件が異なる。 ロッドには大端部と小端部があります。遊動する装入物中では大端部と小端部で接触パターンが異なるため、同一サイクルでも仕上がりに差が生じます。
問題の本質はここにあります。 コネクティングロッドの研磨機選定では、まず長さの課題を解決することが最優先であり、他のすべてはその後に続きます。
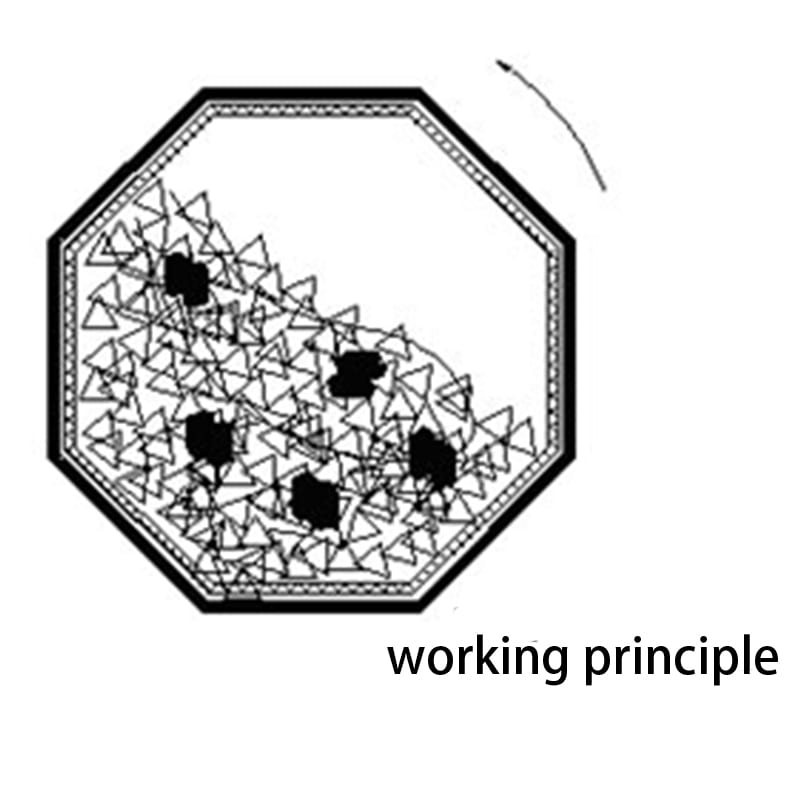
図解されたブリッジ課題:八角形ドラム内でカスケード流動する装入物。長尺部品は流動に乗らず跨いでしまうため、中央部が接触せず両端ばかり過剰研磨されます。ロッド加工で材質ではなく長さが機種選定を左右するのはこのためです。
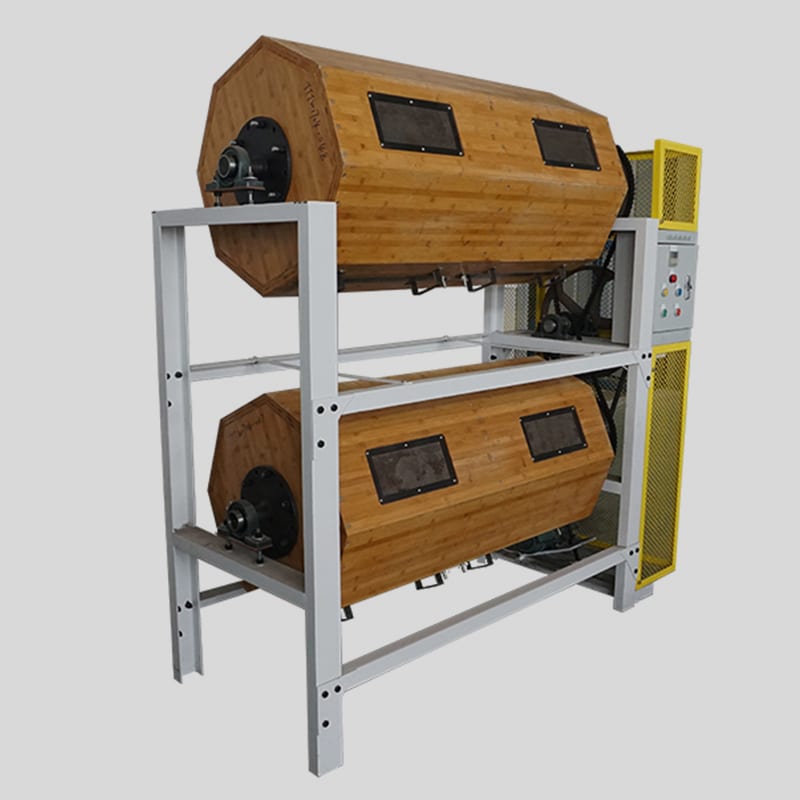
機種区分を決定づける幾何構造:装入物の入ったバレル槽。コネクティングロッドは長尺部品であり、流動を跨いだ長尺部品は研磨されることなく停止します。
長さの課題は、当社の振動バレル研磨機においてボウル型かタブ型かを決める基準と同じであり、ロッドでは他のいかなる特性よりも先に検討されます。
流動に乗らない部品向けの治具固定による代替手法は、磁気研磨機のページで解説しています。
順を追って下す4つの判断
1. 部品は流動に乗るか、それともブリッジするか?
これで機種区分が決まります:
| 装置形式 | 長尺部品の挙動 | 判定 |
|---|---|---|
| ボウル型 | マスは環状に流動;有効溝幅より長いワークは横たわり停止する | 不適(一定長以上) |
| トラフ | 直溝槽;ワークは流れを横切らず流動方向に沿って配置される | 良好 — 長尺ワーク向けの形状 |
| バレル | ワークはマスと共に移動;長尺ワークはドラム内で噛み込みや突っ張りを生じる | 不適〜中程度 |
| 治具固定 | ワークをクランプして配置 | 良好(ただし処理能力低下) |
実践的な判定基準:ワークの最長寸法をボウルの有効溝幅と比較します。ワークがその幅と同等以上ならブリッジ(突っ張り)が発生します。静止して動かないワークは、グレード、サイクル、投入量のいかなる調整でも解決できません。
誤解してはならない点:装置の容量(リットル)の問題ではありません。150 Lのボウルと150 Lのトラフは同じマス容量であっても、長さ300 mmのワークに対する挙動は完全に異なります。
2. 曲げ荷重がワークに及ぼす影響
コネクティングロッドは実働時に軸方向荷重を担うため、真直度が不可欠な要件となり、バラ積み投入はリスクとなります。
2つのメカニズム:
- 静的曲げ — ワークがメディア間に差し渡され中央部に荷重が加わる。サイクル中に細長いロッドを曲げてしまいます。
- 衝撃 — マス内でのワーク衝突。ロッド中央部への衝突は両端に対して長いレバーアームとして働きます。
導かれる対策:真直度が指定されている場合、ワークを支持する(仕切り付きトラフまたは治具)、処理を穏やかにする(低エネルギー化、メディアの緩衝作用強化)、あるいは真直度検査を事前ではなく意図的に処理後に配置する、のいずれかが必要です。
3. 両端を同等に仕上げられるか?
大端部と小端部は質量、表面積、マス内での姿勢が異なります。ルーズマスでは何らかの制御を加えない限り、均等には接触しません。
均一化する3つの方法:
- トラフ内の治具または仕切り:各ワークを同一姿勢で処理。
- バッチ分離 — 平均化を期待せず、大端部と小端部を別仕様として個別処理。
- 治具固定プロセス(ドラッグ研磨工法):ワークの向きを確率任せにせず固定。
率直な見解:ロッドの両端は、プロセスの問題である以前に設計仕様の問題です。図面に「両端を同じ外観に研磨」とある場合、均一化するプロセス設計が必要です。ボウル型研磨機で一括処理すると、両者の中間的な仕上がりに留まります。
4. どの部位にどのような表面要求があるか?
ロッドには通常、要求仕様の異なる3つの表面ゾーンがあります:
| ゾーン | 一般的な要求仕様 | プロセスへの影響 |
|---|---|---|
| 大端部内径 | 機能面 — ベアリング座面、厳格な公差 | 遊離メディア研磨の対象外。内径形状により不可 |
| 小端部内径 | 機能面 | 同上 |
| 外表面およびシャンク部 | 外観または耐疲労性 | ルーズマス研磨が作用するゾーン |
この区分は本ページで最も有用な情報です。 ロッド表面の大半は機能面であり、装入物によってボアが変化するため、ばら積み装入物との接触は不可です。したがって本工程は外面とシャンク部を処理対象とし、ボアはマスキングされるか、処理が及ばないよう仕様設定されます。
疲労強度の要点: ロッドにおいて、シャンク部の表面仕上げは単なる美観目的ではありません。より平滑な表面は、疲労亀裂の起点となるノッチ効果を低減します。これこそが外観を超えてロッドを研磨する真の理由であり、シャンク部が重要部位とされる理由です。
トラフ型は長尺部品向けのシリーズであり、当社の回転バレル研磨機ラインナップのチャンバー長は、本機が幅広ではなく細長い形状である理由を示しています。
トラフ型およびバレル型は当社製品ページにまとめて掲載されています。
寸法目安
当社はコンロッド専用機を掲載していません。長尺部品を処理するシリーズであるトラフ型の寸法目安として、当社のモデルラインナップは以下の通りです:
| 型式 | 公称容量 (L) | 寸法 L×W×H (mm) | 出力 (kW) |
|---|---|---|---|
| L1300 | 1200 | 2700×1300×1400 | 5.0 × 2 |
| L1500 | 1500 | 3340×1290×1440 | 5.5 × 2 |
| L1800 | 1800 | 2800×1700×2000 | 7.5 × 2 |
これらはカタログ値です。実ワークでご確認ください。寸法にご注意ください。槽型機は長尺機ですが、これは意図的な設計です。槽長があることで、長尺ワークが流れを横切らず流れに沿って並びます。ロッド加工において、機械全長は単なる設置面積ではなく機能寸法です。
歪みなくクランプできないワークには治具固定方式が必要な場合があり、ホイールワークのページでも逆の観点から同様のトレードオフを論じています。
湿式処理後の乾燥工程については、遠心乾燥機のページに記載されています。
遊離メディア研磨が適さないケース
ボア部。遊離メディア処理はボアの幾何形状を変化させます。ボアが軸受座である場合、研磨が及ばない仕様にするかマスキングを施します。ロッド研磨用に選定したメディアでワーク全体を処理すると、ボア精度を満たせなくなります。
厳格な真直度公差が求められるワーク。遊離メディア研磨は細長部品を曲げてしまいます。真直度公差が厳しい場合、支持具や治具が必要であり、さもなければ工法選定自体が誤りです。
両端を完全に一致させる必要があるワーク。統計的プロセスからは統計的な結果しか得られません。両端を同一にする必要がある場合は、治具固定方式を採用するか個別に加工仕様を設定する必要があります。
ロッド1本、あるいはごく少数。段取りとメディア充填のコストが大半を占め、ワーク1個あたりの採算が合いません。卓上手作業か専門職人の領域です。
コーティングや表面処理が施されたロッド。遊離メディア研磨は母材を除去するため、皮膜も削られます。表面処理面がある場合は別仕様となり、多くは「非研削」指定となります。
機械を伴う場合のメディアおよび付帯設備。ロッドでは、油穴周辺でサイズ選定ルールが逆転します。1/3ルールはメディアが進入すべき部位に適用されますが、約2〜4 mmの給油穴はメディアが進入せず跨ぐべき部位です。その1/3サイズ(約1.3 mm未満)のメディアは、量産槽型機で鍛造パーティングラインを除去する質量がなく、詰まりを防ぐサイズでもありません。噛み込んだメディアは潤滑油路を閉塞させます。そのため、使用メディアは油穴を跨ぐよう油穴より大きいサイズ(量産槽型機で12 mm以上)にするか、処理前にシリコンプラグで穴をマスキングします。シャンク部がメディアの作用範囲を決め、油穴がマスキング箇所を決定します。このクラスの機械は三相380 Vまたは415 V(50 Hz)で稼働し、1mで75〜85 dB(A)の帯域に収まり、標準構成は着金確認後25〜35日、受注生産品は45〜60日で出荷されます。
ロッドのメディア指定も必要な場合、処理重量ではなく最小形状に合わせて当社の研磨メディア製品群から選定します。
お引き合い時の提示事項
- 図面:ボア部、端面、真直度要件、および非加工面(接触不可面)を明記したもの。
- ワーク寸法:長さ、重量、シャンク径。機種シリーズを決定するため、長さが最初の確認事項となります。
- 材質および状態:鍛造鋼ロッドと鋳造ロッドでは加工挙動が異なります。
- 除去取り代:0.1mm単位の数値、および要求が外観向上か耐疲労性向上か(仕様指定が異なります)。
- 真直度およびボアの公差:遊離メディア研磨が適用可能かどうかを左右するためです。
- 生産量と製品構成:バッチあたりの本数および品番数。治具や仕切りが部品あたりのコストとなるためです。
- 後工程の内容 — ショットピーニング、コーティング、組立など — 研磨後にピーニングやコーティングを行う場合は仕様が異なるためです。
機械カタログは製品ページに掲載されており、槽型モデルとその容量を一覧でご確認いただけます。
よくある質問
コンロッドはボウル型振動研磨機で研磨できますか? 直接の研磨は適さない場合が多いです。ロッドは長尺部品であり、ボウル内ではマスが環状に流動します。流動幅を超える部品は横たわって停止し、中央部が研磨されません。長尺部品には、部品が流れに沿って配置される槽型機が適しています。
ブリッジングとは何ですか?なぜ問題になるのですか? ブリッジングとは、長尺部品が流れに乗らず流路を跨いで停止する現象です。部品が停止すると中央部は未処理のまま端部ばかり過剰研磨されます。メディア粒度や処理時間を調整しても解決せず、別形式の機械や仕切り槽を用いて配置形状を変更する必要があります。
研磨によりコンロッドが曲がることはありますか? 真直度公差が厳しく細長い部品では曲がる可能性があります。バラ積み研磨では部品がメディア間に跨がって曲げ荷重を受け、中央部への衝撃はテコのアームが長くなります。真直度が指定されている場合は治具による支持を行うか、想定で済ませず処理後に測定確認する必要があります。
内径部も研磨されますか? バラ積み研磨工程では研磨すべきではありません。マスによって内径形状が変化し、ベアリング座面の寸法公差に影響するためです。本工程は外表面とシャンク部を研磨対象とし、内径部はマスキングするか研磨材が届かない仕様にします。
ロッドの研磨は外観向上だけが目的ですか? いいえ。シャンク部の表面粗さは疲労特性に影響し、平滑な表面は亀裂の起点となる切欠き効果を低減します。これが研磨の機能的理由であり、全体ではなくシャンク部が重視される理由です。
どの機械サイズが必要ですか? 容量よりもまず長さの選定が重要です。当社の槽型モデルは長さ最大3340 mmまで対応しており、この長さによって長尺部品を流れに沿わせることが可能になります。リットル容量に合わせるのではなく、ワーク長を槽の長さに適合させてください。
Max Xu(営業)— 厦門金泰金研磨科技有限公司
厦門市海滄区新陽工業区新長路31号
info@surface-polish.com
上記の仕様値は弊社製品のカタログ定格値であり、機械の性能を示すもので特定ワークの加工結果を保証するものではありません。研磨工程は材質、取り代、要求仕上げによって決まるため、特定ワークの加工条件はテスト加工により確認・決定します。弊社は研磨装置、研磨材、コンパウンドの製造メーカーであり、受託研磨加工サービスは行っておりません。
 +86-592-2381506


 サポートされているIPv6ネットワーク
