


パイプ端面仕上げ装置:チューブのバリ取りとスラグ除去に適したバッチ式チャンバーの選定
切断された金属製チューブやパイプ材は、バンドソー、コールドソー、レーザー切断機からそのまま組み立て可能な状態で出てくることはほとんどありません。内外径のバリはOリングを傷つけ、ワイヤーハーネスに引っかかり、作業者を負傷させます。また熱切断では、流体配管内で剥がれ落ちる脆いスラグ粒が残ります。適切なパイプ端面仕上げ装置の選定は、片端専用の機械式面取り機と、1サイクルで数百個の部品をまとめてスラグ除去およびエッジR付けするバッチ式バレル・振動研磨チャンバーを区別することから始まります。
本ガイドでは、手作業のヤスリ掛けなしで切断パイプスリーブ、長尺チューブ、レーザースラグを処理する産業用パイプ端面仕上げ装置の活用方法を解説します。チャンバー用語全般については、研磨機・仕上げ機の名称一覧および振動バレル研磨をご参照ください。
切断されたパイプ・チューブ端面が組立検査で不合格になる理由
パイプの切断方法ごとに、内縁と外縁に異なる欠陥プロファイルが残ります。端面に実際に何が付着しているかを把握すれば、誤った仕上げ工程の導入を防げます。

鋸切断による内面折り返しバリ、レーザー切断による熱スラグ粒、バレル研磨による均一なエッジR付けを比較した3本のステンレスチューブ切断端面の拡大写真
内外壁に生じる鋸切断の折り返しバリ
コールドソーや砥石切断機は、延性金属をきれいにせん断するのではなく刃先の前方へ押し出すため、内径側と外径側の双方に鋭い返り(折り返しバリ)を生じます。薄い折り返しバリであっても、精密チューブ継手の密着を妨げたり、挿入時にエラストマー製シールを切り裂いたりします。両エッジの折り返しバリを均一に除去するには、外壁だけでなく内径内部にも到達する研磨メディアが必要です。
パイプスリットに残るレーザー切断スラグとドロス粒
パイプ用レーザー切断機は複雑なマイターカット、横穴、取付スリットを数秒で加工しますが、溶融酸化物の滴(スラグやドロス)が下部カーフやパイプ内壁に凝固します。柔らかい鋸バリと異なり、レーザースラグは硬く脆く、母材鋼に強固に融着しています。柔らかいプラスチックチップでレーザー切断チューブ端面のスラグ除去を試みると、メディアが硬い酸化物粒の上を滑ってしまい何時間も無駄になります。
安全性検査や塗装検査に落ちる鋭利なせん断エッジ
薄肉チューブの打ち抜きやシャーリングは、作業者の手を切るほど鋭利なエッジを残し、焼付時に粉体塗装や塗料が角部から弾かれる原因となります。大量仕上げ(マスフィニッシング)は、すべての穴と端面の鋭角を同時に滑らかで均一なエッジRへと整えます。均一なエッジ丸め処理は、組立作業者と後工程の表面コーティングの双方を守ります。
手工具が届かない内部の横穴交差バリ
油圧スリーブに横穴をドリル加工したりスリットをフライス加工したりすると、主内径の内側に鋭い抜けバリが発生します。手持ちのバリ取りナイフやベルトサンダーを持つ作業者は外縁を容易に清掃できても、内部交差部の半分を見落としがちです。バッチ式マスフィニッシングと磁気ピンチャンバーは、作業者の目視に頼らず横穴内部まで到達します。
チューブの長さと形状に合わせたパイプ端面仕上げ装置の選定
すべてのチューブが円形ボウルに収まるわけではありません。パイプ端面仕上げ装置の選定は、まず部品長さ、肉厚、そして外面が転動接触に耐えられるかどうかで決まります。
| チューブ/パイプ形状 | 推奨チャンバー構造 | メディアと作用 | 主な選定ルール |
|---|---|---|---|
| 短い切断スリーブ、カラー、継手 | 円形振動研磨機(`ZL`シリーズ)選別デッキ付き | スパイラル流動中のセラミック三角または斜切円柱メディア | 最長スリーブ長さに対してボウル溝幅を確認する |
| 長尺ストレートパイプおよび溶接チューブフレーム | 長尺角型振動トラフ(`L1300`、`L1500`、`L1800`) | 直線トラフまたは仕切り区画内の高比重セラミックメディア | 重いパイプ同士の衝突を防ぐため区画仕切り板を使用する |
| 薄肉真鍮・銅・アルミチューブ | 回転バレルまたはプラスチックコーンを用いた穏やかな振動ボウル | 樹脂結合プラスチックコーンと中性液体コンパウンド | 薄肉部が楕円変形や打痕を起こさないよう衝撃を緩和する |
| 精密ねじ込みパイプ継手および内径ボア | 精密磁気研磨機(`OBD`/`HBPG`シリーズ) | ボアおよびねじ内部で駆動される極細ステンレスピン | 精密ねじ山を丸めずに内部バリを除去するのに最適 |
| 重量級・高付加価値の切削加工パイプ端面 | 高速ドラッグフィニッシャー | 静止研磨剤ベッド内をドラッグされるクランプ式スピンドル | 重量精密端面での部品同士の打痕ゼロを保証 |
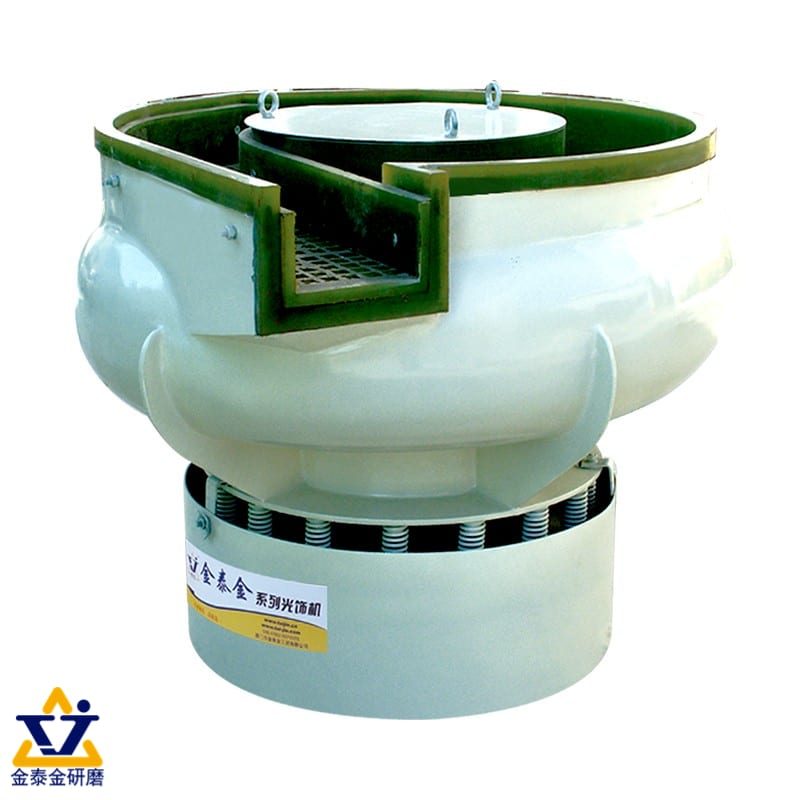
短いパイプカラー用の円形振動ボウルと、ストレートチューブ材用の長尺角型振動トラフの工場比較
短いパイプカラーや継手向けの円形振動ボウル
定尺切断された短いチューブリング、バルブスリーブ、プレス加工パイプブラケットは、当社の`ZL150`、`ZL300C`、`ZL600C`モデルのような標準的な振動仕上げ機内で自由に流動します。らせん状の流れがメディアベッド内で部品を分離したまま保持し、外径と到達可能な内径縁の双方を研磨します。内蔵の選別スクリーンにより、サイクル終了時に仕上げ済みスリーブをメディアからきれいに分離排出します。
長尺チューブやレール向けの角型振動トラフ
長尺パイプは、円形ボウルの中央ドームを曲がりきれず、詰まりや端面同士の衝突を起こします。当社の`L1300`、`L1500`、`L1800`モデルなどの長尺角型トラフは、直線状のポリウレタンライニング槽に沿って長いチューブを無理なく収容します。着脱式の区画仕切り板を追加することで、重いパイプ同士を衝突させずに並べて仕上げられます。
短いパイプの均一なエッジ丸めに適した回転バレル
短い厚肉パイプ継手に高周波振動なしで力強く静かなエッジ丸めが必要な場合、当社の回転バレル研磨機ラインのドラムが滑らかなカスケード圧力を与えます。部品が跳ねずに滑り落ちるため、回転バレルは鋼製・真鍮製継手に美しく一貫したエッジRを生み出します。落下重量で端面が潰れる恐れがあるため、大型バレルへの薄肉チューブの過積載は避けてください。
丸め加工された鋼製パイプ継手を選別スクリーンへ排出する回転バレルタンブラードラム
精密パイプアセンブリ向けの磁気式およびドラッグ式ユニット
パイプ継手が繊細な内部横穴と並んで精密な外ねじを備えている場合、遊離セラミックによる転動ではねじ山先端を傷める恐れがあります。精密磁気研磨機(`OBD-30`〜`OBD-100`または`OBD-HBPG`シリーズ)は、外ねじを鋭く保ったまま内部流路内で極細ステンレスピンを高速回転させます。互いに接触させられない重量級切削マニホールドには、高速ドラッグフィニッシャーが各部品を専用スピンドルで保持します。
レーザー切断チューブ・板金部品のスラグ除去方法
レーザー切断やプラズマ切断による熱ドロスは、金属加工において最も過酷な作業の一つです。マスフィニッシングチャンバーがどのようにスラグ除去を行うか、そしてどこで前工程の補助が必要かを知ることで、非現実的なサイクル期待を防げます。
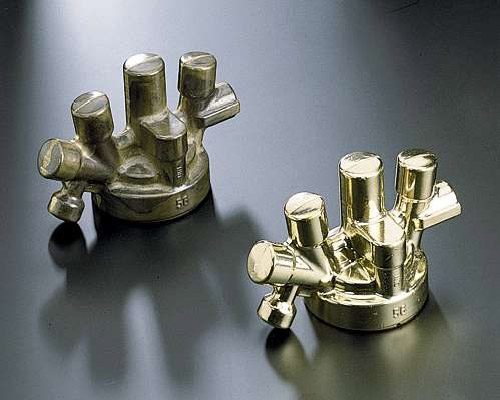
セラミック振動スラグ除去前後のレーザー切断鋼管セクション。きれいなスリット縁とバリのないカーフラインを強調
スラグ除去にセラミックおよび斜切メディアが不可欠な理由
脆いレーザースラグは、高密度で鋭利なエッジを持つ研磨メディアで繰り返し打撃されて初めて破砕・せん断されます。軽量なプラスチックコーンは硬化した酸化物粒に弾かれてしまい除去できません。当社の研磨メディアラインから高密度セラミック三角または斜切円柱を投入し、鋭いメディア先端がカーフラインに直接当たるようにします。重度のレーザースラグには、高密度切削セラミックが常にプラスチックメディアを上回ります。
酸化物・スケール除去のためのコンパウンド併用
炭素鋼やステンレスチューブでスラグ除去サイクルを回すと、真水はすぐに灰色の酸化物泥へと変わります。バリ取り用の`compound-LC10`、錆・酸化スケール除去用の`compound-MC8`、ステンレス粗削り用の`compound-JTJ20`といった専用液体コンパウンドを使用することで、セラミックの気孔を開いたまま保ち、剥離したドロスを懸濁させます。連続排水により、微細なスラグ粉がパイプ壁を傷つける前にボウル外へ洗い流されます。
重い溶接スパッタと厚いプラズマドロスへの対処
マスフィニッシング式パイプ端面仕上げ装置は、軽〜中程度のレーザードロスおよび通常の鋸バリをバッチ全体で確実に除去します。ただし、ゴルフボール状の大きな溶接スパッタや厚いプラズマドロスの張り出しは、チャンバー投入前に上流工程で機械的に叩き落としておく必要があります。巨大なスラグ塊を振動ボウルで落とそうとすると、メディア寿命を浪費し、部品の他のきれいなエッジまで過度に丸めてしまいます。
スラグ除去後のボアクリアランス確認
スラグ除去運転中にセラミック三角が摩耗すると、小さな欠け片が狭いパイプ内径やレーザー切断スリットに噛み込むことがあります。新品チップ寸法ではなく摩耗したメディア寸法を基準に、図面上の最も狭いスリットまたは内径に対して必ずメディアサイズを選定してください。狭いチューブ内径に挟まったセラミック三角を、選別デッキだけで取り除けると過信しないでください。
[DESIGN: 摩耗したセラミック三角メディアと狭いレーザー切断チューブスリットおよびパイプ内径を比較するゲージチェック]
パイプ・チューブ製造ライン向けのメディア、コンパウンド、乾燥機
パイプ端面仕上げ装置を安定稼働させるには、炭素鋼、ステンレス鋼、アルミニウム、銅など、パイプ合金に合わせて適切なメディア形状と液体薬品を組み合わせる必要があります。

切断金属パイプサンプルの横に並べた斜切セラミック円柱、樹脂結合プラスチックコーン、ステンレス磁気ピンの各種メディア
パイプ内径の奥まで届くメディア形状の選択
ストレート円柱や大径ボールはパイプの外縁のみを擦り、メディアがそのまま通り抜けられるほど内径が広くない限り、内面バリは手付かずのまま残ります。斜切円柱や鋭角セラミック三角は、開口部を塞ぐことなく多方向からボア入口へ食い込みます。大量のメディアを発注する前に、サンプル図面でメディア対ボア比を確認してください。
炭素鋼チューブをフラッシュラスト(瞬間錆)から守る
炭素鋼・軟鋼パイプ材は、湿式バリ取り後に工場空気中で濡れたまま放置すると数分で錆び始めます。防錆コンパウンド(`compound-LC10`、`compound-MC8`、または`compound-JTJ25`)を用いた湿式サイクルを回し、きれいにすすいで即座に乾燥させてください。工程間の瞬間腐食を防ぐ方法については、仕上げ後の分離・洗浄・乾燥ガイドをご覧ください。
薄肉アルミ・銅チューブの衝撃緩和
空調用銅エルボや薄肉アルミチューブなどの軟質非鉄配管は、重いセラミックメディアの下では容易に打痕や傷がつきます。軽量な樹脂結合プラスチックコーンと`compound-JTJ60`または`compound-JTS5`(薄板・繊細形状向け)に切り替え、チューブ同士がぶつからないよう十分なメディア量を確保してください。合金別のヒントはアルミニウム仕上げおよび銅合金仕上げガイドをご確認ください。
加熱遠心スピン乾燥機によるボア内部の高速乾燥
中空パイプや止まり穴継手の内部に溜まった水は、オープンラックでは排水が遅く、ミネラル輪染みや内部の錆点を残します。当社の`35`、`35A`、`70`、`70A`モデルなどの加熱遠心スピン乾燥機は、中空ボア内の残留水を遠心力で一気に振り切り、温風流で1工程で乾燥を完了させます。高速遠心乾燥は、ステンレスおよび炭素鋼パイプ部品の内部水染みを解消します。

すすぎ直後の短いパイプスリーブが満たされた加熱遠心スピン乾燥機バスケット(高速脱水準備状態)
バッチ式マスフィニッシング vs 専用パイプ端面面取り機
パイプ端面仕上げ装置を検討中の購買担当者は、振動・バレルチャンバーと回転ワイヤーブラシ機やCNCチューブ端面面取り機をよく比較します。両者は現場で明確な役割を持ち、解決するボトルネックが異なります。
| 比較項目 | マスフィニッシングチャンバー(振動/バレル/ドラッグ) | 専用チューブ端面面取り機/ワイヤーブラシ機 |
|---|---|---|
| 1サイクルあたりの処理数 | 1バッチあたり数十〜数百個の切断部品 | 1回につきパイプ片端1本ずつ |
| レーザー切断の側面スリット・横穴 | すべての側面スリットを同時にバリ取り・R付け | 開放されたパイプ端面にしか届かない |
| 壁面・外面への効果 | 外壁も均一に洗浄・平滑化 | 外壁と側面穴は未処理のまま残る |
| 実用上の最長チューブ長 | トラフまたはバレル長さに制限(最大トラフ系列 `L1800`) | 貫通チャックによりパイプ長さ無制限 |
| 作業者工数 | バッチ投入、タイマー運転、自動選別 | パイプ1本ごとの連続送りまたはクランプ |
[DESIGN: 短いスリット付きパイプのバッチ振動仕上げと、長尺ミル材の片端機械面取りを並べて比較したレイアウト図]
バッチチャンバーが片端専用機を上回るケース
工場で短いパイプスペーサー、穿孔排気スリーブ、複数の側面穴を持つレーザースリット入りチューブブラケットを切断している場合、片端面取りツールは両端に触れるだけで側面スリットはすべて鋭いまま残ります。バッチ式パイプ端面仕上げ装置なら、無人1サイクルで両端、すべての側面スリット、外面全体を同時に仕上げます。チューブの穴や切り欠きが多いほど、バッチ仕上げの投資回収が早まります。
片端面取り機や旋盤が引き続き必要なケース
急角度の溶接開先やねじ切り端面が必要な構造用パイプの定尺全長材は、専用のパイプ端面旋盤または貫通式面取り機で加工する必要があります。マスフィニッシングは鋭利なエッジをきれいに丸めるものであり、深い幾何学的な溶接開先を切削するものではありません。当社では片端パイプ面取り旋盤、手持ちアングルグラインダー、研磨ベルトサンダーは製造しておりません。
粗切断と自動バッチ仕上げの組み合わせ
大量生産のチューブ加工業者は、自動コールドソーやパイプレーザー切断機を振動ボウルまたはトラフセルと直接連携させることがよくあります。切断部品はパンチングバスケットに落ち、セラミックバリ取りとコンパウンドすすぎを経て、遠心乾燥機から溶接や塗装へ直行できる状態で排出されます。多品種セルの構成については受託加工・ジョブショップ仕上げガイドをご参照ください。
[DESIGN: 切断バスケット、振動バリ取りトラフ、すすぎ槽、遠心スピン乾燥機を結ぶ統合チューブ仕上げワークフロー]
装飾チューブにおける表面傷の予期せぬ変化を防ぐ
目に見えるステンレス製家具用チューブや研磨手すりを仕上げる際は、研磨メディアが切断エッジだけでなく外面全体も擦ることを忘れないでください。外壁に維持すべき方向性ヘアライン仕上げがすでにある場合、遊離メディアでの転動は無方向性のマット仕上げへと変化させてしまいます。事前ヘアライン加工チューブを処理する前に研削・サンディング目およびステンレス鋼仕上げをご確認ください。
パイプ端面仕上げ装置を購入する際のよくある失敗
不適切なチャンバーサイズやメディア番手を購入すると、自動化されたスラグ除去セルが手動の手直し作業場へと変わってしまいます。以下の4つの典型的な購入ミスを避けてください。
[DESIGN: 4つのパイプ仕上げ失敗例を示すトラブルシューティングボード:パイプ内径に詰まったセラミックメディア、凹んだ薄肉端面、瞬間錆した炭素鋼パイプ、未除去の重い溶接スパッタ]
ボウル溝幅に対する部品長さの無視
短いパイプカラーは円形ボウル内で滑らかに転動しますが、より長いチューブ材は外縁と内柱の間に横向きに挟まります。チューブが溝を橋渡しすると、メディアの流れが止まり部品同士が激突します。最長部品をボウル溝幅と照合して測定するか、角型トラフ(`L1300`、`L1500`、`L1800`)へステップアップしてください。
中空ボア内部でのメディア噛み込みの過小評価
パイプ内径にぎりぎり入る大型メディアや、ボア径と一致する小型メディアを発注すると、部品詰まりが確実に発生します。2個の三角チップが中空円筒内で噛み合い、後続のワッシャーやOリングをすべて塞ぐことがあります。ボアを通り抜けるほど確実に小さいメディアか、絶対に入らないほど明らかに大きいメディアを選定してください。
1回のバリ取りサイクルで鏡面光沢を期待すること
`compound-LC10`と組み合わせたセラミック三角はバリやスラグ除去カーフを強力に切削し、鏡面ではなく清潔で均一なマット面を残します。図面がステンレスや真鍮継手に明るい光沢を要求する場合は、高アルミナセラミック、スチールメディア、または`compound-JTJ50`や`compound-HM3`を用いた乾式クルミ殻/トウモロコシ芯による第2の光沢仕上げ工程を計画してください。1つの粗削りメディアチャージに、重いスラグ除去と鏡面研磨の両方を同時に求めないでください。
防錆処理と急速乾燥の省略
振動選別機から濡れたまま取り出して通い箱に一晩放置した炭素鋼パイプ継手は、翌朝番までにフラッシュラスト(瞬間錆)を起こします。初日から湿式鋼材仕上げには防錆コンパウンドと専用の加熱遠心スピン乾燥機を組み合わせてください。適切なすすぎと乾燥が、装置が生み出したばかりのエッジを保護します。
Xiamen Jin Tai Jinによるパイプ・端面仕上げラインの構築
Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.(ブランド:Jings Polish)では、1992年に工場を創業し、2002年に正式に会社を設立して以来、世界各国のお客様に200,000+セット以上の研削・研磨ソリューションを納入してきました。当社の装置およびカタログ製品群では、ISO 9001認証`00726Q01571R001`(有効期間:2026-06-03〜2029-06-02)およびCE認証`M.2023.206.C88121`(立型、8モデル)・`M.2023.206.C88120`(横型、13モデル)(2028-07-24まで有効)のもと、1件の発明特許、17件の実用新案、6件の意匠権を含む計24件の取得済み中国知的財産権に裏打ちされた21機種のプラットフォームを製造しています。
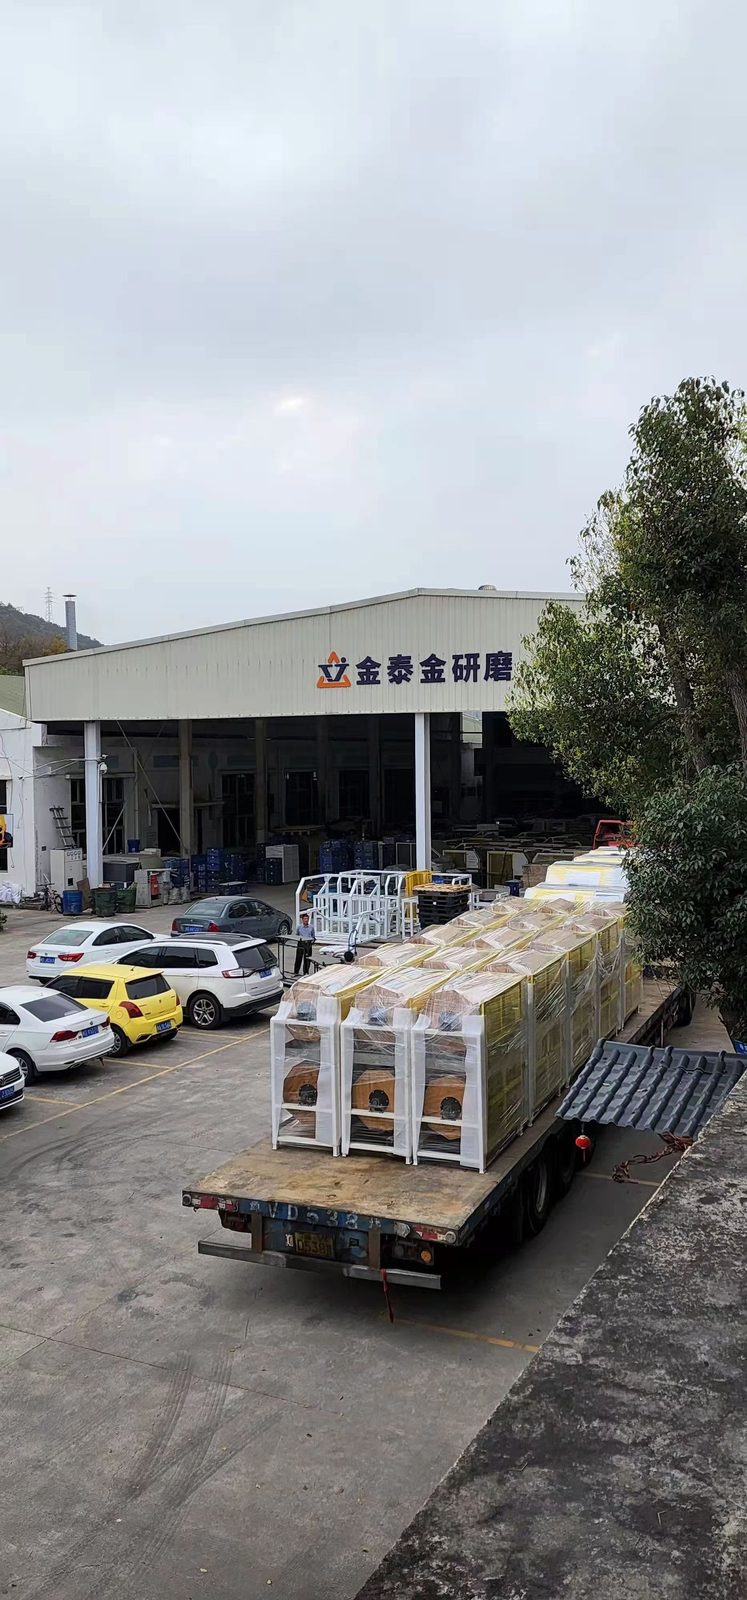
Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.の組立ベイ(長尺角型振動トラフ、選別デッキ付き円形ボウル、遠心スピン乾燥機)
自社製造する装置、メディア、コンパウンド
当社は円形振動ボウル(選別オプション付き`ZL`シリーズ)、長尺角型振動トラフ(`L1300`、`L1500`、`L1800`)、回転バレル、遠心ディスク・バレル機(`LLF120`、`LX`シリーズ)、高速ドラッグフィニッシャー、精密磁気研磨機(`OBD`・`HBPG`シリーズ)、加熱遠心スピン乾燥機(`35`、`35A`、`70`、`70A`)、メディアクリーナーを製造しています。また、セラミック、プラスチック、高アルミナ、スチール、クルミ殻、トウモロコシ芯メディアと、各種コンパウンド`HM3`、`JTJ20`、`JTJ25`、`JTJ50`、`JTJ60`、`JTS5`、`LC10`、`MC8`も自社製造しています。
当社が製造・提供しない領域の明確な境界
マスフィニッシング供給業者の選定基準に基づき、当社の事業範囲を明確に示します。当社は手持ちグラインダー、ベルトサンダー、パイプ端面面取り旋盤、布バフホイール、固形ワックスバーを製造しておりません。サンドブラスト・ショットブラスト装置やブラスト研削材も供給しておりません。電解研磨、化学研磨、めっき、不動態化、PVDコーティング、熱処理も提供しておりません。そして受託研磨やスラグ除去の賃加工サービスも運営しておりません。
標準機および特注機の納期
標準仕様のパイプ端面仕上げ装置は25〜35日の製造納期で出荷されます。特注設計の長尺トラフ、区画仕切り、特殊選別デッキの製造納期は45〜60日です。
部品写真を用いた技術評価の開始方法
ワーク現物を確認せずに無料の郵送サンプルテストを約束したり、サイクルタイムを保証したりすることはありません。代わりに、チューブ長さ、ボア径、切断バリやレーザースラグ、目標エッジ仕上がりが分かる鮮明な写真をカスタム研磨ソリューションページからお送りください。当社エンジニアが写真と図面を評価し、最適なチャンバー、メディア、コンパウンド構成をご提案します。
よくある質問
短い切断チューブに最適なパイプ端面仕上げ装置は何ですか?
短尺に切断されたパイプカラー、スペーサー、スリット入りスリーブには、選別デッキ内蔵の円形振動仕上げ機(`ZL`シリーズ)が大量バッチを均一に処理し、運転終了時に部品とメディアを自動分離します。
振動研磨機でレーザー切断されたパイプや板金のエッジをスラグ除去できますか?
はい。高密度セラミック三角または斜切円柱とバリ取り・スケール除去コンパウンド(`LC10`または`MC8`)を組み合わせることで、一般的なレーザードロスや鋭利なカーフバリをバッチ単位で除去できます。ただし、重い溶接スパッタや厚いプラズマ塊は投入前に機械的に除去しておく必要があります。
長尺パイプをボウル内で詰まらせずに仕上げるにはどうすればよいですか?
円形ボウルから長尺角型振動トラフ(`L1300`、`L1500`、または`L1800`)へ切り替えてください。角型トラフは長いチューブを槽に沿って整列させたまま保持し、着脱式仕切り板が重いパイプ同士の衝突を防ぎます。
転動メディアがパイプボア内部に詰まるのを防ぐにはどうすればよいですか?
新品チップサイズではなく摩耗したメディア寸法を基準に、図面上の最小内径と側面スリット幅を確認してください。ボアをスムーズに通り抜けるほど小さいメディア、または絶対に入らないほど大きいメディアを選定します。
マスフィニッシングでパイプ内部の横穴バリは除去できますか?
はい、メディアまたは磁気ピンがボア内部に進入できれば除去可能です。セラミックチップが入らない小径精密ボアや内ねじには、精密磁気研磨機が外ねじを丸めることなく極細ステンレスピンを直接横穴内部へ送り込みます。
チューブ仕上げの見積りを依頼する前にどのような情報を送るべきですか?
切断パイプ端面やレーザースラグの鮮明な写真、チューブ全長、外径・内径、肉厚、合金種別、1日あたりのバッチ数量をお送りください。当社エンジニアが見積り前に写真と図面から初期の装置・メディア推奨案をご案内できます。
[DESIGN: 切断パイプ端面の拡大写真、ボア寸法、バッチ数量メモを示す注釈付き購買問い合わせチェックリスト]
 +86-592-2381506


 サポートされているIPv6ネットワーク
