


パースペックス研磨コンパウンド:透明度が必須要件、残留物は欠陥
パースペックス(地域や流通によりアクリル、PMMA、有機ガラスとも呼ばれる)は、金属とは全く異なる基準でコンパウンドが評価される素材です。
金属研磨ではコンパウンドは研磨材を補助した後に洗い流され、わずかな残留物も拭き取れば済む軽微な問題です。しかしパースペックスでは、残留物自体が欠陥となります。透明部品は透かして検査されるため、表面や傷、微細クラックの残留物はすべて欠陥と見なされます。表面粗さ測定値が規格通りであっても、完全に除去できないコンパウンドは不合格です。
この基準の逆転こそが、本ページの主眼です。
透明部品の湿式プロセスを行う機械は他用途と同系統ですが、当社の振動バレル研磨機では、軟質表面を傷つけないライニングを備えた槽形状を網羅しています。
小型透明部品用のバレル形状については、当社の回転バレル研磨機シリーズで解説しています。
なぜ透明性がすべての判断を変えるのか
透明性がもたらす4つの影響
ワークが透明であることにより、次の4つの影響が生じます:
1. 合否基準は粗さではなく透明度です。 粗さの値は表面テクスチャを示すだけで、均一に光を透過するかは表せません。粗さ目標を達成していても曇りがあれば不良品(スクラップ)です。規定の照明下で限度見本と目視比較して合否を判定します。
2. 残留物は汚れではなく欠陥です。 傷やツールマーク、微細クラックに残ったコンパウンドは、輝線や白濁した筋として現れます。鋼では単なる手間に過ぎないすすぎ工程が、パースペックスではコンパウンド選定の決定要素となる理由です。
3. 熱による影響は不可逆です。 パースペックスは金属許容温度よりはるかに低温で軟化し、ストレスクレーズが発生します。加熱状態での使用や摩擦熱を発生させるサイクルは、傷をつけるだけでなく材料を変質させます。その箇所の材質自体が変化するため、研磨で修復することはできません。
4. 傷を埋めることはできません。 研磨は材料を除去する加工であり、埋めることはできません。透明部品では研磨代より深い傷はそのまま見え続けます。傷の背景を覆い隠すものが何もないためです。
遵守すべき順序: 発熱の抑制 → 新規傷の防止 → 必要最小限の除去 → 完全なすすぎ。コンパウンドはこれら4点すべてを満たす必要があり、3つ目しか満たせないものは不適格です。
メディア選定は化学的要因とは別個の判断です。軟質透明部品に適したメディア材質と粒度は当社のプラスチックメディアシリーズで決定されますが、メディア自体が表面を傷つける場合、コンパウンドで修正することはできません。
湿式工程後の乾燥工程については遠心乾燥機のページで解説していますが、透明部品ではこの工程がブルーム(白化)発生の有無を決定づけます。
パースペックス用コンパウンドの必須要件
| 要件 | 未達時の不具合 |
|---|---|
| 装入物の発熱を防ぐ十分な潤滑性 | 不可逆的なストレスクレーズ、白化、変形 |
| 穏やかで段階的な切削性 | 次工程で取りきれない深い傷、すりガラス状の表面 |
| 傷に一切残さない完全なすすぎ性 | 乾燥後に発生する白濁線やブルーム(白化) |
| ポリマーを侵さないこと | エッチング、白濁曇り、表面化学特性の変化 |
| 透明部品から一度のすすぎで落ちること | 拭き取りが必要な残留物(軟質表面の拭き取りは傷の原因になります) |
コンパウンドの各要件解説
4行目の項目はプラスチック特有のものです。 金属用コンパウンドはPMMAに対してアルカリ性が強すぎるか攻撃性が高すぎることが多く、傷ではなく曇りとして不具合が生じます。研磨の問題に見えますが、実際は化学的な問題です。
乾式工法はすすぎが不要であり、使用する研磨材装入物についてはコンパウンドではなく乾式研磨メディアシリーズで取り扱っています。
湿式か乾式か:最初に下すべき判断
パースペックスにおいて、湿式か乾式かの選択は嗜好ではなく、必要なコンパウンドの仕様を決定づけます。
乾式プロセス(クルミ殻、コーンコブ、乾式プラスチックメディア)は、すすぎの問題を完全に回避できます。傷に残留物を閉じ込める水がなく、ブルームのリスクも極めて低いため、透明部品の最終光沢仕上げにおける標準的な選択肢です。
湿式プロセスは切削が早く細部まで行き届きますが、透明部品で欠陥が目立つ箇所に水とコンパウンドを残します。パースペックスの湿式プロセスには、金属加工ラインの流用ではなく、透明部品専用に設計されたすすぎと乾燥が必要です。
処理時間の目安から工程段階を把握できます。 流動メディア研磨において、軽度のエッジ処理やバリ取り工程は約10〜20分、光沢仕上げ工程は2〜8時間です。透明部品では、長時間の湿式光沢工程こそがブルームのリスクを高めます。残留物を運び込む水が存在しない乾式プロセスを最終工程に採用する実務上の理由はここにあります。
実務上の鉄則: ワークに液だまりとなる傷や形状がある場合は最終工程に乾式を推奨します。切削取り代が必要な場合は「湿式切削→乾式最終仕上げ」が一般的な工順です。
残留物の実際の見え方:なぜ発見が困難なのか
3種類の不具合外観
3種類の不良外観とそれぞれ異なる原因:
| 外観症状 | 主な原因 |
|---|---|
| ワーク全体の均一な白濁 | コンパウンド成分による樹脂侵食、またはPMMAに対してメディアが粗すぎる |
| 乾燥後に現れる曇り・白化 | キズや微細クラックの残留物が表面に乾燥固着 |
| 光沢のある筋や線 | コンパウンド残留物で埋まったキズ(後に再発) |
| 局所的な白化・クレージング | 熱影響:過熱または乾きすぎのサイクルによる応力クレージング |
一見似ていますが4つとも原因が異なります。そのため白濁したアクリル部品の初期診断は「コンパウンド交換」ではなく「4つのうちどれに該当するか」、次いで「工程終了時に濡れていたか乾いていたか」となります。
艶消し仕上げには異なる消耗材と工程が必要であり、研磨とバフ研磨の比較で両工程に互換性がない理由を説明しています。
各工程に対応する研磨機シリーズは製品ページに掲載しています。
本コンパウンドが効果を発揮しないケース
コンパウンドでは修復不能なケース
ワークが熱でクレージングを起こしている場合。素材に応力クレージングが発生すると、修復できるコンパウンドはありません。対策は前工程で行います:エネルギー低減、サイクル短縮、潤滑改善、または別工程への変更です。
研磨工程の取り代を超える深いキズがある場合。透明部品は表面テクスチャでキズを隠せません。キズがその工程の除去代より深い場合、粗研磨工程に戻すか、不良廃棄する必要があります。
樹脂材質が異なる場合。アクリル、ポリカーボネート、ポリスチレン、アセテートは同一コンパウンドでも挙動が異なります。特にポリカーボネートは特定の化学成分や応力に敏感です。特定素材向けのコンパウンドが他素材にそのまま適合することはありません。
組み立て品またはインサート付き部品の場合。組み立て品の湿式処理やすすぎでは接合部に液が滞留し、拭き取れない箇所に残留物が生じます。
艶消しまたはシボ加工が求められる場合。研磨コンパウンドは透明度を出すためのものです。意図的な艶消し面には異なる仕様と消耗材が必要です。
実際の供給製品
供給製品
当社は透明樹脂用コンパウンドおよび研磨液を製造し、実稼働規模で供給しています。ラインナップのアセテート用研磨液は20 kgバレルで出荷され、サンプルのラボテストではなく実機を稼働させる現場向けの荷姿です。
当社が非公開としているのは配合処方です。pH、濃度、添加剤構成はポリマーと工程によって決まるため、汎用的な数値を提示するのではなくワークやサンプルに合わせて選定します。樹脂種類や工程を確認せずにアクリル用コンパウンドの「番手」を提示する業者は、適切な仕様ではなく単なる数字を伝えているにすぎません。
選定で重要な確認事項:樹脂の種類、湿式か乾式か、最終的な表面要求。この3点への回答で製品が決まり、見積りの起点となるべき質問です。
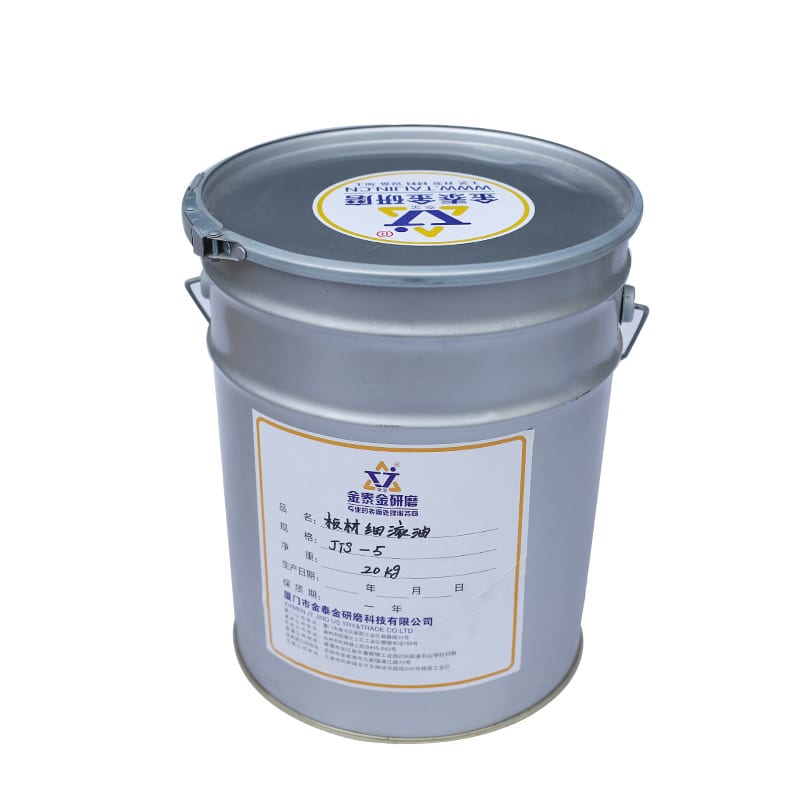
透明樹脂用コンパウンドの実際の出荷形態:ボトルのツヤ出し剤ではなく、20 kgドラム缶の高品位シート圧延油。この荷姿はサンプルのラボテスト用ではなく実機稼働現場の実用単位であり、通常の購入形態です。粗さ数値ではなく素材の透過および表面全域で評価します。上記4つの不良外観と照合してください。均一な曇りは化学的作用、乾燥後の白化はキズ内の残留物、局所的な白化は熱が原因です。3つの異なる原因に対して外観症状は1つであり、コンパウンドで解決できるのはそのうち1つだけです。
同一荷姿の光沢仕上げグレード:20 kgドラム缶入り研磨コンパウンド。透明部品では光沢工程で残留物が目立ちやすくなるため、コンパウンドは研磨除去力ではなく残留物の少なさを基準に選定されます。
ワークがアクリル板ではなくアセテートフレームの場合、同系素材の購入についてはアセテートおよびプレキシガラス用コンパウンドのページに記載しています。
お問い合わせ時の必要事項
お問い合わせ時の必要事項
- 樹脂の正式名称 — アクリル(PMMA)、ポリカーボネート、ポリスチレン、アセテート。これらに互換性はありません。
- 湿式または乾式、および使用する研磨機シリーズ。コンパウンドは素材単体だけでなく加工工程に合わせて選定するためです。
- 除去する欠陥:曇り、キズ、エッジのバリ、切削痕。対象ごとに必要な研削力が異なります。
- 目標透明度とその判定方法 — 規定光源下での限度見本は、粗さ数値以上の指標となります。
- 液溜まりとなる形状:刻印部、小穴、組み立て接合部。これらではすすぎ性が決定要因となります。
- 遊動メディア投入時のメディア寸法。メディアサイズは最小部位の約3分の1以下にする必要があり、フレームでは約1.2〜1.4 mmのネジ穴がそれに該当します。この数値からセラミックメディアは細粒であっても完全に除外されます。比重1.18 g/cm³のアセテートに対し比重2.6〜3.0 g/cm³のセラミックは透明部品をチッピングさせ曇らせる上、3〜10 mmでは穴径の7〜25倍にも達します。アクリルやアセテートでは挟まらず通過できる寸法のプラスチックコーン、クルミ殻、ウッドペグ等の軟質メディアを投入し、微細仕上げはメディアではなくコンパウンドが担います。
- 機械導入時の設置環境:三相380 Vまたは415 V(50 Hz)、1m位置で75〜85 dB(A)の騒音レベル域、着金確認後25〜35日で出荷可能な標準構成。
- 後工程 — 印刷、コーティング、組立、または梱包。現時点で見えない残留物が、コーティング下で白化する恐れがあります。
本工程で使用する消耗品は、当社の消耗品ラインナップに記載されています。
よくあるご質問
パースペックスとは何ですか?アクリルと同じですか? はい。パースペックスはアクリル(PMMA)の商標名です。同素材はアクリル、プレキシガラス、有机玻璃としても販売されています。ポリカーボネート、ポリスチレン、アセテートとは異なるポリマーであり、実際に加工する素材に応じたコンパウンドの指定が必要です。
なぜパースペックス部品が白く曇るのですか? 4つの原因が考えられ、変更を加える前に切り分ける必要があります。コンパウンドの化学成分によるポリマー侵食(均一な曇り)、キズに入り込んだ残留物の表面への乾燥(乾燥後の白化)、PMMAに対して粗すぎるメディア(フロスティング)、または熱(局所的なクレイジング)です。コンパウンドの選定に関わるのは化学成分と切削力のみです。
金属用研磨コンパウンドをパースペックスに使用できますか? 安全には使用できません。金属用コンパウンドはアルカリ性が強すぎるか、アクリルに対する攻撃性が高すぎることが多く、キズではなく白い曇りとして不具合が現れます。一見研磨の問題に見えますが、化学的な問題です。
パースペックスには湿式と乾式のどちらが適していますか? 乾式は残留物の問題を完全に回避できるため、透明部品の最終仕上げには通常こちらが選ばれます。湿式は切削速度が速く細部まで行き届きますが、透明部品に適した洗浄と乾燥が必要です。湿式で切削した後に乾式で最終仕上げを行うのが一般的な工程です。
コンパウンドにキズ防止効果はありますか? ありません。コンパウンドの役割は潤滑、切削、洗浄です。研磨後のキズは、取り切れなかったキズか、ハンドリング時に発生したキズのいずれかです。柔らかい透明部品では、その大半がハンドリング時に発生します。
コンパウンドの荷姿(包装単位)は? 当社のアセテート用研磨液は20 kgドラム単位で出荷されます。包装単位は最小発注数量ではなく実用作業単位であり、仕様はお客様のワークおよびサンプルに合わせて設定されます。
Max Xu、営業担当 — 厦門金泰金研磨技術有限公司
厦門市海滄区新陽工業区新昌路31号
info@surface-polish.com
本記事は透明プラスチック用コンパウンドの選定方法を説明するものであり、特定部品で達成可能な結果を保証するものではなく、配合の公開も行っておりません。研磨仕上げ工程は材質、取り代、要求される仕上がりによって決まるため、特定部品用のコンパウンドはその部品の実機テストによって確定されます。当社は研磨装置およびそこで使用するメディアやコンパウンドを製造しており、受託研磨加工サービスは提供しておりません。
 +86-592-2381506


 サポートされているIPv6ネットワーク
