


生産現場における鋼材の黒皮(ミルスケール):炭素鋼・軟鋼バッチからの酸化スケール除去
熱間圧延の炭素鋼および軟鋼ブラケット、プレス板材、鍛造金具は、鋼材の黒皮(ミルスケール)と呼ばれる黒く脆い皮膜に覆われた状態で仕上げ工程に届きます。黒皮を残したままにすると、粉体塗装の下で剥離したり、溶接部の気孔不良を引き起こしたり、塗膜下に水分を閉じ込めて錆を加速させたりします。大型の構造用形鋼にはサンドブラストキャビネットや酸洗槽が対応しますが、バッチ式バレル研磨(マスフィニッシング)は中小型の加工部品から鋼材の黒皮をきれいに除去し、同じサイクル内で鋭利な切断エッジのR付けまで同時に行います。
本ガイドでは、振動バレル研磨機、回転バレル研磨機、高密度セラミックメディア、および `compound-MC8` を用いて、炭素鋼および軟鋼バッチの鋼材の黒皮を剥離する方法と、厚い構造用スケールに対して前工程でのブラストや酸洗が必要となる境界を解説します。機種の呼称については、バレル研磨機の名称および振動バレル研磨をご参照ください。
鋼材の黒皮の正体と、塗装・コーティングが剥離する理由
黒皮は一般的な赤錆(オレンジ色の錆)ではありません。圧延工場で高温の鋼材が大気中で冷却される際に形成される、硬く層状の酸化鉄皮膜です。
黒く無傷の黒皮が残る熱間圧延軟鋼ブラケット、一部剥離して下地錆が出たスケール、およびマスフィニッシングで清浄になった地金の拡大比較
下地の軟鋼よりも硬い層状酸化鉄
黒皮は延性のある金属ではなくセラミック状の酸化皮膜であるため、下地の軟鋼母材よりも硬く脆い性質を持ちます。軟質プラスチックメディアやワイヤーブラシでは、黒皮の表面だけを磨いて一見黒光りする光沢を出してしまうことが多く、実際には剥離できません。鋼材の黒皮除去には、穏やかな研磨チップではなく、高密度セラミックメディアと活性なスケール剥離コンパウンドが必要です。
黒皮の上から塗装や粉体塗装を行うと剥がれる理由
黒皮は熱サイクル下で炭素鋼と異なる膨張・収縮を示し、微細な亀裂から酸化層の下へ水分が侵入します。焼付炉から出た直後は粉体塗膜が滑らかに見えても、数か月後に黒皮ごとシート状に剥がれ落ち、塗装も一緒に剥離します。塗装仕様では、プライマーや粉体塗料を塗布する前にスケールを完全に除去した地金状態が求められます。
レーザー切断した炭素鋼は黒皮とエッジのドロスが複合する
熱間圧延の炭素鋼板をレーザー切断する場合、工場は2つの課題に同時に直面します。すなわち、黒皮に覆われた平面部と、脆い熱ドロスが付着した切断面エッジです。高密度セラミックメディアによるマスフィニッシングは両方を同時に解決し、平面のスケールを剥離しながらエッジのドロスを落とし、鋭い角にR付けを行います。脱スケールとエッジR付けを1回の振動バッチに統合することで、ハンドリング工程を半減できます。
磁気バレル研磨機で炭素鋼を処理できない理由
オーステナイト系ステンレス鋼や真鍮とは異なり、炭素鋼および軟鋼は強い強磁性体です。軟鋼ブラケットを磁気バレル槽に投入すると、すべての部品が回転するマグネットプレートに平らに吸着して槽底を傷つけ、ステンレスピンの流動を止めてしまいます。炭素鋼と軟鋼は必ず振動バレル、回転バレル、または遠心バレル機へ振り分け、磁気研磨機には絶対に投入しないでください。
鋼材の黒皮を除去する4つのバッチ処理ルート
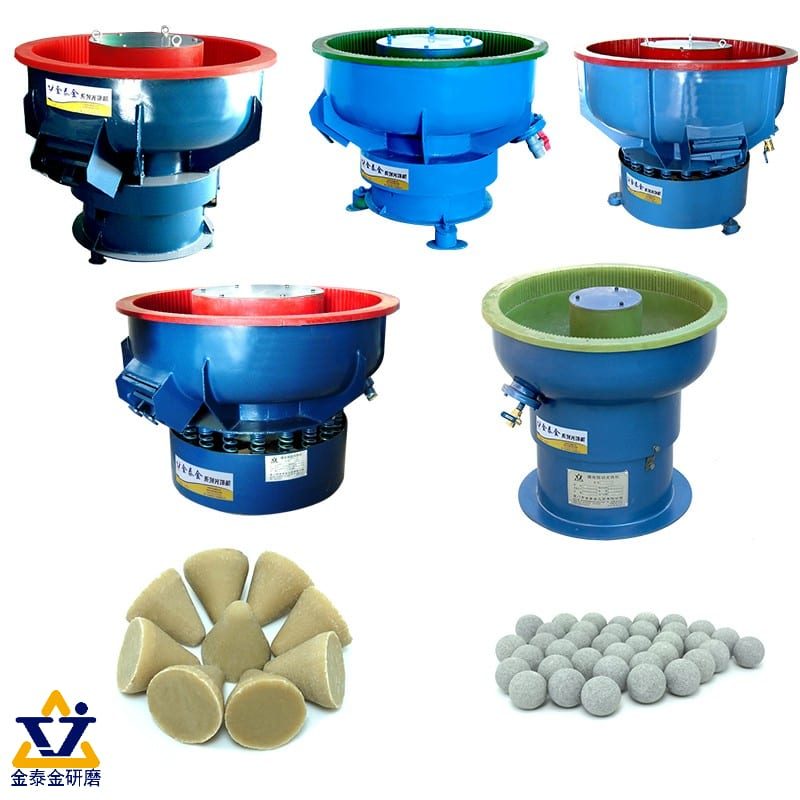
当社の研磨機ラインナップでは、4種類の機械式マスフィニッシング槽が切断・プレス・鍛造部品の鋼材の黒皮を除去します。
| 装置タイプ | メディア&コンパウンドの作用 | 最適な炭素鋼・軟鋼部品 | 主な運用上の利点 |
|---|---|---|---|
| 振動バレル/長槽(`ZL` & `L` シリーズ) | 連続的な螺旋状セラミック衝撃 + `compound-MC8` | プレスブラケット、レーザー切断板、鍛造継手 | 開放型で目視確認が容易;分離スクリーン内蔵 |
| 回転バレル研磨機 | 高密度セラミックメディアによる重荷重カスケード摺動 | 肉厚鍛造品、締結部品、重量金具 | 静音・高圧タンブリングで均一なエッジR付けが可能 |
| 遠心バレル/遠心ディスク(`LX` / `LLF`) | 密閉ドラム内での倍増G力によるセラミック研削 | 厚い黒皮の小型鋳造品、チェーンリンク、小型歯車 | 頑固な脱スケール工程のサイクル時間を大幅に短縮 |
| 高速ドラッグフィニッシャー | クランプ固定した部品を高密度セラミックメディア中へ引き回し | 重量機械加工シャフト、歯車、精密鍛造品 | 高付加価値鋼材で部品同士の衝突ゼロ |
鋼材脱スケール用4機種ラインナップ:セパレーター付き円形振動バレル、長尺角型トラフ、重量用回転バレル、および遠心バレル機
プレスおよびレーザー切断ブラケット向けの円形振動バレル
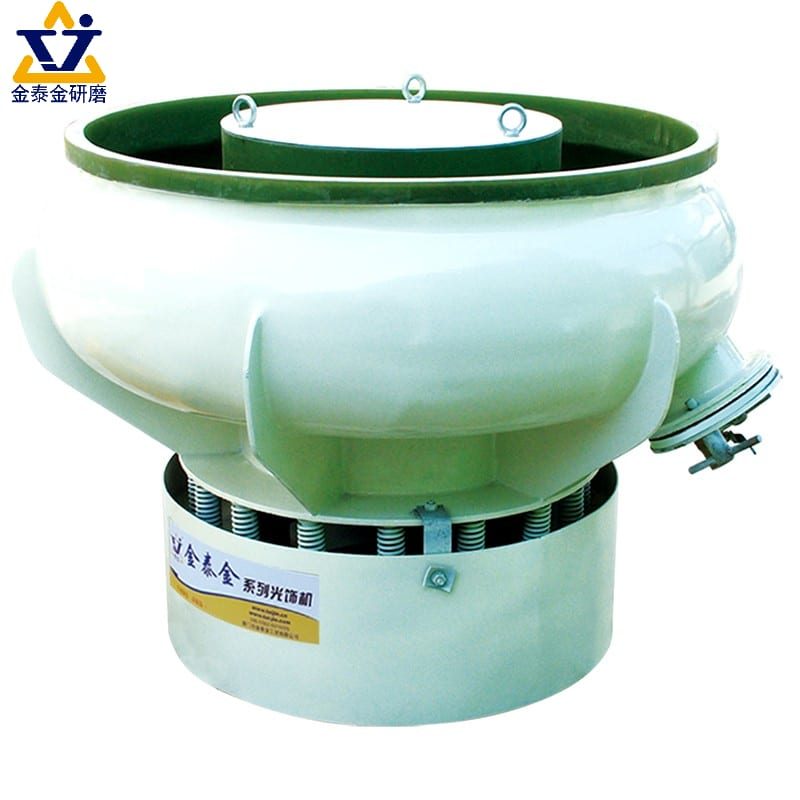
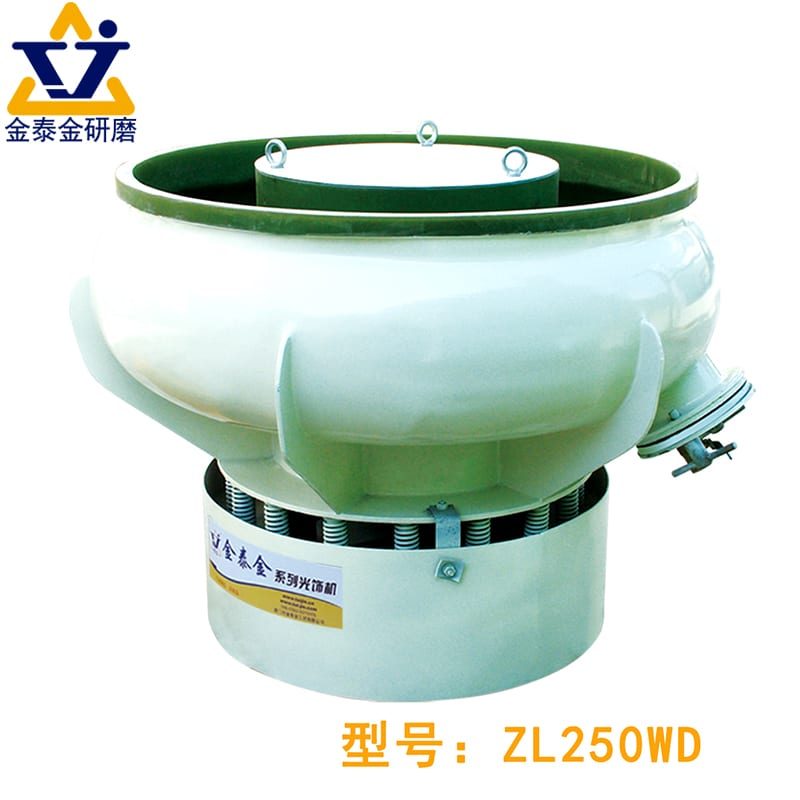
振動バレル研磨機(`ZL`シリーズ)は、熱間圧延の軟鋼ブラケットをセラミック三角石の流動層内で互いに分離した状態に保ちつつ、剥離した酸化鉄をドレンから連続的に洗い流します。分離デッキ内蔵モデル(`ZL100C`、`ZL200C`、`ZL300C`、`ZL600C`、`ZL900C`)は、サイクル終了時に清浄な鋼部品とメディアを自動で選別します。連続的なコンパウンド洗浄により、黒色酸化スラッジが露出したばかりの地金を汚すのを防ぎます。
棒材・チャンネル材向けの長尺角型トラフ
細長い炭素鋼ストラップ、溶接構造物、チャンネルブラケットは円形槽内で引っかかります。当社の `L1300`、`L1500`、`L1800` などの長尺角型トラフは、長尺部品を槽に沿ってまっすぐ保持し、着脱式仕切り板によって重い鋼棒同士の衝突を防ぎます。仕切り付きトラフは、強力な脱スケール中でも平面部を深い打痕から保護します。
着脱式ポリウレタン仕切り板を装着し、熱間圧延炭素鋼バーを処理する長尺角型振動トラフ
重量鍛造品および締結部品向けの回転バレル
厚肉の熱間鍛造炭素鋼ナット、シャックル、または重量ブラケットに強固な黒皮が付着している場合、当社の回転バレル研磨機ラインのドラムは大きな振動音を立てずに重いカスケード圧力を加えます。部品が深いセラミックチップ層の下を滑り落ちるため、回転ドラムは脆いスケールをきれいに破砕します。重量鍛造品が繊細なねじ山を潰さないよう、1バッチあたりの部品投入重量を確認してください。
頑固でコンパクトなスケール向けの遠心ユニット
小型の軟鋼プレス品や精密鍛造リンクは、標準的な振動槽では自重が足りず黒皮を素早く砕けないことがあります。遠心ディスク(`LLF120`)および遠心バレル機はコンパクトな槽内でメディアの実効研削力を倍増させ、密着したスケールを急速に剥離します。遠心作用により小型金具を均一に混合しながら硬いスケールを素早く切削できます。
マスフィニッシング対サンドブラストおよび酸洗
鋼材の黒皮を扱う工場では、セラミックによる振動脱スケールと研削材ブラストや化学酸洗がよく比較されます。各手法は部品サイズと後工程の要求に応じて適材適所が異なります。
| 比較項目 | バッチ式マスフィニッシング(セラミック + `MC8`) | サンドブラスト/ショットブラストキャビネット | 化学酸洗 |
|---|---|---|---|
| エッジR付け・バリ取り | スケール除去と鋭利な切断エッジのR付けを同時に実施 | 表面を均一に粗面化;レーザー切断エッジの鋭さは残る | 酸化物を化学的に溶解;機械的バリは除去しない |
| 表面性状 | 滑らかで均一なマット調の地金鋼 | 重防食塗装向けの粗いアンカープロファイル | 十分な中和処理が必要なマットエッチング面 |
| 部品サイズ上限 | `ZL` / `L` / バレル槽内に収まる中小型バッチ | 大型構造用ビーム、フレーム、溶接構造物 | 長尺パイプや鋼板束向けの大型槽 |
| 当社の供給範囲 | 研磨機槽、セラミックメディア、および `MC8` コンパウンドを製造 | 供給対象外 — ブラスト装置や投射材は販売していません | 供給対象外 — 酸洗ラインは販売していません |
[DESIGN: 粗くエッチングされたサンドブラスト面と、マスフィニッシングでエッジR付けされた滑らかな地金炭素鋼を示す鋼製ブラケットの左右比較]
加工部品においてマスフィニッシングがサンドブラストに勝る場面
レーザー切断した炭素鋼ブラケット、プレスガセット、機械加工した軟鋼継手では、サンドブラストは黒皮を落とせてもカミソリのように鋭いバリが残り、十分にエアブローしないと投射材が食い込みます。マスフィニッシングは1回の無人バッチで鋼材の黒皮を剥離し、すべての鋭利なエッジを落とします。1台の槽で中小型鋼製金具のバリ取りと脱スケール工程を統合できます。
大型構造用鋼でブラストや酸洗が依然として必要な場面
大型のI形鋼、溶接機械フレーム、圧延鋼板の定尺板は振動トラフや回転バレルには収まりません。同様に、厚板上の極めて厚く膨れた圧延スケールは、加工前にショットブラストや酸洗で処理する方が迅速です。当社はサンドブラストやショットブラスト装置を製造せず、ブラスト用研削材(ガラスビーズ、ガーネット、ばら研削材)を供給せず、化学酸洗ラインも運用していません。
高強度炭素鋼における水素脆化の回避
酸洗浴は、焼入れ鋼や高炭素鋼のスプリングおよび締結部品に水素脆化を引き起こす可能性があり、その場合は後工程でのベーキングが必要になります。セラミックメディアと中性〜弱アルカリ性液体コンパウンドを用いた機械的マスフィニッシングは、強い酸への浸漬なしにスケールと錆を除去します。機械的脱スケールにより、ばね鋼における酸洗浴での脆化リスクを排除できます。
誠実な対応範囲:めっき、不動態化、熱処理は非対応
鋼材の黒皮を剥離した後の炭素鋼および軟鋼は、塗装、粉体塗装、または外注のめっき業者による表面処理に適した清浄で化学的に活性な鉄地金となります。当社はめっき、アルマイト処理、不動態化、PVDコーティング、クリアコート封孔、熱処理を提供しておらず、受託加工工場(ジョブショップ)も運営していません。
メディア、`compound-MC8`、および防錆サポート
鋼材の黒皮の剥離は消耗品への負荷が高い作業です。当社の研削メディアラインナップから適切なセラミック基材と活性液体コンパウンドを選ぶことで、荷を錆びさせずに高い切削力を維持できます。

Jings Polish 液体コンパウンドドラム `MC8`、`LC10`、`JTJ25` の横に並べた重切削セラミック三角石および斜めカット円柱石
スケールを破砕する高密度セラミックおよび酸化物メディア
軟質の樹脂ボンドプラスチックメディアは、硬い鋼材の黒皮の上で跳ね返るだけで酸化皮膜を砕けません。鉄系研削向けに設計された高密度の切削用セラミック三角石または斜めカット円柱石を投入し、鋭いメディアエッジで脆いスケールを破砕・せん断してください。摩耗したチップが絶対に挟まらないよう、鋼製ブラケットの最小スリットや穴径に合わせてセラミックチップのサイズを選定してください。
`compound-MC8` と `compound-LC10` が鋼材脱スケールの主力となる理由
真水だけでは炭素鋼が数分でオレンジ色のフラッシュラスト(瞬間錆)を起こし、黒色酸化スラッジがメディアの気孔に詰まります。セラミックメディアには `compound-MC8`(錆および酸化スケール除去専用配合)または `compound-LC10`(重バリ取り補助)を組み合わせ、一般金属平滑化には `compound-JTJ25` を併用してください。当社は湿式メディアシステム用の液体コンパウンドを供給していますが、特注の化学洗浄処方の設計は一切行いません。
黒色酸化スラッジを洗い流す連続給水フロー
剥離された黒皮は細かく研磨性の高い黒色酸化鉄シルトへと砕けます。このシルトが密閉槽内に滞留すると、部品とセラミックチップの両方に塗装密着性を阻害する暗灰色の汚れが付着します。剥離したスケールが槽外へ連続的に排出されるよう、新鮮なコンパウンド水の供給を保ち、ドレンを詰まらせないでください。
振動槽内のセラミック三角石から暗色の酸化鉄シルトを洗い流す清浄なコンパウンド排水スクリーン
塗装や保管前の清浄な地金鋼のコンディショニング
スケールが取れると、露出した軟鋼は湿った空気中で急速に酸化します。清浄な防錆水または希薄コンパウンド液で速やかにすすぎ、直ちに乾燥させてください。濡れた脱スケール後の鋼材を開放トレイに放置してはなりません。適切なセル配置については、仕上げ後の分離洗浄・乾燥ガイドをご参照ください。
鋼材の黒皮を除去するステップバイステップの手順
この4段階の手順に従って鋼材の黒皮をきれいに剥離し、明るく塗装準備の整った炭素鋼および軟鋼バッチに仕上げてください。
[DESIGN: 軟鋼脱スケールの4段階シーケンス:黒皮付きレーザー切断生板、湿式セラミック + MC8 切削、清浄すすぎ、および乾燥した地金鋼ブラケット]
ステップ 1:油分の多い板材の脱脂と大きな溶接スパッタの除去
熱間圧延鋼には圧延防錆油や切削油が付着していることが多く、溶接部品には大きなスパッタ粒が付いています。油分は即座にセラミックチップを覆って切削を止め、大きなスパッタはメディア寿命を浪費します。槽への投入前に油分の多い荷を脱脂し、大きな溶接粒を叩き落としてください(研削目とサンディング痕で解説している手順と同様です)。
ステップ 2:`compound-MC8` を用いた地金露出までのセラミック切削
重い鋼板同士が打痕を作らないよう十分なセラミックメディアのクッションとともに部品を投入し、清浄な水とともに `compound-MC8` を連続供給します。鋼材の黒皮の黒い斑点がすべて消え、均一な明るい灰色の地金になるまで運転してください。流動の弱いポケット部にはスケールが最も長く残るため、奥まった角やレーザー切断面を詳しく点検してください。
ステップ 3:清浄すすぎと高速遠心スピン乾燥
分離スクリーン経由で部品を排出し、直ちにすすいで浮遊酸化シルトを洗い流し、そのまま熱風遠心スピンドライヤー(`35`、`35A`、`70`、または `70A` モデル)へ移します。高速回転によりボルト穴から水分を飛ばし、温風がオレンジ色のフラッシュラスト発生前に地金鋼を乾燥させます。濡れた脱スケール後の炭素鋼を工場ラックで自然乾燥させないでください。

セラミック脱スケール直後に明るく乾燥した無錆の軟鋼ブラケットを排出する熱風遠心スピンドライヤーのバスケット
ステップ 4:乾燥保管または直ちの塗装工程引き渡し
脱スケール直後の炭素鋼には自然な防食バリアが一切ありません。スピン乾燥したバッチは直ちに粉体塗装、塗装、または乾燥密封梱包へ回すか、滑らかな乾式光沢が必要な場合は当社の乾式仕上げメディアラインナップのクルミ殻またはトウモロコシ芯で短時間の乾式有機研磨を行ってください。後工程の塗装まで湿った工場空気から地金鋼を保護してください。
炭素鋼・軟鋼の脱スケールにおけるよくある失敗
炭素鋼および軟鋼金具のバッチ脱スケールを立ち上げる際は、これら4つの現場の落とし穴を避けてください。
| 見られる失敗 | 現場で起きる問題 | 早期発見のポイント | 現場での正しい対策 |
|---|---|---|---|
| 厚い黒皮にプラスチックメディアを使用 | プラスチックコーンが目詰まり・滑走し、硬い酸化皮膜の上を滑る | 部品が黒皮を残したまま暗い灰色の光沢を帯びて出てくる | 高密度切削セラミック三角石 + `compound-MC8` に切り替える |
| 防錆剤なしの真水運転 | 乾燥機に届く前に部品がオレンジ色のフラッシュラストを起こす | 排出時の濡れたブラケットに赤褐色の色付きが出る | `MC8` / `JTJ25` コンパウンドを連続供給し、素早くスピン乾燥する |
| 炭素鋼とステンレス鋼でメディアを共用 | 食い込んだ炭素鋼の鉄粉がステンレスバッチを台無しにする | 数日後に仕上げ済みステンレス部品にオレンジ色の点錆が発生する | 合金種ごとに専用のバレル槽とメディア保管容器を分ける |
| 黒色酸化スラッジを循環させる | 詰まったドレンが地金鋼に油っぽい黒色被膜を残す | 汚れた泡や、清浄なウエスに付着する黒い汚れ | 槽ドレンの詰まりを取り除き、メディアを定期的に洗浄する |
[DESIGN: 鋼材脱スケールの4つの不具合を示すトラブルシューティング図:プラスチックメディアによる黒皮の艶出し、オレンジ色のフラッシュラスト、黒色酸化スラッジ被膜、および部品同士の角打痕]
軽量プラスチックメディアで熱間圧延スケールが取れると期待すること
プラスチックメディアは軟質アルミニウムには非常に有効ですが(アルミニウム仕上げ参照)、脆い鋼材の黒皮を破砕する質量と硬度を備えていません。重度の鋼材脱スケールは必ず高密度セラミック切削メディアから開始してください。
防錆処理と急速乾燥を省略すること
脱スケール後の軟鋼は、新鮮な金属面が酸素と水分に完全にさらされるため、黒皮付きの鋼材よりはるかに速く錆びます。`compound-MC8` / `compound-JTJ25` による保護を省いたり、濡れた部品をバスケットに放置したりすると、昼前にはきれいなバッチがオレンジ色に変わります。湿式の鋼材脱スケールラインには必ず熱風遠心スピンドライヤーを組み合わせてください。
炭素鋼用メディアでステンレスラインを汚染すること
振動槽で炭素鋼ブラケットを処理した直後に同じセラミックメディアへ 304 ステンレス部品を投入すると、遊離鉄がステンレス鋼に食い込み、高価なステンレス金具に錆斑を生じさせます。鉄系メディアとステンレス用メディアは厳格に分離保管してください。これは受託仕上げ工場およびステンレス鋼仕上げの基本原則です。

炭素鋼脱スケール用セラミックと専用のステンレス鋼仕上げメディアを区別する色分けされた工場内メディア保管容器
メディア不足のまま重い鋼板を過投入すること
メディア充填量の少ない槽では、重いレーザー切断鋼板同士が激しくぶつかり、手作業での溶接補修やグラインダー修正が必要な深い角打痕が生じます。重い鋼部品にはメディア量を十分に確保するか、仕切り付き角型トラフ(`L1300`、`L1500`、`L1800`)をご使用ください。
Xiamen Jin Tai Jin による鋼材脱スケール装置の製造体制
Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.(ブランド:Jings Polish)は 1992 年に工房を創業し、2002 年に法人設立して以来、世界中の顧客へ 200,000+ セット以上の研削・研磨ソリューションを納入してきました。当社のカタログでは、24 件の中国登録知的財産権(発明特許 1 件、実用新案特許 17 件、意匠特許 6 件を含む)に裏打ちされた 21 機種の機械プラットフォームを製造し、ISO 9001 認証 `00726Q01571R001`(有効期間 2026-06-03 〜 2029-06-02)および CE 認証 `M.2023.206.C88121`(縦型、8 機種)・`M.2023.206.C88120`(横型、13 機種、有効期限 2028-07-24)を取得しています。
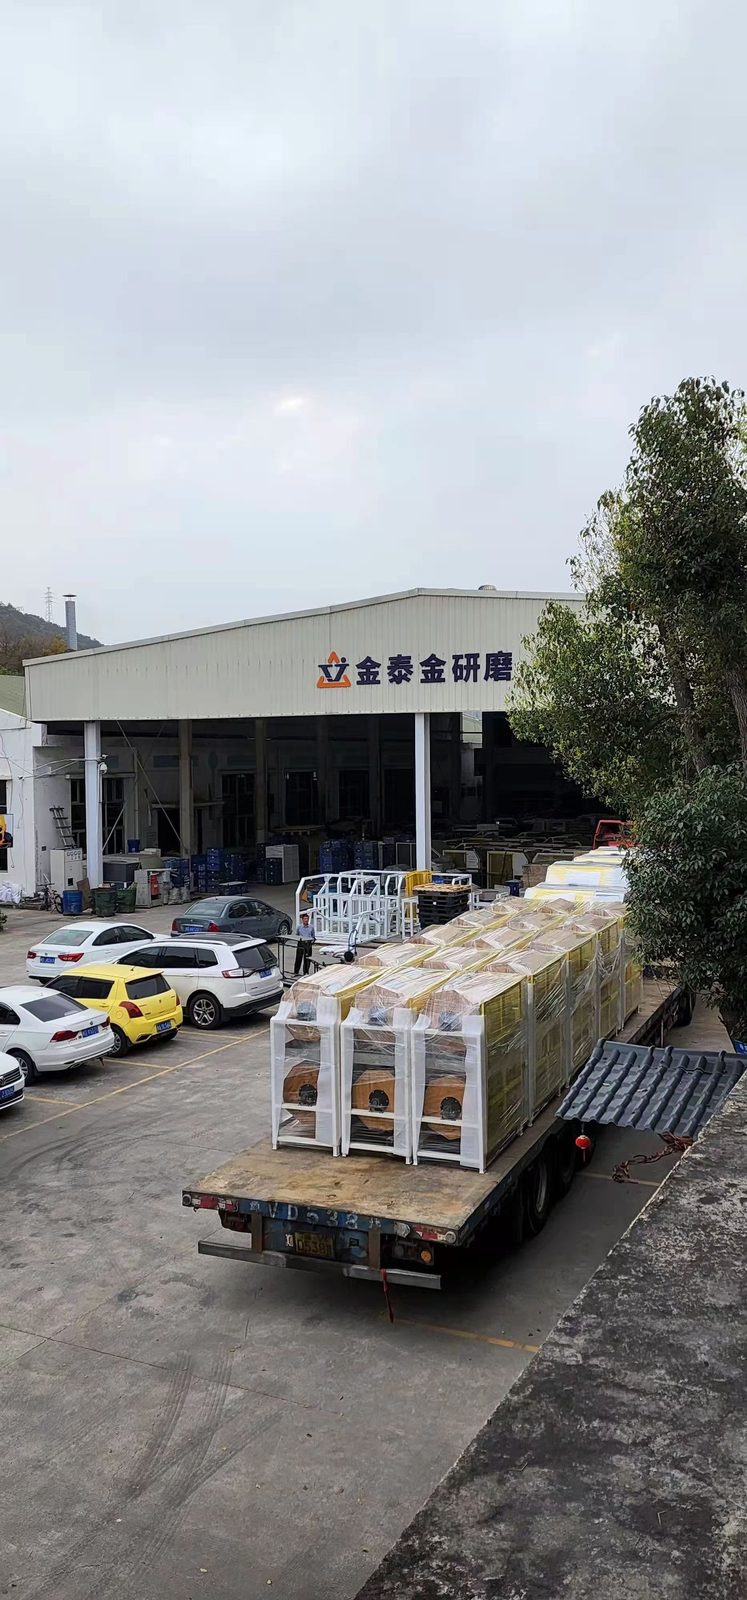
重負荷対応 ZL 振動バレル、L シリーズ角型トラフ、遠心乾燥機、および梱包済みセラミック切削メディアが並ぶ Jings Polish 工場棟
当社が供給する装置、セラミックメディア、およびコンパウンド
当社は円形振動バレル(分離オプション付き `ZL` シリーズ)、長尺角型振動トラフ(`L1300`、`L1500`、`L1800`)、回転バレル研磨機、遠心ディスクおよび遠心バレル機、高速ドラッグフィニッシャー、熱風遠心スピンドライヤー(`35`、`35A`、`70`、`70A`)、およびメディア洗浄機を製造しています。また、重切削セラミックメディアとともに `MC8`、`LC10`、`JTJ25`、`JTJ60`、`JTS5`、`HM3` コンパウンドを製造しています。
提供しない領域についての明確な境界
当社のマスフィニッシング供給業者の選び方方針に従い、対応範囲の境界を率直に明示します。サンドブラストやショットブラストキャビネットの製造、およびばら研削材の供給は行いません;酸洗ライン、めっき、不動態化、クリアコート塗装、熱処理は提供しません;手持ち式ディスクグラインダー、ベルトサンダー、布バフホイールは販売しません;また、受託加工工場(ジョブショップ)の運営も行いません。
標準機および特注機の製造納期
標準的な振動、バレル、遠心乾燥装置は 25 〜 35 日の製造納期で出荷します。特注設計の長尺トラフ、仕切り付き槽、統合分離ラインの製造納期は 45 〜 60 日です。
部品写真による評価のご依頼
郵送による無料サンプル試験や、ワークを確認する前のサイクルタイム保証は約束いたしません。現在の鋼材の黒皮、切断バリ、穴径、全体寸法が分かる炭素鋼または軟鋼部品の鮮明な写真を、当社のカスタム研磨ソリューションページよりお送りください。当社エンジニアが写真と図面を評価し、最適な機械、セラミックメディア、および `MC8` 工程をご提案します。
よくある質問
振動バレル研磨機で鋼部品の黒皮を除去できますか?
はい。高密度切削セラミックメディアと `compound-MC8` を投入した重負荷対応の振動バレルまたは角型トラフにより、中小型の炭素鋼および軟鋼バッチから鋼材の黒皮を剥離し、同時に鋭利な切断エッジをR付けできます。
炭素鋼の黒皮除去に最適なコンパウンドは何ですか?
炭素鋼のバリ取りおよび研削には、`compound-MC8`(錆および酸化スケール除去用配合)と `compound-LC10` または `compound-JTJ25` を組み合わせてご使用ください。水道水だけで湿式脱スケールを行うと、部品が即座にフラッシュラストを起こすため絶対に行わないでください。
磁気バレル研磨機で軟鋼の黒皮を除去できますか?
いいえ。軟鋼と炭素鋼は強い強磁性体であるため、磁気バレル槽内の回転マグネットプレートに直接貼り付いて槽底を傷つけ、ピンの動きを止めてしまいます。炭素鋼および軟鋼は振動バレル、回転バレル、または遠心バレル機をご使用ください。
脱スケール直後に軟鋼部品がオレンジ色に変色したのはなぜですか?
脱スケール直後の軟鋼には保護酸化皮膜が一切残っていないため、開放バスケット内のわずかな残留水分でも急速なフラッシュラストを引き起こします。塗装や保管へ移す前に、部品をきれいにすすぎ、熱風遠心スピンドライヤー(`35` または `70` シリーズ)で直ちに乾燥させてください。
黒皮除去においてマスフィニッシングはサンドブラストより優れていますか?
中小型のプレス品、鍛造品、レーザー切断部品においては、マスフィニッシングは投射材の食い込みを残さず、1回の無人バッチでスケール除去とエッジR付けを同時に行えます。大型の構造用ビーム、溶接フレーム、または定尺鋼板には、サンドブラストや酸洗が引き続き必要です。
鋼材脱スケール装置を注文する前にどのような写真を送ればよいですか?
現在の黒皮の厚み、レーザーまたは鋸切断のバリ、最小のスリットや穴、部品の全体寸法、および1日のバッチ処理量が分かる鮮明な写真をお送りください。当社エンジニアが写真と図面から適切な槽サイズとセラミックメディア番手をご提案します。
[DESIGN: 黒皮のクローズアップ、レーザー切断エッジのバリ、および部品寸法メモを示す購入者問い合わせ用の注釈付きチェックリスト]
 +86-592-2381506


 サポートされているIPv6ネットワーク
